
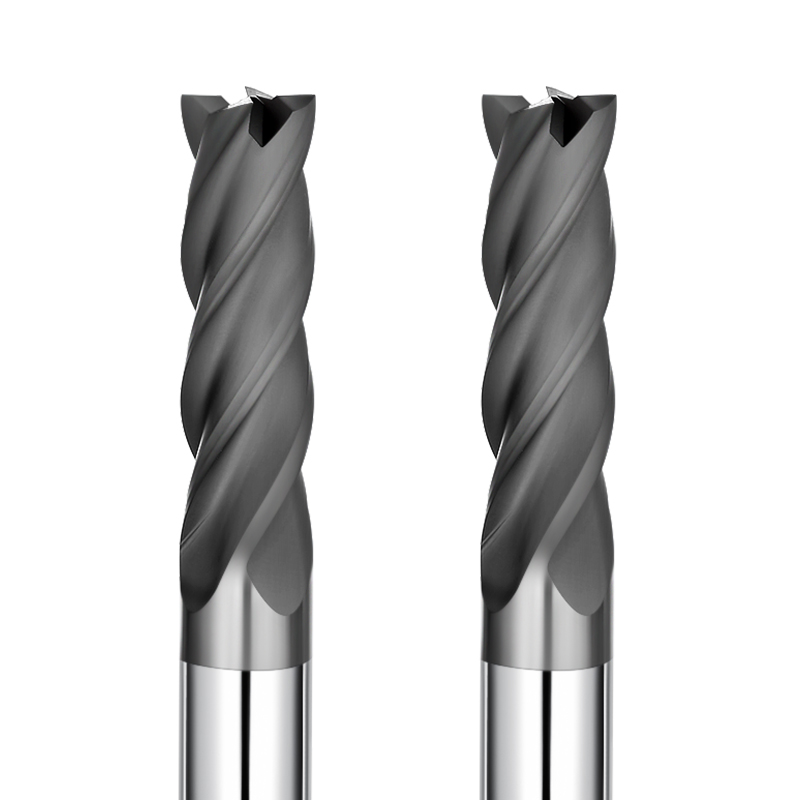
Tidigare i år assisterade vårt team ingenjörer på en tysk formverkstad med att felsöka ett parti isostatiska grafitelektroder för precisionsformsprutning. Delarna uppvisade ytdimmighet, damm och mikrorännor. Även om spindeln gick med 28 000 varv/min med en standardpinnfräs för grafit, låg ytjämnheten efter gnistgnistning kvar över Ra 1.6 µm. Mikroflisor syntes också längs de tunna ribbkanterna.
Vi har sett detta scenario upprepade gånger under de senaste 15 åren när vi har stöttat verkstäder över hela världen. Grafit spricker i ett sprött tillstånd snarare än att bilda duktila spån. När ytfinishen försämras sänker operatörerna ofta matningshastigheten eller skyller på dammutsugning. Faktiska skärdata visar dock att problemet vanligtvis härrör från subtila uppställnings- och verktygsfaktorer:
- Dynamisk kastlängd: Spetskast över 0.005 mm förvandlar flerskärig fräsning till enskärig hamring, vilket orsakar spröd spjälkning.
- Delaminering av beläggning: När diamantbelagda grafitfräsar upplever mikroskopiskt eggslitage, ökar skärkrafterna och trycker på materialet istället för att skära det rent.
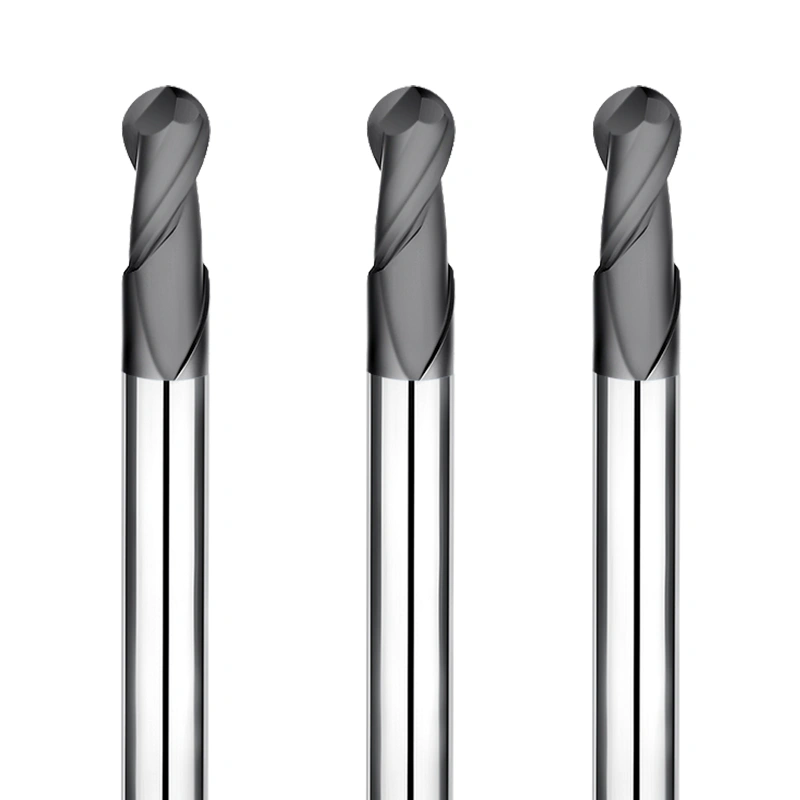
- Döda zoner i tipset: Att använda en kulfräs för grafit platt mot en yta sänker centrumskärhastigheten till noll, vilket lämnar grumliga bromsspår. Djupt vibrerande ljud kan likaledes göra specialanpassade grafitfräsar nödvändiga för att bibehålla räckvidd och styvhet.
Går din maskin rent direkt efter ett verktygsbyte, bara för att ytfinheten ska sjunka när skäret når fullt djup i en kritisk hålighet?
Diagnostisering av vanliga grafitytdefekter: Varför kvarstår repor och damm även när man använder rätt grafitfräs?
Många maskinister antar att höga spindelvarvtal i kombination med en dedikerad grafitfräs garanterar en ren, sidenmatt yta. Vår fälterfarenhet visar dock att slöhet, sprickbildning och vidhäftning av fint damm fortfarande förekommer ofta i dedikerade uppställningar. Grafit är sprött och isotropiskt; materialavverkning är beroende av mikrosprickutbredning snarare än plastisk skjuvdeformation.
När systemets styvhet eller spånfrigången hamnar i obalans, övergår kontrollerad mikrofrakturering till destruktiv rivning. Under förstoring är ytdamm krossat pulver som lämnas kvar av en sliten skäregg. Skrapmärken uppstår när instängt damm passerar under verktygsflanken. För att lösa dessa problem krävs det att man ser bortom grundläggande verktygslivslängd och analyserar skärdynamiken på mikronivå.
Att skilja mellan splittring och mikroflisning på grafitelektroder: Felsökning av spindelkast och wobble med grafitpinnfräsar
Under en nyligen genomförd uppställning rapporterade en kund fiskfjällsgropor längs de vertikala väggarna på finfrästa elektroder. Operatören misstänkte tidigt eggbrott på grafitfräsarna. Kontroll av verktygsspetsen med en mätklocka visade dock 0.012 mm dynamiskt rundkast. Med en finmatning på 0.008 mm per tand översteg rundkastet spånbelastningen, vilket tvingade ett spår att ta hela skärningen.
Denna cykliska stöt lossnar grafitkorn i kluster och lämnar tydliga splittringsgropar. Vi rekommenderar att kontrollera den totala indikatoravläsningen (TIR) vid verktygsspetsen innan verktyg byts ut, och att hålla den under 0.003 mm. Grafitdamm inuti en ER-hylsa eller en obalanserad retentionsknopp är ofta den verkliga orsaken. Rengöring av konan och flytt till en krymppassnings- eller hydraulisk hållare återställer vanligtvis ytjämnheter under Ra 0.4 µm.
Sidoväggsvågor och dimensionella konfel: Undvik elastisk nedböjning i diamantbelagda skärverktyg på grund av för stort överhäng
Vid fräsning av djupa ribbor eller höga vertikala väggar blir detaljerna ofta överdimensionerade i botten med synliga ljusa och mörka band längs sidorna. Våra tester visar att när diamantbelagda skärverktyg överstiger ett längd-till-diameterförhållande på 5:1, orsakar även mindre radiella belastningar en nedböjning på mikronnivå i hårdmetallkärnan. Denna nedböjning skapar konfel och orsakar periodiskt återfjädringsvibrationer på sidoväggarna.
Att bara minska matningshastigheterna löser sällan detta problem, eftersom låga spånbelastningar ökar friktionen på sprött material. Använd istället stegvisa passeringar eller välj verktyg med tjockt skaft och halsavlastning för att förbättra kärnstyvheten. Om lång räckvidd är oundviklig, lämna en jämn räckvidd på 0.05 mm för finbearbetningssträngar och begränsa det radiella ingreppet (ae) till under 2 % av verktygsdiametern för att minimera sidoavböjning.
Hörnkollaps och brott på tunna ribbor: Skärkraftsfördelning med standard kontra specialanpassade grafitfräsar
Kantflisning på tunna ribbor (cirka 0.3 mm) och hörn är fortfarande en vanlig flaskhals. Standardpinnfräsar ser ingreppsvinkeln öka från 90° längs raka väggar till 180° i skarpa hörn. Denna ökning i skärkraft skapar dragspänning som spräcker ömtåliga grafitkanter längs korngränserna. När standardprofiler inte kan avlägsna damm eller hålla styvheten i trånga fickor, erbjuder specialanpassade grafitpinnfräsar en mer balanserad lösning.
Anpassade geometrier optimerar spiralvinklar, tillämpar ojämn spårindexering och lägger till mikronegativa avfasningar för att omdirigera skärkrafter inåt som tryckstöd. Om anpassade verktyg inte finns tillgängliga omedelbart, anpassa din verktygsbanprogrammering: använd trochoidal fräsning eller hörnvalsradier för att jämna ut plötsliga ingreppstoppar. Denna enkla CAM-ändring förhindrar över 80 % av eggflisningsfel på ömtåliga ribbor.
Bedömning av verktygsslitage och eggskick: Den kritiska tröskeln för diamantbelagda grafitfräsar
I den dagliga produktionen bedömer maskinister ofta verktygens livslängd enbart utifrån skärtimmar eller om eggen fortfarande ser blank ut. Till skillnad från duktila metaller är grafit extremt känslig för mikroförändringar i egggeometrin. Medan premium diamantbelagda grafitfräsar håller snäva toleranser för långa cykler, kan denna hållbarhet skapa en falsk känsla av säkerhet, vilket leder till att operatörer kör fräsar över sin optimala livslängd.
När diamantfilmen väl ådragit sig initiala mikroskador accelererar nedbrytningen snabbt. När volframkarbidsubstratet exponeras expanderar slipande grafitpartiklar snabbt eggens slipradie. Verktyget slutar skära rent och börjar plöja in i materialet. Denna övergång gör ytan kritvit, orsakar toppar i finavläsningarna och utlöser eggbrytning på tunna detaljer.
Att skilja mellan CVD-beläggningsflagning och substratslitage: När bör du byta ut dina diamantbelagda grafitpinnfräsar?
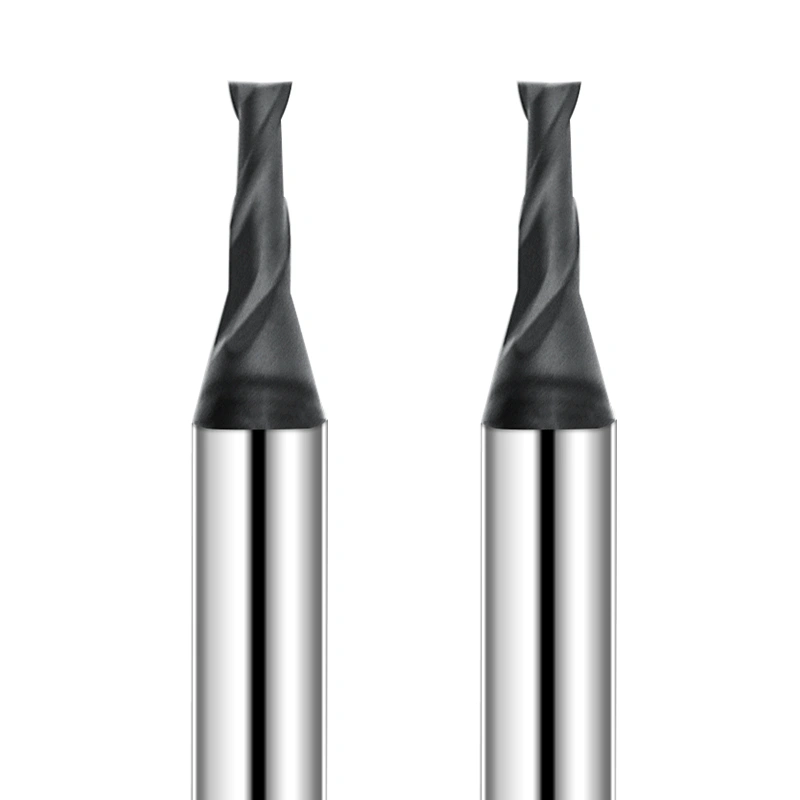
När man inspekterar slitna verktyg under ett 200x verktygsmakarmikroskop, upptäcker vi ofta att lokal mörkning på spånytan i själva verket är beläggningsdelaminering snarare än jämnt slipande slitage. För diamantbelagda grafitfräsar, när diamantfilmen lossnar från hårdmetallkärnan, skär slipdamm djupa kratrar i det exponerade substratet inom några minuter.
Att kontrollera flankslitageområdet (VB) är det mest tillförlitliga sättet att övervaka verktygets skick i verkstaden. När flankslitaget når 0.03 till 0.05 mm, eller när evakueringsdammet övergår från löst korn till en fin, rökig dimma, förloras avlastningsutrymmet. Att byta ut verktyget vid denna tröskel förhindrar att skärkrafter introducerar mikrosprickor under ytan i dina elektroder.
Mikroflisning av skärkanter orsakar ojämnheter: Optimering av matning per tand (fz) för diamantbelagda skärverktyg
För att uppnå hög ytjämnhet sänker maskinister ibland matningshastigheten till under 0.002 mm per tand. Våra dynamometerskärdata visar att denna metod ofta slår tillbaka på diamantbelagda skärverktyg. Eftersom diamantfilmer ger en liten eggslipningsradie, förhindrar en för liten spånbelastning att skäreggen penetrerar materialet rent.
Istället för att skära glider och gnuggar verktyget mot grafitytan, vilket driver högfrekventa vibrationer och mikroflisbildning längs diamantskäret. Vi rekommenderar att hålla en spånbelastning på mellan 0.005 och 0.012 mm per tand. Att hålla sig över den kritiska skärtjockleken säkerställer ren spröd spånborttagning samtidigt som den ultrahårda skärkanten skyddas från nötningsskador.
Sekundära dammgnidningseffekter: Utvärdering av konsistensen hos porslinsgrafitpinnfräsar via spånrännpolering
Under torrfräsning med hög hastighet färdas evakuerat grafitdamm genom verktygsrännorna med extrem hastighet. När vi testar batcher av en porslinsgrafitfräs fann vi att ytfinishen inuti spårprofilen direkt påverkar arbetsstyckets kvalitet. Grova slipmärken eller beläggningsknölar inuti spåren gör att fint damm packas och släpas över de färdiga väggarna.
Denna sekundära gnidning lämnar matta, suddiga strimmor med ojämn ljusreflektion över elektroden. Vid utvärdering av volymleveranser av verktyg, kontrollera poleringen av spåren och hur jämn övergången är. Spegelpolerade spår i kombination med högvolymsdammutsug säkerställer att partiklarna renar skärzonen på millisekunder, vilket förhindrar att omslipat damm skadar kritiska ytor.
Strategier för 3D-ytor och finbearbetning av defekter: Verktygsbana och stegvis finjustering för kulfräs för grafit
Finbearbetning av komplexa 3D-konturer på gnistelektroder är ofta den mest krävande bearbetningsfasen. Även med enhetligt medelgrovt material kan ett byte till en kulfräs för grafit fortfarande producera fiskfjällsliknande texturer, grumliga fläckar eller profilavvikelser. Grafit saknar duktilitet, vilket gör att förändrade ytvinklar är benägna att orsaka mikrosprickor under fluktuerande skärbelastningar.
Att eliminera dessa defekter kräver att verktygets kontaktpunkt, linjära ythastighet och skärkraftvektorer matchas. Standard CAM-verktygsbanor för metallbearbetning kämpar ofta med grafitens omedelbara spröda spånbildning. Genom att balansera stegövergångsvärden, kontrollera effektiva skärdiametrar och undvika spetsens döda zon kan du uppnå en enhetlig ytstruktur på komplexa 3D-profiler.
Eliminering av ytliga kammusslor: Optimering av steg- och lutningsvinklar för kulspetsfräs för grafit
Vitaktiga ringmönster uppträder ofta på grunda kurvor och delvisa kronor vid 3D-finbearbetning. Orsaken är enkel geometri: den linjära skärhastigheten vid mittspetsen på en kulfräs för grafit är alltid noll. Vid rotation vinkelrätt mot plana ytor drar och krossar mittspetsen grafitkornen snarare än att skära rent.
För att eliminera denna nollhastighetszon, applicera en stignings- eller lutningsvinkel på 10° till 15° på 5-axliga maskiner. Detta tvingar kulans snabbare ytterradie att ingripa i skärningen. På 3-axliga fräsar, dra åt din stegning till 3% till 5% av verktygsradien och använd kombinerade konstant Z- och ytföljande verktygsbanor för att hålla kurvhöjden under 0.5 µm.
Förhindra underskärning och vibrationer: Anpassade grafitfräsar med halsavlastning för djupa hålrum
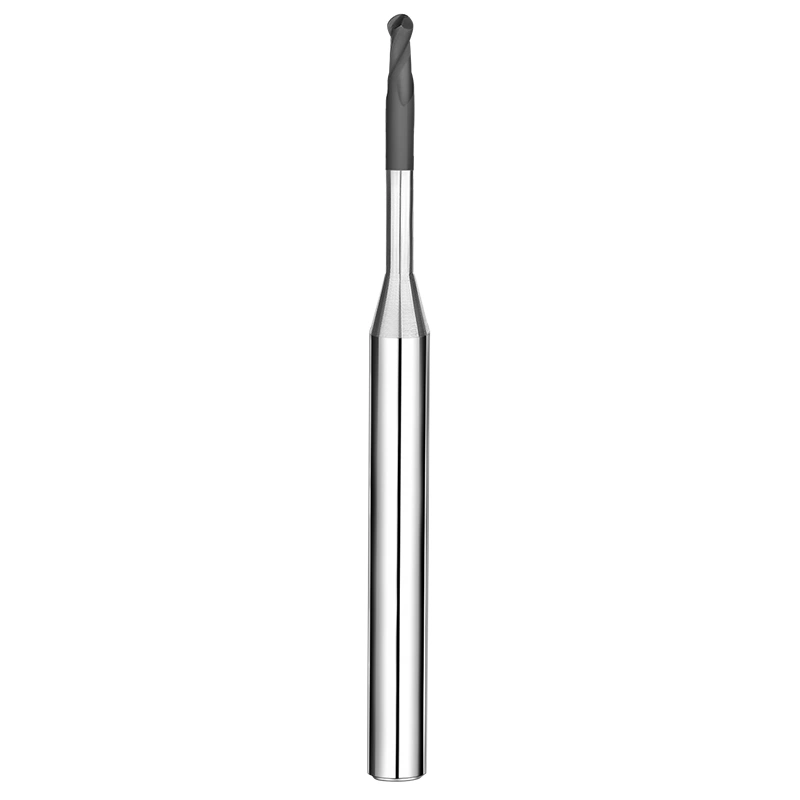
Att fräsa djupa, smala formdetaljer med vanliga långskäriga mikrofräsar leder ofta till nedböjning. Långa skärande spån gnuggar mot spårväggar, vilket orsakar återfjädrande vibrationer som lämnar vågiga märken över de färdiga ribborna. När djup räckvidd och snäva hörnradier står i konflikt med varandra ger ett byte till styva, specialanpassade grafitfräsar den nödvändiga räckvidden utan att offra stabiliteten.
Genom att förkorta skärspårets längd till 1.5–2 gånger diametern och lägga till en avsmalnande halsavlastning ökar den totala böjstyvheten avsevärt. Denna geometri förhindrar att icke-skärande spånspår skaver mot kavitetsväggar, vilket minskar vibrationer vid djupa avstånd. Även på djup på 30 mm håller nedskärningsverktyg tillförlitligt underskärningstoleranser inom 0.003 mm.
Ojämn ytfinish vid höghastighetsfräsning: Matchning av spindlar på över 24 000 varv/min med diamantbelagda skärverktyg
När en elektrod uppvisar fläckiga områden med hög glans blandat med matt grå dis, misstänker operatörer ofta variationer i materialdensiteten. Höghastighetsdata kopplar dock denna effekt till fluktuationer i ytmaterialet och instabil friktion vid skärgränssnittet. Att köra släta nanokristallina diamantbelagda skärverktyg balanserar värme och skärkrafter vid höga varvtal.
Vid spindelhastigheter över 24 000 varv/min testar centrifugalkraft och skärchock diamantens vidhäftning. En grov beläggning eller hög kvarvarande spänning kan orsaka mikroflagning av eggen, vilket förskjuter skärningen från klippning till polering och förändrar ytreflektionsförmågan. Beräkna varvtalet från den effektiva skärdiametern för att hålla en ythastighet på 250–450 m/min och använd riktade luftblåsor för att omedelbart avlägsna värme och damm.
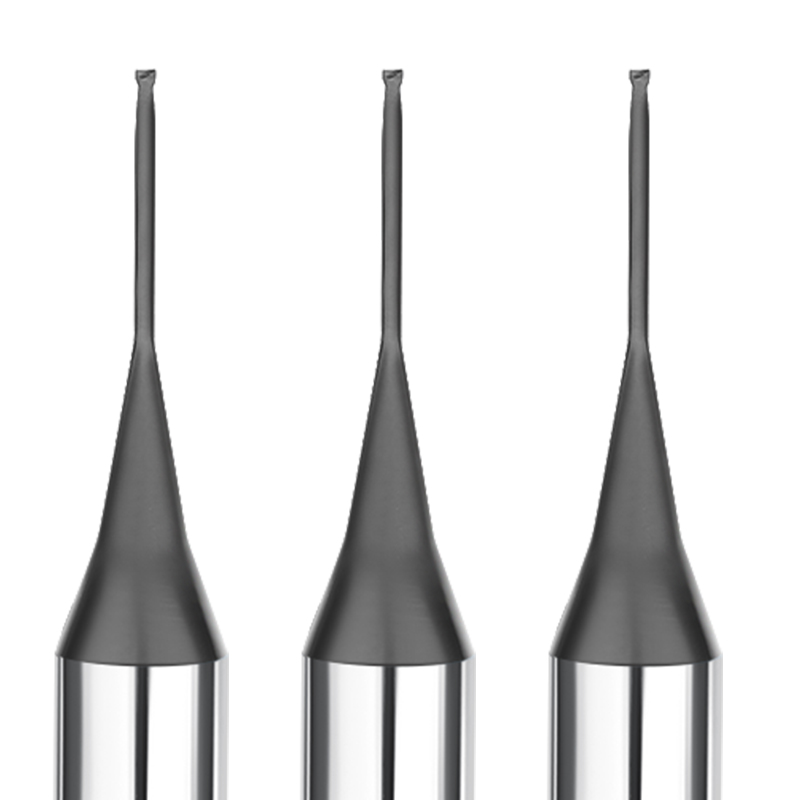
Omfattande processsystemoptimering: En strategi för kostnadsreduktion och kvalitetsförbättring med China Graphite Pin Mill Tooling
Efter att ha analyserat ytdefekter, slitagemekanismer och 3D-verktygsbanor måste vi komma ihåg att en fräs aldrig fungerar isolerat. Den är helt enkelt den sista länken i maskinkedjan. Under årens lopp har vi sett många verkstäder använda en högkvalitativ porslinsgrafitfräs bara för att kämpa med ytjämnheter på grund av dålig hållarkoncentricitet, obalans eller turbulent vakuumluftflöde.
Ytdimmning, repor och hörnflisning är ofta förstärkta symptom på en svag länk i den övergripande konfigurationen. Lösningen är inte att stapla överprissatta verktyg, utan att systematiskt justera spindelkast, hållarstyvhet, skärparametrar och dammutsugning. Finjustering av dessa variabler gör att du kan uppnå konsekventa spegelblanka ytor på gnistgnistelektroder samtidigt som verktygskostnaderna hålls under kontroll.
Dynamisk balansering (G2.5) och krymppassningsverktygshållare: Eliminering av centrifugalvibrationer i grafitfräsar vid höga hastigheter
Om du kör finbearbetningspassager mellan 20 000 och 40 000 varv/min och märker svaga, periodiska rippelmärken på vertikala väggar, kontrollera först verktygshållarens balans. Vid höga rotationshastigheter skapar en liten massexcentricitet centrifugalkrafter som får grafitfräsar att oscillera. Standard ER-hylsor, med sina flera kontaktytor, kämpar för att hålla dynamisk rundgång under 0.003 mm vid kontinuerliga skift.
Om du har problem med nedböjning eller väggkona i djupa fickor, byt till integrerade krymphållare eller hydrauliska hållare balanserade till G2.5 vid driftsvarvtal. Håll verktygets överhäng så kort som möjligt för att komma fri från detaljen. Krymphållarnas 360-graders klämtryck och symmetriska kropp dämpar mikrovibrationer och håller skäreggens spårning inom ett stabilt plan.
Bearbetning av ultrafinkornig isostatisk vs. standardgrafit: Hastighetsjusteringar och vakuumluftflöde för din pinnfräs för grafit
Om du bearbetar tät isostatisk grafit (kornstorlek < 5 µm) med matningsdata avsedda för grovextruderat material, öka ythastigheten samtidigt som du håller spånbelastningen inom ett snävt, jämnt fönster. Finkornig grafit är hårdare och tätare, men dess spröda brott producerar mikrofint damm. Att köra din pinnfräs för grafit med hög ytstorlek skär dessa fina korn rent, vilket ger en skarp, halvblank yta.
Förbise inte din torra dammsugarinstallation. Om du märker damm som packar sig runt snittet eller fina repor på detaljens botten, justera vinkeln mellan luftblåsningen och dammsugsmunstycket för att skapa en push-pull-virvel. Att avlägsna slipdamm från spåren på millisekunder förhindrar sekundär flankfriktion och minskar värmeuppbyggnad i djupa spår.
När standardverktyg inte räcker till i djupa, smala spår: Beställning av specialanpassade grafitfräsar från Kina
Standardverktyg från hyllan gör geometriska kompromisser för att täcka allmänna jobb. Om du fräser höga, tunna ribbor eller djupa hålrumsunderskärningar och stöter på vibrationer på grund av för lång spårlängd, kommer standardkataloger bara att ta dig ett visst steg. Att samarbeta direkt med en tillverkningsanläggning för specialanpassade grafitfräsar är ofta det snabbaste sättet att lösa ihållande nedböjningsproblem.
Genom att specificera en skräddarsydd halsavlastning, en modifierad spiralvinkel för att omdirigera skärkrafter eller en mikrohörnradie kan du rensa djupa funktioner i en enda uppställning utan blandningslinjer. Om du har att göra med envisa ytfel, eggbrytning eller snabbt verktygsslitage på dina elektroder, hjälper det att bygga en pålitlig bearbetningslösning att dela dina detaljutskrifter, parametrar och grafitsorter med en specialist.






