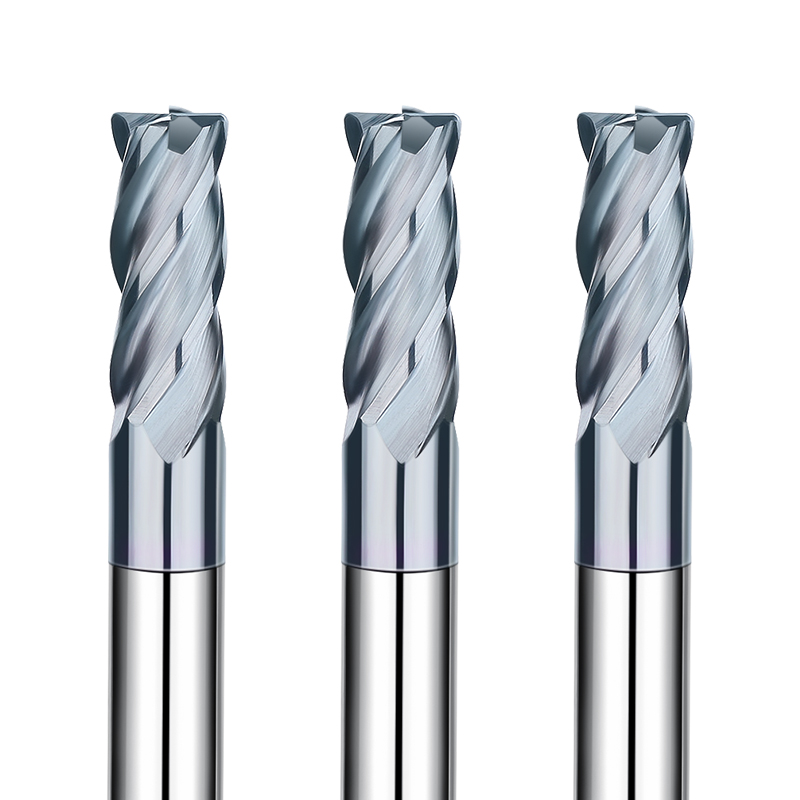
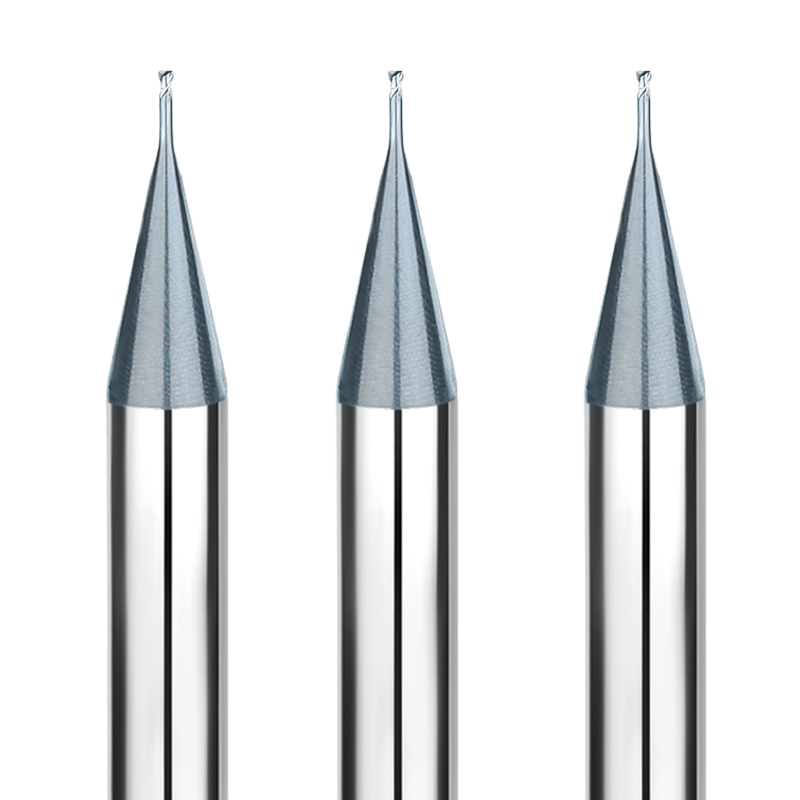
Förbättrad eggstyrka och överlägsen ytfinish i härdat stål och kompositer
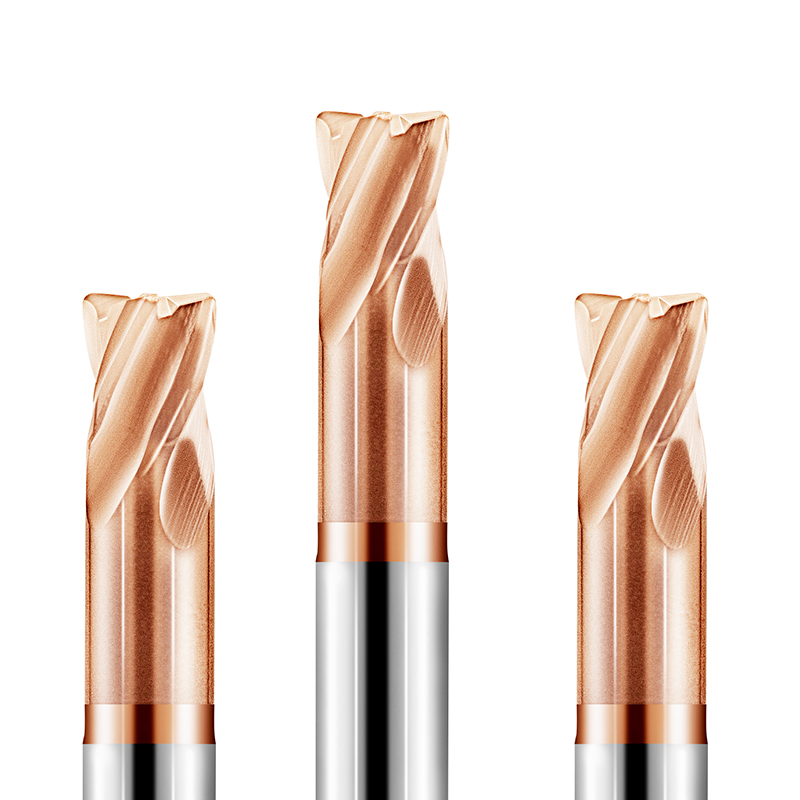
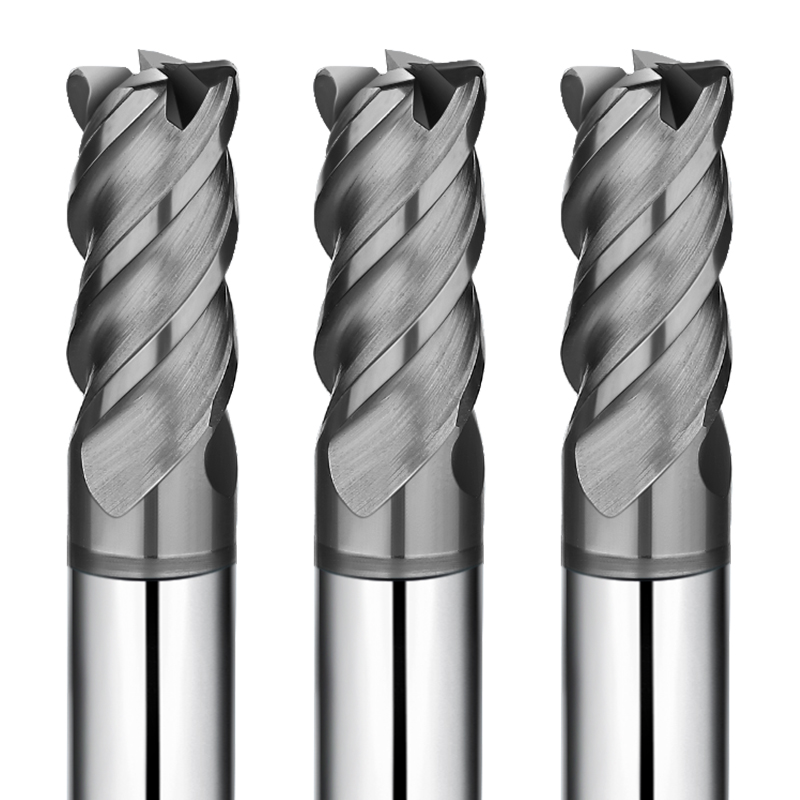
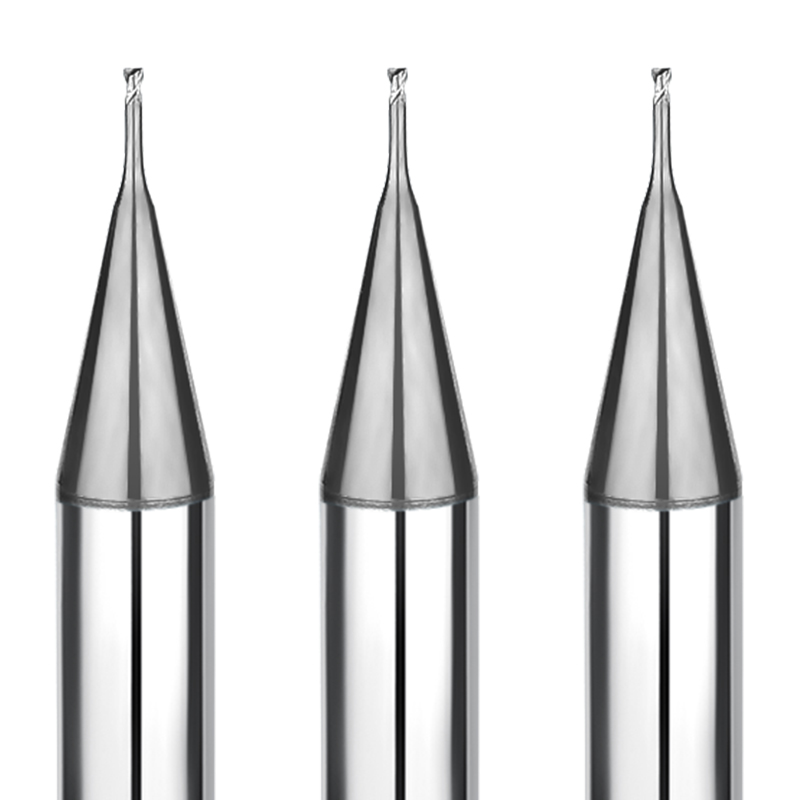
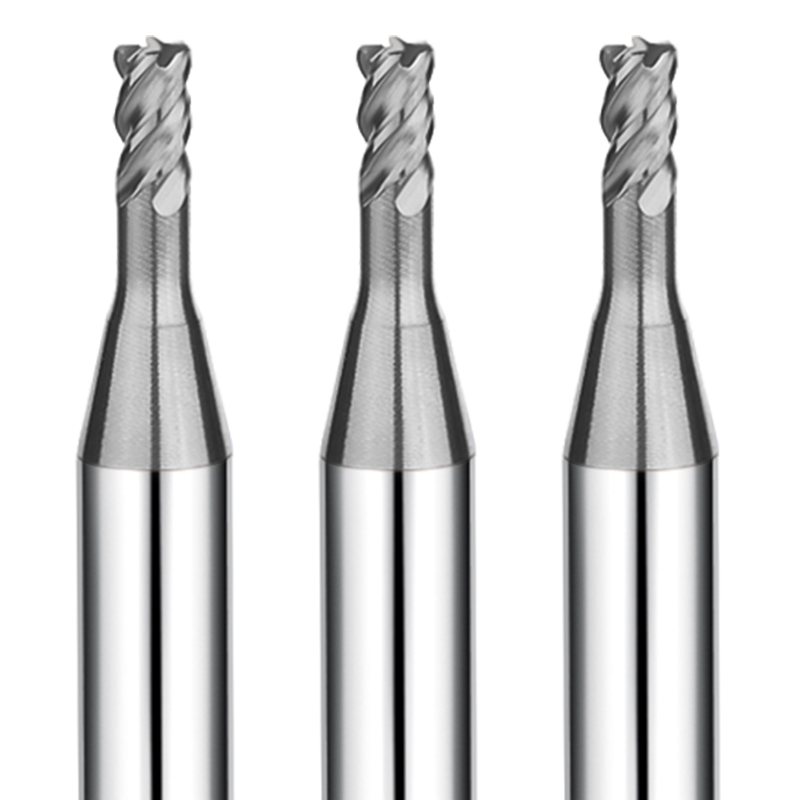
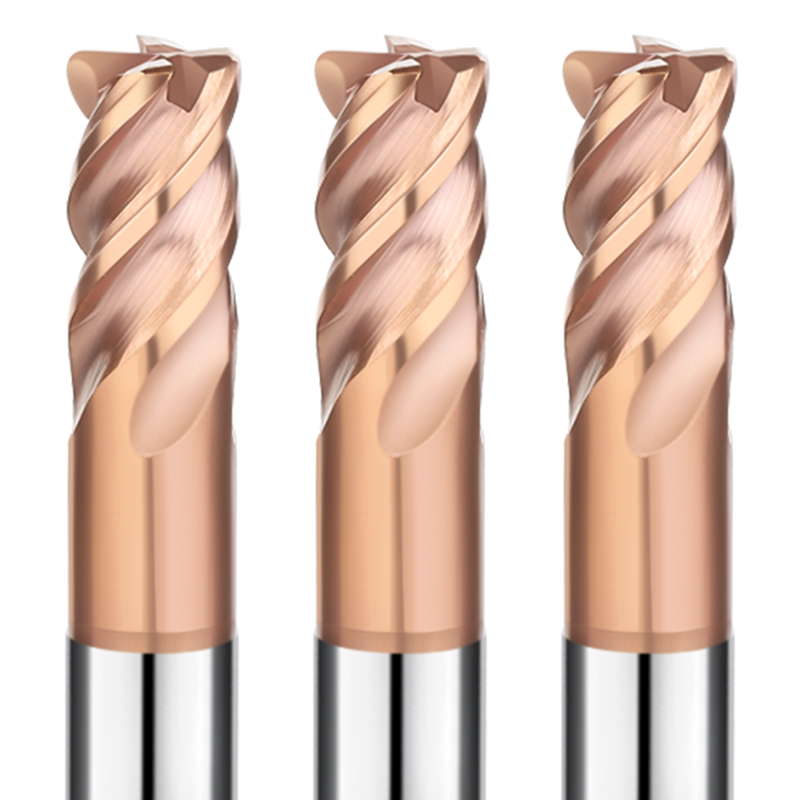
SAMHOs hörnradiefräsar, även kända som bull-nosfräsar, har en innovativ design som överbryggar klyftan mellan fyrkantiga och kulformade pinnfräsar. Genom att ersätta de vassa, ömtåliga hörnen på en fyrkantsfräs med en precisionsslipad radie, minskar dessa verktyg avsevärt spänningskoncentrationen och risken för flisning. Oavsett om du utför höghastighetsgrovbearbetning i HRC65-gjutstål eller invecklad konturbearbetning i grafit, ger SAMHOs radierade fräsar exceptionell stabilitet, förlängd verktygslivslängd och en överlägsen golvfinish.
Kärntekniska funktioner
Innovativ hörnradiegeometri
Ökad verktygslivslängd och eggstyrka: Den rundade hörnkonstruktionen fördelar skärkrafterna jämnt över en större yta. Detta förhindrar den för tidiga "spetsflisning" som är vanlig i fyrkantiga pinnfräsar, vilket möjliggör mer aggressiva matningshastigheter och säkerställer stabil prestanda under långvarig, högintensiv bearbetning.
Multimaterialkapacitet (55HRC till 65HRC)
Spetskompetens inom härdade legeringar: SAMHO erbjuder ett omfattande sortiment av bull-nosfräsar optimerade för stål, rostfritt stål, titan, volframkoppar och grafit . Vår HRC65-serie är speciellt konstruerad för att hantera kylda formstål med precision på mikronnivå.
Avancerade flerskiktsbeläggningar (TiAlN / AlTiN / Nano-diamant)
Termisk stabilitet och friktionsreducering: Våra patentskyddade beläggningar fungerar som en termisk sköld, vilket möjliggör torrbearbetning med hög hastighet. För icke-metalliska material ger vår CVD-diamantbeläggning den ultimata nötningsbeständigheten och bibehåller skarpa kanter i de mest "sandpappersliknande" miljöer.
Optimerad flöjtdesign för stabilitet
Minskat vibration och förbättrad ytbehandling: Med noggrant konstruerade variabla spiralvinklar och styva verktygskroppar minskar dessa fräsar harmoniska vibrationer (vibrationer). Detta leder till jämnare skärningar i komplexa 3D-fickor och minskar behovet av sekundära finbearbetningsoperationer.
Produktserie för hörnradiepinnfräs
-
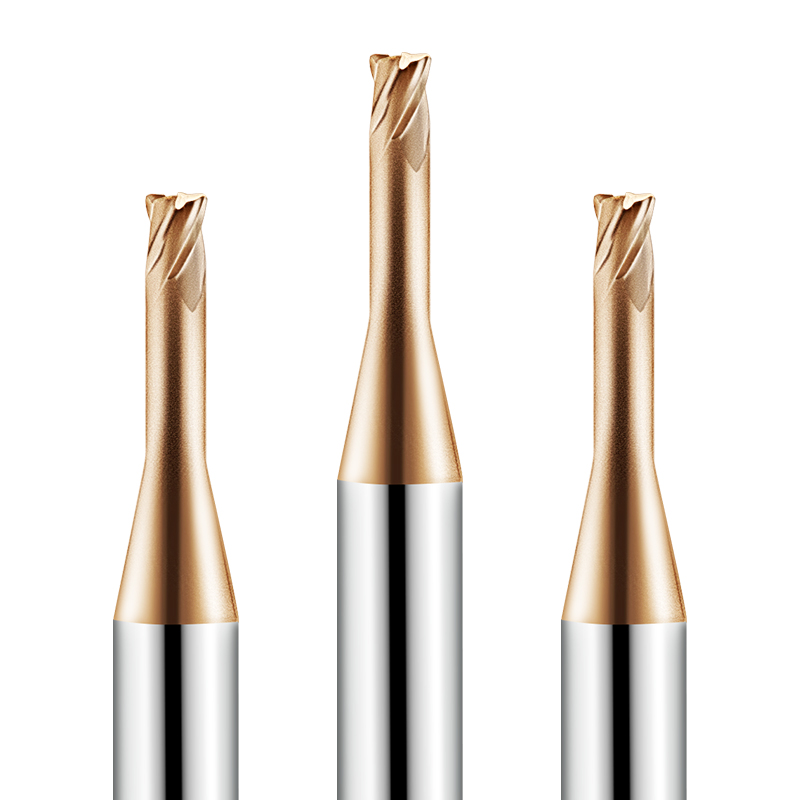
Härdad stålserie (HRC55/HRC65): Industristandarden för form- och verktygskomponenter. Finns i 4-skärig version för högeffektiv fräsning och långhalsversioner för att nå djupt in i hålrum.
-
Volframkopparserien: Specialiserad för W60-90-kompositer, vilket ger den högdensitetsstyrka som behövs för att förhindra materialvidhäftning.
-
Grafit- och keramikserien: Diamantbelagda lösningar optimerade för grafitelektrodernas spröda och slipande egenskaper.
-
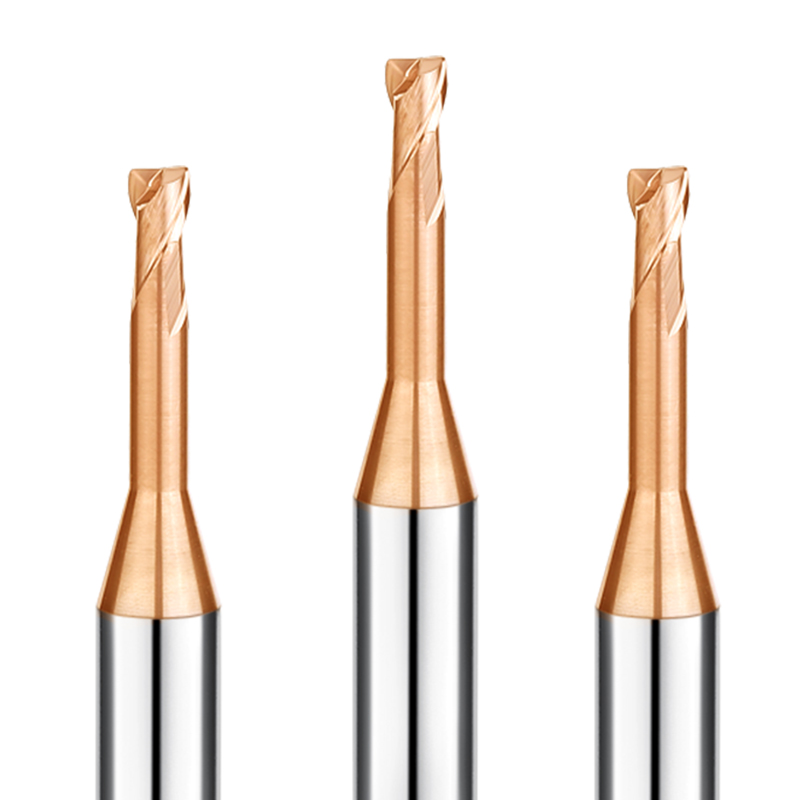
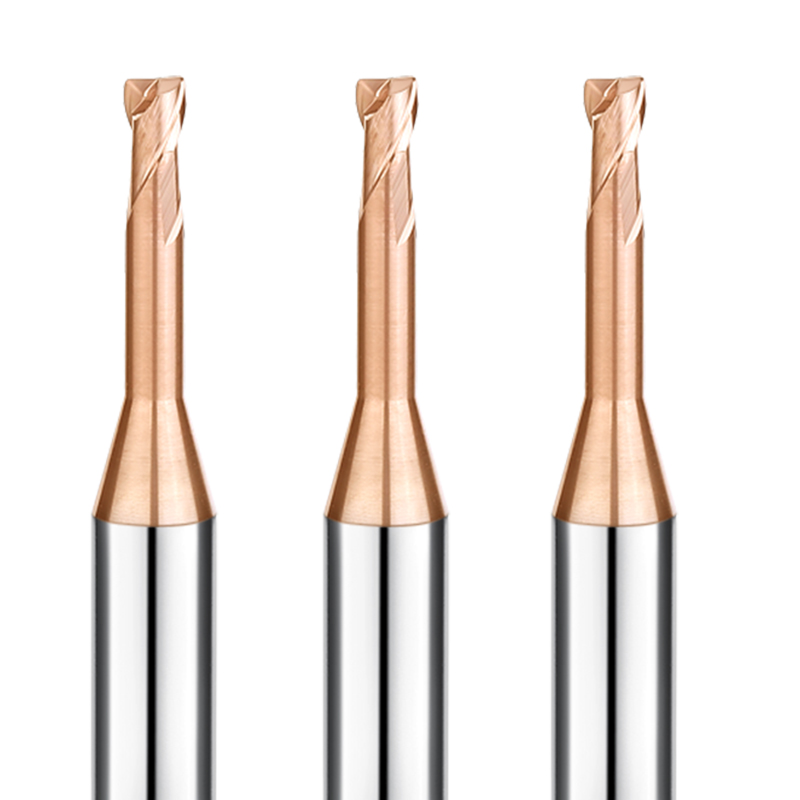
Koppar- och aluminiumserien: DLC-belagda 2-skäriga och 4-skäriga konstruktioner som förhindrar att "klibbiga" icke-järnmetaller svetsas fast på verktygseggen.
Teknisk specifikationsmatris
| Parameter |
Specifikation |
Användarförmån |
| Diameterområde |
0.2 mm - 20 mm |
Lämplig för applikationer från mikrobearbetning till borttagning av bulkmaterial |
| Radieprecision |
±0.005 mm till ±0.01 mm |
Säkerställer konsekventa dimensioner för komplexa och högprecisionsdelar |
| Flöjträkning |
2 eller 4 flöjter |
Ger en bra balans mellan spånavgång och verktygsstyvhet |
| Helix Angle |
30 ° till 45 ° |
Optimerar skärverkan för förbättrad ytfinish och skärprestanda |
| Skafttolerans |
h6 (ISO-standard) |
Säkerställer kompatibilitet med högprecisionsverktygshållare |
Vanliga frågor: Hörnradiebearbetning och optimering
F1: Varför välja en hörnradiefräs framför en fyrkantig pinnfräs?
A: Skarpa hörn på fyrkantsfräsar är den svagaste punkten och benägna att flisas. Hörnradiekonstruktionen stärker eggen, vilket möjliggör snabbare matningshastigheter och mycket längre verktygslivslängd. Den lämnar också en jämnare "avrundning" i hörnen på fickorna, vilket förbättrar den bearbetade delens strukturella integritet.
F2: Hur påverkar radiestorleken bearbetningsprestandan?
A: En större radie ger mer eggstyrka och är bättre för grovbearbetning. En mindre radie möjliggör mer invecklade detaljer och närmare åtkomst till 90° hörn. Att välja största möjliga radie för din detaljdesign maximerar verktygets livslängd.
F3: När ska jag använda en 2-skärig kontra en 4-skärig hörnradiefräs?
A: Använd 2-skärig (särskilt långhalsade versioner) för spårfräsning eller vid bearbetning av mjukare, "klibbiga" material som aluminium eller koppar där spånavgång är avgörande. Använd 4-skärig för grov- och finbearbetning av hårdare stål, eftersom de extra spåren ger mer styvhet och en bättre ytfinish.
F4: Klarar dessa verktyg höghastighetsbearbetning (HSM) av rostfritt stål?
A: Ja. Vår TiAlN-belagda hårdmetallserie är konstruerad för att motstå den höga värme som genereras av rostfritt stål och titan. För bästa resultat, använd en jämn spånbelastning och se till att din verktygsbana undviker plötsliga stötar.
F5: Vad är fördelen med designen "Long Neck" för verktyg med hörnradie?
A: Långhalsade verktyg gör att du kan nå djupt in i smala fickor eller runt höga väggar. SAMHOs långhalsade serie har ett förstärkt skaft för att förhindra nedböjning och vibrationer, vilket säkerställer precision i botten av djupa hålrum.
F6: Hur väljer jag rätt beläggning för grafitbearbetning?
A: För grafit är CVD Diamond det enda valet för högvolymsarbete. Den har en hårdhet på 10 000 HV, vilket motstår grafitens extrema nötning och möjliggör stabil bearbetning i upp till 18 timmar.
F7: Hur gynnar strategin ”Arc Cut In” dessa verktyg?
A: Bågskärningen (spiralformad ingång ) förhindrar att verktyget "smäller" in i materialet. Denna gradvisa ingång skyddar den rundade kanten från initiala stötar, vilket säkerställer en märkfri yta och förhindrar för tidigt verktygshaveri i härdat stål.
F8: Varför är skafttoleransen (0–0.003 mm) viktig för precisionsarbete?
A: Snäv skafttolerans säkerställer att verktyget är perfekt centrerat i hållaren. Lägre kast innebär att alla spår griper in i materialet lika, vilket leder till mer jämnt slitage och mycket högre noggrannhet på det färdiga arbetsstycket.
F9: Kan jag använda hörnradiepinnfräsar för 3D-konturering?
A: Absolut. Medan kulfräsar är standard för 3D-arbete, används hörnradiefräsar ofta för "vilfräsning" eller grovkonturering eftersom de kan ta bort mer material snabbare samtidigt som de ger en relativt jämn yta på plana eller grunt sluttande områden.
F10: Vad är den typiska ledtiden för specialtillverkade hörnradieverktyg?
A: Standardmetriska HRC55/65-storlekar finns vanligtvis i lager. Anpassade radier (t.ex. R0.3 eller R0.7) eller specialiserade halslängder kräver vanligtvis 7–14 arbetsdagar från tekniskt godkännande.