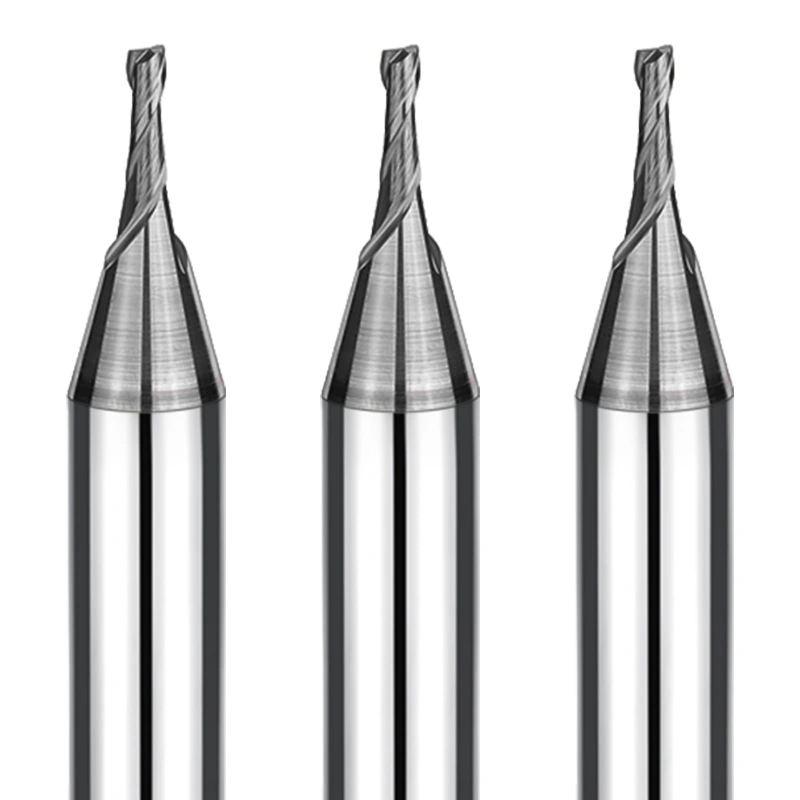
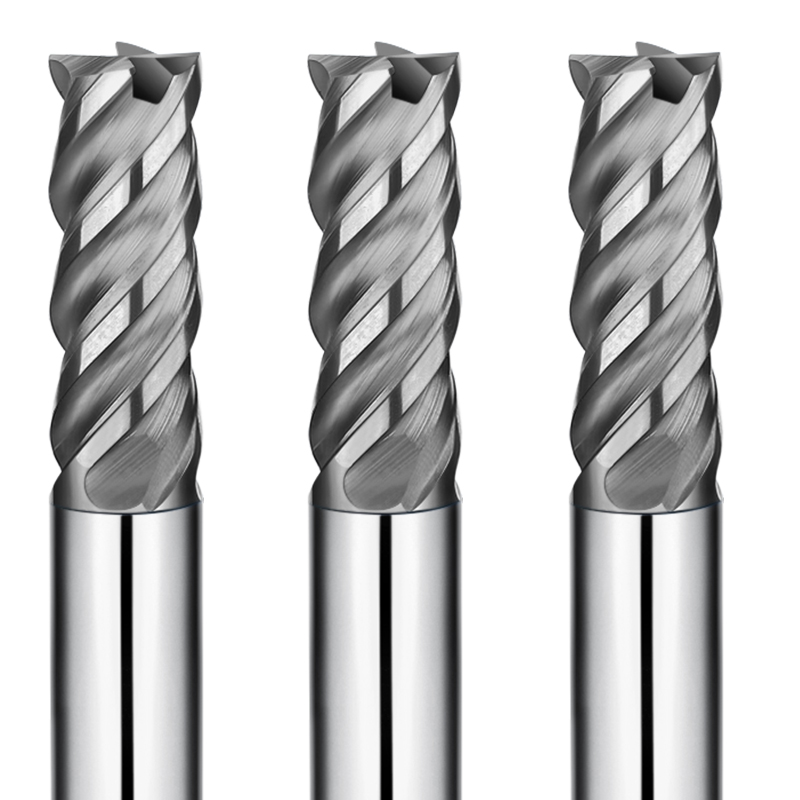
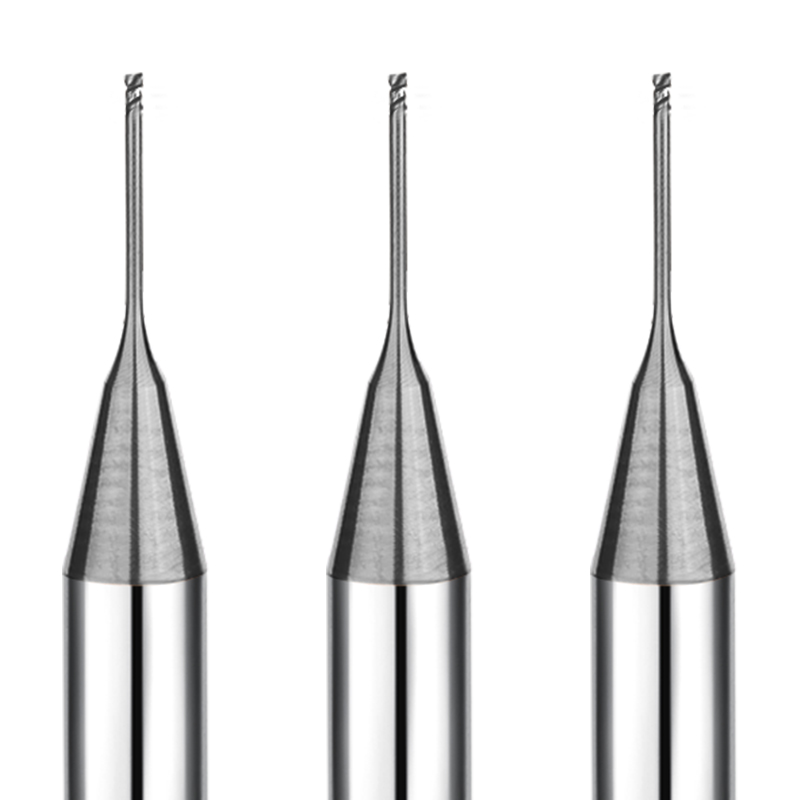
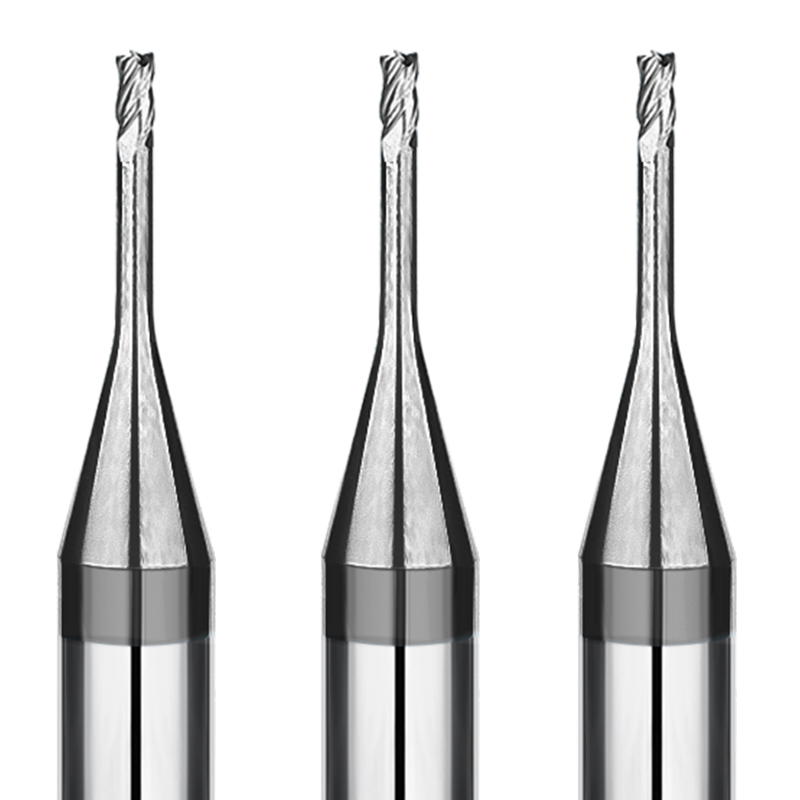
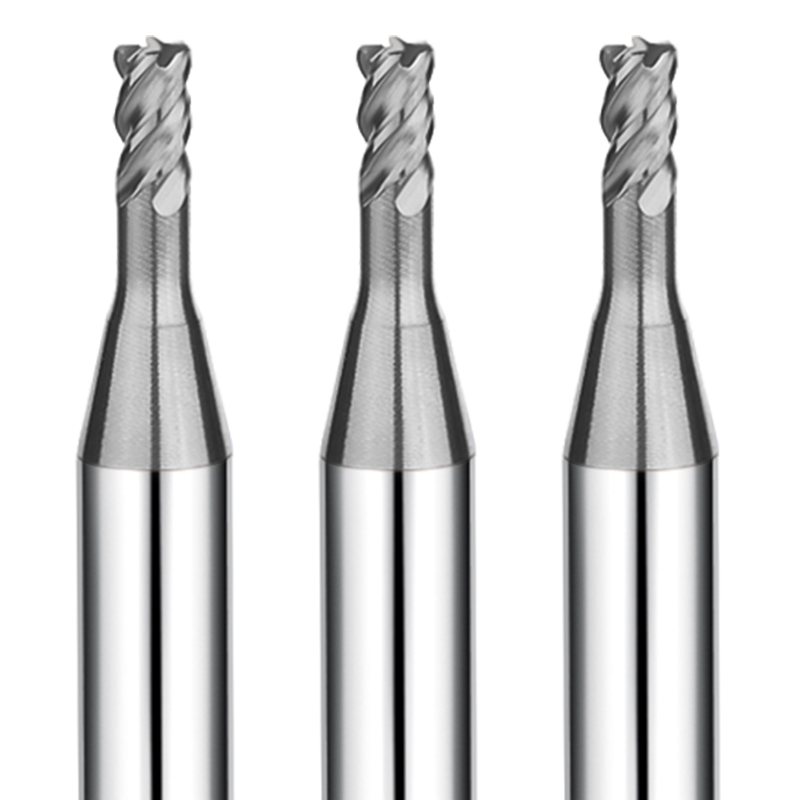
Ultralåg friktion och diamantliknande hårdhet för överlägsen bearbetning
Produkten Översikt
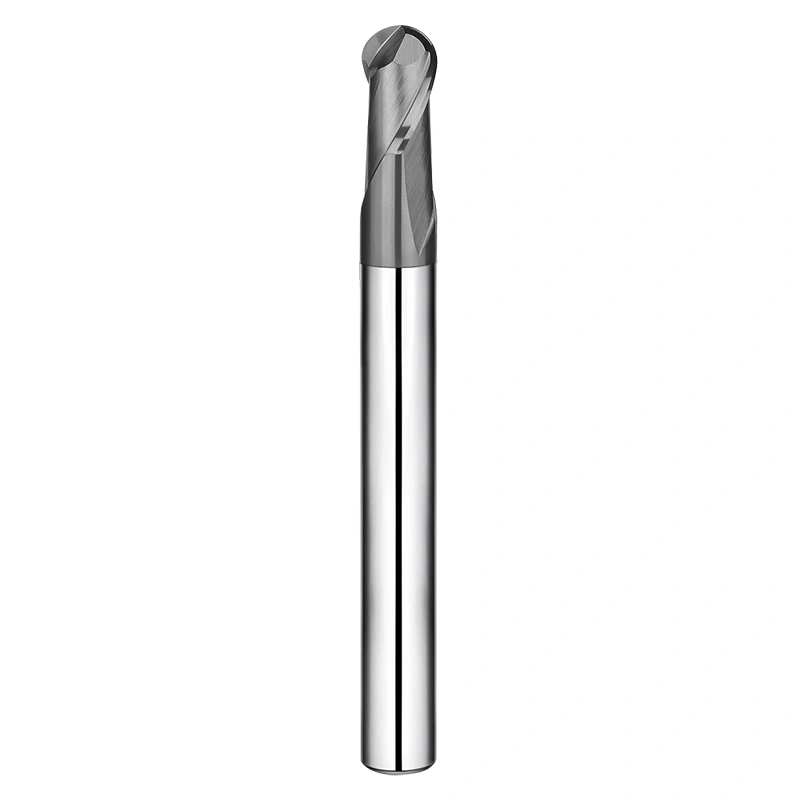
SAMHOs DLC-belagda pinnfräsar (Diamond-Like Carbon) är speciellt konstruerade för att klara utmaningarna med bearbetning av högviskösa icke-järnmetaller, särskilt rödkoppar och mässing. Genom att applicera en tät, stabil diamantliknande kolfilm uppnår dessa verktyg en ythårdhet som närmar sig den hos naturlig diamant samtidigt som de bibehåller en extremt låg friktionskoefficient. Denna kombination förhindrar materialvidhäftning (eggbildning), säkerställer snabb spånavgång och ger en spegelblank ytfinish på duktila material.
Kärntekniska funktioner
DLC-beläggning med ultrahög hårdhet
Exceptionell slitstyrka: DLC-beläggningen ger extrem ythårdhet, vilket avsevärt skyddar skäreggarna mot kopparlegeringarnas slipande egenskaper. Detta förhindrar för tidig avrundning av eggen, förlänger verktygens livslängd och minskar de totala verktygskostnaderna vid storskalig produktion.
Extremt låg friktionskoefficient
Minskad värme och jämnare skärning: Koppar har hög värmeledningsförmåga och duktilitet, vilket ofta leder till att materialet "klistrar" eller fastnar på verktyget. Den ultrasläta DLC-ytan minimerar friktionen mellan spånröret och arbetsstycket, vilket drastiskt minskar värmeuppbyggnaden och förhindrar bildandet av grader.
Hög helixvinkel och skarp geometri
Optimerad spånavgång: Dessa fräsar är konstruerade med en stor spiralvinkel och mikropolerade vassa kanter och är byggda för att skära igenom mjuka, "klibbiga" metaller rent. Geometrin säkerställer att långa, kontinuerliga kopparspån snabbt avlägsnas från skärzonen, vilket bibehåller bearbetningsstabilitet.
Förbättrad korrosionsbeständighet
Tillförlitlig prestanda i komplexa medier: DLC-filmen är kemiskt inert och mycket resistent mot syror, alkalier och salter. Detta säkerställer att pinnfräsen bibehåller jämn prestanda även vid användning med komplexa kemiska kylvätskor eller i krävande industriella miljöer.
Rekommenderat verktygsval för kopparbearbetning
| Verktygstyp |
Primär applikation |
Nyckelfördel |
| 2-skärig plattfräs |
Spårfräsning och grovfräsning |
Maximalt spånutrymme för borttagning av stora volymer |
| 2-skärig kulnosfräs |
3D-profilering och konturering |
Överlägsen finish på komplexa böjda koppardelar |
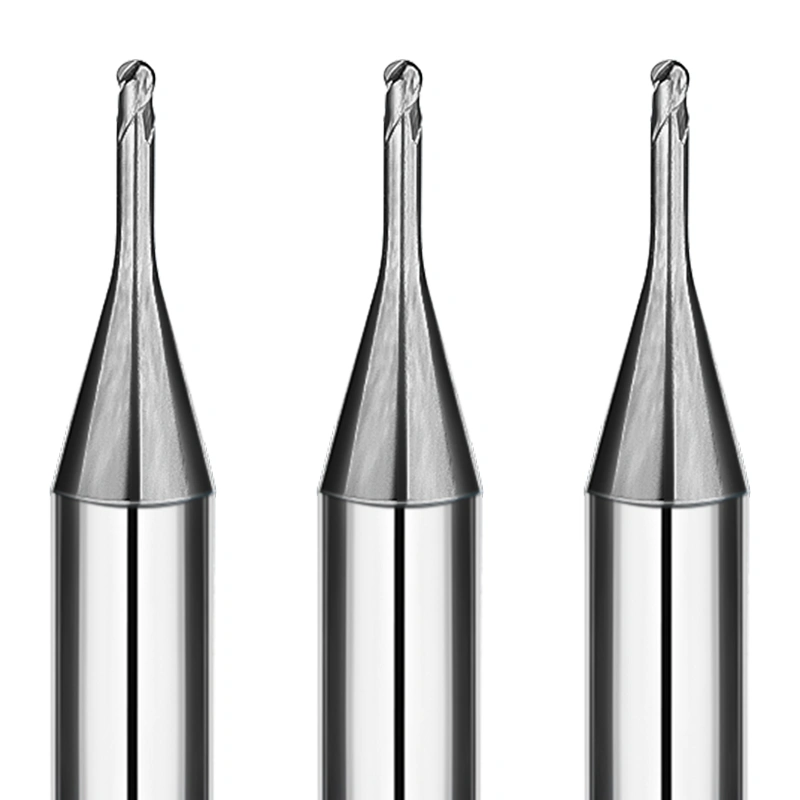
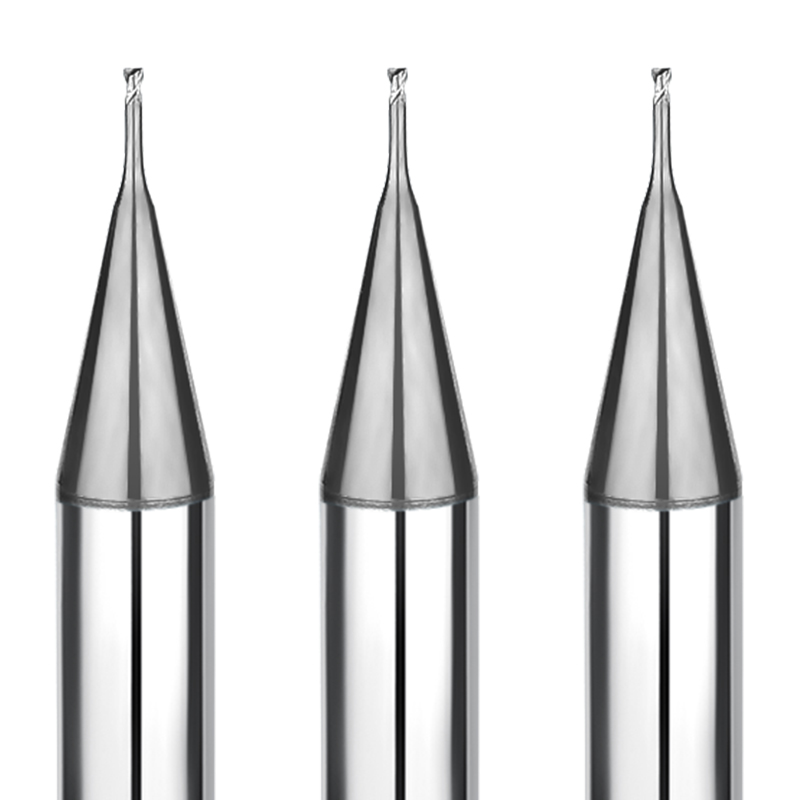
| Långhalsserien |
Djup kavitetsbearbetning och ribbbearbetning |
Hög styvhet för djupgående kopparkomponenter |
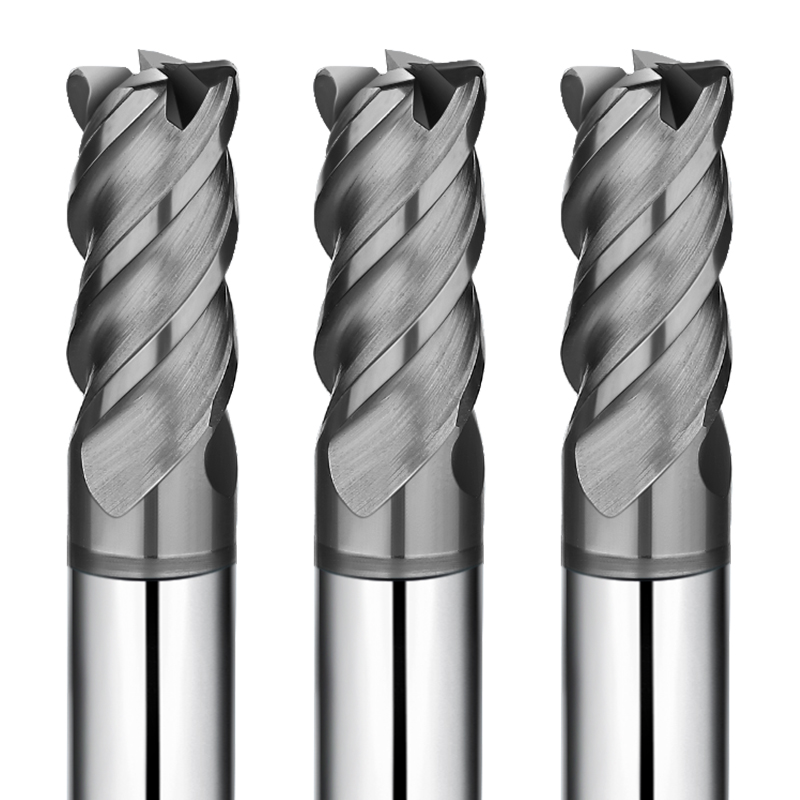
| 4-skärig hörnradie |
Höghastighetsefterbehandling |
Bättre ytjämnhet med kantskydd |
Industriapplikationer
-
Elektronik och elektronik: Bearbetning av elektroder, kontakter och samlingsskenor av hög renhetskoppar.
-
Gjutform: Tillverkning av koppargnistelektroder (elektrisk urladdningsbearbetning) med invecklade detaljer.
-
Precisionsteknik: Tillverkning av mässingskopplingar, ventiler och pneumatiska komponenter.
-
Termisk hantering: Fräsning av kopparkylflänsar och kylplattor för högpresterande datoranvändning.
Vanliga frågor: Kopparbearbetning och DLC-verktyg
F1: Varför är DLC-beläggning att föredra framför TiAlN för koppar?
TiAlN-beläggningar innehåller aluminium, som har en kemisk affinitet för icke-järnmetaller som koppar och aluminium, vilket ofta gör att materialet "svetsar" fast på verktyget. DLC är kolbaserat och har ingen sådan affinitet, vilket ger en non-stick-yta som är mycket överlägsen för att förhindra uppbyggnad av kanter.
F2: Vad är det ideala antalet spår för kopparfräsning?
För de flesta kopparapplikationer är 2-skäriga konstruktioner idealiska eftersom de ger det stora utrymme som krävs för att avlägsna tjocka, duktila spån. 3- eller 4-skäriga verktyg är reserverade för lätta finbearbetningspassager där ytjämnhet är prioritet.
F3: Hur påverkar spiralvinkeln kopparskärning?
En högre spiralvinkel (vanligtvis 35° till 45°) ökar skärverkan, vilket är avgörande för att skära igenom mjuk koppar utan att skapa grader. Det hjälper också till att "lyfta" spånorna ur djupa spår mer effektivt.
F4: Kan jag använda dessa DLC-verktyg för aluminium även?
Ja. DLC-belagda pinnfräsar är exceptionellt effektiva på aluminiumlegeringar och plaster. Samma "non-stick"-egenskaper som hjälper till med koppar förhindrar att aluminiumspånor täpper till verktygsfållorna.
F5: Vad orsakar grader vid bearbetning av rödkoppar?
Grader orsakas vanligtvis av slöa skäreggar eller överdriven värme. Att använda ett vasst DLC-belagt verktyg med höga hastighetsparametrar säkerställer en ren skärning, medan lågfriktionsbeläggningen håller temperaturen under materialets plastiska deformationspunkt.
F6: Är kylvätska nödvändig för DLC-belagda verktyg?
Medan DLC-beläggningar presterar bra i torra förhållanden eller MQL-förhållanden (Minimum Quantity Lubrication) på grund av deras låga friktion, rekommenderas generellt att använda ett oljebaserat kylmedel eller dimma för koppar för att hjälpa till att tvätta bort flisor och ytterligare förbättra ytfinishen.
F7: Hur väljer jag mellan ett 2-skärigt och ett 2-skärigt verktyg med lång hals?
Använd ett standardverktyg med två skär för allmän fräsning för att maximera styvheten. Välj endast versionen med lång hals när du behöver nå djupa hålrum eller arbeta runt hinder där standardskaftet skulle komma i kontakt med arbetsstycket.
F8: Vilken betydelse har skafttoleransen på 0–0.003 mm för koppar?
Vid precisionselektrodtillverkning kan även en liten avvikelse orsaka dimensionsfel. Vår snäva skafttolerans säkerställer att verktyget är perfekt centrerat i hållaren, vilket ger den stabilitet som behövs för noggrannhet på mikronnivå.
F9: Hjälper DLC-beläggningen till att öka verktygslivslängden i slipande kopparlegeringar?
Ja. Vissa mässings- och kopparlegeringar innehåller ämnen som kan vara förvånansvärt slipande. DLC-filmens diamantliknande hårdhet skyddar hårdmetallsubstratet från slipande slitage och bibehåller verktygets vassa profil mycket längre.
F10: Vilka är de rekommenderade varvtalsinställningarna för koppar?
Koppar kräver vanligtvis höga skärhastigheter. Beroende på verktygsdiametern varierar varvtalet ofta från 8 000 till 20 000+. Matningshastigheten måste dock optimeras för att säkerställa att spånorna "skärs" snarare än "gnids", vilket är där DLC:s låga friktion blir en stor fördel.