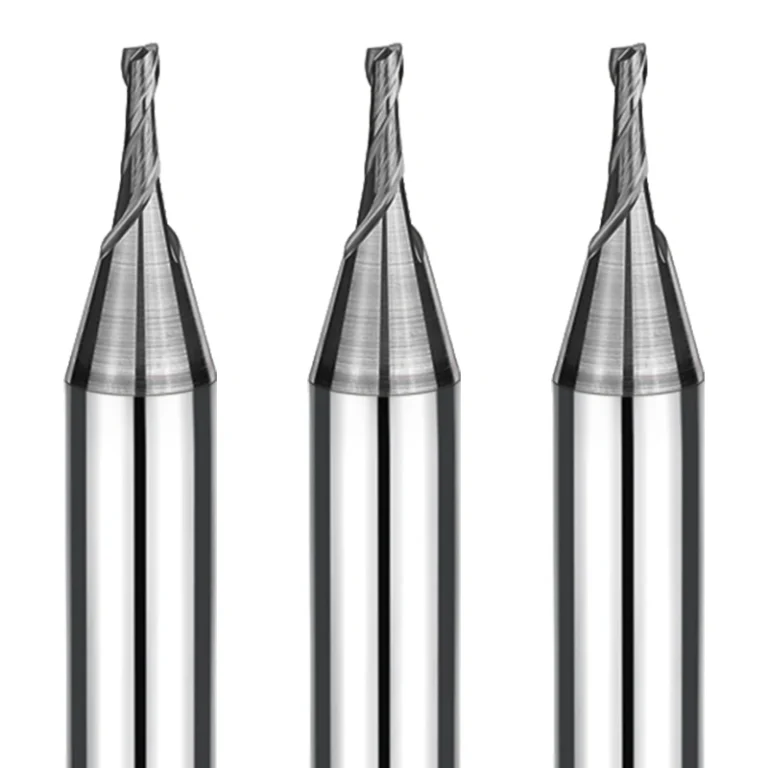
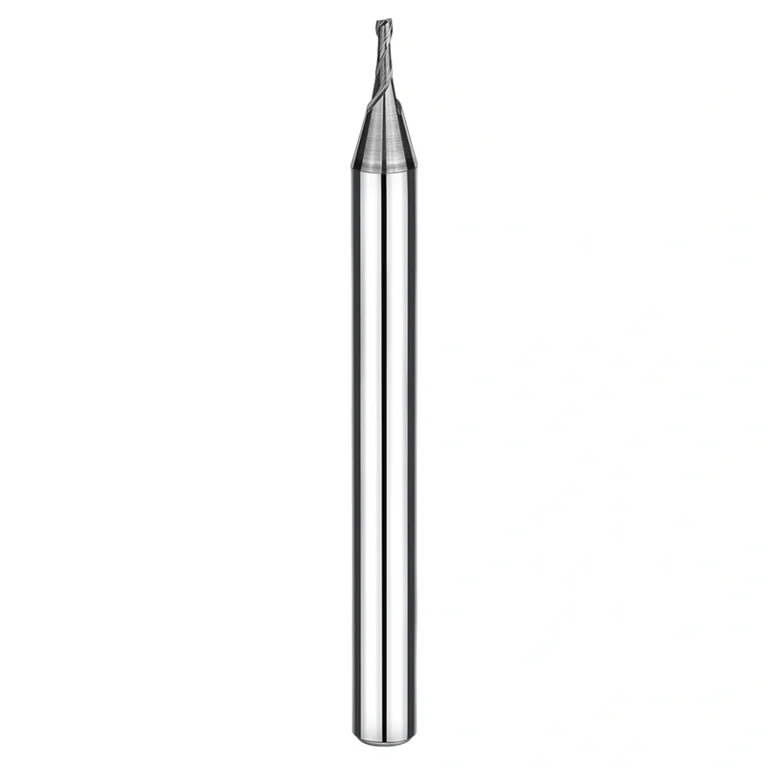
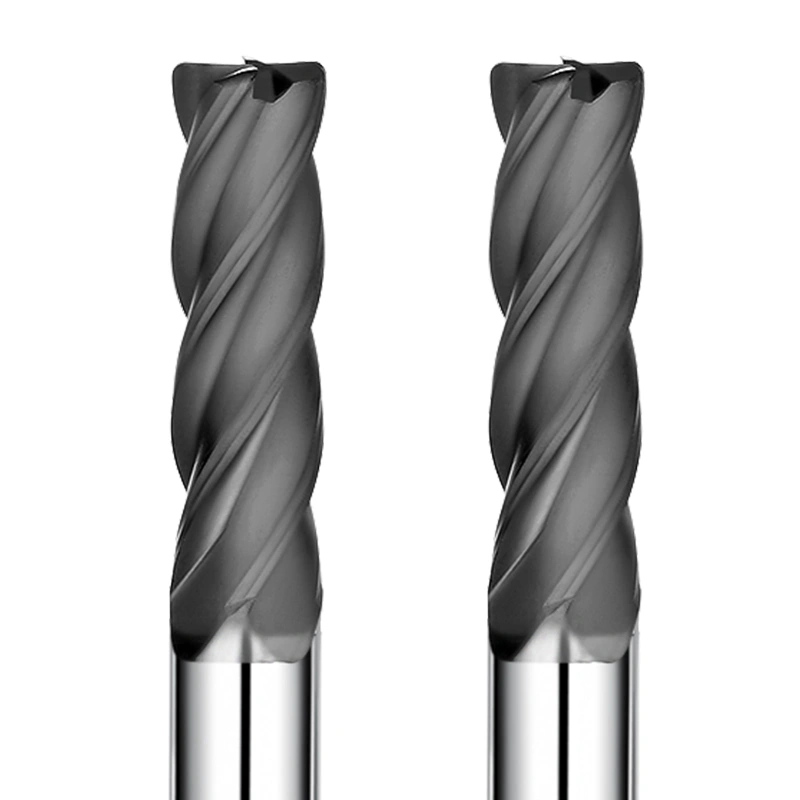
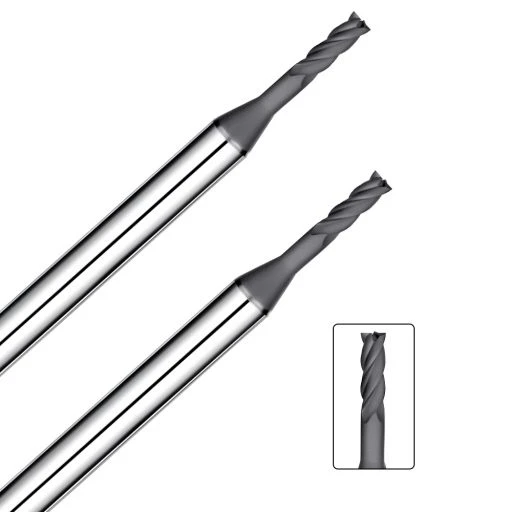
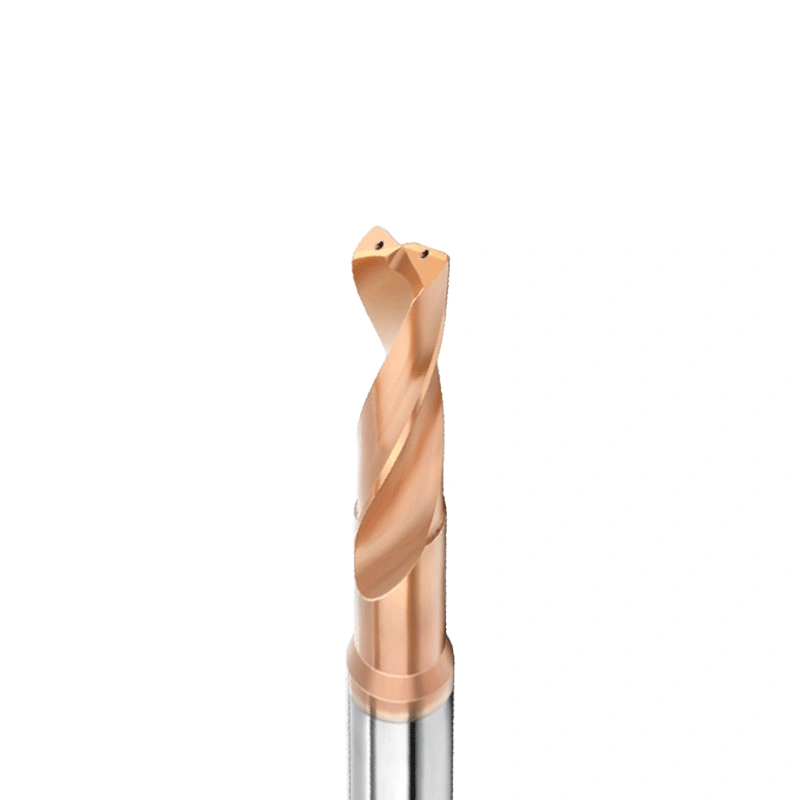
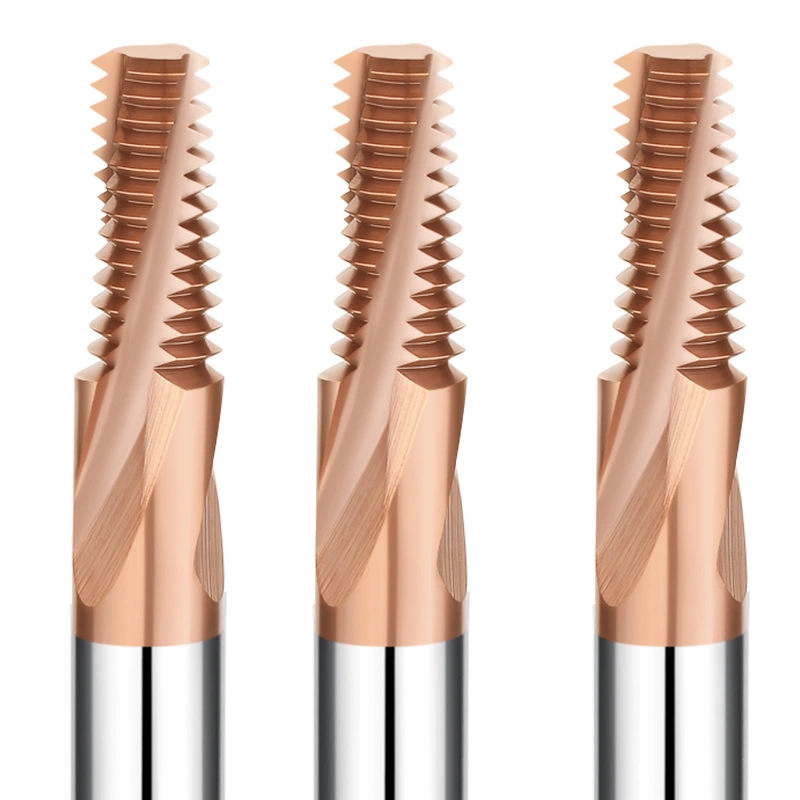
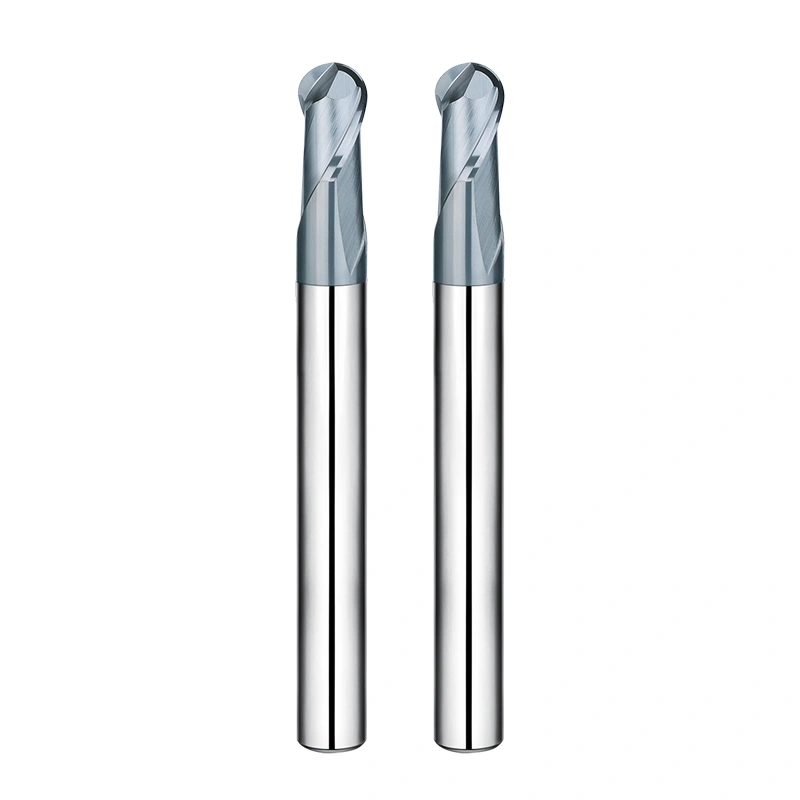
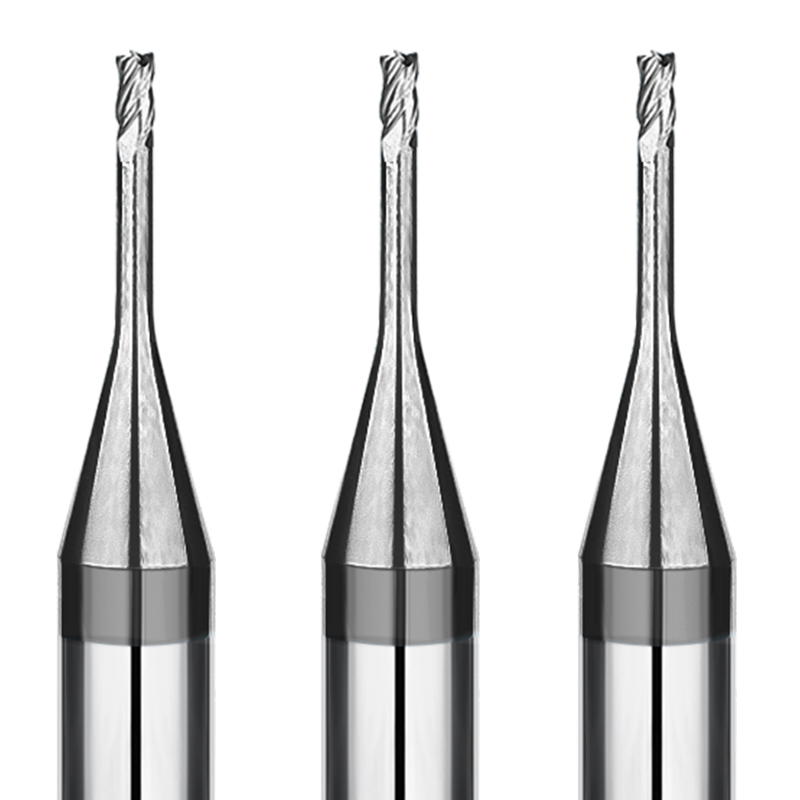
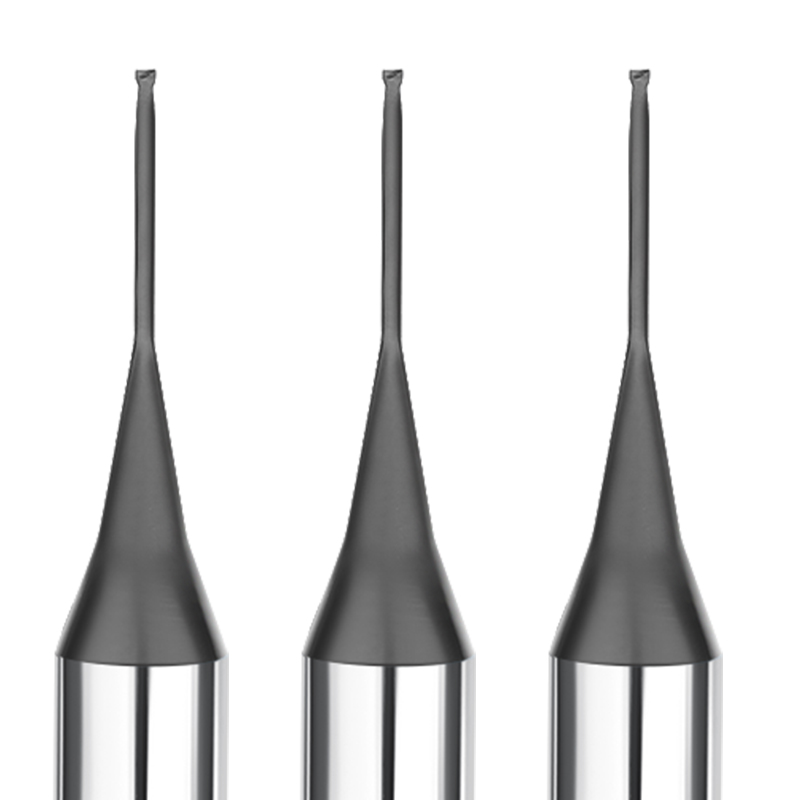
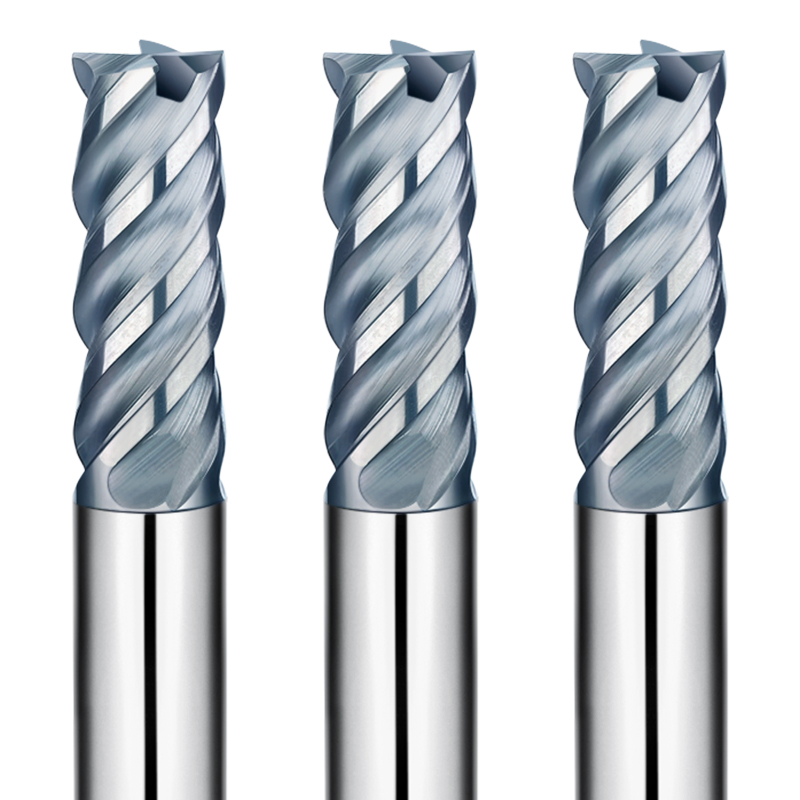
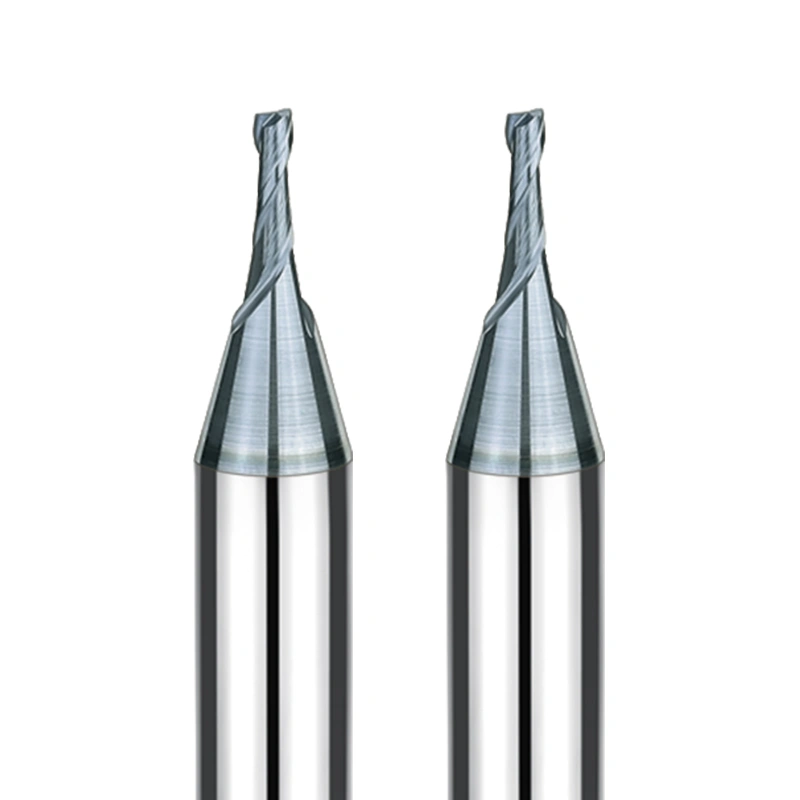
Vid tillverkning av gnistelektroder och aluminiumkomponenter är verktygsvidhäftning den främsta orsaken till dålig ytfinish och verktygsbrott. SAMHO DLC-belagda planfräs kombinerar en solid smörjande yta med högstyv hårdmetall för att ge spegelblanka ytor vid icke-järnbearbetning.
Avancerade tekniska funktioner
- DLC-beläggning för ultralåg friktion och non-stick-skärning
DLC-beläggningen ger exceptionellt låg friktion och hög ythårdhet, vilket är avgörande vid bearbetning av rödkoppar och aluminium:
- Motstår uppbyggda kanter (BUE): Förhindrar att materialet svetsar fast vid skäreggen
- Minskar skärvärme: Möjliggör högre hastigheter och matningar under torra eller MQL-förhållanden
- Optimerad 2-skärig design för snabb spånavgång
Duktila material som ren koppar och mjuka hartser producerar långa, gummiartade spån. Den öppna geometrin med två skär säkerställer:
- Maximalt chiputrymme: Förhindrar igensättning och spånåterkapning i djupa spår
- Ren skärning: Gradfria kanter och exakta vertikala skuldror
- Spegelpolerade flöjter för överlägsen ytfinish
Spegelpolerade spånytor minskar friktionen under spånflödet, vilket säkerställer:
- Dimensionsnoggrannhet: Minimerar verktygsnedböjning orsakad av radiella krafter
- Hög ytkvalitet: Ger spegelblanka ytor direkt ur lådan på högrena koppardelar
- Applikationsspecifika skärparametrar
SAMHO tillhandahåller fälttestade skärdata för koppar, aluminium och hartser för att optimera varvtal, matningshastigheter och minimera uppställningstid och risk för verktygsfel.
Target Applications & Industries
Program:
- EDM-elektrodbearbetning: Precisionsfräsning av rödkoppar- och grafitkompositelektroder
- Tillverkning av aluminiumkomponenter: Höghastighetsspårning och konturfräsning av 6061/7075-legeringar
- Harts- och plastverktyg: Ren, smetfri skärning av hartsbaserade material och mjuka plaster
Bransch:
- Mögel & dö
- Bil
- Elektronik (kylflänsar)
- Tillverkning av medicinsk utrustning
Proffstips för bearbetning av duktila material
- Kylvätskestrategi: Använd MQL eller högtrycksluft för att förbättra spånborttagning och ytfinish
- Stabilitet vid hög hastighet: Säkerställ balanserade verktygshållare (krymppassning eller hydrauliska) för att minimera spelrum
- Verktygsunderhåll: Skydda den ultraskarpa DLC-eggen med beröringsfria verktygssättare för att förhindra mikroflisning
Varför välja SAMHO som din grossistpartner?
- Stort modellutbud: 16+ specialiserade modeller täcker behoven för spårfräsning och hörnfräsning
- Oslagbara grossistpriser: Fabriksdirektprissättning för bulkupphandling och globala distributörer
- OEM & anpassning: Anpassade halslängder och beläggningar tillgängliga för unika projektkrav
Rekommenderade material för bearbetning (Rekommenderas starkt: ⭐️ | Rekommenderas: ⭕️ | Föreslagna: ◯ )
| Kategori |
Arbetsmaterial |
Grade |
| STÅLPRODUKTER |
Kolstål (S45C/S55C) |
|
|
Legerade stål (SK/SCM/SUS) |
|
|
Förhärdade stål (NAK/HPM) |
|
|
Härdade stål (~55/~60/~70HRC) |
|
| SPECIALMATERIAL |
Aluminiumlegeringar |
⭕️ |
|
Grafit |
|
|
Koppar |
⭐️ |
|
Plast |
⭕️ |
|
Kolfiber |
|
|
Titanlegeringar |
|
|
Värmebeständiga legeringar |
|
|
Cementerad hårdmetall |
|
|
Hårt, sprött (icke-metalliskt) material |
|
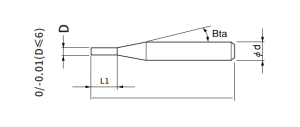
Totalt 16 modeller
| Modellnummer |
Ytterdiameter |
Klipplängd |
Effektiv längd |
Skaftkonvinkel |
Total längd |
Antal flöjter |
Shank Diameter |
Finns i lager |
| SHDS2-0010020 |
0.1 |
0.2 |
- |
12 ° |
50 |
2 |
4 |
○ |
| SHDS2-0020040 |
0.2 |
0.4 |
- |
12 ° |
50 |
2 |
4 |
○ |
| SHDS2-0030060 |
0.3 |
0.6 |
- |
12 ° |
50 |
2 |
4 |
○ |
| SHDS2-0040080 |
0.4 |
0.8 |
- |
12 ° |
50 |
2 |
4 |
○ |
| SHDS2-0050100 |
0.5 |
1 |
- |
12 ° |
50 |
2 |
4 |
○ |
| SHDS2-0060150 |
0.6 |
1.5 |
- |
12 ° |
50 |
2 |
4 |
○ |
| SHDS2-0070180 |
0.7 |
1.8 |
- |
12 ° |
50 |
2 |
4 |
○ |
| SHDS2-0080200 |
0.8 |
2 |
- |
12 ° |
50 |
2 |
4 |
○ |
| SHDS2-0100300 |
1 |
3 |
- |
12 ° |
50 |
2 |
4 |
○ |
| SHDS2-0150400 |
1.5 |
4 |
- |
12 ° |
50 |
2 |
4 |
○ |
| SHDS2-0200500 |
2 |
5 |
- |
12 ° |
50 |
2 |
4 |
○ |
| SHDS2-0250600 |
2.5 |
6 |
- |
12 ° |
50 |
2 |
4 |
○ |
| SHDS2-0300800-4 |
3 |
8 |
- |
12 ° |
50 |
2 |
4 |
○ |
| SHDS2-0401000-4 |
4 |
10 |
- |
- |
50 |
2 |
4 |
○ |
| SHDS2-0401000-6 |
4 |
10 |
- |
12 ° |
60 |
2 |
6 |
○ |
| SHDS2-0601500 |
6 |
15 |
- |
- |
60 |
2 |
6 |
○ |
Fräsningsförhållanden
| Arbetsmaterial |
Syrefri och kopparfri |
| (mm)Diameter |
(min-1) Hastighet |
(mm/min) Matning |
| D3100 |
10000 |
150 |
| D3100 |
8000 |
180 |
| D3100 |
8000 |
200 |
| D3100 |
6000 |
300 |
| D3 |
7000 |
300 |
| D4 |
7000 |
300 |
| D4 |
7000 |
300 |
| D6 |
7000 |
300 |
Fräsningsmängd för sidfräsning (mm)
| Arbetsmaterial \ Skärlängd |
2.5D (Skärlängd = Diameter * 2.5) |
4D (Skärlängd = Diameter * 4) |
| 45HRC以下Under 45HRC |
ae=0.07D ap=2D |
ae=0.07D ap=2D |
| 45HRC以上Över 45HRC |
ae=0.03D ap=1.5D |
ae=0.03D ap=1.5D |
D: Diameter (mm)
ap:Axiellt djup (mm)
ae: Radiellt djup (mm)
Obs:
*Minska både spindelhastighet och matningshastighet proportionellt när fräsparametrarna överstiger maskinens maximala spindelhastighet;
*Rekommenderad kylvätska för rostfria stål och värmebeständiga legeringar.
Konturfräsning
| Arbetsmaterial |
Syrefri och kopparfri |
| (mm)Diameter |
(min-1) Hastighet |
(mm/min) Matning |
| D3100 |
40000 |
180 |
| D3100 |
40000 |
300 |
| D3100 |
36000 |
500 |
| D3100 |
30000 |
700 |
| D3100 |
32000 |
800 |
| D3100 |
26000 |
800 |
| D3100 |
26000 |
800 |
| D3100 |
22000 |
1000 |
| D3100 |
18000 |
1200 |
| D3100 |
16000 |
1500 |
| D3100 |
16000 |
1800 |
| D3100 |
14000 |
1800 |
| D3 |
12000 |
2200 |
| D4 |
12000 |
2200 |
| D4 |
12000 |
2200 |
| D6 |
10000 |
2400 |
Obs:
*Minska både spindelhastighet och matningshastighet proportionellt när fräsparametrarna överstiger maskinens maximala spindelhastighet;
*Rekommenderad kylvätska för rostfritt stål och värmebeständiga legeringar;
*Rekommenderar att använda en beröringsfri mätanordning för att undvika att skada precisionsspetsspetsen;
*Minska både spindelhastighet och matningshastighet proportionellt vid vibrationer;