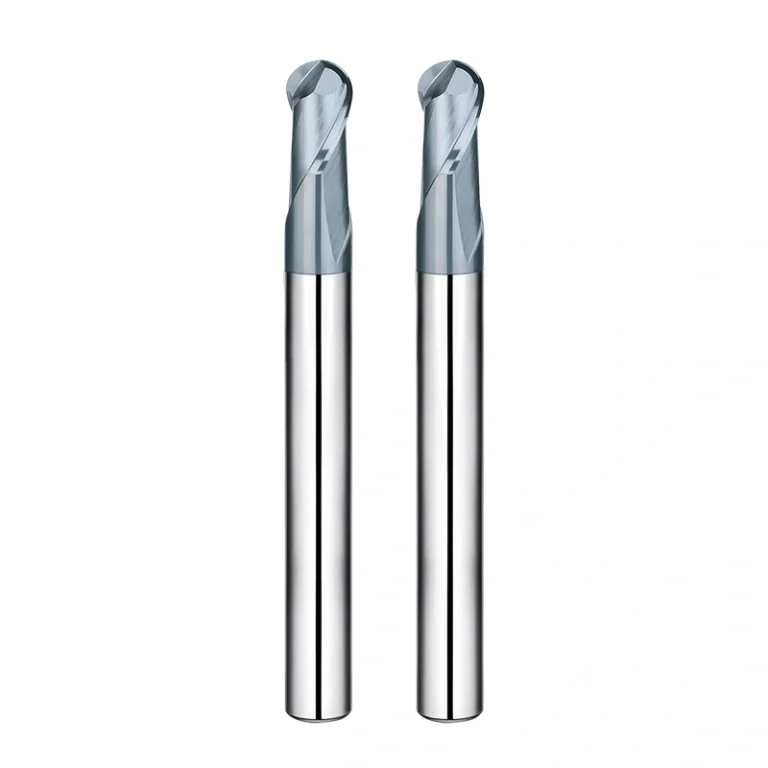
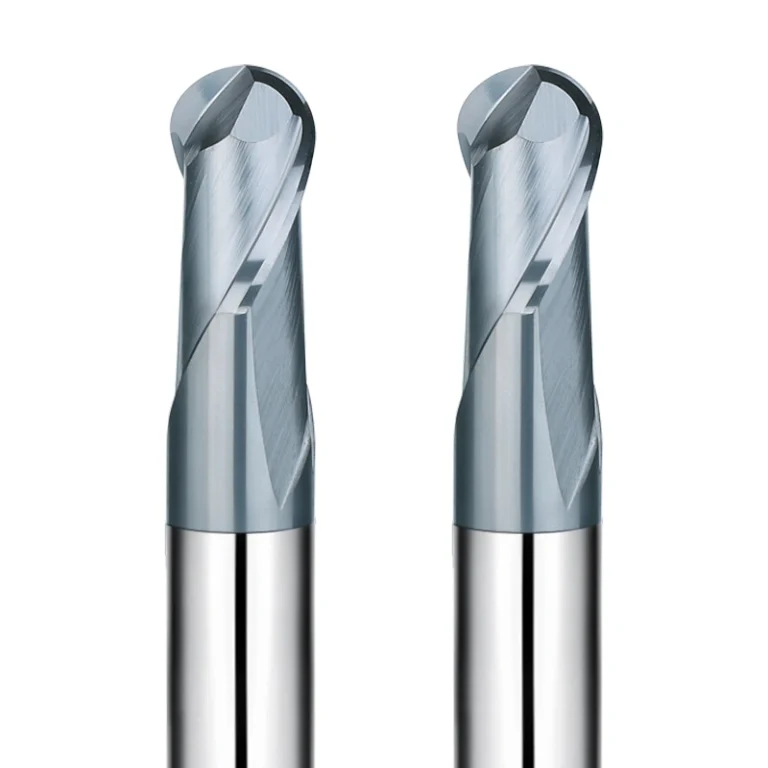
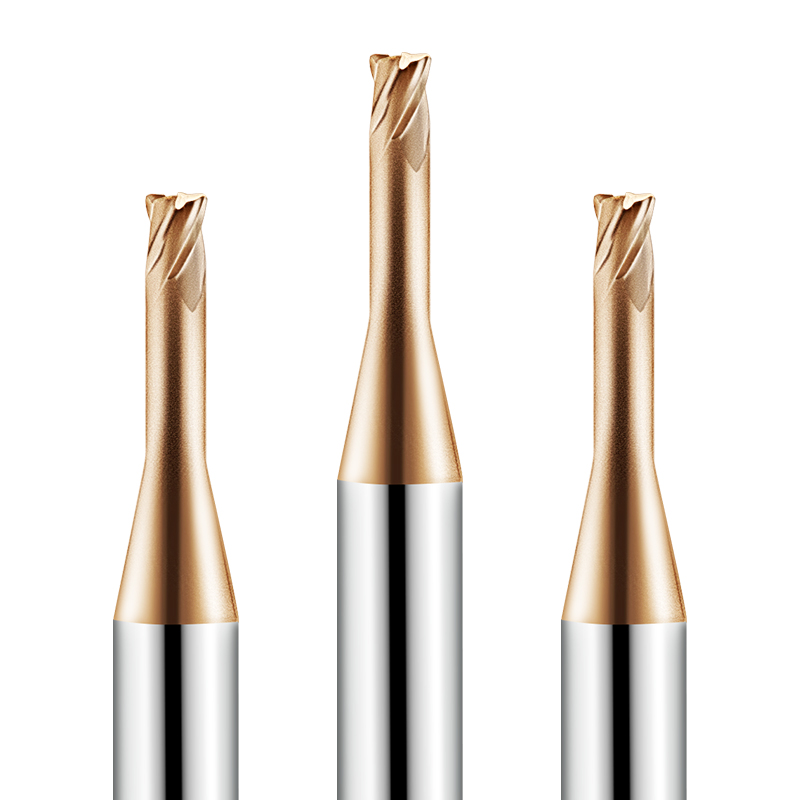
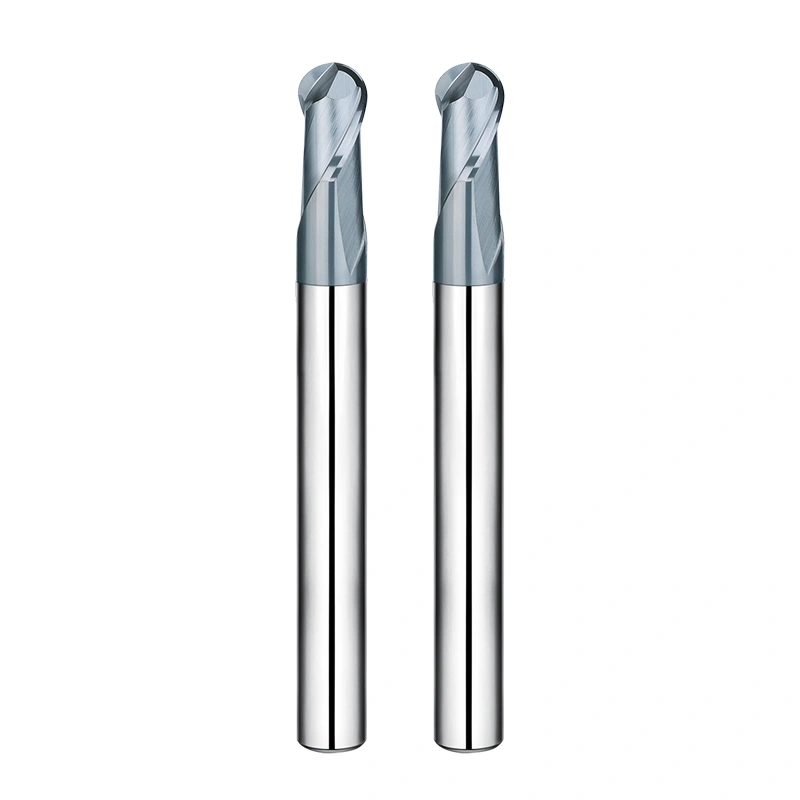
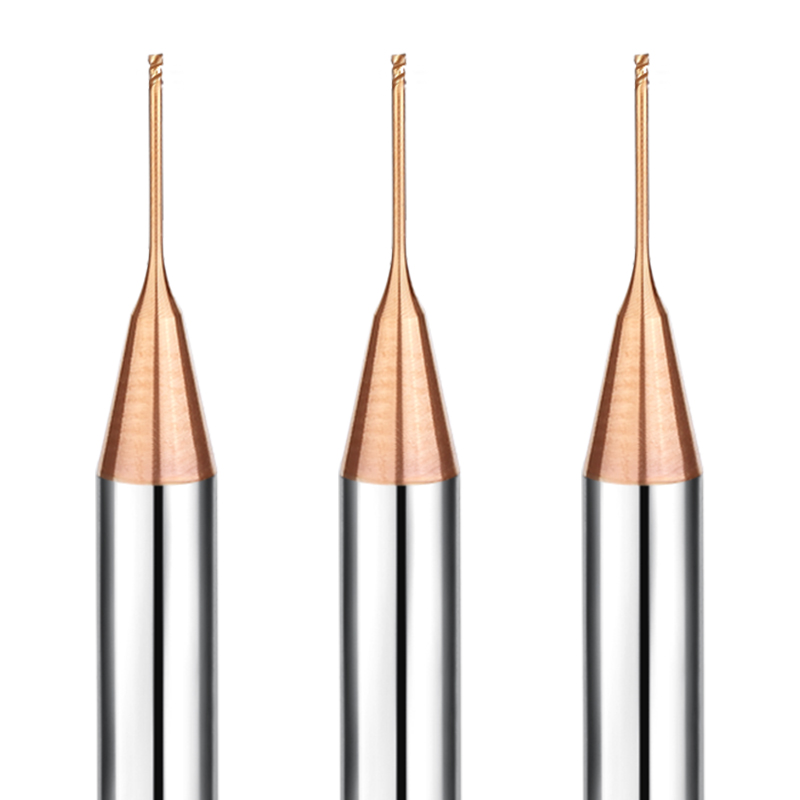
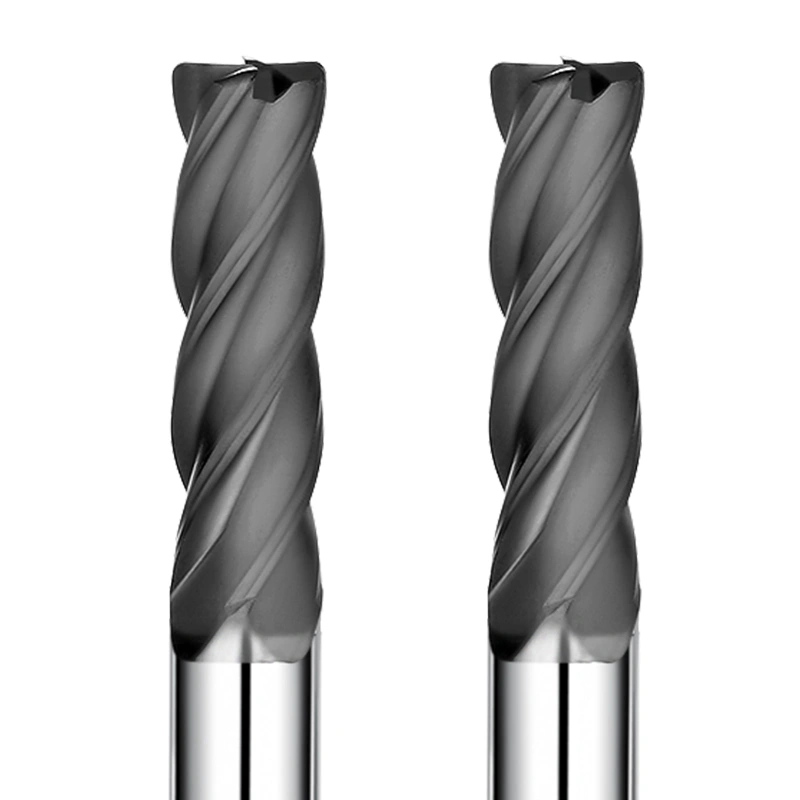
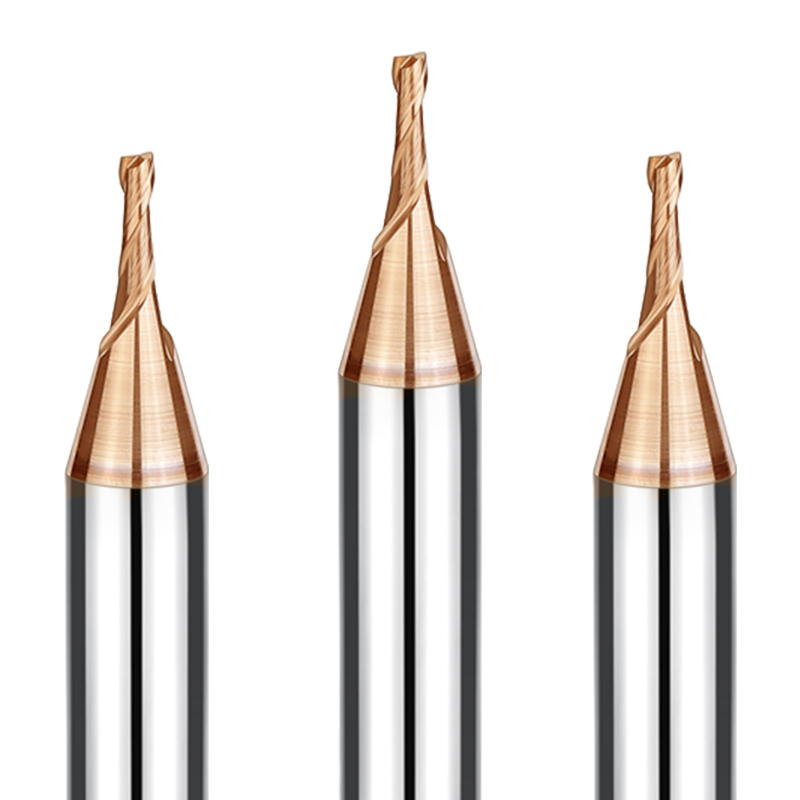
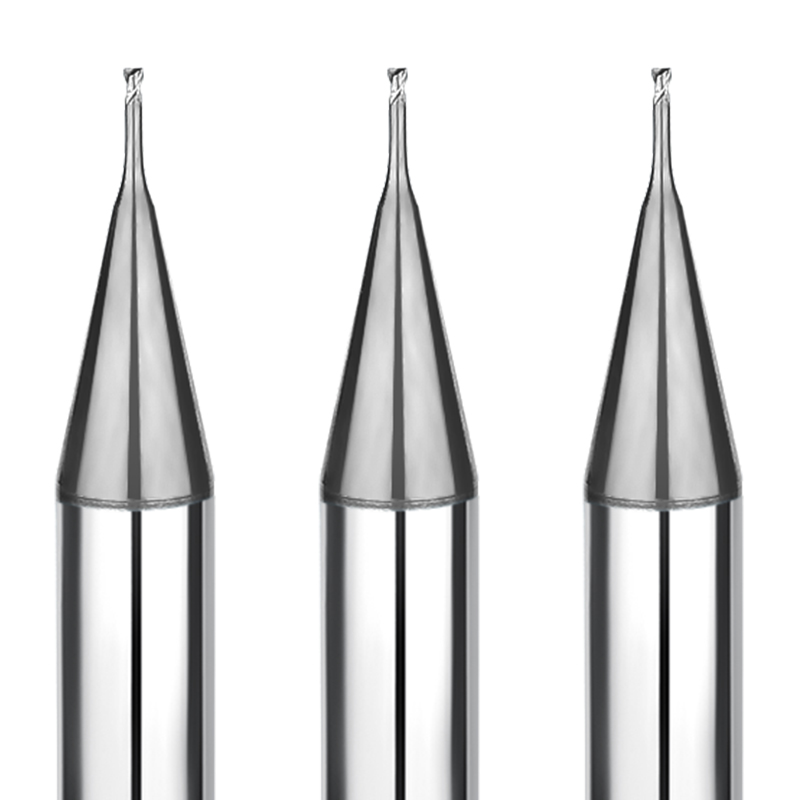
Inom modern formtillverkning och komponenttillverkning är ytintegritet av största vikt. SAMHO HRC55 2-skärig kulformsserie är precisionsslipad med hjälp av den senaste CNC-tekniken för att ge den stabilitet och noggrannhet som krävs för komplexa 3D-ytor och skulpterade funktioner.
Kärntekniska fördelar
- Högpresterande solid hårdmetall och HB-beläggning
Dessa pinnfräsar är tillverkade av högkvalitativ solid hårdmetall och är klassade för material upp till HRC55. Den senaste HB-seriens nanobeläggning ger en exceptionell värmebarriär som säkerställer att verktyget bibehåller skärpan även under höghastighetsoperationer i sega legeringsstål.
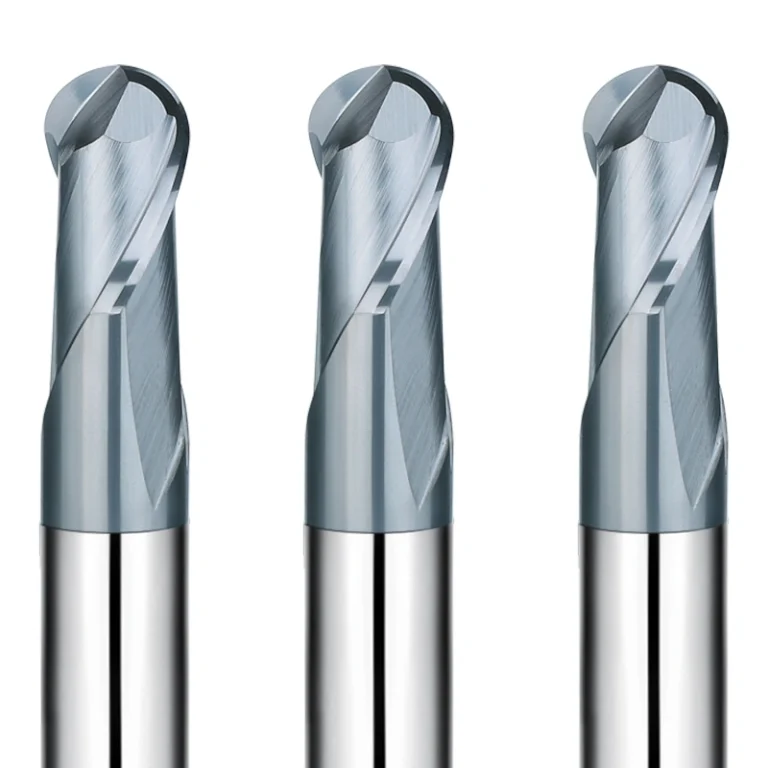
- Optimerad 2-skärig geometri för 3D-profilering
2-skärskonfigurationen erbjuder den perfekta balansen mellan verktygsstyrka och spånavgångsutrymme:
- Minskad vibration: Minimerar harmoniskt vibration vid höghastighetsfinish
- Stabil skärning: Säkerställer jämn kontakt för släta, spegelblanka ytor på komplexa 3D-konturer
- Mångsidighet: Anpassningsbara 3-skäriga och 4-skäriga alternativ tillgängliga för specifika applikationsbehov
- Ultratäta skafttoleranser
Skaftdiametrar kontrollerade inom en tolerans på 0 till +0.003 mm:
- Maximal kompatibilitet: Passar högprecisionskrymppassning och hydrauliska verktygshållare
- Minskad kastlängd: Förlänger verktygens livslängd och förbättrar arbetsstyckets noggrannhet
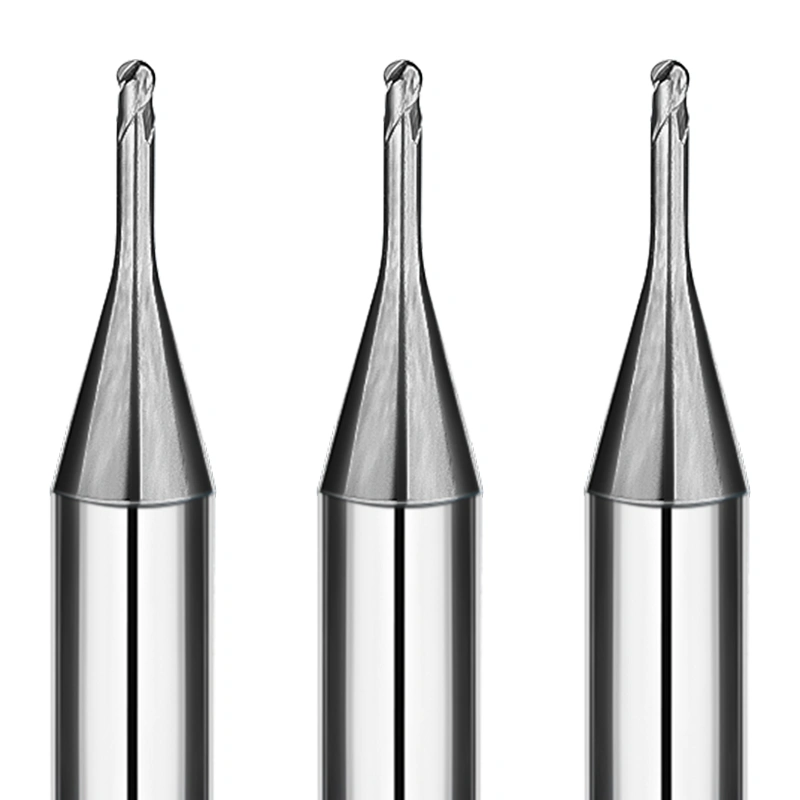
- Brett diameterområde (R0.1 till R10.0 mm)
Med 32 specialiserade modeller täcker SAMHO allt från mikroskalig precision (R0.1 mm) för elektronik till storskaliga gjutkärnor (R10.0 mm)
Professionella applikationsindustrier
- Form- och formindustrin: Kärna och kavitet 3D-finish, restfräsning
- Allmän teknik: Precisionsbearbetning av förhärdade verktygsstål och kolstål
- Medicin och flyg- och rymdteknik: Komplex 3D-komponentprofilering
Fälttestade skärparametrar och tips
- Överhängsförhållande: Parametrar baserade på 3×D-räckvidd. Om verktygsöverhänget överstiger detta, minska spindelhastigheten och matningshastigheten proportionellt för att undvika nedböjning.
- Råd om kylning: Oljekylmedel rekommenderas för rostfria stål och värmebeständiga legeringar för att bibehålla smörjförmågan och förhindra spånbildning.
- Maskinens gränser: Se till att parametrarna inte överskrider din CNC-maskins maximala spindelhastighet; justera hastighet och matningshastighet tillsammans för att bibehålla spånbelastningen.
Varför köpa grossist från SAMHO?
- Direkt fabriksprissättning: Skär ut mellanhänderna för att förbättra vinstmarginalerna
- Färdigt lager: Stort lager på alla 32 modeller för omedelbar global leverans
- OEM & anpassning: Kontakta vårt teknikteam för anpassade längder, skaftstilar eller specialbeläggningar via zane@samhotool.com
Rekommenderade material för bearbetning (Rekommenderas starkt: ⭐️ | Rekommenderas: ⭕️ | Föreslagna: ◯ )
| Kategori |
Arbetsmaterial |
Grade |
| STÅLPRODUKTER |
Kolstål (S45C/S55C) |
⭕️ |
|
Legerade stål (SK/SCM/SUS) |
⭕️ |
|
Förhärdade stål (NAK/HPM) |
⭕️ |
|
Härdade stål (~55/~60/~70HRC) |
◯ |
| SPECIALMATERIAL |
Aluminiumlegeringar |
◯ |
|
Grafit |
|
|
Koppar |
⭕️ |
|
Plast |
|
|
Kolfiber |
|
|
Titanlegeringar |
◯ |
|
Värmebeständiga legeringar |
|
|
Cementerad hårdmetall |
|
|
Hårt, sprött (icke-metalliskt) material |
|
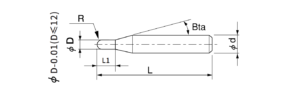
Totalt 32 modeller
| Modellnummer |
Ytterdiameter |
Klipplängd |
Skaftkonvinkel |
Total längd |
Antal flöjter |
Shank Diameter |
Finns i lager |
| SHBR2-002003 |
R0.1 |
0.3 |
12 ° |
50 |
2 |
4 |
○ |
| SHBR2-0030045 |
R0.15 |
0.45 |
12 ° |
50 |
2 |
4 |
○ |
| SHBR2-004006 |
R0.2 |
0.6 |
12 ° |
50 |
2 |
4 |
○ |
| SHBR2-005008 |
R0.25 |
0.8 |
12 ° |
50 |
2 |
4 |
○ |
| SHBR2-006009 |
R0.3 |
0.9 |
12 ° |
50 |
2 |
4 |
○ |
| SHBR2-008012 |
R0.4 |
1.2 |
12 ° |
50 |
2 |
4 |
○ |
| SHBR2-010015 |
R0.5 |
1.5 |
12 ° |
50 |
2 |
4 |
○ |
| SHBR2-015023 |
R0.75 |
2.3 |
12 ° |
50 |
2 |
4 |
○ |
| SHBR2-020030 |
R1 |
3 |
12 ° |
50 |
2 |
4 |
○ |
| SHBR2-030045-3 |
R1.5 |
4.5 |
- |
50 |
2 |
3 |
○ |
| SHBR2-030045-4 |
R1.5 |
4.5 |
12 ° |
50 |
2 |
4 |
○ |
| SHBR2-030045-6 |
R1.5 |
4.5 |
12 ° |
50 |
2 |
6 |
○ |
| SHBR2-040060-4 |
R2 |
6 |
- |
50 |
2 |
4 |
○ |
| SHBR2-040060-6 |
R2 |
6 |
12 ° |
50 |
2 |
6 |
○ |
| SHBR2-050075 |
R2.5 |
7.5 |
12 ° |
50 |
2 |
6 |
○ |
| SHBR2-060090 |
R3 |
9 |
- |
50 |
2 |
6 |
○ |
| SHBR2-060090-75 |
R3 |
9 |
- |
75 |
2 |
6 |
○ |
| SHBR2-060090-100 |
R3 |
9 |
- |
100 |
2 |
6 |
○ |
| SHBR2-080120 |
R4 |
12 |
- |
60 |
2 |
8 |
○ |
| SHBR2-080120-75 |
R4 |
12 |
- |
75 |
2 |
8 |
○ |
| SHBR2-080120-100 |
R4 |
12 |
- |
100 |
2 |
8 |
○ |
| SHBR2-080120-150 |
R4 |
12 |
- |
150 |
2 |
8 |
○ |
| SHBR2-100150 |
R5 |
15 |
- |
75 |
2 |
10 |
○ |
| SHBR2-100150-100 |
R5 |
15 |
- |
100 |
2 |
10 |
○ |
| SHBR2-100150-150 |
R5 |
15 |
- |
150 |
2 |
10 |
○ |
| SHBR2-120180 |
R6 |
18 |
- |
75 |
2 |
12 |
○ |
| SHBR2-120180-100 |
R6 |
18 |
- |
100 |
2 |
12 |
○ |
| SHBR2-120180-150 |
R6 |
18 |
- |
150 |
2 |
12 |
○ |
| SHBR2-140200-150 |
R7 |
20 |
- |
150 |
2 |
14 |
○ |
| SHBR2-160240-150 |
R8 |
24 |
- |
150 |
2 |
16 |
○ |
| SHBR2-180250-150 |
R9 |
25 |
- |
150 |
2 |
18 |
○ |
| SHBR2-200300-150 |
R10 |
30 |
- |
150 |
2 |
20 |
○ |
Fräsningsförhållanden
| Arbetsmaterial |
Syrefri koppar Röd koppar |
HRC30-45 kolstål och förhärdat stål |
HRC45-55 härdat stål |
| Radie av kulnosen |
(min-1) Hastighet |
(mm/min) Matning |
Ap (mm)Axiellt djup |
Ae (mm) Radiellt djup |
(min-1) Hastighet |
(mm/min) Matning |
Ap (mm)Axiellt djup |
Ae (mm) Radiellt djup |
(min-1) Hastighet |
(mm/min) Matning |
Ap (mm)Axiellt djup |
Ae (mm) Radiellt djup |
| R1 |
30000 |
150 |
0.006 |
0.006 |
30000 |
150 |
0.006 |
0.006 |
30000 |
150 |
0.006 |
0.006 |
| R0.15 |
26000 |
300 |
0.01 |
0 |
26000 |
300 |
0.01 |
0 |
24000 |
200 |
0.008 |
0.008 |
| R0.2 |
22000 |
400 |
0.015 |
0.015 |
22000 |
400 |
0.015 |
0.015 |
22000 |
300 |
0.01 |
0.01 |
| R0.25 |
20000 |
400 |
0.015 |
0.015 |
20000 |
400 |
0.015 |
0.015 |
22000 |
400 |
0.015 |
0.015 |
| R0.3 |
20000 |
800 |
0.02 |
0.02 |
20000 |
800 |
0.02 |
0.02 |
20000 |
600 |
0.015 |
0.015 |
| R0.4 |
18000 |
1200 |
0.02 |
0.03 |
18000 |
1200 |
0.02 |
0.03 |
20000 |
800 |
0.02 |
0.02 |
| R0.5 |
16000 |
1200 |
0.03 |
0.04 |
16000 |
1200 |
0.03 |
0.04 |
18000 |
1000 |
0.02 |
0.03 |
| R0.75 |
16000 |
1500 |
0.03 |
0.05 |
16000 |
1500 |
0.03 |
0.05 |
16000 |
1200 |
0.02 |
0.04 |
| R1 |
15000 |
1800 |
0.03 |
0.05 |
15000 |
1800 |
0.03 |
0.05 |
14000 |
1800 |
0.02 |
0.05 |
| R1 |
15000 |
1800 |
0.04 |
0.05 |
15000 |
1800 |
0.04 |
0.05 |
14000 |
1800 |
0.02 |
0.05 |
| R1.5 |
14000 |
2200 |
0.04 |
0.07 |
14000 |
2200 |
0.04 |
0.07 |
13000 |
2200 |
0.03 |
0.06 |
| R1.5 |
14000 |
2200 |
0.05 |
0.07 |
14000 |
2200 |
0.05 |
0.07 |
13000 |
2200 |
0.03 |
0.06 |
| R1.5 |
14000 |
2200 |
0.04 |
0.07 |
14000 |
2200 |
0.04 |
0.07 |
13000 |
2200 |
0.03 |
0.06 |
| R2 |
14000 |
2400 |
0.04 |
0.08 |
14000 |
2400 |
0.04 |
0.08 |
12000 |
2400 |
0.03 |
0.06 |
| R2 |
14000 |
2400 |
0.05 |
0.08 |
14000 |
2400 |
0.05 |
0.08 |
12000 |
2400 |
0.03 |
0.06 |
| R2.5 |
12000 |
2600 |
0.05 |
0.08 |
12000 |
2600 |
0.05 |
0.08 |
12000 |
2400 |
0.03 |
0.06 |
| R3 |
12000 |
2600 |
0.05 |
0.08 |
12000 |
2600 |
0.05 |
0.08 |
10000 |
2600 |
0.03 |
0.08 |
| R4 |
10000 |
3000 |
0.05 |
0.1 |
10000 |
3000 |
0.05 |
0.1 |
9000 |
2800 |
0.03 |
0.1 |
| R5 |
9000 |
3000 |
0.05 |
0.12 |
9000 |
3000 |
0.05 |
0.12 |
8000 |
2800 |
0.03 |
0.12 |
| R6 |
9000 |
3000 |
0.05 |
0.15 |
9000 |
3000 |
0.05 |
0.15 |
7000 |
2800 |
0.03 |
0.12 |
| R7 |
7000 |
3000 |
0.08 |
0.15 |
7000 |
3000 |
0.08 |
0.15 |
6000 |
2800 |
0.03 |
0.15 |
| R8 |
6000 |
3000 |
0.08 |
0.15 |
6000 |
3000 |
0.08 |
0.15 |
5500 |
2800 |
0.03 |
0.15 |
| R9 |
5000 |
3000 |
0.08 |
0.15 |
5000 |
3000 |
0.08 |
0.15 |
4500 |
2800 |
0.03 |
0.15 |
| R10 |
4500 |
3000 |
0.08 |
0.15 |
4500 |
3000 |
0.08 |
0.15 |
4000 |
2800 |
0.03 |
0.15 |
Obs:
*Ovanstående fräsparametrar är beräknade baserat på 3D. Minska både spindelhastighet och matningshastighet proportionellt om överhängslängden överstiger 3xD;
*Rekommenderad kylvätska för rostfritt stål och värmebeständiga legeringar;
*Minska både spindelhastighet och matningshastighet proportionellt när fräsparametrarna överstiger maskinens maximala spindelhastighet.