Exceptionell slitstyrka och termisk stabilitet för högdensitetsmaterial
SAMHOs specialiserade pinnfräsar för volframkoppar är utformade för att hantera de unika utmaningarna vid bearbetning av W-Cu-kompositer (W60-90). Dessa material kombinerar volframens extrema hårdhet med kopparns höga värmeledningsförmåga, vilket ofta leder till snabbt verktygsslitage och materialvidhäftning. Genom att använda submikronhårdmetallsubstrat och avancerade flerskiktsbeläggningar ger våra verktyg överlägset urflisningsskydd och dimensionsnoggrannhet, vilket gör dem till det perfekta valet för formelektroder, flyg- och rymdkomponenter och högpresterande elektronik.
Kärntekniska funktioner
Avancerad beläggningsteknik (HG/HT/HB/HD-serien)
Extrem hårdhet och oxidationsbeständighet: Vårt utbud av beläggningar, inklusive HD Nano Diamond (10 000 HV) och HG AlTiSi+N , ger en formidabel barriär mot de slipande volframpartiklarna. Dessa beläggningar motstår oxidation vid temperaturer upp till 1300 °C, vilket säkerställer att skäreggen förblir vass under höghastighetsingrepp.
Överlägsen värmeledningsförmåga
Snabb värmeavledning: Vårt hårdmetallsubstrat är utformat för att komplettera de termiska egenskaperna hos volframkoppar och avleder snabbt skärvärme från gränssnittet mellan verktyg och arbetsstycke. Detta förhindrar lokal överhettning, vilket säkerställer jämn verktygslivslängd och bevarar ytintegriteten hos högprecisionsdelar.
Optimerad skärgeometri
Minskad vidhäftning och skydd mot flisning: De specialiserade lutnings- och avlastningsvinklarna är finjusterade för att skära igenom seg koppar samtidigt som de motstår stötar från hård volfram. Denna geometri minimerar risken för att materialet "svetsar" fast på verktyget och skyddar skäreggen från för tidig mikroflisning.
Precisionskontroll på mikronnivå
Strikt toleranskrav för krävande industrier: Varje pinnfräs genomgår rigorös inspektion, med tydligt märkta ytterdiameter- och R-noggrannhetsmått. Denna precisionsnivå uppfyller de strikta kraven inom elektronik- och flygindustrin, där snäva toleranser inte är förhandlingsbara.
Beläggningsmatris för volframkopparverktyg
| Beläggningsnamn |
Hårdhet (HV) |
Friktionskoefficient. |
Oxidationstemperatur (°C) |
Egenskaper |
| HG AlTiSi+N |
3700 |
0.4 |
1300 |
Ultrahög hårdhet; superoxidationsbeständighet. |
| HT AlTiSi+N |
3700 |
0.36 |
1200 |
Hög densitet; idealisk för djup kavitetsbearbetning. |
| HB AlTiCr+N |
3500 |
0.3 |
1100 |
Ultralåg oxidation; låg friktion för jämnare flöde. |
| HD Nano Diamond |
10000 |
<0.1 |
600 |
Maximal slitstyrka för mycket slipande W-Cu. |
Produktserier och konfigurationer
Square End Mills
-
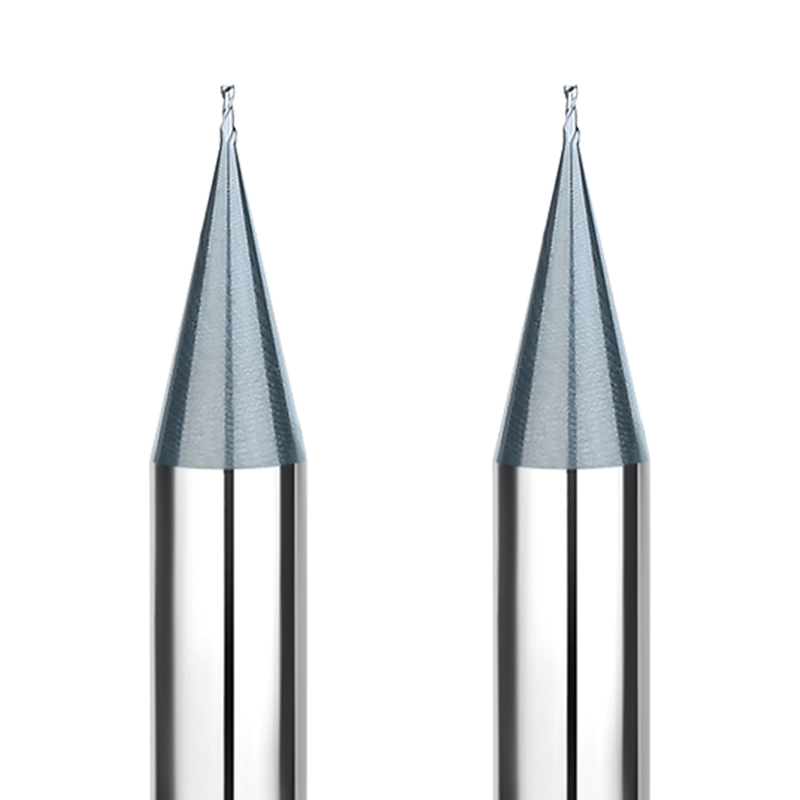
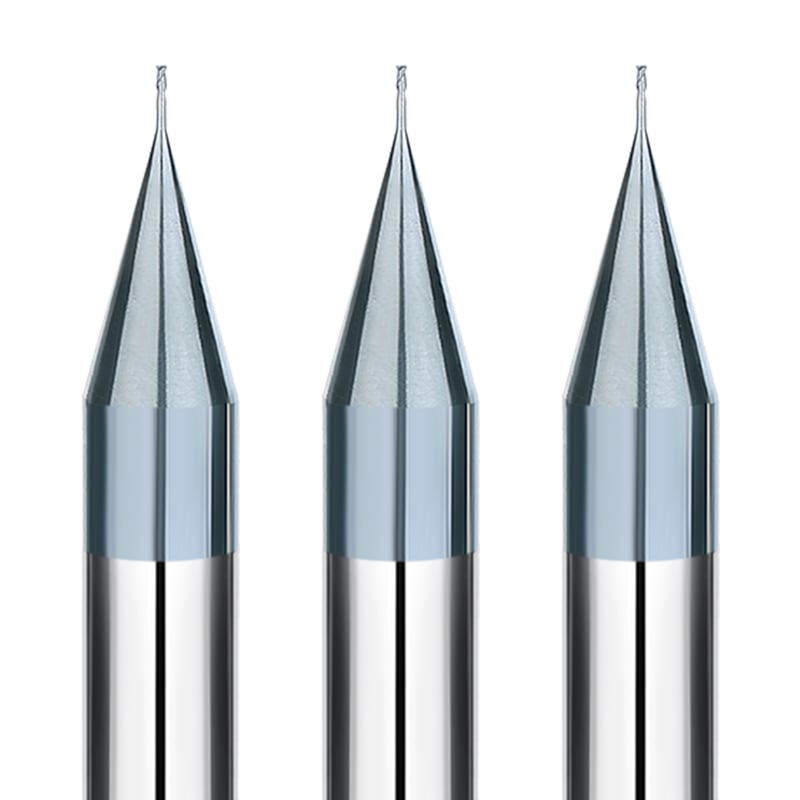
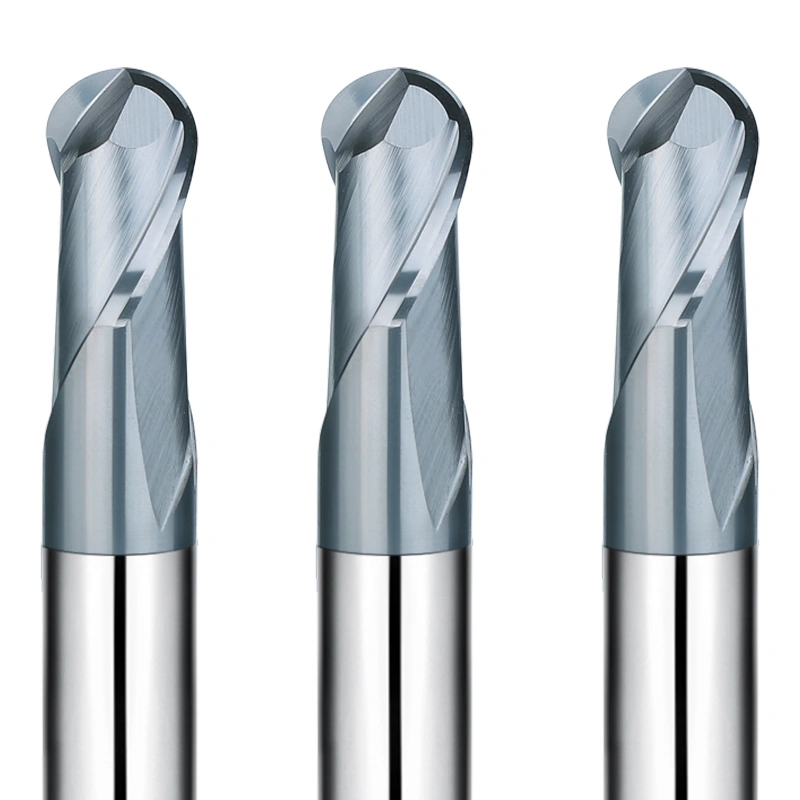
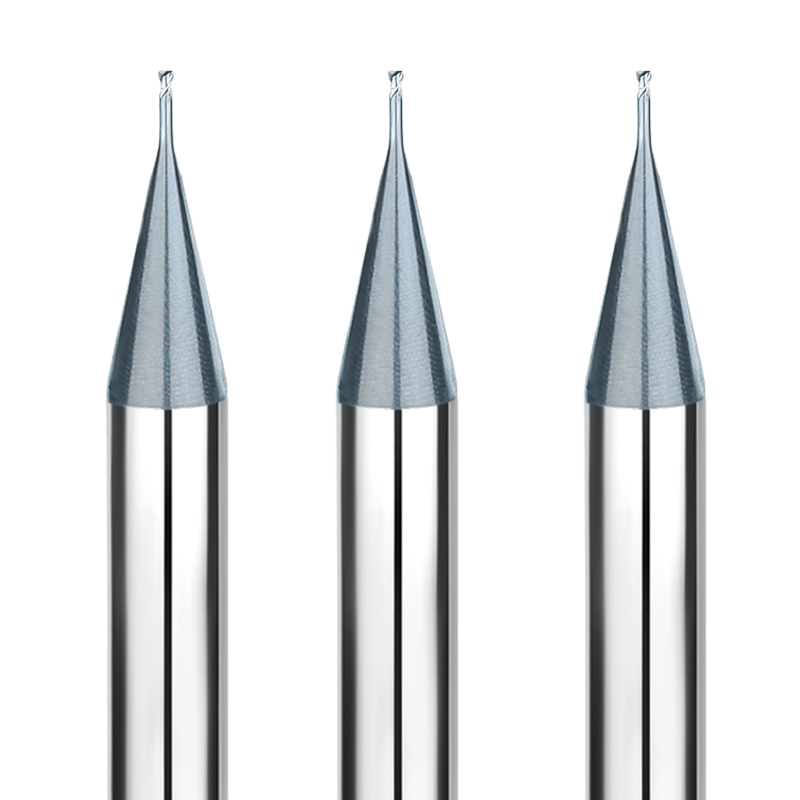
2-skärig plattfräs (Φ0.1-6): Idealisk för spårfräsning och mikrobearbetning med maximalt spånutrymme.
-
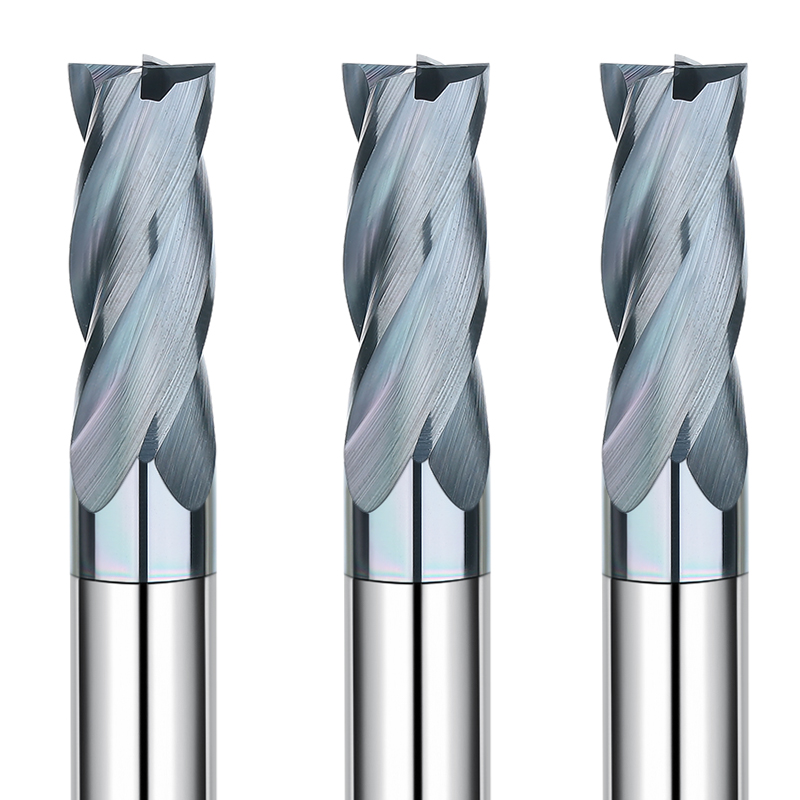
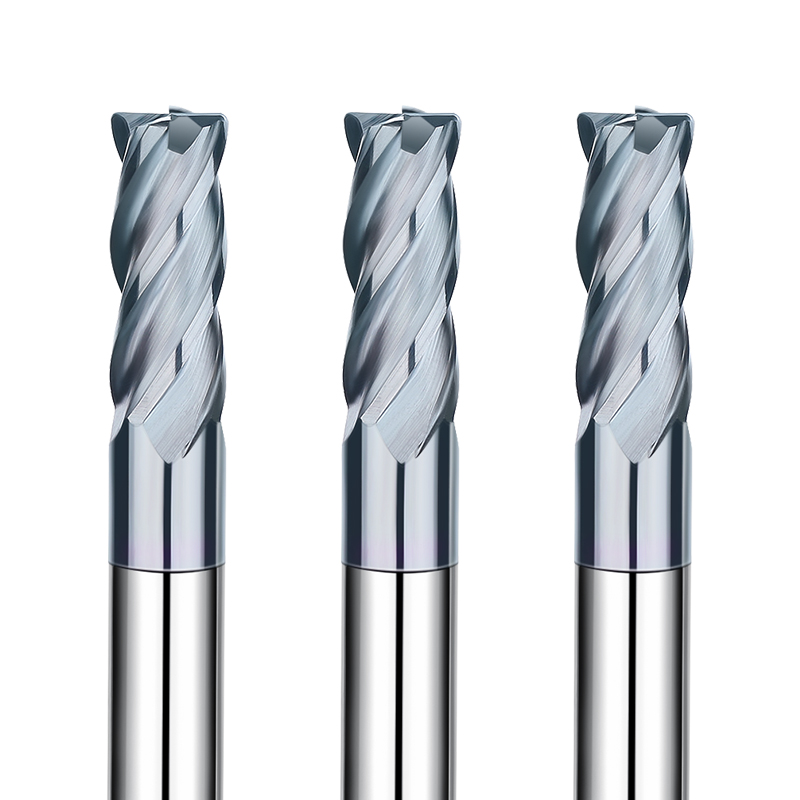
4-skärig plattfräs (Φ1-12): Optimerad för höghastighetsfinish och strukturell styvhet.
-
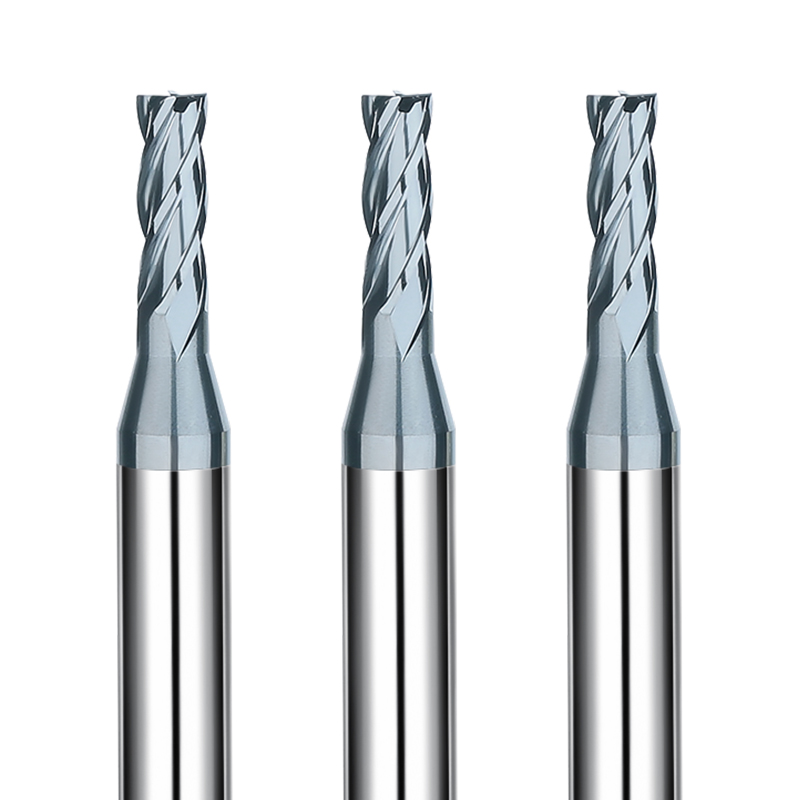
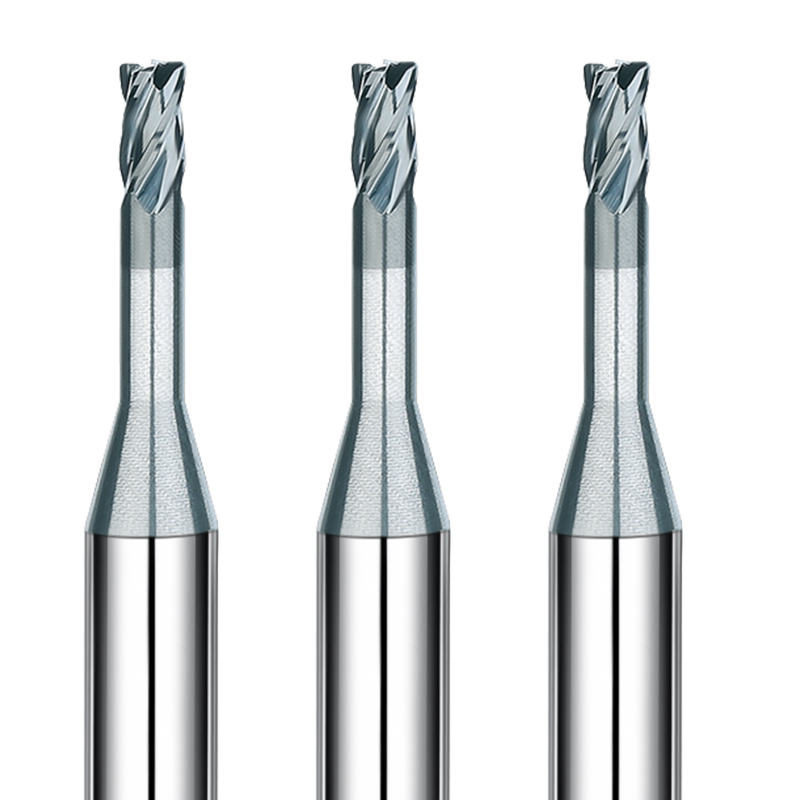
Long Neck-serien: Speciellt utformad för att nå in i djupa formhåligheter utan nedböjning.
Kulnos och hörnradie
-
2-skärig kulspets (R0.1-R6): Perfekt för 3D-konturering och komplexa elektrodytor.
-
Hörnradieserien: Ger kantskydd för att förhindra flisning i arbetsstyckets hörn samtidigt som höga matningshastigheter möjliggörs.
Vanliga frågor: Bearbetning och underhåll av volframkoppar
F1: Varför anses volframkoppar vara svår att bearbeta?
Volframkoppar är en "pseudolegering" som består av hårda volframpartiklar i en mjuk kopparmatris. Volframen fungerar som ett slipmedel som sliter ner vanliga verktyg, medan kopparn är duktil och benägen att fastna, vilket leder till fastnade eggar och verktygsbrott.
F2: Vilken beläggning är bäst för hög volframhalt (t.ex. W80 eller W90)?
För högre volframhalt rekommenderar vi HD Nano Diamond- eller HG AlTiSi+N -beläggningar. Den extrema hårdheten (upp till 10 000 HV) är avgörande för att motstå det abrasiva slitage som orsakas av de täta volframpartiklarna.
F3: Hur påverkar antalet spår W-Cu-fräsning?
En 2-skärig design föredras generellt för grov- och spårfräsning för att möjliggöra bättre spånavgång och temperaturkontroll. En 4-skärig design är utmärkt för finbearbetning där ytjämnhet och högre matningshastigheter krävs.
F4: Kan jag använda vanliga hårdmetallpinnfräsar för volframkoppar?
Även om det är möjligt för korta serier, slits standardverktyg extremt snabbt. Vår specialiserade W-Cu-serie är konstruerad med specifika substrat och geometrier som förlänger verktygens livslängd med 3–5 gånger jämfört med vanliga hårdmetallverktyg.
F5: Vilka är de ideala skärförhållandena för W-Cu?
Höghastighetsbearbetning med relativt låga matningshastigheter är generellt effektivt. Konstant spånavgång (via luftblåsning eller MQL) är dock avgörande för att förhindra att hårda volframspån skärs om, vilket snabbt skulle skada verktyget.
F6: Erbjuder SAMHO specialverktyg för specifika elektroddesigner?
Ja. Vi utför högprecisionsverktygsanpassningar, inklusive specialiserade halslängder, diametrar och specifika R-noggrannheter för att passa dina unika krav för form- eller elektroniktillverkning.
F7: Hur förhindrar jag flisning vid bearbetning av tunnväggiga W-Cu-delar?
Välj ett verktyg med hörnradie . Den rundade kanten fördelar skärkrafterna jämnare, vilket avsevärt minskar påverkan på både verktygskanten och den ömtåliga arbetsstyckets vägg.
F8: Vilken roll spelar koboltbindemedlet i dessa pinnfräsar?
Koboltbindemedlet ger den "seghet" som håller ihop den hårda karbiden. Vår submikronhårdmetall använder ett optimerat koboltförhållande för att säkerställa att verktyget inte är så sprött att det knäcks av volframpartiklar.
F9: Hur kan jag fastställa den exakta noggrannheten hos det verktyg jag fått?
Varje SAMHO-verktyg i precisionsversion har sin uppmätta ytterdiameter och noggrannhets-R-värde direkt på etiketten, vilket säkerställer att du har de data som behövs för högprecisions-CNC-uppställningar.
F10: Är kylvätska eller luftkylning bättre för volframkoppar?
MQL (Minimum Quantity Lubrication) eller högtrycksluftblåsning föredras ofta. Eftersom volframkoppar avleder värme så bra är luftkylning ofta tillräcklig för att förhindra termisk chock samtidigt som spånorna omedelbart avlägsnas från skärbanan.