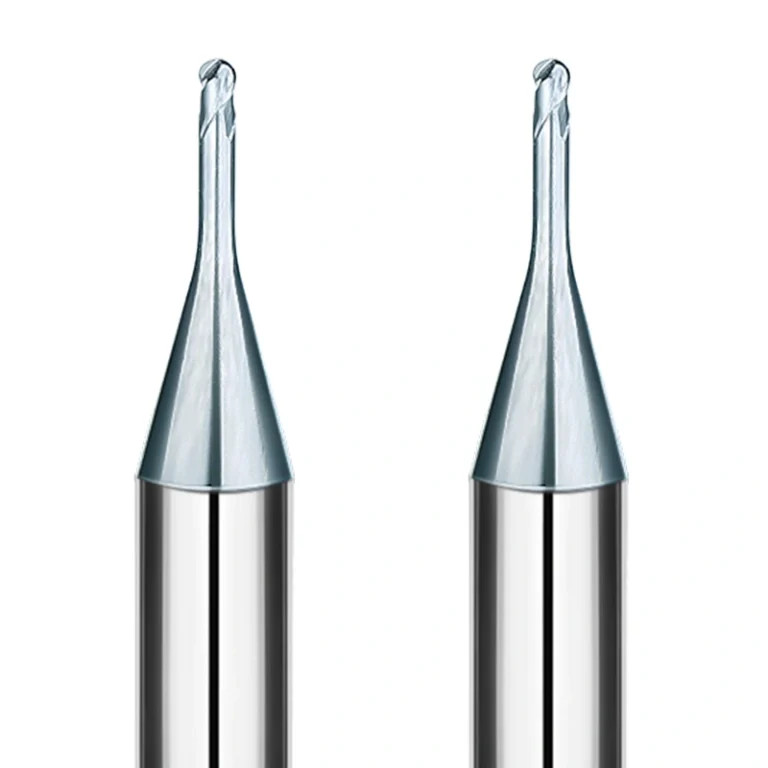
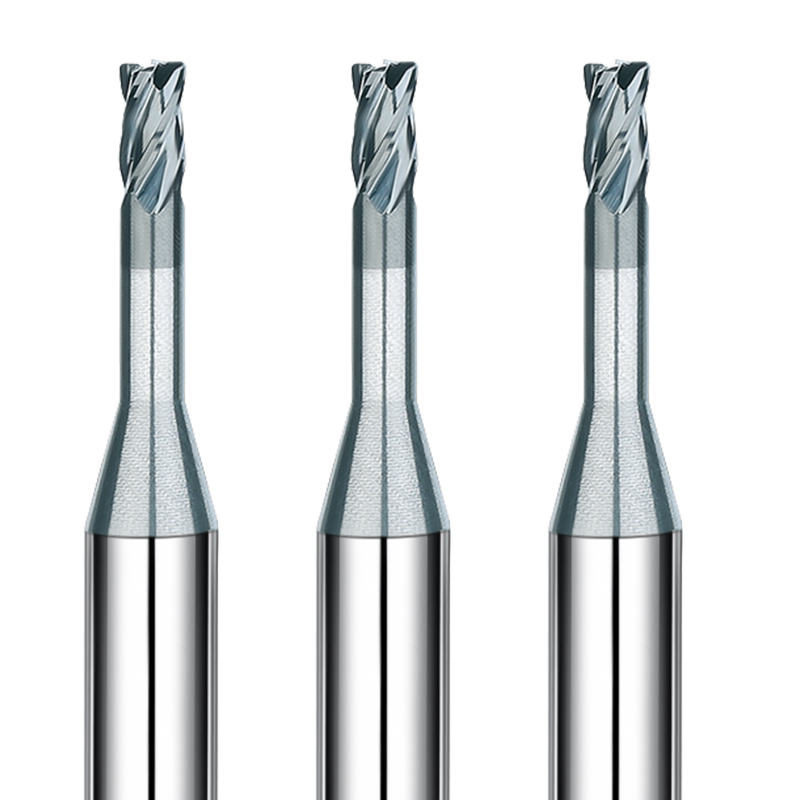
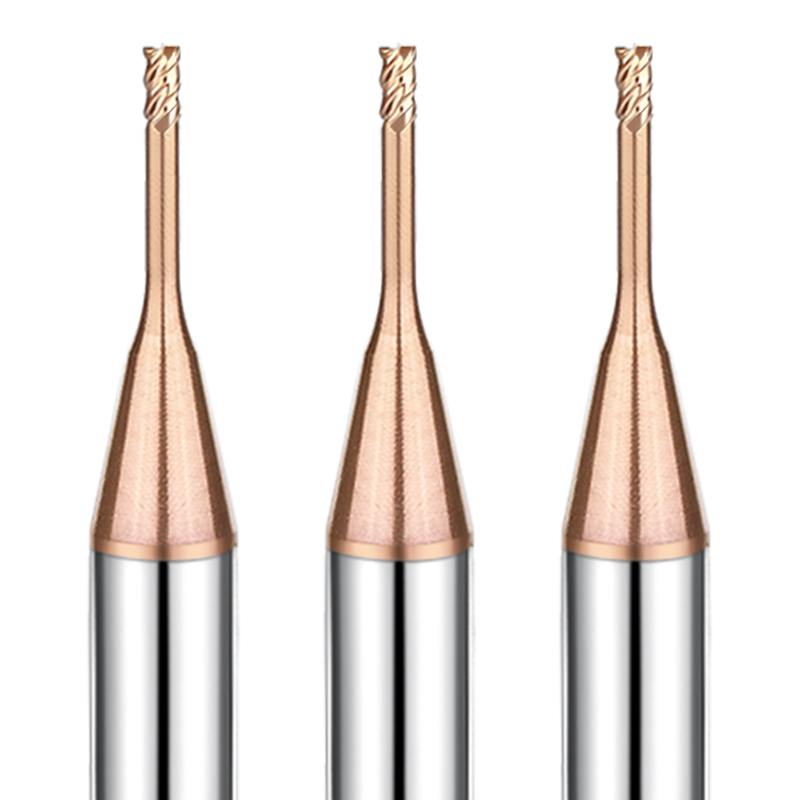
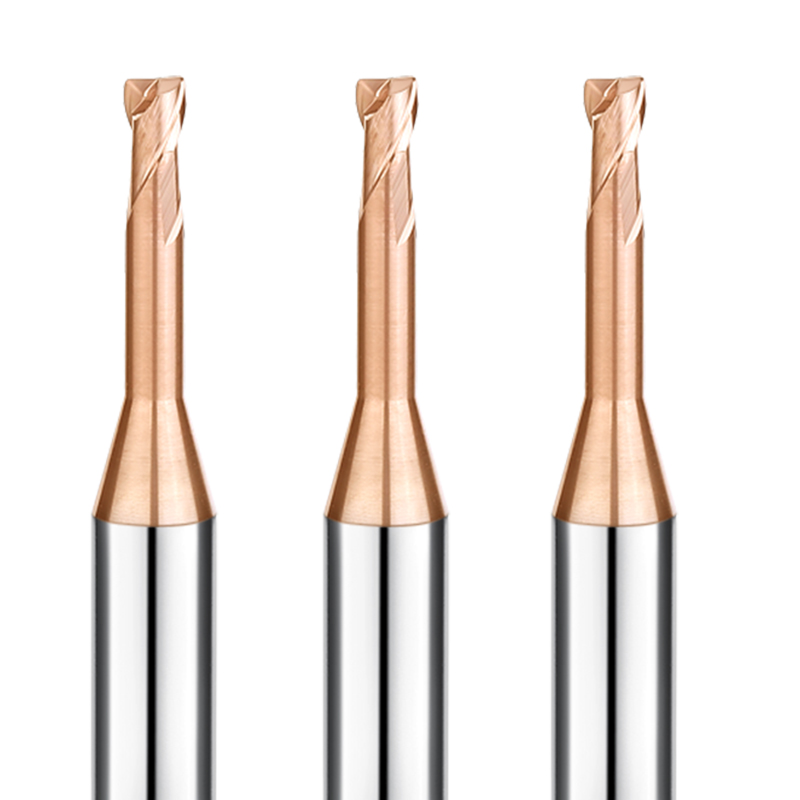
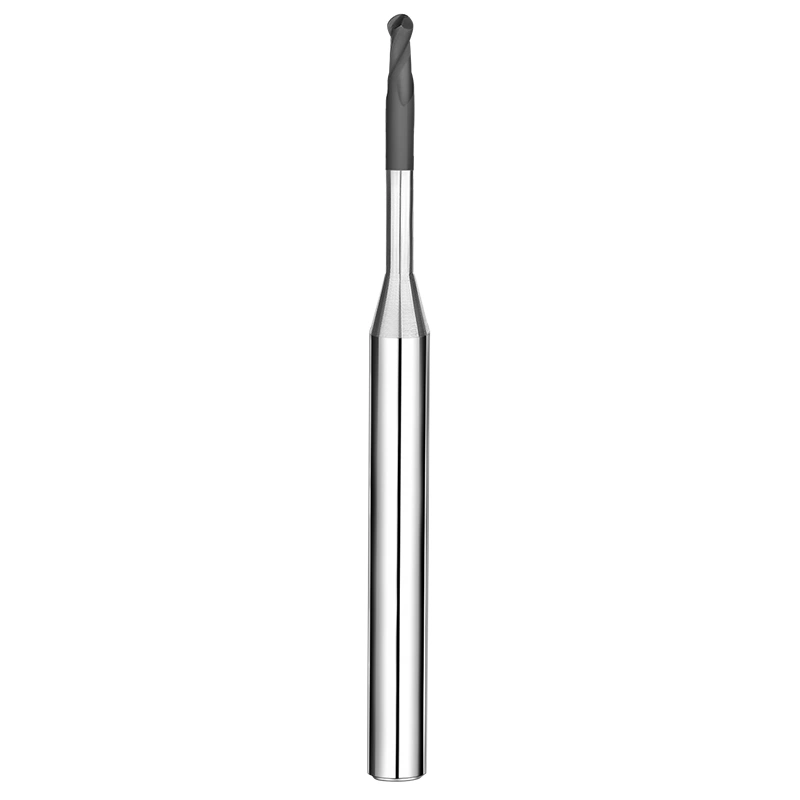
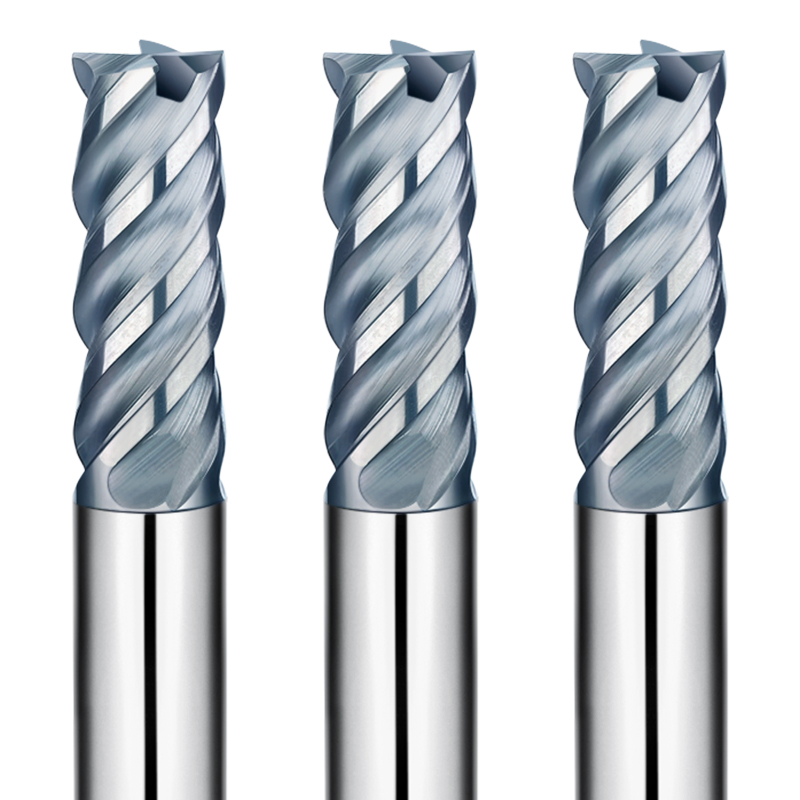
Vid tillverkning av komplexa gnistelektroder och mikroformar är det en stor utmaning att uppnå djupa egenskaper samtidigt som ytintegriteten bibehålls. SAMHO Long Neck WCu-serien är konstruerad för att ge nödvändig frigång och stabilitet för bearbetning av täta, slipande volframkopparlegeringar i högprecisions-CNC-miljöer.
Avancerade tekniska funktioner
- Lång halsdesign för störningsfri djupfräsning
Den specialiserade utökade halsgeometrin är nyckeln till djup kavitet och åtkomst till smala funktioner:
- Åtkomst till djupa konturer: Perfekt för komplexa 3D-elektrodgeometrier och underskärningar
- Bibehåll styvhet: Optimerade hals-till-diameter-förhållanden säkerställer stabil skärning och minimerar vibrationer, avgörande för WCu-bearbetning
- Skarp 2-skärig geometri för låg skärmotstånd
Volframkoppar är en tät komposit som kräver vassa skäreggar för att förhindra värmeuppbyggnad:
- Smidig spånavsugning: Snabb borttagning av skräp för att förhindra spånsvetsning
- Lägre skärkrafter: Bibehåller noggrannhet i tunnväggiga detaljer och ömtåliga mikrostrukturer
- Ultrafinkornigt hårdmetall för extrem slitstyrka
SAMHO använder ett premiumsubstrat av ultrafinkornigt solidt hårdmetall:
- Exceptionell hårdhet: Bibehåller skarpa kanter även under friktion vid torrbearbetning eller MQL
- Motståndskraft mot flisning: Ger brottseghet för konsekvent prestanda i täta icke-järnkompositer
- Kulspets för precisionsbehandling i 3D
Precisionsslipad halvklotformad spets:
- Spegelliknande finish: Minskar behovet av efterbehandling eller manuell polering
- Geometrisk konsistens: Viktigt för högtoleranta forminsatser där varje mikron räknas
Omfattande modellurval (56 modeller)
Med 56 specialiserade modeller i SHDLR-serien täcker vi ett radieområde från R0.1 till R2.0 mm. Oavsett om det gäller att fräsa mikrofluidiska kanaler eller storskaliga elektrodkärnor har SAMHO den exakta storleken och halslängden som passar dina CNC-krav.
Target Applications & Industries
- Tillverkning av EDM-elektroder: Högprecisionsfräsning av WCu-elektroder för flyg- och rymdteknik och elektronik
- Tillverkning av mikroformar: Avancerad 3D-kavitetsfräsning i täta, slipande icke-järnlegeringar
- Medicin och fordonsindustrin: Precisionsprofilering av komplexa komponenter med hög tolerans
Rekommendationer för professionell användning
- Kyla strategi: Använd MQL (Minimum Quantity Lubrication) eller torrbearbetning med högtrycksluft för att hantera termisk stabilitet
- Inställningsnoggrannhet: För mikrodiametrar (R0.1–R0.5 mm), använd högprecisionshydrauliska hållare eller krymphållare för att minimera kast och maximera verktygslivslängden.
- Spetsskydd: Använd beröringsfria mätinstrument under verktygsinställning för att undvika att skada precisionsslipningsradien
Varför köpa grossist från SAMHO?
- Kostnadseffektivitet i grossistledet: Betydande besparingar för globala distributörer och elektrodverkstäder med hög volym
- Beprövad prestanda: Specialiserade substrat utformade specifikt för utmaningar med volframkoppar
- Snabb global frakt: 56+ modeller i lager och redo för omedelbar internationell leverans
Rekommenderade material för bearbetning (Rekommenderas starkt: ⭐️ | Rekommenderas: ⭕️ | Föreslagna: ◯ )
| STÅLPRODUKTER |
Grade |
| Kolstål (S45C/S55C) |
|
| Legerade stål (SK/SCM/SUS) |
|
| Förhärdade stål (NAK/HPM) |
|
| Härdade stål (~55/~60/~70HRC) |
|
| SPECIALMATERIAL |
| Aluminiumlegeringar |
|
| Grafit |
|
| Koppar |
|
| Plast |
|
| Volfram koppar |
⭐ |
| Kolfiber |
|
| Titanlegeringar |
|
| Värmebeständiga legeringar |
|
| Cementerad hårdmetall |
|
| Hårt, sprött (icke-metalliskt) material |
|
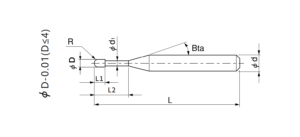
Totalt 56 modeller
| Modellnummer |
Ytterdiameter |
Snittlängd |
Effektiv längd |
Skaftkonvinkel |
Total längd |
Antal flöjt |
Shank Diameter |
Finns i lager |
| CGLR2-002005 |
R0.1 |
0.2 |
0.5 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-002010 |
R0.1 |
0.2 |
1 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-002015 |
R0.1 |
0.2 |
1.5 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-003010 |
R0.15 |
0.3 |
1 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-003015 |
R0.15 |
0.3 |
1.5 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-003020 |
R0.15 |
0.3 |
2 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-003030 |
R0.15 |
0.3 |
3 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-004010 |
R0.2 |
0.4 |
1 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-004020 |
R0.2 |
0.4 |
2 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-004030 |
R0.2 |
0.4 |
3 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-004040 |
R0.2 |
0.4 |
4 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-005010 |
R0.25 |
0.5 |
1 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-005020 |
R0.25 |
0.5 |
2 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-005040 |
R0.25 |
0.5 |
4 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-005060 |
R0.25 |
0.5 |
6 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-005080 |
R0.25 |
0.5 |
8 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-006020 |
R0.3 |
0.6 |
2 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-006040 |
R0.3 |
0.6 |
4 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-006060 |
R0.3 |
0.6 |
6 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-006080 |
R0.3 |
0.6 |
8 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-008020 |
R0.4 |
0.8 |
2 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-008040 |
R0.4 |
0.8 |
4 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-008060 |
R0.4 |
0.8 |
6 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-008080 |
R0.4 |
0.8 |
8 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-010020 |
R0.5 |
1 |
2 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-010040 |
R0.5 |
1 |
4 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-010060 |
R0.5 |
1 |
6 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-010080 |
R0.5 |
1 |
8 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-010100 |
R0.5 |
1 |
10 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-010120 |
R0.5 |
1 |
12 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-010140 |
R0.5 |
1 |
14 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-010160 |
R0.5 |
1 |
16 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-015040 |
R0.75 |
1.5 |
4 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-015060 |
R0.75 |
1.5 |
6 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-015080 |
R0.75 |
1.5 |
8 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-015100 |
R0.75 |
1.5 |
10 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-015120 |
R0.75 |
1.5 |
12 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-015140 |
R0.75 |
1.5 |
14 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-015160 |
R0.75 |
1.5 |
16 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-020040 |
R1 |
2 |
4 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-020060 |
R1 |
2 |
6 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-020080 |
R1 |
2 |
8 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-020100 |
R1 |
2 |
10 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-020120 |
R1 |
2 |
12 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-020160 |
R1 |
2 |
16 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-030060 |
R1.5 |
3 |
6 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-030080 |
R1.5 |
3 |
8 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-030100 |
R1.5 |
3 |
10 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-030120 |
R1.5 |
3 |
12 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-030160 |
R1.5 |
3 |
16 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-030200 |
R1.5 |
3 |
20 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-040080 |
R2 |
4 |
8 |
- |
50 |
2 |
4 |
○ |
| CGLR2-040100 |
R2 |
4 |
10 |
- |
50 |
2 |
4 |
○ |
| CGLR2-040120 |
R2 |
4 |
12 |
- |
50 |
2 |
4 |
○ |
| CGLR2-040160 |
R2 |
4 |
16 |
- |
50 |
2 |
4 |
○ |
| CGLR2-040200 |
R2 |
4 |
20 |
- |
50 |
2 |
4 |
○ |
Fräsningsförhållanden
| Arbetsmaterial |
Volfram koppar |
| Radie av kulnosen |
(mm) Effektiv längd |
(min-1) Hastighet |
(mm/min) Matning |
Ap(mm) |
Ae(mm) |
| R0.1 |
0.5 |
30000 |
120 |
0.006 |
0.006 |
| R0.1 |
1 |
30000 |
100 |
0.003 |
0.003 |
| R0.1 |
1.5 |
30000 |
100 |
0.003 |
0.003 |
| R0.15 |
1 |
26000 |
200 |
0.006 |
0.006 |
| R0.15 |
1.5 |
26000 |
200 |
0.004 |
0.004 |
| R0.15 |
2 |
24000 |
150 |
0.003 |
0.003 |
| R0.15 |
3 |
18000 |
100 |
0.003 |
0.003 |
| R0.2 |
1 |
2400 |
300 |
0.01 |
0.01 |
| R0.2 |
2 |
20000 |
200 |
0.008 |
0.01 |
| R0.2 |
3 |
18000 |
150 |
0.006 |
0.006 |
| R0.2 |
4 |
16000 |
150 |
0.003 |
0.003 |
| R0.25 |
1 |
20000 |
600 |
0.01 |
0.01 |
| R0.25 |
2 |
18000 |
600 |
0.01 |
0.01 |
| R0.25 |
4 |
16000 |
300 |
0.008 |
0.008 |
| R0.25 |
6 |
14000 |
150 |
0.008 |
0.008 |
| R0.25 |
8 |
14000 |
100 |
0.003 |
0.003 |
| R0.3 |
2 |
20000 |
800 |
0.02 |
0.02 |
| R0.3 |
4 |
15000 |
500 |
0.01 |
0.01 |
| R0.3 |
6 |
13000 |
300 |
0.008 |
0.008 |
| R0.3 |
8 |
13000 |
150 |
0.005 |
0.005 |
| R0.4 |
2 |
18000 |
1200 |
0.02 |
0.02 |
| R0.4 |
4 |
18000 |
800 |
0.02 |
0.02 |
| R0.4 |
6 |
16000 |
600 |
0.01 |
0.02 |
| R0.4 |
8 |
15000 |
400 |
0.005 |
0.01 |
| R0.5 |
2 |
14000 |
1200 |
0.02 |
0.03 |
| R0.5 |
4 |
14000 |
1000 |
0.02 |
0.03 |
| R0.5 |
6 |
14000 |
800 |
0.02 |
0.03 |
| R0.5 |
8 |
12000 |
500 |
0.01 |
0.02 |
| R0.5 |
10 |
12000 |
400 |
0.01 |
0.02 |
| R0.5 |
12 |
10000 |
300 |
0.01 |
0.02 |
| R0.5 |
14 |
10000 |
200 |
0.008 |
0.01 |
| R0.5 |
16 |
10000 |
200 |
0.005 |
0.01 |
| R0.75 |
4 |
16000 |
1400 |
0.02 |
0.04 |
| R0.75 |
6 |
14000 |
1200 |
0.02 |
0.04 |
| R0.75 |
8 |
13000 |
1000 |
0.02 |
0.04 |
| R0.75 |
10 |
12000 |
600 |
0.01 |
0.04 |
| R0.75 |
12 |
11000 |
500 |
0.01 |
0.04 |
| R0.75 |
14 |
10000 |
400 |
0.01 |
0.02 |
| R0.75 |
16 |
9000 |
300 |
0.01 |
0.01 |
| R1 |
4 |
16000 |
2000 |
0.03 |
0.06 |
| R1 |
6 |
14000 |
1800 |
0.03 |
0.06 |
| R1 |
8 |
14000 |
1800 |
0.03 |
0.06 |
| R1 |
10 |
14000 |
1800 |
0.03 |
0.06 |
| R1 |
12 |
12000 |
1400 |
0.02 |
0.06 |
| R1 |
16 |
10000 |
1000 |
0.02 |
0.06 |
| R1.5 |
6 |
16000 |
2000 |
0.03 |
0.06 |
| R1.5 |
8 |
14000 |
1800 |
0.03 |
0.06 |
| R1.5 |
10 |
14000 |
1800 |
0.03 |
0.06 |
| R1.5 |
12 |
14000 |
1800 |
0.03 |
0.06 |
| R1.5 |
16 |
12000 |
1400 |
0.02 |
0.06 |
| R1.5 |
20 |
10000 |
1000 |
0.02 |
0.06 |
| R2 |
8 |
12000 |
2200 |
0.03 |
0.07 |
| R2 |
10 |
12000 |
2200 |
0.03 |
0.07 |
| R2 |
12 |
12000 |
2200 |
0.03 |
0.07 |
| R2 |
16 |
12000 |
2200 |
0.03 |
0.07 |
| R2 |
20 |
11000 |
2000 |
0.03 |
0.07 |
Obs:
*Minska både spindelhastighet och matningshastighet proportionellt när fräsparametrarna överstiger maskinens maximala spindelhastighet;
*Rekommenderas att använda en beröringsfri mätanordning för att undvika att skada precisionsspetsspetsen.