Konstruerad för bearbetning av slipande grafit och keramik med avancerad diamantbeläggning
SAMHOs grafitfräsar är den definitiva lösningen för den mycket slipande naturen hos grafit- och keramiska material. Genom att integrera premiumverktygssubstrat med toppmodern diamantbeläggningsteknik bibehåller dessa verktyg en knivskarp skäregg under betydligt längre bearbetningscykler. I kontinuerliga produktionsmiljöer har våra specifika modeller verifierats för att uppnå en livslängd på upp till 18 timmar , vilket drastiskt minskar verktygsbytesfrekvensen och sänker den totala kostnaden per detalj vid tillverkning av gjutformar och elektroder.
Kärntekniska funktioner
Högkvalitativ diamantbeläggning Extrem slitstyrka: Diamantbeläggningen på dessa pinnfräsar ger en ythårdhet som endast naturlig diamant överträffar. Detta skapar en formidabel barriär mot grafitens slipande "sandpapperseffekt", vilket förhindrar eggrundning och säkerställer att verktyget bibehåller sina dimensioner under långvarig stabil bearbetning.
Extremt låg friktionskoefficient Jämnare skärning och minskad värme: Den ultrasläta diamantytan erbjuder en exceptionellt låg friktionskoefficient. Detta minimerar skärmotstånd och värmeuppbyggnad vid höghastighetsfräsning, vilket är avgörande för att förhindra lokal värmeutvidgning och säkerställa en överlägsen ytfinish på ömtåliga grafitelektroder.
Exceptionell värmeledningsförmåga, snabb värmeavledning och temperaturkontroll: Grafitfräsar är konstruerade för att avleda värme nästan omedelbart. Genom att förhindra lokala temperaturspikar i både verktyget och arbetsstycket säkerställer dessa fräsar en stabil bearbetningsprocess och förhindrar ytdefekter eller mikrosprickbildning orsakade av överhettning.
Optimerad verktygsgeometri, precisionstillverkad för spröda material: Våra fräsar är speciellt utformade för grafitens spröda egenskaper och har specialiserade spån- och släppningsvinklar som effektivt minskar risken för materialflisning och verktygsbrott. Detta resulterar i högprecisionsfinishade ytor som uppfyller de strängaste kraven för formtillverkning.
Produktserie för grafitpinnfräsar
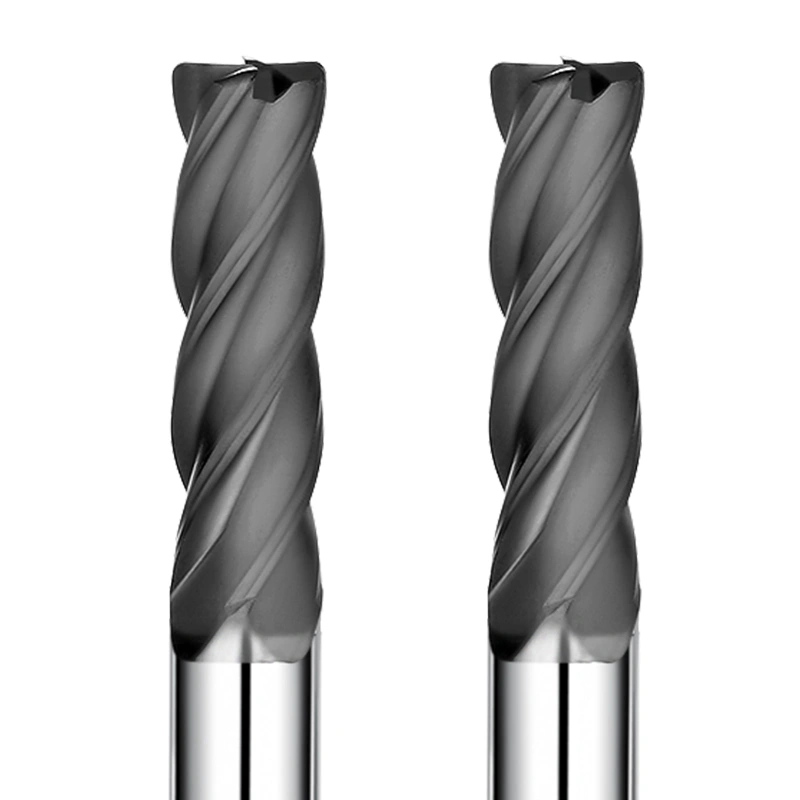
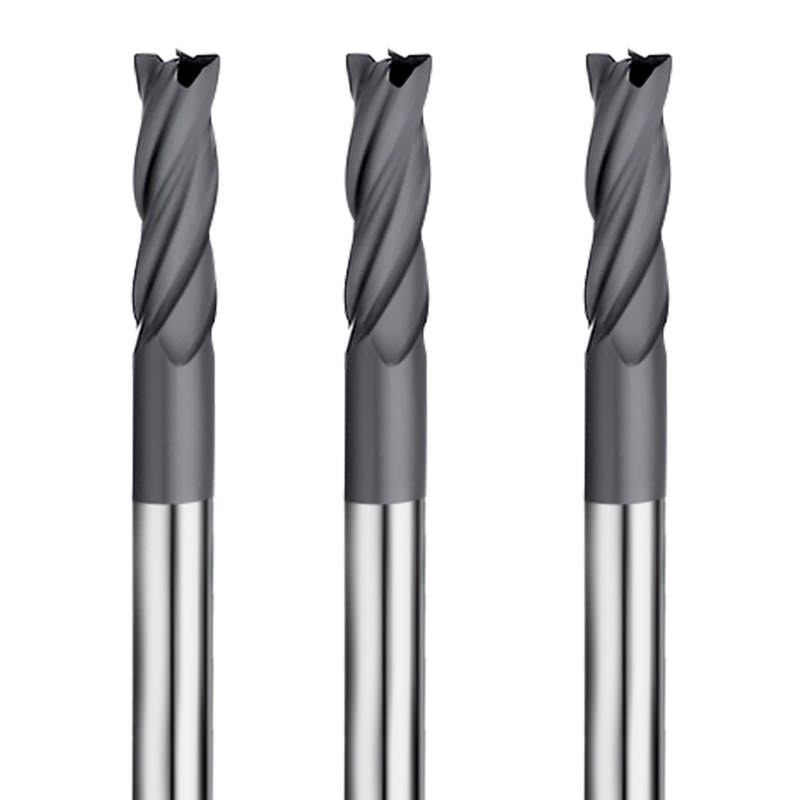
Fyrkantsfräsar (2 och 4 skär)
-
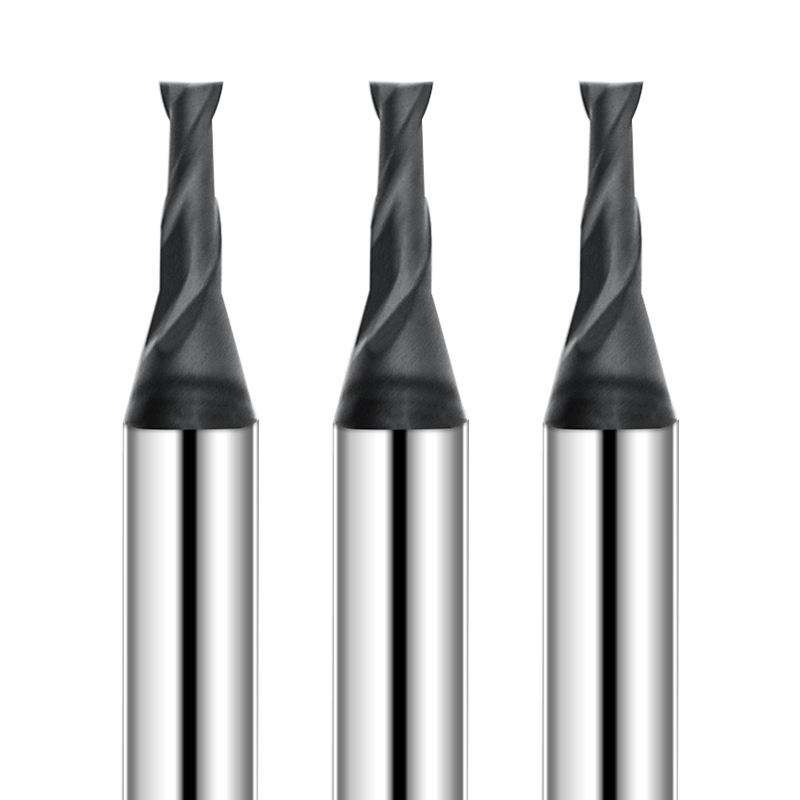
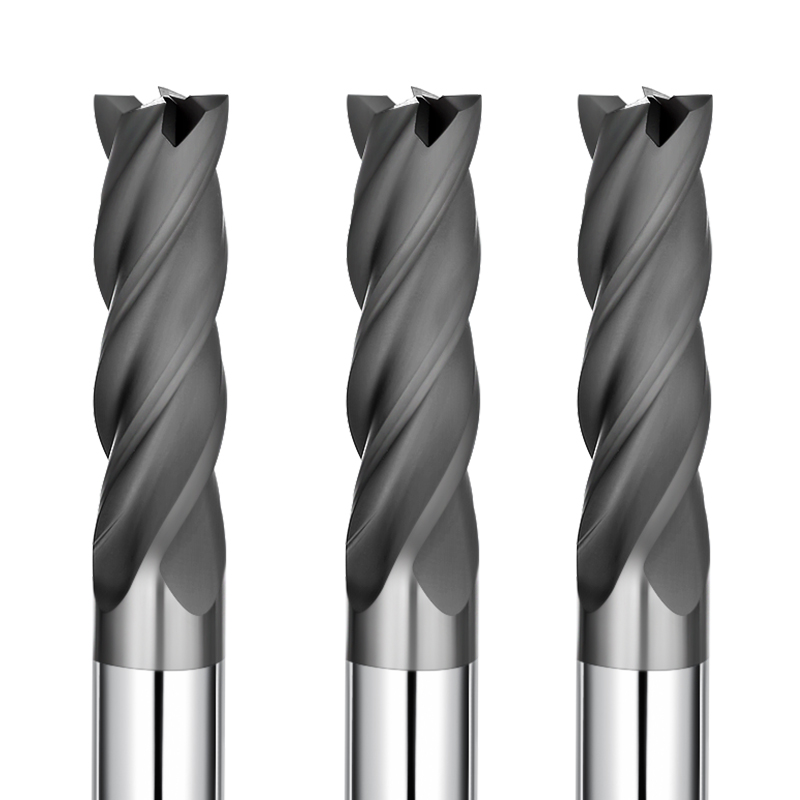
Standardvinkel (Φ0.2-12): Idealisk för 90-graders hörnfräsning, spårfräsning och allmän grafitelektrodtillverkning.
-
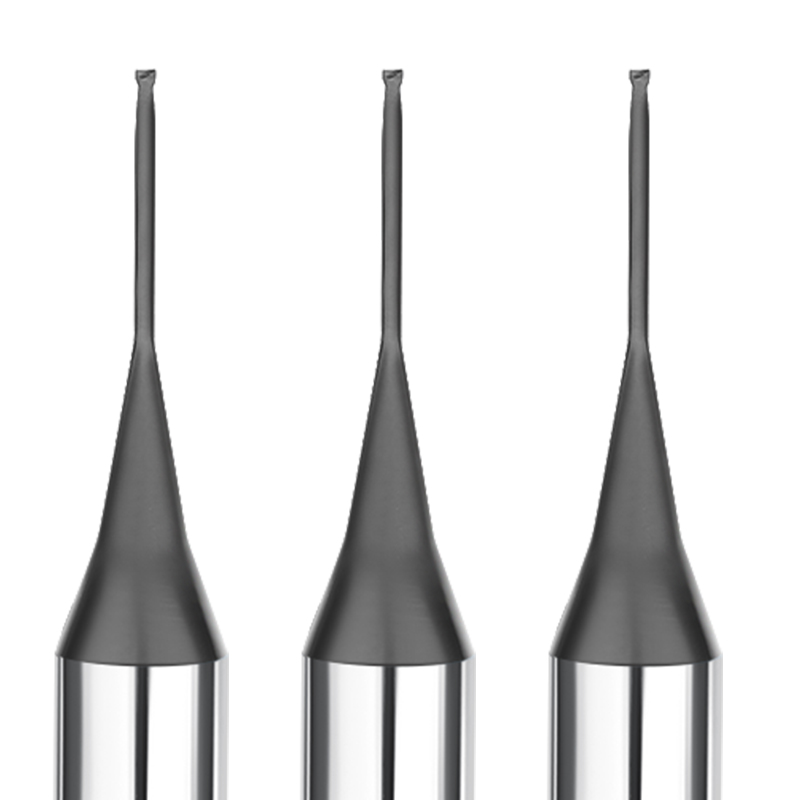
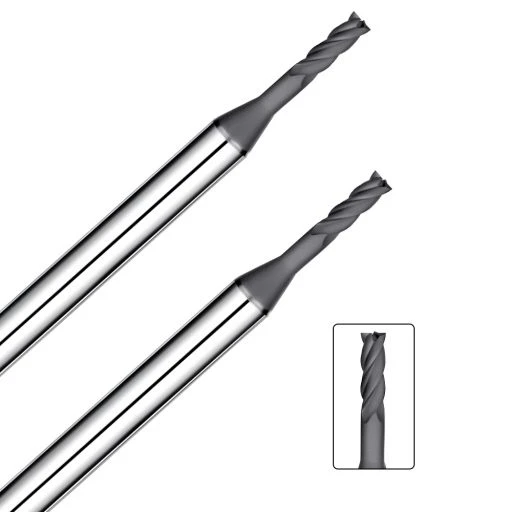
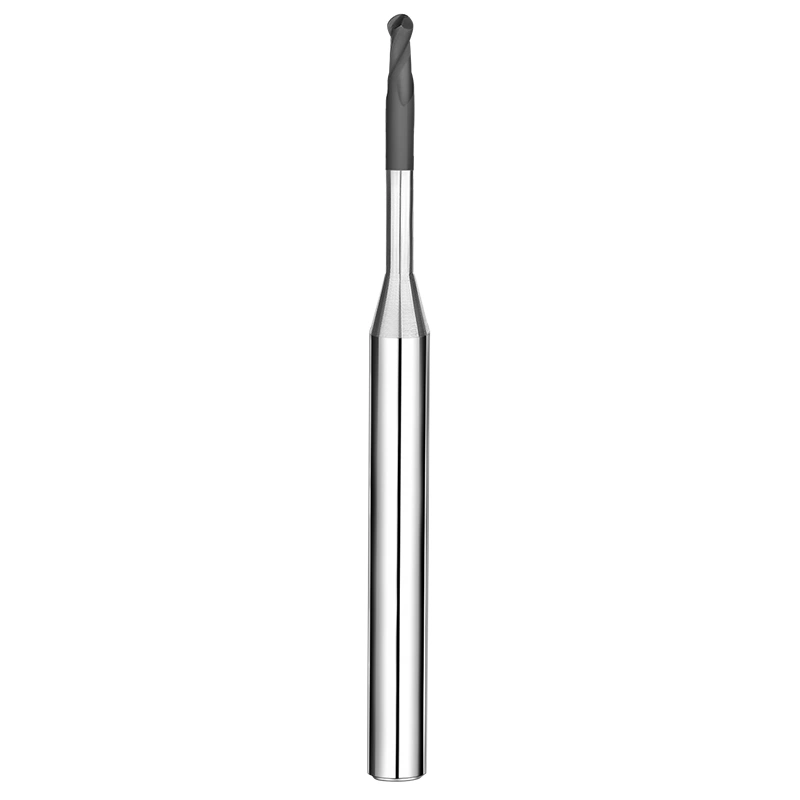
Long Neck-serien (Φ0.2-3): Speciellt konstruerad för djup kavitets- och ribbbearbetning, med hög styvhet och minimal vibration.
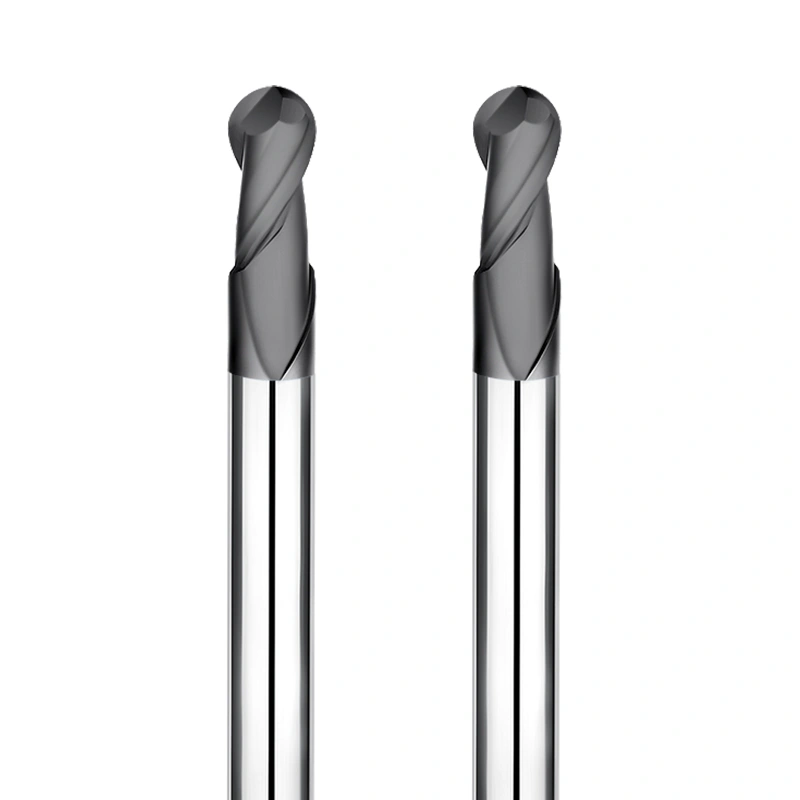
Kulspetsfräsar (2 skär)
-
Standard kulspets (R0.5-R6): Det primära valet för 3D-konturering, komplex ytbearbetning och invecklat formarbete.
-
Långhalsad kula (R0.1-R2): Viktig för mikrokonturering i djupa, svåråtkomliga områden i en grafitform.
Hörnradiepinnfräsar (4 skär)
Typiska tillämpningar för grafitverktyg
-
Formgjutningsindustrin: Höghastighetsfräsning av invecklade och detaljerade grafitformar för plastinsprutning och pressgjutning.
-
Gnistelektrodtillverkning: Precisionsbearbetning av grafitelektroder som används i elektriska urladdningsbearbetningsprocesser.
-
Flyg- och fordonsindustrin: Tillverkning av högprecisionsdelar och formar för motorkomponenter.
-
Halvledare och elektronik: Mikrobearbetning av grafitbärare och specialiserade elektroniska komponenter.
Vanliga frågor: Grafitbearbetning och diamantbeläggning
F1: Varför är diamantbeläggning obligatorisk för grafitbearbetning?
Grafit är mycket slipande; det fungerar som ett finkornigt sandpapper på skärverktyg. Vanliga hårdmetallverktyg förlorar sin vassa egg inom några minuter. Diamantbeläggning ger den nödvändiga hårdheten för att motstå denna nötning, vilket förlänger verktygens livslängd med 10 till 50 gånger jämfört med obelagd hårdmetall.
F2: Vad är fördelen med den nämnda livslängden på 18 timmar?
I automatiserade verkstäder är verktygens livslängd flaskhalsen. En stabil livslängd på 18 timmar innebär att en maskin kan köras obevakad under två hela skift utan risk för dimensionsavvikelse eller verktygsbrott, vilket avsevärt minskar arbetskostnader och maskinstopp.
F3: Behövs kylvätska vid fräsning av grafit?
Nej. Grafit bearbetas nästan alltid torrt. Användning av flytande kylvätska förvandlar grafitdamm till en tjock uppslamning som kan täppa till maskinens rörliga delar och verktygets spår. Istället är ett högvakuumdammutsugssystem avgörande för säkerhet och verktygsprestanda.
F4: Hur påverkar antalet spår resultatet av grafitfräsning?
För grafit används vanligtvis 2-skäriga pinnfräsar för grovbearbetning för att ge maximalt utrymme för den stora volymen damm/spån. 4-skäriga verktyg föredras för finbearbetning där en jämnare yta och bättre dimensionsstabilitet krävs vid högre matningshastigheter.
F5: Vad orsakar flisning på kanterna på ett grafitarbetesstycke?
Flisning uppstår vanligtvis på grund av för hög skärkraft eller ett slöt verktyg. Att använda en SAMHO diamantbelagd fräs med låg spiralvinkel och skarp geometri minimerar dessa krafter. Dessutom kan en "klättrande fräsningsstrategi" bidra till att producera renare eggar.
F6: Kan dessa verktyg användas för bearbetning av keramik?
Ja. Dessa pinnfräsar är mycket effektiva för grön keramik eller mjuk keramik. Diamantbeläggningen hanterar den slipande naturen hos keramiska pulver på samma sätt som grafit, vilket säkerställer exakta dimensioner och lång livslängd.
F7: Hur hanterar jag grafitdamm för att skydda min maskin?
Grafitdamm är elektriskt ledande och slipande. Du måste använda ett särskilt dammuppsamlingssystem med hög sugkraft vid spindeln. Det rekommenderas också att använda en maskin med skyddade (bälgtäckta) gångar och skenor.
F8: Vad är fördelen med en långhalsdesign för grafit?
Djupa ribbor och tunna fenor är vanliga i grafitelektroder. Den långa halskonstruktionen gör att verktyget kan nå djupt in i dessa funktioner medan det förstärkta skaftet ger den styvhet som behövs för att förhindra vibrationer, vilket är den främsta orsaken till elektrodbrott.
F9: Hur vet jag när jag ska byta ut ett diamantbelagt verktyg?
Eftersom grafit är slipande kommer verktyget inte att "knacka" som det skulle göra i stål; istället kommer diamantbeläggningen så småningom att slitas igenom. Leta efter en förändring i delens ytfinish eller en liten ökning av ljudnivån under skärning som indikatorer för byte.
F10: Kan SAMHO anpassa verktyg för specifika elektrodgeometrier?
Absolut. Vi utför högprecisionsverktygsanpassningar, justeringar av halslängder, diametrar och beläggningstjocklekar för att passa de specifika komplexiteten hos era formkonstruktioner och grafitkvaliteter.