
hrc65 pinnfräsar 2-skärig platt pinnfräs
I den krävande världen av formtillverkning och precisionsteknik är verktygens tillförlitlighet oförhandlingsbar. SAMHO HRC65 plattfräs utmärker sig där vanliga hårdmetallverktyg...

I den krävande världen av formtillverkning och precisionsteknik är verktygens tillförlitlighet oförhandlingsbar. SAMHO HRC65 plattfräs utmärker sig där vanliga hårdmetallverktyg...

SAMHO HRC65 fyrkantsfräs med 4 skär: Nemesisen inom förhärdat stål Lämplig för material med hög hårdhet: Denna fyrkantsfräs med HRC65 är konstruerad för stål
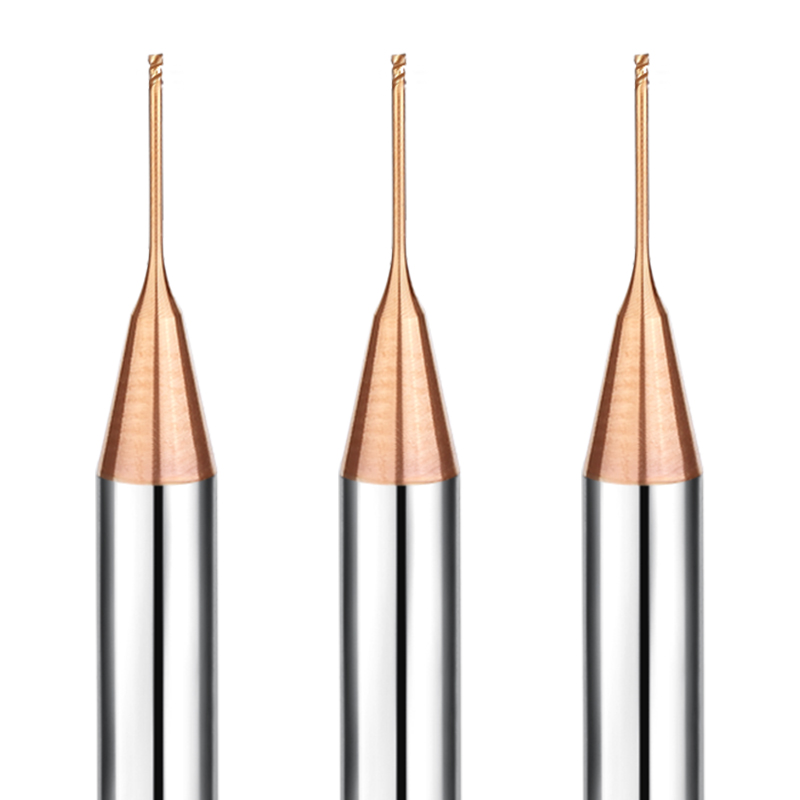
SAMHO HRC65 2-skärig fyrkantsfräs med lång hals: Optimerad för material med hög hårdhet upp till 65 HRC. Konstruerad för material med hög hårdhet. Tillverkad av ultrafinkornig hårdmetall med
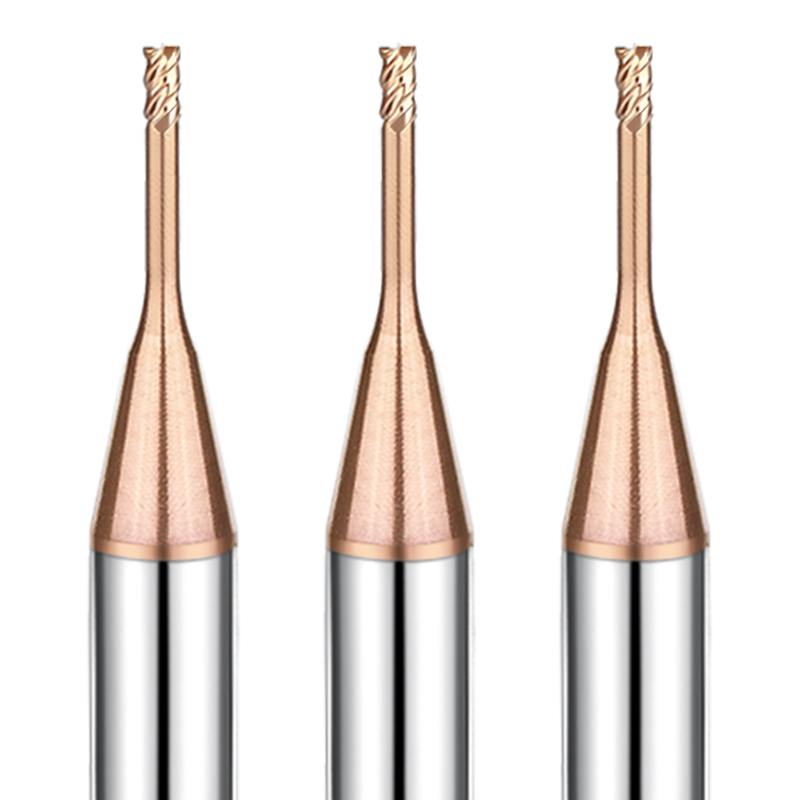
Överlägsen prestanda för djuphålighetsbearbetning av härdat stål (D1–D3 mm) SAMHO HRC65 4-skärig långhalsad plattfräs är konstruerad för precisions-CNC

Precisionsformtillverkning och flyg- och rymdkomponenter kräver verktyg som tål extrem värme samtidigt som de bibehåller en perfekt halvsfärisk geometri. SAMHO HRC65 2-skärig kulspetsserie
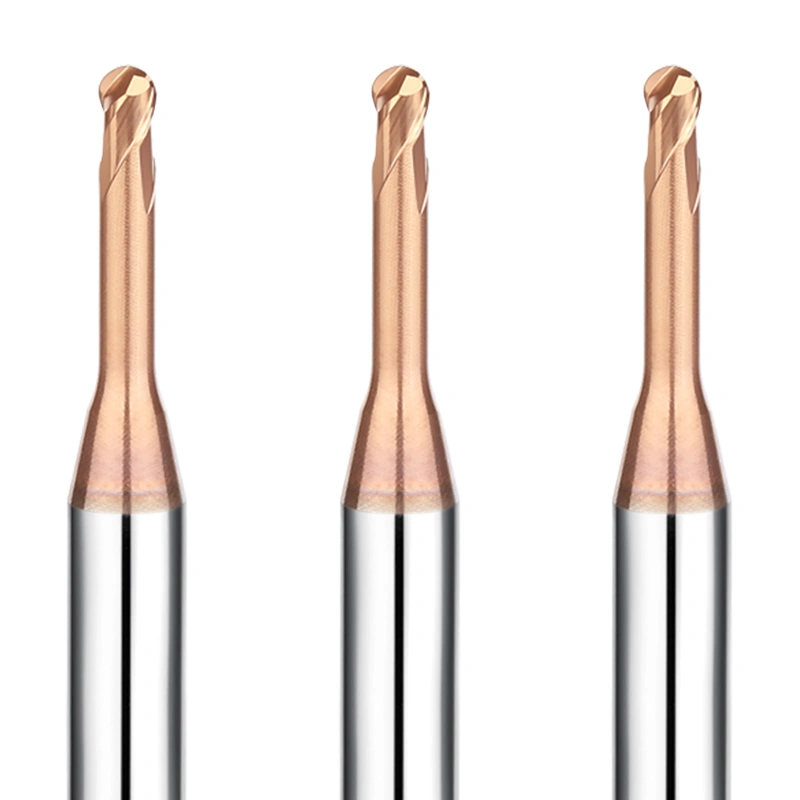
Vid bearbetning av härdade formstål har standardverktyg ofta problem med räckvidd och vibrationer. SAMHO HRC65 Long Neck-serien (Φ0.2–2 mm) är speciellt utformad för att
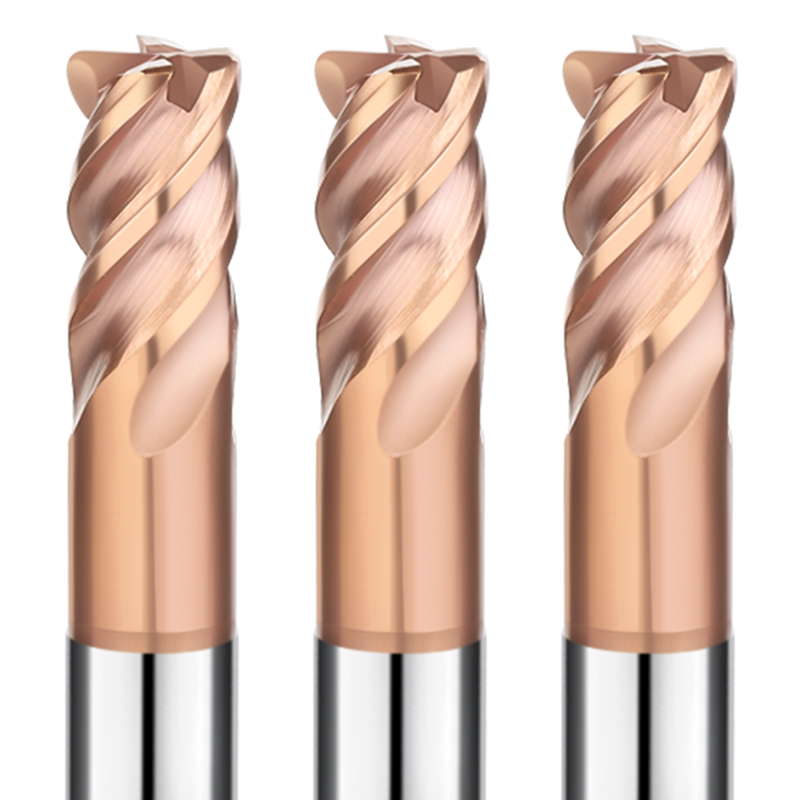
SAMHO HRC65 4-skärig hörnradiepinnfräs: Nemesisen av härdat stål Konstruerad för material med hög hårdhet Denna 4-skäriga hörnradiepinnfräs är byggd med
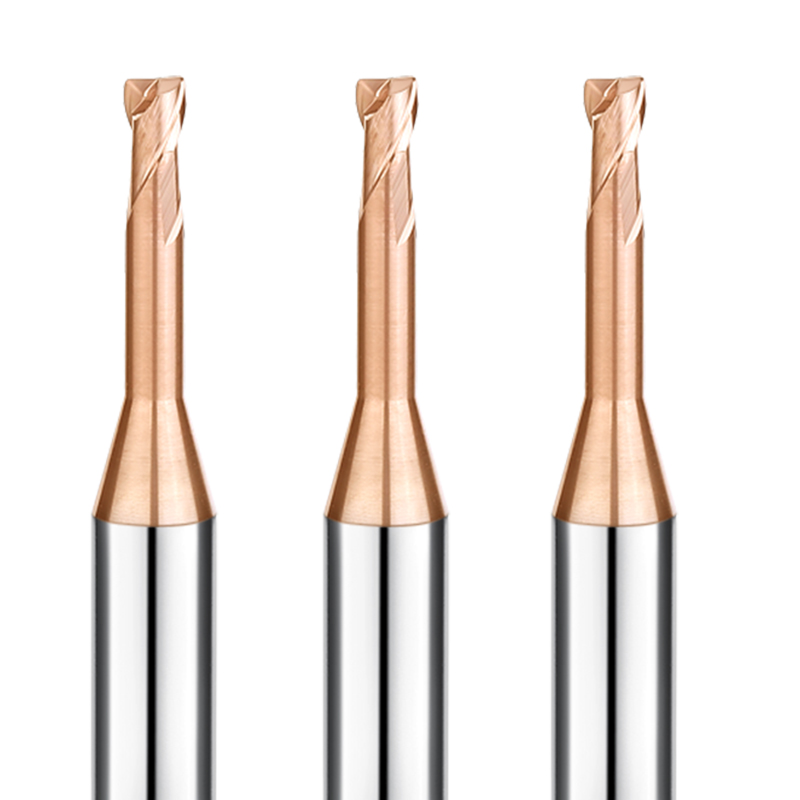
SAMHO 2-skärig långhalsad hörnradiefräs — Höghård precision och djuphålighetsprestanda Konstruerad för höghårda material Utformad för härdade stål upp till 65

SAMHO HRC65 4-skärig långhalsad hörnradiefräs – Precision, hållbarhet och högeffektiv bearbetning Ultrahög hårdhet, exceptionell slitstyrka Tillverkad av HRC65 höghårdhetsmaterial,
Bearbetning av härdade formsprutnings- och stansverktyg förstör snabbt vanliga hårdmetallfräsar. Typiska fel inkluderar mikroflisning, termisk mjukning och kraftig spånpackning.
SAMHO HRC65-pinnfräsen för härdat stål löser dessa utmaningar. Vi tillverkar alla verktyg av premium 0.2 µm ultrafin mikrokorns solid hårdmetall. Tillsammans med en flerskiktsbeläggning av nanokomposit ger den hög varmhårdhet tillsammans med utmärkt eggseghet.
Från aggressiv grovbearbetning i hårda stål till spegelblank djuphålighetskonturering, levererar SAMHO förlängd verktygslivslängd och repeterbar måttnoggrannhet.
Målhårdhet för arbetsstycke: HRC 48 – HRC 63 (Toppkapacitet upp till 68 HRC)
Kompatibla material: D2, SKD11, SKD61, CPM-1V/3V, förhärdad NAK80, Cr12MoV, S136 (härdad 52–56 HRC), snabbstål (HSS) och Inconel/titanlegeringar.
Kärngeometrier:
Negativ spånvinkel: Stärker skärkilen och förhindrar för tidig eggflisning.
Variabel spiral och ojämn tonhöjd: Bryter övertoner för att stoppa vibrationer under högmatningspassager.
Förstärkt excentrisk avlastning: Ger kantstabilitet och överlägsen väggfinish utan verktygsnedböjning.
Optimera verktygsbanans effektivitet över härdade verktygsstål (HRC 50–65) med rätt verktygsgeometri.
2-spåns fyrkantsfräs: Byggd med extra breda spånkanaler för aggressivt spånflöde. Bäst för grund spårfräsning, rampfräsning och snabb grovbearbetning av förhärdat eller härdat formstål.
4-skärig fyrkantsfräs: Maximerar kärndiameter och eggstyvhet. Utformad för sidfräsning och perifer finbearbetning. Eliminerar väggkonning och ger spegelblanka ytfinisher.
Högprecisions 3D-profilering: Konstruerad med precisionstolerans för kulprofil (inom ±0.005 mm).
Centrumskärprestanda: Har specialiserad snittgeometri för att skära rent nära verktygets centrum. Det förhindrar spånavsmetning och polering av arbetsstycket där ythastigheten sjunker nära noll.
Användningsområde: Idealisk för halvfinbearbetning och ytbehandling av komplexa 3D-formhåligheter och konturerade stansverktyg.
Hörnrensning och högmatningsfräsning: Det rundade hörnet fördelar skärspänningen bort från känsliga verktygshörn. Det förlänger verktygens livslängd med upp till 50 % jämfört med vassa fyrkantsfräsar.
Mångsidig djupkavitetsbearbetning: Den perfekta pinnfräsen för hårt stål vid kombinationer av grovbearbetning, nedfräsning och resten av fräsningen i djupa fickor.
Störningsfri klaring: Har en reducerad bakre halskon för att eliminera väggfriktion. Speciellt utformad för djupa ribbspringor, smala grindar och branta underskärningar.
Mikrokornsstyvhet: Optimerad övergång från skaft till hals dämpar högfrekventa harmoniska vibrationer. Kombinera denna hårdmetallfräs för härdat stål med högprecisionskrympchuckar eller hydrauliska chuckar (kast < 0.003 mm) för maximal verktygslivslängd.
Bearbetning av härdade verktygsstål (55–65 HRC) pressar skärverktyg till termiska och mekaniska extremer. SAMHO konstruerar varje HRC65-pinnfräs för härdat stål för att eliminera förtida fel, kontrollera termisk sprickbildning och ge repeterbar verktygslivslängd.
Standardkarbidkvaliteter spricker lätt över 60 HRC på grund av låg tvärgående brotthållfasthet.
Balanserad koboltmatris: Tillverkad med ett koboltbindemedel på 8–10 % för optimal seghet och slitstyrka.
Extrem mekanisk hållfasthet: Ger en tvärgående brotthållfasthet (TRS) som överstiger 4 200 MPa och en hårdhet över 1 750 HV.
Noll för tidig sprickbildning: Denna hårdmetallpinnfräs för härdat stål absorberar kraftiga ingångsstötar och dynamiska skärbelastningar utan mikrosprickbildning.
Torrkapning av härdat stål genererar extrem gränsytfriktion, vilket driver lokala temperaturer över 900 °C.
1 100 °C termisk barriär: Bildar ett tätt nanokristallint gränsskikt av aluminiumoxid. Det låser in bassubstratets hårdhet och motstår flanktermisk nedbrytning.
Låg friktionskoefficient (0.35): Förhindrar spånsvetsning och snabb värmeöverföring till verktygskroppen.
Byggd för torr höghastighetsfräsning (HSM): Optimerad för högtrycksluftblåsning och minimalsmörjning (MQL)-uppställningar. Eliminerar termiska cykelsprickor orsakade av översvämningskylvätska.
Mikrochipning vid första verktygsingreppet orsakar över 70 % av oväntade verktygsfel.
Dämpning av harmoniska vibrationer: Variabel stigning och asymmetriska spånrör stör vibrationer vid trochoidfräsning och sidfräsning med hög matning.
Kontrollerad eggförberedelse (8–12 µm): Varje verktyg genomgår automatiserad 5-axlig CNC-mikrohoning.
Stabil verktygslivslängd: Denna kontrollerade radie jämnar ut skärmotståndet och förstärker kilen. Den förvandlar våra fräsar till den mest pålitliga pinnfräsen för hårda stålformar och formhåligheter.
A: En äkta HRC65-pinnfräs för härdat stål måste bibehålla rödhårdheten och motstå eggflisning under tunga termiska belastningar. Tillförlitlig prestanda kräver tre tekniska riktmärken:
Substrat i submikron (0.2–0.4 µm): Ultrafina volframkarbidkorn förhindrar mikroflisning under finbearbetning med lätt matning.
Oxidationsbeständig nanokompositbeläggning: Beläggningen (AlTiN, AlCrN eller SiN) måste tåla driftstemperaturer över 1 000 °C för att skydda substratet.
Stel kärna och negativ lutning: En livtjocklek som överstiger 65 % av verktygsdiametern eliminerar verktygsnedböjning. En förstärkt negativ lutning stärker skärkilen mot abrasivt slitage.
A: Skärning av härdade material genererar kraftig värme i skärzonen.
Översvämning av kylvätska utlöser snabba temperatursvängningar. Skäreggen värms upp direkt vid ingången och kyls vid utgången. Denna konstanta termiska chock orsakar mikrosprickbildning i hårdmetallens yta, vilket leder till plötslig eggflisning.
För torrbearbetning, kör en pinnfräs för hårda stål med högtrycksluft. Den torra luften avlägsnar omslipade spånor direkt och transporterar bort värme utan termisk cykelchock. Det förlänger fräsens livslängd avsevärt.
A: Ja. SAMHO tillverkar specialanpassade solida hårdmetallverktyg med hjälp av precisionsslipmaskiner med 5 axlar (Walter, Rollomatic).
Vi producerar verktyg direkt från era DXF-, STEP- eller detaljutskrifter. Anpassade alternativ inkluderar:
Anpassad halsräckvidd och avsmalnande clearance-halsar
Specifika spårlängder (LOC) och icke-standardiserade hörnradier
Optimerade kantförberedelser och flerskiktsbeläggningsbehandlingar
Mikrodiameterkonfigurationer för trånga hålrum
De flesta beställningar av specialanpassade hårdmetallfräsar för härdat stål skickas inom 3 till 7 arbetsdagar.