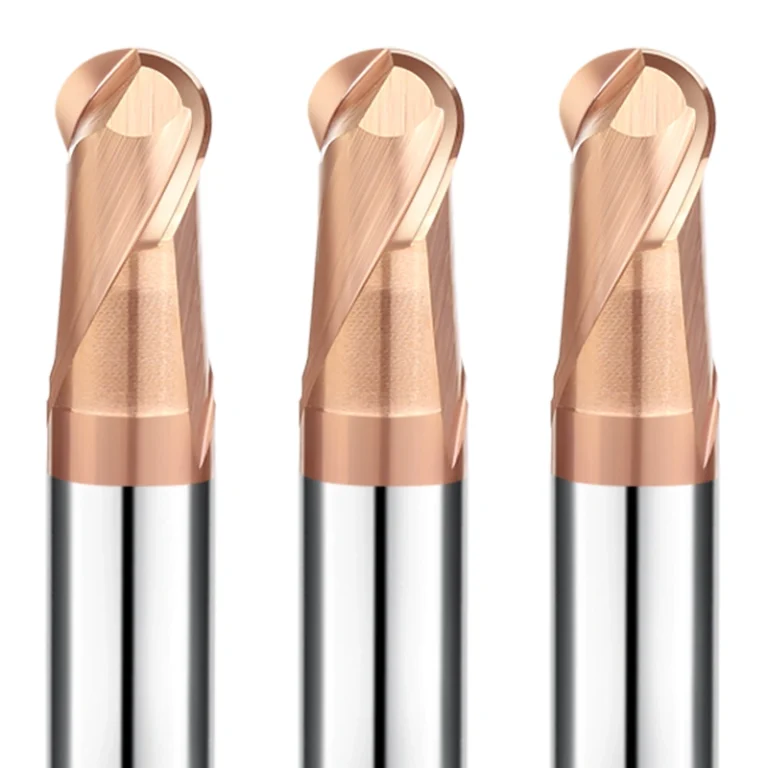
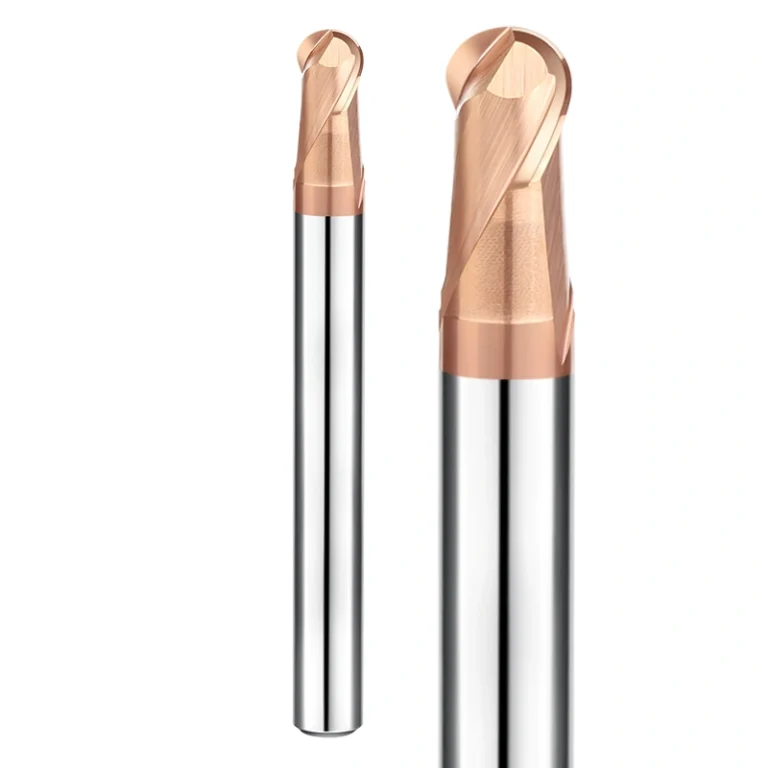
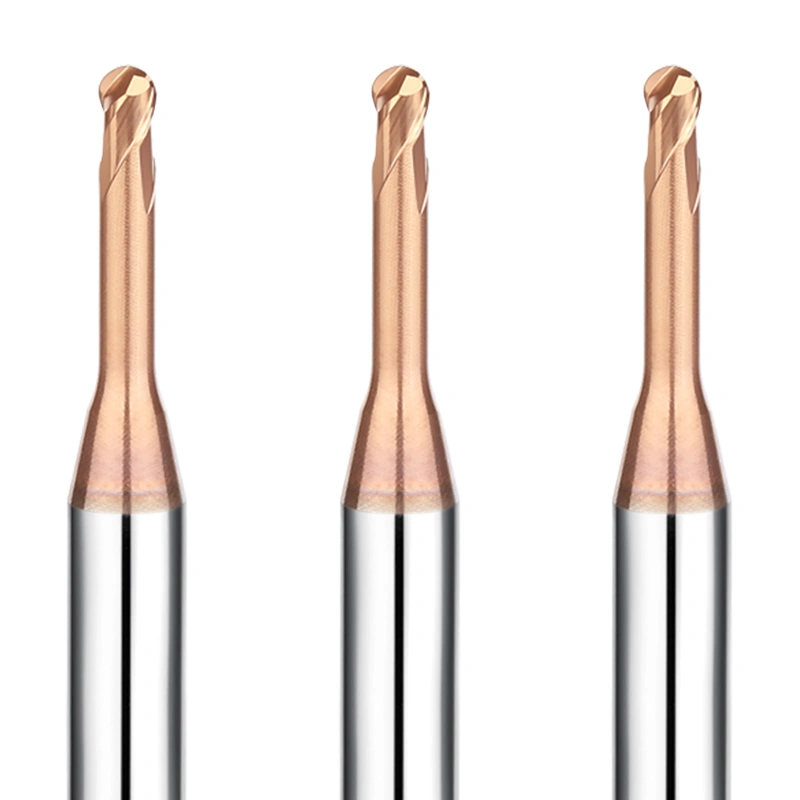
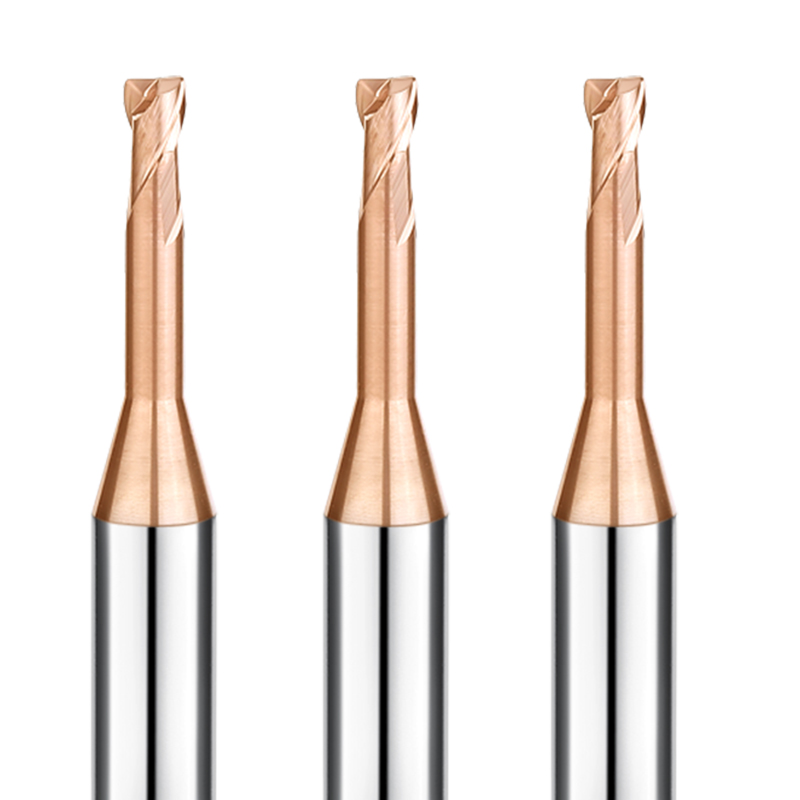
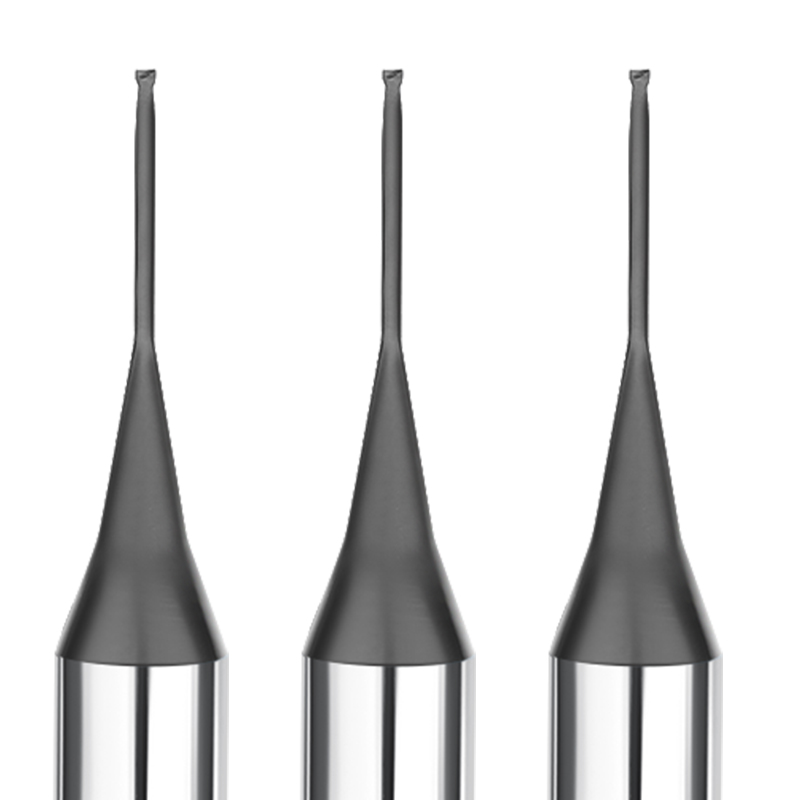
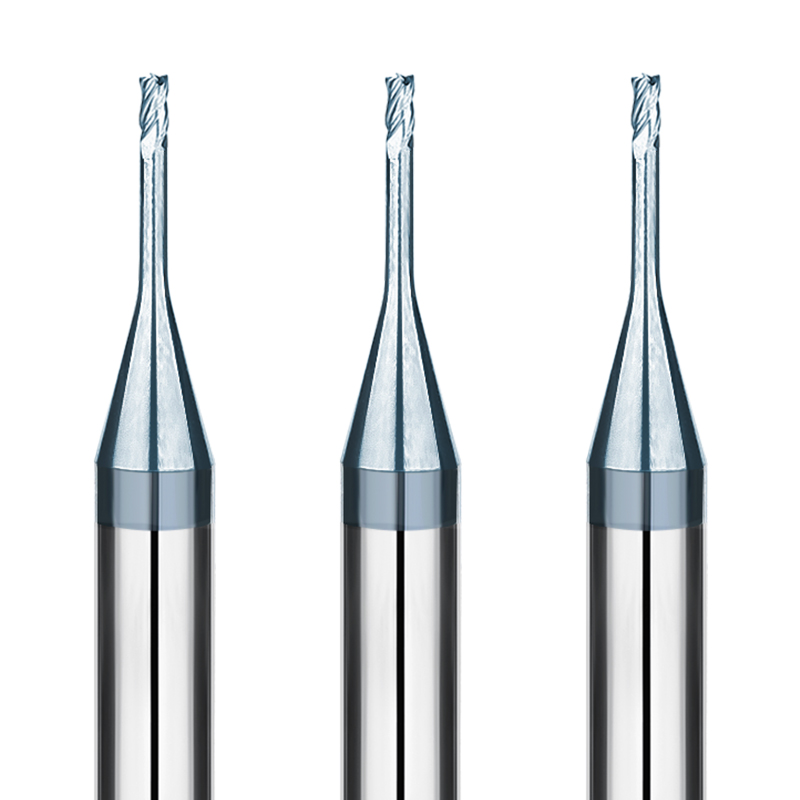
Precisionsformtillverkning och flyg- och rymdkomponenter kräver verktyg som tål extrem värme samtidigt som de bibehåller en perfekt halvsfärisk geometri. SAMHO HRC65-serien med 2-skärig kulspets ger exceptionell dimensionsnoggrannhet och spegelblanka ytor på material upp till HRC65.
Kärntekniska och tekniska fördelar
- Speciellt konstruerad för höghårdhetsstål (upp till HRC65)
Tillverkade av ett ultrafinkornigt karbidsubstrat, har dessa pinnfräsar den brottseghet som krävs för härdade verktygsstål och formstål. Den högpresterande slitstarka beläggningen säkerställer lång verktygslivslängd och stabil prestanda under långa finbearbetningscykler.
- 2-spånsgeometri för effektiv spånavledning
Gott om spånutrymme är avgörande vid bearbetning av djupa hålrum eller smala 3D-konturer:
- Större stabilitet: Idealisk för halvfinbearbetning och finbearbetning
- Förbättrad noggrannhet: Konsekvent radietolerans för perfekt restfräsning och blandning
- Optimerad för komplex 3D-konturering
Precisionsslipad halvklotformad spets:
- Ytbehandling: Eliminerar scalloping-märken i komplexa 3D-profiler
- Invecklade funktioner: Från mikroformar (R0.15 mm) till stora formkärnor (R10 mm), vilket säkerställer ytintegritet i alla skalor
- Högröd hårdhetsbeläggning för torrbearbetning
Värmebeständig beläggning bibehåller eggskärpan vid förhöjda temperaturer, vilket stöder höghastighetsbearbetning (HSM) under torra eller MQL-förhållanden, vilket förbättrar hållbarheten och minskar tillverkningskostnaderna.
Omfattande modellurval (36 modeller)
Täcker ett diameterområde från Φ0.3 mm (R0.15 mm) till Φ20 mm (R10 mm). Perfekt för mikromedicinska komponenter eller storskaliga fordonsformar, allt i lager för omedelbar användning.
Användningsriktlinjer för maximal prestanda
- Överhängskänslighet: För bästa resultat, använd det kortaste möjliga överhänget. Om överhänget överstiger 3×D, minska spindelhastigheten och matningshastigheten proportionellt.
- Kylvätskestrategi: Använd luft-/dimkylning för härdat stål och oljekylning för rostfritt stål eller värmebeständiga legeringar
- Säkerhet vid installation: Använd beröringsfria verktygssättare för att undvika att skada radien under monteringen
Varför samarbeta med SAMHO för grossistförsäljning?
- Testade parametrar: Fälttestade skärdata tillhandahålls för att minska uppställningstiden
- Bulktillgänglighet: Höga lagernivåer på alla 36 modeller för snabb global leverans
- OEM anpassning: Anpassade skaftlängder eller specialbeläggningar finns tillgängliga på begäran
Rekommenderade material för bearbetning (Rekommenderas starkt: ⭐️ | Rekommenderas: ⭕️ | Föreslagna: ◯ )
| Kategori |
Arbetsmaterial |
Grade |
| STÅLPRODUKTER |
Kolstål (S45C/S55C) |
◯ |
|
Legerade stål (SK/SCM/SUS) |
◯ |
|
Förhärdade stål (NAK/HPM) |
⭕️ |
|
Härdade stål (~55/~60/~70HRC) |
⭕️ |
| SPECIALMATERIAL |
Aluminiumlegeringar |
|
|
Grafit |
|
|
Koppar |
◯ |
|
Plast |
|
|
Kolfiber |
|
|
Titanlegeringar |
◯ |
|
Värmebeständiga legeringar |
|
|
Cementerad hårdmetall |
|
|
Hårt, sprött (icke-metalliskt) material |
|
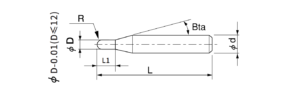
Totalt 36 modeller
| Modellnummer |
Ytterdiameter |
Klipplängd |
Effektiv längd |
Skaftkonvinkel |
Total längd |
Antal flöjter |
Shank Diameter |
Finns i lager |
| SHGR2-003003 |
R0.15 |
0.45 |
- |
12 ° |
50 |
2 |
4 |
○ |
| SHGR2-004004 |
R0.2 |
0.6 |
- |
12 ° |
50 |
2 |
4 |
○ |
| SHGR2-005005 |
R0.25 |
0.8 |
- |
12 ° |
50 |
2 |
4 |
○ |
| SHGR2-006006 |
R0.3 |
0.9 |
- |
12 ° |
50 |
2 |
4 |
○ |
| SHGR2-008008 |
R0.4 |
1.2 |
- |
12 ° |
50 |
2 |
4 |
○ |
| SHGR2-010010 |
R0.5 |
1 |
- |
12 ° |
50 |
2 |
4 |
○ |
| SHGR2-015025 |
R0.75 |
1.5 |
2.5 |
12 ° |
50 |
2 |
4 |
○ |
| SHGR2-020040 |
R1 |
2 |
4 |
12 ° |
50 |
2 |
4 |
○ |
| SHGR2-020040-6 |
R1 |
2 |
4 |
12 ° |
60 |
2 |
6 |
○ |
| SHGR2-030060-3 |
R1.5 |
3 |
6 |
- |
50 |
2 |
3 |
○ |
| SHGR2-030060-4 |
R1.5 |
3 |
6 |
12 ° |
50 |
2 |
4 |
○ |
| SHGR2-030060-6 |
R1.5 |
3 |
6 |
12 ° |
60 |
2 |
6 |
○ |
| SHGR2-040080-4 |
R2 |
4 |
8 |
- |
50 |
2 |
4 |
○ |
| SHGR2-040080-6 |
R2 |
4 |
8 |
12 ° |
60 |
2 |
6 |
○ |
| SHGR2-050100 |
R2.5 |
5 |
10 |
12 ° |
60 |
2 |
6 |
○ |
| SHGR2-060120 |
R3 |
6 |
12 |
- |
60 |
2 |
6 |
○ |
| SHGR2-060120-75 |
R3 |
6 |
12 |
- |
75 |
2 |
6 |
○ |
| SHGR2-060120-100 |
R3 |
6 |
12 |
- |
100 |
2 |
6 |
○ |
| SHGR2-080160 |
R4 |
8 |
16 |
- |
60 |
2 |
8 |
○ |
| SHGR2-080160-75 |
R4 |
8 |
16 |
- |
75 |
2 |
8 |
○ |
| SHGR2-080160-100 |
R4 |
8 |
16 |
- |
100 |
2 |
8 |
○ |
| SHGR2-080160-150 |
R4 |
8 |
16 |
- |
150 |
2 |
8 |
○ |
| SHGR2-100200 |
R5 |
10 |
20 |
- |
75 |
2 |
10 |
○ |
| SHGR2-100200-100 |
R5 |
10 |
20 |
- |
100 |
2 |
10 |
○ |
| SHGR2-100200-150 |
R5 |
10 |
20 |
- |
150 |
2 |
10 |
○ |
| SHGR2-120240 |
R6 |
12 |
24 |
- |
75 |
2 |
12 |
○ |
| SHGR2-120240-100 |
R6 |
12 |
24 |
- |
100 |
2 |
12 |
○ |
| SHGR2-120240-150 |
R6 |
12 |
24 |
- |
150 |
2 |
12 |
○ |
| SHGR2-140280-100 |
R7 |
14 |
28 |
- |
100 |
2 |
14 |
○ |
| SHGR2-140280-150 |
R7 |
14 |
28 |
- |
150 |
2 |
14 |
○ |
| SHGR2-160320-100 |
R8 |
16 |
32 |
- |
100 |
2 |
16 |
○ |
| SHGR2-160320-150 |
R8 |
16 |
32 |
- |
150 |
2 |
16 |
○ |
| SHGR2-180360-100 |
R9 |
18 |
36 |
- |
100 |
2 |
18 |
○ |
| SHGR2-180360-150 |
R9 |
18 |
36 |
- |
150 |
2 |
18 |
○ |
| SHGR2-200400-100 |
R10 |
20 |
40 |
- |
100 |
2 |
20 |
○ |
| SHGR2-200400-150 |
R10 |
20 |
40 |
- |
150 |
2 |
20 |
○ |
Fräsningsförhållanden
| Arbetsmaterial |
HRC30-45 Förhärdade stål |
HRC45-55 Härdade stål |
HRC55-65 Härdade stål |
| Radie av kulnosen |
(min-1) Hastighet |
(mm/min) Matning |
Ap (mm) Axiellt djup |
Ae (mm) Radie Djup |
(min-1) Hastighet |
(mm/min) Matning |
Ap (mm) Axiellt djup |
Ae (mm) Radie Djup |
(min-1) Hastighet |
(mm/min) Matning |
Ap (mm) Axiellt djup |
Ae (mm) Radie Djup |
| R0.15 |
26000 |
300 |
0.01 |
0 |
24000 |
200 |
0.008 |
0.008 |
20000 |
200 |
0.005 |
0.005 |
| R0.2 |
22000 |
400 |
0.015 |
0.015 |
22000 |
300 |
0.01 |
0.01 |
18000 |
300 |
0.008 |
0.008 |
| R0.25 |
20000 |
400 |
0.015 |
0.015 |
22000 |
400 |
0.015 |
0.015 |
16000 |
400 |
0.008 |
0.008 |
| R0.3 |
20000 |
800 |
0.02 |
0.02 |
20000 |
600 |
0.015 |
0.015 |
15000 |
500 |
0.015 |
0.015 |
| R0.4 |
18000 |
1200 |
0.02 |
0.03 |
20000 |
800 |
0.02 |
0.02 |
13000 |
600 |
0.02 |
0.02 |
| R0.5 |
16000 |
1200 |
0.03 |
0.04 |
18000 |
1000 |
0.02 |
0.03 |
12000 |
700 |
0.02 |
0.03 |
| R0.75 |
16000 |
1500 |
0.03 |
0.05 |
16000 |
1200 |
0.02 |
0.04 |
10000 |
800 |
0.02 |
0.04 |
| R1 |
15000 |
1800 |
0.03 |
0.05 |
14000 |
1800 |
0.02 |
0.05 |
9000 |
1200 |
0.02 |
0.04 |
| R1 |
15000 |
1800 |
0.04 |
0.05 |
14000 |
1800 |
0.02 |
0.05 |
9000 |
1400 |
0.02 |
0.04 |
| R1.5 |
14000 |
2200 |
0.04 |
0.07 |
13000 |
2200 |
0.03 |
0.06 |
9000 |
1200 |
0.02 |
0.05 |
| R1.5 |
14000 |
2200 |
0.05 |
0.07 |
13000 |
2200 |
0.03 |
0.06 |
9000 |
1300 |
0.02 |
0.05 |
| R1.5 |
14000 |
2200 |
0.04 |
0.07 |
13000 |
2200 |
0.03 |
0.06 |
9000 |
1500 |
0.02 |
0.05 |
| R2 |
14000 |
2400 |
0.04 |
0.08 |
12000 |
2400 |
0.03 |
0.06 |
8000 |
1500 |
0.02 |
0.06 |
| R2 |
14000 |
2400 |
0.05 |
0.08 |
12000 |
2400 |
0.03 |
0.06 |
8000 |
1500 |
0.02 |
0.06 |
| R2.5 |
12000 |
2600 |
0.05 |
0.08 |
12000 |
2400 |
0.03 |
0.06 |
8000 |
1500 |
0.02 |
0.06 |
| R3 |
12000 |
2600 |
0.05 |
0.08 |
10000 |
2600 |
0.03 |
0.08 |
7000 |
1800 |
0.02 |
0.08 |
| R4 |
10000 |
3000 |
0.05 |
0.1 |
9000 |
2800 |
0.03 |
0.1 |
6500 |
2200 |
0.02 |
0.1 |
| R5 |
9000 |
3000 |
0.05 |
0.12 |
8000 |
2800 |
0.03 |
0.12 |
6000 |
2200 |
0.02 |
0.1 |
| R6 |
9000 |
3000 |
0.05 |
0.15 |
7000 |
2800 |
0.03 |
0.12 |
5000 |
2000 |
0.02 |
0.12 |
| R7 |
7000 |
3000 |
0.08 |
0.15 |
6000 |
2800 |
0.03 |
0.15 |
4000 |
2000 |
0.02 |
0.15 |
| R8 |
6000 |
3000 |
0.08 |
0.15 |
5500 |
2800 |
0.03 |
0.15 |
4000 |
2000 |
0.02 |
0.15 |
| R9 |
5000 |
3000 |
0.08 |
0.15 |
4500 |
2800 |
0.03 |
0.15 |
4000 |
2000 |
0.02 |
0.15 |
| R10 |
4500 |
3000 |
0.08 |
0.15 |
4000 |
2800 |
0.03 |
0.15 |
4000 |
2000 |
0.02 |
0.15 |
Obs:
Ovanstående fräsparametrar är beräknade baserat på 3xD. Minska både spindelhastighet och matningshastighet proportionellt om överhängslängden överstiger 3xD;
*Rekommenderad kylvätska för rostfritt stål och värmebeständiga legeringar;
*Minska både spindelhastighet och matningshastighet proportionellt när fräsparametrarna överstiger maskinens maximala spindelhastighet.