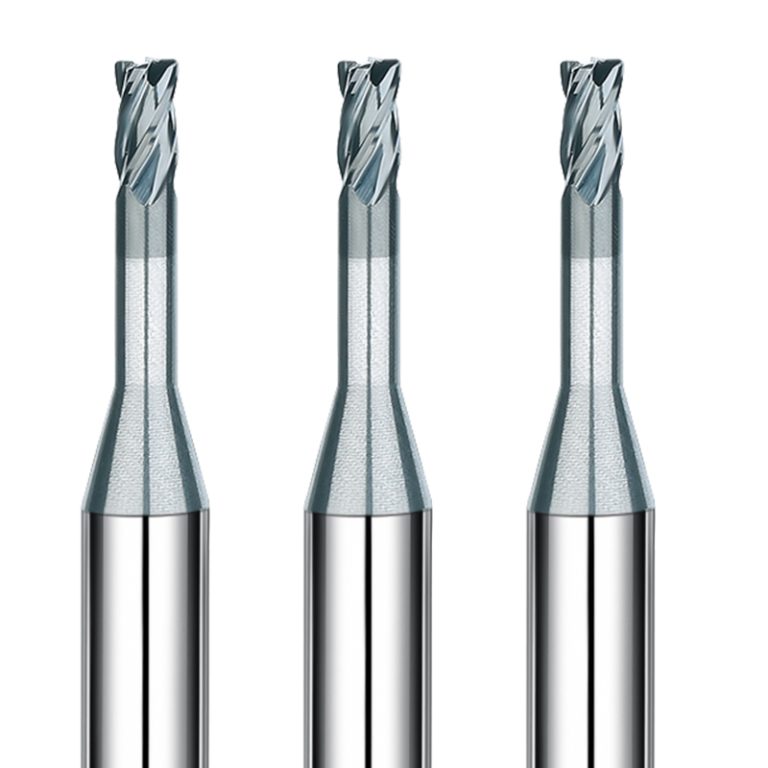
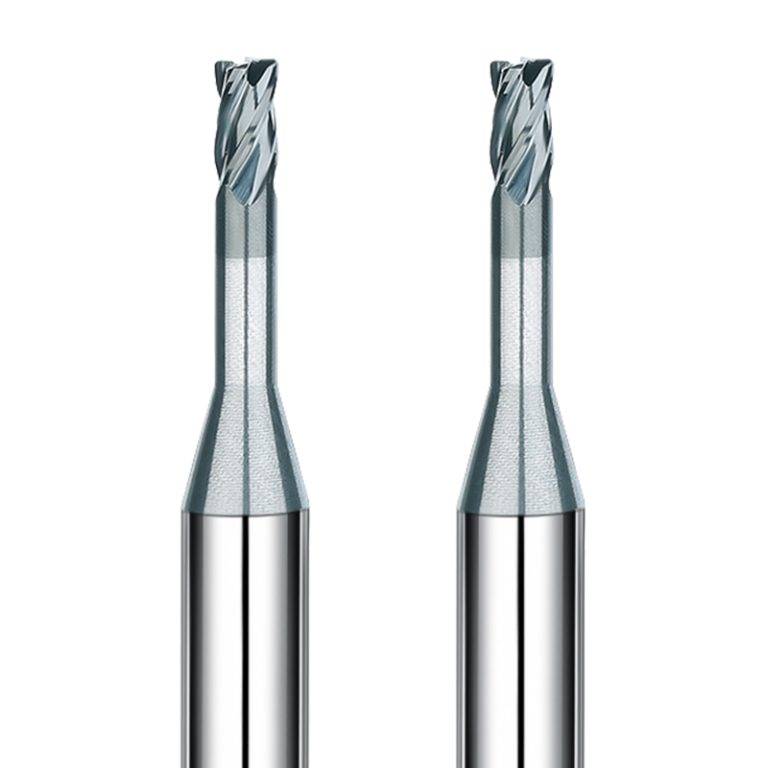
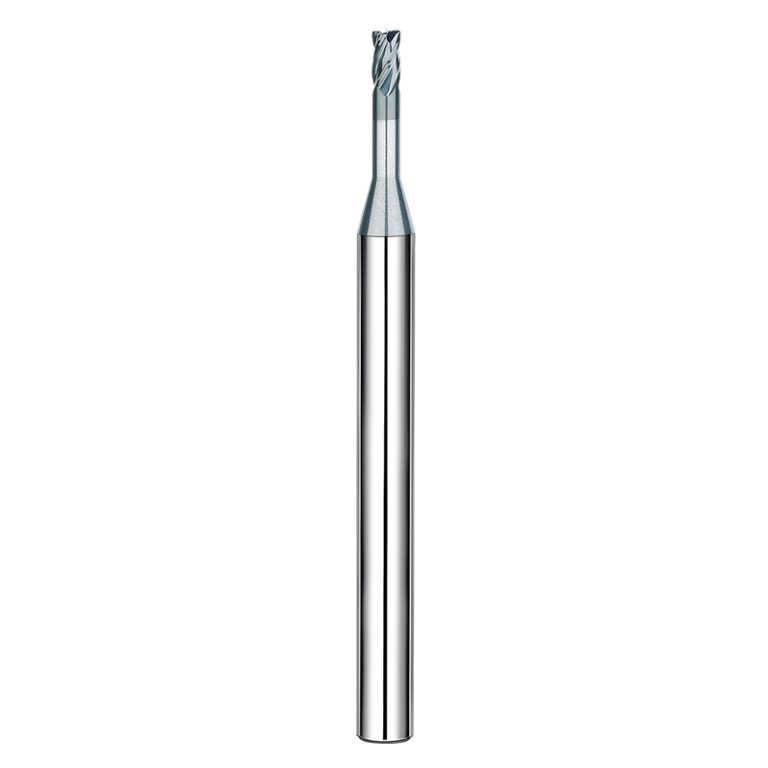
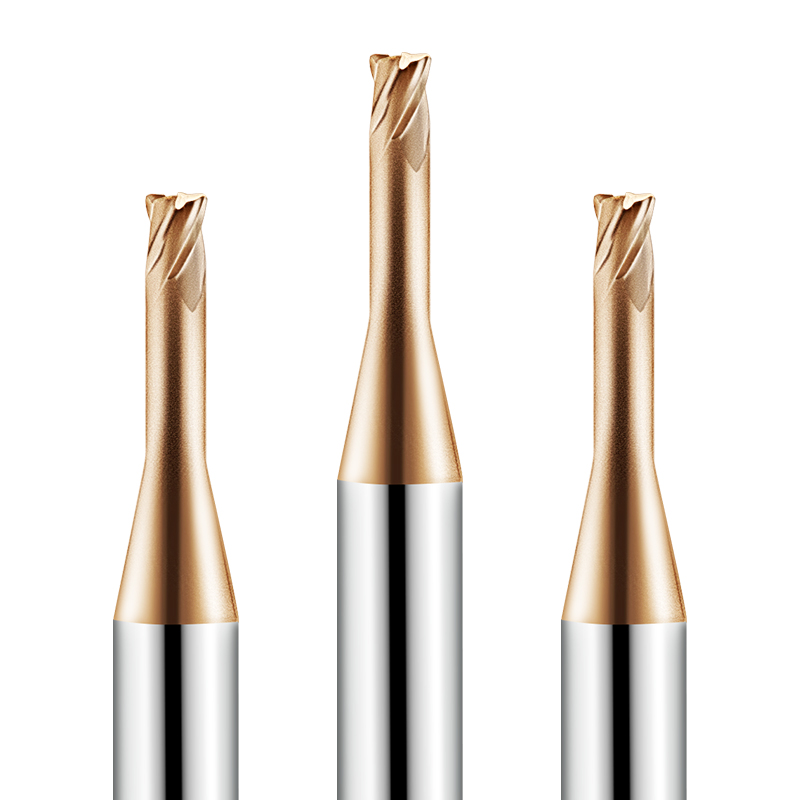
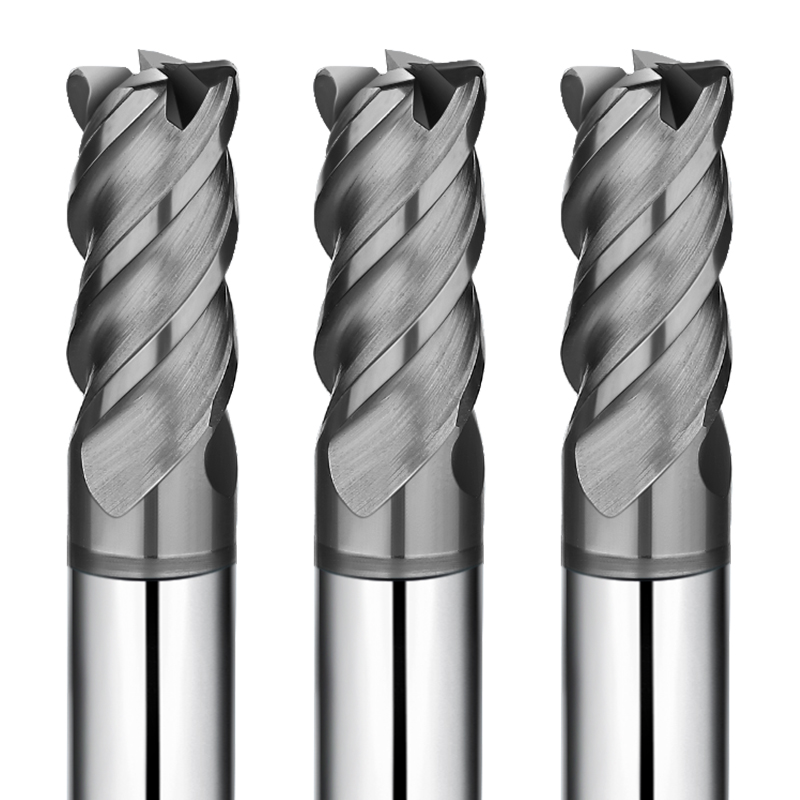
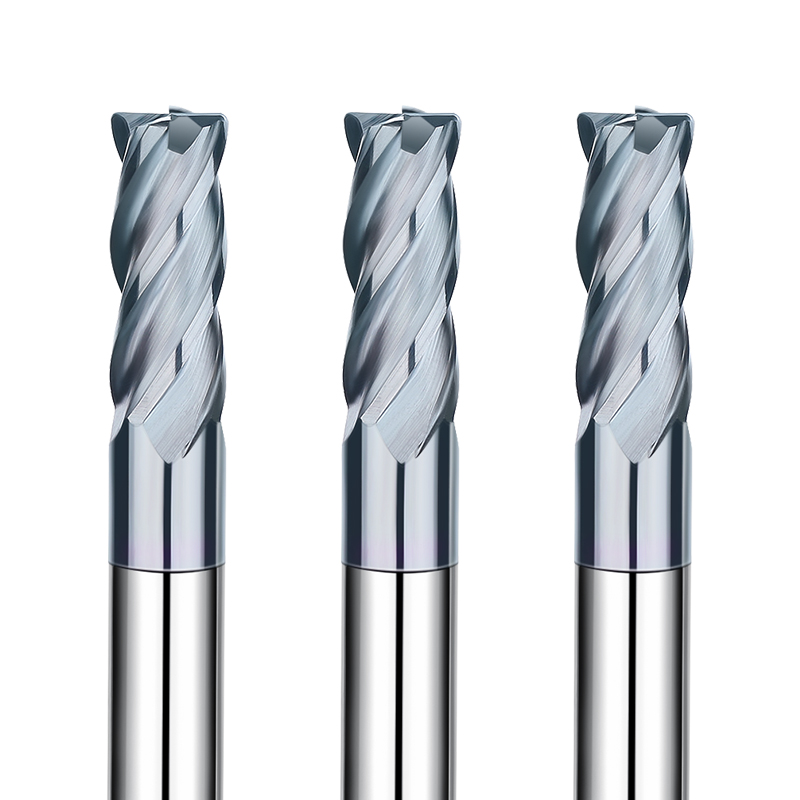
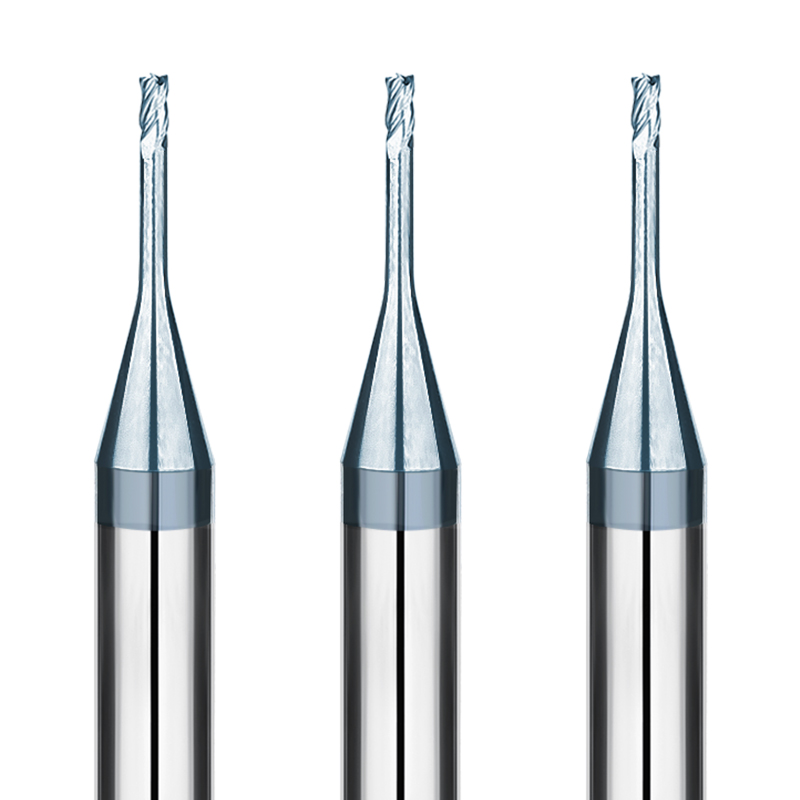
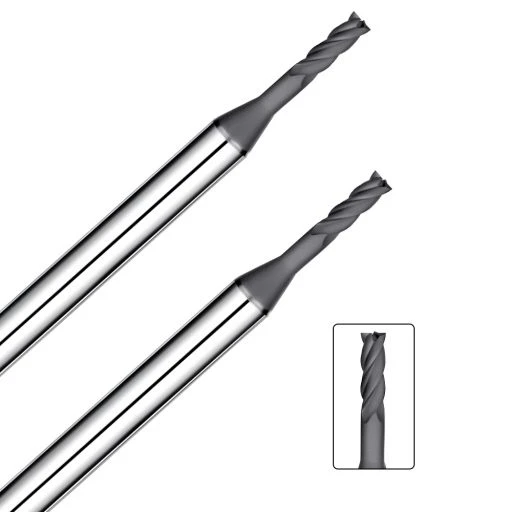
Vid bearbetning av volfram-koppar måste verktyg uppfylla exceptionellt höga standarder. De kräver inte bara exakt skärprestanda utan även utmärkt slitstyrka och långsiktig stabilitet. SAMHO 4-skärig långhalsad rundad pinnfräs (finns i storlekarna D12R0.05 till D3R0.5 mm) är konstruerad för att möta dessa krav. Den levererar hög precision och jämn bearbetning samtidigt som den säkerställer överlägsen ytfinish och förlängd verktygslivslängd. Denna pinnfräs är idealisk för CNC-applikationer som involverar volfram-kopparmaterial och hjälper tillverkare att uppnå effektiva och tillförlitliga resultat.
Avancerade tekniska funktioner
Högvidhäftande beläggning för ultralång verktygslivslängd
Vår egenutvecklade beläggningsteknik ger skärverktygen exceptionell hårdhet och kemisk stabilitet.
- SlitstyrkaBibehåller en vass egg även vid långvarig, kontinuerlig bearbetning av volfram-kopparlegeringar.
- Förebyggande av mikrochipningHåller beläggningen ordentligt bunden till hårdmetallsubstratet under förhållanden med hög hastighet och hög friktion.
Hörnradiegeometri för bearbetning av komplexa former
Den precisionsbearbetade hörnradien säkerställer utmärkt prestanda vid bearbetning av innerhörn, övergångszoner och komplexa hålrum i volfram-koppardelar.
- HögprecisionsytorGer jämna och enhetliga ytfinisher på volfram-koppar-arbetsstycken.
- Form- och högprecisionsbearbetning av delarGer stabila resultat utan mikrosprickor.
Högeffektiv 4-skärig design för kall skärning
Den skarpa 4-skäriga geometrin minskar skärvärme och förbättrar spånavgången.
- Maximerad spånavledningTar snabbt bort volfram-kopparflisor från skärområdet.
- Minskad skärbelastningMinimerar värmeuppbyggnad och förhindrar sprickbildning i spröda material.
Ultrafinkornigt karbidsubstrat med precisionsslipning
Tillverkat av höghållfast, ultrafinkornig hårdmetall och CNC-slipat speciellt för volfram-kopparbearbetning, ger detta verktyg konsekvent repeterbarhet och precision.
- Strikt dimensionstoleransSäkerställer stabil och konsekvent batchproduktion av delar.
- Förbättrad sprickmotståndskraftFörlänger verktygens livslängd, idealisk för mycket slipande volfram-kopparmaterial.
Target Applications & Industries
Denna serie av volfram-koppar-specifika 4-skäriga långhalsade rundade pinnfräsar är konstruerade för CNC-applikationer och är allmänt lämpliga för:
- Precisionsbearbetning av volfram-koppardelarUppnår högprecisionsytor och enhetliga dimensioner för funktionella och strukturella komponenter.
- Komplexa hålrum och inre hörnIdealisk för bearbetning av övergångsområden, djupa hålrum och invecklade interna funktioner.
- Mycket slipande volfram-kopparmaterialBibehåller verktygets livslängd och prestanda även vid bearbetning av material med hög hårdhet och hög slitagebenägenhet.
- Högprecisionskonturer och komplexa strukturerUppfyller kraven från precisionsformar och invecklade delgeometrier.
Varför köpa grossist från SAMHO?
- HögprecisionstillverkningKonstruerad för CNC-bearbetning, med skaftdiametertoleranser strikt kontrollerade inom 0–0.005 mm. Detta säkerställer utmärkt fastspänningsstabilitet och konsekventa bearbetningsresultat.
- Överlägsen slitstyrkaEn specialbeläggning i kombination med ett höghållfast hårdmetallsubstrat förlänger verktygens livslängd och bibehåller skärprestanda på mycket slipande volfram-kopparlegeringar.
- Anpassningsbar till komplexa delarPrecisionsspetsen för hörnradie hanterar enkelt innerhörn, övergångszoner och invecklade formhåligheter, vilket ger en jämn ytkvalitet.
- Flexibel anpassningStöder OEM/ODM och tillhandahåller skräddarsydda lösningar för att möta specifika kundkrav.
- Pålitlig partnerSAMHO säkerställer stabila leveranser och strikt kvalitetskontroll, vilket hjälper tillverkare att uppnå effektiv och repeterbar produktion.
Rekommenderade material för bearbetning (Rekommenderas starkt: ⭐️ | Rekommenderas: ⭕️ | Föreslagna: ◯ )
| STÅLPRODUKTER |
Grade |
| Kolstål (S45C/S55C) |
|
| Legerade stål (SK/SCM/SUS) |
|
| Förhärdade stål (NAK/HPM) |
|
| Härdade stål (~55/~60/~70HRC) |
|
| SPECIALMATERIAL |
| Aluminiumlegeringar |
|
| Grafit |
|
| Koppar |
|
| Plast |
|
| Volfram koppar |
⭐ |
| Kolfiber |
|
| Titanlegeringar |
|
| Värmebeständiga legeringar |
|
| Cementerad hårdmetall |
|
| Hårt, sprött (icke-metalliskt) material |
|
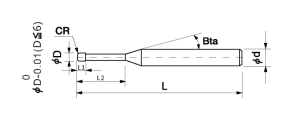
Totalt 51 modeller
| Modellnummer |
Ytterdiameter |
Snittlängd |
Effektiv längd |
Hörnradie |
Skaftkonvinkel |
Total längd |
Antal flöjt |
Shank Diameter |
Finns i lager |
| CGLSR4-010005040 |
1 |
2 |
4 |
0.05 |
15 ° |
50 |
4 |
4 |
○ |
| CGLSR4-010005060 |
1 |
2 |
6 |
0.05 |
15 ° |
50 |
4 |
4 |
○ |
| CGLSR4-010005080 |
1 |
2 |
8 |
0.05 |
15 ° |
50 |
4 |
4 |
○ |
| CGLSR4-010005100 |
1 |
2 |
10 |
0.05 |
15 ° |
50 |
4 |
4 |
○ |
| CGLSR4-01001040 |
1 |
2 |
4 |
0.1 |
15 ° |
50 |
4 |
4 |
○ |
| CGLSR4-01001060 |
1 |
2 |
6 |
0.1 |
15 ° |
50 |
4 |
4 |
○ |
| CGLSR4-01001080 |
1 |
2 |
8 |
0.1 |
15 ° |
50 |
4 |
4 |
○ |
| CGLSR4-01001100 |
1 |
2 |
10 |
0.1 |
15 ° |
50 |
4 |
4 |
○ |
| CGLSR4-01501060 |
1.5 |
3 |
6 |
0.1 |
15 ° |
50 |
4 |
4 |
○ |
| CGLSR4-01501080 |
1.5 |
3 |
8 |
0.1 |
15 ° |
50 |
4 |
4 |
○ |
| CGLSR4-01501100 |
1.5 |
3 |
10 |
0.1 |
15 ° |
50 |
4 |
4 |
○ |
| CGLSR4-01501120 |
1.5 |
3 |
12 |
0.1 |
15 ° |
50 |
4 |
4 |
○ |
| CGLSR4-01501160 |
1.5 |
3 |
16 |
0.1 |
15 ° |
50 |
4 |
4 |
○ |
| CGLSR4-01502060 |
1.5 |
3 |
6 |
0.2 |
15 ° |
50 |
4 |
4 |
○ |
| CGLSR4-01502080 |
1.5 |
3 |
8 |
0.2 |
15 ° |
50 |
4 |
4 |
○ |
| CGLSR4-01502100 |
1.5 |
3 |
10 |
0.2 |
15 ° |
50 |
4 |
4 |
○ |
| CGLSR4-01502120 |
1.5 |
3 |
12 |
0.2 |
15 ° |
50 |
4 |
4 |
○ |
| CGLSR4-01502160 |
1.5 |
3 |
16 |
0.2 |
15 ° |
50 |
4 |
4 |
○ |
| CGLSR4-02001060 |
2 |
4 |
6 |
0.1 |
15 ° |
50 |
4 |
4 |
○ |
| CGLSR4-02001080 |
2 |
4 |
8 |
0.1 |
15 ° |
50 |
4 |
4 |
○ |
| CGLSR4-02001100 |
2 |
4 |
10 |
0.1 |
15 ° |
50 |
4 |
4 |
○ |
| CGLSR4-02001120 |
2 |
4 |
12 |
0.1 |
15 ° |
50 |
4 |
4 |
○ |
| CGLSR4-02001160 |
2 |
4 |
16 |
0.1 |
15 ° |
50 |
4 |
4 |
○ |
| CGLSR4-02001200 |
2 |
4 |
20 |
0.1 |
15 ° |
50 |
4 |
4 |
○ |
| CGLSR4-02002060 |
2 |
4 |
6 |
0.2 |
15 ° |
50 |
4 |
4 |
○ |
| CGLSR4-02002080 |
2 |
4 |
8 |
0.2 |
15 ° |
50 |
4 |
4 |
○ |
| CGLSR4-02002100 |
2 |
4 |
10 |
0.2 |
15 ° |
50 |
4 |
4 |
○ |
| CGLSR4-02002120 |
2 |
4 |
12 |
0.2 |
15 ° |
50 |
4 |
4 |
○ |
| CGLSR4-02002160 |
2 |
4 |
16 |
0.2 |
15 ° |
50 |
4 |
4 |
○ |
| CGLSR4-02002200 |
2 |
4 |
20 |
0.2 |
15 ° |
50 |
4 |
4 |
○ |
| CGLSR4-02005060 |
2 |
4 |
6 |
0.5 |
15 ° |
50 |
4 |
4 |
○ |
| CGLSR4-02005080 |
2 |
4 |
8 |
0.5 |
15 ° |
50 |
4 |
4 |
○ |
| CGLSR4-02005100 |
2 |
4 |
10 |
0.5 |
15 ° |
50 |
4 |
4 |
○ |
| CGLSR4-02005120 |
2 |
4 |
12 |
0.5 |
15 ° |
50 |
4 |
4 |
○ |
| CGLSR4-02005160 |
2 |
4 |
16 |
0.5 |
15 ° |
50 |
4 |
4 |
○ |
| CGLSR4-02005200 |
2 |
4 |
20 |
0.5 |
15 ° |
50 |
4 |
4 |
○ |
| CGLSR4-0301120 |
3 |
6 |
12 |
0.1 |
15 ° |
50 |
4 |
4 |
○ |
| CGLSR4-0301160 |
3 |
6 |
16 |
0.1 |
15 ° |
50 |
4 |
4 |
○ |
| CGLSR4-0301200 |
3 |
6 |
20 |
0.1 |
15 ° |
50 |
4 |
4 |
○ |
| CGLSR4-0301250 |
3 |
6 |
25 |
0.1 |
15 ° |
60 |
4 |
4 |
○ |
| CGLSR4-0301300 |
3 |
6 |
30 |
0.1 |
15 ° |
75 |
4 |
4 |
○ |
| CGLSR4-0302120 |
3 |
6 |
12 |
0.2 |
15 ° |
50 |
4 |
4 |
○ |
| CGLSR4-0302160 |
3 |
6 |
16 |
0.2 |
15 ° |
50 |
4 |
4 |
○ |
| CGLSR4-0302200 |
3 |
6 |
20 |
0.2 |
15 ° |
50 |
4 |
4 |
○ |
| CGLSR4-0302250 |
3 |
6 |
25 |
0.2 |
15 ° |
60 |
4 |
4 |
○ |
| CGLSR4-0302300 |
3 |
6 |
30 |
0.2 |
15 ° |
75 |
4 |
4 |
○ |
| CGLSR4-0305120 |
3 |
6 |
12 |
0.5 |
15 ° |
50 |
4 |
4 |
○ |
| CGLSR4-0305160 |
3 |
6 |
16 |
0.5 |
15 ° |
50 |
4 |
4 |
○ |
| CGLSR4-0305200 |
3 |
6 |
20 |
0.5 |
15 ° |
50 |
4 |
4 |
○ |
| CGLSR4-0305250 |
3 |
6 |
25 |
0.5 |
15 ° |
60 |
4 |
4 |
○ |
| CGLSR4-0305300 |
3 |
6 |
30 |
0.5 |
15 ° |
75 |
4 |
4 |
○ |
Parametrar för konturfräsning
| Arbetsmaterial |
Volfram koppar |
| (mm) Diameter |
(mm) Effektiv längd |
(min-1) Hastighet |
(mm/min) Matning |
| D1 |
4 |
12000 |
800 |
| D1 |
6 |
10000 |
600 |
| D1 |
8 |
8500 |
400 |
| D1 |
10 |
7500 |
300 |
| D1 |
4 |
12000 |
800 |
| D1 |
6 |
10000 |
600 |
| D1 |
8 |
8500 |
400 |
| D1 |
10 |
7500 |
300 |
| D3100 |
6 |
10000 |
1200 |
| D3100 |
8 |
8500 |
800 |
| D3100 |
10 |
7500 |
500 |
| D3100 |
12 |
7000 |
300 |
| D3100 |
16 |
6000 |
300 |
| D3100 |
6 |
10000 |
1200 |
| D3100 |
8 |
8500 |
800 |
| D3100 |
10 |
7500 |
500 |
| D3100 |
12 |
7000 |
300 |
| D3100 |
16 |
6000 |
300 |
| D3100 |
6 |
12000 |
1500 |
| D3100 |
8 |
10000 |
1100 |
| D3100 |
10 |
9000 |
1000 |
| D3100 |
12 |
8500 |
800 |
| D3100 |
16 |
7000 |
600 |
| D3100 |
20 |
7000 |
400 |
| D3100 |
6 |
12000 |
1500 |
| D3100 |
8 |
10000 |
1100 |
| D3100 |
10 |
9000 |
1000 |
| D3100 |
12 |
8500 |
800 |
| D3100 |
16 |
7000 |
600 |
| D3100 |
20 |
7000 |
400 |
| D3100 |
6 |
12000 |
1500 |
| D3100 |
8 |
10000 |
1100 |
| D3100 |
10 |
9000 |
1000 |
| D3100 |
12 |
8500 |
800 |
| D3100 |
16 |
7000 |
600 |
| D3100 |
20 |
7000 |
400 |
| D3100 |
12 |
10000 |
1800 |
| D3100 |
16 |
8500 |
1400 |
| D3100 |
20 |
8000 |
1200 |
| D3100 |
25 |
7000 |
800 |
| D3100 |
30 |
6000 |
500 |
| D3100 |
12 |
10000 |
1800 |
| D3100 |
16 |
8500 |
1400 |
| D3100 |
20 |
8000 |
1200 |
| D3100 |
25 |
7000 |
800 |
| D3100 |
30 |
6000 |
500 |
| D3100 |
12 |
10000 |
1800 |
| D3100 |
16 |
8500 |
1400 |
| D3100 |
20 |
8000 |
1200 |
| D3100 |
25 |
7000 |
800 |
| D3100 |
30 |
6000 |
500 |
Obs:
*Minska både spindelhastighet och matningshastighet proportionellt när fräsparametrarna överstiger maskinens maximala
spindelhastighet;
*Rekommenderas att använda en beröringsfri mätanordning för att undvika att skada precisionsspetsspetsen.