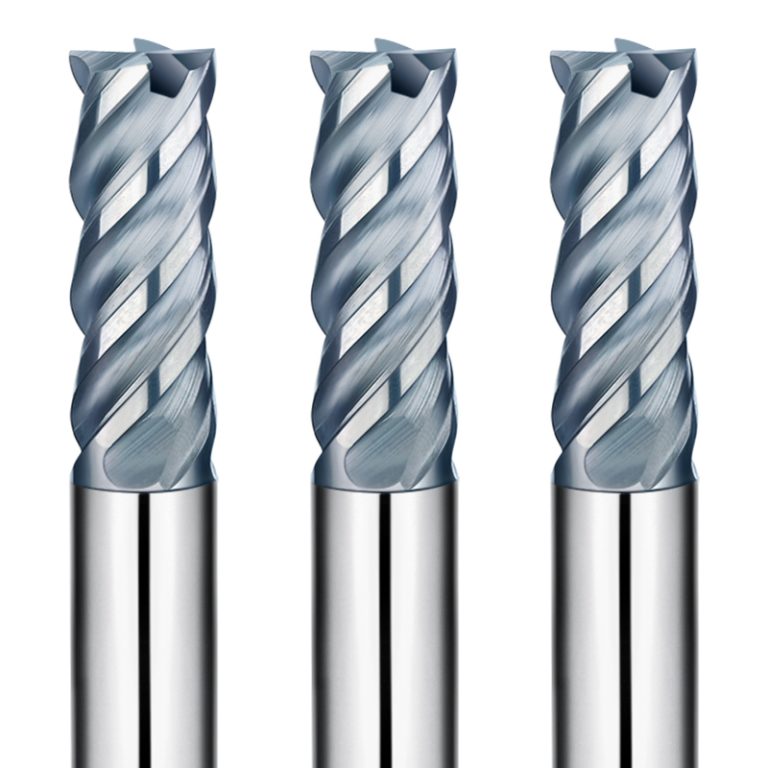
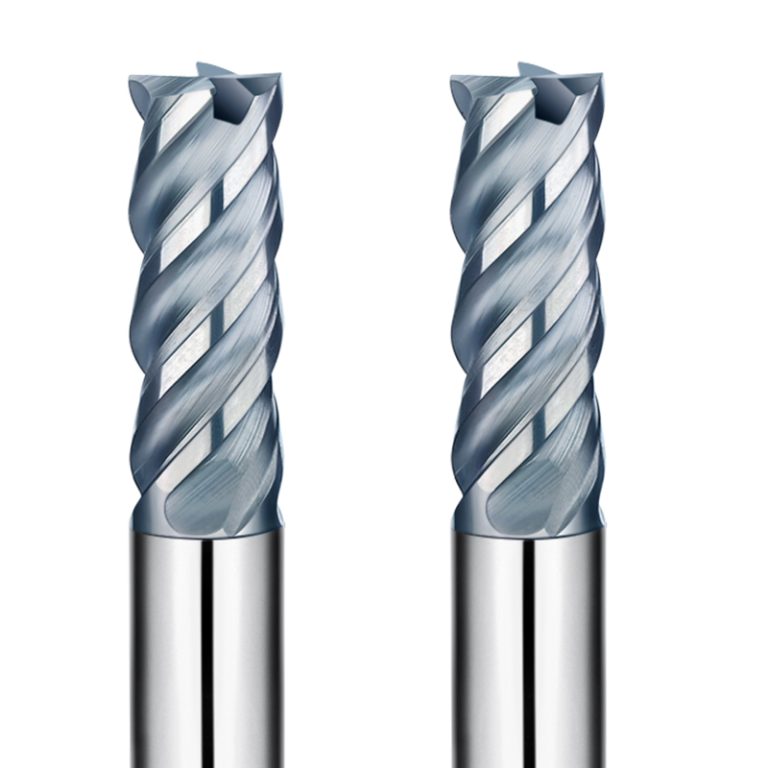
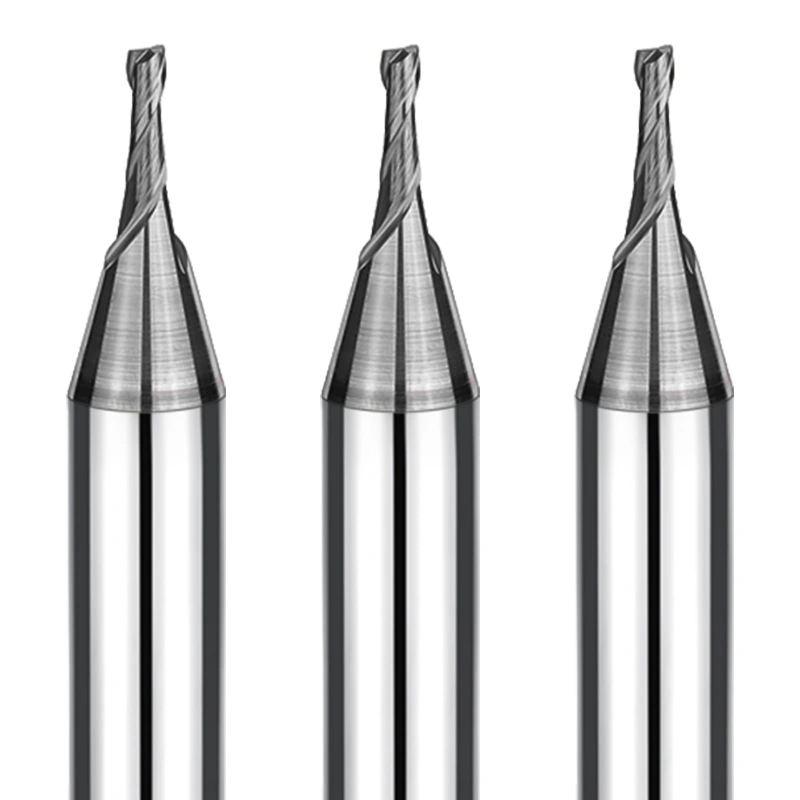
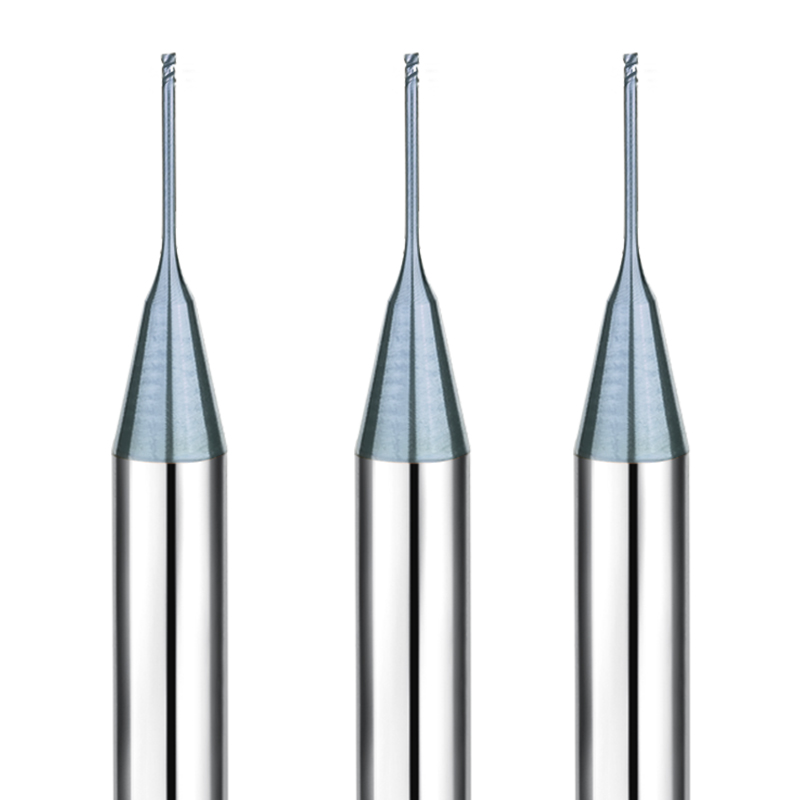
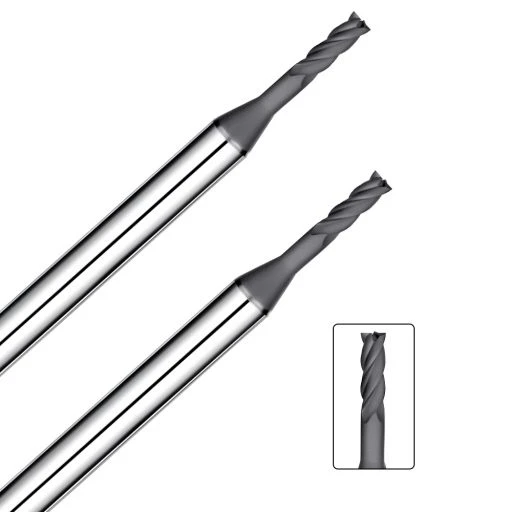
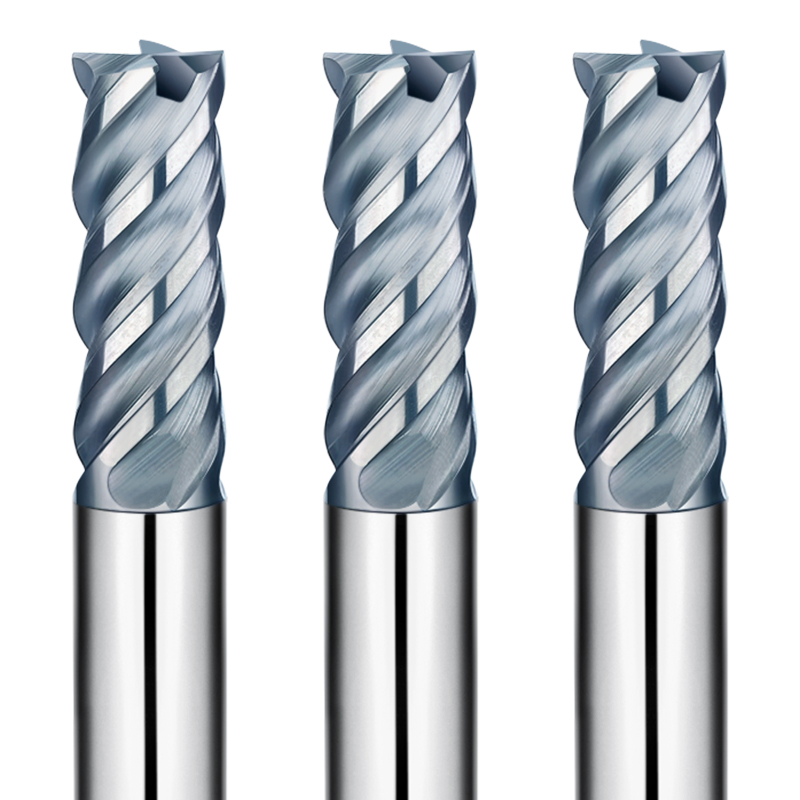
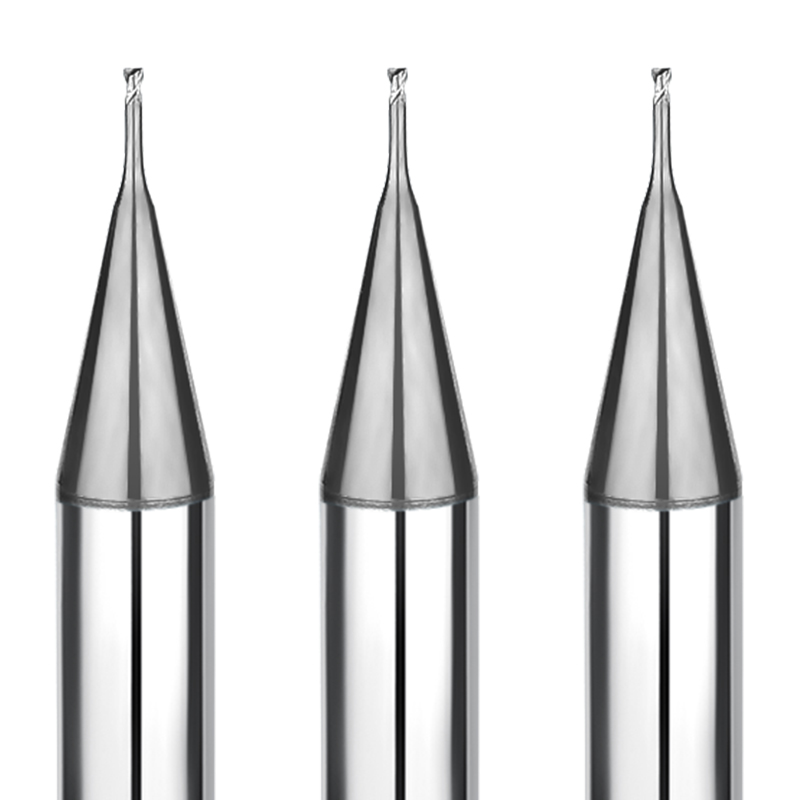
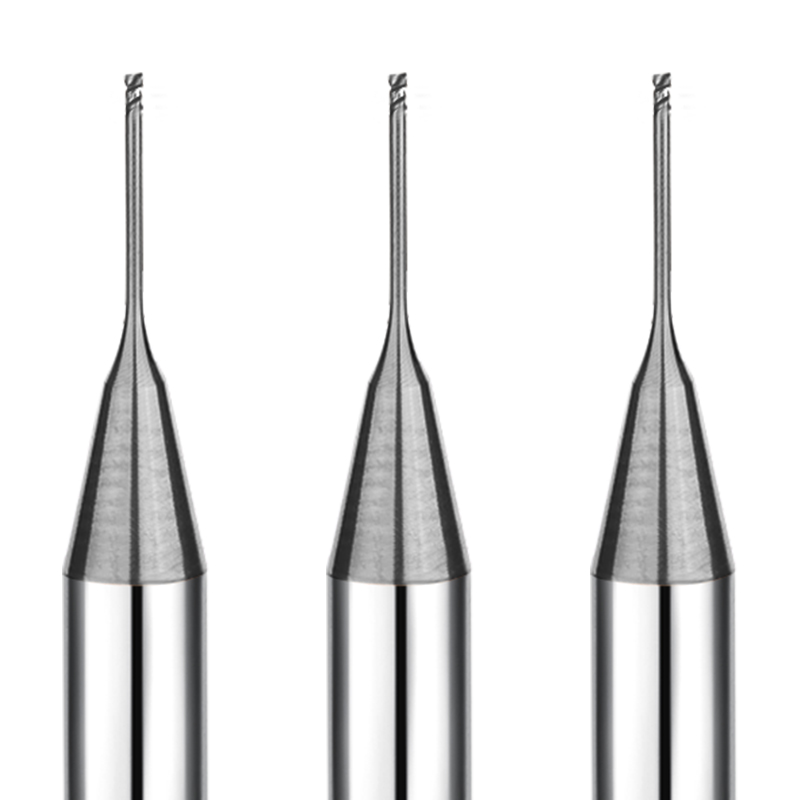
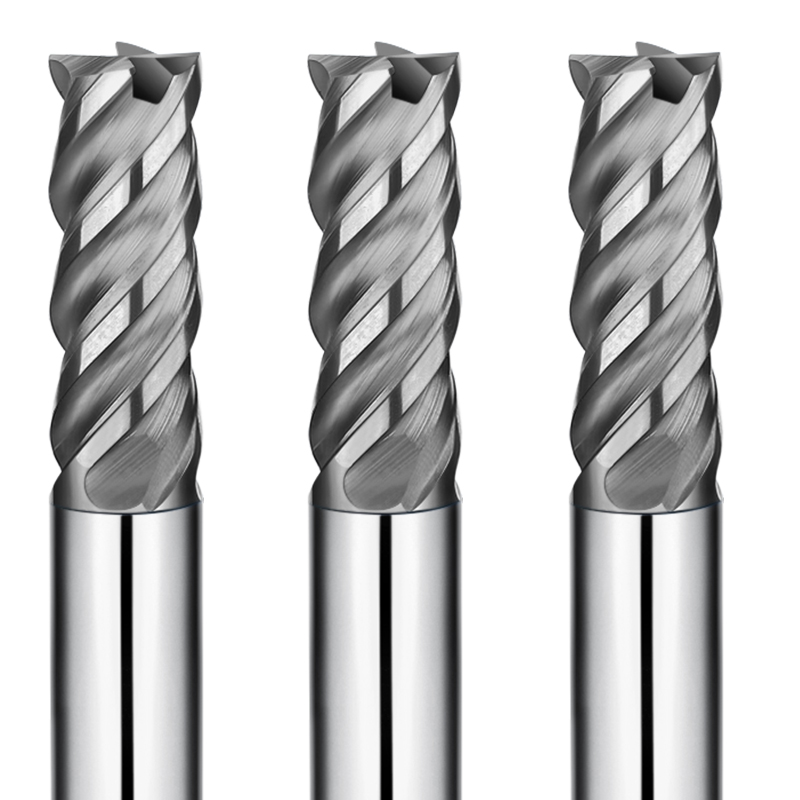
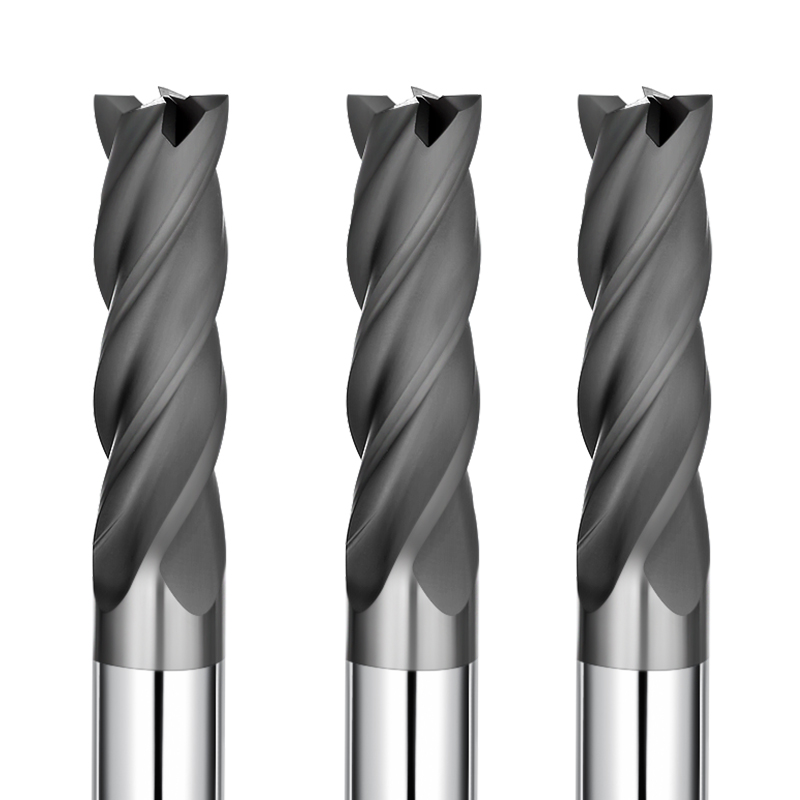
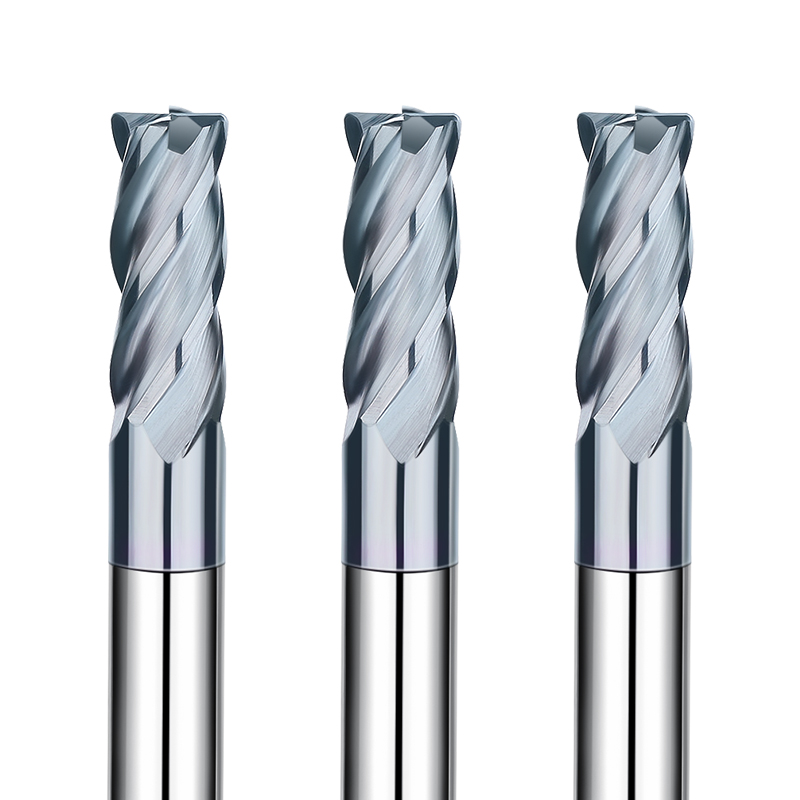
SAMHO HRC55 4-skärig plattfräs — Högprecisions- och stabil bearbetningslösning
Hög hårdhet HRC55, slitstark och effektiv
Denna HRC55-planfräs är tillverkad av högkvalitativ solid hårdmetall. Den erbjuder utmärkt slitstyrka och stabil prestanda. Idealisk för effektiv bearbetning av material med medelhög till hög hårdhet.
4-skärig design för effektiv efterbehandling
4-skärig design förbättrar matningshastigheterna och säkerställer jämn skärning. Den minskar vibrationer och ger en högkvalitativ ytfinish, vilket gör den idealisk för finbearbetning.
Högprecisionsskaft för stabil fastspänning
Skafttoleransen styrs inom 0 till -0.003 mm. Detta säkerställer hög koncentricitet och säker fastspänning. Det förbättrar bearbetningsnoggrannheten och förlänger verktygens livslängd.
Platt ändedesign för mångsidig bearbetning
Denna fyrkantiga pinnfräs HRC55 är lämplig för bearbetning av plana ytor, sidoväggar, spår och konturer. Den stöder ett brett utbud av finbearbetningsoperationer.
Bred materialkompatibilitet
Lämplig för kolstål, legerat stål, förhärdat stål och rostfritt stål. Används flitigt inom formtillverkning, precisionskomponenter och allmän bearbetningsindustri.
HRC55 fyrkantsfräs — Rekommendationer för professionell användning
Välj skärparametrar noggrant
Justera spindelhastighet och matningshastighet efter materialets hårdhet. Undvik överdriven belastning för att säkerställa stabil skärprestanda och förlänga verktygets livslängd.
Används främst för efterbehandling
HRC55-fräsar i platt utförande är idealiska för mellan- och ytbehandling. De bidrar till överlägsen ytjämnhet och hög dimensionsnoggrannhet.
Säkerställ högprecisionsfastspänning
Använd högprecisionsverktygshållare för att bibehålla koncentricitet och minimera rundgång. Detta förbättrar bearbetningsstabiliteten och förlänger verktygens livslängd.
Optimera kylning och spånavledning
Använd kylvätska eller luft under bearbetningen för att förhindra spånansamling och överhettning. Detta säkerställer jämn och oavbruten skärning.
Minimera verktygsöverhäng
Håll verktygsutsprånget så kort som möjligt för att maximera styvheten, minska vibrationer och bibehålla optimal bearbetningsnoggrannhet och ytkvalitet.
Rekommenderade material för bearbetning (Rekommenderas starkt: ⭐️ | Rekommenderas: ⭕️ | Föreslagna: ◯ )
| Kategori |
Arbetsmaterial |
Grade |
| STÅLPRODUKTER |
Kolstål (S45C/S55C) |
⭕️ |
|
Legerade stål (SK/SCM/SUS) |
⭕️ |
|
Förhärdade stål (NAK/HPM) |
⭕️ |
|
Härdade stål (~55/~60/~70HRC) |
◯ |
| SPECIALMATERIAL |
Aluminiumlegeringar |
◯ |
|
Grafit |
|
|
Koppar |
⭕️ |
|
Plast |
|
|
Kolfiber |
|
|
Titanlegeringar |
◯ |
|
Värmebeständiga legeringar |
|
|
Cementerad hårdmetall |
|
|
Hårt, sprött (icke-metalliskt) material |
|
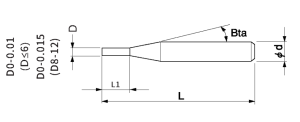
Totalt 32 modeller
| Modellnummer |
Ytterdiameter |
Klipplängd |
Skaftkonvinkel |
Total längd |
Antal flöjter |
Shank Diameter |
Finns i lager |
| SHBS4-0100300 |
1 |
3 |
12 ° |
50 |
4 |
4 |
○ |
| SHBS4-0150400 |
1.5 |
4 |
12 ° |
50 |
4 |
4 |
○ |
| SHBS4-0200600 |
2 |
6 |
12 ° |
50 |
4 |
4 |
○ |
| SHBS4-0250650 |
2.5 |
6.5 |
12 ° |
50 |
4 |
4 |
○ |
| SHBS4-0300800-3 |
3 |
8 |
- |
50 |
4 |
3 |
○ |
| SHBS4-0300800-4 |
3 |
8 |
12 ° |
50 |
4 |
4 |
○ |
| SHBS4-0300800-6 |
3 |
8 |
12 ° |
50 |
4 |
6 |
○ |
| SHBS4-0401000-4 |
4 |
10 |
- |
50 |
4 |
4 |
○ |
| SHBS4-0401000-6 |
4 |
10 |
12 ° |
50 |
4 |
6 |
○ |
| SHBS4-0401200-75 |
4 |
12 |
- |
75 |
4 |
4 |
○ |
| SHBS4-0501300 |
5 |
13 |
12 ° |
50 |
4 |
6 |
○ |
| SHBS4-0601500 |
6 |
15 |
- |
50 |
4 |
6 |
○ |
| SHBS4-0601500-75 |
6 |
15 |
- |
75 |
4 |
6 |
○ |
| SHBS4-0601500-100 |
6 |
15 |
- |
100 |
4 |
6 |
○ |
| SHBS4-0802000 |
8 |
20 |
- |
60 |
4 |
8 |
○ |
| SHBS4-0802000-75 |
8 |
20 |
- |
75 |
4 |
8 |
○ |
| SHBS4-0802000-100 |
8 |
20 |
- |
100 |
4 |
8 |
○ |
| SHBS4-0802000-150 |
8 |
20 |
- |
150 |
4 |
8 |
○ |
| SHBS4-1002500 |
10 |
25 |
- |
75 |
4 |
10 |
○ |
| SHBS4-1002500-100 |
10 |
25 |
- |
100 |
4 |
10 |
○ |
| SHBS4-1002500-150 |
10 |
25 |
- |
150 |
4 |
10 |
○ |
| SHBS4-1203000 |
12 |
30 |
- |
75 |
4 |
12 |
○ |
| SHBS4-1203000-100 |
12 |
30 |
- |
100 |
4 |
12 |
○ |
| SHBS4-1203000-150 |
12 |
30 |
- |
150 |
4 |
12 |
○ |
| SHBS4-1403500-100 |
14 |
35 |
- |
100 |
4 |
14 |
○ |
| SHBS4-1405500-150 |
14 |
55 |
- |
150 |
4 |
14 |
○ |
| SHBS4-1604000-100 |
16 |
40 |
- |
100 |
4 |
16 |
○ |
| SHBS4-1606000-150 |
16 |
60 |
- |
150 |
4 |
16 |
○ |
| SHBS4-1804500-150 |
18 |
45 |
- |
100 |
4 |
18 |
○ |
| SHBS4-1806500-150 |
18 |
65 |
- |
150 |
4 |
18 |
○ |
| SHBS4-2005000-100 |
20 |
50 |
- |
100 |
4 |
20 |
○ |
| SHBS4-2007000-150 |
20 |
70 |
- |
150 |
4 |
20 |
○ |
SHBS4 Sidfräsning
| Arbetsmaterial |
Syrefri kopparRöd koppar |
HRC30-45 kolstål och förhärdat stål |
HRC45-55 härdat stål |
| (mm)Diameter |
(min-1) Hastighet |
(mm/min) Matning |
(min-1) Hastighet |
(mm/min) Matning |
(min-1) Hastighet |
(mm/min) Matning |
| D 1.0 |
10000 |
220 |
10000 |
100 |
8000 |
60 |
| D 1.5 |
8000 |
240 |
8000 |
120 |
6000 |
60 |
| D 2.0 |
8000 |
300 |
6000 |
150 |
4500 |
80 |
| D 2.5 |
8000 |
300 |
5000 |
150 |
4000 |
80 |
| D 3 |
7000 |
400 |
5000 |
150 |
4000 |
80 |
| D 4 |
7000 |
500 |
4000 |
200 |
3000 |
150 |
| D 5 |
7000 |
500 |
3500 |
300 |
3000 |
200 |
| D 6 |
7000 |
500 |
3500 |
300 |
3000 |
200 |
| D 8 |
6500 |
600 |
3000 |
300 |
2500 |
200 |
| D 10 |
6000 |
600 |
2500 |
300 |
2500 |
200 |
| D 12 |
6000 |
600 |
2000 |
250 |
2000 |
200 |
| D 14 |
4000 |
600 |
2000 |
350 |
2000 |
300 |
| D 16 |
4000 |
600 |
1800 |
350 |
1800 |
300 |
| D 18 |
3000 |
400 |
1600 |
350 |
1600 |
300 |
| D 20 |
3000 |
400 |
1200 |
350 |
1200 |
300 |
Fräsningsmängd för sidfräsning (mm)
| Arbetsmaterial |
2.5D (Skärlängd = Diameter * 2.5) |
4D (Skärlängd = Diameter * 4) |
| Under 45HRC |
ae = 0.07D
ap = 2D |
ae = 0.07D
ap = 2D |
| Över 45HRC |
ae = 0.03D
ap = 1.5D |
ae = 0.03D
ap = 1.5D |
- D: Diameter (mm)
- ap:Axiellt djup (mm)
- ae: Radiellt djup (mm)
Parametrar för konturfräsning
| Arbetsmaterial |
Syrefri kopparRöd koppar |
HRC30-45 kolstål och förhärdat stål |
HRC45-55 härdat stål |
| (mm)Diameter |
(min-1) Hastighet |
(mm/min) Matning |
(min-1) Hastighet |
(mm/min) Matning |
(min-1) Hastighet |
(mm/min) Matning |
| D 1.0 |
13000 |
1000 |
13000 |
1000 |
13000 |
1000 |
| D 1.5 |
13000 |
1200 |
13000 |
1200 |
13000 |
1200 |
| D 2.0 |
12000 |
1500 |
12000 |
1500 |
12000 |
1500 |
| D 2.5 |
12000 |
1500 |
12000 |
1500 |
12000 |
1500 |
| D 3 |
11000 |
1800 |
11000 |
1800 |
11000 |
1800 |
| D 4 |
10000 |
2200 |
10000 |
2200 |
10000 |
2200 |
| D 5 |
9000 |
2500 |
9000 |
2500 |
9000 |
2500 |
| D 6 |
9000 |
2500 |
9000 |
2500 |
9000 |
2500 |
| D 8 |
8000 |
2500 |
8000 |
2500 |
8000 |
2500 |
| D 10 |
7000 |
2500 |
7000 |
2500 |
7000 |
2500 |
| D 12 |
6000 |
2500 |
6000 |
2500 |
6000 |
2500 |
| D 14 |
4000 |
2200 |
4000 |
2200 |
4000 |
2200 |
| D 16 |
3500 |
2200 |
3500 |
2200 |
3500 |
2200 |
| D 18 |
3000 |
2000 |
3000 |
2000 |
3000 |
2000 |
| D 20 |
2500 |
2000 |
2500 |
2000 |
2500 |
2000 |
Obs:
*Minska både spindelhastighet och matningshastighet proportionellt när fräsparametrarna överstiger maskinens maximala spindelhastighet;
*Rekommenderad kylvätska för rostfritt stål och värmebeständiga legeringar;
*Rekommenderar att använda en beröringsfri mätanordning för att undvika att skada precisionsspetsspetsen;
*Minska både spindelhastighet och matningshastighet proportionellt vid vibrationer.