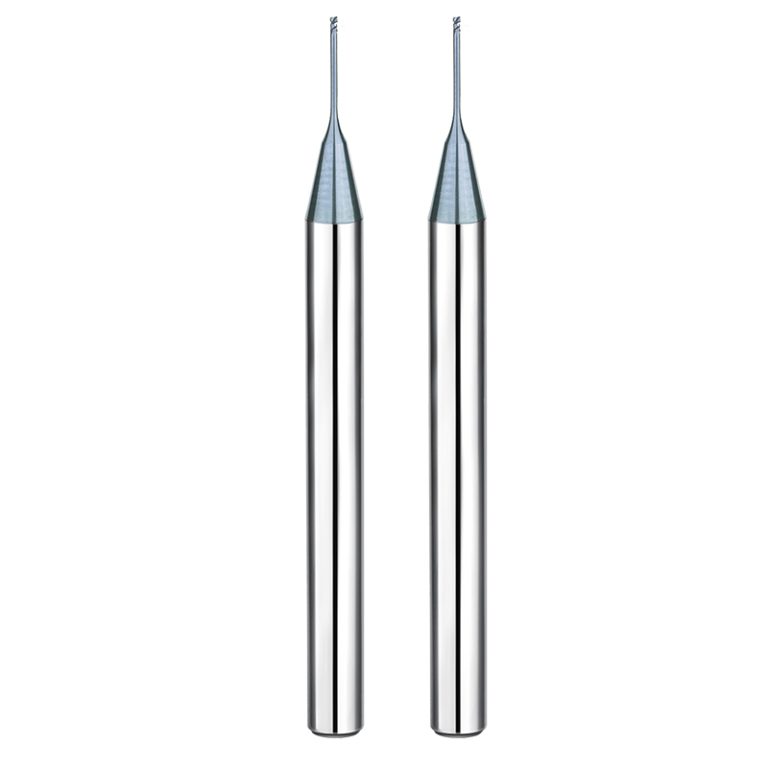
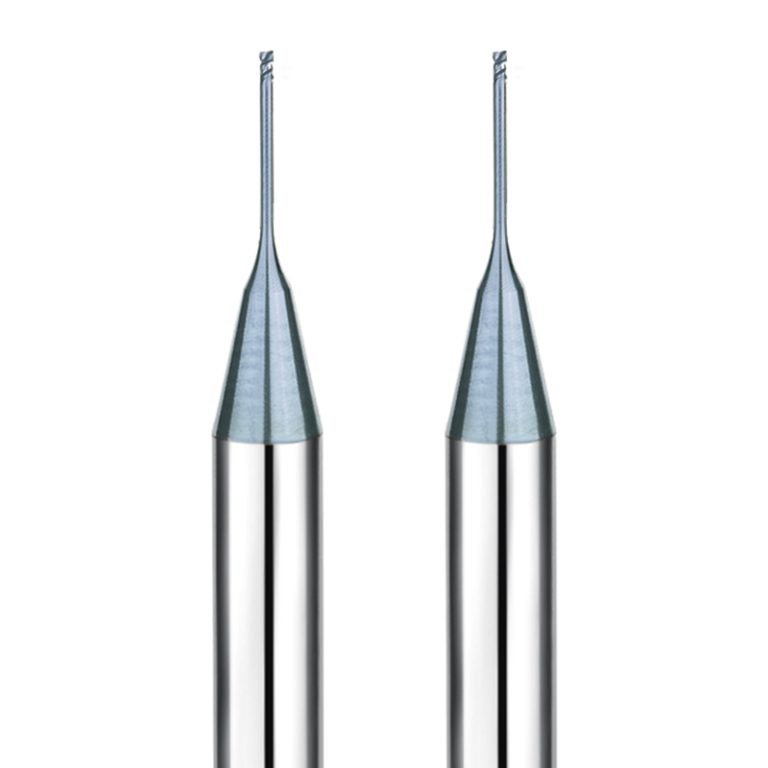
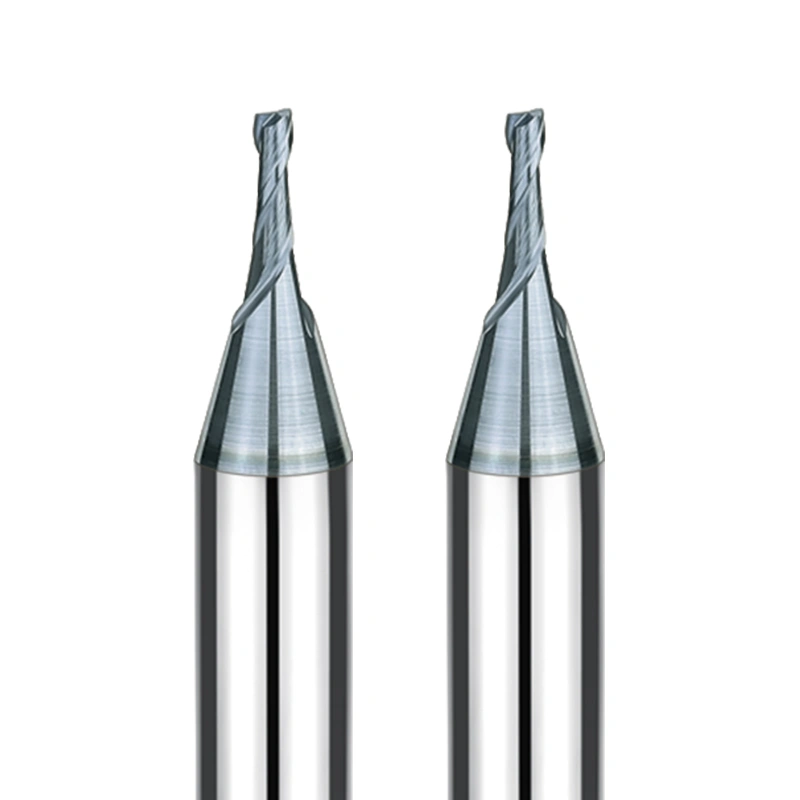
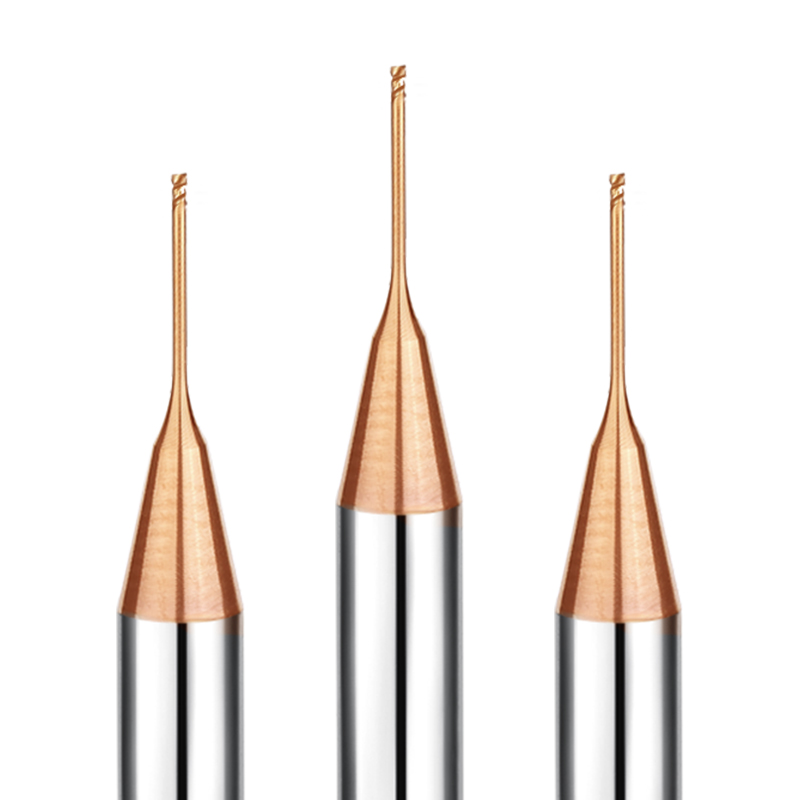
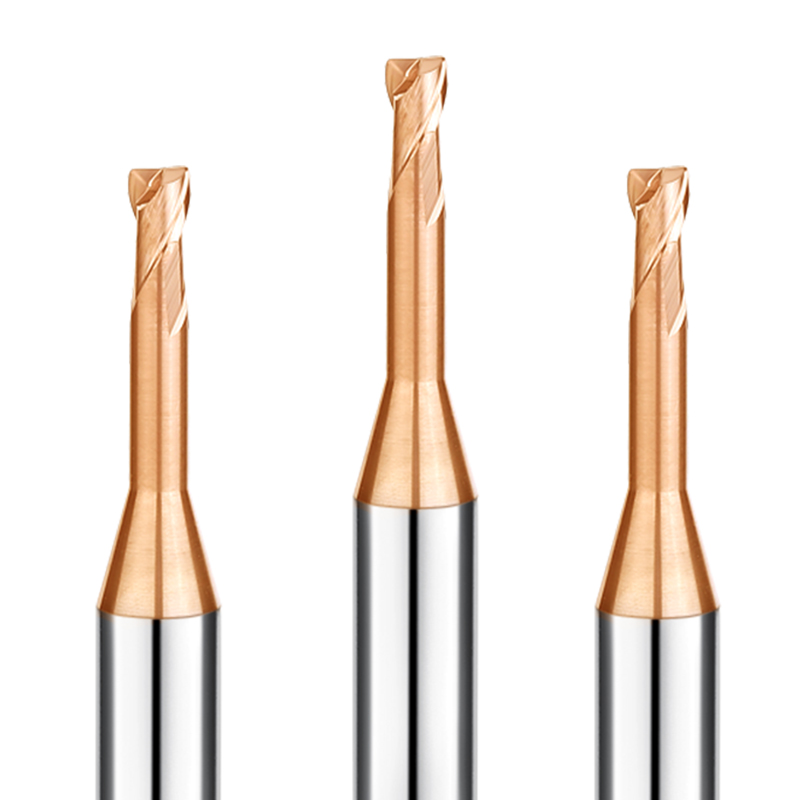
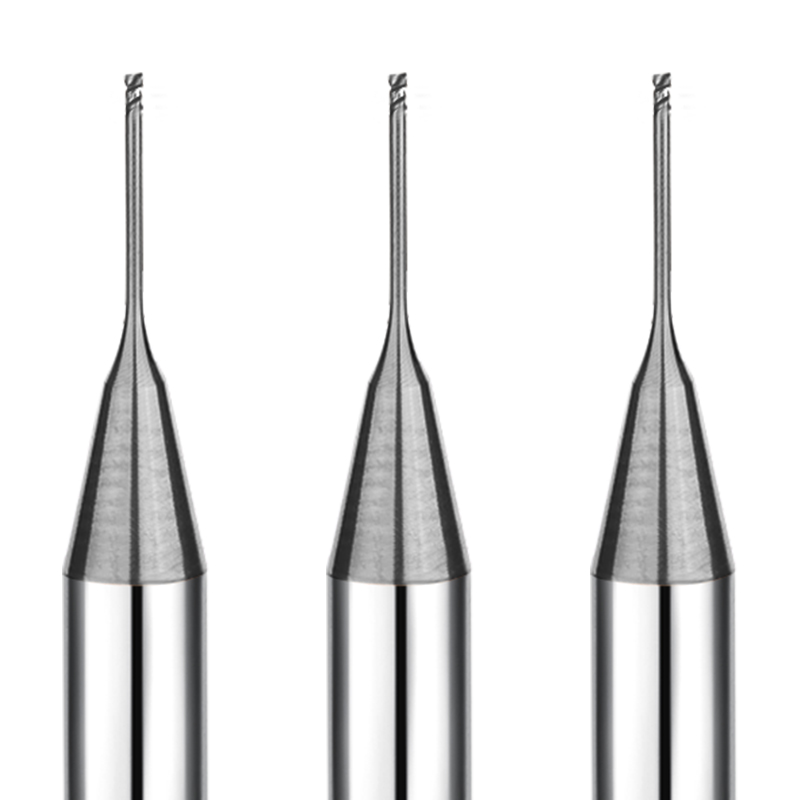
SAMHO HRC55 2-skärig långhalsad plattfräs — Högeffektiv lösning för djuphålighetsbearbetning
Hög hårdhet (HRC55) för slitstyrka och stabilitet
Denna HRC55-fräs är tillverkad av premiumkarbid. Den erbjuder utmärkt slitstyrka och stark anti-flisning. Idealisk för stabil bearbetning av material med medelhög till hög hårdhet.
2-spånsdesign för smidig spånavledning
Den långhalsade pinnfräsen med två skär ger större spånavgång. Den förbättrar spånavgången och minskar spånuppbyggnad. Detta gör den särskilt lämplig för bearbetning av rostfritt stål och formstål.
Långhalsdesign för djuphålighetsbearbetning
Den förlängda halsen möjliggör effektiv bearbetning av djupa hål, djupa spår och komplexa konturer. Den minskar störningar och ökar bearbetningsflexibiliteten.
Högprecisionsskaft för stabil fastspänning
Skafttoleransen kontrolleras inom 0 till -0.003 mm. Detta säkerställer utmärkt koncentricitet och säker fastspänning. Det förbättrar bearbetningsnoggrannheten och förlänger verktygens livslängd.
Bred materialkompatibilitet
Lämplig för material från HRC28 till HRC52, inklusive formstål och rostfritt stål. Används ofta inom formtillverkning, precisionskomponenter och allmänna bearbetningsapplikationer.
HRC55 2-skärig långhalsad plattfräs — Rekommendationer för professionell användning
Optimera skärparametrar
Justera spindelhastighet och matningshastighet baserat på materialets hårdhet (HRC 28–52). Undvik överdriven skärbelastning för att bibehålla verktygets stabilitet och förlänga verktygets livslängd.
Prioritera djupa hålrum och efterbehandlingsoperationer
2-skärig långhalsfräs är konstruerad för djupa hål, djupa spår och komplexa konturer. Den rekommenderas för mellanfinbearbetning och finbearbetning för att uppnå bättre ytkvalitet.
Förbättra effektiviteten vid spånavledning
Vid bearbetning av rostfritt stål eller gjutstål, säkerställ effektiv spånborttagning. Skärvätska eller luftkylning rekommenderas för att förhindra spånbildning och verktygsvidhäftning.
Säkerställ hög styvhet i fastspänningen
Använd en högprecisionsverktygshållare för att säkerställa stabil fastspänning. Håll verktygsöverhänget så kort som möjligt för att minska vibrationer och förbättra bearbetningsnoggrannheten.
Undvik tunga sidoskärande belastningar
På grund av den lägre styvheten hos verktyg med lång hals bör man undvika kraftig radiell skärning eller slagbearbetning. En flerstegs- eller lagerbearbetningsstrategi rekommenderas för stabil prestanda.
Rekommenderade material för bearbetning (Rekommenderas starkt: ⭐️ | Rekommenderas: ⭕️ | Föreslagna: ◯ )
| Kategori |
Arbetsmaterial |
Grade |
| STÅLPRODUKTER |
Kolstål (S45C/S55C) |
⭕️ |
|
Legerade stål (SK/SCM/SUS) |
⭕️ |
|
Förhärdade stål (NAK/HPM) |
⭕️ |
|
Härdade stål (~55/~60/~70HRC) |
◯ |
| SPECIALMATERIAL |
Aluminiumlegeringar |
◯ |
|
Grafit |
|
|
Koppar |
⭕️ |
|
Plast |
|
|
Kolfiber |
|
|
Titanlegeringar |
◯ |
|
Värmebeständiga legeringar |
|
|
Cementerad hårdmetall |
|
|
Hårt, sprött (icke-metalliskt) material |
|
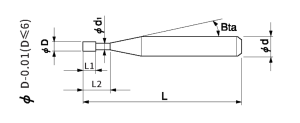
Totalt 37 modeller
| Modellnummer |
Ytterdiameter |
Klipplängd |
Effektiv längd |
Skaftkonvinkel |
Total längd |
Antal flöjter |
Shank Diameter |
Finns i lager |
| SHBLS2-002005 |
0.2 |
0.3 |
0.5 |
12 ° |
50 |
2 |
4 |
○ |
| SHBLS2-002010 |
0.2 |
0.3 |
1 |
12 ° |
50 |
2 |
4 |
○ |
| SHBLS2-002015 |
0.2 |
0.3 |
1.5 |
12 ° |
50 |
2 |
4 |
○ |
| SHBLS2-003010 |
0.3 |
0.5 |
1 |
12 ° |
50 |
2 |
4 |
○ |
| SHBLS2-003015 |
0.3 |
0.5 |
1.5 |
12 ° |
50 |
2 |
4 |
○ |
| SHBLS2-003020 |
0.3 |
0.5 |
2 |
12 ° |
50 |
2 |
4 |
○ |
| SHBLS2-003030 |
0.3 |
0.5 |
3 |
12 ° |
50 |
2 |
4 |
○ |
| SHBLS2-004010 |
0.4 |
0.6 |
1 |
12 ° |
50 |
2 |
4 |
○ |
| SHBLS2-004020 |
0.4 |
0.6 |
2 |
12 ° |
50 |
2 |
4 |
○ |
| SHBLS2-004030 |
0.4 |
0.6 |
3 |
12 ° |
50 |
2 |
4 |
○ |
| SHBLS2-004040 |
0.4 |
0.6 |
4 |
12 ° |
50 |
2 |
4 |
○ |
| SHBLS2-005010 |
0.5 |
0.75 |
1 |
12 ° |
50 |
2 |
4 |
○ |
| SHBLS2-005020 |
0.5 |
0.75 |
2 |
12 ° |
50 |
2 |
4 |
○ |
| SHBLS2-005040 |
0.5 |
0.75 |
4 |
12 ° |
50 |
2 |
4 |
○ |
| SHBLS2-005060 |
0.5 |
0.75 |
6 |
12 ° |
50 |
2 |
4 |
○ |
| SHBLS2-006020 |
0.6 |
0.9 |
2 |
12 ° |
50 |
2 |
4 |
○ |
| SHBLS2-006040 |
0.6 |
0.9 |
4 |
12 ° |
50 |
2 |
4 |
○ |
| SHBLS2-006060 |
0.6 |
0.9 |
6 |
12 ° |
50 |
2 |
4 |
○ |
| SHBLS2-006080 |
0.6 |
0.9 |
8 |
12 ° |
50 |
2 |
4 |
○ |
| SHBLS2-008020 |
0.8 |
1.2 |
2 |
12 ° |
50 |
2 |
4 |
○ |
| SHBLS2-008040 |
0.8 |
1.2 |
4 |
12 ° |
50 |
2 |
4 |
○ |
| SHBLS2-008060 |
0.8 |
1.2 |
6 |
12 ° |
50 |
2 |
4 |
○ |
| SHBLS2-008080 |
0.8 |
1.2 |
8 |
12 ° |
50 |
2 |
4 |
○ |
| SHBLS2-010040 |
1 |
1.5 |
4 |
12 ° |
50 |
2 |
4 |
○ |
| SHBLS2-010060 |
1 |
1.5 |
6 |
12 ° |
50 |
2 |
4 |
○ |
| SHBLS2-010080 |
1 |
1.5 |
8 |
12 ° |
50 |
2 |
4 |
○ |
| SHBLS2-010100 |
1 |
1.5 |
10 |
12 ° |
50 |
2 |
4 |
○ |
| SHBLS2-015040 |
1.5 |
2.3 |
4 |
12 ° |
50 |
2 |
4 |
○ |
| SHBLS2-015060 |
1.5 |
2.3 |
6 |
12 ° |
50 |
2 |
4 |
○ |
| SHBLS2-015080 |
1.5 |
2.3 |
8 |
12 ° |
50 |
2 |
4 |
○ |
| SHBLS2-015100 |
1.5 |
2.3 |
10 |
12 ° |
50 |
2 |
4 |
○ |
| SHBLS2-020040 |
2 |
3 |
4 |
12 ° |
50 |
2 |
4 |
○ |
| SHBLS2-020060 |
2 |
3 |
6 |
12 ° |
50 |
2 |
4 |
○ |
| SHBLS2-020080 |
2 |
3 |
8 |
12 ° |
50 |
2 |
4 |
○ |
| SHBLS2-020100 |
2 |
3 |
10 |
12 ° |
50 |
2 |
4 |
○ |
| SHBLS2-020120 |
2 |
3 |
12 |
12 ° |
50 |
2 |
4 |
○ |
| SHBLS2-020160 |
2 |
3 |
16 |
12 ° |
50 |
2 |
4 |
○ |
SHBLS2 konturfräsningsparametrar
| Arbetsmaterial |
Syrefri kopparRöd koppar |
HRC30-45 kolstål och förhärdat stål |
HRC45-55 härdat stål |
| (mm)Diameter |
(mm) Effektiv längd |
(min-1) Hastighet |
(mm/min) Matning |
(min-1) Hastighet |
(mm/min) Matning |
(min-1) Hastighet |
(mm/min) Matning |
| D3100 |
0.5 |
30000 |
120 |
30000 |
120 |
30000 |
120 |
| D3100 |
1 |
30000 |
120 |
30000 |
120 |
30000 |
100 |
| D3100 |
1.5 |
28000 |
120 |
28000 |
120 |
28000 |
100 |
| D3100 |
1 |
30000 |
150 |
30000 |
150 |
30000 |
150 |
| D3100 |
1.5 |
28000 |
120 |
28000 |
120 |
26000 |
120 |
| D3100 |
2 |
26000 |
120 |
26000 |
120 |
22000 |
100 |
| D3100 |
3 |
26000 |
100 |
26000 |
100 |
20000 |
80 |
| D3100 |
1 |
26000 |
300 |
26000 |
300 |
26000 |
260 |
| D3100 |
2 |
26000 |
220 |
26000 |
220 |
24000 |
200 |
| D3100 |
3 |
24000 |
180 |
24000 |
180 |
20000 |
200 |
| D3100 |
4 |
24000 |
150 |
24000 |
150 |
18000 |
150 |
| D3100 |
1 |
26000 |
400 |
26000 |
400 |
20000 |
300 |
| D3100 |
2 |
26000 |
300 |
26000 |
300 |
18000 |
200 |
| D3100 |
4 |
24000 |
180 |
24000 |
180 |
16000 |
150 |
| D3100 |
6 |
24000 |
150 |
24000 |
150 |
15000 |
100 |
| D3100 |
2 |
26000 |
500 |
26000 |
500 |
20000 |
500 |
| D3100 |
4 |
24000 |
300 |
24000 |
300 |
16000 |
200 |
| D3100 |
6 |
22000 |
200 |
22000 |
200 |
16000 |
150 |
| D3100 |
8 |
20000 |
150 |
20000 |
150 |
14000 |
100 |
| D3100 |
2 |
18000 |
600 |
18000 |
600 |
18000 |
500 |
| D3100 |
4 |
16000 |
400 |
16000 |
400 |
14000 |
300 |
| D3100 |
6 |
16000 |
300 |
16000 |
300 |
14000 |
200 |
| D3100 |
8 |
14000 |
150 |
14000 |
150 |
13000 |
150 |
| D3100 |
4 |
13000 |
800 |
13000 |
800 |
12000 |
800 |
| D3100 |
6 |
11000 |
600 |
11000 |
600 |
10000 |
600 |
| D3100 |
8 |
10000 |
300 |
10000 |
300 |
9000 |
300 |
| D3100 |
10 |
9000 |
150 |
9000 |
150 |
8000 |
120 |
| D3100 |
4 |
13000 |
1200 |
13000 |
1200 |
13000 |
1000 |
| D3100 |
6 |
11000 |
800 |
11000 |
800 |
11000 |
600 |
| D3100 |
8 |
10000 |
500 |
10000 |
500 |
10000 |
400 |
| D3100 |
10 |
9000 |
400 |
9000 |
400 |
9000 |
300 |
| D3100 |
4 |
12000 |
1400 |
12000 |
1400 |
10000 |
1000 |
| D3100 |
6 |
12000 |
1200 |
12000 |
1200 |
10000 |
800 |
| D3100 |
8 |
10000 |
1000 |
10000 |
1000 |
9000 |
600 |
| D3100 |
10 |
9500 |
600 |
9500 |
600 |
8000 |
400 |
| D3100 |
12 |
8500 |
400 |
8500 |
400 |
7000 |
260 |
| D3100 |
16 |
7000 |
300 |
7000 |
300 |
6000 |
200 |
Obs:
*Minska både spindelhastighet och matningshastighet proportionellt när fräsparametrarna överstiger maskinens maximala spindelhastighet;
*Rekommenderad kylvätska för rostfritt stål och värmebeständiga legeringar;
*Rekommenderar att använda en beröringsfri mätanordning för att undvika att skada precisionsspetsspetsen;
*Minska både spindelhastighet och matningshastighet proportionellt vid vibrationer.