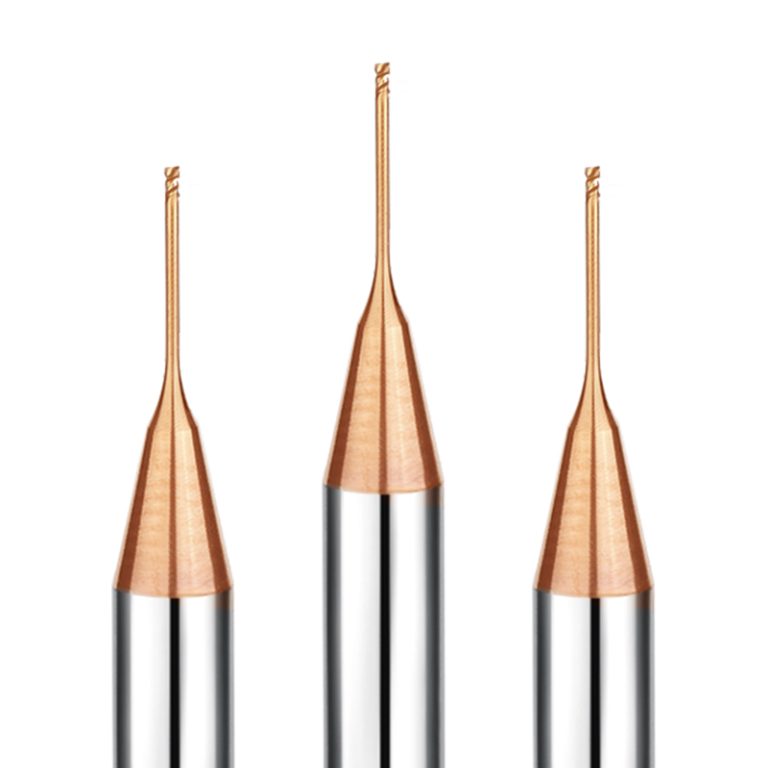
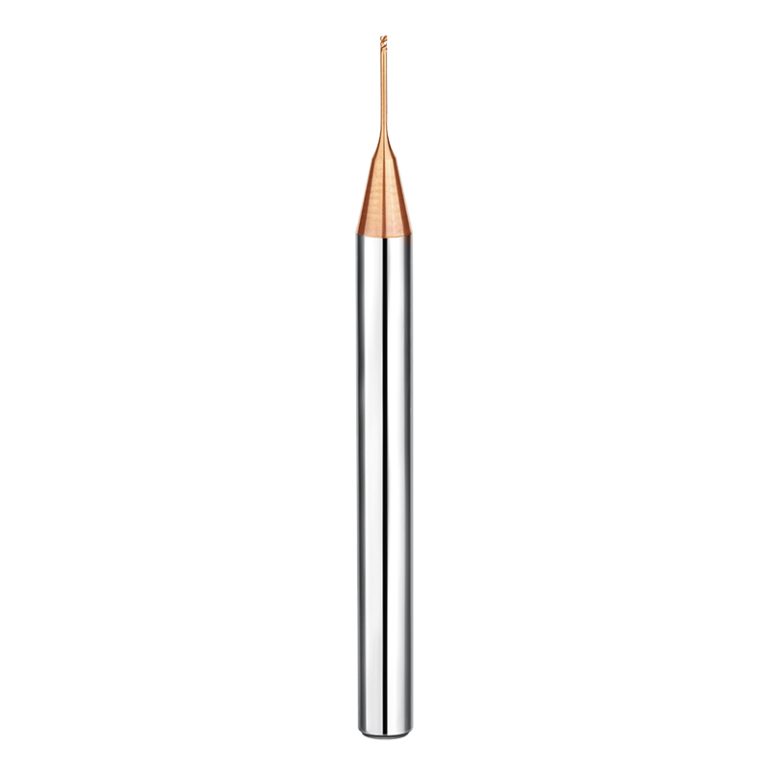
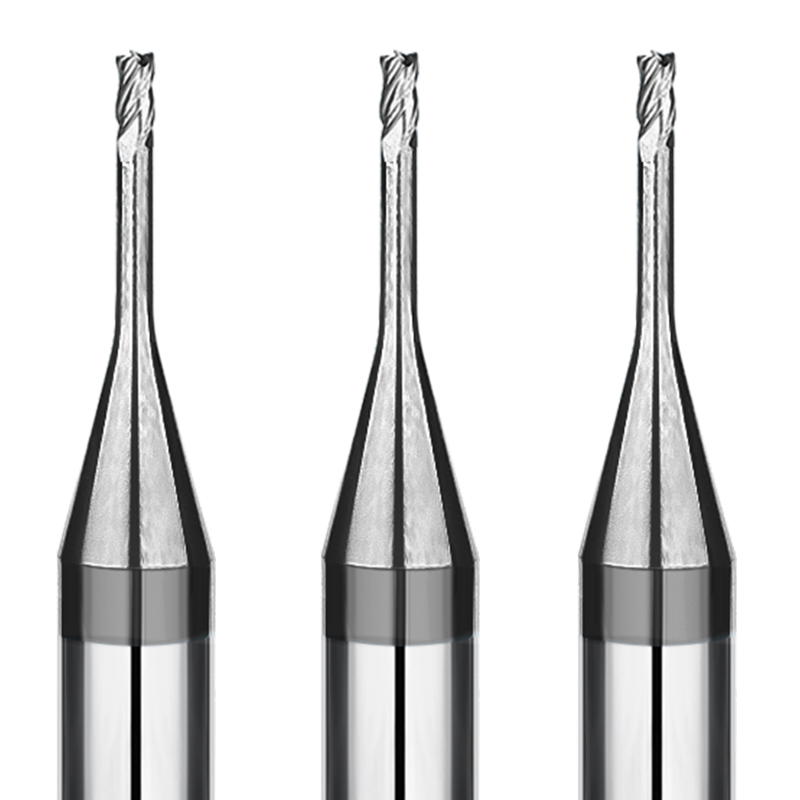
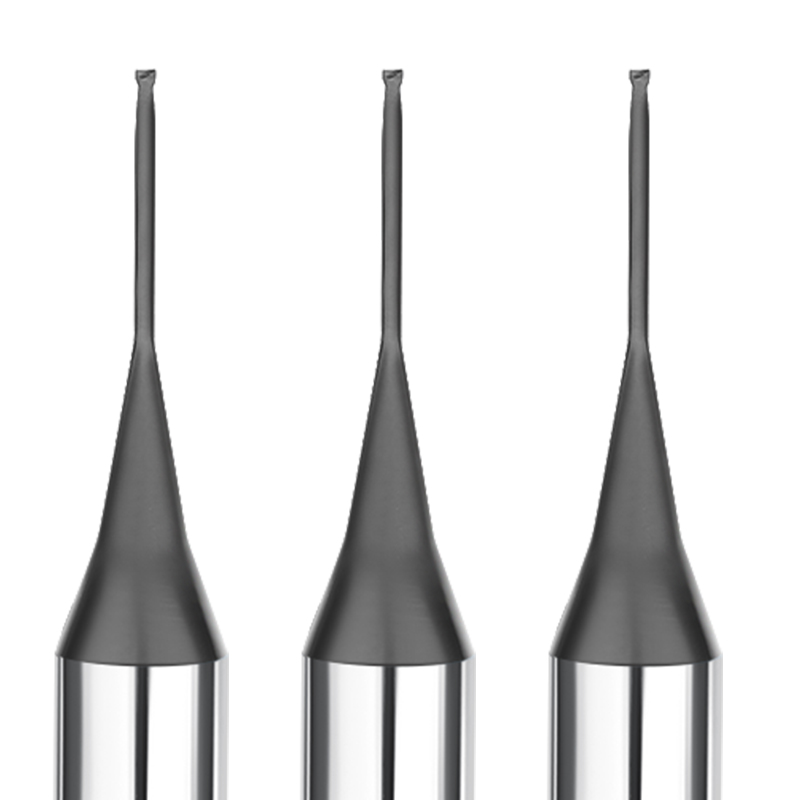
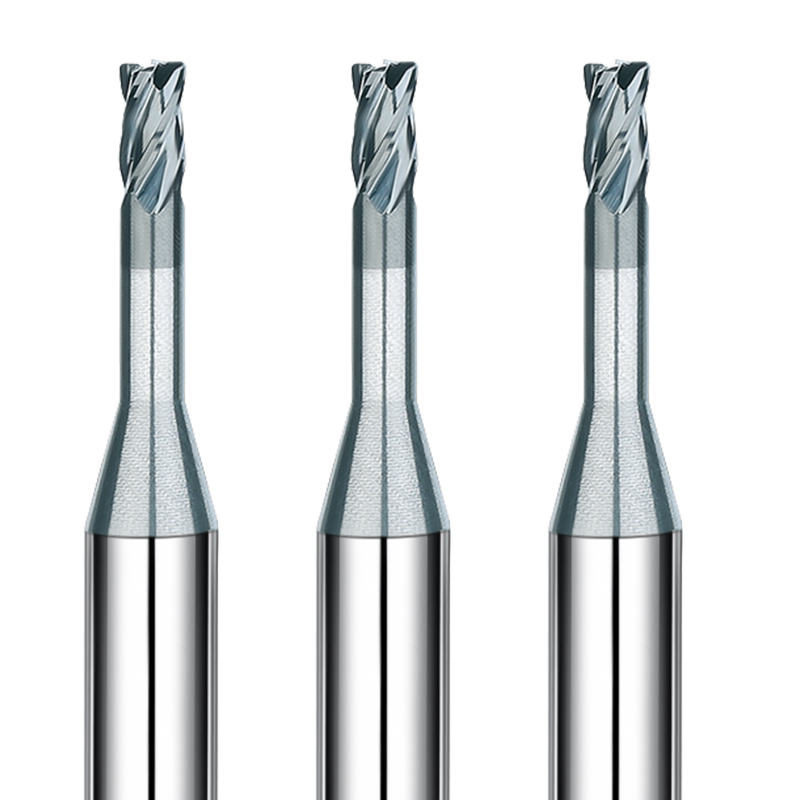
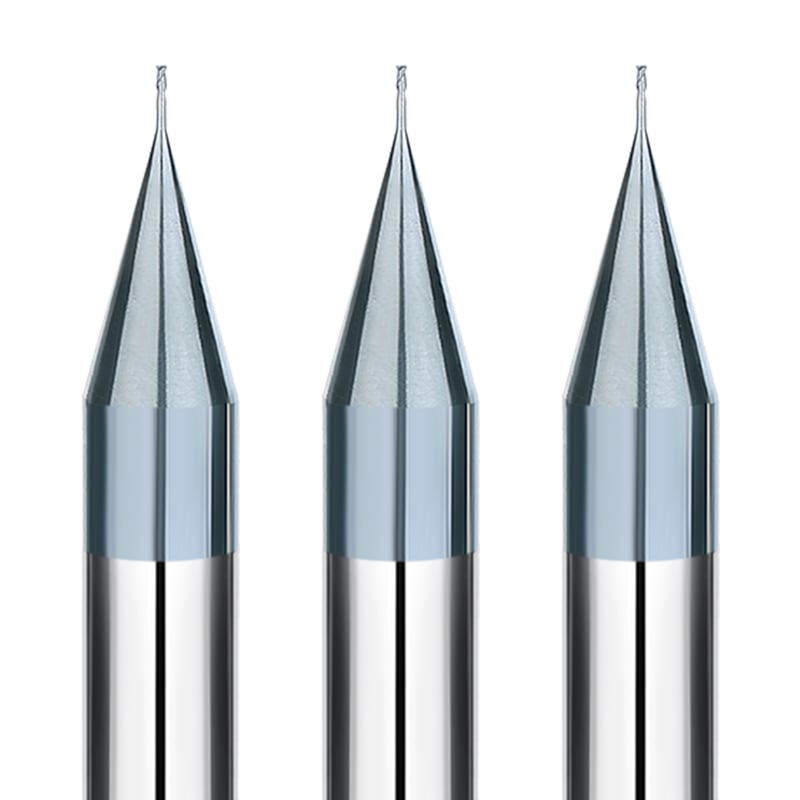
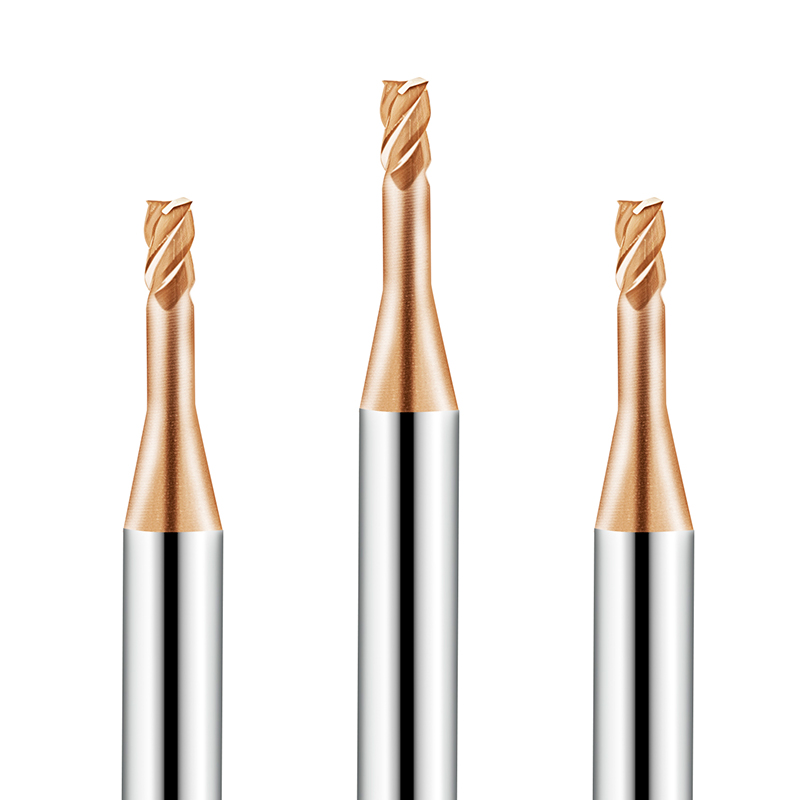
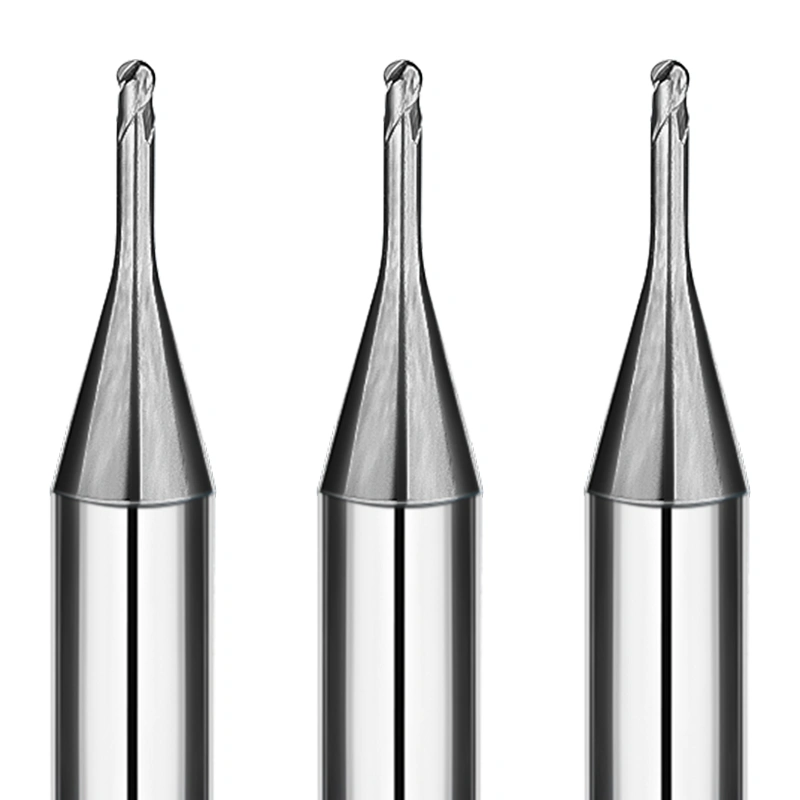
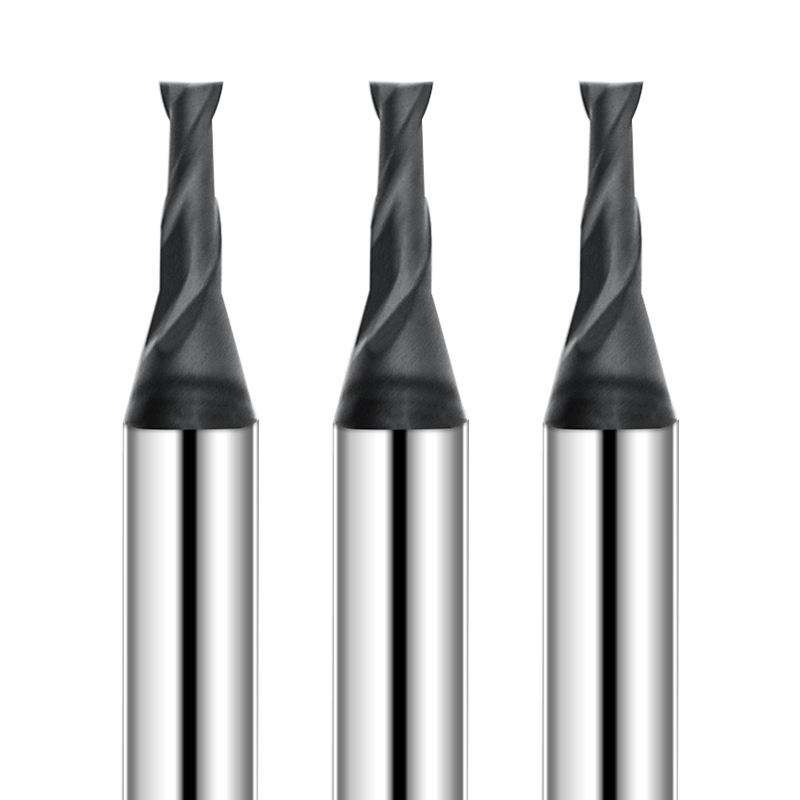
Inom området bearbetning av härdat stål är verktygskraven extremt höga. CNC-operatörer behöver verktyg som ger både exakt skärning och överlägsen slitstyrka. SAMHO-belagda 2-skäriga långhalsade plattfräsborrkronor (D0.2-0.8 mm) är konstruerade för att möta dessa högintensiva bearbetningskrav. Den är speciellt utformad för CNC-bearbetning av härdat stål och höghårda legeringar, vilket ger pålitlig prestanda och långvarig hållbarhet.
Avancerade tekniska funktioner
Högvidhäftande beläggning för ultralång livslängd
SAMHO-belagda fyrkantsfräsen med lång hals och två skär har en patentskyddad högvidhäftande beläggning som ger exceptionell hårdhet och kemisk inertitet:
- SlitstyrkaBibehåller en vass skäregg även vid långvarig, högintensiv CNC-bearbetning av härdat stål.
- Förebyggande av mikrochipningBeläggningen fäster ordentligt på hårdmetallsubstratet, även under hög friktion och extrem värme.
Precisionsgeometri med spetskant för härdat stål
Denna dubbelskäriga, långhalsade planbottnade pinnfräs är konstruerad för effektiv bearbetning av komplexa konturer och djupa hålrum:
- Effektiv skärningVassa dubbelspån minskar skärvärmen och förbättrar spånavgången.
- Minskad belastningMinimerar värmeuppbyggnad och förhindrar termisk sprickbildning i härdade stålarbetsstycken.
Ultrafinkornigt karbidsubstrat och högprecisionsslipning
Verktyget är konstruerat med ett höghållfast, ultrafinkornigt karbidsubstrat och har ytbehandlats med en högprecisionsslipningsprocess för att säkerställa överlägsen prestanda:
- Dimensionell noggrannhetToleranserna kontrolleras strikt inom ±0.01 mm, vilket säkerställer en konsekvent batchproduktion.
- FrakturmotståndFörbättrar verktygens hållbarhet avsevärt, idealisk för bearbetning av mycket slipande härdade stål.
Högeffektiv dubbelskärig "kallskärnings"-design
- Maximerad spånavledningAvlägsnar snabbt värme och skräp från skärzonen.
- Förbättrad bearbetningsstabilitetFörlänger verktygens livslängd och stöder längre CNC-operationer med hög precision.
Target Applications & Industries
Denna serie av CNC-pinnfräsar med 2 skär, lång hals och platta ändar är allmänt tillämpbara för:
- Precisionsbearbetning av härdat stålUtformad för högprecisionsskärning av arbetsstycken av stål med hög hårdhet.
- Djuphåls- och komplex konturbearbetningBearbetar effektivt djupa hålrum, innerhörn och invecklade strukturer.
- Bearbetning av höghårda legeringar och slitstarka materialGer utmärkt verktygsstabilitet och långvarig hållbarhet.
- HögprecisionsbatchbearbetningSäkerställer dimensionell konsistens och repeterbara CNC-bearbetningsresultat.
Varför välja SAMHO som din grossistpartner?
Denna serie av CNC-pinnfräsar med 2 skär, lång hals och platta ändar är allmänt tillämpbara för:
- Precisionsbearbetning av härdat stålUtformad för högprecisionsskärning av arbetsstycken av stål med hög hårdhet.
- Djuphåls- och komplex konturbearbetningBearbetar effektivt djupa hålrum, innerhörn och invecklade strukturer.
- Bearbetning av höghårda legeringar och slitstarka materialGer utmärkt verktygsstabilitet och långvarig hållbarhet.
- HögprecisionsbatchbearbetningSäkerställer dimensionell konsistens och repeterbara CNC-bearbetningsresultat.
Rekommenderade material för bearbetning (Rekommenderas starkt: ⭐️ | Rekommenderas: ⭕️ | Föreslagna: ◯ )
| Kategori |
Arbetsmaterial |
Grade |
| STÅLPRODUKTER |
Kolstål (S45C/S55C) |
|
|
Legerade stål (SK/SCM/SUS) |
|
|
Förhärdade stål (NAK/HPM) |
|
|
Härdade stål (~55/~60/~70HRC) |
⭐️ |
| SPECIALMATERIAL |
Aluminiumlegeringar |
|
|
Grafit |
|
|
Koppar |
|
|
Plast |
|
|
Kolfiber |
|
|
Titanlegeringar |
|
|
Värmebeständiga legeringar |
|
|
Cementerad hårdmetall |
|
|
Hårt, sprött (icke-metalliskt) material |
|
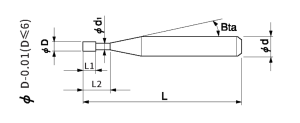
Totalt 23 modeller
| Modellnummer |
Ytterdiameter |
Klipplängd |
Effektiv längd |
Skaftkonvinkel |
Total längd |
Antal flöjter |
Shank Diameter |
Finns i lager |
| SHHLS2-002005 |
0.2 |
0.3 |
0.5 |
12 ° |
50 |
2 |
4 |
○ |
| SHHLS2-002010 |
0.2 |
0.3 |
1 |
12 ° |
50 |
2 |
4 |
○ |
| SHHLS2-002015 |
0.2 |
0.3 |
1.5 |
12 ° |
50 |
2 |
4 |
○ |
| SHHLS2-003010 |
0.3 |
0.5 |
1 |
12 ° |
50 |
2 |
4 |
○ |
| SHHLS2-003015 |
0.3 |
0.5 |
1.5 |
12 ° |
50 |
2 |
4 |
○ |
| SHHLS2-003020 |
0.3 |
0.5 |
2 |
12 ° |
50 |
2 |
4 |
○ |
| SHHLS2-003030 |
0.3 |
0.5 |
3 |
12 ° |
50 |
2 |
4 |
○ |
| SHHLS2-004010 |
0.4 |
0.6 |
1 |
12 ° |
50 |
2 |
4 |
○ |
| SHHLS2-004020 |
0.4 |
0.6 |
2 |
12 ° |
50 |
2 |
4 |
○ |
| SHHLS2-004030 |
0.4 |
0.6 |
3 |
12 ° |
50 |
2 |
4 |
○ |
| SHHLS2-004040 |
0.4 |
0.6 |
4 |
12 ° |
50 |
2 |
4 |
○ |
| SHHLS2-005010 |
0.5 |
0.75 |
1 |
12 ° |
50 |
2 |
4 |
○ |
| SHHLS2-005020 |
0.5 |
0.75 |
2 |
12 ° |
50 |
2 |
4 |
○ |
| SHHLS2-005040 |
0.5 |
0.75 |
4 |
12 ° |
50 |
2 |
4 |
○ |
| SHHLS2-005060 |
0.5 |
0.75 |
6 |
12 ° |
50 |
2 |
4 |
○ |
| SHHLS2-006020 |
0.6 |
0.9 |
2 |
12 ° |
50 |
2 |
4 |
○ |
| SHHLS2-006040 |
0.6 |
0.9 |
4 |
12 ° |
50 |
2 |
4 |
○ |
| SHHLS2-006060 |
0.6 |
0.9 |
6 |
12 ° |
50 |
2 |
4 |
○ |
| SHHLS2-006080 |
0.6 |
0.9 |
8 |
12 ° |
50 |
2 |
4 |
○ |
| SHHLS2-008020 |
0.8 |
1.2 |
2 |
12 ° |
50 |
2 |
4 |
○ |
| SHHLS2-008040 |
0.8 |
1.2 |
4 |
12 ° |
50 |
2 |
4 |
○ |
| SHHLS2-008060 |
0.8 |
1.2 |
6 |
12 ° |
50 |
2 |
4 |
○ |
| SHHLS2-008080 |
0.8 |
1.2 |
8 |
12 ° |
50 |
2 |
4 |
○ |
Parametrar för konturfräsning
| Arbetsmaterial |
HRC48-55 härdat stål |
HRC56-62 härdat stål |
HRC63-70 härdat stål |
| Diameter |
Effektiv längd (mm) |
(min-1) Hastighet |
(mm/min) Matning |
(mm) Axiellt djup |
(mm) Radiell djup |
(min-1) Hastighet |
(mm/min) Matning |
(mm) Axiellt djup |
(mm) Radiell djup |
(min-1) Hastighet |
(mm/min) Matning |
(mm) Axiellt djup |
(mm) Radiell djup |
| 0.2 |
0.5 |
30000 |
200 |
0.003 |
0.1 |
30000 |
160 |
0.003 |
0.08 |
30000 |
120 |
0.003 |
0.06 |
| 0.2 |
1 |
30000 |
150 |
0.003 |
0.1 |
30000 |
120 |
0.003 |
0.08 |
30000 |
80 |
0.003 |
0.06 |
| 0.2 |
1.5 |
30000 |
100 |
0.002 |
0.1 |
30000 |
80 |
0.002 |
0.08 |
30000 |
60 |
0.002 |
0.06 |
| 0.3 |
1 |
30000 |
300 |
0.003 |
0.15 |
30000 |
250 |
0.003 |
0.12 |
30000 |
200 |
0.003 |
0.09 |
| 0.3 |
1.5 |
30000 |
200 |
0.003 |
0.15 |
30000 |
160 |
0.003 |
0.12 |
30000 |
120 |
0.003 |
0.09 |
| 0.3 |
2 |
30000 |
150 |
0.003 |
0.15 |
30000 |
120 |
0.003 |
0.12 |
25000 |
100 |
0.003 |
0.09 |
| 0.3 |
3 |
25000 |
50 |
0.002 |
0.15 |
25000 |
40 |
0.002 |
0.12 |
25000 |
30 |
0.002 |
0.09 |
| 0.4 |
1 |
30000 |
400 |
0.005 |
0.2 |
30000 |
350 |
0.005 |
0.16 |
25000 |
300 |
0.005 |
0.12 |
| 0.4 |
2 |
30000 |
320 |
0.005 |
0.2 |
25000 |
280 |
0.005 |
0.16 |
25000 |
220 |
0.005 |
0.12 |
| 0.4 |
3 |
25000 |
360 |
0.004 |
0.2 |
20000 |
220 |
0.003 |
0.16 |
18000 |
180 |
0.003 |
0.12 |
| 0.4 |
4 |
25000 |
200 |
0.003 |
0.2 |
20000 |
160 |
0.002 |
0.16 |
18000 |
120 |
0.002 |
0.12 |
| 0.5 |
1 |
25000 |
500 |
0.01 |
0.25 |
23000 |
450 |
0.007 |
0.2 |
20000 |
400 |
0.005 |
0.15 |
| 0.5 |
2 |
25000 |
420 |
0.01 |
0.25 |
23000 |
380 |
0.007 |
0.2 |
20000 |
320 |
0.005 |
0.15 |
| 0.5 |
4 |
25000 |
280 |
0.005 |
0.25 |
23000 |
240 |
0.003 |
0.2 |
20000 |
200 |
0.002 |
0.15 |
| 0.5 |
6 |
20000 |
200 |
0.003 |
0.25 |
18000 |
150 |
0.002 |
0.2 |
16000 |
100 |
0.002 |
0.15 |
| 0.6 |
2 |
25000 |
500 |
0.01 |
0.3 |
23000 |
400 |
0.007 |
0.25 |
18000 |
350 |
0.005 |
0.18 |
| 0.6 |
4 |
25000 |
400 |
0.005 |
0.3 |
23000 |
300 |
0.003 |
0.25 |
18000 |
250 |
0.002 |
0.18 |
| 0.6 |
6 |
20000 |
300 |
0.002 |
0.3 |
18000 |
200 |
0.002 |
0.25 |
16000 |
150 |
0.001 |
0.18 |
| 0.6 |
8 |
20000 |
300 |
0.002 |
0.3 |
18000 |
200 |
0.002 |
0.25 |
16000 |
150 |
0.001 |
0.18 |
| 0.8 |
2 |
25000 |
780 |
0.03 |
0.4 |
23000 |
650 |
0.02 |
0.32 |
20000 |
550 |
0.012 |
0.24 |
| 0.8 |
4 |
25000 |
700 |
0.025 |
0.4 |
23000 |
600 |
0.015 |
0.32 |
20000 |
500 |
0.007 |
0.24 |
| 0.8 |
6 |
20000 |
550 |
0.02 |
0.4 |
18000 |
450 |
0.01 |
0.32 |
16000 |
350 |
0.005 |
0.24 |
| 0.8 |
8 |
16000 |
400 |
0.007 |
0.4 |
14000 |
300 |
0.005 |
0.32 |
12000 |
200 |
0.003 |
0.24 |
Obs:
*Minska både spindelhastighet och matningshastighet proportionellt när fräsparametrarna överstiger maskinens maximala spindelhastighet;
*Rekommenderad kylvätska för rostfritt stål och värmebeständiga legeringar;
*Rekommenderar att använda en beröringsfri mätanordning för att undvika att skada precisionsspetsspetsen;
*Minska både spindelhastighet och matningshastighet proportionellt vid vibrationer;
*När materialets hårdhet är större än HRC58 grader rekommenderas det att använda luftblåsning för grovbearbetning och luftblåsning med oljedimma för finbearbetning.