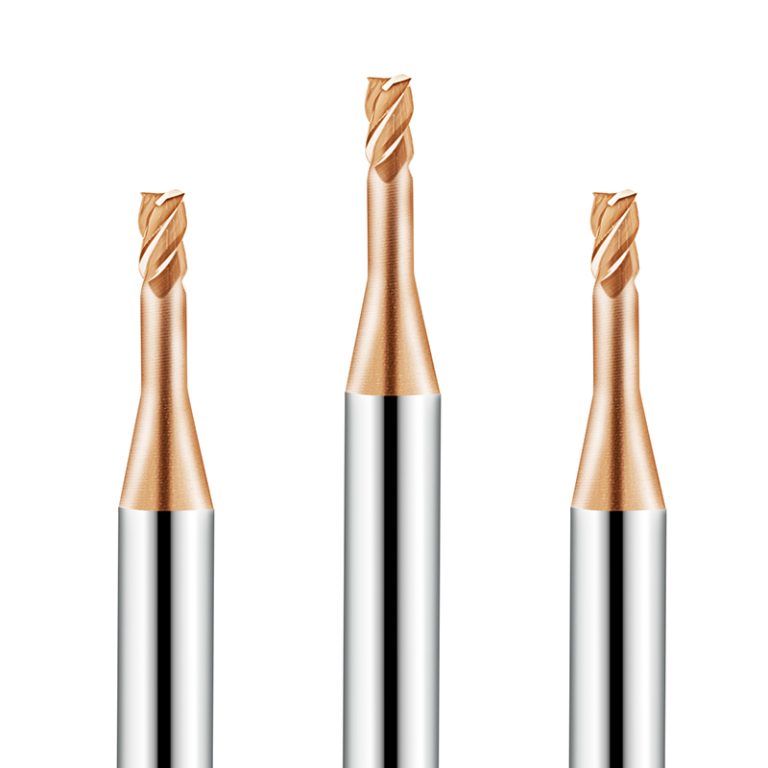
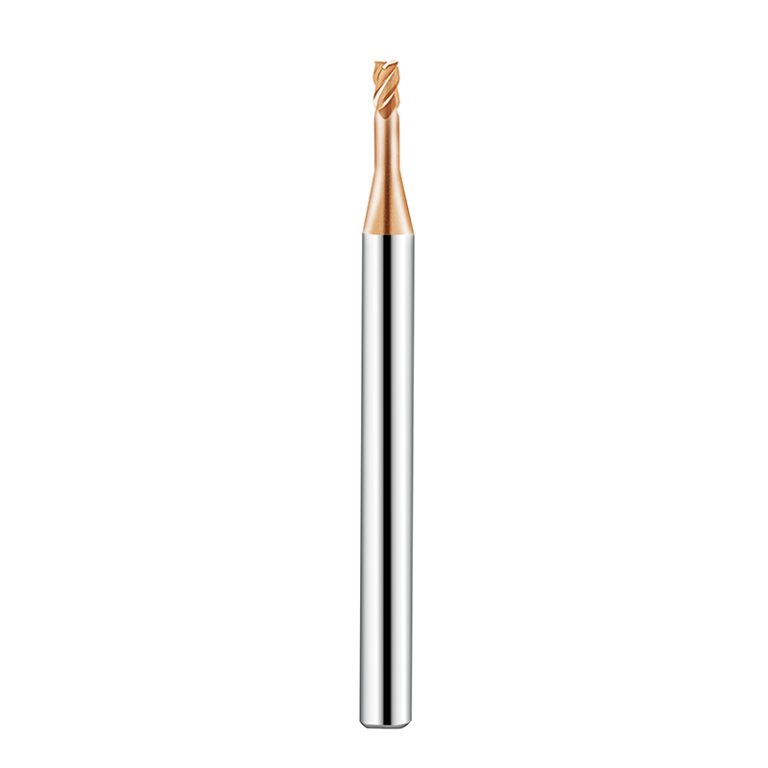
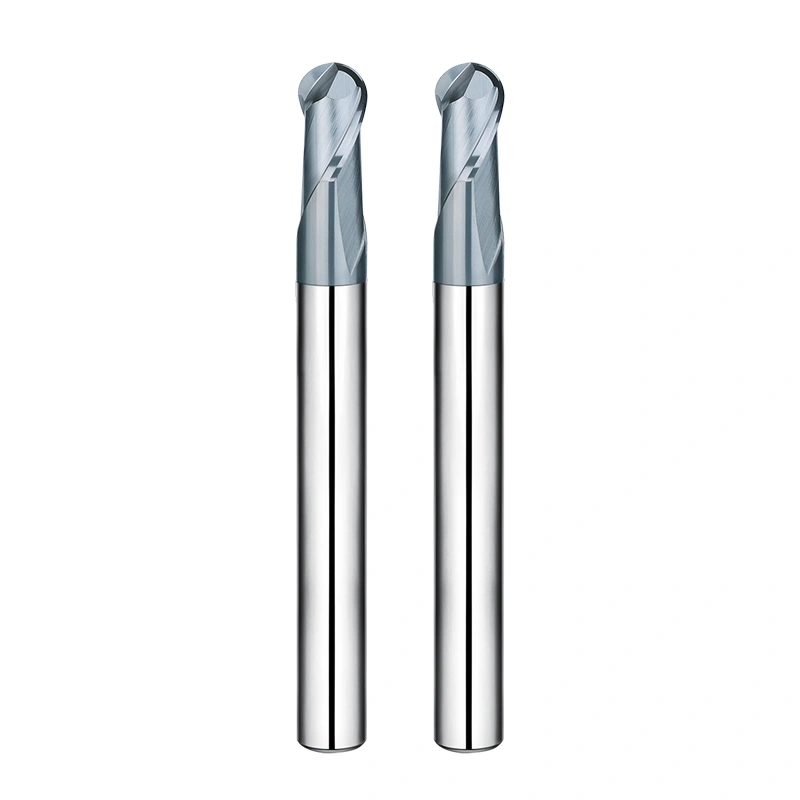
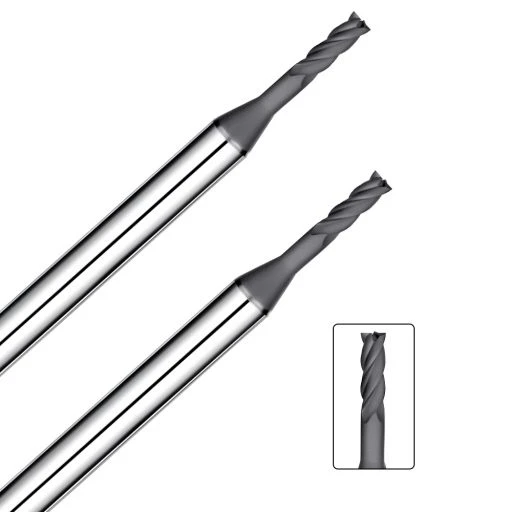
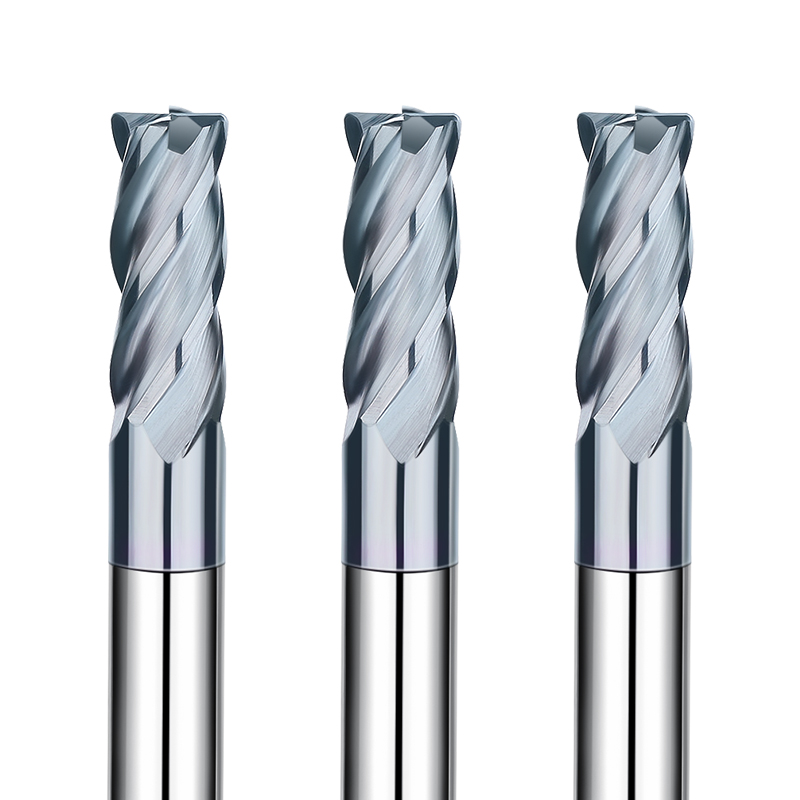
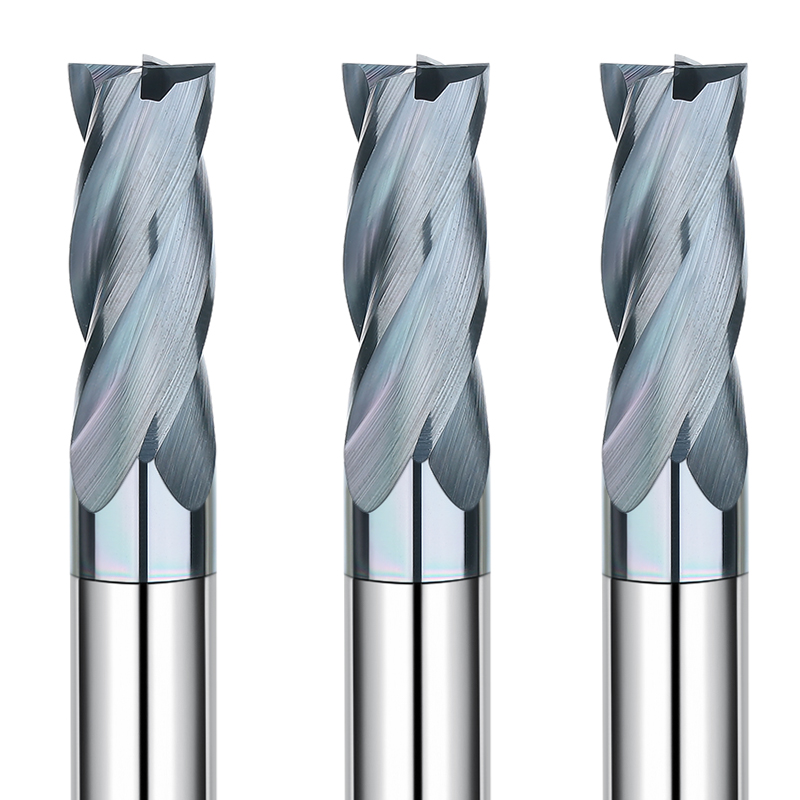
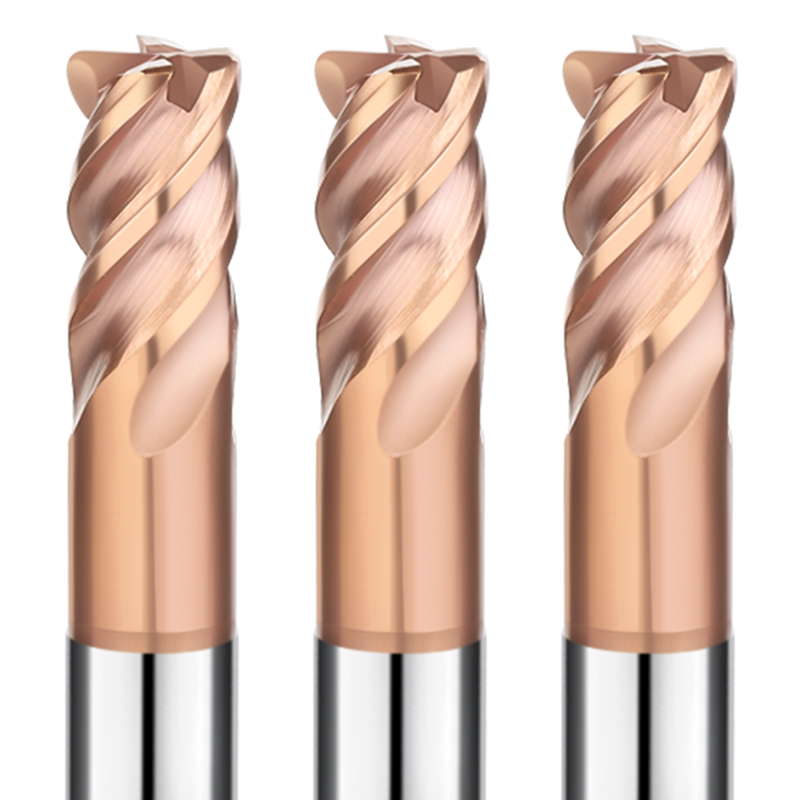
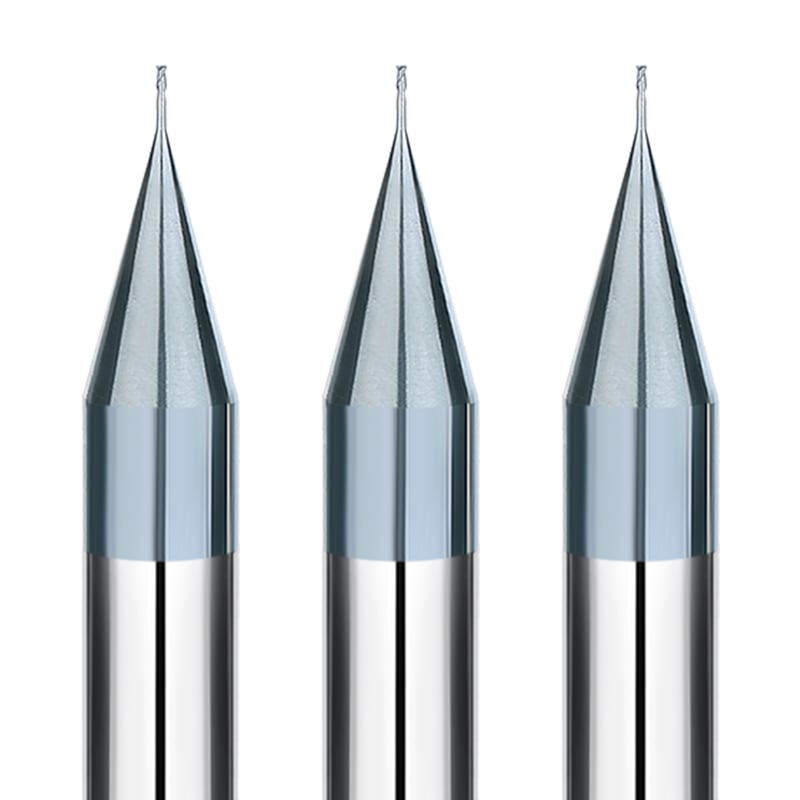
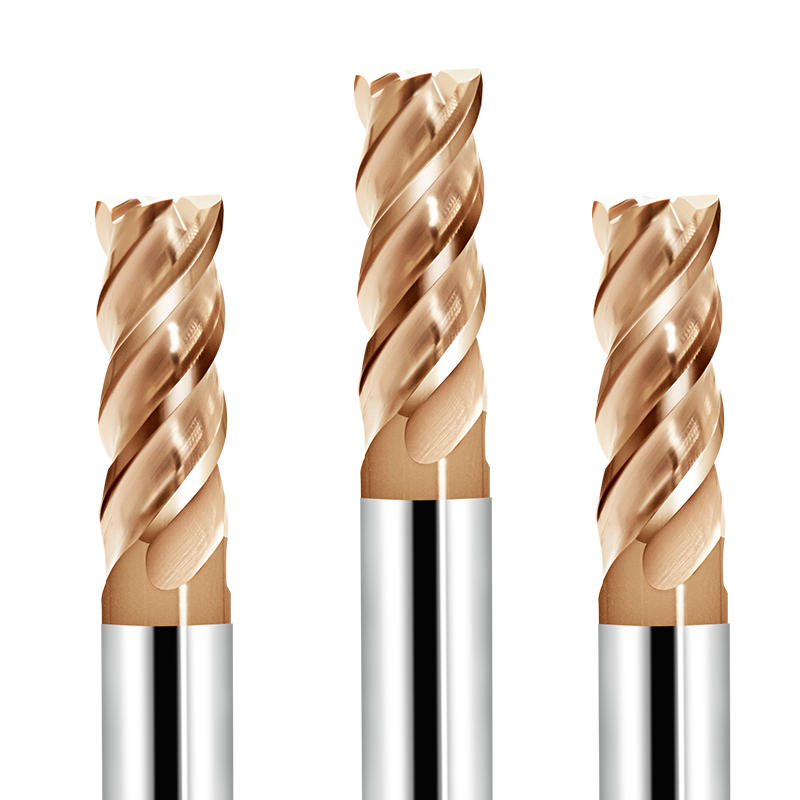
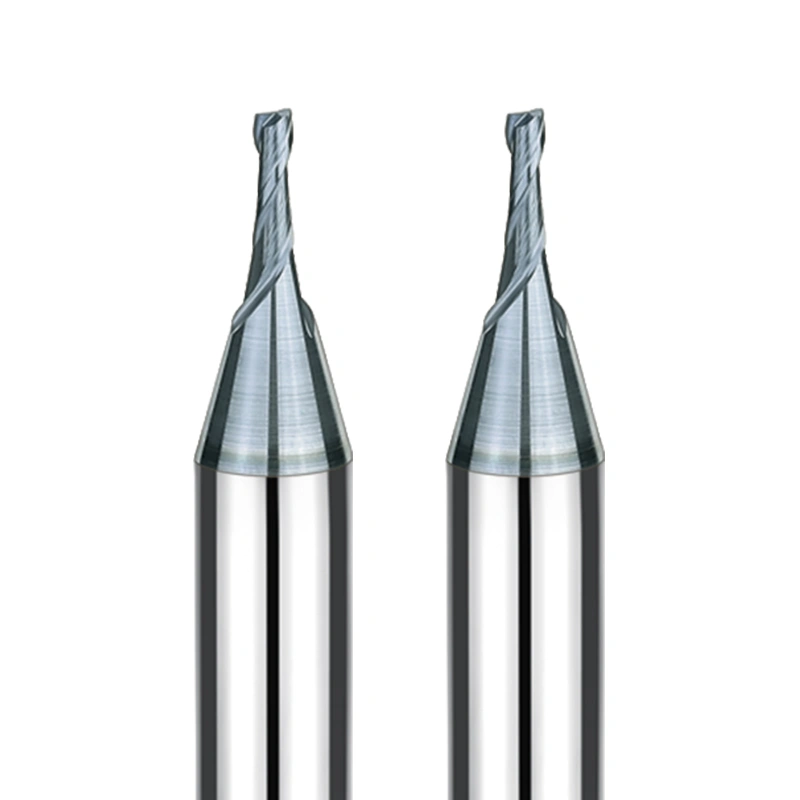
Inom området bearbetning av härdat stål är kraven på verktygsprestanda extremt höga. Skärande verktyg måste erbjuda överlägsen slitstyrka, exceptionell stabilitet och exakt och effektiv bearbetning. SAMHOs 4-skäriga långhalsade planfräs (D1-D3 mm), med en specialbeläggning, är konstruerad för att möta dessa utmaningar. Den är optimerad för CNC-operatörer, vilket möjliggör exakt och effektiv bearbetning av härdat stål samtidigt som den förlänger verktygens livslängd och ökar produktiviteten.
Avancerade tekniska funktioner
Högvidhäftande beläggning för exceptionell livslängd
Vår egenutvecklade högpresterande beläggning ger dessa verktyg extrem hårdhet och kemisk inertitet.
- Slitstyrka: Bibehåller en vass skäregg under kontinuerlig högtemperaturbearbetning av härdat stål.
- Förebyggande av mikrochips: Håller beläggningen ordentligt bunden till hårdmetallsubstratet även vid höghastighetsskärning.
Spetsgeometri utformad för precisionsbearbetning av härdat stål
- 4-flöjts lång halsdesign: Idealisk för precisions-CNC-fräsning av djupa hålrum och arbetsstycken av härdat stål med hög hårdhet.
- Optimerad spets- och halsgeometri: Minskar skärbelastningen, minimerar värmeuppbyggnad och förbättrar bearbetningsstabiliteten.
Effektiv skärning och spånavgång
- Optimerad flerflöjtsgeometri: Förbättrar spånavgången och avlägsnar snabbt spånor från skärzonen.
- Minskad skärvärme: Minimerar den värmepåverkade zonen, vilket förhindrar sprickbildning eller deformation i härdat stål.
Ultrafinkornigt karbidsubstrat och precisionsslipning
- Dimensionsnoggrannhet: Strikt kontrollerad inom ±0.01 mm för konsekvent batchproduktion.
- Exceptionell sprickmotståndskraft: Förbättrar verktygens hållbarhet avsevärt, särskilt för höghårda och mycket slipande härdade stål.
Target Applications & Industries
Denna serie av 4-skäriga långhalsade planfräsar är speciellt utformade för precisions-CNC-fräsning av härdat stål. Den är mycket mångsidig och kan användas i stor utsträckning för:
- Precisionsfräsning av djupa hålrum i arbetsstycken av härdat stål med hög hårdhet.
- Bearbetning av formhåligheter och komplexa strukturer med jämn noggrannhet.
- Högprecisionsbearbetning av kontur- och invändiga vinkelövergångar, perfekt för invecklade mönster.
- Batchproduktion av arbetsstycken som kräver exceptionell slitstyrka och dimensionell precision.
Varför välja SAMHO som din grossistpartner?
Anpassade OEM/ODM-lösningar : Skräddarsydda för att möta olika kundkrav.
Noggrant kontrollerad skaftdiameter : Toleranser på 0–0.003 mm säkerställer stabil och säker verktygsmontering.
Premiummaterial och beläggningar : Ger exceptionell slitstyrka och förlängd verktygslivslängd.
Konstruerad för precisions-CNC-bearbetning av härdat stål : Hög effektivitet, låg skärvärme och genomgående tillförlitlig precision.
Rekommenderade material för bearbetning (Rekommenderas starkt: ⭐️ | Rekommenderas: ⭕️ | Föreslagna: ◯ )
| Kategori |
Arbetsmaterial |
Grade |
| STÅLPRODUKTER |
Kolstål (S45C/S55C) |
|
|
Legerade stål (SK/SCM/SUS) |
|
|
Förhärdade stål (NAK/HPM) |
|
|
Härdade stål (~55/~60/~70HRC) |
⭐️ |
| SPECIALMATERIAL |
Aluminiumlegeringar |
|
|
Grafit |
|
|
Koppar |
|
|
Plast |
|
|
Kolfiber |
|
|
Titanlegeringar |
|
|
Värmebeständiga legeringar |
|
|
Cementerad hårdmetall |
|
|
Hårt, sprött (icke-metalliskt) material |
|
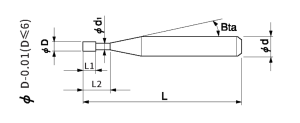
Totalt 26 modeller
| Modellnummer |
Ytterdiameter |
Klipplängd |
Effektiv längd |
Skaftkonvinkel |
Total längd |
Antal flöjter |
Shank Diameter |
Finns i lager |
| SHHLS4-010040 |
1 |
1.5 |
4 |
12 ° |
50 |
4 |
4 |
○ |
| SHHLS4-010060 |
1 |
1.5 |
6 |
12 ° |
50 |
4 |
4 |
○ |
| SHHLS4-010080 |
1 |
1.5 |
8 |
12 ° |
50 |
4 |
4 |
○ |
| SHHLS4-010100 |
1 |
1.5 |
10 |
12 ° |
50 |
4 |
4 |
○ |
| SHHLS4-010160 |
1 |
1.5 |
16 |
12 ° |
50 |
4 |
4 |
○ |
| SHHLS4-015040 |
1.5 |
2.3 |
4 |
12 ° |
50 |
4 |
4 |
○ |
| SHHLS4-015060 |
1.5 |
2.3 |
6 |
12 ° |
50 |
4 |
4 |
○ |
| SHHLS4-015080 |
1.5 |
2.3 |
8 |
12 ° |
50 |
4 |
4 |
○ |
| SHHLS4-015100 |
1.5 |
2.3 |
10 |
12 ° |
50 |
4 |
4 |
○ |
| SHHLS4-015160 |
1.5 |
2.3 |
16 |
12 ° |
50 |
4 |
4 |
○ |
| SHHLS4-020060 |
2 |
3 |
6 |
12 ° |
50 |
4 |
4 |
○ |
| SHHLS4-020080 |
2 |
3 |
8 |
12 ° |
50 |
4 |
4 |
○ |
| SHHLS4-020100 |
2 |
3 |
10 |
12 ° |
50 |
4 |
4 |
○ |
| SHHLS4-020120 |
2 |
3 |
12 |
12 ° |
50 |
4 |
4 |
○ |
| SHHLS4-020160 |
2 |
3 |
16 |
12 ° |
50 |
4 |
4 |
○ |
| SHHLS4-020200 |
2 |
3 |
20 |
12 ° |
50 |
4 |
4 |
○ |
| SHHLS4-030080 |
3 |
4.5 |
8 |
12 ° |
50 |
4 |
4 |
○ |
| SHHLS4-030100 |
3 |
4.5 |
10 |
12 ° |
50 |
4 |
4 |
○ |
| SHHLS4-030120 |
3 |
4.5 |
12 |
12 ° |
50 |
4 |
4 |
○ |
| SHHLS4-030160 |
3 |
4.5 |
16 |
12 ° |
50 |
4 |
4 |
○ |
| SHHLS4-030200 |
3 |
4.5 |
20 |
12 ° |
50 |
4 |
4 |
○ |
| SHHLS4-030080-6 |
3 |
4.5 |
8 |
12 ° |
50 |
4 |
6 |
○ |
| SHHLS4-030100-6 |
3 |
4.5 |
10 |
12 ° |
50 |
4 |
6 |
○ |
| SHHLS4-030120-6 |
3 |
4.5 |
12 |
12 ° |
50 |
4 |
6 |
○ |
| SHHLS4-030160-6 |
3 |
4.5 |
16 |
12 ° |
50 |
4 |
6 |
○ |
| SHHLS4-030200-6 |
3 |
4.5 |
20 |
12 ° |
50 |
4 |
6 |
○ |
Parametrar för konturfräsning
| Arbetsmaterial |
|
HRC48-55 härdat stål |
HRC56-62 härdat stål |
HRC63-70 härdat stål |
| Diameter |
Effektiv längd (mm) |
(min-1) Hastighet |
(mm/min) Matning |
(mm) Axiellt djup |
(mm) Radiell djup |
(min-1) Hastighet |
(mm/min) Matning |
(mm) Axiellt djup |
(mm) Radiell djup |
(min-1) Hastighet |
(mm/min) Matning |
(mm) Axiellt djup |
(mm) Radiell djup |
| 1 |
4 |
23000 |
900 |
0.04 |
0.5 |
18000 |
800 |
0.03 |
0.4 |
14000 |
500 |
0.02 |
0.3 |
| 1 |
6 |
18000 |
700 |
0.02 |
0.5 |
14000 |
600 |
0.01 |
0.4 |
10000 |
400 |
0.007 |
0.3 |
| 1 |
8 |
16000 |
600 |
0.02 |
0.5 |
12000 |
500 |
0.01 |
0.4 |
8000 |
340 |
0.005 |
0.3 |
| 1 |
10 |
14000 |
500 |
0.01 |
0.5 |
10000 |
400 |
0.007 |
0.4 |
6000 |
250 |
0.005 |
0.3 |
| 1 |
16 |
12000 |
320 |
0.006 |
0.5 |
9000 |
250 |
0.004 |
0.4 |
5500 |
150 |
0.003 |
0.3 |
| 1.5 |
4 |
20000 |
900 |
0.05 |
0.75 |
18000 |
800 |
0.04 |
0.6 |
4000 |
600 |
0.03 |
0.45 |
| 1.5 |
6 |
20000 |
800 |
0.04 |
0.75 |
18000 |
700 |
0.03 |
0.6 |
14000 |
500 |
0.02 |
0.45 |
| 1.5 |
8 |
18000 |
600 |
0.03 |
0.75 |
14000 |
600 |
0.03 |
0.6 |
10000 |
380 |
0.01 |
0.45 |
| 1.5 |
10 |
16000 |
500 |
0.03 |
0.75 |
14000 |
500 |
0.02 |
0.6 |
10000 |
350 |
0.01 |
0.45 |
| 1.5 |
16 |
10000 |
360 |
0.01 |
0.75 |
9000 |
300 |
0.007 |
0.6 |
6800 |
200 |
0.005 |
0.45 |
| 2 |
6 |
18000 |
900 |
0.06 |
1 |
15000 |
750 |
0.05 |
0.8 |
12000 |
600 |
0.03 |
0.6 |
| 2 |
8 |
16000 |
800 |
0.05 |
1 |
12000 |
600 |
0.04 |
0.8 |
9500 |
500 |
0.02 |
0.6 |
| 2 |
10 |
14000 |
700 |
0.05 |
1 |
12000 |
500 |
0.04 |
0.8 |
9500 |
450 |
0.02 |
0.6 |
| 2 |
12 |
12000 |
600 |
0.04 |
1 |
10000 |
500 |
0.03 |
0.8 |
8200 |
400 |
0.01 |
0.6 |
| 2 |
16 |
10000 |
500 |
0.03 |
1 |
9200 |
400 |
0.02 |
0.8 |
7500 |
340 |
0.007 |
0.6 |
| 2 |
20 |
9200 |
380 |
0.02 |
1 |
8500 |
340 |
0.01 |
0.8 |
6000 |
260 |
0.005 |
0.6 |
| 3 |
8 |
14000 |
900 |
0.1 |
1.5 |
10000 |
800 |
0.07 |
1.2 |
8000 |
600 |
0.05 |
0.9 |
| 3 |
10 |
14000 |
900 |
0.1 |
1.5 |
10000 |
800 |
0.07 |
1.2 |
8000 |
600 |
0.05 |
0.9 |
| 3 |
12 |
12000 |
800 |
0.08 |
1.5 |
9200 |
700 |
0.06 |
1.2 |
7200 |
500 |
0.04 |
0.9 |
| 3 |
16 |
10000 |
700 |
0.007 |
1.5 |
8500 |
600 |
0.05 |
1.2 |
6500 |
400 |
0.03 |
0.9 |
| 3 |
20 |
9000 |
700 |
0.07 |
1.5 |
7800 |
600 |
0.04 |
1.2 |
5800 |
400 |
0.02 |
0.9 |
Obs:
*Minska både spindelhastighet och matningshastighet proportionellt när fräsparametrarna överstiger maskinens maximala spindelhastighet;
*Rekommenderad kylvätska för rostfritt stål och värmebeständiga legeringar;
*Rekommenderar att använda en beröringsfri mätanordning för att undvika att skada precisionsspetsspetsen;
*Minska både spindelhastighet och matningshastighet proportionellt vid vibrationer;
*När materialets hårdhet är större än HRC58 grader rekommenderas det att använda luftblåsning för grovbearbetning och luftblåsning med oljedimma för finbearbetning.