
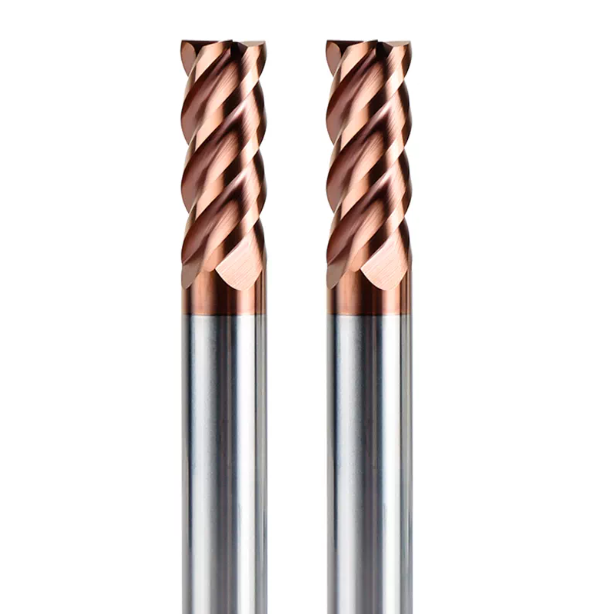
Förra månaden skickade en verktygsrumschef i Stuttgart tillbaka tre slitna D6- rondellfräsar till vårt labb. Arbetsstycket var en SKD11-stansmatris härdad till HRC64. Verktygen uppvisade inget klassiskt flankslitage. Istället drabbades primärkanterna av mikroflisning och termiska utmattningssprickor inom 15 minuter efter skärtiden. I e-postmeddelandet stod det: ”Styvheten är solid och spindelkastet är under 2 mikron. Varför går dessa fräsar sönder innan de avslutar en halv ficka?”
Vi har sett detta scenario utspela sig hundratals gånger under de senaste 16 åren. Vid bearbetning av material över HRC60 gäller inte traditionella skärparametrar för hårdmetallpinnfräsar. Skärzonstemperaturerna överstiger omedelbart 800 °C, och skärzonen krymper dramatiskt. Att öka skärhastigheten för pinnfräsen bara 10 % för snabbt orsakar omedelbar beläggningsoxidation och delaminering. Omvänt, om du skär matningen till "baby", gnuggar verktyget den slipade kanten mot arbetsstycket, vilket utlöser omedelbar deformationshärdning.
Vid fräsning med hög hårdhet beror verktygslivslängden helt på en snäv dynamisk balans mellan linjär hastighet (Vc), matning per tand (fz) och axiella/radiala skärdjup (ap/ae). Tar pinnfräshastigheten och matningstalen som du kör för HRC65-matrisblock verkligen hänsyn till hållarens fastspänningsstyvhet, maskindynamik och den verkliga spåntjockleken i trochoidala rörelser?
Kärnan i bearbetning av härdat stål: Skärparametrar för hårdmetallpinnfräsar och finjustering på plats
Att tillämpa generiska katalogdiagram på ultrahårda stål är det vanligaste felet vi stöter på vid uppställning. Bearbetning av legeringar vid HRC65 utsätter skärande spån för intensiva mekaniska och cykliska termiska chocker samtidigt. Du måste behandla maskinspindeldynamik, verktygshållaröverhäng och eggförberedelse som en sluten slinga. Ditt mål med inställningen är aldrig råmaterialavverkningshastigheter; det handlar om att balansera skjuvvärme för att mjuka upp spånorna samtidigt som hårdmetallkärnan skyddas.
Många programmerare ändrar hastighet, matning och stegning samtidigt under försök, vilket gör det omöjligt att analysera grundorsaker. I vårt fältarbete fryser vi skärhastighet och skärdjup först och justerar endast matningen per tand i enskilda steg. Vi övervakar spånfärg och flankslitage kontinuerligt. Om spånorna ändrar färg från djupblålila till blek, glänsande grå, bränner skjuvvärmen skärzonen istället för att lösas upp med spånan. Kalibrera om dina skärparametrar för hårdmetallpinnfräs omedelbart för att undvika termiskt fel.
Undvik flisningszonen: Pinnfräsars skärhastighet i HRC-området 60–68
Att sänka spindelhastigheten linjärt vid uppgradering från HRC50 till HRC65 i matrisstål som D2 eller DC53 är en farlig fälla. Tillåten ythastighet sjunker icke-linjärt över denna tröskel. En mikrokornsfräs som kör 120 m/min vid HRC55 måste sjunka kraftigt till 45–65 m/min vid HRC65. Om denna gräns överskrids, pressas skäreggens temperaturer förbi beläggningens termiska gräns på några sekunder.
Ett skarpt, högfrekvent gnisslande ljud vid första ingreppet tyder sällan på för hög matning; det signalerar för hög ythastighet. Hög hastighet ökar skjuvspänningen och utlöser mikroflisning i eggen. Vi sänker rutinmässigt spindelvarvtalet för att hålla ythastigheten konservativ, vilket låter hårdmetallens tvärgående brotthållfasthet göra jobbet. Att hålla din pinnfräs skärhastighet inom strikta säkerhetsgränser förhindrar flisade spår som omedelbart kan skrapa ett högvärdigt formhålrum.
Verklig maskinstyvhet: Ställa in din pinnfräsmatningshastighet och verklig spånbelastning
Teoretiska matningsberäkningar från CAM-programvara är ofta frikopplade från maskinverkligheten. Vi ser ofta operatörer sänka matningshastigheterna för lågt av försiktighet. Typiska hårdfräsar mäter dock mellan 4 och 8 mikron. Om matningen per tand sjunker under denna radie, plöjer och skaver spånröret snarare än skär. Denna friktion orsakar kraftig lokal värme, vilket slöar verktyget på några minuter.
Målspånbelastningen måste matcha din konstorlek och projektionslängd. På en styv BT40 dubbelkontaktspindel startar vi vanligtvis en D6-kulfräs vid 0.03–0.05 mm/tand i härdade verktygsstål. På en BT30-spindel eller med ett överhäng över 4xD, minska övergången samtidigt som spånbelastningen hålls över bryngränsen. Att kalibrera din pinnfräsmatning mot tätt krökta, enhetliga spånor ger det enda tillförlitliga beviset på stabila skärförhållanden.
Radiellt och axiellt skärdjup: ap/ae-fönstret för högmatning och trochoidfräsning
Fullspårsfräsning eller kraftig radiell sidfräsning i HRC65-stål garanterar plötsligt verktygsbrott. Översyn av grovbearbetningsprogram kräver strikt ombalansering av axiella och radiella djupförhållanden. Vid högmatningsfräsning förlitar vi oss på grunda axiella skär i kombination med tunga spånbelastningar. Radien gör spånan tunnare och riktar skärkrafterna uppåt längs maskinens spindelaxel för att minimera nedböjning.
För djupa håligheter, ribbor eller trånga fickor är trochoidal skalfräsning den mest tillförlitliga strategin. Håll din radiella överfräsning (ae) strikt inom 5 % till 10 % av verktygsdiametern medan du kör axiellt djup (ap) upp till 1.0 till 1.5 gånger diametern. Denna lilla radiella ingreppsvinkel håller inskärningstiden minimal, vilket ger spånen tid att svalna i luftskärningen. Att inställa ett dynamiskt skärdjup är det som skiljer ömtåliga uppställningar från förutsägbar, lätt och hård fräsning.

Praktisk datamatris: Fräsningsparametrar för härdat stål över hårdhetsområden
Att behandla alla hårda metaller som en enda kategori är det snabbaste sättet att förstöra verktyg. I verkligheten skiljer sig skärmekaniken för HRC58-legeringar helt från HRC65-kolstål. När Rockwell-hårdheten ökar minskar metallförlängningen och spänningarna i skjuvzonen ökar icke-linjärt. Att beräkna tillförlitliga fräsparametrar för härdat stål kräver kvantifiering av plastisk deformation, eggtemperaturspikar och dynamisk spindelstyvhet.
Genom tusentals fältkörningar har vi etablerat en tydlig tumregel. För varje 2 till 3 HRC-ökning bestraffar skärmotståndet verktygets böjhållfasthet betydligt hårdare. Matrisen nedan definierar tröskeln mellan grov- och finbearbetningspassager. Justera dessa värden till din specifika maskinstyvhet och bedöm alltid stabilitet utifrån spånfärg snarare än enbart teori.
Precisionsformningsriktmärke: HRC65 pinnfräshastighet för SKD11, D2 och Cr12MoV
Härdade SKD11 och D2 (HRC 62–65) innehåller täta nätverk av oupplösta primärkarbider. Dessa hårda inneslutningar gör att spånrören är benägna att spricka vid eggmikrofraktur under ojämna belastningar. På avancerade 5-axliga maskiner ligger en optimal hrc65-pinnfräshastighet för skd11 strikt mellan 50 och 70 m/min. Om hastigheten överstiger 75 m/min orsakar det delaminering av beläggningen på grund av friktionsvärme, vilket utlöser mikroflisning inom några minuter.
Grov- och finbearbetning kräver motsatta skärstrategier. Vid grovbearbetning D2 sänker vi ythastigheten till 45–55 m/min för att klara av tyngre spånbelastningar. För slutlig finbearbetning på 0.03 mm kan hastigheten öka något för att utnyttja lokal termisk mjukgöring. Om du ser vibrationer eller missfärgning av ytan, sänk spindelvarvtalet omedelbart.
Pulvermetallurgiska stål: Hårdmetallfräshastigheter och matningar för CPM 10V och ASP 23
Vanadinrika pulverstål som CPM 10V och ASP 23 (HRC 63–66) uppvisar jämn hårdhet utan hårdmetallsegregation. Deras höga koncentration av slipande hårdmetaller sliter dock ner verktygsflankerna mycket snabbare än konventionella formstål. I kundtester har våra optimerade hårdmetallfräshastigheter och matningar förlitat sig på konservativa ythastigheter i kombination med grunda, högfrekventa skärningar.
Värmehantering är den avgörande utmaningen med pulvermetallurgiska verktygsstål. Den täta matrisen fångar skjuvvärme och överför termisk energi direkt till skäreggen. Vi rekommenderar en fin spånbelastning på 0.015–0.035 mm/tand vid 35–50 m/min. Kontinuerlig högtrycksluft måste spränga bort mikroskopiskt skräp för att förhindra eggnedbrytning.
H3: Riktmärken för verkstadsgolvet: HRC65 fräsparametrar för kulfräsar, bullnosfräsar och planfräsar
Spindeldynamiken avgör hur dessa verktyg presterar på golvet. Kompakta HSK-E-koner erbjuder smidig acceleration men blygsamt lågfrekvent vridmoment, medan BT40-konfigurationer erbjuder överlägsen radiell styvhet. Våra basparametrar för hrc65-fräsning förutsätter G2.5-balans och rundgång under 3 mikron i krymphållare:
| Verktygsgeometri och storlek | Skärhastighet Vc (m/min) | Spånbelastning fz (mm/tand) | Axiellt skär ap (mm) | Radiellt skärningsvärde (mm) | Rekommenderad strategi |
| D10 plattfräs (4-skärig) | 45 - 55 | 0.04 - 0.06 | 0.20 - 0.40 | 0.50 - 1.00 | Trochoidal grovfräsning, hörnrengöring |
| D6 Bull Nose (R0.5 / 4-flöjtig) | 55 - 68 | 0.03 - 0.05 | 0.12 - 0.25 | 0.30 - 0.60 | Högmatningsfickor, halvfinbearbetning |
| D4 Kulspets (2-skärig) | 65–80 (effektiv) | 0.02 - 0.035 | 0.05 - 0.08 | 0.08 - 0.15 | 3D-konturering, grunda finbearbetningar |
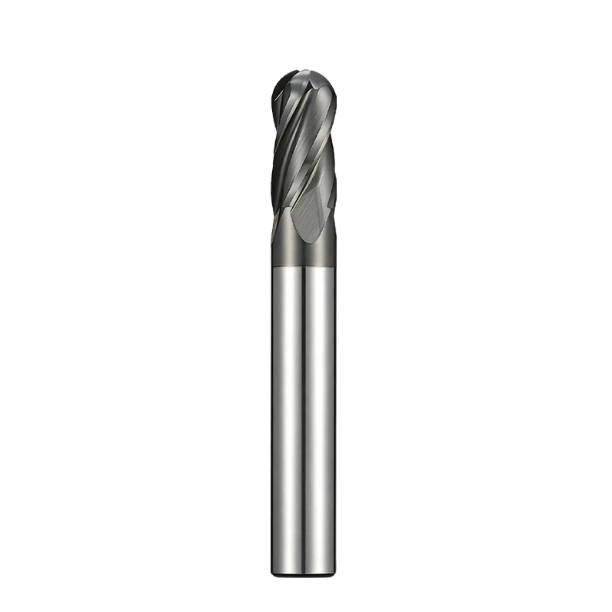
Var noga med din effektiva skärdiameter när du använder rundspetsfräsar. Vid konturfräsning av plana golv sjunker centrumlinjehastigheten till noll, vilket gör att spåren polerar ytan. Vi rekommenderar att du lutar verktyget 10°–15° i CAM för att säkerställa att den korrekta skärverkan sker längs den yttre radien.
Faktorer i processkedjan som påverkar verktygslivslängden: Mer än att balansera pinnfräshastighet och matning
När verktygslivslängden blir kort i en hårdfräsningsuppställning rusar operatörerna ofta för att justera matnings- och hastighetsregleringarna på CNC-styrningen. Att skära HRC65-stål kräver dock att man ser maskinen, verktygshållaren, spånmikrogeometrin och spånevakueringen som ett integrerat system. En enda svag länk i denna kedja leder till plötsligt verktygshaveri, oavsett hur exakta dina teoretiska matningsdiagram ser ut.
Vi påminner våra tillverkningspartners om att bearbetning av ultrahårda stål kräver bred processkedjedisciplin. Att bara justera pinnfräsens hastighet och matning kan inte lösa grundorsaker som kast, verktygsnedböjning eller spånåterbearbetning. Att stabilisera beläggningsval, hållarbalans och kylstrategi är det enda tillförlitliga sättet att uppnå en jämn verktygslivslängd över produktionsskift.
Varför beläggningar och mikrochips dikterar stabiliteten hos pinnfräsparametrar
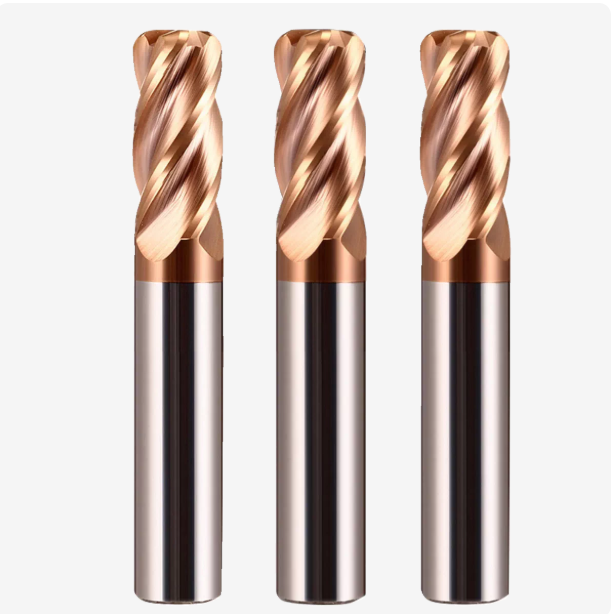
En beläggning av skärverktyg är inte dekorativ; på HRC65-stål fungerar den som en viktig termisk och oxidationsbarriär. Standardbeläggningar av AlTiN bryts ner snabbt över 800 °C när aluminium migrerar utåt, vilket accelererar oxidationen. Kisel-nanokompositbeläggningar som AlTiCrSiN genererar täta, självläkande kiseldioxid- och aluminiumoxidlager som förblir stabila efter 1100 °C.
Även premiumbeläggningar misslyckas utan korrekt eggförberedelse. Oslipade mikrotandningar flisar omedelbart vid träffande av härdat stål, vilket utlöser plåtdelaminering av beläggningsskiktet. Vid våra verktygsslipningsoperationer håller vi eggslipningen strikt mellan 4 och 7 mikron, följt av mikropolering. Stabila pinnfräsparametrar kräver denna enhetliga eggradie för att hantera tunga skjuvbelastningar utan att generera överdriven friktionsvärme.
Verktygshållarnas och rundgångskontrollens inverkan vid bearbetning av HRC65-härdat stål
En radiell rundgång på 5 mikron är acceptabel i kolstål, men den orsakar omedelbart verktygshaveri i HRC65-material. Eftersom spånbelastningen i härdat stål varierar från 0.02 till 0.04 mm/z, tvingar en rundgång på 5 mikron en spånkanal att bära dubbelt så stor avsedd skärbelastning medan de andra spånkanalerna skaver. Denna ojämna stötbelastning krossar hårdmetallskäreggar på några sekunder.
Jämfört med verktygshållningsalternativ erbjuder krymphållare kompakta profiler och balanserad koncentricitet, vilket konsekvent håller rundgången under 3 mikron vid 3xD-överhäng. Hydrauliska chuckar ger oljedämpad vibrationsreducering som utmärker sig vid lätt finbearbetning, även om långvarig tung grovbearbetning kan orsaka lätt nedböjning. Strikt rundgångskontroll är avgörande för bearbetning av hrc65-härdat stål utan att obalansera dynamiska skärkrafter.
Jämförelse av kylmedia: Varför vi rekommenderar MQL och kallluftsblåsning
Att översvämma varmt, härdat stål med flytande emulsionskylvätska fungerar som ett destruktivt termiskt test på hårdmetallspån. Skäreggar kan öka med hundratals grader inom millisekunder under ingreppet, bara för att släckas våldsamt när de lämnar skäret. Denna cykliska termiska chock skapar mikrosprickor som fortplantar sig snabbt och slutar i katastrofala eggbrott.
I våra kunders anläggningar prioriterar vi torrskärning i kombination med högtryckskallluft eller Minimal Quantity Lubrication (MQL). Ren tryckluft vid 0.6 MPa rengör heta, slipande spånor direkt och förhindrar destruktiv spånåterbearbetning. Introduktionen av en MQL-aerosol av vegetabilisk olja skapar en tunn smörjbarriär längs spånytan, vilket minskar friktionen. Att byta från våt kylvätska till torrt luftflöde skyddar dina hrc65-pinnfräsars skärparametrar från termisk chock.
Felsökning och teknisk support på plats: Vanliga felfall för HRC65-pinnfräsar
Att skylla på dålig verktygskvalitet är en vanlig reaktion när verktyg går sönder i härdade verktygsstål. Vid HRC65 låses materialets gitterglidning och brottsegheten minskar kraftigt. Även mindre spindel- eller banvibrationer förstör omedelbart skäreggen. När vi anländer till platsen byter vi aldrig bara skärare; vi inspekterar flankslitageband, kraterdjup och missfärgning av kornen under ett 50x optiskt mikroskop.
Noggrann diagnos kräver korrelation av spindellagerspel, verktygshållarens fastspänningsmoment och utjämning av hörnverktygsbanorna. Under åratal av fältarbete har vi sammanställt en databas med hundratals felanalyser från hårdfräsning. Genom dedikerad teknisk support för hrc65-pinnfräsar hjälper vi anläggningar att lösa de tre vanligaste fellägena i formar, verktyg och slitplattor.
Grundorsaker till onormalt flankslitage och mikroflisning: Ythastighet kontra matningshastighet
Ingenjörer kämpar ofta med att skilja mellan termiskt fel och mekanisk nötning. Vid en italiensk formningsanläggning sänkte en operatör matningshastigheterna till 30 % av försiktighet, vilket plattade till skäreggen inom tjugo minuter. I HRC65-stål tvingar en för liten spånbelastning skäreggen att skava och polera snarare än att skjuva. Denna nötning genererar extrem värme, vilket orsakar omedelbar mjukgöring av flankerna och spegelblankt slitage.
Omvänt indikerar ojämn mikroflisning med mörklila värmeton för hög ythastighet. Höga spindelvarvtal försämrar beläggningen, medan underdimensionerade spånbelastningar förvärrar flankslitage mot det deformationshärdade lagret. Vi sänker konsekvent skärhastigheten med 15 % och ökar matningen per tand över eggslipningsradien. Att gå från friktion till genuin mikroskärning skyddar dina pinnfräsparametrar från plötsliga fel.
Eliminera hörnvibrationer och överskärning: CAM-verktygsbanor och dynamiska matningar
Invändiga hörn och snäva radier är ökända zoner för katastrofala skärbrott. När ett verktyg går in i ett 90° innerhörn hoppar det radiella verktygsingreppet plötsligt från 20° till över 90°. Denna topp i skärkraft inducerar högfrekvent vibration och böjer verktygsskaftet, vilket skapar en deformationshärdad dödzon.
Att sänka matningsöverstyrningen på CNC-kontrollpanelen kan inte lösa hörnavböjningen. Programmerare måste introducera trochoidala banor, hörnskalningsslingor och dynamisk matningsreduktion i CAM. Vi rekommenderar att man programmerar hörnblandningsradier minst 1.2 gånger fräsradien med framåtblickande retardation. Genom att tillämpa adaptiva pinnfräsparametrar elimineras skärkraftstoppar, vibrationsmärken och kavitetsmejsling.
Djuphålighetshörnrensning: Styvhetskompensation för verktyg med långt överhäng
När kavitetsdjupet överstiger 4 till 6 gånger verktygsdiametern, skalas böjningsutböjningen kubiskt med överhängets längd. I en tysk elektronikverkstad använde en operatör ett D6 bull-nosverktyg med 35 mm projektion och standardmatningar för kort räckvidd. Verktyget grep tag i väggen, utlöste hög resonans och knäppte vid halsen. Långa överhäng saknar helt enkelt den radiella styvhet som krävs för att motstå tunga laterala skärkrafter.
Under förhållanden med högt överhäng måste du byta till en avlastad verktygskropp med konisk hals (1°–2° bakåtkonning) och köra lätta radiella skalningsskär. Vi sänker den radiella överfräsen (ae) till 2–3 % av verktygsdiametern samtidigt som vi måttligt ökar spånbelastningen. Denna strategi riktar skärkrafterna axiellt uppför den stela spindelns mittlinje. Genom att kombinera djupa axiella passeringar med små överfräsar håller du din hrc65-pinnfräss skärparametrar stabila i djupa hålrum.
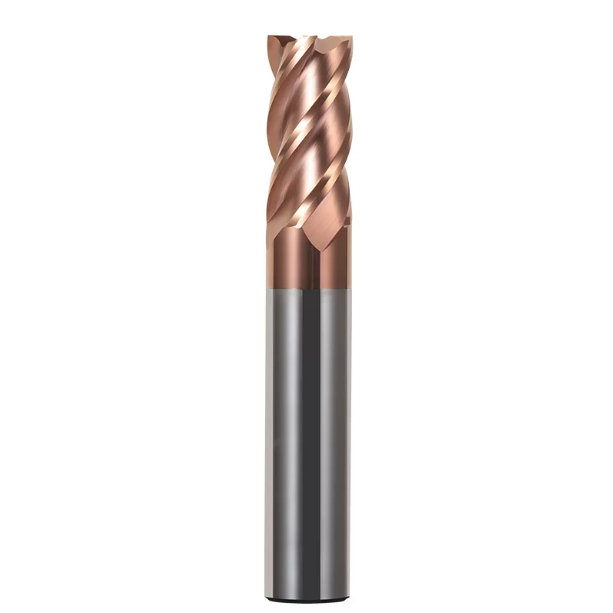
Som tillverkare av HRC65-pinnfräsar: Hur vi hjälper maskinverkstäder att minska kostnaden per detalj
Verktygsinköpspriset överbetonas ofta i verkstadsutgiftslistorna. Vid massproduktion av HRC65-formar härrör de verkliga kostnaderna från oplanerade stillestånd, trasiga skärverktyg, manuell bänkpolering och skrapade hålrum. Som erfaren skärverktygsutvecklare är vårt mål att matcha verktygens mikrogeometri med verkstadsförhållandena. Vi omvandlar oförutsägbar verktygsflisning till kontrollerat, gradvis flankslitage.
Som en dedikerad tillverkare av hrc65-pinnfräsar vet vi att inga två maskinverkstäder delar identiska skärmiljöer. Spindeldynamik, krymppassningskast, luftblåsning och CAM-hörnutjämning sätter alla distinkta belastningar på skäreggen. Istället för att leverera generiska katalogverktyg samarbetar vi med ert ingenjörsteam för att granska er processkedja. Att ersätta gissningar med empiriska data minimerar er verkliga kostnad per detalj.
Anpassad kantberedning och skräddarsydda parametrar för pinnfräs
Hårdfräsning är högspänningsmikroskärning där skäreggens initiala mikrometer dikterar verktygens livslängd. Standardverktyg med standardslipningar presterar inkonsekvent mellan olika legeringar. Högkolhaltiga kallbearbetningsstål kräver mikrofasningar av vattenfallstyp för att överleva slag, medan pulvermetallurgiska stål behöver symmetriska slipradier med spegelpolerade spår för att förhindra gnidningsvärme.
Om du har problem med för tidig eggflagning på hårda legeringar, skicka oss din materialkvalitet, hårdhetsdata och mätlängd. Vi använder interna CNC-slip- och egghonningscenter för fleraxliga maskiner för att skräddarsy honingsradier efter din spindelkapacitet. Vi genererar sedan validerade pinnfräsparametrar som stöds av verkliga slitagekurvor för att säkerställa ett tillförlitligt och produktivt skärfönster.
Upprättande av repeterbara hårdfräsningsstandarder: Stöd för slutna processer
Konsekvent hårdfräsning kan inte bero på individuell maskinoperatörs intuition; det kräver repeterbara standardprocedurer. Sänkta ythastigheter, byte till MQL eller torr kallluft, hålla rundgången under 3 mikron och programmering av hörnmatningsdroppar måste dokumenteras. Standardiserade inställningar skyddar dina cykeltider och verktygsbudgetar mot skiftbyten och operatörsomsättning.
Om ni ersätter gnistgnist med direkt hårdfräsning eller har problem med oregelbundet verktygsslitage i fleroperationsmaskiner, skicka oss era kavitetsmodeller och mikroskopiska bilder av slitna verktyg. Vårt ingenjörsteam tillhandahåller strukturerad teknisk support för pinnfräsar av typen hrc65, från inledande testskärningar till kontroller av harmoniska vibrationer. Tillsammans etablerar vi robusta bearbetningsstandarder skräddarsydda för era maskiner, hållare och konfigurationer.






