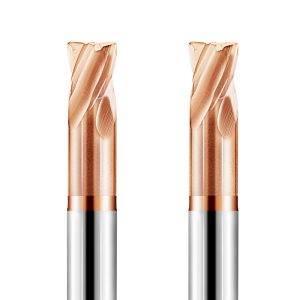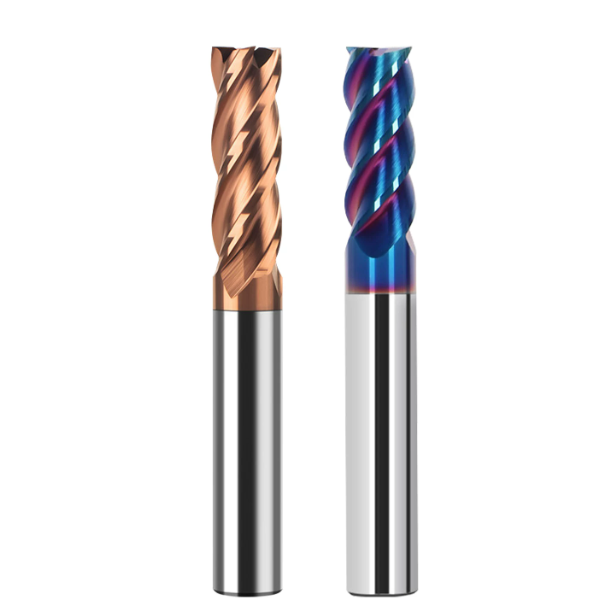
Ett brådskande mejl från en gjutformskund i Bayern, Tyskland, belyser en smärtpunkt som är vanlig hos många precisionsverkstäder: vid finbearbetning av hörn på 1.2379 (AISI D2) stansinsatser härdade till 65 HRC med en 6 mm solid hårdmetallfräs, utvecklade verktyget mikroskopisk eggflisning efter färre än två delar. Detta utlöste en omedelbar ökning av skärkraften, vilket fick verktyget att gå sönder omedelbart.
Operatörens instinktiva reaktion var att sänka HRC65-pinnfräsens matningshastighet på kontrollpanelen för att "spela säkert". Paradoxalt nog accelererade detta flankslitaget och brände verktyget. Detta är inte ett isolerat fall. Det är ett återkommande problem som vi tar itu med när vi tillhandahåller teknisk support på plats för formverkstäder i Europa och Nordamerika.
Vid fräsning av material i området 60 till 65 HRC fokuserar många operatörer strikt på beläggningstemperaturgränserna eller spindelhastigheten och ignorerar den mest kritiska kontrollvariabeln: pinnfräsens matningshastighet. När arbetsstyckets hårdhet närmar sig verktygshårdheten följer matningsberäkningarna inte längre linjära regler. Om matningen sjunker under den minsta spåntjockleken skaver och polerar skäreggen helt enkelt den härdade ytan. Omvänt krossar en lätt matningsöverbelastning hårdmetallens spröda skäregg.
Att uppnå en balans mellan slitstyrka och urflisningsmotstånd kräver att du kopplar skärhastigheten och matningen direkt till radiellt ingrepp (ae), verktygsöverhäng och eggberedning. Att justera HRC65-matningsparametrarna för pinnfräs handlar om att kontrollera mikroskopiska negativa landområden och spånförtunning, inte att kopiera generiska läroboksformler.
Har du någonsin stått framför en fleroperationsmaskin och tittat på ett importerat pinnfräsflis inom några minuter och undrat om du ska släppa matningen för säkerhets skull eller trycka hårdare för att bita igenom den härdade skorpan?
Varför leder rekommenderade värden till verktygsfel? Vårt empiriskt härledda matningshastighetsfönster för HRC 65-pinnfräsar
Katalogskärbord ser bra ut på pappret, men de förutsätter ideala förhållanden. Verktygstillverkare testar dem på ultrastyva horisontella fleroperationsmaskiner med tjocka, solida testblock och noll kast. I verkliga formhåligheter möter man hörnbelastningstoppar, lätt verktygsnedböjning och ojämnt material. Under dessa förhållanden utlöser katalogdata ofta omedelbara eggbrott.
I verkstaden är matningsfönstret för en bearbetbar pinnfräs smalt och oförlåtande. Vi behandlar det aldrig som ett statiskt tal. Istället justerar vi matningshastigheten mot radiell övergång, verktygsöverhäng och maskinstyvhet. Att hålla spindelbelastningen stabil och undertrycka högfrekvent vibration är alltid mer värdefullt än att jaga teoretiska avverkningshastigheter.
Fastställande av grundläggande skärhastigheter och matningshastigheter för vanliga värmebehandlade material i västerländska verkstäder
Vårt team stöder ofta verkstäder som använder kryobehandlad AISI D2 (1.2379), pulvermetall CPM 1V och fullhärdad H13. Även när alla tre testas vid 60–65 HRC, skär de väldigt olika. D2 har grova, slipande eutektiska karbider som slår mot skäreggen. Pulvermetaller som CPM har en enhetlig karbidstruktur, men deras täta matris skapar massiv skjuvhållfasthet.
För att fastställa en säker baslinje för skärhastighet och matning börjar vi vanligtvis med en konservativ ythastighet på 45 till 75 m/min (150–250 SFM). För högkromstål som D2 måste matningen vara tillräckligt positiv för att skära igenom hårda hårdmetallfickor. För segare varmbearbetningsstål minskar vi ythastigheten något och bibehåller tandbelastningen så att skärspånorna leder bort värmen.
Vanliga fallgropar: "Blank friktion" från otillräcklig matning kontra mikroflisning från för mycket matning
Den farligaste instinkten på hårt stål är att justera matningsöverstyrningen till 30 %. När matningen per tand sjunker under skäreggens brynradie kan verktyget inte klippa materialet. Det glider, gnuggar och polerar helt enkelt den härdade ytan. Denna kraftiga friktion ökar lokala temperaturer, deformationshärdar arbetsstycket och förstör snabbt verktygsflanken.
Om du trycker matningen för hårt kommer stöten att överstiga hårdmetallens tvärgående brotthållfasthet. Detta orsakar mikroflisning längs skäreggen. När mikroflisningen börjar fördubblas skärkrafterna inom några sekunder och verktyget går sönder. När du optimerar skärparametrarna för hårdmetallpinnfräsar, lyssna efter ett dovt dunsande ljud och kontrollera om det finns vita, slitna kanter på skärgolvet.
Referensriktlinjer för att förhindra verktygsbrott: Beprövade matningsparametrar för solida hårdmetallfräsar
För att hjälpa verkstäder att slippa smärtsamma trial and error har vi utvecklat basvärden baserade på hundratals timmars fälttester. För en 4-skärig solid hårdmetallfräs i krympchuck eller hydraulchuck med 3D-överhäng under, sikta på en spånbelastning (fz) på 0.008 till 0.035 mm/tand (0.0003″–0.0014″ IPT). Detta ger en tillförlitlig säkerhetsbaslinje mot förtida brott.
Kombinera detta med ett grunt radiellt skärdjup (ae) begränsat till 4 % till 8 % av fräsdiametern. Använd aldrig flytande kylvätska – använd alltid en torr högtrycksluft för att rensa spånorna och förhindra termisk chocksprickbildning. Om din konfiguration saknar styvhet, minska din radiella stegning istället för att sänka matningshastigheten, så att du aldrig sjunker under minsta spåntjocklek.
Verktygsspecifikationer och skärgränser: Exakt inställning av skärparametrar för hårdmetallpinnfräsar
Vid skärning av verktygsstål i 60–65 HRC är det ett kostsamt misstag att utvärdera parametrar isolerat. Hastighet och matning beror direkt på verktygskärnans styvhet, spårgeometri och maskindynamik. Vid denna hårdhetsnivå skapar en liten felberäkning i stegövergång eller tandbelastning omedelbar radiell nedböjning. Den kraften fokuserar direkt på hörnradien, vilket orsakar omedelbar eggbrott.
Vi definierar alltid styvhetsgränsen för hela uppställningen innan vi berör matningshastigheterna. Vid felsökning av jobb för kunder i USA och Europa inspekterar vi först verktygsöverhäng, chuckval och spindelkast. Att justera skärparametrar för hårdmetallpinnfräs fungerar bara när du känner till de mekaniska begränsningarna för din verktygshållare och maskin.
Balansering av antal spånrör och kärnstyvhet: Beräkning av matning per tand (fz) för 4-spåns- och flerspånsfräsar i solid hårdmetall
Att välja antal spånkanaler är en ständig avvägning mellan banans tjocklek och spånutrymme. Fräsning med hög hårdhet genererar fina, nålliknande spånor snarare än långa lockar, så överdimensionerade spånor är onödiga. Standardverktyg med 4 spånor erbjuder utmärkt spånfrigång, men fräsar med 5 eller 6 spånor ger en betydligt större kärndiameter. Det extra tvärsnittet motstår böjkrafter och möjliggör högre bordsmatningar.
Lita inte på standardformler i kataloger för att beräkna spånbelastningen. Med en styv flerskärig solid hårdmetallfräs måste du justera ditt mål baserat på den radiella ingreppsvinkeln. Kortare bågkontakttider innebär att du bör köra en lättare spånbelastning per tand ($f_z$) samtidigt som du ökar den programmerade bordsmatningen. Tillsammans med höghastighetsverktygsbanor skyddar grunda flerskäriga skärningar känsliga skäreggar mycket bättre än tunga fyrskäriga passeringar.
Empiriska formler för justering av fräsmatningshastigheter baserat på överhäng och dynamisk balans
Delinterferens tvingar ofta maskinister till långa utstick som når 4D till 5D. Verktygsnedböjningen ökar med kubiken av överhängslängden. När verktygsförlängningen passerar 3D utlöser skärkrafterna intensiv högfrekvent vibration. I 65 HRC-stål fungerar vibrationen som mikrohamring på eggen, vilket skalar bort beläggningar och bryter sönder hårdmetallen.
För djupgående kaviteter tillämpar vi en strikt stegvis reduktionsregel. Kör baslinjehastigheter och matningar upp till 3D-överhäng. Vid 4D, minska fräsmatningen med 25 % till 35 % och programmera jämna bågingångar. Efter 5D, byt till skaftförlängningar i tungmetall eller hårdmetall. Att undertrycka resonansvibrationer blir din högsta prioritet, även om du måste sänka ytmaterialet för att undvika vibrationsfrekvenser.
Skillnader i matningsparametrar för HRC65-pinnfräsar: Trochoidal/högmatningsfräsning vs. fulldjupssidfräsning
Maskinister växlar ofta mellan fulldjups sidfräsning och dynamisk trochoidal grovbearbetning. Båda vägarna skapar helt olika termiska och mekaniska påfrestningar på verktygseggen. Fulldjups sidfräsning använder ett litet radiellt ingrepp (ae), vilket ger kraftig spånförtunning. Om man inte kompenserar med en högre matning per tand kommer spåret att skava istället för att skära.
Högmatning och dynamiska skalningsbanor använder små översteg och aggressiva linjära matningar, men den radiella ingreppsvinkeln ändras kontinuerligt. Vid finjustering av HRC65-pinnfräsens matningsparametrar fokuserar vi på hörnövergångar och skäringreppsbågar. Att hålla skärkrafterna jämna och förutsägbara när verktyget griper in i hårt stål förhindrar plötsligt stötbrott.
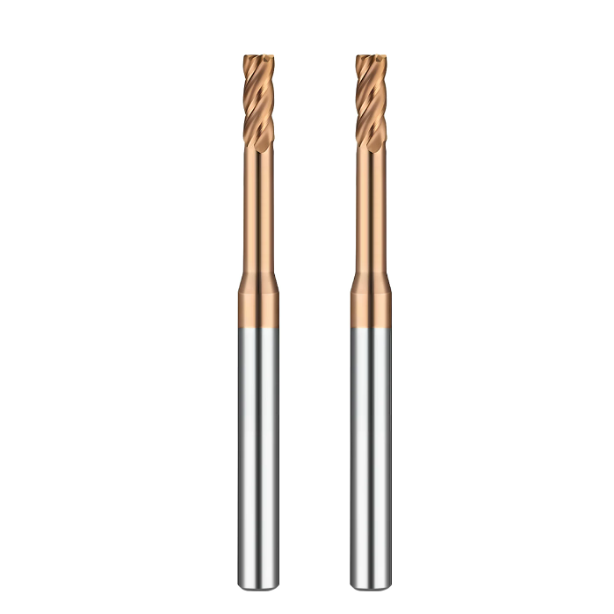
Maskinjustering på plats för formbearbetning: Praktisk tillämpning av hårdmetallfräsmatningar för härdat stål
Verkliga formhåligheter exponerar gränserna för baslinjehastigheter och matningar. I vårt konsultarbete sker över 80 % av eggflisning vid plötsliga geometriförändringar – invändiga hörn, fickingångar och spårfräsning. När härdat stål når 60+ HRC orsakar varje topp i verktygstrycket omedelbart sprödhetsbrott.
Framgångsrika uppställningar kräver dynamiska matningsjusteringar över verktygsbanan. Kör aldrig en enda, plan matningshastighet genom en komplex härdad kavitet. Använd adaptiva verktygsbanor, hörnretardation och radieblandning för att jämna ut skärbelastningarna. Genom att justera din hårdmetallfräsmatning för härdat stål över tuffa egenskaper kan fräsarna vara igång i timmar utan flisning.
Retardationsstrategier och hörnmatningskompensation för att rensa djupa hålrum i plast- och pressgjutformar
Invändiga hörn orsakar de högsta felfrekvenserna vid precisionsformbearbetning. När ett verktyg övergår från en rak vägg till ett skarpt 90-graders hörn hoppar verktygets ingreppsvinkel från 15 grader till över 90 grader. Denna plötsliga ökning ökar spånbelastningen. Utan framåtriktad retardation stöter spindeln till och verktygshörnet knäpps omedelbart.
Vi löser detta genom att programmera stegvisa retardationszoner i CAM-programvaran eller med framåtblick på maskinen. När man närmar sig ett hörn minskar man matningshastigheten för formstålet med 30 % till 50 %, ungefär en halv fräsdiameter före hörnet. Genom att lägga till hörnavrundningar istället för skarpa hörn elimineras stötdämpningar, vilket ger minskade cykeltider för garanterad processsäkerhet.
Ingångsstrategier för 60–65 HRC-gjutstål i slutna hålrum: Rampning och spiralinterpolering
Vertikal nedsänkning i 65 HRC-stål är ett garanterat sätt att förstöra en skärare. Ytbeläggningen vid verktygscentrum är nära noll, och det finns ingenstans för spånor att komma ut. Vid fickfräsning eller spårfräsning av inneslutna element kräver vi linjär rampning eller spiralinterpolering som de enda acceptabla inmatningsmetoderna.
Matcha rampvinkeln direkt med matningshastigheten. För 65 HRC-stål, håll rampvinklarna mellan 0.5 och 1.5 grader, sällan över 2 grader. Under spiralformad inmatning, ställ in matningen för din HRC65-pinnfräs till ungefär 60 % av din linjära sidfräsningshastighet. Håll den spiralformade borrdiametern mellan 1.2x och 1.6x verktygsdiametern för att ge spånorna en öppen utgångsväg.
Bedömning av termisk utmattning i slitstarka beläggningar under extrema friktionsförhållanden
Moderna beläggningar som AlTiN, AlCrN och kisel-nanokompositer fungerar som viktiga värmesköldar på härdat stål. Men för långsam matning genererar överdriven friktion, vilket driver skärzonens temperaturer över 900 °C. Upprepade termiska cykler mellan skärningar orsakar mikrosprickbildning på grund av ojämna värmeutvidgningshastigheter, vilket leder till kraftig beläggningsflagning.
Inspektera flankslitaget under ett fickmikroskop. Om du ser missfärgningsringar och flagnande beläggningskanter bryter friktionsvärme ner bindningsskiktet. Undvik flödande kylvätska, vilket orsakar snabb termisk chock och spricker i hårdmetallen. Kör istället torrt med en stark högtrycksluftblåsning eller MQL, och bibehåll en positiv HRC65-pinnfräsmatning så att spånorna avleder värmen.
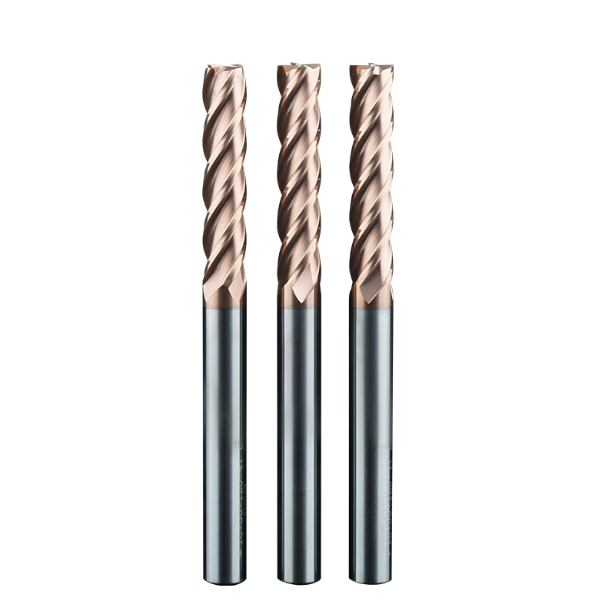
Felsökning på verkstadsgolvet: Härleda inställningar för matningshastighet för pinnfräsar från spånmorfologi och slitagemönster
Utan dynamometrar på verkstadsgolvet fungerar metallflisor på maskinhöljet och slitagemärken på verktygsflanken som din bästa diagnostik. I europeiska och nordamerikanska anläggningar löser vi ofta oregelbunden eggflisning på några minuter genom att helt enkelt dra ut verktygshållaren och läsa av spåren. Vid 65 HRC är onormal spånavgång en omedelbar varningssignal om att verktygsfel är nära förestående.
Att lära sig att bakåtkonstruera din skärning från bearbetningsskräp förhindrar onödiga programomskrivningar. Att inspektera spångeometrin tillsammans med flankavskalning visar dig omedelbart om din pinnfräsmatning överbelastar hårdmetallsubstratet med skjuvkraft eller skaver mot den deformationshärdade ytan på grund av otillräcklig spånbelastning.
Observation av spånfärg (djupblå till mörkröd) och böjning: En snabb metod på plats för att avgöra om fräsmatningen är för hög eller otillräcklig
Vid torrfräsning av härdat verktygsstål måste spånan leda bort skärvärmen. Leta efter enhetliga, tätt böjda nålspånor eller miniatyrformade "C"-former med en jämn mörkblå härdningsfärg. Denna färg bevisar att skjuvzonen nådde den ideala temperaturen för att mjuka upp matrisen medan din fräsmatning effektivt avlägsnade värmen.
Om spånorna ser blekgula, silverfärgade eller pudriga ut är matningen alldeles för lätt. Skäreggen polerar stålet och verktygsflanken överhettas snabbt. Om spånorna ser mörkröda, svarta ut eller har ojämna, trasiga kanter, ta bort matningen av ditt bord omedelbart. Tunga spånbelastningar skapar kraftiga skärspikar som bryter ömtåliga hårdmetallspetsar.
En tillfällig strategi för att justera matningshastigheter för hårdmetallpinnfräsar vid bearbetning av härdat stål med begränsad verktygsstyvhet
Vi ser ofta verkstäder köra arbetsstycken med 60–65 HRC på standard BT40- eller CAT40-maskiner med långa längder för att klara fixturer. Att pressa katalogdjup på dessa uppställningar orsakar vibrationer och nedböjning vid varje skuldra. I miljöer med låg styvhet leder standardhastigheter och matningar snabbt till trasiga skärverktyg.
Om du har dålig styvhet, byt till en lättare radiell metod. Minska ditt radiella skärdjup (ae) och finjustera din hårdmetallfräsmatning för härdat stål genom att minska spånbelastningen per tand samtidigt som du ökar spindelhastigheten. Materialet lossnar i snabba, lågkraftiga passeringar, vilket bevarar verktygslivslängd och detaljdimensioner när du inte kan byta till en styvare spindel.
Praktisk checklista för optimering av matningshastigheter för HRC65-pinnfräsar: Balansering av formytjämnhet (Ra < 0.4) med verktygslivslängd
Att uppnå en spegelblank yta under Ra 0.4 samtidigt som skärarna hålls vid liv under långa cykler kräver disciplinerade kontroller före bearbetning. Högkvalitativa ytfinisher är helt beroende av vibrationsfri verktygskontakt snarare än enbart teoretisk spetshöjd. Nedböjning eller kast förstör ytfinishen direkt på hårt stål.
Om du har problem med ytkvaliteten eller ojämn verktygslivslängd, kontrollera att rundgången håller sig under 0.003 mm (0.0001 tum), håll överhänget under 3D och programmera stegvis hörnretardation. När du stänger dessa fysiska loopar kommer din kalibrerade HRC65-pinnfräsmatning att bibehålla förutsägbara kavitetsväggar i spegelblank kvalitet under över 30 timmars körtid.
Varje uppställning beter sig olika. Om du skär i svåra verktygsstål som CPM eller Vanadis, eller kämpar med långa utstick på CAT40-spindlar, dela dina uppställningsdetaljer med oss. Vi jämför gärna erfarenheter med andra maskinister och utformar en fungerande skärstrategi.