
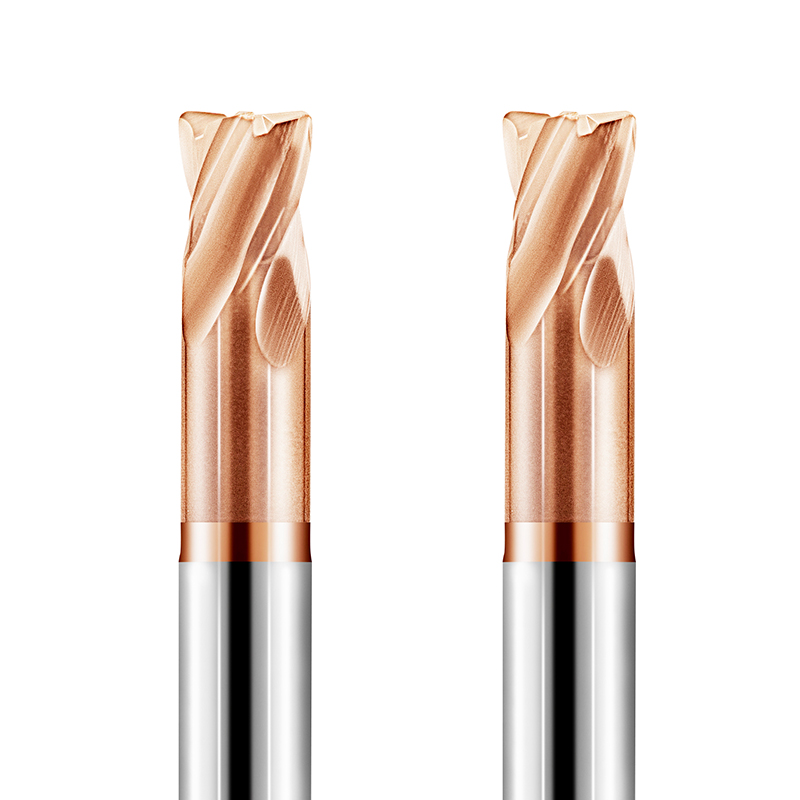
Förra månaden kontaktade en långvarig kund i Stuttgart, Tyskland, dem med en brådskande felsökningsförfrågan. De profilerade stansar av kallbearbetningsstål D2/1.2379, värmebehandlat till HRC 64–66. Deras fyrskäriga pinnfräsar – som förväntades klara två hela cykler tillförlitligt – gick sönder inom 12 minuter. Skäreggarna uppvisade kontinuerlig mikroflisning och hörnradierna drabbades av fullständig materiallossning.
Teamet på plats sänkte instinktivt spindelhastigheten, i antagandet att en långsammare skärning skulle skydda verktyget. Under våra 16 år av tillverkning av skärverktyg är detta fortfarande ett av de vanligaste felen vid hårdfräsning. Vid bearbetning av ultrahårda stål förhindrar för långsam körning att skärzonen når den kritiska plasticeringstemperaturen. Eggen plöjer igenom kallt material under enormt motstånd, vilket förskjuter slitagemekanismen från kontrollerad nötning till kraftig utmattningsspjälkning.
Att ställa in optimal skärhastighet för HRC65-pinnfräsar är aldrig så enkelt som att kopiera parametrar från förpackningen. Det verkliga fönstret för skärhastighet för hårdmetallpinnfräsar är knivsnålt. Faktorer som hårdmetallsubstratets kornstorlek, tröskelvärden för röd AlTiSiN-hårdhet, spindelkast och en ökning av överhängsförhållandet på bara 0.5 kan halvera dina arbetsparametrar. Det är därför vi alltid utvärderar skärhastigheten för pinnfräsar för härdat stål tillsammans med spånförtunning och termisk evakuering.
När ett arbetsstycke är tillräckligt hårt för att en vanlig fil skakar av ytan är en fråga viktig: evakuerar din skärhastighet faktiskt värme med spånan – eller krossar varje spindelvarv stegvis din verktygsspets?

Fräsningsegenskaper för härdat stål (HRC 62–68) och riktmärkesfönstret för skärhastigheter för hårdmetallpinnfräsar
I tekniska samtal med gjutformar och verktygsverkstäder ser vi ofta maskinister tillämpa förhärdade ståltyper (HRC 50) på arbetsstycken över HRC 62. När materialet passerar HRC 60 förändras den grundläggande skärfysiken fullständigt. Plastflödet sjunker kraftigt, skjuvglidningen blir våldsam och spånorna uppstår som diskontinuerliga, högfrekventa segment. Skärmotstånd och momentana värmetoppar är icke-linjära.
För tillverkare av skärverktyg innebär det att ställa in en tillförlitlig skärhastighet för hårdmetallpinnfräs att balansera mekanisk stötdämpning mot termisk skjuvning. Om man kör för långsamt plöjer eggen den ostörda basmetallen, vilket leder till allvarlig mekanisk utmattning. Om man kör för snabbt överstiger gränssnittstemperaturerna 1000 °C, vilket skalar av beläggningar och bindningslager. Man behöver en verifierad baslinjehastighet som koncentrerar termisk energi strikt inom den primära skjuvningszonen.
Empiriskt skärhastighetsområde för HRC65-pinnfräsar (Vc: 45–120 m/min)
I vårt testcenter och hos våra produktionspartners ligger den praktiska hastighetsgränsen för HRC65-pinnfräsar mellan 45 och 120 m/min för stål som 1.2379 (D2) eller CPM-10V. Detta breda intervall är inte en öppen inbjudan att justera matningsvreden slumpmässigt. Din användbara ytmätning är låst direkt till ditt radiella ingrepp (Ae) och verktygsbanans kinematik.
Vid traditionell sidfräsning eller hörnprofilering med 15–25 % radiell överfräsning håller vi ytavverkningen till konservativa 45–70 m/min för att förhindra värmeuppbyggnad i hörnen. Men i dynamiska trochoidala banor med radiellt ingrepp begränsat till 3–8 % Ae sjunker kontaktbågen kraftigt. Varje spår får riklig luftkylningstid per varv, vilket gör att vi kan öka skärhastigheten till 90–120 m/min för höga materialavverkningshastigheter.
Varför du inte bara ska tillämpa standardparametrar för gjutstål på CNC-skärhastighetsberäkningar
I många verkstäder hämtar programmerare fortfarande standardformler för hastighet av gjutstål direkt från standard CAM-bibliotek. Enligt vår erfarenhet är det fortfarande den främsta orsaken till katastrofala verktygshaveri på härdade verktygsstål. Konventionella formler antar förutsägbar bulkduktilitet. Vid HRC65 smalnar skjuvzonen av till några få mikrometer, medan friktionskoefficienter och specifika skärkrafter ökar dramatiskt.
Att använda standardformler i din konfiguration ger en hög spånbelastning i kombination med en alltför konservativ ythastighet. Det strider direkt mot principerna för hårdfräsning. Höga spånbelastningar genererar laterala verktygsavböjningskrafter som knäcker hårdmetallkanaler. Om du inte kompenserar din CNC-skärhastighet för spånförtunning och effektiv diameter, skaver kanalen snarare än skär. Vi beräknar alltid effektivt varvtal baklänges från verklig maximal spåntjocklek (Hex).
Jämförelse av tröskelvärden för termisk nedbrytning: Skärhastighet för fräsning av HRC62-stål vs. HRC65
Många maskinister antar att HRC62 och HRC65 bara skiljer sig åt med 3 Rockwell-punkter, förutsatt att en hastighetsjustering på 5 % är tillräckligt. Våra metallografiska granskningar av verktygsslitage visar att dessa två hårdhetsnivåer ligger på helt olika sidor av en termisk nedbrytningsklippa. För skärhastighet vid fräsning av HRC62-stål tillåter mikrostrukturen fortfarande mild plastisk deformation, vilket håller flankslitaget gradvis och hanterbart mellan 80 och 130 m/min.
Vid HRC65 sitter legeringskarbider mycket tätare och mer spridda över den martensitiska matrisen, vilket genererar extrem friktion vid spånkanten. Att köra HRC62-hastigheter på HRC65-material bryter ner nanokomposit AlTiSiN-beläggningar inom några minuter genom snabb oxidation och termisk diffusion. Vår regel är enkel: ge upp 15–25 % av ytmaterialet för att stabilisera flankslitningsband, snarare än att jaga marginella vinster förbi termiska fellinjer.
Viktiga variabler som påverkar skärhastigheten för pinnfräsar för härdat stål: Beläggningar, substrat och överhängsstyvhet
Vid felsökning av grov- och finbearbetning i amerikanska och europeiska verktygshallar ser vi ständigt ett klassiskt misstag. Om en skärare flisar vid rekommenderat varvtal antar operatörerna instinktivt att ythastigheten är för hög och drar tillbaka spindelöverstyrningen. Ythastigheten fungerar aldrig i ett vakuum. Dess effektivitet styrs helt av den dynamiska styvheten hos ditt verktygshållare-arbetsstyckessystem.
Inom verktygstillverkning verifierar vi att det verkliga maxvärdet för skärhastigheten vid pinnfräsning av härdat stål beror på dolda strukturella variabler. Ultrahårda stål utövar kraftiga reaktiva radiella krafter på skäreggen. Om substratet saknar stöttålighet eller om beläggningen delaminerar under termisk stress blir ythastigheten irrelevant. Du måste balansera substratkemin mot den övergripande uppställningsdämpningen.
CNC-fräsverktyg för ultrahög hårdhet: Substratkornstorlek och AlTiSiN termisk stabilitet
Skärning av HRC 62–68-stål förstör universalkarbid. För högpresterande CNC-fräsverktyg komprimerar vi volframkarbidens kornstorlek till 0.2–0.4 mikron och håller kobolthalten mellan 8 % och 10 %. Detta är en avsiktlig kompromiss inom ingenjörskonst. Vi offrar bulkduktiliteten för att uppnå en HRA-hårdhet på 93–94, vilket förhindrar att skäreggen deformeras under extrem belastning.
Under torrskärningstester ligger kontaktzonens temperaturer rutinmässigt mellan 900 °C och 1050 °C. Standard TiAlN-beläggningar oxiderar och skalar över 800 °C, vilket avlägsnar ditt eggskydd. Vår AlTiSiN-nanokompositbeläggning med hög kiselhalt bildar en amorf, passiverande SiO₂-termisk barriär som motstår oxidation över 1150 °C. Denna nanobarriär ger dig den värmebeständighet som behövs för att upprätthålla högre linjehastigheter.
Inverkan av överhäng (L/D-förhållande) och radiellt rundgång på hastighetsgränserna för HRC65-fräsar
Fråga oss vad den främsta anledningen är till att maskinister tvingas sänka hastigheterna, och svaret är överhängslängden. I formar med djupa kaviteter stryper operatörerna ofta verktyg vid 4D till 5D överhäng för att komma fritt från väggar, och undrar sedan varför verktyget vibrerar. Nedböjningen ökar med kubikprocenten av överhängslängden. Vid spånbelastningar på mikronnivå skapar den böjningen våldsamma högfrekventa vibrationer.
Detta vibrerande ljud förstör en HRC65-fräs . När ditt överhäng överstiger 4D måste du minska ythastigheten med 20 % till 35 % jämfört med en 3D-uppställning. Total indikerad kast (TIR) vid verktygsspetsen måste hållas strikt under 0.003 mm. Om kastningen överstiger 0.005 mm absorberar en tand all radiell stöt och mikrosprickor. För djupa avstånd, byt till ett halsverktyg med förstärkt kona.
Logik för justering av skärhastighet vid fräsning baserat på spånfrigång och antal spår (4-spåns vs. 6-spåns)
Att välja mellan 4 och 6 skärningar handlar om att balansera kärnans styrka mot spånfickans volym. Många maskinister antar att tunna spånor motiverar 6- eller 8-skäriga verktyg för att maximera bordsmatningen. Medan extra skärningar ökar kärnans styvhet, minskar de spånfrigången. I trånga skärningar kan glödande, sprickiga spånor packas i smala skärningar och svetsas fast vid fräskroppen.
Vi rekommenderar en stegvis justering av skärhastigheten vid fräsning. För grovbearbetning eller tyngre radiella snitt (Ae över 15 %), kör en pinnfräs med 4 skärskär. De öppna skärskären gör att kall luft med högt tryck direkt kan rensa spånorna, vilket förhindrar omskärning. Reservera 6-skäriga fräsar för lätt sidoväggsfinbearbetning (Ae under 3 %). I den uppställningen kan du säkert öka ythastigheten och köra högfrekvent mikroskärning för en spegelblank yta.
Matningar och hastigheter för hårdmetallpinnfräsar för högfrekvent fräsning i moderna formverkstäder
När vi granskar formtillverkningsanläggningar ser vi två ytterligheter. Traditionella verkstäder använder alltför konservativa matningar av rädsla för verktygsbrott, medan avancerade verktygsrum använder högfrekvent mikrofräsning för exceptionella ytfinisher. Oavsett maskinstyrning måste ythastighet och matningshastighet förbli tätt sammankopplade.
Inställning av matningar och hastigheter för hårdmetallpinnfräsar är beroende av att en konstant dynamisk spåntjocklek (Hex) bibehålls. Om matningen per tand sjunker under brynradien slutar eggen att skäras och börjar plöja. Detta deformationshärdar detaljen och bränner släppningsytan. Tryck matningen för hårt och för högt radiellt tryck får eggen att knäckas. Du måste koordinera hastighet, matning och översteg dynamiskt.
Optimering av Ae- och Ap-förhållanden för att maximera skärhastigheten för HRC65-pinnfräsar i trochoidala verktygsbanor
Vid grovfräsning med djup ficka har dynamiska trochoidala banor till stor del ersatt traditionell Z-nivåfräsning. Vi ökar säkert vår HRC65-pinnfräshastighet till 100–120 m/min genom att strikt begränsa radiellt ingrepp. Vi ställer in radiell överfräsning (Ae) till 3–6 % av verktygsdiametern medan vi kör axiellt djup (Ap) vid 1.5 till 2 gånger skärdiametern för att utnyttja hela spårlängden.
Denna geometri håller tanden inkopplad endast 10–15 % av varje varv, vilket lämnar resterande 85 % öppna för luftkylning. Skärvärme avleds rent utan att migrera in i verktygskärnan. Eftersom Ae är liten sker spånförtunning. Du måste tillämpa matningskompensation, vilket ökar den programmerade Fz med 2x till 3x så att tanden skär rent snarare än skaver.
Balansering av fräshastighet och matning per tand (Fz) vid härdat stål för att förhindra hörnflisning
Skärdynamiken kollapsar när en pinnfräs övergår från raka väggar till skarpa invändiga radier. Operatörer håller ofta ett jämnt profilskär, bara för att höra ett högt poppande ljud när fräsen träffar ett invändigt hörn. Verktygsingreppsvinklarna ökar omedelbart, vilket multiplicerar skärkrafterna och spräcker ömtåliga hörnradier. Kör aldrig raka matningshastigheter genom en invändig fickradie.
Vår fälttestade regel skyddar din fräshastighet för härdat stål: bibehåll hög ythastighet och lätta spånbelastningar (0.03–0.06 mm/tand) längs plana väggar. När banan närmar sig ett hörn, programmera CAM-look-ahead-rutiner för att minska matningen med 40–60 % och sänka spindelhastigheten med 10 %. Använd skalningspassager för att rensa hörnmaterialet gradvis snarare än att ramma hela radien i ett slag.
3D-formkonturering: Beräkning av skärhastighet för fräsning baserat på effektiv diameter och banutjämning
Kulspetsfinbearbetning på 3D-konturer utgör en vilseledande geometrisk fälla. Maskinister programmerar ythastigheten med hjälp av nominell verktygsdiameter, men kämpar sedan med grova ytbehandlingar och snabbt centrumslitage. Problemet är geometrin: beräkna din skärhastighet för fräsning med hjälp av effektiv skärdiameter (Deff) vid faktiskt skärdjup, aldrig nominell verktygsdiameter (Dc).
Vid grunt axiellt djup (Ap på 0.05–0.1 mm) krymper den effektiva skärdiametern till en bråkdel av den nominella storleken. Skäreggen nära centrum noll rör sig knappt, släpar och smetar över formstålet. Kompensera genom att öka spindelvarvtalet med 30 % till 50 % tillsammans med höghastighetsutjämning med framåtblick. Om spindelvarvtalet når sitt maximum, luta verktyget 15 grader på en 5-axlig fräs för att ta bort dödpunkten från skärningen.
Felsökning på plats: Diagnostisering av verktygsfel vid CNC-fräsning av härdat stål
När vi svarar på tekniska samtal från europeiska och amerikanska verkstäder ser vi ofta att operatörer skyller på verktygskvaliteten och byter ut skärare i förtid. Enligt vår erfarenhet fungerar varje sliten skärare som dras från spindeln som en operativ datainspelare. Hårdfräsning ger praktiskt taget ingen felmarginal. Små parameterobalanser lämnar tydliga mekaniska och termiska signaturer på dina skäreggar.
Effektiv felsökning kräver reverse engineering av dessa specifika slitagemönster. För högpresterande pinnfräsar för CNC-fräsning av härdat stål beror katastrofala fel sällan på en enda variabel. Det är resultatet av cykliska mekaniska belastningar och termisk chock. Inspektera släppningsytan under ett 20x verkstadsmikroskop innan du rengör verktyget för att skilja termiskt genombrott från mekanisk påverkan.
Termisk sprickbildning och mikroflisbildning i tidigt skede: Avgöra om CNC-skärhastigheten är för hög eller matningshastigheten är för låg
Under förstoring indikerar parallella kamliknande sprickor som löper vinkelrätt mot skäreggen termisk utmattning. När operatörer pressar CNC-skärhastigheten bortom beläggningens termiska tak skapar snabba uppvärmnings- och kylcykler våldsam termisk stress. När denna cykliska expansion överstiger hårdmetallmatrisens brottseghet sprider sig mikrosprickor in i substratet och orsakar eggflagning.
Termisk sprickbildning kan dock också bero på otillräcklig spånbelastning. Om matningen per tand är för lätt, skaver eggen mot deformationshärdat material snarare än att skära rena spånor, vilket koncentrerar värmen vid verktygsspetsen. Kontrollera spånfärgen: om spånorna är djupblå eller lila med kamsprickor, sänk linjehastigheten med 15–20 %. Om spånorna är pudriga eller bleka, öka matningen för att avlägsna värme.
Uppbyggd kant (BUE) och accelererat slitage: Åtgärda bristen på skjuvinducerad mjukning
Bearbetning av HRC 65-verktygsstål ger ibland upphov till uppbyggda eggar eller kraftigt kraterslitage, vilket överraskar många ingenjörer. I våra spindeltester inträffar detta när den faktiska fräshastigheten för det härdade stålet ligger under plasticeringsfönstret. Skjuvzonen når aldrig de 600°C–800°C som krävs för lokal termisk mjukgöring, vilket tvingar skäraren att plöja igenom obevekligt material.
Denna lågtemperaturplöjning förstör eggslipning och kallsvetsar mikropartiklar till skäreggen. När dessa avlagringar skärs av drar de med sig hårdmetallkorn, vilket accelererar flankslitaget. Istället för att sänka varvtalet – vilket fördjupar plöjningscykeln – öka skärhastigheten med 10–15 % om uppställningsstyvheten tillåter. Termisk mjukgöring aktiveras och ändrar skäret från en matt slipning till ett rent surrande.
Praktisk validering av kylmedier: Varför torrbearbetning med en Vortex-kallluftspistol överträffar flödkylning
Att översvämma en HRC 65-skärning med vattenlöslig kylvätska när man ser rök är ett snabbt sätt att förstöra hårdmetall. Roterande spånrör växlar mellan 1 000 °C i skärningen och rumstemperatur i kylvätskeströmmen inom millisekunder. Denna extrema termiska cykling orsakar allvarlig termisk chock, vilket leder till snabb beläggningsdelaminering och mikrofrakturering längs korngränserna.
När du fastställer din baslinjeskärhastighet för fräsning, kör torr med en virvelkallluftspistol. Kyld tryckluft (-5 °C till 5 °C) kyler inte fräskroppen; den ger kinetisk kraft för att rensa spånorna och förhindra återskärning. I djupa hålrum där evakueringen stannar av är minimismörjning (MQL) med vegetabilisk olja genomförbart, men högtryckskylning gör mycket mer skada än nytta.






