
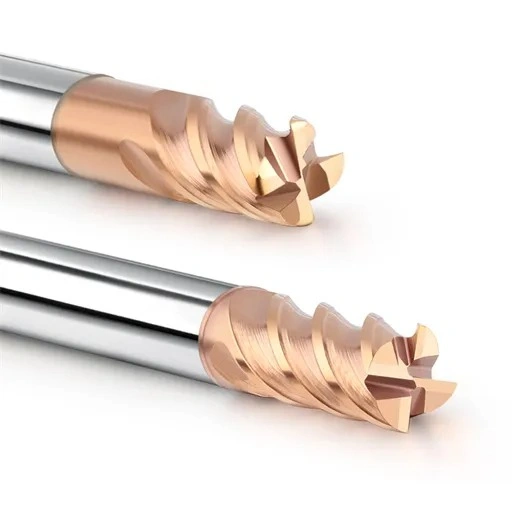
Förra månaden skickade en verkstadschef på en stansningsanläggning i Stuttgart oss högupplösta foton och spindelbelastningsloggar från en havererad anläggning. De skärde ett SKD11-verktygsstålsskär härdat till HRC 62–65 på en vertikal fleroperationsmaskin från DMG MORI. För grovbearbetning och medelfinbearbetning valde de en 10 mm 4-skärig solid hårdmetallpinnfräs konstruerad för material med hög hårdhet.
Med utgångspunkt i gamla verkstadsvanor antog teamet att hårdare stål krävde en "krypningsmetod". De ställde tillbaka spindeln till 1 800 varv/min, ställde in matningen per tand på 0.015 mm och översvämmade skärningen med vattenlöslig emulsion. Inom två minuter drabbades skäreggen av katastrofala mikroflisor, vilket lämnade en polerad, vitglaserad zon över arbetsstycket.
Under våra 16 år av verktygstillverkning och support på plats i Europa och Nordamerika ser vi detta haveri nästan varje månad. Programmerare som arbetar med förhärdade stål (P20 eller H13 vid HRC 38–42) stöter på en vägg när råmaterialets hårdhet klättrar över HRC 60. Vid denna tröskel förlorar stålet nästan all plastisk deformationsförmåga, vilket förvandlar skjuvbelastningar till brutala stötvågor som helt fokuserar på skäreggen.
När verktyget rör sig för långsamt genererar skärgränssnittet aldrig den kritiska värmeenergi som behövs för att mjuka upp skärplanet. Omvänt tvingar en ultrakonservativ matning per tand eggen under dess brynradie, vilket genererar friktion snarare än verklig spånklippning. Vilka exakta skärhastigheter och matningar för HRC65-pinnfräsar gör att avancerade nanokompositbeläggningar kan överleva, samtidigt som tandbelastningarna hålls säkert mellan friktion och eggbrott?

Varför konventionella beräkningsformler misslyckas helt på HRC65-härdat stål
Vi ser ofta verkstadsingenjörer använda standardformler från läroböcker eller allmänna katalogdiagram för att beräkna matningshastigheter på kylda formar. Många maskinister antar att skärhastigheten minskar förutsägbart när hårdheten ökar, och behandlar ett arbetsstycke med 65 HRC precis som ett segare stycke 4140. I verkligheten, när stålet överstiger HRC 60, sjunker den plastiska deformationen nära noll, och skjuvzonen övergår till periodisk, spröd fragmentering som ogiltigförklarar traditionella formler för hastighet och matning.
Att försöka beräkna skärhastigheter och matningar för HRC65-härdat stål med hjälp av pinnfräsar med äldre formler skapar en omedelbar skillnad mellan termisk stress och mekanisk skärmotstånd. Hårdfräsning handlar aldrig om att bulldoza ut material ur skärningen. Istället kräver framgång att man etablerar en tät termomekanisk balans precis vid verktygsspetsens kontaktzon på mikronnivå.
Från konventionell skärning till "varmhårdhetsskärning": Skärhastighet kontra verktygsspetstemperatur
Vid bearbetning av kallbearbetningsstål som D2, SKD11 eller DC53 vid HRC 65 sänker operatörerna rutinmässigt spindelhastigheterna för att "skydda" skäret. Våra termografiska diagnostikverktyg bekräftar dock att linjär skärhastighet ($V_c$) och skärtemperatur inte delar en linjär kurva i härdat stål. Moderna mikrokorniga hårdmetallsubstrat belagda med AlTiSiN kräver ett lokalt, kontrollerat temperaturfönster på 700 °C till 850 °C för att aktivera den kiselrika skyddande oxidbarriären.
Vid optimal skärhastighet för pinnfräsar med HRC65 mjukar den momentana skärvärmen upp ett mikroskopiskt lager av stålet direkt före skärningen. Spånorna lossnar rent med en jämn mörklila eller blå färg, vilket bevisar att värmen evakueras med spånan. Om du sänker hastigheten under 60 m/min förblir stålet kallt och styvt, vilket tvingar verktyget att mekaniskt riva materialet tills beläggningen flisar bort.
Den "döda zonen" för matning per tand: Överdriven friktion kontra katastrofal flisning
Spånbelastningen (fz) i kylt stål har det smalaste arbetsfönstret vid CNC-fräsning. Varje hårdmetallfräs för härdat stål har en skyddande eggslipning, vanligtvis förberedd med en radiell slipning eller mikrofasning på 3–8 μm. Om spåntjockleken sjunker under denna slipningsradie slutar eggen att skäras och börjar polera arbetsstycket genom högtrycksfriktion.
Denna friktion genererar kraftig kallhärdning och bildning av vita lager samtidigt som den genomsyrar verktygsflanken inom några minuter. Omvänt orsakar en pressning av spånbelastningen förbi brotthållfastheten hos submikronhårdmetallens korngränser omedelbar mikroflagning. Att etablera en effektiv HRC65-pinnfräsmatning innebär att bibehålla ett strikt fönster på 0.010–0.035 mm/tand, vilket förlitar sig på banutjämning snarare än godtyckliga matningsöverstyrningar.
Dynamisk styvhet: Spindelskillnader under extrema radiella skärkrafter
Många programmerare skyller på skärverktyget för vibrationer utan att inspektera konanslutningen. Fräsning av HRC65-material genererar massiv, högfrekvent radiell motståndskraft mot spindelns yta. I våra direkta fälttester på härdade SKD11-block levererade identiska fräsar med samma utstick på standard BT40-konor mindre än hälften av verktygslivslängden som uppnåddes på dubbelkontaktspindlar HSK-A63.
Standard BT40-hållare förlitar sig enbart på konfriktion och tillåter mikroskopisk elastisk rörelse under tunga sidobelastningar och centrifugalexpansion. Härdat stål erbjuder noll marginal för nedböjning; dynamiskt rundkast som överstiger 3 μm överbelastar enskilda spår och utlöser verktygsbrott. När du fastställer matningshastigheten för din hårdmetallfräs måste du utvärdera hela systemet – spindelkontakt, krymppassningshållarbalans och ett överhängsförhållande som hålls strikt inom 3D.
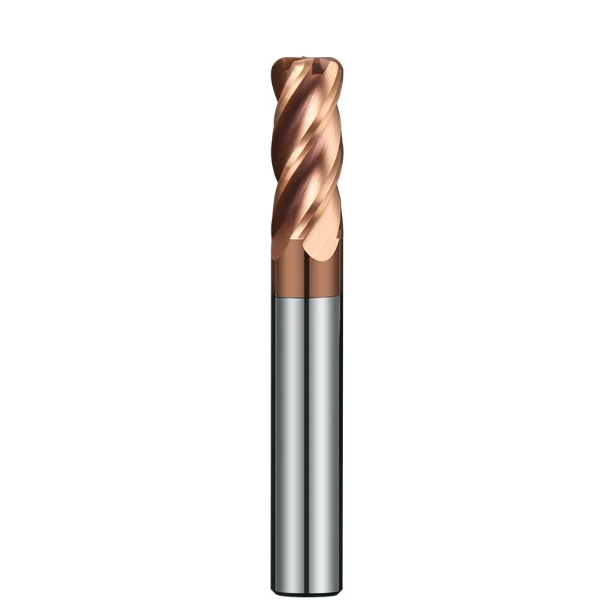
Praktiska hastigheter och matningar för härdade stålpinnfräsar för grovbearbetning och medelfinbearbetning
Kunder frågar ofta om höga avverkningshastigheter är möjliga vid grovbearbetning av HRC65-verktygsstål. Vårt svar är ja, men inte genom att ta tunga snitt med lågt varvtal som man skulle göra på kolstål. Att försöka ta djupa radiella bett på ett arbetsstycke med 65 HRC skapar extrema termiska chocker som spräcker hårdmetallspetsarna inom några sekunder, oavsett spindelmoment.
I våra fältapplikationer fungerar medelfinbearbetning som en termisk och mekanisk buffert efter grovbearbetning. Genom att använda höga spindelhastigheter med låga skärdjup reduceras återstående material till ett jämnt 0.05–0.10 mm-hölje. Detta skyddar dyra finbearbetningsfräsar och förhindrar att skärtemperaturerna i arbetsstycket bildar mikrosprickor före slutlig kalibrering.
Rekommenderade hastigheter och matningar för hörnradiefräsar för härdat stål
Använd aldrig vassa 90-graders fyrkantsfräsar för grovbearbetning eller rensning av härdade hålrum. På HRC65-stål fungerar en vass egg som en kraftig spänningskoncentrator; även 0.01 mm dynamisk rundgång bryter hörnet direkt. Om man byter till en bull-nosed hörnradie delar det skärande belastningen i axiella och radiella kraftvektorer, vilket ger skäreggen en betydligt högre slagseghet.
När du ställer in hastigheter och matningar för hörnradien för pinnfräsar i härdat stål, håll det axiella djupet (ap) till 10–20 % av hörnradien. För en D10R1.0-fräs, kör ap vid 0.15–0.20 mm och radiellt ingrepp (ae) vid 0.20–0.40 mm med en matning på 0.03–0.05 mm/tand. Kombinera detta med en torrluftsblås på 0.6 MPa för att evakuera spånor utan att termiskt chocka verktyget.
Styrning av skärhastighet för solida hårdmetallpinnfräsar för HRC65
Valet av linjehastighet för mikrokornigt hårdmetall (0.2–0.4 μm kornstorlek) beror direkt på maskinens styvhet. Maskinister kör ofta HRC65 kallbearbetningsverktyg med 40 m/min eller lägre av försiktighet. Vår SEM-analys visar dock att alltför låga linjehastigheter förhindrar korrekt termoplastisk skärning. Beläggningen rivs snabbt loss, vilket orsakar allvarligt slipande flankslitage.
Vi kör skärhastigheter för solida hårdmetallpinnfräsar för HRC65 mellan 60 och 90 m/min under torr luft eller minimalsmörjning (MQL). På maskiner med hög styvhet och linjära skalor kan man gå upp mot 100 m/min för att utlösa mjukgöring vid varmskjuvning. På äldre spindlar med detekterbar rundgång, justera hastigheten tillbaka till 65 m/min med finmatning för att stoppa mikrosprickor innan de sprider sig.
HRC65 skärhastighet och matningsomvandling för trochoidfräsning och dynamiska verktygsbanor
Linjära verktygsbanor orsakar radiella ingreppsvinklar som ökar från 90° till 180° i hörn och spår. I HRC65-stål bryter den plötsliga belastningstoppen verktygen direkt. Vi rekommenderar programmerare att använda dynamiska trochoidala verktygsbanor som begränsar ingreppsvinkeln till 15° till 30°. Detta håller skäreggen i luften längre för att avge värme mellan skärningarna.
Vid beräkning av HRC65-skärhastighet och matning vid trochoidfräsning måste man tillämpa radiella spånförtunnande faktorer. Med radiellt ingrepp (ae) inställt på endast 2–5 % av verktygsdiametern, öka den programmerade matningen från 0.02 mm/tand upp till 0.06–0.10 mm/tand. Man kan också säkert öka linjehastigheten till 110 m/min, vilket förhindrar att spånkanalerna skaver mot förhärdad yta.
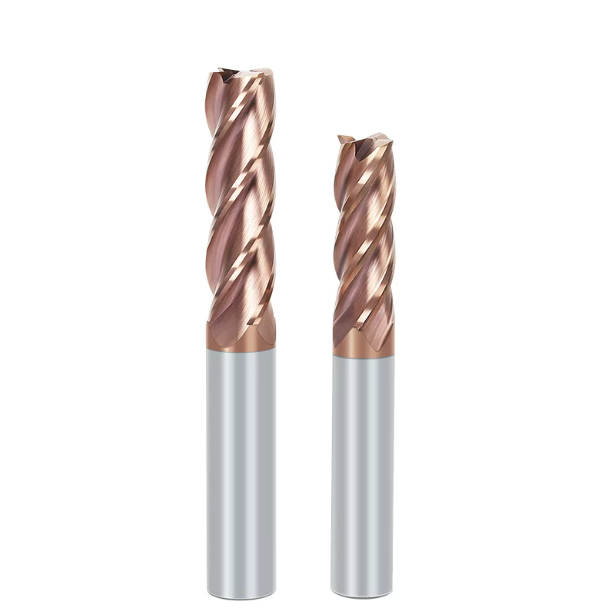
Exakt matchning av spindel HRC65 pinnfräs varvtal och matningshastighet
Vid felsökning av skärljud ser vi ofta operatörer justera maskinöverstyrningar efter gehör. Även om detta fungerar på glödgade stål är det farligt att gissa matningar och hastigheter på HRC65-stål. Om matningshastigheten inte synkroniseras med spindelhastigheten sjunker spåntjockleken under brynradien, vilket orsakar omedelbar mikroflisning eller kraftig termisk friktion.
För att bibehålla stabil skärdynamik, beräkna faktiska spindelvarv och axelmatningsvektorer istället för att förlita sig på katalogens tumregler. Vår verkstadsregel för HRC65-pinnfräsars varvtal och matningshastighet är enkel: håll den verkliga spåntjockleken ovanför eggslipningen, samtidigt som spindelbelastningen hålls inom den kontinuerliga effektkurvan för att förhindra servofördröjning i snäva hörn.
Beräkning av HRC65-pinnfräsarens varvtalsinställningar efter diameter
Programmerare undrar ofta varför små mikrofräsar och stora fräsar kräver väldigt olika driftstrategier i härdat stål. Små verktyg (D1-D3 mm) begränsas ofta av maskinens maximala spindelvarvtal, vilket gör det svårt att uppnå termiska mjukningstemperaturer. Omvänt når större verktyg (D10-D12 mm) beläggningsoxidationstemperaturer mycket snabbt om de övervarvas.
När du fastställer HRC65-pinnfräshastighetsinställningar utifrån diameter, beräkna aldrig varvtalet enbart med hjälp av den nominella verktygsdiametern. Du måste beräkna varvtalet mot den faktiska kontaktdiametern som härrör från din CAM-modell. Om ett D6-verktyg kör ett grunt snitt på 0.20 mm kan den effektiva skärdiametern vara under 2.5 mm. Du måste öka spindelvarvtalet för att nå mållinjens hastighet.
Beräkning av faktisk HRC65-pinnfräsmatningshastighet och spånbelastningsinställning
Bordmatning (F) är inte bara tandantal gånger matning per tand gånger varvtal. Vid höghastighetshårdfräsning med små radiella översteg minskar spånförtunning den faktiska skärtjockleken till en bråkdel av den programmerade matningen. Programmering utan spånförtunningskompensation tvingar verktygseggen att polera mot deformationshärdat stål snarare än att skära under det.
Vid hantering av HRC65-pinnfräsmatning och spånbelastningsinställning på plats, beräkna ekvivalent spåntjocklek (h_ex) med hjälp av CAM-kompensation eller trigonometriska formler. Öka den nominella matningen per tand för att nå din målspånbelastning. Kontrollera alltid maskinstyrningens framåtblickningskapacitet för att förhindra axeltvekan och verktygsuppehåll längs komplexa 3D-konturer.
Maskinverktygsdynamik: Styvhetsriktmärken (Hastigheter och matningar för pinnfräs i härdat stål)
CNC-maskinkonstruktionen påverkar i hög grad skärprestandan i 65 HRC-verktygsstål. På specialbyggda hårdfräscentra (som Makino eller Röders) upprätthåller snabb servorespons och styva styrningar stabilt verktygsingrepp vid höga kontureringshastigheter. På vertikalfräsar för allmänt bruk kan långsammare hörnretardation utlösa vibrationer och spindelresonans om matningarna trycks för högt.
Riktmärkestabellen nedan återspeglar skärbasvärden som samlats in från europeiska och amerikanska formanläggningar med hastigheter och matningar för härdat stålpinnfräsar:
| Verktygsspecifikation | Målskärhastighet (Vc) | Högstyva centra (Makino / DMG MORI) | Standard VMC:er (Haas / liknande) | Kylstrategi |
| ϕ3 mm R0.2 (4-skärig) | 65–80 m/min | F800–F1200 mm/min (fz ≈0.025 mm) | F500–F750 mm/min (fz ≈0.016 mm) | Torr kall luft / MQL |
| ϕ6 mm R0.5 (4-skärig) | 75–90 m/min | F950–F1400 mm/min (fz ≈0.030 mm) | F650–F900 mm/min (fz ≈0.020 mm) | Torrluftsblåsning (inget vatten) |
| ϕ10 mm R1.0 (4-skärig) | 80–95 m/min | F850–F1300 mm/min (fz ≈0.035 mm) | F550–F800 mm/min (fz ≈0.022 mm) | Högtrycksluft / MQL |
Ställ alltid in hastigheter och matningar så att de matchar spindelmomentkurvor och maskinens accelerationsgränser. Att balansera maskindynamiken med korrekt spånbelastning säkerställer att verktygen skär pålitligt och skyddar maskinstyrningarna från kraftiga vibrationer.
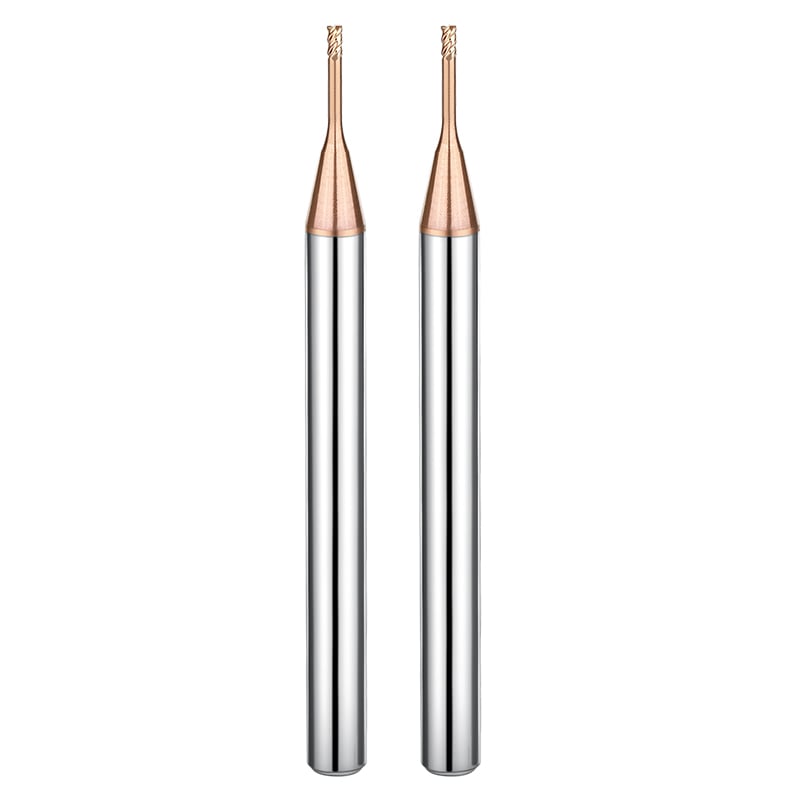
Parameteroptimering HRC65 pinnfräsparametrar för finbearbetning och högtoleransbearbetning
Vid precisionssprutverktyg och mikrostansverktyg lämnar verkstäder rutinmässigt en slipmån på 0.03 mm för manuella bänkpolerare. Manuell stenning tar timmar och rullar ofta kritiska delningskanter eller tvättar bort komplicerade avstängningsfunktioner. I våra kontraktstester på premiumgjutcentraler med spindelkast under 2 μm, uppnår direkt hårdfräsning på HRC65-stål tillförlitliga spegelblanka ytor på Ra 0.1–0.2 μm direkt från maskinen.
Finbearbetning av härdat stål kräver exakt motsatt fysik än grovbearbetning. Skärmotståndet blir sekundärt, medan skäravböjning och elastisk återhämtning av arbetsstycket dikterar verklig dimensionsnoggrannhet. Finjustering av dina HRC65-pinnfräsparametrar för finbearbetning kräver absolut konsekvens i skärkrafterna så att mikroslipade kanter smidigt skalar yttoppar utan att utlösa servostötning eller fasettstegning.
Hörnrensning och vilfräsning: HRC65-parameteroptimering för pinnfräs
Grovfräsning av djupa fickor med bull-nosed-verktyg ger stegade, icke-linjära material i snäva invändiga hörn. Operatörer sätter ofta i ett litet ball-nosed-verktyg och försöker med fulldjup hörnplockning i en enda passage, vilket omedelbart bryter spetsen. Den radiella kontaktvinkeln ökar våldsamt när spåren griper in i hörnradien; utan programmerad flerpass-restfräsning eller stegning på kurvhöjd bryter alternerande böjspänningar fräsen.
För att hålla ömtåliga verktygsspetsar vid liv samtidigt som mikrontoleranserna bibehålls, begränsa det axiella djupet (ap) till 0.02–0.05 mm och den radiella överfräsen ($a_e$) till 0.03–0.06 mm. Vid HRC65-pinnfräsparameteroptimering under hörnplockning, kompensera för förlorad periferilinjehastighet genom att öka spindelvarvtalet med 10–15 %. Denna högre ingreppsfrekvens övervinner verktygsavböjning och eliminerar avstickningsfel i snäva hörn.
Vibrationsdämpning: Härdad stålfräs ökar hastigheten och matningen med ±3 %–5 %
Vid ytbehandling av reflekterande golv och vertikala väggar stöter operatörer ofta på periodiska molniga band eller reflekterande vibrationsränder. Tekniker antar ofta att matningshastigheten är för hög eller att spåren är slöa. I verkligheten är detta nästan alltid regenerativ harmonisk vibration mellan spindelfrekvensen, verktygshållarens räckvidd och arbetsstyckets kärnresonans.
Det snabbaste sättet att eliminera vibrationer i golvet är en kontrollerad mikrostegsjustering av varvtalet. När du hör det där högfrekventa harmoniska ljudet, öka spindelhastigheten med ±3 % till 5 % på kontrollpanelen för att bryta resonansslingan. För långcyklig ytbehandling på tunna väggar förhindrar programmering av spindelhastighetsvariation (SSV) permanent regenerativt vibration när hastigheter och matningar för härdade pinnfräsar inställs.
Spårning av flankslitage och offsethantering under processen
Flankslitage (VB) utvecklas osynligt vid mikrofinbearbetning med hög hårdhet. Eftersom skärdjupet är så grunt registreras knappt den initiala egggenombrottet på maskinens spindelbelastningsmonitorer. När flankslitageytorna överstiger 0.05 mm ökar friktionen i höjden, detaljdimensionerna blir underdimensionerade och skärningen bränner ett sprött, återhärdat vitt lager in i kavitetsväggen.
För att skydda formtoleranser under obevakade skift har vi satt strikta produktionsregler för att köra hårdmetallfräsar med matningar med slitagekompensation. Inspektera frässpetsen med en optisk verktygsinställare eller lasersond var 30:e till 45:e minut av skärtiden. Begränsa den dynamiska slitagekompensationen till 0.003–0.005 mm. När offseten överstiger den tröskeln, returnera verktyget till medelfinbearbetning istället för att riskera ett dyrt skärinsats.
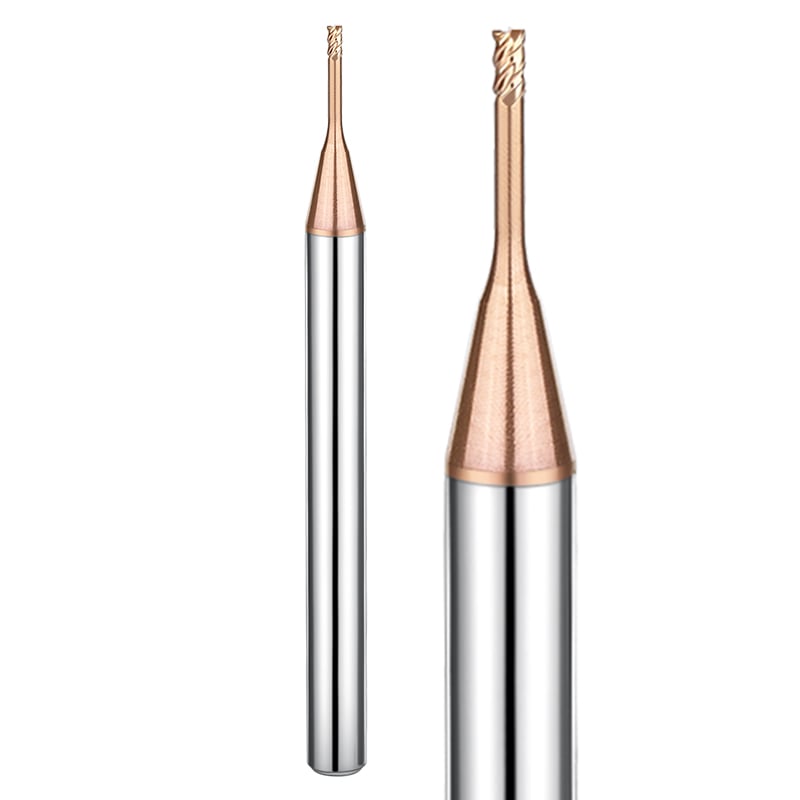
Vanliga fellägen på plats och korrigerande åtgärder
Slitna skärverktyg berättar en exakt historia under ett 50x verkstadsmikroskop. När operatörer sönder ett verktyg, sänker de reflexmässigt spindelvarvtalet eller halverar de programmerade matningshastigheterna. Denna reflexreaktion gör vanligtvis saken värre: att sänka matningshastigheterna under brynradien sätter verktyget tillbaka i destruktiv polering och friktionsslitage.
Effektiv optimering av HRC65-pinnfräsparametrar bygger på felsökning med sluten slinga, från slitagemönster direkt tillbaka till verktygsbanans dynamik. Du måste balansera termisk mjukgörande aktivering mot mekanisk utmattning och beläggningsvidhäftning. Genom att avläsa verktygsslitagemorfologin kan du diagnostisera felaktiga spindelhastigheter, överbelastning av matning eller dåliga kylvätskestrategier inom några minuter i verkstaden.
Mikrochipning vid verktygsspetsen: HRC65-diagnosprotokoll för skärhastighet och matning
Om skäreggar flisar upp sig i ojämna, skalliknande mikrosprickor inom de första tio minuterna av skärningen, har de mekaniska stötbelastningarna överskridit hårdmetallens tvärgående brotthållfasthet. Detta tyder nästan alltid på hörningångar, trochoidala insteg eller rampningsfaser där den momentana spåntjockleken översteg de planerade programgränserna.
Om du fräser djupa fickor och hör skarpa klickande ljud vid ingången, kontrollera dina ingångsövergångar och hörnretandningsinställningar. Innan du sänker spindelhastigheten, minska ingångsmatningshastigheterna med 30–40 % på alla hörnbågar, eller sänk den nominella spånbelastningen till 0.015–0.020 mm/tand. Om du använder plana pinnfräsar, byt till en bull-nosed hörnradie för att omfördela maximala skärkrafter över en båge samtidigt som optimal HRC65-skärhastighet och matning bibehålls.
Beläggningsdelaminering och accelererat flankslitage: Luftblåsning kontra översvämningskylning
Att dränka HRC65-verktygsstål med vattenbaserat kylmedel är det enskilt snabbaste sättet att förstöra skäreggar. Stänk av kylvätska på roterande spånrännor skapar extrema termiska chockcykler som bryter bindningen mellan mikrokornsubstratet och nanokompositbeläggningarna av AlTiSiN. När denna skyddande termiska barriär delamineras gnids bar hårdmetall direkt mot 65 HRC-stål och förstör flankkanterna på några minuter.
Om du använder kylvätska med flödning på härdat stål och ser flisor eller vit rök, stäng av pumpen omedelbart. Byt till torr tryckluft med 0.5–0.6 MPa eller minimalsmörjning (MQL) för att rensa spånorna rent utan termisk chock. Sikta på en konservativ skärhastighet för solid hårdmetallpinnfräs för HRC65 mellan 70 och 80 m/min, vilket gör att verktygsspetsen kan generera den kontrollerade värme som behövs för att bibehålla sin självpassiverande oxidbarriär.
Produktionsskalning: Hastigheter och matningar för hörnradiepinnfräsar för härdat stål
Parameterstrategin skiftar helt mellan prototypbyggen i låg volym och produktionsceller i hög volym. När man sätter upp 3 till 5 prototyphålrum i en flyg- eller formverkstad är säkerheten av största vikt. Kör konservativa radiella översteg (ae) och baslinjeskärhastigheter för att garantera noll kasserade delar och noll verktygsbyten mitt i programmet.
Om du konfigurerar återkommande körningar med dussintals eller hundratals härdade detaljer, kör ett aggressivt uppgraderingsprogram. När de första delarna verifieras på CMM:n, öka matningshastigheter och spindelhastigheter med 5 % i steg om 5 % för att fastställa slitknäet för det värmebehandlade partiet. Genom att fastställa repeterbara hörnradie-pinnfräshastigheter och matningar för härdat stål kan du indexera fräsar förutsägbart mellan schemalagda cykler, vilket balanserar eggens livslängd mot cykeltider.
Variabler på verkstadsgolvet medför ofta utmaningar som generiska katalogdiagram helt enkelt inte kan förutsäga. Variationer i maskinspindelns koniska slitage, krymppassningshållarens balans, verktygsöverhängsförhållanden och värmebehandlingshårdhetsspridning (±1–2 HRC) påverkar alla skärprestanda. Om du kämpar med vibrationer i kavitetsväggen, kort verktygslivslängd eller eggflisning på dina HRC65-härdade ståluppsättningar, skicka över dina detaljritningar, maskinspecifikationer och aktuella verktygsbanor så att vi kan optimera dina parametrar tillsammans.






