
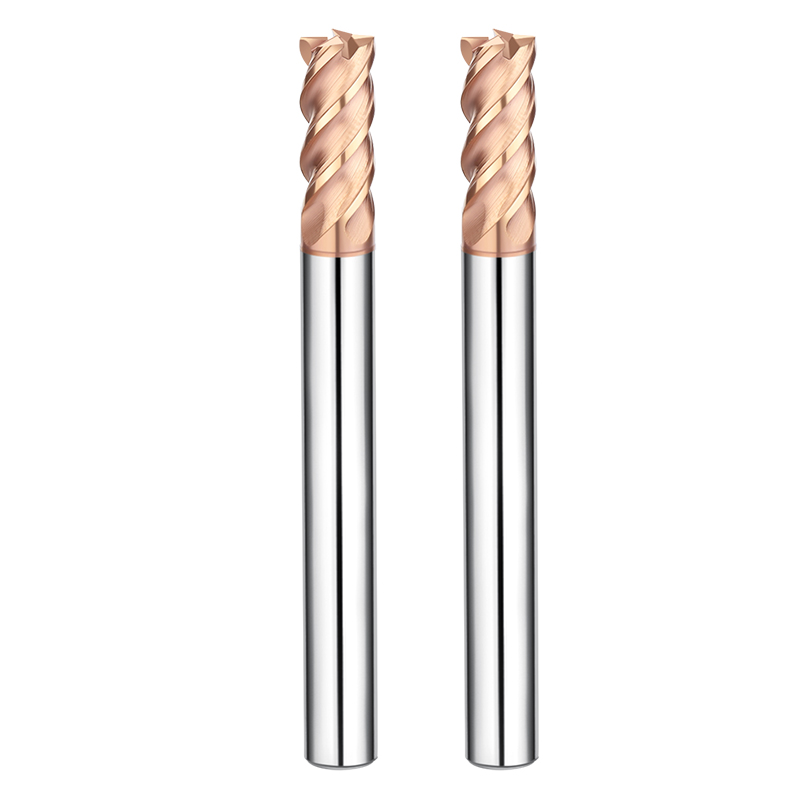
De senaste två veckorna har vårt tekniska team praktiskt taget bott i en kunds formverkstad. Kunden är en Tier 2-leverantör till stora europeiska bilmärken, specialiserad på storskaliga pressgjutningsformar. De stötte på en vägg: när de finbearbetade Cr12MoV-kallbearbetningsformstål – med en brutal HRC64–66 – strejkade deras "premium" hårdmetallpinnfräsar upprepade gånger.
Det här var inte typiska slitagefall. Verktygen mikrochipsades utan förvarning eller bröts av vid halsen. Utöver kostnaden för förstörda HRC65-pinnfräsar var den verkliga katastrofen de trasiga fragmenten som fastnat i djupa hålrum. Det höll nästan på att skrapa en form som redan hade investerats i över 40 timmars bearbetningstid.
Som veteraner med 16 år i verkstaden visste vi att detta inte bara handlade om "otillräcklig hårdhet". Det var ett klassiskt misslyckande med substratets seghet kontra beläggningens spänningsavlastning – en vanlig fälla när man använder högpresterande hårdmetallfräsar i ultrahårda material med långa överhäng. En vanlig missuppfattning bland kollegor är att en HRC65-klassning är en lösning där man bara kan "ställa in och glömma". I verkligheten, med "benhårda" material, kan en avvikelse på 2 % i kylvätskekoncentrationen eller en liten kast på 0.005 mm i en krymphållare förvandla ett premiumverktyg till dyrt skrotmetall.
För att lösa problemen med spånavgång och termisk stabilitet, omarbetade vi vår strategi för specialfräsar av hårdmetall. Vi slutade jaga ren "skärpa" och prioriterade "eggstabilitet". Vi ignorerade idealiserade laboratoriedata och fokuserade på verkligheten på verkstadsgolvet: hur man får ett verktyg att "bita" i härdat stål på ett tillförlitligt sätt under höga vibrationer.
Har du någonsin känt den där förtvivlan? Du följer den tekniska manualen till punkt och pricka, men ändå går verktyget oförklarligt sönder innan mållinjen?
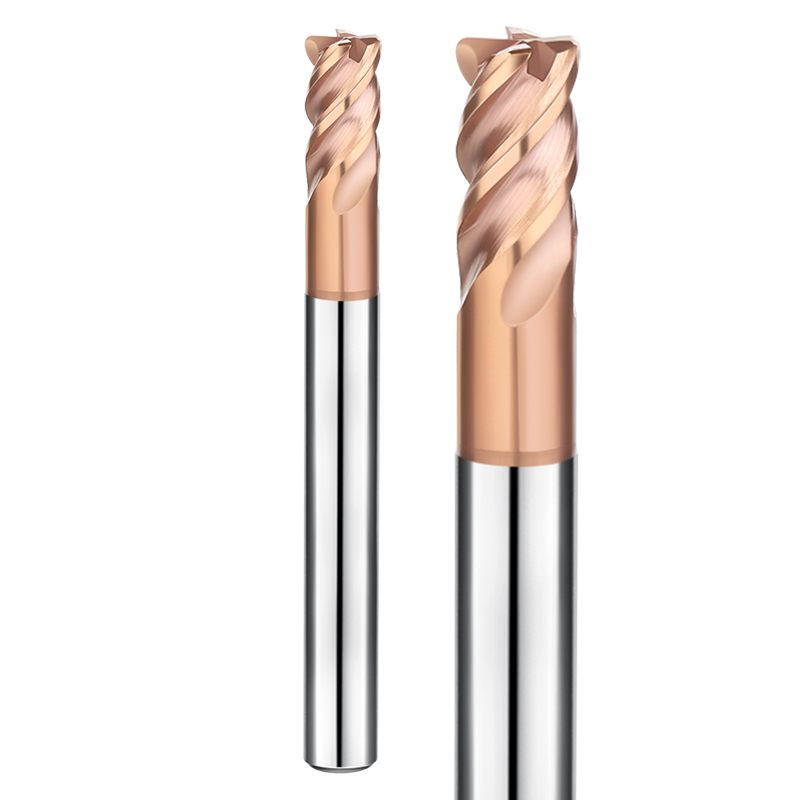
Vid bearbetning av material med hög hårdhet är substratets seghet viktigare än hårdheten
Intuitionen är enkel: använd det hårdaste verktyget för det hårdaste stålet. Men 16 år i skyttegravarna har lärt oss något annat. När du väl passerat HRC60 spelar "ryggraden" i din hårdmetallfräs för härdat stål – den fysiska segheten – större roll än beläggningens Vickers-hårdhet. Om substratet är för sprött är det som att slå en sten med glas. Det är hårt, men minsta kraftfluktuation orsakar kristallin flisning.
När vi konsulterar precisionsgjutningsverkstäder i USA och Europa övertalar vi dem ofta att överge billiga verktyg som har hög hårdhet men saknar "mod". Vid högfrekvent intermittent skärning ackumuleras termisk spänning omedelbart. Om substratet saknar böjhållfasthet och dämpning leder den spänningen till omedelbar urflisning. Vi föredrar ultrafina kornstrukturer. Dessa gör att verktyget förblir vasst samtidigt som det ger en minimal "dämpning" – ungefär som fjäderstål. Denna balans är vårt primära kriterium för extrema förhållanden.
Från HRC55 till HRC65: Varför konventionella hårdmetallfräsar splittras vid ingrepp
Under HRC55 kan en aggressiv matning bara accelerera slitaget. Men om man överskrider HRC65-tröskeln ökar ingreppsmotståndet exponentiellt. Många konventionella hårdmetallfräsar splittras inom tiondels sekunder. Anledningen? Deras eggslipning klarar inte den omedelbara tryckstöten. Eftersom arbetsstycket har förlorat sin plasticitet hamrar hela skärkraften tillbaka in i eggen. Utan exakt mikronivåskydd är splittring oundviklig.
Vi analyserade nyligen ett fel hos en gjutformsexportör. Deras standardverktyg gick av i samma ögonblick som spindeln kopplades in. Under mikroskopet såg vi klassiska spröda brottmönster. Dessa verktyg prioriterade spånutrymme genom att kompromissa med kärndiametern. När de träffade den reaktiva kraften hos HRC65-stål kollapsade den strukturella styvheten. Dessa fel dödar inte bara verktyget; de lämnar irreparabla stötmärken på en nästan färdig detalj.
Substratförhållanden från fältet: Hur slagtålighet avgör livslängden för HRC65-pinnfräsar
Under ett tekniskt utbyte med ett tyskt ingenjörsföretag utvecklade vi tillsammans en substratlogik för extrem hårdhet. De var mycket noga med stabilitet och krävde att HRC65-pinnfräsar skulle bibehålla dimensionell konsistens under en kontinuerlig 8-timmarscykel. Vår lösning? Vi ökade kobolthalten (Co) och använde en vakuumsintringsprocess för att eliminera mikroskopisk porositet.
Ja, mer kobolt sänker det teoretiska hårdhetsvärdet något. Den resulterande slagtåligheten hindrar dock mikrosprickor från att sprida sig genom skäreggen. Denna "additions- och subtraktionsstrategi" är hur vi löser B2B-smärtpunkter. Vi skulle mycket hellre se ett verktyg genomgå förutsägbart, gradvis slitage än att drabbas av en katastrofal "hjärtattack" mitt i skärningen. När du letar efter verktyg för detta område, fråga om den tvärgående brotthållfastheten. Det är en mycket bättre indikator på framgång än ett standardhårdhetsdatablad.
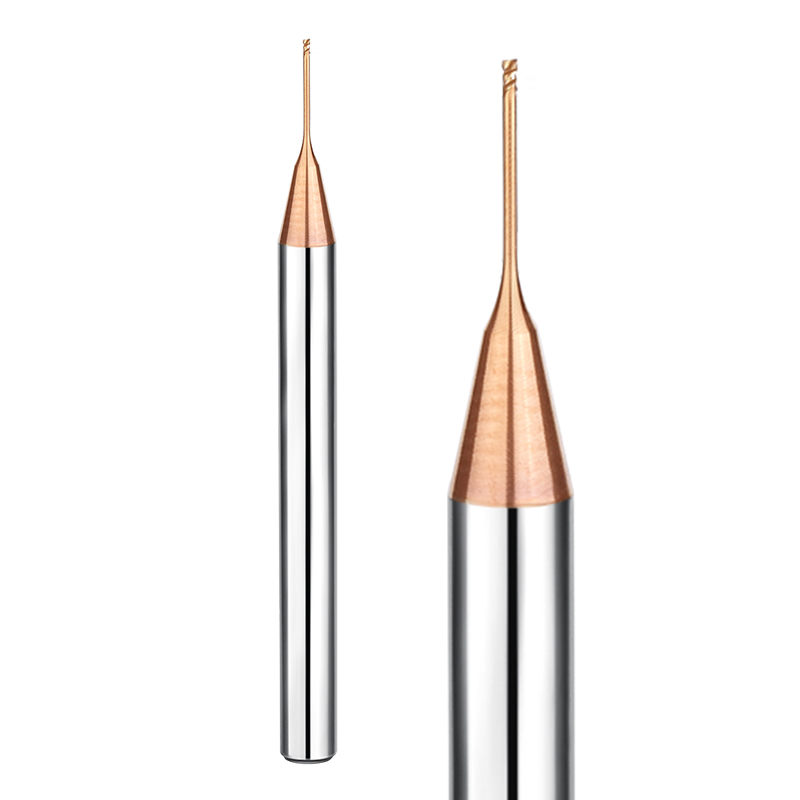
Sann hög prestanda ligger inte i spindelhastighet, utan i termisk stresshantering
I många högprecisionsverkstäder ser jag operatörer blint öka spindelhastigheten för att möta snäva deadlines. Vanligtvis är det kontraproduktivt. När man bearbetar härdade formstål är det verkliga värdet av högpresterande hårdmetallpinnfräsar inte hur högt de kan trycka varvräknaren; det är hur effektivt de avleder värme. När skärtemperaturerna stiger över 800 °C kommer ett verktyg som inte kan hantera termisk stress genom geometrisk design att utveckla mikrosprickor på grund av termisk utmattning. Detta är den största dödsorsaken bland verktyg, långt innan standardslitage sätter in.
Vi konsulterade en gång en kund som kämpade med stora formar till bilplåtar. De kunde inte nå sina målhastigheter eftersom deras verktyg "brände upp" under torrbearbetning. Vi rekommenderade faktiskt att minska spindelhastigheten med 15 % samtidigt som matningen per tand ökades . Genom att använda spånorna för att leda bort värmen från arbetsstycket uppnådde vi en högre metallavverkningshastighet (MRR) och bättre verktygslivslängd. Den här behärskningen av värme är det som skiljer en standardfräs från ett verkligt högpresterande verktyg.
Delaminering av beläggningar – den avgörande faktorn vid hårdfräsning: Så optimerar vi vidhäftningen
Vid hårdfräsning kollapsar hårdmetallsubstratet nästan omedelbart när beläggningen lossnar. Det är som en soldat som tappar sin rustning. Detta fel börjar vanligtvis i spetsen där skjuvspänningen är som högst. För att stoppa detta har vi gått bort från grundläggande sandblästring. Istället använder vi avancerade PVD- eller CVD-processer som "bäddar in" nanoskalebeläggningen i substratets kristallgitter.
Förra året kontaktade en tillverkare av medicintekniska produkter oss med problem med "beläggningsavflagning". Deras verktyg flagnade som gammal färg. Vi omarbetade deras gränssnittsbehandling och utformade en specifik spänningsgradient mellan beläggningslagren. Detta gav beläggningen den elastiska flexibilitet som krävs för att klara den konstanta expansionen och sammandragningen av höga värmecykler. Om dina verktyg flagnar i stora fläckar är beläggningens vidhäftning inte konstruerad för den termiska chocken från HRC65+-bearbetning.
Kraften i negativ lutning: Varför HRC65 kräver "slöa" eggar
Maskinister som är vana vid aluminium blir ofta chockade första gången de håller i en HRC65-pinnfräs. De frågar: "Varför känns den här slö?" Det är den avsiktliga negativa spånvinkeln. En rakbladsvass egg som träffar HRC65-stål är som en glaskniv som träffar en sten – den kommer att splittras direkt. Genom en precisionsslipningsprocess slipar vi en mikroskopisk radie eller avfasning på eggen. Detta förskjuter skärkraften bort från den ömtåliga spetsen och fördelar den tillbaka in i verktygskroppen.
Att hitta den perfekta skärpan för denna eggbearbetning är svårt. Om den är för slö får du vibrationer; för vass får den flisor. Vi finjusterar dessa radier inom mikrometer baserat på kundens maskinstyvhet. I en värld av extrem hårdhet är en beräknad "slöhet" faktiskt en överlägsen form av skärpa. Det gör att verktyget kan penetrera ytan utan mikroskopisk flisning, vilket möjliggör kontinuerlig och stabil bearbetning.
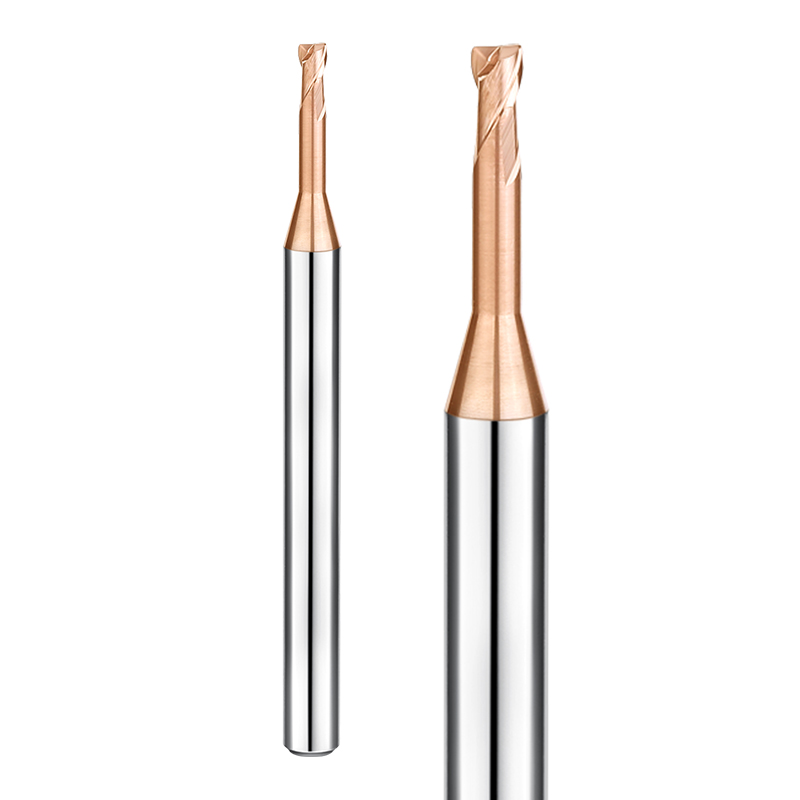
Lösning av djupa kavitetsvibrationer med specialanpassade hårdmetallfräsar
Standardverktyg i katalogen går ofta sönder när man når ett bildförhållande (längd till diameter) på 5:1 eller 8:1. I samma ögonblick som verktyget går in i skäret, visar det högfrekventa skriket att vibrationen är utom kontroll. Detta förstör ytfinishen och orsakar utmattningssprickor i hårdmetallen. I dessa fall, justera inte bara varvtalet – titta på den strukturella designen hos en specialanpassad hårdmetallfräs.
Hemligheten med att eliminera vibrationer är att störa resonansen. Vi specialkonstruerar halsdiametern, konan och spårlängden så att verktygets naturliga frekvens inte matchar spindelns frekvens. Vi offrar ofta lite spånutrymme för en tjockare kärndiameter. Vid bearbetning med hög hårdhet överträffar styvheten spånavgången varje gång.
Överhäng kontra styvhet: Vår logik för frigångsdesign
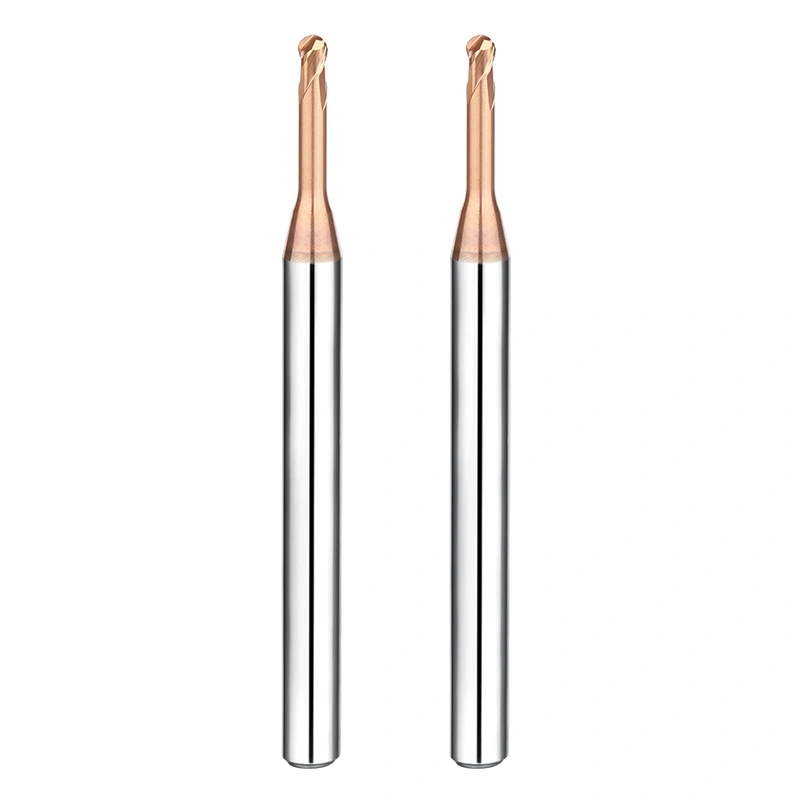
När en kund behöver nå 50 mm djupt i ett trångt utrymme är det ett spel med millimeter. Om skaftet är för tunt böjer sig verktyget bort från skärningen, vilket förstör dina toleranser. Om det är för tjockt skaver det mot kavitetsväggen. Vi använder en progressiv konisk halsdesign. Denna kombinerar en kort spån med en förstärkt hals, vilket säkerställer att skärkrafterna överförs omedelbart till det styva skaftet.
Mitt råd: använd aldrig en lång skäregg för en djup kavitet. En lång egg skapar bara mer yta för materialet att trycka tillbaka mot, vilket gör att verktyget böjs. Vi brukar hålla skäreggen på 1.5 gånger diametern och precisionsslipa resten som en avlastningshals. Det kostar mer att tillverka, men det låter dig fördubbla din matningshastighet och sova bättre i vetskapen om att verktyget inte kommer att gå sönder.
Fallstudie: Störning genom ojämna helixvinklar
Vi löste nyligen ett vinkelrättsproblem för en kund som fräste en HRC65-gjutform. Standardverktyg böjde ut tillräckligt för att förstöra detaljen. Vi utvecklade en specialanpassad hårdmetallfräs med ojämn indexering och variabla spiralvinklar (t.ex. en 35°/38° delning). Detta säkerställer att de fyra skäreggarna träffar materialet vid olika tidpunkter och vinklar.
Genom att förskjuta ingångspunkterna avbröt vi fysiskt vibrationsvågorna innan de kunde synkroniseras. Även under hög belastning och torrskärande förhållanden förblev maskinen tyst och finishen blev som en spegel. Om du ser krusningar eller vibrationer i dina djupa hålrum är det dags att gå förbi symmetriska verktyg och titta på asymmetrisk geometri.
Tre "icke-verktygsrelaterade" variabler som dikterar framgång vid HRC65-fräsning
Många tror att man bara lyckas med att köpa fräsar av högsta kvalitet genom att bearbeta HRC65-härdat stål halvvägs. Enligt vår erfarenhet är det en farlig förenkling. Vi har sett alltför många kunder använda HRC65-pinnfräsar för 300 dollar i föråldrade fixturer med för stort rundgång, eller på spindlar som plågas av termisk förskjutning. Det är som att montera Formel 1-däck på en veteranlastbil; inte bara kommer du inte att nå topphastigheter, utan den systemiska obalansen kommer att förstöra de dyra verktygen på några minuter.
När arbetsstyckets hårdhet överstiger HRC60 blir bearbetningen en "styvhetsjämvikt". Utöver själva verktyget avgör tre variabler om du utför en kontrollerad skärning eller bara "gnager" på materialet: maskinens dynamiska respons, penetrationen av ditt kylsystem (luft eller dimma) och rundingen vid fastspänningsgränssnittet. Om du inte optimerar dessa faktorer kommer även den finaste hårdmetallfräsen att ha svårt att leverera konsekventa resultat.
Varför din ytfinish misslyckas – även med premium hårdmetallpinnfräsar
Kollegor frågar mig ofta varför, trots att jag använder de bästa hårdmetallfräsarna för härdat stål, deras formytor fortfarande uppvisar envisa "fiskfjällsmönster" eller vibrationer. Vid HRC65 förlorar stål de plastiska flytegenskaperna hos mjukare material. Spånorna är extremt fina och pulverformiga. Om ditt system – maskin, fixtur och verktyg – har ens en mikrons nedböjning, kommer eggen att "studsa" vid kontakt. Dessa högfrekventa mikrovibrationer är de verkliga bovarna bakom en dålig ytbehandling.
Jag råder alltid verkstadsteam att först granska sin verktygsbanas design. Om finbearbetningsmånen är ojämn efter grovbearbetning kommer de plötsliga kraftfluktuationerna att få verktyget att böja sig. Även med premiumverktyg gör skarpa rätvinkliga svarvningar istället för mjuka bågövergångar en spegelblank yta omöjlig. Detta är inte ett verktygsfel; det är ett "mjukt stål"-tänkande som tillämpas på verkligheter med hög hårdhet.
Spännsystem: Nyckeln till högpresterande hårdmetallpinnfräsar
Vid felsökning för exklusiva kunder i Nordamerika kontrollerar vi först verktygshållarna. För högpresterande hårdmetallfräsar är traditionella ER-hylsor ofta opålitliga för HRC65-arbete. Deras radiella rundgång och klämkraft klarar sällan de massiva reaktionskrafterna. Om rundgången överstiger bara 0.005 mm tar en enda skäregg dubbelt eller tredubblad belastning, vilket leder till förtida haveri.
Vi rekommenderar krympförsedda eller högprecisionshydrauliska hållare. Krympförsedda hållare ger 360 graders jämn fastspänning och exceptionellt lågt rundgång, vilket säkerställer att varje spår deltar lika. Detta är avgörande för att bevara ömtåliga nanobeläggningar. För att få maximal livslängd från högpresterande verktyg måste ditt fastspänningsgränssnitt vara lika styvt som en integrerad förlängning av maskinspindeln. Om du fortfarande använder en fem år gammal hylsa för HRC65-arbete, slösa inte dina pengar på dyra verktyg.
Praktiska parameterrekommendationer för HRC65+-bearbetning
I verkstaden säger vi: ”Katalogen är statisk; maskinisten är dynamisk.” Att recitera tillverkardata för HRC65+-arbeten försätter dig ofta i en nackdel. Målet är att hitta den ”sweet spot” där maskinbelastning, värme och verktygslivslängd balanserar ut. Om din maskin är av hög kvalitet men du ser överdriven gnistor, kontrollera ditt radiella skärdjup (Ae). Håll det inom 5 % till 10 % av fräsdiametern. Högfrekventa, grunda skärningar mildrar effektivt den momentana belastningen på hårdmetallfräsen.
Hårdmetallbearbetning handlar om att bemästra rytmen. Vid stor planfräsning, öka ythastigheten för att luftkylning ska kunna evakuera spånorna snabbare och förhindra omfräsning. Dessa justeringar är inte till för "hastighet" – de är till för förutsägbarhet. Om din faktiska prestanda inte matchar dina parametrar, dela gärna dina detaljritningar eller villkor med oss. Vi utför gärna en detaljerad jämförande analys åt dig.
Bortom läroboken: Riktlinjer för matning och djup i verkligheten
Läroboksintervallen är ofta för breda för att vara användbara. Enligt vår erfarenhet måste skärlogiken förändras radikalt när man går från HRC55 till HRC65. Vid HRC60 kan man bibehålla en stabil matning; vid HRC65 måste matningen per tand (Fz) vara mycket mer konservativ – vanligtvis mellan 0.01 mm och 0.03 mm.
Det axiella skärdjupet (Ap) påverkar direkt vibrationsfrekvensen. Om du ser "böjningsmärken" under sidfräsning, minska Ap och öka matningshastigheten – en teknik som kallas högmatningsfräsning. Denna "snabba och grunda" metod lärdes in genom åratal av trasiga verktyg och kasserade arbetsstycken. Om du är osäker på en specifik stålsort, skicka oss materialsorten; vi kan ge referensvärden som faktiskt fungerar på golvet.
Övervakning av slitage: Så här vet du när din HRC65-pinnfräs är klar
Vid bearbetning med hög hårdhet är det oftast för sent att vänta på ett skrik eller gnistor. Håll koll på dina spånor. Om de ändrar färg från ljusgrå till djupt lila eller mörkröd har flankslitaget på din HRC65-pinnfräs överskridit kritiska gränser och beläggningen har gått sönder.
Leta också efter den "vita linjen" i spetsen. Under förstoring betyder ett band av vit reflektion att substratet är exponerat. Om du tvingar verktyget ytterligare kommer det sannolikt att brytas av inuti arbetsstycket. Vi rekommenderar att du för en bearbetningslogg. Använd slitagetrenderna för den första detaljen för att ställa in en utbytescykel för batchen. Om du är osäker på din verktygslivslängd kan du skicka oss foton på dina slitagemönster. Vi kan vanligtvis avgöra om problemet är dina parametrar eller själva verktygskonfigurationen.






