
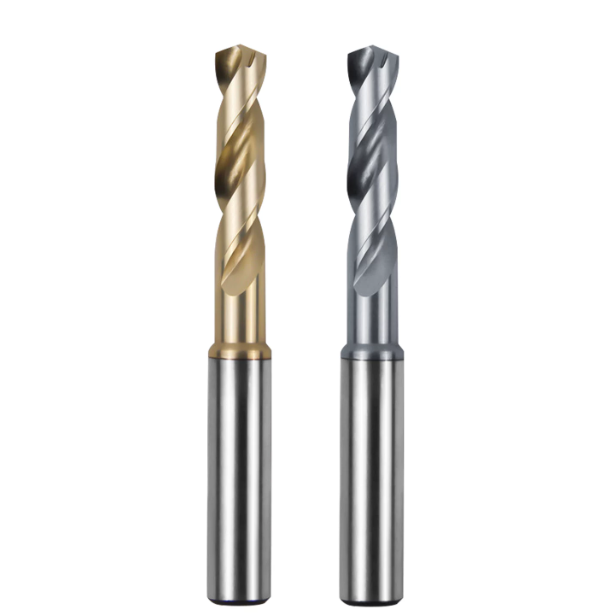
Förra kvartalet hjälpte vi en kund inom flygindustrin att felsöka ett kostsamt produktionsfel. De borrade ventilhus av typen Ti-6Al-4V på en 5-axlig fleroperationsmaskin med H7-hålstoleranser. Redan vid det tolfte hålet steg spindelbelastningen till 140 %, följt av ett skarpt skrik när 6 mm-borren skar av och brast på 3.5D-djup. Halvfärdiga komponenter värda tusentals dollar skrotades omedelbart.
Vi ser detta scenario regelbundet i verkstäder. Många maskinarbetare antar att det eliminerar risken att beställa de dyraste hårdmetallborrarna för titan. Istället stöter de på samma sak: mikroflisning vid inmatning av skäreggar, lila flisor som skär inuti spåren eller för tidigt slitage som river upp borrningens ytfinish. Titan är oförlåtande inte på grund av råhårdhet, utan på grund av snabb deformationshärdning, intensiv kemisk affinitet och dålig värmeavledning.
Som ett dedikerat SAMHO-borrtillverkningsteam med över 15 års erfarenhet vet vi att konsekventa cykeltider beror på specifika verktygsmikrogeometrier. De bästa borrarna för borrning i titan balanserar fem faktorer: substratets böjningsseghet, självcentrerande punkter, interna kylvätskekanaler, varmhårdhetsbeläggningar och kontrollerad eggberedning.
Titta noga på din konfiguration: skär dina verktyg titan rent, eller slipar de bara hålet under extrem friktion?
Varför vi insisterar på ultrafinkorniga substrat: Förstå den kritiska tröskeln för urflisningsmotstånd i hårdmetallborr för titan
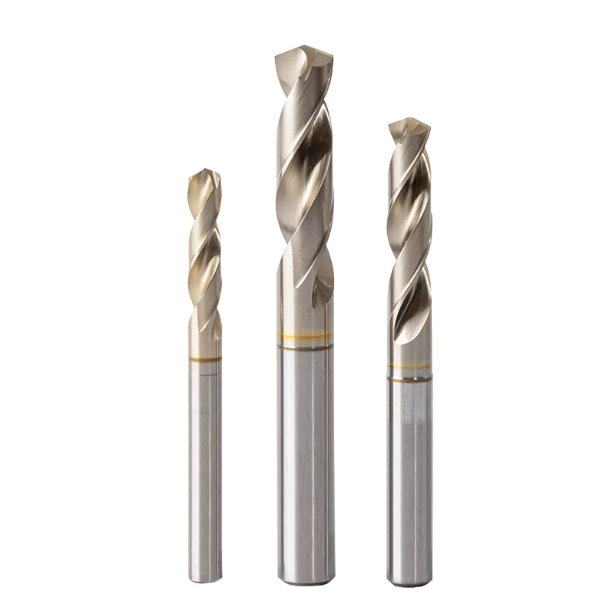
Titta igenom vilken verktygskatalog som helst så ser du påståenden om "premium jungfruvolframkarbid". Men resultaten från verkstadsgolvet berättar en helt annan historia. När man kör Ti-6Al-4V uppmanar vi ingenjörer att se bortom enkla makrohårdheter (HRA/HV) och inspektera kornstorleken tillsammans med koboltbindemedlets enhetlighet. Hög hårdhet betyder lite om substratet saknar brottseghet; spröda verktyg splittras i samma ögonblick som återfjädring inträffar.
När vi tillverkar våra specialborrkronor i hårdmetall för titan håller vi kornstorleken strikt under 0.5 mikron. Denna submikronstruktur skapar en tät koboltmatris som höjer den tvärgående brotthållfastheten över 4 000 MPa. När borren möter varierande skärbelastningar djupt inne i borrhålet absorberar denna strukturella seghet dynamiska stötar och håller skärkanten intakt.
Feedback på plats från västerländska kunder: Varför drabbas vanliga titanborrar ofta av mikroflisor vid första skärningen?
En nordamerikansk flygindustri skickade oss nyligen mikroskopbilder med hög förstoring av ett tidigt verktygsfel. När operatörerna körde produktionen med standardborrar noterade de flisning i den yttre skäreggen mindre än två sekunder in i skärningen – innan den nådde ens 1D-djup. De skyllde initialt på spindelns dynamiska rundgång eller axelglapp, men kontroller av verktygshållarna på plats visade mindre än 3 mikron radiellt rundgång.
Felet berodde helt på hårdmetallsorten. Verkstaden hade använt universalborrar i titan byggda på ett medelgrovt kornsubstrat (1.0 till 1.5 mikron). Under kraftig skjuvspänning och deformationshärdning fortplantade sig mikrosprickor snabbt längs de grova korngränserna. För flyg- och rymdkomponenter med nolltolerans för grader eller väggmärken orsakade det första fliset en omedelbar kassering av satsen.
Kombinerar hög böjhållfasthet med finkornig struktur: Förebygger katastrofala substratbrott vid hög radiell skärmotståndskraft
Vi utvärderar aldrig verktygskonstruktioner enbart utifrån premissen att "ju hårdare är bättre". Eftersom titan inte leder bort värme med spånorna, förblir kraftig termisk spänning låst i en liten kontaktzon nära mejselkanten. I kombination med aggressiva radiella avböjningskrafter kommer ett sprött substrat att drabbas av flankmikrofrakturer som sliter ner snittet, vilket leder till plötsligt verktygsbrott.
För att stoppa den felkedjan behöver titanborrkronor av industriell kvalitet de snäva korngränserna hos submikronvolframkarbid för att stoppa utmattningssprickor tidigt. En enhetlig kornstruktur ger också den solida grund som behövs för att slipa en ren, mikroslipad egg utan skårdefekter. Medan anskaffning av premium submikronkarbidstänger ökar tillverkningskostnaderna, eliminerar det den mycket högre kostnaden för att ta bort trasiga borrar från förstörda arbetsstycken.
140° självcentrerande spetsvinkel och modifiering av mejselkant: Vad definierar ett äkta titanspecifikt borr?
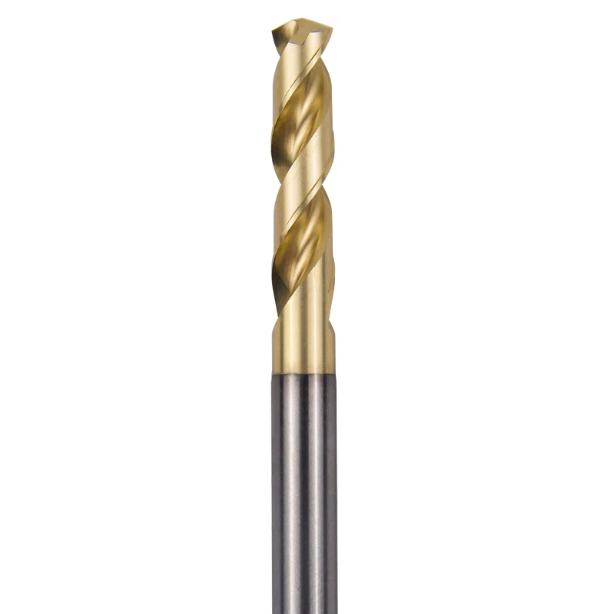
Vid felsökning av hålgång i verkstaden sänker operatörer ofta reflexmässigt sina matningshastigheter eller lägger till en punktborrningscykel. Standardspetsvinklar på 118° eller 135° skapar dock en alltför lång skärsläpp i titanlegeringar med hög utbyte. Denna utökade kontaktprofil genererar allvarliga radiella kraftobalanser, vilket utlöser högfrekvent vibration vid hålets botten.
Genom att bredda spetsvinkeln till 140° förkortar vi avsiktligt det aktiva skäreggens ingrepp. Denna geometri kanaliserar det initiala skärmotståndet inåt mot verktygets mittlinje snarare än att böja marginalerna. För storskalig produktion låser ett dedikerat borr för titan med en 140° självcentrerande spets positionen omedelbart vid kontakt, vilket eliminerar rörelser utan styrbussningar.
Eliminerar ingångsvacklingar: Hoppar över fläckbehandlingen samtidigt som omedelbar penetration av det deformationshärdade lagret säkerställs
Punktborrning Ti-6Al-4V är ofta en fälla. När vi felsöker kassationsfrekvenser med kunders maskinister spårar vi regelbundet fel tillbaka till punktborrens uppehållstid. Även en bråkdels sekunds gnidning glaserar botten och bildar ett deformationshärdat skal. När primärborren griper tag i denna lokala hårda punkt, flisar ojämn sidobelastning de yttre hörnen omedelbart.
En 5-axlig CNC-slipad självcentrerande mejsel eliminerar helt förborrning. Den specialiserade spetsspetsen stansar rakt in i den råa legeringsmatrisen innan ythärdningen kan påbörjas. För att bekräfta att du har de bästa borrkronorna för borrning i titan, kör en fläckfri nedsänkning vid målmatningen på en styv VMC: rena skärlinjer bekräftar omedelbar penetration, medan upphöjda utgångsgrader avslöjar friktion.
Minska axialbelastningen: Hur en optimerad delningspunkt eliminerar friktionsinducerad värmeuppbyggnad
En omodifierad mejselkant skär inte metall – den plöjer igenom den som en extruderad plan yta med negativ spånning. I våra dynamometertester koncentreras 50 % till 60 % av den totala axiella dragkraften direkt på detta smala livområde. I titanlegeringar med låg konduktivitet driver den intensiva lokala förskjutningen gränssnittstemperaturerna över 600 °C inom millisekunder, vilket omedelbart försämrar kärnan.
Att tunna ut banan med en precisionsspets ger positiva spånvinklar till de mittersta skärläpparna, vilket minskar maskinens dragkraftskrav med över 30 %. Att veta vilka borrkronor som är bäst handlar helt enkelt om att kontrollera spånans färg och form i behållaren. En korrekt spets matar ut tätt krullade silvergrå spånor direkt från mitten, vilket förhindrar att hett material svetsar in i en ansamlad kant.
Spånavsugninggeometri och design av interna kylvätskekanaler: Bestämning av de bästa borrkronorna för titanlegeringar
Maskinister skyller ofta plötsliga borrfel på substratets sprödhet, men spindelnedbrytningar berättar en annan historia: över 60 % av katastrofala verktygsbrott härrör från spånpackning i spåren. Titanspånor har hög draghållfasthet och intensivt elastiskt minne. När de väl har klippts av från skärningen expanderar de våldsamt utåt mot de smala spårkanalerna.
Om spårprofiler saknar generöst tvärsnittsutrymme kan spånorna inte rulla tätt. Istället packas de mot borrväggen, vilket skapar kraftiga friktionsspikar som hindrar spindeln. För att verifiera vilka borrkronor som är bäst för exotiska legeringar profilerar vi spårets krökning med hjälp av optiska komparatorer; spånorna måste passera skärzonen på millisekunder för att skydda verktygets livslängd.
Praktisk spånavsugning med polerade högspiralformade spår: Förebyggande av sekundär kompression och "kärvning"
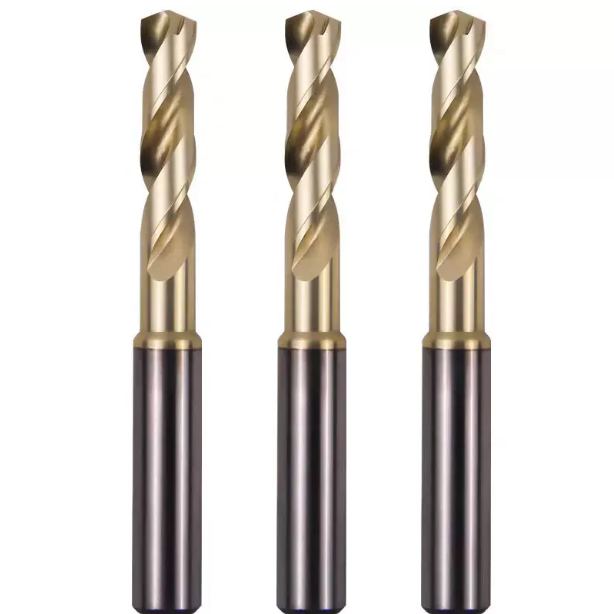
Vid tillverkning av medicinska benskruvar och ventiler för flyg- och rymdteknik exponerar borrning över 3xD-djup begränsningarna för vanliga 30°-flöjter. Titanflisor börjar fastna halvvägs upp i spiralen, vilket tvingar inkommande flisor bakom sig till en tät kil. Denna snabba ansamling ökar vridmomentet tills verktyget snäpper fast i jämnhöjd med arbetsstycket.
Vi åtgärdar detta genom att kombinera en hög spiralvinkel på 30° till 33° med spegelpolerade spårytor. Mikropolering tar bort spår från slipskivans tvärgående matning och eliminerar glidmotståndet. Detta gör att våra hårdmetallborrar för titan glider ut spånorna smidigt vid höga varvtal, vilket förhindrar skärskador på spåret och eliminerar repor på väggen.
Varför extern kylvätska bara är ett komplement: Den avgörande rollen för 30+ kylkanaler genom bars
Flödande kylvätska på en standardborr ger föga skydd vid borrning av Ti-6Al-4V djupare än 2xD. Centrifugalkraft och uppåtgående spånor bildar en ogenomtränglig barriär vid hålets mynning, vilket hindrar vätska från att nå spetsen. Botten av snittet torkar ut och verktygsspetsen överhettas snabbt.
Genomgående kylvätska i spindeln vid 30+ bar levererar vätska direkt till skärzonen och mejselkanten. Detta skapar en hydraulisk kolveffekt som spränger spånorna ut ur hålet samtidigt som temperaturen i gränssnittet sänks omedelbart. För att få maximal livslängd från de bästa borrkronorna för borrning i titan är högtrycksinternetillförsel obligatorisk för att stoppa termiskt slitage innan det börjar.
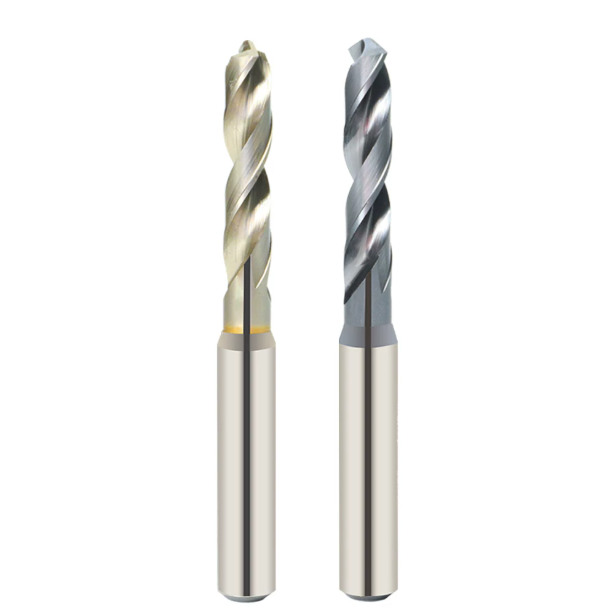
Nanokompositbeläggning (AlTiN/TiAlSiN): En högtemperaturbarriär mot titanvidhäftning
I svårbearbetade legeringar upprepar maskinister ofta "ingen beläggning, ingen bearbetning", men att stapla beläggningstjocklek på Ti-6Al-4V slår snabbt tillbaka. Titans intensiva kemiska affinitet orsakar snabb diffusion i fast tillstånd och kallsvetsning mot bar hårdmetall. När en tjock beläggning delaminerar under kraftig skjuvspänning utvecklar det exponerade substratet omedelbart mikropitting.
Våra PVD-ugnstester visar att stabil livslängd för titanborrkronor helt och hållet är beroende av förhållandet mellan aluminium och kisel inom en nanolagerad arkitektur. Att introducera kisel i en TiAlSiN-struktur sänker friktionskoefficienten till 0.35 samtidigt som det ger enastående anti-vidhäftningsprestanda. Detta gör att glödheta spån kan glida av skärzonen istället för att svetsa fast på kanten.
Missta inte TiN för en slitstark beläggning: Analys av varmhårdhet och oxidations-/spjälkningsbeständighet i 900°C skärzon
Lärlingar misstar ofta den klargyllene titannitriden (TiN) för standarden för exotiska legeringar, vilket konsekvent orsakar fältfel. TiN börjar oxidera vid bara 550°C till 600°C. Vid djupa hålborrningar med 30 till 40 m/min stiger värmen i den lokala skärzonen lätt över 800°C, vilket gör att konventionella tunna beläggningar lossnar som bränt papper.
Högaluminiumhaltig AlTiN och nanokompositlager reagerar olika under extrem värme: aluminiumatomer migrerar till ytan och bildar en amorf Al₂O₃-passiveringssköld på plats . Denna nanoskaliga pansar gör det möjligt för högkvalitativa hårdmetallborrkronor för titan att bibehålla en varm hårdhet nära 1 000 °C. Den förhindrar att termisk chock mjukar upp kärnan och förhindrar katastrofal kollaps av skäreggen.
Hämma kraterslitage och uppbyggnadskant (BUE): En kritisk barriär för att bibehålla hålväggens ytfinish
Vid borrning i titankomponenter kan fluktuerande toleranser och trådiga ytfinisher vanligtvis spåras tillbaka till uppbyggd egg (BUE). Under ett 200x verktygsmakarmikroskop hittar man ofta arbetsstyckets material kallsvetsat nära huvudläppen. När BUE upprepade gånger formas och klipps bort under matningscykler, plockar den hårdmetallkorn direkt från ytan och lämnar efter sig kraterslitage.
För att bibehålla en Ra 0.8-finish i över 100 cykler fungerar titanborr med hög densitet som din primära försvarslinje. En inert, ultratät beläggningsyta avbryter kemisk affinitet med koboltbindefasen, vilket förhindrar kallsvetsning i mikroskala. Att hålla skärkanterna skarpa och rena kontrollerar flankfriktion och elastisk återfjädring, vilket skyddar håldiameterns konsistens.
Mikrohonning och rundgångskontroll: Testning på verkstadsgolvet för att identifiera de bästa borrkronorna för djuphålsbearbetning av titan
Många operatörer tror att skärning av gummiartat titan kräver en egg som är vass som ett rakblad. Djuphålsproduktion visar dock att en okonditionerad, råslipad egg brister omedelbart när den går in i arbetsstycket. Under förstoring uppvisar standardslipade eggar mikroskopiska slipfrakturer som flisas bort vid axial påverkan, vilket utlöser kaskadformade eggbrott.
Omvänt förvandlar en överdimensionerad bryne ren skärning till destruktiv extrudering, vilket omedelbart härdar hålbotten. Under våra rutinmässiga batchförsök utvärderar vi samspelet mellan kontrollerad eggberedning och dynamisk rundgång för att definiera de bästa borrkronorna för borrning i titan. Denna balans avgör om dina verktyg kommer att överleva 5D djuphålscykler eller spricka halvvägs.
Kontrollerad 5-mikron eggslipning: Varför antingen för vass eller för slö snabbt förstör hårdmetallborrar med invändig kylvätska
När vi konsulterade en tillverkare av ortopediska benplattor, följde vi den oregelbundna verktygslivslängden som oförutsägbart svängde mellan 15 och 20 hål per borr. Mikroinspektion av deras slitna borrar avslöjade okontrollerad eggförberedelse: delar av skärläppen var oslipade vid nästan noll mikron, medan andra områden hade polerats aggressivt över 15 mikron.
De råa sektionerna drabbades av omedelbar mikroflisning i kallbearbetat titan, medan överslipade zoner ökade skärmotståndet och termisk friktion. Vi bytte till vätskepolerade slipskivor med jämn egg och 5 till 8 mikron tjocklek. Detta gav den perfekta balansen: tillräckligt vassa för att klippa kallbearbetade lager samtidigt som beläggningens vidhäftning förstärktes, vilket fördubblade livslängden på deras hårdmetallborrar för titan.
Verklighetstestning med krympförsedda och hydrauliska hållare: Nyckeln till lång verktygslivslängd via radiell rundgångskontroll (under 3 mikron)
Även optimerad verktygsgeometri misslyckas när den kombineras med lösa verktygshållningsuppställningar. Användning av standard ER-hylsor på längre överhäng ger ofta ett kast över 10 mikron, vilket tvingar en skärläpp att ta 100 % av den initiala belastningen medan den andra skaver. Denna kraftiga asymmetriska belastning spräcker den överbelastade marginalen inom några sekunder.
För att frigöra den fulla potentialen hos ett högpresterande titanborr måste den totala rundgången i monteringen hålla sig strikt inom 3 mikron. Vi rekommenderar att du kombinerar dina borrar med hydrauliska precisionschuckar eller krymphållare för djuphålscykler. Hydrauliska oljelager dämpar högfrekventa vibrationer, vilket säkerställer att båda skärsläpparna delar identiska spånbelastningar under hela skärningen.
Ett tillverkarperspektiv: Hur SAMHO hjälper verkstäder att minska kostnaden per hål
I verkstaden snedvrider fokus enbart på verktygsinköpsordrar den faktiska bearbetningsekonomin. Sann lönsamhet är beroende av kostnad per hål – med hänsyn till verktygets livslängd, spindelns drifttid och kassationshastigheter. Substratets seghet, självcentrerande spetsar, polerade spår, nanokompositbeläggningar och eggförberedelse måste fungera sömlöst med spindelns styvhet och kylvätsketillförsel.
Som ingenjörsteamet bakom SAMHO-borrtillverkaren pushar vi aldrig generiska kataloglösningar för komplexa legeringar. Vi studerar maskinstabilitet, driftshästkrafter och batchstorlekar för att balansera eggstyrka mot livslängd. Om du stöter på ständiga verktygsbrott, hålkonning eller trasiga ytbehandlingar i titan, se bortom enkla verktygsbyten och omvärdera din fullständiga installation.
Minska skrotnivåerna genom geometrisk anpassning i batchproduktion av flyg- och rymdkomponenter och medicinska titanbenskruvar
Standardkatalogborrar kämpar ofta med de olika behoven hos flygfästen och medicinska TC4 ELI-benskruvar. Tunnväggiga flygkomponenter vibrerar under kraftiga skärningar, medan miniatyrbenskruvar kräver rakhet i djupa hål upp till 8D. I båda fallen resulterar mindre gradskador eller revor i det inre borret i omedelbart kassation.
Under våra specialslipningar justerar vi borrhålets tjocklek, bakåtkon och släppningsvinklar på hårdmetallborr för titan för att matcha komponentens exakta fysiska styvhet. Om du har problem med djupa hålförhållanden eller vibrationer på tunnväggiga delar, skicka oss dina delutskrifter och fixturdetaljer så att våra ingenjörer kan konfigurera en anpassad spånrörsgeometri.
Riktlinjer för skärparametrar för CNC-produktionsplanering: Spindelhastighet, matning per varv och tröskelvärden för verktygsbyte
Borrning i titan ger praktiskt taget ingen processmarginal: borrning utanför målhöljet orsakar snabb värmekollaps. För Ti-6Al-4V som körs med 30+ bar genomgående kylvätska och under 3 mikrons rundgång rekommenderar vi en ythastighet (Vc) på 28 till 42 m/min. Bibehåll spånbelastningen stadigt på 0.03 till 0.08 mm/varv för att skära igenom deformationshärdade zoner utan att friktion uppstår.
Vänta aldrig på att spindelbelastningsmonitorerna ska larma innan du byter ut din borrkrona mot titan. Sätt upp ett strikt protokoll för verktygslivslängd: inspektera sekundärflanken med en optisk lupp vid fasta hålantal och dra ut verktyget när flankslitaget når 0.15 mm eller spånorna ändrar färg från silvergrå till lila band. Om du etablerar en produktionskörning inom flyg- eller medicinteknik, kontakta oss med dina materialspecifikationer för att tillsammans jämföra hastigheter och matningar.






