
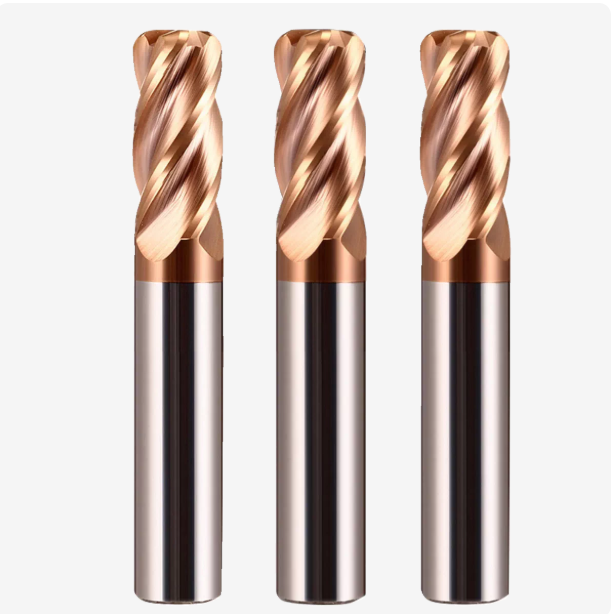
Tidigare i år fick vi ett brådskande samtal från en tysk verkstad för flygkomponenter. De upplevde frekvent mikroflisning på sina 4-skäriga pinnfräsar vid bearbetning av rostfritt stål 17-4PH. Ett enda verktyg misslyckades ofta med att finbearbeta ens halva skivhåligheten. Ingenjörer på plats sänkte skärhastigheterna – vilket förlängde cykeltiderna med nästan 30 % – men problemet med eggbildning (BUE) förvärrades faktiskt.
Sådana här scenarier händer ständigt i vårt tekniska supportarbete. När man väljer skärverktyg för metall hamnar många verkstadschefer i en vanlig fälla. De fokuserar helt på maskinens spindelkraft eller CAM-verktygsbanor samtidigt som de förbiser verktygets kärnmaterialvetenskap och geometri.
Med femton års erfarenhet av verktygsforskning och utveckling har vi löst hundratals utmaningar på plats för globala kunder. En CNC-pinnfräs för metall bibehåller höga matningshastigheter under extrema förhållanden genom ett exakt samspel mellan tre faktorer: substratets kornstorlek, eggslipningsprecision och beläggningens vidhäftningsstyrka. Oavsett om man använder en hörnradiepinnfräs för att fördela spänningar på superlegeringar eller polera spånrännor för stora volymer, finns verkliga effektivitetsvinster alltid dolda i mikroskopiska detaljer.
I den här artikeln hoppar vi över abstrakta teorier och delar med oss av verkstadsdata. Som specialiserad tillverkare av hårdmetallskärverktyg bryter vi ner den centrala ingenjörslogiken bakom högpresterande verktyg. Vårt mål är enkelt: att hjälpa dig att maximera livslängden ur varje verktyg i din verkstad.
Finns det ett verktyg i er anläggning just nu som i onödan äter av era vinster medan det snurrar i spindeln – helt enkelt för att parametrarna är felaktiga?

Varför formel och pulverkvalitet definierar en tillverkare av högkvalitativa hårdmetallskärverktyg
I verkstaden hör vi ofta kollegor klaga på att två hårdmetallverktyg med identiska geometrier presterar helt olika på hårdmetaller. Den verkliga skillnaden ligger inte i den slutliga slipningen, utan i volframkarbidpulverformuleringen och sintringsprocessen. Med 16 års erfarenhet av forskning och utveckling vet vi att små avvikelser under pulverberedning eller varm isostatisk pressning (HIP) förstoras under tunga skärbelastningar.
Vi liknar hårdmetallsubstratet vid "cement och ballast" i en byggnad; pulverformeln är vår viktigaste affärshemlighet. Om substratet går sönder under hög värme och belastning, kommer inte ens den avancerade beläggningen att förhindra verktygsfel. Som en dedikerad tillverkare av hårdmetallskärverktyg är det en långsiktig ansträngning att bygga en flaggskeppsprodukt för att uppnå den ideala mekaniska balansen i materialets mikrostruktur.
Hur kornstorlek och koboltinnehåll balanserar hårdhet och flisningsmotstånd för verktyg i metallbearbetning
När vi utvärderar bearbetningslösningar för kunder väger vi ständigt hårdhet mot seghet. Submikron- eller ultrafina volframkarbidkorn ökar substratets hårdhet och tryckhållfasthet. Att enbart sträva efter hårdhet gör dock verktyget sprött vid avbrutna skärningar eller vibrationer. Kobolt fungerar som bindefas, vilket ökar slagsegheten samtidigt som det minskar värmebeständigheten något.
Det finns ingen universell formel när man väljer substratmaterial för verktygsmetallbearbetning. För grovbearbetning och intermittenta skärningar ökar vi kobolthalten och optimerar kornstorleken för att absorbera stötar. För finbearbetning av härdade formstål över HRC60 väljer vi ultrafina kornsorter med låg kobolthalt. Att balansera dessa egenskaper på mikrostrukturnivå förhindrar för tidig eggflisning under höghastighetsbearbetning.
Insikter från kundcase: Varför billiga CNC-fräsar i hårdmetall uppvisar mikroporositet
Förra året ringde en nordamerikansk kund oss efter att flera nya verktyg hade gått av vid skaftet under bearbetning av aluminium och rostfritt stål för flyg- och rymdindustrin. Laboratorieskanning och fraktografisk analys avslöjade mikronstor porositet och "koboltansamlingar" nära brottpunkterna. Under höghastighetsrotation och cyklisk spänning fungerar dessa interna hålrum som spänningskoncentratorer som utlöser snabba utmattningsbrott.
Dessa defekter härrör vanligtvis från kostnadsbesparande åtgärder, såsom förkortade sintringscykler eller användning av återvunnet hårdmetallpulver. I billiga CNC-fräsar i hårdmetall lämnar avsaknaden av högtrycks-HIP-utrustning kvar restgaser och föroreningar inuti metallen. Att säkerställa en tät, porfri mikrostruktur i varje verktyg är vår icke-förhandlingsbara standard för att skydda din maskins drifttid och produktivitet.
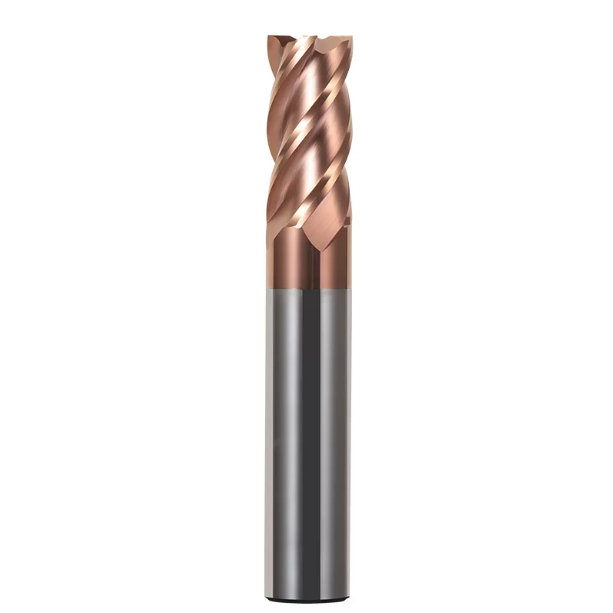
Geometrisk design: Hur man håller en CNC-pinnfräs för metall stabil under tung bearbetning
Vid tung bearbetning misstänker branschkollegor ofta problem med maskinstyvhet eller fastspänning först. Vår erfarenhet av finjustering på plats visar dock att nästan 60 % av vibrationer och spånblockeringar härrör från verktygsgeometrin. Ett skärverktyg är en dynamisk struktur som styr spånflödet under höghastighetsrotation. Om spånvinkeln, släppningsvinkeln och spåren inte är optimerade, kan inte ens en högmomentsspindel fungera.
Åratal av slipningserfarenhet har lärt oss att geometrisk design frikopplar skärkrafter från spånutrymme. När vi konstruerar en CNC- pinnfräs för metall för tunga belastningar måste vi säkerställa kärnstyrka samtidigt som vi bibehåller öppna spånkanaler. Detta kräver slipprecision på mikronnivå. Även ett litet fel kan orsaka genomträngande gnisslande ljud eller omedelbara verktygsbrott i verkstaden.
Variabel indexering och variabel helix: Verklighetsbaserad anpassning för att eliminera chatter
Vid bearbetning av klibbiga material som TC4-titan eller 316L rostfritt stål plågas ingenjörer ofta av resonanta skrik. Vi hjälpte en europeisk formtillverkare vars standardverktyg vibrerade våldsamt i djupa spår över 3 500 varv/min, vilket förstörde ytfinishen. Vi ersatte dem med våra pinnfräsar med variabel indexering och variabla spiralvinklar, vilket omedelbart dämpade vibrationen.
Denna konstruktion stör resonansfrekvensen. Standardverktyg med lika tandavstånd träffar metallen med identiska intervall, vilket orsakar kraftig resonans med spindeln. Att förskjuta tänderna (t.ex. 88°–92°) och använda variabla spiralvinklar ändrar frekvensen för varje skärkraftpuls. Denna asymmetriska geometri är det mest tillförlitliga sättet att eliminera vibrationer utan att minska skärparametrarna.
Spånvinkel och spånpolering: Detaljer som påverkar högpresterande verktyg för metallbearbetning
Utöver vibrationer är spånpackning i spåren en annan viktig orsak till verktygsbrott. Hög värme och tryck kan svetsa fast sega metallspånor på spånytan och bilda en eggbildning. Att öka spånvinkeln med 2 grader minskar skärmotståndet, men det försvagar också eggen. Att hitta rätt balans mellan skärpa och styvhet kräver djupgående tillverkningsexpertis.
När vi tillverkar våra avancerade verktyg för metallbearbetning applicerar vi en mikronavvisande spegelpolering på spånorna efter slipning. Poleringen minskar friktionen drastiskt och låter spånorna glida ut smidigt efter böjning. Detta förhindrar farlig värmeuppbyggnad orsakad av spåntillsättning. Om du upplever dålig spånavgång, kontrollera spånytan i mikroskop.

Hörnradiedesign: Hur en hörnradiepinnfräs förlänger verktygslivslängden med över 50 %
Vid bearbetning av superlegeringar eller härdade stål är verktygsspetsen vanligtvis den första felpunkten. Skarpa hörn på fyrkantsfräsar har minimal volym för värmeavledning, vilket leder till allvarlig spänningskoncentration och mikroflisning inom några minuter. Över ett decennium av fälterfarenhet visar att om man ersätter skarpa hörn med en exakt radie förändras kraft- och värmefördelningen fundamentalt.
Att använda en lämplig hörnradie skyddar den ömtåliga spetsen och förbättrar skärtvärsnittet under matningar. Att blanda radien med sido- och underkanterna skapar en enorm ökning av slagtåligheten vid djupa skärningar. För verkstäder som plågas av snabbt spetsslitage är det snabbast att byta till en högpresterande hörnradiefräs till längre verktygslivslängd.
Varför en hörnradiefräs sprider värme och stress bättre än fyrkantiga pinnfräsar
En fyrkantig pinnfräs möter koncentrerade punktkontaktkrafter i det ögonblick den griper tag i metallen. Denna lokala spänning orsakar att temperaturen stiger över 800 °C, vilket bryter ner substratet och skalar av beläggningen. Däremot sprider den bågformade kanten på en hörnradiepinnfräs skärkrafterna jämnt över en längre kontaktyta och övergår gradvis i skärtjocklek.
Denna kraftfördelning ger tydliga praktiska fördelar. I ett test på skivkomponenter för flyg- och rymdteknik visade en fyrkantsfräs 0.2 mm spetsslitage efter bara 15 minuter. En pinnfräs med en hörnradie på R0.5 skär kontinuerligt i över 40 minuter med minimalt slitage. För spårfräsning eller grovfräsning är det smartaste sättet att förlänga verktygslivslängden att byta ut skarpa hörn mot rundade kanter.
Kontroll av slipning på mikronnivå: Anpassa eggens skick på ett metallskärverktyg
Att bedöma om ett verktyg är "tillräckligt vasst" för hand eller med förstoringsglas är ett vanligt misstag. En nyslipad skäregg har mikroskopiska, ömtåliga tandningar som omedelbart flisar under tung belastning, vilket orsakar katastrofala eggbrott. Efter den första slipningen måste vi tillämpa exakt eggslipning med nylonborstar, slipmedel eller luftblästring.
Anpassad brynning handlar inte bara om att runda eggen; det innebär att styra radien baserat på arbetsstyckets material. När vi skräddarsyr ett högkvalitativt metallskärverktyg för mjuk aluminium eller koppar bibehåller vi en brynradie på 5 till 8 mikron för maximal skärpa. För härdade stål (HRC 55+) eller intermittenta skärningar ökar vi eggradien till 15–25 mikron med negativ kant för maximal stöttålighet.
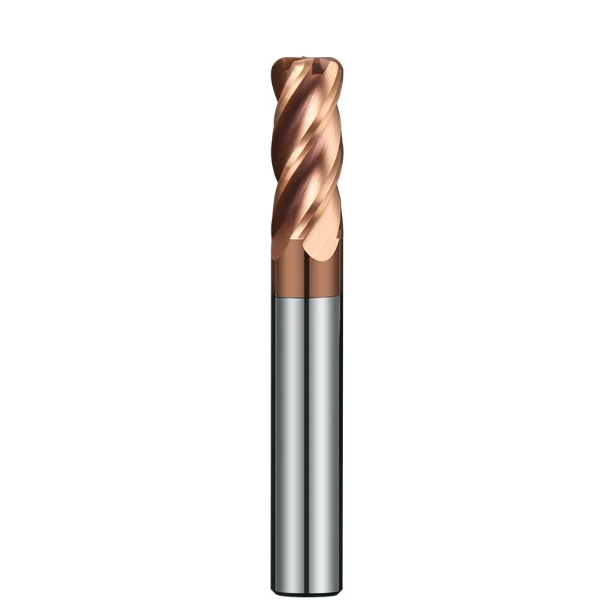
Nanobeläggningar och högtemperaturvidhäftning: Strategier mot skalning för CNC-fräsar i hårdmetall
Vid höga skärhastigheter och matningar är verktygsbeläggningar inte längre rostfria beläggningar; de är den första försvarslinjen mot höga temperaturer och intensiv friktion. Vi ser ofta trasiga verktyg där substratet inte uppvisar något slitage, men beläggningen har flagnat av på grund av dålig vidhäftning. När beläggningen lossnar mjuknar den sårbara hårdmetallbasen snabbt och oxiderar vid förhöjda temperaturer.
Ur tillverkningssynpunkt måste vi utsätta hårdmetallsubstrat för rigorös ytrengöring och plasmaetsning före deponering för att säkerställa vidhäftning på atomnivå. För CNC-fräsar i hårdmetall som utsätts för hög friktion och termisk chock är det avgörande att välja rätt PVD-process och flerskikts-nanostrukturdesign för att bibehålla slitstyrka under extrem värme.
AlTiN vs TiSiN: Val av beläggningar för härdade stål (HRC 50+) och superlegeringar
Vid bearbetning av härdade stål över HRC 50 eller superlegeringar fokuserar många enbart på beläggningens hårdhet. AlTiN och TiSiN är våra bästa PVD-nanobeläggningar, men de skiljer sig åt i struktur och nedbrytningsmekanismer. AlTiN bildar ett tätt aluminiumoxidlager vid hög värme för överlägsen oxidationsbeständighet. Däremot använder TiSiN en kiseldopad nanokompositstruktur för att uppnå hårdhet över HV3800 och förhindra termisk diffusion.
Vi skräddarsyr beläggningsval efter specifika materialegenskaper. För klibbiga nickellegeringar med låg värmeledningsförmåga, som Inconel 718, rekommenderar vi AlTiN med hög aluminiumhalt för överlägsen seghet mot friktion. För höghårda formstål som SKD11 (HRC 50–65) specificerar vi TiSiN-beläggningar. Att matcha beläggningsfysiken med arbetsstyckets egenskaper förhindrar termisk glödgning under torrbearbetning med hög hastighet.
Termisk chock och kylningsstrategier: Skydda beläggningens livslängd på en CNC-pinnfräs för metall
Vid kraftig eller avbruten fräsning är det ofta kylvätskans applicering som avgör beläggningens överlevnad. Laboratorietester visar att tidig mikrosprickbildning vanligtvis orsakas av termisk stress från snabba temperatursvängningar snarare än slipande slitage. När skäreggen griper tag i metallen stiger spetstemperaturen till över 800 °C; när den kommer ut ur och möter kall kylvätska sjunker temperaturen kraftigt, vilket skapar allvarliga termiska spänningssprickor.
Vid höghastighetsfräsning med en hård CNC-pinnfräs för metall är våra tekniska råd till kunder tydliga: välj luftblåsning eller MQL framför högvolymskylning när det är möjligt. Genom att upprätthålla en stabil, hög skärtemperatur håller beläggningen ett optimalt oxidationsbeständigt tillstånd. Högtrycksvätskekylning är endast nödvändig för aluminium eller titan för att evakuera spån och förhindra eggbildning (BUE).
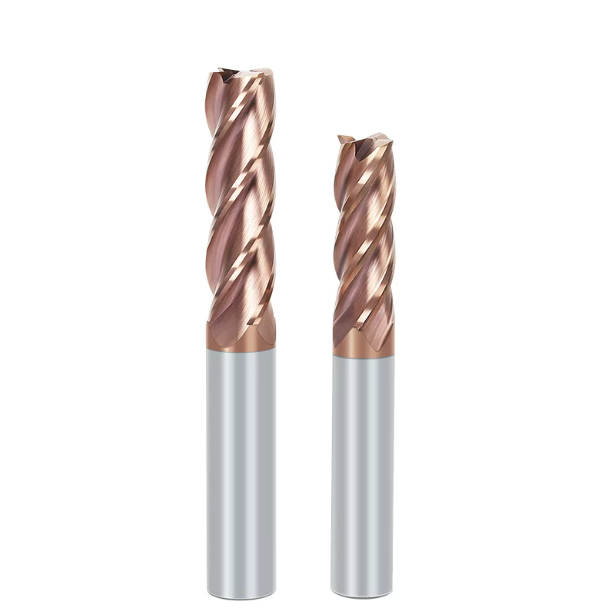
Maskininstallation på plats: Förvandla högkvalitativa verktyg för metallbearbetning till besparingar i verkstaden
Exceptionella substrat, geometrier och nanobeläggningar betyder föga om dåliga inställningar på plats förvandlar dem till dyra tillgångar som samlar damm. När vi stöder internationella kunder är vårt mål aldrig att marknadsföra dyra verktyg, utan att hjälpa verkstäder att minska kostnaden per detalj och verktygsbytesfrekvensen utan att överbelasta maskinerna. Effektiv bearbetning kräver att verktygsgränserna anpassas till maskinens styvhet, arbetsstyckeshållning och CAM-verktygsbanor.
Att omvandla metallbearbetning med avancerade verktyg till ekonomiska fördelar kräver en helhetssyn på optimering. Från att välja submikronsubstrat och geometrier med variabel stigning till att välja lämpliga kylmetoder, representerar installation på plats den sista milen i att omvandla tillverkningsfysiken till stabil skärutgång. Att matcha parametrar till verkstadsförhållandena gör kostnadsminskningar till ett naturligt resultat.
Matchande parametrar (Vc, Fz, Ap, Ae): Optimering av cykeltider i verkstäder
Vid optimering av skärhastighet (Vc), matning per tand (Fz), axiellt djup (Ap) och radiellt djup (Ae) är det vanliga misstaget att kopiera katalogvärden blint. Kataloger antar ideal styvhet, medan verkliga verkstadsförhållanden – såsom fixturstyvhet och verktygsöverhäng – varierar kraftigt. Att tillämpa stora radiellt djup på uppställningar med långt överhäng utlöser kraftig vibration och för tidig eggflisning.
Vi föredrar en högeffektiv trochoidal fräsningsstrategi med små radiella och stora axiella djup. Vid bearbetning av titan eller rostfritt stål, begränsa radialdjupet (Ae) till 5–10 % av verktygsdiametern medan axialdjupet (Ap) ökas till 1.5–2 gånger spånlängden. Genom att kombinera detta med högre spindelhastigheter koncentreras värmen i spånorna, vilket minskar spindelbelastningen och skärcykeltiderna med över 30 %.
Spindelbelastning till spånform: Diagnostisering av onormalt slitage på ett metallskärverktyg
Erfarna ingenjörer förlitar sig på syn och ljud för att bedöma skärprestanda. Du behöver inte stoppa maskinen och inspektera verktyget under ett mikroskop; att helt enkelt titta på spindelbelastningsmätaren och utkastade spånformer ger en korrekt diagnos. En stigande spindelbelastning utan banförändringar, eller ett ljud som skiftar från en skarp ton till en dov duns, indikerar eggslitage och spetsiga skärkrafter.
Spånor ger direkt insikt i processens hälsa. Vid skärning av stål indikerar enhetliga "C"-former eller snäva spiraler med ett svagt lila eller blått oxidlager att värmen lämnar arbetsstycket korrekt. Oregelbundna, trådiga spånor eller förkolnade svarta färger signalerar fel på spårpackning eller termisk beläggning. Att justera matningar eller djup tidigt räddar både arbetsstycket och metallskärverktyget innan katastrofala fel inträffar.
Högeffektiv metallbearbetning är ett systematiskt åtagande – från råa volframkarbidformuleringar till kraftiga geometrier och exakt matchning av beläggningsparametrar. Om din verkstad har problem med verktygslivslängden, diskussioner om superlegeringar eller osäkerheter kring parametrar, dela gärna dina applikationsdetaljer, ritningar eller materialspecifikationer med oss. Tillsammans kan vi analysera dina data på plats för att identifiera den mest effektiva bearbetningslösningen.






