
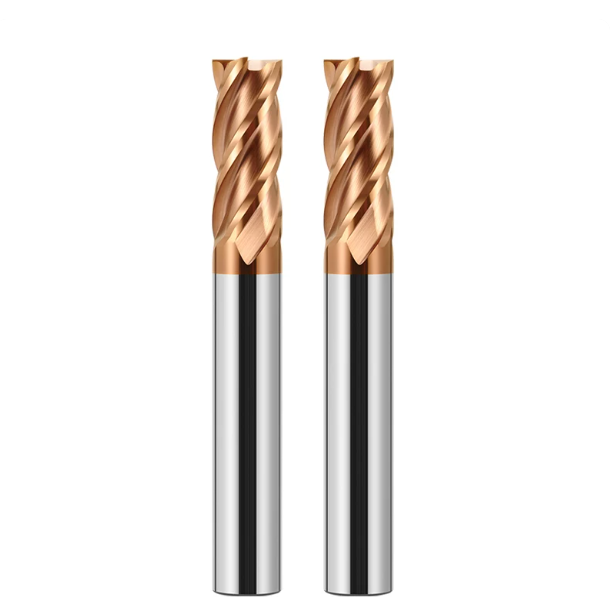
Förra månaden skickade en partner för precisionsformsprutning i Stuttgart oss bilder från verkstadsgolvet. En 5-axlig mittbearbetning finjusterade ett djupt strålkastarformhålrum. Installationen kombinerade förhärdad NAK80 (HRC 38) med en härdad H13-skärinsats (HRC 52). Efter den första svängen visade en mätklocka 0.035 mm verktygsnedböjning vid bottenväggen. Vid den andra svängen greppade verktyget det nedre hörnet, gav ett skarpt knäpp och flisade omedelbart.
Deras verkstadschef frågade oss uppriktigt: ”Finns det ingen universell planfräs för båda, eller är våra parametrar helt fel?” Under femton år av verktygsslipning och teknisk support har vi sett detta problem upprepade gånger. Formverkstäder skyndar på jobb genom att skicka en sats med 4-skäriga hårdmetallfräsar över olika materialhårdhetsnivåer. Men förhärdat formstål och värmebehandlat formstål beter sig som helt olika bestar.
P20 och NAK80 är mjuka men ändå gummiartade, vilket lätt genererar uppbyggda eggar som lämnar vågiga sidoväggar. Härdad H13 ökar termiska belastningar direkt. Standardbeläggningar bränns bort under torra skärningar, och en långräckande 6 mm pinnfräs kommer att böjas eller brytas vid litet skärmotstånd. Felet ligger sällan i maskinens styvhet. Snarare saknar den valda pinnfräsen den kornstruktur, eggförberedelse och spiralgeometri som krävs för uppgiften.
Som tillverkare av hårdmetallfräsar som arbetar direkt med formverkstäder känner vi till kostnaden för kasserade skärinsatser. Vi har hjälpt hundratals anläggningar att lösa ihållande problem med vibrationer och flisning. Måste ni i er dagliga verkstadsverksamhet ständigt balansera väggfinish mot verktygslivslängd? Eller måste ni sänka matningshastigheterna till olönsamma nivåer bara för att behålla era skärinsatser intakta?
Från förhärdade till kylda stål: Viktiga bearbetningsutmaningar och urvalskriterier för planfräsar för P20, NAK80 och H13
När vi tillhandahåller teknisk support på plats ser vi ofta operatörer ta riskabla genvägar. De kör en vanlig planfräs i en förhärdad kavitet, ändrar programmet och kastar sig in i ett kylt skär. Resultatet är förutsägbart: antingen utvecklar sidoväggen kraftiga vibrationsmärken, eller så spricker hörnradien omedelbart. Spindelstyvhet är sällan grundorsaken. Skärfysik och värmeöverföring förändras fundamentalt mellan dessa stål, så en egggeometri kan inte hantera båda.
För att förhindra verktygsnedböjning och eggflisning måste verktygsvalet gå utöver "allt som skär". Plastgjutstål och pressgjutstål har mycket olika kärnmikrostrukturer. Vi utvärderar motstånd mot plastisk deformation och värmeledningsförmåga innan vi väljer hårdmetallkornstorlekar. En solid planfräs balanserar kärnans hårdhet, substratseghet och spårkapacitet. Du måste väga skarp skjuvverkan mot kärnans styvhet under radiella skärkrafter.
Vidhäftning och deformationshärdning i P20 och NAK80: Varför universalfräsar med platta pinnar ofta går sönder i förtid under hörnrengöring
Vid bearbetning av P20 (HRC 30–34) eller NAK80 (HRC 38–41) är den största utmaningen materialvidhäftning, inte abrasivt slitage. Båda legeringarna flyter under höga skärtryck. Extrem skjuvvärme kallsvetsar mikropartiklar på spånytan och bildar en uppbyggd egg. Denna förvrängning förändrar skärgeometrin och urholkar vertikala väggar. Följaktligen blir det mycket svårt att uppnå en ren yta under lätta rengöringspass.
Många verkstäder använder fortfarande vanliga, universella planfräsar för snäva kurvor. Dessa verktyg har dock vanligtvis konservativa spånvinklar och saknar spegelpolerade spår. När fräsen når innerhörn ökar ingreppsvinkeln. Gummihaltiga spånor skärs om inuti snäva spår, vilket river sönder ytan och flisar ytterkanterna. För dessa sorter slår öppna spår och lägre friktion absolut eggstyrka varje gång.
Högtemperaturskärbelastningar på kyld H13 (HRC 50–54): Det väsentliga kravet för specialiserade pinnfräsar för härdat stål
Bearbetning av kyld H13 (HRC 50–54) medför helt andra fysiska utmaningar. Efter värmebehandling ökar draghållfastheten och skärkrafterna exponentiellt. Termisk energi kan inte avgå snabbt genom spånorna, så hög värme överförs direkt till skäreggen. Översvämning av kylvätska orsakar kraftiga termiska cykler, vilket skapar mikroskopiska spänningssprickor i hårdmetallmatrisen som leder direkt till verktygshaveri.
Av dessa skäl kräver vi att operatörerna byter till dedikerade pinnfräsar för härdat stål . Dessa verktyg förlitar sig inte på trubbiga slag. Istället har de definierad eggslipning med negativa spånvinklar och PVD-beläggningar med hög aluminiumhalt som klarar temperaturer över 1 000 °C. Torrkörning med högtrycksluft vid höga ythastigheter plasticerar skärzonen rent. Standardverktyg som används här utsätts för kraftigt flankslitage innan de avslutat ens två passeringar.
Verklighetstestning av verktygstillverkare: Den avgörande inverkan av substratets seghet och toleranser på mikronnivå på livslängden för 6 mm pinnfräsar i applikationer med lång räckvidd
Verktyg med liten diameter är fortfarande det känsligaste valet för djupa hålrum och smala ribbor. Våra bänkslipningstester bekräftar att när en 6 mm pinnfräs överstiger ett längd-till-diameterförhållande på 4:1 eller 5:1, skalar nedböjningen med kubikvärdet av överhänget. Om hårdmetallstången saknar tillräcklig tvärgående brotthållfasthet, vibrerar fräsen under övergående hörnbelastningar. Därifrån följer plötsligt skaftbrott snabbt.
Inköpsteam fokuserar ofta enbart på styckpris, men tillverkningsprecisionen avgör den faktiska golvprestanda. Om ett 6 mm verktyg har mer än 0.003 mm total rundkast (TIR) i en hydraulisk chuck eller krympchuck, blir tandbelastningen asymmetrisk. En enda spån absorberar kraftiga stötar, vilket halverar verktygets totala livslängd. Vid djupa kavitetsarbeten skyddar substratets seghet och koncentricitet konsekvent dina delar bättre än enbart extrem hårdhet.
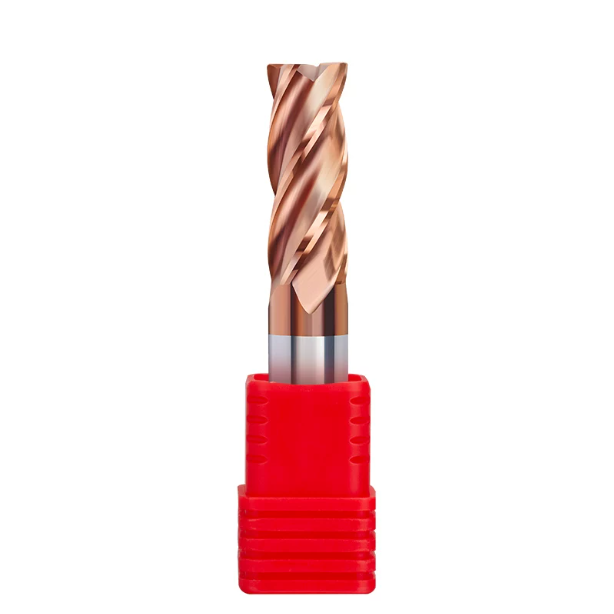
Lösning av väggfläckar och verktygsmarkeringar på P20 och NAK80: Konfigurering av 4-skäriga hårdmetallpinnfräsar och skärstrategier
Vid finbearbetning av precisionssprutformar förstör matta dragmärken och synliga övergångar längs sidoväggarna ytkvaliteten. I verkstaden ser vi att detta vanligtvis händer när operatörer behandlar finbearbetning som grovbearbetning. Förhärdade stål utsätts för plastisk flytning under intensivt skjuvtryck. När spånorna smetas mot väggen istället för att klippas rent, minskar ytintegriteten omedelbart.
För att stoppa dessa sidoväggsdefekter balanserar vi kärntjocklek, spårkrökning och radiellt ingrepp. En pålitlig process håller spåntjockleken strikt över den kritiska friktionströskeln snarare än att tvinga fram tunga skärningar. Genom att kombinera en dedikerad 4-spåns hårdmetallpinnfräs med medfräsning och konstant ytmått hålls vertikala väggar räta. Det minskar också manuell poleringstid avsevärt.
Varför 4-skärig hårdmetallpinnfräs är baslösningen för vibrationskontroll och Ra 0.4 ytfinish på NAK80-sidoväggar
Maskinister frågar ofta varför vi föredrar ett fyrskärigt verktyg framför ett tvåskärigt verktyg för klibbig NAK80. Medan tvåskärigt ger större spånfickor, saknar utskiljningshärdad NAK80 (runt HRC 40) naturliga dämpningsegenskaper. När överhänget ökar under vertikal väggrengöring drabbas tvåskäriga fräsar av kraftigt regenerativt vibrationsljud. Detta lämnar täta vibrationsvågor över kavitetsväggarna.
Att välja en styv 4-skärig hårdmetallfräs ger den vridstyvhet som behövs för lätta finbearbetningar. Kontinuerligt verktygsingrepp jämnar ut radiella skärkrafter och förhindrar att skäret böjs vid lätta översteg (Ae 0.05–0.1 mm). Med korrekt primäravlastning skär spåren det deformerade lagret rent. Detta bibehåller tillförlitligt en Ra 0.4-finish före polering.
Skärolja eller högtrycksluft? Spånavsugning för att förhindra uppbyggnad av egg (BUE) på planfräsar vid verklig bearbetning
Val av kylvätska för klibbiga stål skiljer ofta operatörerna mellan flödkylning och torrskärning. Enligt vår erfarenhet förångas vattenbaserade kylvätskor ofta innan de penetrerar skärzonen under höghastighetspassager. Detta skapar snabba termiska cykler som accelererar spånsvetsning på spånytan. När en uppbyggd egg bildas blir den plana pinnfräsen snabbt slö och repor på arbetsstyckets sidoväggar.
För slutna fickor fungerar högtrycksluft i kombination med minimalsmörjning (MQL) bäst. Rikta en torrluftström på minst 0.6 MPa direkt mot verktygets utgångspunkt för att omedelbart avlägsna spånor. Kombinera detta med en skarp matningshastighet på 0.03–0.05 mm per tand för att ligga steget före det deformationshärdade lagret. Att avlägsna heta spånor förhindrar omskärning och håller skäreggarna vassa.
Undvika flisning orsakad av vårdslös nedsänkning: Praktiska inställningar för spiralformad inmatning i slutna formhåligheter
Det mest kritiska momentet vid kavitetsfräsning är att öppna en ficka från ett massivt material. Vissa operatörer dyker rakt ner längs Z-axeln eller rampar ner för aggressivt. Eftersom centrumskärhastigheten sjunker nära noll i mitten av pinnfräsen kan spånorna inte släppas ut lätt. Detta tvingar de nedre tänderna att slipa mot instängda spånor, vilket orsakar överbelastningslarm och flisade hörn.
Vi programmerar alltid en jämn spiralformad ingångsväg i slutna utrymmen. På gummistål som P20 och NAK80, håll rampvinkeln mellan 1.5° och 2.5°. Ställ in den spiralformade banans diameter mellan 1.3 och 1.5 gånger fräsdiametern. Detta gör att botten- och ytterkanterna kan dela belastningen, vilket böjer tunna spånor som matas uppåt smidigt utan att fastna.
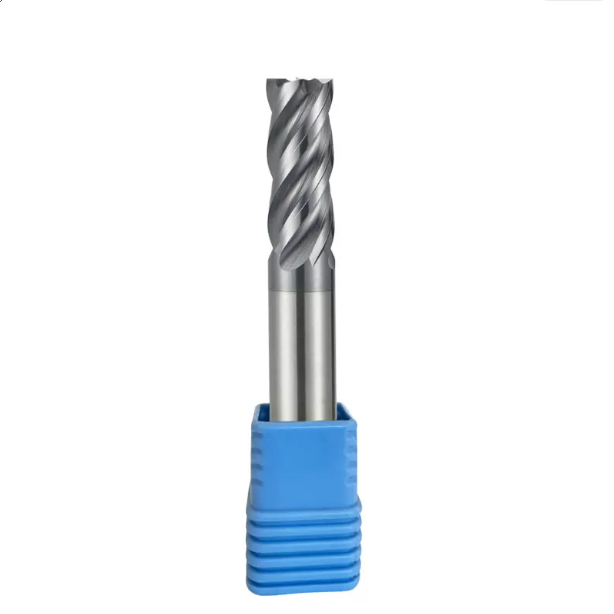
Bemästra härdad H13 (HRC50+): Praktisk erfarenhet med HRC65-hårdmetallfräsar för direkt hårdfräsning
Direkt hårdfräsning av värmebehandlade H13-skär (HRC 50–54) ersätter långsamt gnistgnistningsarbete och eliminerar omgjutna ytskikt. Hårdfräsning kräver dock strikt verktygsstabilitet och rigid maskindynamik. Många verkstäder försöker skära härdade material med standardhastigheter och matningar. Fräshörnen slits ut inom trettio minuter och lämnar kraftiga spår efter urholkning på dyra formar.
Stabil hårdfräsning kräver stadig plastisk skärning snarare än aggressiva, hamrande skärningar. Genom omfattande tester fann vi att spånorna måste skäras bort jämnt utan plötsliga krafttoppar. För högtemperatur- och tungbelastningsfräsning, kör en hårdmetallfräs hrc65 konstruerad för extrem hårdhet. Kombinera höga spindelhastigheter med låga radiella skärdjup för att bibehålla strikt måttnoggrannhet.
Undvik att använda universalfräsar på härdade formar: Praktiska principer för hörnrensning med HRC65-hårdmetallfräsar för att förhindra flisning
Att rensa härdade invändiga hörn orsakar frekventa verktygsbrott. Operatörer kör ofta verktyg rakt in i 90-graders invändiga övergångar. Detta ökar verktygsingreppet från en lätt båge upp till 180 grader på en bråkdels sekund. Den resulterande kraftökningen krossar konventionella hårdmetalleggar. Istället för normalt flankslitage skärs hela hörneggen av direkt.
Vid rensfräsning av hörnmaterial med en planfräs i hårdmetall HRC65 måste du undvika skarpa 90-gradersövergångar. Programmera alltid trochoidala banor eller hörnretardationsslingor i din CAM-programvara. Håll den radiella övergången mellan 2 % och 5 % av verktygsdiametern med grunda axiella passeringar. Att rulla smidigt in i hörn absorberar stötar och förhindrar mikroskopisk flisning vid frässpetsen.
Skräddarsy mikronegativa spånvinklar och eggslipning för pinnfräsar i höghård stål: Vår tillverkningsstrategi för att förhindra mikroflisning
Verktygsgeometri för härdat stål kräver en annan metod än mjuka legeringar. Standardverktyg använder vassa positiva spånvinkel för att minska skärkrafterna. Men rakbladsvassa eggar flisar likt glas mot hårda karbider i kylt stål. Vid skärning av värmebehandlat H13 behöver den mikroskopiska skäreggen ett starkt strukturellt stöd för att överföra skärtrycket till den solida verktygskroppen.
Vi slipar dessa verktyg med en mikronegativ lutning på -5° till -8° och applicerar en eggslipning på 5–10 mikron på 5-axliga slipmaskiner. Medan denna rundning ökar tryckkrafterna något, tar den bort mikroskopiska grader på slipskivan. Tillsammans med en ultrahård nanokompositbeläggning (upp till 3600 HV) komprimerar och skär denna förstärkta geometri hårda material utan mikroflagning längs skäreggen.
Växla från emulsionskylvätska till kallluft: Temperaturkontroll för att förhindra termiska chockmikrosprickor vid bearbetning av H13-stål
Operatörer sprutar ofta kylvätska på glödande verktyg under H13-bearbetning i tron att det skyddar eggen. Men vid höghastighetsskärningar når tandtemperaturen 800 °C i skärningen och svalnar snabbt vid utträde. Under ett elektronmikroskop uppvisar trasiga verktyg täta kamsprickor som löper vinkelrätt mot eggen. Denna mikrosprickbildning orsakas direkt av termisk chockutmattning.
För att förhindra termiska fel, kör specialfräsar för härdat stål med högtryckskallluft eller torrgasblåsningar. Kallluft behöver inte kyla ner fräsen till rumstemperatur. Istället stabiliserar den skärzonens temperaturer och blåser bort heta spånor direkt. Att undvika termisk cykling och spånåterkapning är det mest pålitliga sättet att fördubbla verktygets livslängd.
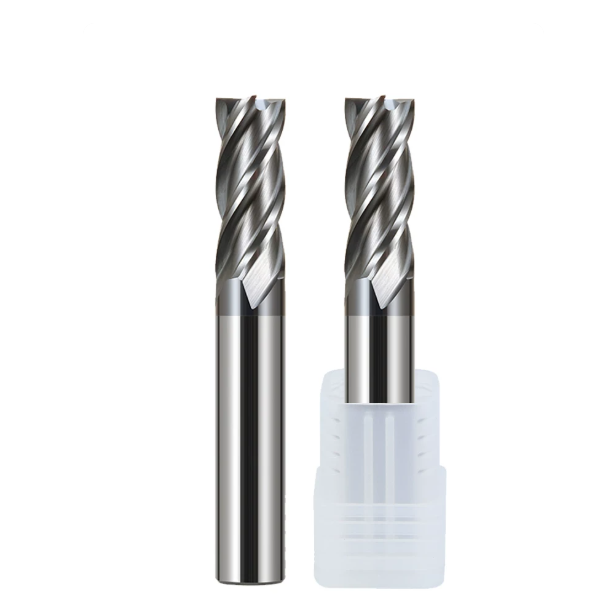
Bearbetning av djupa håligheter och mikrofunktioner i formar: Hantering av 6 mm pinnfräsnedböjning på verkstadsgolvet
Bearbetning av fordonsbelysningsformar eller elektroniska kontaktdonshöljen tvingar dig in i djupa, smala fickor. Stora verktyg kan inte komma åt dessa ribbor, så operatörerna måste sträcka sig efter smala fräsar med längre räckvidd. Vi ser ofta CMM-rapporter som avslöjar avsmalnande sidoväggar eller utbuktande profiler trots noggranna CNC-avläsningar. Verktygsbanan var korrekt, men de fysiska detaljdimensionerna avvek utanför acceptabla gränser.
Denna avvikelse härrör från elastisk böjning under kontinuerligt lateralt skärtryck. När utkragningslängden ökar, sjunker den radiella styvheten drastiskt. För en vanlig 6 mm pinnfräs kommer det inte att stoppa vibrationer att bara sänka spindelhastigheten. Utan strikt kontroll över radiellt ingrepp, verktygsnedböjning och spånbelastningsdynamik kommer du oundvikligen att skrapa formhåligheter med snäva toleranser.
Varför 6 mm pinnfräsar är benägna att böja sig vid vertikal väggfinish: Matningskompensationstekniker för överhängsförhållanden som överstiger 3D
När en 6 mm pinnfräs används med längd-till-diameter-förhållanden över 3:1 eller 5:1, ökar skärmotståndet längs den förlängda skaftet. Utskjutningen i konsolen skalas med kubiken av överhängets längd, vilket innebär att en förändring av överhänget från 18 mm till 30 mm multiplicerar böjkänsligheten. En lätt finbearbetning på 0.05 mm kan bara skära 0.02 mm under tryck, vilket lämnar kvar restmaterial som skapar märkbar dimensionell avsmalning.
Lita inte på fjäderövergångar och hoppas att väggen rätar ut sig. Vi programmerar segmenterade matningsreduktioner på 15 % till 20 % i nedre fickzoner med högt motstånd för att minska toppkraften. Kombinera detta med CAM-drivna bottom-up-klättringsövergångar. Nyligen skurna nedre golv stödjer fräsen mot elastisk studs, stabiliserar nedböjning och bibehåller vinkelräta sidoväggar.
Praktisk tillämpning av högeffektiv fräsning (HEM) vid grovbearbetning: Användning av plana pinnfräsar med grunda radiella och djupa axiella skär för att avlasta spånavgångstrycket
Traditionell fickgrovbearbetning använder kraftiga övergångar med grunt axiellt djup. I härdade verktygsstål koncentrerar denna råkraftsmetod överdriven värme precis vid hörnspetsen. Spånor kan inte undkomma smala spår, svetsas in i rännorna och flisas upp i skärhörnen. Det höga gnisslandet som hörs över golvet bekräftar att verktyget kvävs av asymmetriska belastningar.
Vi övergår istället till högeffektiva fräsbanor (HEM). Kör en premium planfräs ner till 1.5x eller 2x verktygsdiametern i axiellt djup, i kombination med en lätt radiell överfräsning på 5% till 10%. Detta sprider friktionen längs hela spårlängden. Centrifugalkraft och högtrycksluft matar ut tunna, jämna spånor rent, vilket fördubblar metallavverkningshastigheten samtidigt som verktyget elimineras.
Dynamisk balans och fastspänningskast: Varför kontroll av TIR inom 0.003 mm kan fördubbla verktygslivslängden för en 6 mm-fräs
När man går igenom många formverkstäder ser man fortfarande slitna ER-hylsspännhylsor som har nått sin livslängd. Maskinister antar att låga skärbelastningar på en 6 mm pinnfräs gör 0.01 mm rundkast acceptabelt. I verkligheten tvingar 0.01 mm Total Indicated Runout (TIR) en spån att ta upp nästan all stöt medan andra tänder slirar.
Denna cykliska obalans utlöser mikrospjälkning på den överbelastade skärtanden, vilket leder till snabba verktygsbrott. Vi föreskriver montering av små verktyg i precisionshållare för hydrauliska eller krympsäker verktyg. Använd en mätklocka för att kontrollera rundgången 20 mm under hållarens nos, och håll TIR under 0.003 mm. Att balansera spånbelastningen jämnt över alla spår fördubblar konsekvent verktygens livslängd i produktionsserier.
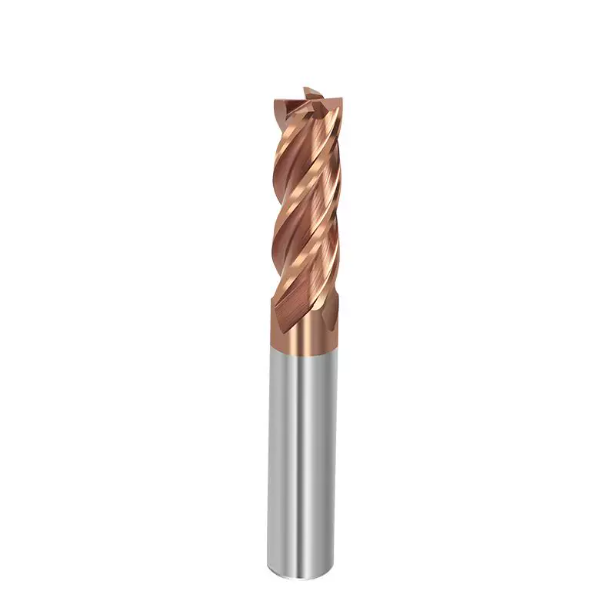
Hur formtillverkare kan undvika fallgropar: Råd från tillverkare av hårdmetallfräsar om verifiering av leverantörskvalifikationer
När vi besöker verktygshallar i Nordamerika och Europa ser vi ofta en tydlig skillnad i inköpskedjan. Inköpschefer handlar enbart baserat på pris, och antar att alla solida hårdmetallverktyg presterar likadant. Samtidigt kämpar maskinister med oregelbunden batchkonsistens och ser en skärare hålla i åtta timmar medan nästa slipas ut på trettio minuter. Från våra sliplinjer vet vi att råmaterial och femaxlig geometri definierar prestanda.
Om ditt golv har problem med för tidig urflisning i H13 eller ojämna väggytor i P20, kontrollera din verktygsförsörjningskedja. Pålitliga tillverkare av hårdmetallfräsar levererar bevisad konsistens, inte bara paketerade verktyg. Strikt dimensionssortering, submikronkornighetsstandarder och automatiserad eggslipning garanterar repeterbar verktygslivslängd. Den interna kvalitetskontrollen gör det möjligt för operatörer att mata aggressiva matningar med fullständig tillförsikt.
Virgin Carbide Stock kontra 5-axlig slipprecision: Den verkliga skillnaden i tillverkningskonsekvens
Att jaga låga inköpspriser gör att köpare förbiser hårdmetallsubstratets kvalitet. Budgetmedvetna kunder använder ofta återvunna hårdmetallsorter som innehåller ojämna kornfördelningar och mikroporositet. Dessa defekter spricker lätt mot hårda hårdmetallkluster i formstål. Som välrenommerade tillverkare av hårdmetallpinnfräsar använder vi ultrafina volframkarbidstänger (0.2–0.4 mikron) för att ge den kärnseghet som behövs för negativa spånställningar och PVD-beläggningar.
Slipmaskinens stabilitet och intervall för skivslipning avgör också den slutliga satsens kvalitet. Inspektera skärverktygen under hög förstoring för att kontrollera mikroslipningens konsistens och spånövergångarna. Slipcenter i världsklass håller eggslipningsradier inom en tolerans på två mikron över hela produktionskörningarna. Inkonsekvent slipning skapar ojämna spånhöjder, vilket orsakar omedelbart vibration och drastiska variationer i verktygslivslängden på dina maskiner.
Sluta betala för onödiga premier: Materialmatchning och kostnadsreduceringsstrategier för formverkstädernas månatliga bulkpinnfräsupphandling
Att överspecificera skärstål är en annan kostsam fälla. Verkstäder köper ofta dyra verktyg av flyg- och rymdteknik för att skära standardförhärdade hålrum runt HRC 30. Den högtemperaturbeläggningen och negativa spånvinkeln går förlorade på mjukare stål, vilket ofta förvärrar eggbildning och smetning av arbetsstycket. Verkliga besparingar kommer från att matcha specifik hålrumsfysik med riktade skärgeometrier snarare än att jaga billiga listpriser.
Granska dina månatliga beställningar av pinnfräsar och separera verktyg efter tillverkningssteg. Använd polerade, vibrationsdämpande geometrier för rensning av stora volymer av kavitet och reservera balanserade verktyg med lågt rundgångsavstånd för finbearbetning med lång räckvidd. Spara dedikerade värmebeständiga beläggningar och negativa eggslipningar exklusivt för härdade skär. Om du stöter på tuffa kavitetsutskrifter eller snäva nedböjningstoleranser, kontakta vårt teknikteam för att granska dina ritningar och konfigurationsdetaljer.






