
Förra månaden skickade en tysk kund inom medicintekniska produkter två uttjänta tätningsringar av zirkoniumoxidkeramik till vår verkstad. Problemet var omisskännligt: täta mikroflisor längs de precisionsfrästa spårkanterna, med defekter som översteg toleransgränsen på 0.05 mm. Kunden frågade varför kanterna fortfarande sprack som glas vid verktygsinmatning och -utdragning, även efter att ha bytt till en premium diamantfräs för keramik och kört med 35 000 varv/min.
Detta är ett scenario vi har löst hundratals gånger under de senaste 16 åren när vi utvecklat skärande lösningar för europeiska och amerikanska verkstäder. Bearbetning av hård, spröd keramik är inte metallbearbetning; det är en känslig balans mellan sprödbrott och borttagning av mikroplast. Att enbart förlita sig på dyra verktyg kommer inte att stoppa flisning. Framgång kräver en integrerad strategi som omfattar mikroslipning av eggar, styva verktygshållare, kontrollerade trochoidala banor och applikationsspecifik geometri.
- Förberedelse och vidhäftning av mikroskaliga kanterBristfällig kobolturlakning gör att mikrodiamantlagret flagnar under stötbelastningar, vilket ökar skärkraften och splittrar arbetsstyckets kanter.
- Geometridriven stresslindringByte till rundfräsar fördelar punktbelastningar och minskar skjuvspänningen avsevärt i hörn och profiler.
- Dynamisk last- och rundgångskontrollTrochoidala verktygsbanor i kombination med låga matningshastigheter och spindelns dynamiska rundgång under 3 µm eliminerar stötbelastningar.
- Batchkonsekvens från leverantörerAtt hitta en pålitlig diamantbelagd hårdmetallfräs i porslin kräver granskning av eggradien, likformigheten och beläggningens hårdhet.
Om du kämpar med höga kassationsnivåer eller skenande ersättningskostnader, fråga dig själv: engagerar ditt diamantverktyg verkligen keramiken på det sätt som dess geometri är avsedd för?
Varför är kantflisning oundviklig vid keramisk bearbetning? En titt på skärmekanismer och verktygsbelastningar
I verkstaden ser vi ofta ingenjörer skylla på dåliga råmaterial eller slöa verktyg när keramiska kanter går sönder. Men om man undersöker det skurna tvärsnittet under ett 200x mikroskop avslöjar man den verkliga boven i dramat. Metallbearbetning bygger på kontinuerlig skjuvdeformation för att bilda spån, medan sintrad keramik har nästan noll duktilitet vid rumstemperatur. Materialborttagning sker främst genom högfrekvent, lokaliserad sprödbrott, vilket överför destruktiva stötar till substratet om det hanteras fel.
När en diamantfräs för keramik går in i material som Al₂O₃ eller SiC koncentreras massiva kontaktspänningar längs skäreggen. Utan tillräckligt sidostöd eller jämna spånbelastningar sprider sig mikrosprickor längs korngränserna och sliter sönder bitar från den färdiga gränsen. För att eliminera eggskador måste man mekaniskt hålla skärkrafterna under brottseghetsgränsen snarare än att hoppas att arbetsstycket kan motstå stöten.
Mikrosprickutbredning i hårda och spröda material: Kontroll av övergångspunkten
När vi optimerar parametrar för zirkoniumoxidkomponenter fokuserar vi alltid på duktil bearbetning. Vid extremt små skärdjup undertrycker intensivt hydrostatiskt tryck sprickutbredning, vilket gör att keramiken kan skäras smidigt som metaller. Att bibehålla ren duktil bearbetning i massproduktion är dock sällan genomförbart eftersom de erforderliga submikronmatningshastigheterna minskar genomströmningen under acceptabla verkstadströsklar.
I praktisk produktion strävar vi efter ett balanserat övergångsfönster. Genom att köra ett högprecisionsdiamantskärverktyg med ultrahöga ythastigheter håller vi den oskurna spåntjockleken under den kritiska spricklängden samtidigt som vi tillåter kontrollerad mikroskopisk kornspjälkning. Att begränsa mikrosprickor helt inom finbearbetningsmånen förhindrar att strukturella skador tränger in i detaljkroppen.
Skärvibrationer och spindelkast: De dolda orsakerna till diamantfräsar
Många maskinister förbiser spindeldynamiken när de felsöker flisade eggar. Vi diagnostiserade en gång en linje med keramiskt substrat där flisningen kvarstod trots ultrakonservativa matningar. Mätning av uppställningen avslöjade 8 µm radiell rundgång vid verktygsspetsen. I keramik hårdare än HV 1500 fördubblar den avvikelsen på 8 µm belastningen på ett enda spår, vilket i princip slår mot arbetsstyckets egg vid varje varv.
Cyklisk stötbelastning orsakar tidiga mikrofrakturer i diamantkornen, vilket snabbt förstör verktyget och bryter sönder detaljen. Våra fältdata visar att den totala dynamiska kastvidden vid spetsen på din diamantfräs måste hållas strikt under 3 µm. Vi rekommenderar starkt att standardhylsor byts ut mot hydrauliska eller krymppassande hållare för att bibehålla den nödvändiga styvheten.
Val av verktygsgeometri: Varför rundfräsar och specialskäreggar är viktiga
Att tillämpa standardgeometri för stål- eller aluminiumverktyg på teknisk keramik är ett recept för misslyckande. Metallbearbetning använder vassa, positiva kilar för att skära material, men hård keramik är överkänslig för punktbelastningar. Om ett verktyg har vassa, 90-graders rätvinkliga hörn, ökar den initiala stötbelastningen vid kontakt, vilket sprider spänningen rakt in i den keramiska matrisen och blåser ut kanterna.
Genom tusentals keramiska testskärningar har vi funnit att skräddarsydda eggövergångar är avgörande. Rundfräsar med förstärkt eggförberedelse ersätter skarpa hörn med en kontinuerlig radie som omfördelar normala skärkrafter. Denna optimerade form mjukar upp stötar vid verktygsinträde och stabiliserar mikroskjuvzoner, vilket stoppar mikrosprickor innan de börjar.
Plattbottnad vs. rundnosad: Fältvalidering av stress-koncentrationsreducering
Vi arbetade med en schweizisk kund som fräste ventilkärnor av 99.5 % aluminiumoxid och som drabbades av en kassationsgrad på 40 % med vanliga plattbottnade verktyg för hörnrensning. SEM-analys visade att de vassa 90-graders verktygshörnen smulas sönder redan vid första ingreppet. Utan eggstöd började verktyget grovt plöja materialet och slet bort sidoväggskanterna.
Vi bytte ut de fyrkantiga verktygen mot rundfräsar med en hörnradie på 0.2 mm. Förbättringen på verkstadsgolvet var omedelbar: hörnradien fördelade skärspänningarna längs en förlängd kontaktbåge. Denna förändring tredubblade verktygslivslängden och bringade eggkvaliteten väl inom ritningsgränserna. Om detaljgeometrin tillåter, specificera alltid en hörnradie över ett skarpt hörn.
Kantslipning och mikrotopografi: Viktiga detaljer för diamantverktygets hållbarhet
En vanlig missuppfattning bland yngre ingenjörer är att ett keramiskt verktyg måste vara rakbladsvasst. På tät sintrad keramik spricker en oslipad rakbladsegg nästan omedelbart. I vår produktionsanläggning går slipade hårdmetallsubstrat aldrig direkt till CVD-reaktorn; de genomgår först kontrollerad mikroslipning för att generera en stabil eggradie mellan 5 och 10 µm.
På ett färdigt diamantslipverktyg skapar exakt eggslipning en robust landningszon som stöder diamantkornen mot kraftiga slipande stötar. Slipning är alltid en kalkylerad avvägning: en överdimensionerad radie ökar verktygstrycket och vibrationerna, medan en underdimensionerad radie lossnar tidigt. Att välja rätt slipspecifikation för din specifika keramiska sort är avgörande för en ren eggdefinition.
Helixvinkel- och spånskivningsdesign: Förebyggande av sekundär extruderingsflisning
Keramik bildar inte spiralformade band; de spricker till slipande mineraldamm i mikronstorlek. Om spånkanalerna saknar tillräcklig polering eller använder fel spiralvinkel, packas detta fina pulver tätt inuti kanalerna. När verktyget roterar tvingas det instängda pulvret tillbaka in i snittet, vilket skapar en aggressiv slipande uppslamning som krossar den nyslipade kanten.
Vid konfiguration av en dedikerad diamantfräs föredrar vi en måttlig 30-graders spiralformad eller rak spånkantslayout i kombination med spegelpolerade spånytor. Detta säkerställer att keramisk slam evakueras omedelbart under vätsketryck. Att balansera spåndjupet med kärnans tjocklek bibehåller verktygets styvhet samtidigt som pulvret avlägsnas innan det kan orsaka sekundära eggskador.
Beläggningsvidhäftning och substratmatchning: Fältfelanalys av diamantbeläggningar för skärverktyg
Vi ser ofta ett frustrerande problem i produktionen: ett verktyg skär rent till en början, men plötslig kantflisning förstör arbetsstycket inom tio minuter. Operatörer antar ofta att verktyget har nått slutet av sin normala livslängd. SEM-analys visar dock vanligtvis att beläggningen inte bara slits bort; den flagnade av i ark som flagnande färg, vilket blottade den råa hårdmetallen under.
Det bara volframkarbidsubstratet (HRA 92–94) kan inte överleva direktkontakt med hård teknisk keramik i mer än några sekunder. När det skyddande lagret flagas av eroderar slipande keramiskt damm verktygsbasen till djupa gropar, vilket orsakar aggressiv rivning längs arbetsstyckets kant. När man väljer en högpresterande diamantbeläggning för skärverktyg är mekanisk sammankopplingsstyrka och gränssnittsbindning mycket viktigare än den råa ytans hårdhet.
Katastrofal flisning orsakad av delaminering: Substratkoboltutarmning och CVD-vidhäftningskontroll
För att förstå varför beläggningar delaminerar under cyklisk skärchock måste vi undersöka koboltbindemedlet (Co) i karbidmatrisen. Kobolt katalyserar grafitisering under CVD, vilket bildar ett svagt grafitlager vid gränssnittet som förstör bindningsstyrkan. Vid tillverkning av en pålitlig diamantfräs för keramik avgör exakt kemisk koboltutarmande etsning om skäreggen kan överleva verkliga stötbelastningar.
Att kontrollera koboltutarmningsdjupet kräver finjustering. Om syraetsning avlägsnar mindre än 1 µm kobolt, försämrar kvarvarande ytkobolt den kemiska vidhäftningen. Etsning djupare än 5 µm lämnar ett sprött, svampliknande karbidskelett som spricker under skärtryck och skalar bort diamantfilmen. Att skapa en enhetlig mikro-sammankopplande gradient förhindrar delaminering av beläggningen och efterföljande eggflisning.
Val av kornstorlek: Matchning av specialiserade diamantbeläggningar till specifika keramiker (ZrO2 / Al2O3 / SiC)
Många maskinister antar att alla modeller fungerar på samma sätt och antar att vilken diamantfilm som helst skär lika bra på alla tekniska keramiker. I verkligheten skiljer sig materialmekaniken drastiskt åt: zirkoniumoxid (ZrO2) orsakar allvarligt slitage på adhesiva verktyg, aluminiumoxid (Al2O3) kräver extrem eggskärpa och kiselkarbid (SiC) representerar den högsta sliphårdheten. Varje keramiskt substrat utövar en unik kombination av mekanisk belastning och termisk stress på skärzonen.
Vi formulerar dedikerade diamantbeläggningar för skärverktygsalternativ med skräddarsydda kornstrukturer för att matcha dessa specifika materialkrav. För zirkoniumoxid eller finkornig keramik minskar släta nanokristallina beläggningar friktion och eliminerar vidhäftningsdriven kantslitning. För slipmedel Al₂O₃ och SiC erbjuder mikrokristallina diamantfilmer överlägsen slipbeständighet och intergranulär bindningsstyrka, vilket säkerställer stabila batchproduktionsutbyten.
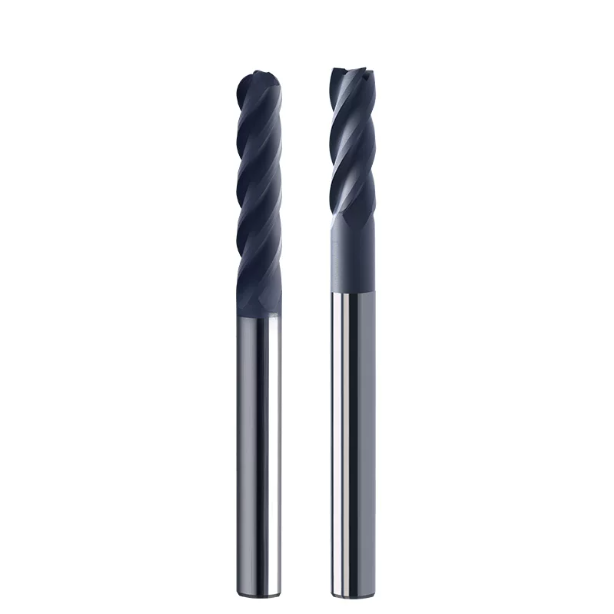
Optimering av processer och verktygsbanor på plats: Förlängning av diamantfräsarnas livslängd och eliminering av flisning vid retraktion
Även med optimerad verktygsgeometri och korrekt beläggningsvidhäftning kommer vanliga metallbearbetningsbanor upprepade gånger att spräcka keramiska arbetsstyckens kanter. Vi stöter ofta på verkstäder med avancerade spindlar och nya verktyg som fortfarande bryter sönder delar vid hörnövergångar eller fickgränser. Den primära orsaken är inte verktygskvaliteten, utan skarpa skärkraftstoppar orsakade av abrupta förändringar i verktygsriktningen.
Spröda keramiker tolererar kontinuerliga stationära skärningar mycket bättre än plötsliga belastningsvariationer. För att maximera livslängden på din diamantfräs samtidigt som du bevarar skarpa detaljeggar måste CAM-programmering undvika vertikala instick och skarpa 90-gradersvängar. Genom att använda smidiga övergångar i verktygsbanan, konstanta ingreppsvinklar och gradvisa inmatningsstrategier hålls skärbelastningarna väl inom materialets brottgräns.
In- och utgångsstrategier: Undvika stötskador via spiralformad nedsänkning och bågingång/-utgång
Vi löste en gång ett problem med eggflisning på fyrkantiga keramiska bottenhål där operatörerna använde raka vertikala Z-axelinstick. Direkt vertikal instickning tvingade verktygets dödpunkt in i keramiken med noll ythastighet, vilket genererade intensiva axiella stötvågor som blåste ut hålkanten. Detta gjorde enkla insticksrörelser till en primär källa till skrot.
Vi korrigerade detta genom att implementera spiralrampning med en lutning på 1° till 2° längs jämna tangentiella bågingångar och utgångar. Spiralrampning fördelar axiella belastningar jämnt över skärfårorna snarare än att koncentrera kraften vid verktygsspetsen. Tangentiella bågutgångar eliminerar kantslitningar orsakade av elastisk återfjäderning under fördröjningsstopp, vilket ger ett enkelt sätt att skydda känsliga delar med ett diamantverktyg.
Trochoidfräsning och konstanta ingreppsvinklar: Minskning av radiella belastningsfluktuationer för diamantpinnfräsar på keramik
Traditionella förskjutna verktygsbanor i djupa fickor eller snäva hörn gör ofta att verktygsingreppsvinklarna hoppar från 40° till 180°. För metaller skapar detta helt enkelt tjockare spånor; för spröda keramiker skapar den dubbla radiella sidobelastningen kraftig hävstångseffekt som får hörn att knäckas eller bryter verktygshalsar. Att upprätthålla en konstant verktygskontaktvinkel är avgörande för eggens integritet.
Vi rekommenderar att man använder trochoidala verktygsbanor med små radiella översteg (ae) för grov- och medelfinbearbetning. Genom att köra en specialiserad diamantfräs för keramik längs kontinuerliga inrullningsbågar hålls verktygsingreppet inom ett smalt, stabilt belastningsområde. Medan den totala banlängden ökar, minskar den radiella spänningen och ger tillförlitlig konsistens mellan olika delar genom att bibehålla en stabil och hög hastighet.
Empiriska parameterområden: Säkerhetsgränser för spindelhastighet (Vc), matning per tand (fz) och skärdjup (ap/ae)
Keramisk fräsning kräver högfrekvent mikroskopisk spjälkning snarare än kraftiga grovbearbetningar. För aluminiumoxid och zirkoniumoxid håller vi skärhastigheterna (Vc) höga – mellan 150 och 300 m/min – vilket motsvarar 20 000 till 45 000 varv/min på verktyg under Ø3 mm. Höga ythastigheter minimerar skärmotståndet och bibehåller en jämn spånavgång från mikroplast.
Matningshastigheterna kräver strikt kontroll: håll matningen per tand (fz) mellan 0.002 och 0.01 mm/tand, med grunt axiellt djup (ap: 0.05–0.3 mm) och lätta radiella översteg (ae ≤ 10 % av verktygsdiametern). För slutliga finbearbetningar säkerställer kombinationen av rundnosfräsar med översteg på mikronnivå att spåntjockleken hålls under mikrospricktröskeln, vilket ger ett säkert och repeterbart skärfönster.
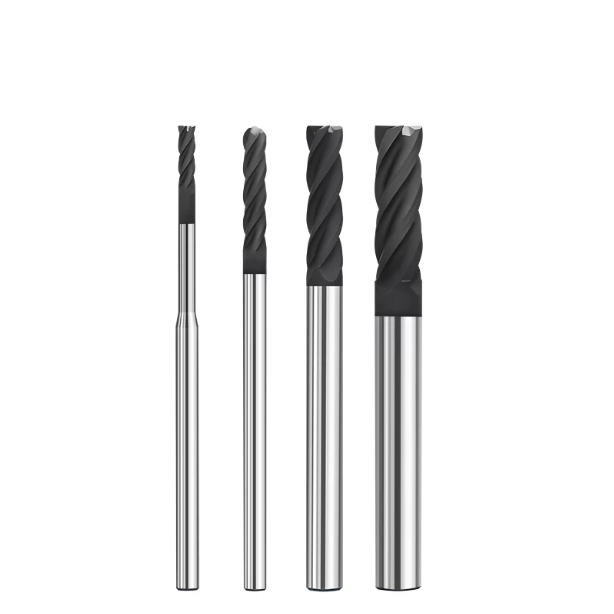
Hantering av kylvätska och spånavgång: Förebyggande av termisk chock och verktygsslitage
Många maskinverkstäder fokuserar helt på spindelhastigheter och matningar och behandlar skärvätska som en mindre detalj. Vid felsökning av eggflisning på plats upptäcker vi ofta att dåligt riktade kylvätskeledningar orsakar osynliga termiska mikrosprickor. Keramik har låg värmeledningsförmåga, och den intensiva friktionsvärmen som genereras vid skärgränssnittet skapar branta interna spänningstoppar som lätt splittrar ömtåliga delar.
Intermittent kylning i skärzonen utlöser snabba termiska cykler, vilket orsakar allvarlig dragspänning som spricker eggar likt sprött glas. Att skydda beläggningens integritet och substratet i din diamantfräs kräver en kontinuerlig vätskebarriär med hög volym. Ett välkontrollerat flödesfält spolar omedelbart bort slipvärme och mikropulver innan termisk chock kan skada arbetsstycket.
Högtrycksvåtkylning kontra MQL: Balansering av spånspolningskraft och termisk stress
För extremt hårda, täta material som kiselkarbid eller aluminiumoxid förlitar vi oss på symmetrisk högtryckskylning vid 15 till 30 bar. Högtryckstillförseln ger den kinetiska energi som behövs för att penetrera ångspärren, stabilisera skärtemperaturer och spränga bort slipmedelsslam. Detta kontinuerliga termiska hölje förhindrar spröd mikrospjälkning orsakad av lokal värmekoncentration.
Ultratunna keramiska substrat eller ömtåliga mikrostrukturer kan dock spricka vid plötslig värmechock. För dessa känsliga finbearbetningspassager byter vi till kall luft i kombination med minimalsmörjning (MQL) med hjälp av vegetabilisk oljedimma. En höghastighetsluftblåsning avlägsnar damm från banan för din diamantfräs för keramik, vilket förhindrar slippackning utan att utsätta tunna väggar för värmechock.
Minska skador från slipande slam på diamantskärverktygets eggar
Keramisk fräsning genererar fint, mycket slipande mineraldamm snarare än kontinuerliga metallkrullar. Utan snabb spånavgång blandas dessa suspenderade partiklar med vätska och bildar en aggressiv överlappningsslam. När verktyget roterar, eroderar denna slam snabbt släppningsytan och eroderar den slipade eggen, vilket orsakar en kraftig ökning av skärkrafterna.
Denna sekundära nötning kan undergräva diamantkornens vidhäftning och försämra även ett premium diamantskärverktyg i förtid. För att stoppa denna slitagecykel föreskriver vi dubbelt motsatta luft- eller kylvätskemunstycken i kombination med 5 µm flerstegsfiltrering. Att hålla recirkulerande vätska fri från slipmedel skyddar både skäreggens mikrogeometri och den färdiga detaljprofilen.
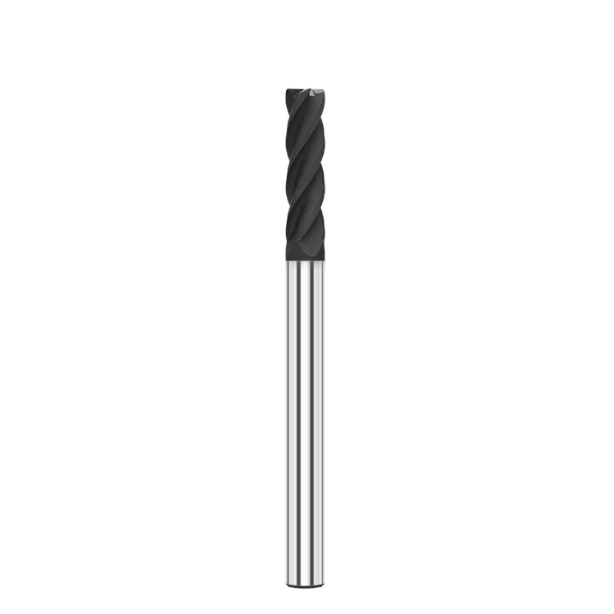
Leveranskedja och testning på plats: Utvärdering av viktiga mätvärden för diamantbelagda hårdmetallpinnfräsar i Kina
Verkstadschefer i Europa och Nordamerika frågar ofta hur man ska utvärdera verktyg när märkespriserna varierar drastiskt på marknaden. Keramisk bearbetning erbjuder nolltolerans för eggfel, vilket gör de första provskärningarna missvisande. Många verktyg presterar bra på de två första passeringarna men utlöser omfattande eggflisning på den tionde delen när lägre beläggningar misslyckas.
Att granska en pålitlig diamantbelagd hårdmetallfräs i porslin kräver att man ser bortom de inledande testkörningarna för att utvärdera konsistensen från sats till sats och förberedelse av substratet. Konsekvent prestanda beror på eggslipningskontroll, kobolturlakningsdjup och polerad spångeometri. Att översätta dessa kritiska egenskaper till mätbara mottagningsmått skyddar din produktionslinje från oförutsägbara verktygsfel.
Protokoll för verkstadstestning: Dynamisk balans, fullslagskast och batchkonsistens
När en ny verktygssats anländer bör operatörer aldrig ladda dem direkt på dyra keramiska ämnen. Vårt standardkvalificeringsprotokoll börjar offline på en dynamisk förinställare, där vi inspekterar eggslipningsradien under hög förstoring och verifierar den totala indikerade kastlängden. Om den radiella kastlängden överstiger 3 µm vid verktygsspetsen, avvisar vi verktyget omedelbart.
Vi följer upp detta med en kontrollerad provkörning över 20 till 50 testdelar och övervakar trender för eggflisning på en optisk profilometer. En kvalificerad diamantpinnfräs för keramik bör uppvisa gradvis, förutsägbar eggslitage snarare än plötsligt, katastrofalt beläggningsbrott. Om du kämpar med sporadiska verktygshaveri är det snabbaste sättet att stabilisera din process att upprätta denna inkommande rundgång och eggslipningskontroll.
Undvika lågkvalitativa beläggningar: Viktiga kriterier för att kvalificera leverantörer av diamantfräsar
Undermålig diamantbeläggning och okontrollerad kemisk etsning är vanliga orsaker till plötslig kantdelaminering. Budgetleverantörer skyndar ofta på med beläggningen utan att neutralisera ytkobolt, vilket skapar ett svagt gränssnittsgrafitlager som flagnar av vid stöt. Vi kräver att råa volframkarbidsubstrat använder 0.4–0.6 µm ultrafina korn med certifierade CVD-repvidhäftningsvärden.
Vid granskning av specialiserade leverantörer av diamantfräsar bör diskussionerna fokusera på tekniska specifikationer snarare än generiska materiallistor. Erfarna leverantörer kan tillhandahålla dedikerade spånvinklar, optimerade eggförberedelser och skräddarsydda diamantkornstorlekar för just din keramiska sort. Om du granskar nya leverantörer kan begäran om koboltetsningsdjupsloggar och inspektionsdata för eggslipning snabbt filtrera bort icke-tillverkande handelsföretag.
Kostnad per del (CPP)-analys: Sänka skrotnivåerna med diamantbelagda hårdmetallfräsar i Kina
Upphandlingsteam fokuserar ofta enbart på inköpspriset per enhet, vilket oavsiktligt kan driva upp de totala produktionskostnaderna. Högrena keramiska ämnen och försintringssteg är kostsamma; att skrota en färdig del på grund av eggflisning kostar mycket mer än själva pinnfräsen. Vi uppmanar alltid ingenjörer att utvärdera processer med hjälp av en strikt kostnad per del (CPP).
Genom att använda en processstyrd diamantbelagd hårdmetallfräs av porslin med en standardavvikelse för verktygslivslängden på under 5 % möjliggörs förutsägbara förebyggande verktygsbyten samtidigt som utbytet hålls över 98 %. Om du granskar ett utmanande keramiskt tryck eller kämpar med höga kassationshastigheter kan vi hjälpa dig att granska dina detaljtoleranser, spindeluppsättning och kylvätskestrategi för att bygga en flisfri bearbetningsprocess.






