
Under de senaste 15 åren av att ha hjälpt maskinverkstäder över hela USA och Europa att lösa flaskhalsar vid djupfräsning har det vanligaste klagomålet vi hört varit intensivt prat.
Vid skärning av håligheter djupare än 4xD sänker många maskinister instinktivt matningshastigheten och spindelhastigheten. Bearbetningscykeltiderna fördubblas, men verktygens livslängd sjunker kraftigt. Verktyget skriker i skäret och skärtänderna brister vid fickans botten, vilket skrapar bort dyrt förhärdat formstål på några sekunder.
Detta är inte ett isolerat fall. En precisionsgjutningsverkstad i Nordamerika konsulterade oss nyligen om grovbearbetning av verktygsstål HRC55 P20 och NAK80. Deras 4-skäriga verktyg gick sönder med några få passeringar. Det långa utsticket förstörde verktygsstyvheten och spånpackningen orsakade kraftig omskärning – även med premiumstandardverktyg.
Djupfickfräsning kan inte lösas enbart genom att använda ett extra långt skaft. Framgång kräver balansering av skärkrafterna över överhänget, konstruering av dedikerad halsavlastning, användning av variabel spiralgeometri för att eliminera harmoniska vibrationer och matchning av värmebeständiga beläggningar till arbetsstycket.
Som ett tillverkningsteam dedikerat till specialkonstruerade pinnfräsar för metall har vi utvecklat dessa beprövade strategier i hundratals verkstadsmiljöer. Om du har problem med verktygskast, termisk utmattning och mikroflisning under arbeten med långa överhäng, kommer dessa geometriska justeringar och CAM-strategier att stabilisera dina pinnfräsar i hårdmetall och maximera metallavverkningshastigheterna.
Är era nuvarande långskaftsfräsar för metallbearbetning ren och tyst, eller gnuggar och böjer de sig i botten av kaviteten?
Varför drabbas djupa fickfräsningsoperationer ofta av vibrationer och kantflisning?
Djupa håligheter är fortfarande bland de tuffaste operationerna i verkstaden. I vår fältdiagnostik beror över 70 % av verktygsfel med långa sträckor på en plötslig förlust av systemstyvhet snarare än otillräcklig hårdmetall. När skärkrafterna inte kan avledas genom en lång verktygsenhet utlöser elastisk nedböjning snabbt harmonisk resonans, vilket tvingar skäreggen att studsa och hamra mot metallen.
Många maskinister försöker bekämpa vibrationer genom att sänka spindelhastigheten, men detta slår ofta tillbaka. I våra testskärningar förskjuter en blint sänkning av hastigheten verktyget till en instabil kraftzon, vilket orsakar mikroskopisk eggflisning under ojämna skärbelastningar. Att bemästra djupa kavitetsarbeten kräver kontroll av dynamisk nedböjning från grunden, vilket är så vi konstruerar våra högpresterande pinnfräsar för metall.
Det farliga L/D-förhållandet: När långskaftade hårdmetallpinnfräsar förlorar styvhet
Inom verktygsmekanik fungerar förhållandet mellan längd och diameter (L/D) som en kraftförstärkare. När verktygets utstick överstiger 4xD eller når 8xD sjunker böjstyvheten med en kubisk hastighet. Med hjälp av dynamiska töjningsgivare har vi mätt hur radiell nedböjning på vanliga långräckiga hårdmetallfräsar ökar snabbt, vilket gör eggstabilitet nästan omöjlig under traditionella verktygsbanor.
Denna förlust av styvhet förvränger också lastöverföringen till maskinspindeln. När spåren böjs ut gnids den primära släppningsytan mot skärytan, vilket genererar intensiv lokal värme. Vi löste ett problem för en leverantör inom flyg- och rymdindustrin vars verktyg knäcktes på grund av utmattning orsakad av överdriven radiell böjning snarare än slipande slitage. Att kontrollera den radiella skärkraften är den enskilt viktigaste regeln vid körning av förlängd utstickning.
Halsavlastningsdesign: Förhindrar spånåterbearbetning vid CNC-djupfickbearbetning
I slutna fickor är instängda spånor dödliga för skäreggar. Standardverktyg med fullspån stryps ofta eftersom spånor samlas i trånga sidoväggsspår och krossas igen av de roterande spåren. Mikroskopisk analys av trasiga verktyg visar ofta att eggflisning utlöstes av att spånan återbearbetades och metallen fastnade mellan spåret och fickväggen under CNC-operationer.
Det är därför vi konstruerar riktad halsavlastning i alla verktyg med djupa fickor. Genom att förkorta skärfången och minska halsdiametern skapar vi en öppen evakueringsväg och eliminerar väggfriktion. I ett test av bilgjutformen sänkte denna skaftavlastning temperaturen på hålighetens golv med nästan 15 % och eliminerade helt verktygsbrott orsakade av spånpackning.
Omdefiniera verktygsbanor: Omdefiniera bearbetningsstrategier för djuphålighetspinnfräsar för metall
Att tillämpa handmatningar och hastigheter på djupa hålrum är en snabb väg till verktygsbrott. Traditionella tunga radiella skärningar (stor Ae, grund Ap) pressar krafter i sidled mot den svagaste axeln på ett utdraget verktyg. När vi optimerar kundinställningar ersätter vi dessa gamla rutiner med verktygsbanor som är speciellt utformade för långräcksfräsar för metall.
Vi förlitar oss starkt på HEM-strategier (High-Efficiency Milling), där vi ställer in den radiella skärbredden (Ae) mellan 5 % och 10 % av verktygsdiametern samtidigt som vi tar djupa axiella steg (Ap) upp till 2xD. Detta omdirigerar skärkrafterna uppåt längs verktygsaxeln där tryckhållfastheten är högst. Med denna optimerade dynamiska bana förblir verktyg med långa skaft styva och tysta även vid förhöjda bordsmatningar.
Grovfräsning av djup kavitet och hörnrengöring: Hur använder man fyrkantsfräsar i hårdmetall på rätt sätt för att kontrollera laterala skärkrafter?
Vid grovfräsning av djupa kaviteter och hörnrengöring fungerar den laterala skärkraften som en tyst dödare på verktyg med lång räckvidd. Våra tester på verkstadsgolvet visar att överskridande av kraftgränserna orsakar mikroskopisk verktygsnedböjning. Denna nedböjning leder snabbt till stegvisa väggytor, konfel eller avbrutna skärare. Vid spårfräsning eller profilering av djupa sidoväggar är det viktigt att hålla sidotrycket till ett minimum för detaljens noggrannhet.
Vi ser ofta maskinister engagera hela spårlängden aggressivt och behandla verktyg med lång räckvidd som verktyg med standardlängd. I djupa fickor förvandlar detta verktygsskaftet till en flexibel fjäder. Nyckeln till framgångsrik grovbearbetning med en fyrkantsfräs i hårdmetall är att hantera skäreggens ingreppsvinkel. Att omvandla laterala krafter till hanterbara axiella belastningar håller verktyget skärande rent och plant i botten av fickan.
Minska radiellt skärdjup (Ae) och öka axiellt djup (Ap): Verktygsbanstrategier för att förbättra styvheten i metallbearbetningspinnar
Traditionella grunda axiella snitt med stora radiella bredder genererar massiva sidobelastningar som förstör långa uppställningar. För överhäng över 5xD rekommenderar vi alltid en högeffektiv fräsmetod med låg Ae och hög Ap. Att hålla den radiella stegningen mellan 5 % och 8 % av fräsdiametern sprider värme och slitage jämnt över hela spåret, vilket förlänger livslängden för högpresterande metallbearbetningsfräsar.
Denna verktygsbana ändrar dramatiskt riktningen på de primära skärkrafterna. Med en ultratunn radiell spåntjocklek minskar sidoavböjningen och maskinspindeln absorberar krafter axiellt längs verktygskroppen. Vid felsökning av djupa fickor för en tysk maskintillverkare eliminerade denna strategi steg på bottenvåningen samtidigt som metallavverkningshastigheten ökade med nästan 40 %.
Hörnretardation och bågingång/-utgång: Förebyggande av omedelbar urflisning av fyrkantsfräsar i hårdmetall i skarpa hörn
Raka linjära rörelser in i invändiga 90-gradershörn är recept för trasiga skärverktyg. När verktyget träffar hörnet ökar den radiella ingreppsvinkeln från 90 till 180 grader, vilket ökar skärkrafterna direkt. Vi har sett otaliga operatörer förlora en dyr fyrkantsfräs i hårdmetall eftersom verktyget fastnat i ett dött hörn och lämnat ett allvarligt urholk i formväggen.
För att förhindra stötbelastning måste du optimera dina CAM-verktygsbanor för kontinuerlig rörelse. Programmera aldrig raka insticksskär i hörn; använd alltid båginrullningar, utrullningar och dedikerade trochoidala hörnbanor. Programmering av en matningsretardation på 15 % precis före hörningrepp ger det förlängda skaftet tillräckligt med buffertid för att absorbera lasttoppar utan flisning.
Variabel stigning och variabel spiralgeometri: Undertryckning av resonans vid källan i långskaftade pinnfräsar för metall
Ett högfrekvent gnisslande ljud under ett skärsteg indikerar att verktyget har gått in i harmonisk resonans, vilket orsakar snabb mikroflisning av eggen. Standardfräsar med lika spåravstånd träffar materialet med jämna tidsintervall och bygger upp harmonisk energi. För att lösa vibrationer mekaniskt utvecklade vi specialiserade geometrier för våra långräckta pinnfräsar för metall.
Genom att kombinera ojämn spårindexering med variabla spiralvinklar, går varje skärtand in i metallen med en något förskjuten fasvinkel. Denna design eliminerar stötvågor naturligt från tand till tand, vilket stör vibrationer innan de byggs upp. Fältdata visar att vår antivibrationsgeometri ger tre gånger högre dämpningsstabilitet än standardverktyg vid samma långa räckvidd utan att kräva specialhållare för dämpning av verktyg.
Bemästra djuphålighetsbearbetning av HRC55-härdat stål: Praktiska strategier för torr- och kylvätskeassisterad skärning med HRC55-pinnfräsar i hårdmetall
Fräsning av djupa hålrum i härdade stål (HRC55+ som SKD11, D2 och Caldie) pressar verktygssubstratets och beläggningens integritet till gränsen. Termiska tester på verkstadsgolvet bekräftar att över 70 % av värmen från hårdfräsning koncentreras precis vid skäreggen och spångränssnittet. Om denna värme inte kan avgå via spånan mjuknar det förlängda hårdmetallskaftet snabbt, vilket orsakar omedelbar eggbrott.
När vi hjälper formverkstäder att felsöka hårdfräsning märker vi att många operatörer fokuserar på ytjämnhet och ignorerar termiska chockcykler. Tillförlitlig hårdfräsning kräver pinnfräsar i premiumkarbid HRC55 i kombination med en kontrollerad termisk strategi. Att hantera skärtemperaturgradienter säkerställer förutsägbar verktygslivslängd och snäva toleranser, även under djupa överhäng.
Kylvätska eller högtrycksluft? Förebygga termisk chock vid fräsning av djupa hålrum med pinnfräsar i hårdmetall HRC55
Att översvämma hålrum i höghård stål med flytande kylvätska är den främsta orsaken till förtida eggbrott. När skäreggen växlar mellan 800 °C-skärningar och kall emulsion, skapar snabba termiska cykler mikroskopiska spänningssprickor i volframkarbidsubstratet. Operatörer skyller ofta på otillräcklig verktygshårdhet när termisk chock var det verkliga problemet som krossade skäreggen.
Vi rekommenderar starkt att man torrskär med högtrycksluft (över 0.6 MPa) eller Minimal Quantity Lubrication (MQL) vid användning av pinnfräsar i hårdmetall HRC55. Torrluftkylning eliminerar termisk chock samtidigt som glödande spånor blästras ut ur djupa hålrum för att förhindra återskärning. Operatörerna får också tydlig överblick över skärzonen och spånfärgen för att övervaka processstabiliteten.
Djup kavitetsfräsning i formstål: Minska spindelbelastningen på långräckta hårdmetallfräsar via högmatningsfräsning (HFM)
Grovbearbetning med högt djup i formstål över HRC50 skapar alltför stora radiella belastningar på långa verktygsenheter. För att bibehålla höga metallavverkningshastigheter utan att överbelasta spindeln implementerar vi högmatningstekniker (HFM). Denna metod använder en låg stigningsvinkel (10° till 15°) för att tunna ut spånan och rikta skärkrafterna uppåt in i verktygshållaren.
Genom att köra axiella nedmatningar (Ap) mellan 0.2 mm och 0.8 mm samtidigt som matningen per tand (Fz) ökas med 3x till 5x omvandlas laterala krafter till hanterbar axialtryck för långräckta hårdmetallfräsar. Genom att implementera denna strategi med en bilformtillverkare minskades spindelbelastningen med 35 %, vibrationerna eliminerades och ett brottbenäget 6xD-grovbearbetningsjobb förvandlades till en pålitlig, obevakad process.
Fasning och värmebeständig beläggning (TiSiN): Förlängning av livslängden för pinnfräsar för metall vid djuphålighetshårdfräsning
Mikroflisning vid hårdfräsning börjar vanligtvis vid verktygets ultravassa, ostödda yttre hörn. Konventionella skarpa kanter bryts lätt ner mot de hårda inneslutningarna i HRC55-stål. Vi lägger till precisionskantslipning och skyddande hörnfasningar (eller små hörnradier) för att förstärka skäreggen mot höga slagkrafter.
Valet av beläggning är lika viktigt: standard TiAlN bryts ner över 800 °C, medan vår kiseldopade nanokompositbeläggning av TiSiN klarar oxidationstemperaturer upp till 1100 °C. Detta nanokompositlager bildar en tät termisk barriär som skyddar hårdmetallkärnan från extrem värme. Genom att kombinera skyddande eggförberedelse med avancerad TiSiN-beläggning fördubblas rutinmässigt livslängden för våra pinnfräsar för metall i härdade djupa hålrum.
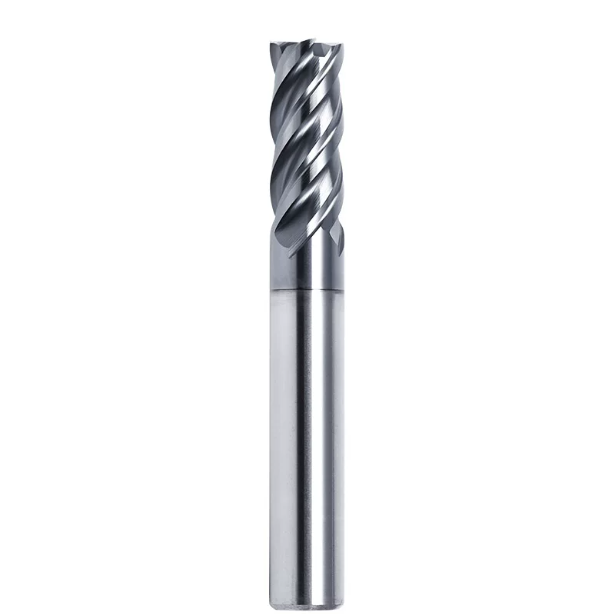
Val av verktygshållare och fastspänningsrunout: Den "tysta mördaren" av djuphålighetsbearbetning som ofta förbises av CNC-verkstäder
Vid felsökning av djupa kavitetsfel skyller många verkstäder instinktivt på matningar, hastigheter eller hårdmetallsorter. Under våra 16 år av praktisk diagnostik kan över hälften av allt onormalt slitage och eggflisning spåras tillbaka till verktygshållarens klämkast. Vid körning av långa utsticksrörelser förstoras även en liten klämningsexcentricitet till våldsamma oscillationer i botten av kaviteten.
Många maskinister antar att vanliga ER-hylsspännchuckar klarar alla jobb. Standardhylsor är acceptabla för korta verktyg, men de är en risk vid djupfickfräsning på grund av begränsad spännkraft och variation i rundgång. För att uppnå en jämn verktygslivslängd krävs att högpresterande pinnfräsar för metall kombineras med högprecisionsverktygshållare, vilket gör styv verktygsfastspänning lika viktig som optimerad spånränngeometri.
Runout-förstärkningseffekten: Varför runout för långräckta pinnfräsar för metall måste hållas under 0.005 mm
Runtkast försämrar verktygslivslängden exponentiellt i takt med att överhänget ökar. En radiell runt på bara 0.005 mm vid hållarens nos kan lätt öka till över 0.02 mm vid spetsen när räckvidden överstiger 5xD. Denna ojämna runt tvingar ett enda spår att absorbera hela skärpåverkan, vilket orsakar för tidig mikroflisning och katastrofalt verktygshaveri över hela skäret.
Våra laboratorietester visar att genom att hålla verktygsspetsens kastlängd inom 0.003 mm till 0.005 mm säkerställs jämn och jämn eggslitage över alla spår. När kastlängden överstiger 0.01 mm minskar verktygslivslängden med mer än 60 %, vilket lämnar kraftiga vibrationsmärken på sidoväggarna. Vid inställning av högprecisionsjobb behandlar vi 0.005 mm total indikatoravläsning (TIR) som det absoluta tröskelvärdet för långräcksfräsar för metall.
Prestandajämförelse: Krymppassning kontra högpresterande hydrauliska verktygshållare vid djuphålighets-CNC-fräsning
Att välja mellan krymppassnings- och hydrauliska hållare är ett vanligt dilemma vid arbete med djupa fickor. I våra fältutvärderingar av komplexa CNC-uppsättningar erbjuder krymppassningshållare oslagbar koncentricitet och en smal nosprofil som når in i djupa hålrum utan störningar. Deras klämhål kräver dock strikta skafttoleranser, och klämkraften minskar gradvis över upprepade uppvärmningscykler.
Hydrauliska hållare använder internt vätsketryck för att greppa skaftet jämnt, vilket ger exceptionell vibrationsdämpning som absorberar skärövertoner. Medan deras större nos kan orsaka spelrumsproblem i trånga fickor, utmärker de sig även vid kraftiga skärningar. Vi rekommenderar vanligtvis kunder att använda krymppassning för höghastighetsväggar och hydrauliska hållare för kraftig grovbearbetning där dämpande vibrationer är av största vikt.
Kort fastspänning och minimalt överhäng: Vår standardiserade verktygsfastspänningsprocess
I verkstaden skjuter operatörer ofta in ett långräcksverktyg i en hållare utan att mäta det absolut minsta utstickande som krävs. Varje extra 10 mm exponerat skaft minskar böjstyvheten avsevärt och förstärker nedböjningen. Denna nonchalant uppställningsvana är fortfarande en ledande orsak till för tidig urflisning och höga verktygskassationer.
För att eliminera denna variabel tillämpar vi en standard för "minimal utstickning" hos våra partnerverkstäder. Vi beräknar det exakta frigångsutrymmet i CAM-simulering och ställer sedan in verktygsmätarens längd på en optisk förinställningsanordning med minst 3xD skaftingrepp inuti hålet. Genom att standardisera denna fastspänningsprocedur maximeras den ursprungliga styvheten hos dina pinnfräsar för metall samtidigt som de månatliga verktygskostnaderna sänks.
Hur utvärderar man leverantörer av hårdmetallpinnfräsar baserat på anpassning av djuphåligheter och teknisk support?
Djupkavitetsfräsning är en integrerad process där det sällan löser grundproblemet att bara köpa en standardiserad katalogfräs. Från att hantera höga L/D-bockningskrafter och avlastningshalsar till att ställa in torrluftsblåsningar med HRC55 och hållare med nollkast, spelar varje liten detalj roll. En leverantör som bara levererar artikelnummer kan inte lösa komplexa bearbetningsflaskhalsar på samma sätt som en processdriven tillverkare kan.
Vi arbetar med precisionsverkstäder världen över och vet att duktiga verktygsmakare måste behärska både hårdmetallurgi och dynamisk maskinmekanik. När du utvärderar pålitliga leverantörer av hårdmetallfräsar, titta bortom deras testskär med korta överhäng. Fokusera istället på deras förmåga att snabbt modifiera anpassade geometrier och tillhandahålla verklig optimering av verktygsbanor på CAM-nivå för krävande uppställningar.
Hur leverantörer av topprankade hårdmetallfräsar anpassar halsavlastning och spånrörslängd för djupa kavitetsapplikationer
Standardkatalogfräsar är byggda för allmänna snitt. I fickor djupare än 5xD har standardverktyg antingen för långa spår (vilket orsakar böjning) eller saknar halsavlastning (vilket orsakar skaftfriktion). Om du har problem med djupa väggar eller snäva golvradier bör du begära en skräddarsydd verktygsgeometri med förkortade skärspår och en nedtrappad halsavlastning.
Erfarna leverantörer av hårdmetallfräsar bör utvärdera era detaljutskrifter snabbt och noggrant. När ni granskar en leverantör, var uppmärksam på om de proaktivt rekommenderar justeringar av spiralvinklar, frigångsfaser och övergångsradier baserat på ert specifika djup och material. Denna ingenjörsmässigt prioriterade metod för anpassad verktygsdesign är ofta nyckeln till att låsa upp stabila cykeltider i djupa hålrum.
Från substratets kornstorlek till beläggningens vidhäftning: Säkerställande av batch-till-batch-konsistens
Vid högvolymproduktion är oförutsägbar verktygslivslängd sämre än långsamma cykeltider. Om en pinnfräs finbearbetar tio formhåligheter medan nästa särskiljer efter två, blir det omöjligt att bearbeta utan verktyg. Om du stöter på oregelbunden verktygslivslängd, undersök din leverantörs kvalitetsstandarder gällande substratkornstorlek på submikronnivå (0.2–0.4 μm), konsistens vid eggförberedelse och vidhäftning vid PVD-beläggning (fysisk ångavsättning).
Välrenommerade leverantörer av hårdmetallfräsar upprätthåller 100 % optisk inspektion för mikroflisning och skaftkast. För att skydda ditt resultat, be din verktygsleverantör om dokumenterade inspektionsdata för eggslipningsradier, beläggningstjocklekens jämnhet och kärnkoncentricitet. Konsekventa ultrafina hårdmetallsubstrat i kombination med högvidhäftande TiSiN-beläggningar säkerställer att varje sats motstår tunga stötbelastningar utan flisning.
Bortom bara verktygsförsäljning: Hur vi driver kostnadsreduktion och effektivitet för västerländska verkstäder via 3D-simulering och CAM-parameteroptimering
Ett skärverktyg är bara så effektivt som den strategi som driver det, med maximal effektivitet som kommer från synergin mellan verktygsgeometri, verktygsbanor och styva hållare. Om din verkstad brottas med djupa fickvibrationer, för tidigt slitage eller låga metallavverkningshastigheter på längre sträckor, inbjuder vi dig att granska dina specifika detaljritningar, uppställningar och arbetsstyckets legeringar direkt med vårt teknikteam.
Vi använder rutinmässigt dynamisk CAM-simulering för att utvärdera spåntjocklek, verktygsingreppsvinklar och radiella belastningar, och skräddarsyr de ideala Ap/Ae-övergångarna och matningshastigheterna för dina maskiner. Oavsett om du behöver hantera hög L/D-nedböjning, implementera torrluftsblästrad hårdfräsning eller hålla rundgången under 0.005 mm, kan vi hjälpa dig att finjustera din process så att dina hårdmetallfräsar ger maximal produktivitet på golvet.






