
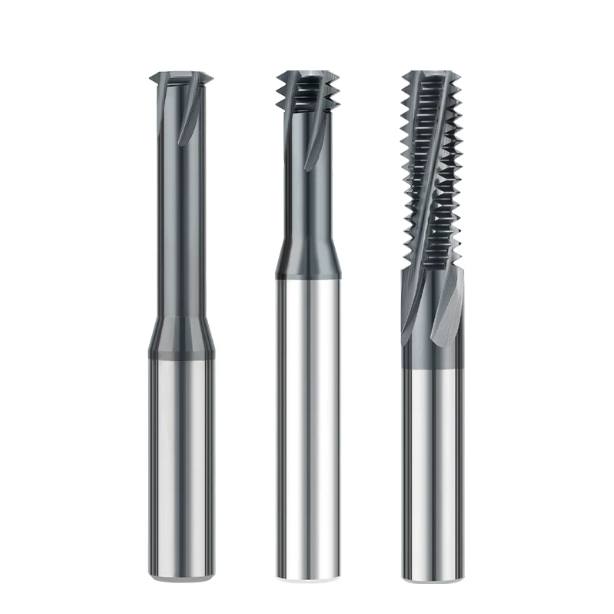
Förra månaden fick vi flera trasiga verktyg och två 4140-testblock i seghärdat stål från en precisionskund i Ohio. Deras produktionschef var helt rådvill. När de gängade högvärdiga hydrauliska ventilblock hade de kasserat gängtappar för att undvika trasiga verktyg i bottenhål. De bytte till gängfräsar för stål för att eliminera gängtappbrott, men nya problem uppstod: stigdiametrarna låg utanför toleransen, "Go"-mätaren fastnade efter två varv och verktygsspetsarna fick mikroflisor vid det tredje hålet.
När vi körde tester i vår verkstad avslöjade CAM-programmet grundorsaken. För att uppnå jämnare skärning hade programmeraren som standard inställt på konventionell fräsning för den cirkulära interpoleringsbanan.
Under femton år av verktygstillverkning och support till amerikanska och europeiska verkstäder har vi sett just detta scenario otaliga gånger. Maskinister känner till reglerna för medfräsning kontra konventionell fräsning för utvändiga konturer. Men när ett verktyg väl går in i ett djupt stålhål blir det ofta en blind fläck att välja rätt metod.
Denna försummelse är kostsam vid bearbetning av legeringsstål, formstål eller härdade material (HRC 45–55). Gängfräsning är inte bara en nedskalad version av planfräsning. Trånga hålutrymmen fångar lätt spånor, vilket orsakar omskärning och fastklämning. Vid 3-axlig spiralinterpolering styr inmatningsriktningen spåntjocklek, värmefördelning och verktygsavböjning.
Att välja fel riktning leder till initial glidning och friktion vid konventionell fräsning. Detta skapar ythärdning och förstärker verktygsnedböjning, vilket förstör dyra arbetsdelar. Har du någonsin stött på detta i verkstaden? Din maskin är stel, kylvätsketrycket är högt och parametrarna matchar manualen. Ändå misslyckas dina gängor fortfarande med mättester och verktygens livslängd sjunker kraftigt.
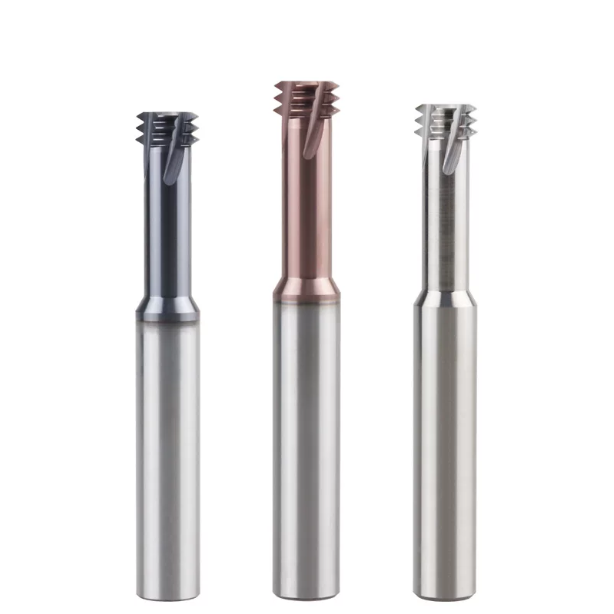
Jämförande tester på plats: Skärkraftsprestanda vid klätterfräsning jämfört med konventionell fräsning på stål med gängfräsar
Många maskinister antar att konventionell fräsning dämpar skärningen och skyddar maskinspindeln. Men över ett decennium av felsökning av gängor som inte uppfyller specifikationer i produktionsverkstäder bevisar motsatsen. När man kör dedikerade gängfräsar för stål på invändiga gängor med liten diameter, omskriver den kraftiga omslutningsvinkeln längs hålväggen helt standardkraftdynamiken vid sidfräsning.
Piezoelektriska dynamometertester visar att konventionell internfräsning genererar 1.5 till 2 gånger den radiella avtryckningskraften vid medfräsning. Denna kraft avböjer verktyget mot borrhålets mittlinje, vilket orsakar konisk stigningsdiameter och flankvinkelförvrängning. Medfräsning ger visserligen en högre initial anslagskraft, men dess resulterande kraftvektorer trycker tillbaka in i skärbanan. Den inåtriktade kraften stabiliserar verktyget och låser den verkliga gänggeometrin.
Från maximal spåntjocklek till noll: Hur klätterfräsning förhindrar friktionsinducerad deformationshärdning på arbetsstyckets yta
Under en processrevision av 4140 Q&T-stål (HRC 32–36) för en drivlinetillverkare placerade vi termiska sensorer inuti bottenhål för att utvärdera skärvärmen. Medfräsning träffar stålet vid maximal spåntjocklek och avsmalnar till noll. Eftersom spånan har tillräcklig tvärsnittsvolym vid skjuvning, lämnar över 75 % av skärvärmen den evakuerade spånan, vilket skonar hålväggen från termisk nedsmutsning.
Denna dynamik från tjockt till tunt spån är avgörande vid bearbetning av värmekänsliga legeringsstål. Skäreggen kommer ut rent även utan mekanisk belastning utan sekundär friktion. Detta rena utträde förhindrar bildandet av ett slipande, deformationshärdat vitt lager på gängflankerna. Våra testloggar bekräftar att denna värmespolningsmekanism fördröjer mikrosprickor orsakade av termisk utmattning på din gängfräs med hundratals hål samtidigt som ytbehandlingen hålls ren.
Den faktiska effekten av "extruderingsglidning" under ingångsfasen för konventionell fräsning på mikroflisning av solida hårdmetallgängfräskanter
Trasiga verktyg som returneras till vårt labb uppvisar konsekventa skademönster: kraftig mikroflisning på spånytan och lokal beläggningsflagning. Under 500x förstoring ser man sällan ens flankförslitningsband. Istället uppvisar skäreggarna allvarlig mekanisk utmattning från extrem cyklisk nötning. Vid konventionell fräsning börjar tanden vid noll spåntjocklek; innan den når skjuvtröskeln gnuggar och polerar den slipade mikroeggen mot stålet i dussintals mikrometer.
Denna initiala gnidnings- och poleringseffekt är förödande på krom-molylegeringar. Den deformationshärdar ytan före skärningen, vilket tvingar varje tand att hamra igenom en hårdare skorpa under intensiv tangentiell friktion. För en styv solid hårdmetallgängfräs överstiger denna repetitiva sidobelastning hårdmetallsubstratets tvärgående brotthållfasthet. Om dina gängor uppvisar ojämna toppar eller materialslitningar är denna initiala gnidningsfas nästan säkert grundorsaken.
Principer för att matcha stöten vid klätterfräsning med maskinspindelns/kulskruvens spel
Medfräsning är inte en automatisk lösning för alla verktygsmaskiner på golvet. När vi besöker verkstäder som driver fleroperationscentraler med hög drifttid hör vi ofta klagomål om vibrationer eller urholkning efter att man bytt till medfräsningsbanor. Skärkraftsvektorerna drar verktyget längs matningsvektorn. Om maskinens kulskruvar har mer än 0.015 mm glapp kommer verktyget att ta tag i det glappet och hoppa framåt, vilket utlöser kraftiga vibrationer.
Vi avråder från att använda aggressiva stigmatningar på maskiner med dålig dynamisk styvhet. Innan du startar en lång produktionskörning, markera din tabell medan du joggar axeln mot ett stopp för att kontrollera den faktiska förspänningen. Du kan också programmera en 50 % matningsretardation längs inmatningsbågen. Om maskinslitaget inte kan justeras omedelbart kan en återgång till konventionell fräsning med 30 % reducerad matning stabilisera skärningen och skydda din gängfräs från urflisning.
Blind- och djuphålsfräsning: Verkliga smärtpunkter inom spånkontroll och spånavgång vid gängfräsning
Vid djuphålsgängning fungerar stålspånor som fångats inuti ett begränsat hål som en giljotin för skärverktyget. När gängdjupet når 2D eller 3D bildar kylvätskan stillastående virvlar i botten av hålet. Detta tvingar vassa spiralformade spånor tillbaka in i de aktiva skärrännorna istället för att avlägsna dem. För precisionsverkstäder är nyckeln till framgångsrik djuphålsgängfräsning inte att öka skärhastigheten, utan att skapa en tydlig flyktväg för spånorna.
Verktygsbrott i djupa hål beror sällan på naturligt flankslitage; det uppstår när spånorna packas tätt inuti spåren, vilket orsakar plötsliga momenttoppar. Trånga inre utrymmen förvränger spånutgångsvinklarna och förvandlar löst skräp till slipande partiklar som urholkar nya gängtoppar. Att omkonstruera verktygsbanan och kylvätskeflödet ger mycket bättre processsäkerhet än att ständigt justera spindelvarvtalet.
Blindhålsfräsning med klätterkant (botten-upp): Den grundläggande principen för att förhindra sekundär spånskärning vid hålets botten
Traditionella spiralformade övergångar uppifrån orsakar ofta katastrofal eggflisning eftersom gravitationen drar tunga spån direkt in i skärzonen. På en bilverkstad i Stuttgart löste vi kroniska eggfel genom att helt reversera denna sekvens. Genom att först föra in fräsen till pilothålets nedre spelrum utför verktyget gängfräsning samtidigt som det matar uppåt mot hålöppningen.
Denna bottom-up-klättringsstrategi använder skärrörets momentum och uppåtriktat vätskeflöde för att mata ut heta spånor genom det öppna hålet ovanför. Spånor lägger sig aldrig framför de aktiva skärtänderna, vilket helt eliminerar spånpackning och verktygsbindning. I en produktionskörning med över 400 bottenhål höjde denna strategi vår Go/No-Go-gängtäthetsgrad till felfria 100 %.
Medfräsning kontra konventionell fräsning för genomgående hål: En specialiserad teknik för att dämpa sidovibrationer i tunnväggiga stålkomponenter med långt överhäng
Standardbearbetningsregler måste alltid anpassas till arbetsstyckets strukturella styvhet. Vid gängning av en 6 mm tunnväggig legeringshylsa med ett 3.5D verktygsöverhäng orsakade standardmedfräsning kraftiga radiella vibrationer. De intermittenta stötbelastningarna böjde den tunna väggen, vilket genererade höga skrikande och fiskfjällsliknande rippelmärken över stigdiametern.
För att stabilisera skärningen bytte vi programmet till konventionell (uppfräsning). Vid motfräsning övergår skärtanden från tunn till tjock spånbelastning, vilket skapar kontinuerlig omvänd spänning som drar det flexibla verktyget ordentligt mot borrväggen. Detta dämpar harmonisk resonans, vilket ersätter mindre verktygsflankslitage för att bevara komponentens rundhet och säkerställa vibrationsfria gängflanker.
Spånavgångsprestanda och inre kylvätsketryck: Hur högtryckskylvätska mångdubblar gängfräsens livslängd
Utan tillräcklig kinetisk energi bakom kylvätskan går även premiumgeometrier sönder i djupa hål. I våra verkstadstester på 316L rostfritt stål tillät standard 30-bar extern kylvätska att trådiga spån samlades runt verktygets hals. Denna dåliga evakuering ledde till ojämna ytfinisher och för tidigt eggslitage över de mellersta gängtänderna.
Uppgraderingen till 70 bar högtryckskylning genom spindeln förändrade skärningen fullständigt. Den fokuserade vätskestrålen nådde stagnationspunkten för spåret och sprängde spånorna ut ur borrningen inom en bråkdels sekund efter skjuvning. Detta förhindrade eggbildning (BUE) och förlängde livslängden för våra solida hårdmetallgängfräsar samtidigt som det gav spegelblanka stigningsdiametrar.
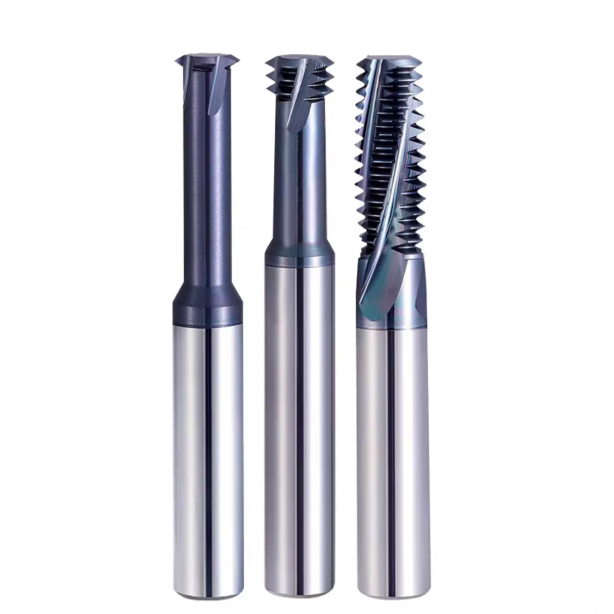
Praktisk bearbetning av härdat formstål: Optimeringsgränser för HRC55-gängfräsar i hårdmetall
Bearbetning av förhärdade formblock lämnar noll marginal för programmeringsfel. Vid gängning eller gängning av skärinsatser vid HRC 48–55 skrapar ett trasigt verktyg ett dyrt färdigt arbetsstycke. Vid denna hårdhet minskar materialförlängningen drastiskt medan friktions-skjuvspänningen ökar, vilket gör konventionella gängningsmetoder helt föråldrade.
För att lyckas med hårdmetallgängfräsar på HRC55-gjutstål krävs det att man hanterar radiella belastningar på mikronivå snarare än att maximera avverkningshastigheten. Noggrann planering av verktygsbanan, proportionella radiella övergångar och smidiga inrullningsövergångar är avgörande för att förhindra termiska mikrosprickbildning och plötsliga tandbrott.
Varför medfräsning är strikt att föredra framför konventionell (uppfräsning) för härdade formstål (t.ex. D2/H13) vid HRC 48–55
På ett H13-matrisblock härdat till HRC 52 förstörde konventionell (uppfräsning) ett verktyg på bara fyra hål. Vid uppfräsning gnuggar och polerar skäreggen arbetsytan innan skärningen börjar. Denna tryckfriktion skapar ett deformationshärdat vitt lager som är över 10 mikron djupt, vilket driver den lokala hårdheten förbi HRC 60 och omedelbart splittrar hårdmetallsubstratet.
Medfräsning är obligatoriskt vid bearbetning av stål hårdare än HRC 48. Genom att gå in i skäret med maximal spåntjocklek skär verktyget ren metall omedelbart, vilket undviker katastrofal friktion och friktionshärdning. Denna skarpa skärförlopp maximerar eggsegheten hos specialiserade hårdmetallgängfräsar vid bearbetning av hårda detaljer.
Radiell djuptilldelning för flerpassfräsning med stig: Tekniska parametrar för att eliminera gängkonning
Smala fräsar trycker ofta mot härdat stål, vilket resulterar i koniska gängor som sitter löst upptill men binder hårt nertill. Att dela gängdjupet i lika stora 50/50-snitt överbelastar fortfarande verktyget vid den andra svängen. För att garantera raka väggar använder vi ett radiellt nedåtriktat makro med tre svängar som balanserar skärtrycket.
Vår beprövade skärdjupsfördelning tilldelar 65 % av gängprofilen till grovbearbetningspassagen och 35 % till mellanfinbearbetningspassagen, avslutat med en slutlig fjäderpassage med nollförskjutning. Denna strategi för minskande belastning kompenserar för verktygsnedböjning och håller toleranserna för stigdiametern inom 0.008 mm över djupa hål, vilket säkerställer jämn mätinmatning varje gång.
Kombinera inrullningsbågsingång med medfräsning: Tekniska detaljer om eliminering av ingångsmärken
Härdat stål är extremt känsligt för stötar. Linjära eller 90-graders vinkelräta insticksöppningar skapar lokala trycktoppar som lämnar mikroskopiska märken på gängväggen. Dessa intryckningar fungerar som spänningskoncentrationspunkter i högtrycksgjutningar och gör att No-Go-mätare fastnar falskt under inspektion.
För att eliminera fördröjningsmärken, programmera alltid en 180-graders tangentiell inrullningsbåge från hålets centrum. Denna cirkulära inmatning gör att skärkrafterna kan öka smidigt till fullt radiellt ingrepp utan att stötbelasta spåren. Denna smidiga övergång skyddar verktygets släppningsvinklar från mikroflisning och ger rena, sömlösa gängflanker under gängfräsning.
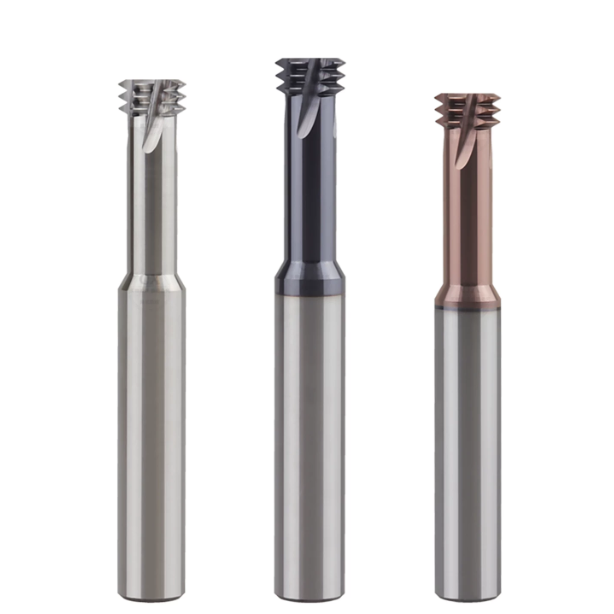
Korrigering av maskinmatningshastighet: Varför interpoleringshastigheten för styrenheter kan vara vilseledande
Ett vanligt tekniskt supportsamtal innebär att verkstäder snäpper verktyg vid den allra första spiralformade passagen trots att de följer kataloghastigheterna. Problemet kan vanligtvis härledas till hur CNC:n tolkar programmerade matningshastigheter under cirkulär rörelse. Operatörer antar ofta att det programmerade F-värdet representerar skärhastigheten längs hålväggen. Intern båginterpolering på 3-axliga maskiner förändrar dock den faktiska bangeometrin avsevärt.
Vid raka skärningar rör sig verktygscentrum och den yttre skäreggen med identiska linjära hastigheter. Inuti ett begränsat hål har verktygscentrum en mycket snävare radie än den yttre konturen. Utan automatisk styrenhetskompensering eller programmerad matningskorrigering utsätts verktygständerna för extrem överbelastning. Att förstå denna kinematiska verklighet är avgörande för att förhindra eggflisning vid gängfräsning i djupa hål.
Linjär hastighetsfälla i båginterpolering: Beräkning av verktygscentrummatning kontra kantmatning
Vi ser ofta detta problem när verkstäder skär gängor i sega legeringsstål som AISI 4340. Till exempel, om man fräser en M12×1.5-gänga med en 9.5 mm-fräs och använder en okorrigerad eggmatning, kommer verktyget att spricka inom ett halvt varv. Ju närmare fräsdiametern är håldiametern, desto kortare är avståndet som verktygets centrum tillryggaläggs i förhållande till borrväggen.
För att hålla kantbelastningen inom säkra gränser, beräkna centrummatningshastigheten (F-centrum) med hjälp av förhållandet (D-hål – D-verktyg) / D-hål * F-kontur. För den M12-gängan är reduktionsfaktorn ungefär 0.21, vilket innebär att centrummatningen måste köras med endast 21 % av omkretshastigheten. Genom att tillämpa denna omvandling skyddas högpresterande gängfräsar från omedelbar momentöverbelastning.
Skillnader i axial matning vid stigfräsning kontra konventionell fräsning: Justering av regulatordynamik för stignoggrannhet
Vid gängning av djupa hål kan detaljer klara kontroller av stigdiametern men misslyckas med gängringmätningstester på grund av subtila kumulativa stigningsfel. Denna skillnad orsakas sällan av termisk tillväxt hos kulskruven; istället är servofördröjning oftast boven i dramat. Vid spiralfräsning med stigande hål matas Z-axeln nedåt med konstant hastighet medan X- och Y-axlarna växlar accelerationsprofiler sinusformat vid höga frekvenser.
Medfräsning skapar pulserande skärkrafter, medan konventionell fräsning genererar kontinuerligt motstånd. För att förhindra ledningsfel över kvadrantövergångar, aktivera avancerade framåtblickande funktioner som Fanuc AICC II (G08 P1) eller kalibrera Siemens CYCLE832-toleranser. Matchning av servodynamik till skärkrafter säkerställer exakt spiralformad spårning vid körning av en precisionsgängfräs i stålkomponenter.
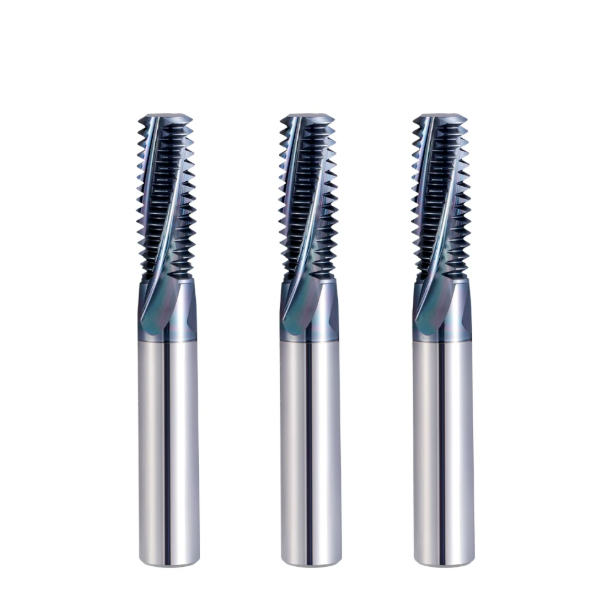
Minska kostnaden per hål: Råd om anpassning och riktmärken från SAMHO:s leverantör av gängfräsar
Vid storskalig stålproduktion är det ett kostsamt misstag att beräkna verktygskostnader enbart baserat på katalogpriset. De verkliga bearbetningskostnaderna måste ta hänsyn till maskinens stilleståndstid, verktygsbytesfrekvens, arbete vid kalibreringsinspektion och risker för fragmentering. Framgångsrik invändig gängning är beroende av systematisk stabilitet över hela processkedjan snarare än att spara några dollar på initial verktygstillverkning.
På SAMHO mäter vi verklig verktygsprestanda genom slitagekonsistens och verktygsproduktivitet under hela livscykeln. Innan du uppgraderar en produktionslinje, utvärdera verkliga verkstadsgolvsmått som arbetsstyvhet, maskindynamik och kassationshastigheter. Hållbar kostnadsminskning sker när processtillförlitlighet eliminerar oväntade linjestopp och kassationer under gängfräsning.
Stränga standarder för verktygshållarens rundgång: Bibehållande av TIR inom 0.003 mm
Oavsett hur noggrann skärgeometrin är, förstör dålig verktygshållarkoncentritet prestandan. Vid medfräsning griper skärtänderna in i metallen med maximal spåntjocklek. Om den totala indikerade rundgången (TIR) vid verktygsspetsen överstiger 0.003 mm, absorberar en enda utskjutande tand alla initiala slagbelastningar medan andra tänder nätt och jämnt skär.
Upprepad fastspänning i vanliga ER-hylsor försämrar ofta koncentriciteten bortom 0.008 mm, vilket orsakar för tidigt och oregelbundet eggbrott hos hårdmetallen. Att byta till högprecisionshydrauliska chuckar eller krymppassningshållare garanterar dynamisk rundgång under 0.003 mm. Att bibehålla denna koncentricitetsnivå säkerställer att varje spår i din gängfräs fördelar spånbelastningen jämnt.
Snabb slitagebedömning på plats: Byte av tidtagningsverktyg för att skydda 2B/3B-gängtoleranser
Att vänta på att en gängtolerans ska gå sönder innan man byter ut en skärare riskerar att skrota hela produktionsbatcher. I kritiska flyg- eller fluidkraftskomponenter som kräver klass 2B- eller 3B-passningar, pressar slitna verktyg snabbt stigdiametrarna ur specifikationen. Erfarna maskinister lyssnar efter förändringar från ett rent skärbrum till ett dovt, metalliskt slipljud, vilket signalerar ett flankslitage som överstiger 0.1 mm.
Inspektera skäreggar med ett fickförstoringsglas för att se om det finns skalade beläggningar, exponerat hårdmetallsubstrat eller mikrosvetsat stål på spånytan. För härdade material, programmera verktygslivslängdsgränserna för hålräkning direkt i dina maskinmakron. Att ta en hårdmetallgängfräs i pension innan allvarligt slitage uppstår undviker kostsam gängextrudering och orunda hål.
Kostnadsanalys för batchbearbetning av ståldelar: Beaktande av verktygsbrott och kassationsfrekvens
Kostnadsberäkningar måste ta hänsyn till det värde som ackumulerats i ett arbetsstycke före gängningsoperationen. Tänk dig ett massivt hydrauliskt ventilblock som redan har genomgått timmar av fleraxlig bearbetning. Om en billig fräs med låg seghet snäpper fast i ett djupt bottenhål, utplånar gnistborttagning och svetsreparationer snabbt eventuella mindre verktygsbesparingar.
För stålprogram med hög volym bör verktygskostnaderna alltid vägas mot detaljens totala utbyte vid första genomgången. Premiumverktyg i solid hårdmetall ger förutsägbart verktygsslitage, vilket eliminerar oväntade katastrofala fel. När man hanterar utmanande stålspecifikationer eller snäva stigtoleranser säkerställer optimering av parametrar med en erfaren leverantör av gängfräsar maximal lönsamhet.






