
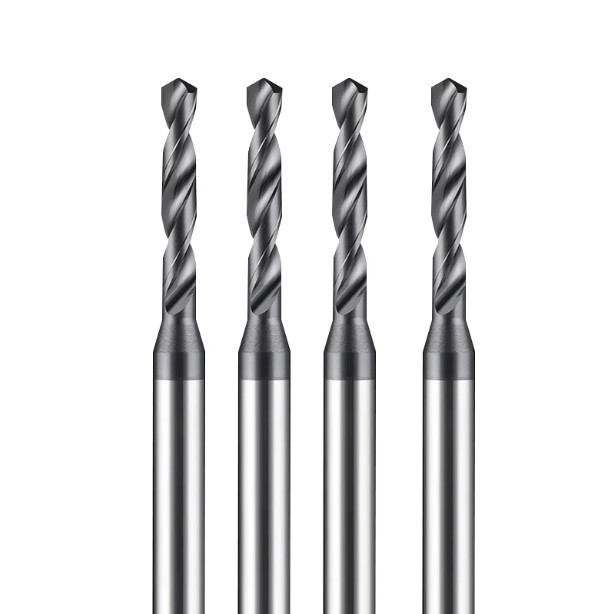
Förra månaden felsökte vi ett återkommande fel på en ventilfabrik i Ohio. Flera dyra verktygssatser – nymonterade på en vertikal fleroperationsmaskin – brann ut innan ett dussin bottenhål i 316L färdigställdes. Skäreggarna glödgades, tjock vit rök vällde från skäroljan och operatören blev förlamad. Vi har ägnat de senaste femton åren åt att ta itu med just dessa problem för bearbetningskunder i Nordamerika och Europa: verktyg som brinner upp vid inmatning, koboltfärgade snitt och blygsamma spindelökningar som orsakar katastrofala fel.
Rostfritt stål straffar halvmesyrer. När man letar efter de bästa borrkronorna för rostfritt stål pendlar verkstäder vanligtvis mellan två ytterligheter. Vissa tvingar vanliga koboltverktyg mot kraftiga deformationshärdande lager tills packade spår skär verktygskroppen. Andra monterar blint premiumkarbidborrkronor för rostfritt stål och ignorerar spindelkast eller dålig fastspänning, vilket omedelbart splittrar karbiden mot råvalsskala.
Genom hundratals inspektioner av verktygsslitage har vi lärt oss att det inte finns någon universell "mirakel"-borrkrona för rostfritt stål. För tidigt haveri beror sällan enbart på bulkhårdhet. Det är nästan alltid en direkt skillnad mellan borrspetsgeometri, beläggningens varmhårdhet, intern kylvätsketillförsel och din faktiska maskinstyvhet.
Ska du använda mikrokornshårdmetallborrar för att klara cykeltiderna för djuphål, eller hålla dig till tuffa M42-spetsverktyg på en lös borrpress? När din spindel skriker inuti skäret, snurrar du för fort och skaver, eller matar du för mjukt och deformationshärdar golvet precis under skärkanten?
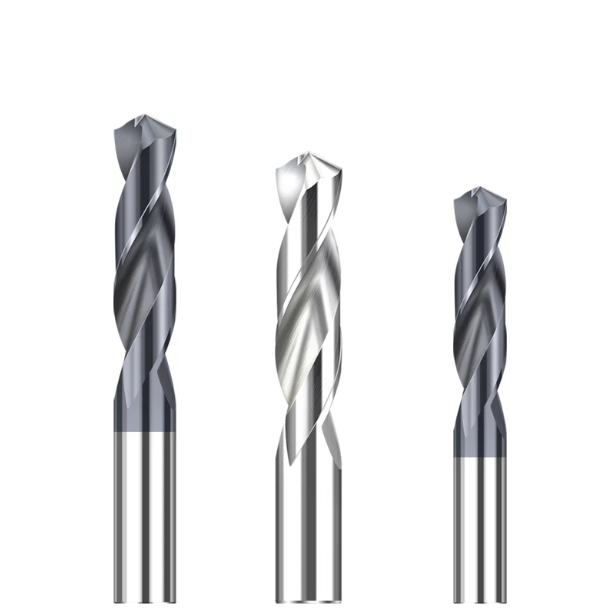
Vilken typ av borr för rostfritt stål? Verklig materialprestanda baserad på analys av skrotbehållare
När vi går in på en kunds verkstadsgolv går vi rakt mot skrotbehållaren bredvid maskinen snarare än CNC-styrenheten. Brända verktyg med djupblå missfärgning, fastnade kanter och skaft som knäckts rena vid hylsans riktning berättar den verkliga historien om vad som hände i skärningen. Maskinister frågar oss regelbundet vilken typ av borr för rostfritt stål som löser deras problem permanent, men att välja ett substrat utan att ta hänsyn till uppställningsstyvhet och metallurgi är helt enkelt att chansa med verktygens livslängd.
Austenitiska legeringar har notoriskt dålig värmeledningsförmåga, vilket innebär att skärvärmen stannar kvar vid skärgränssnittet istället för att följa med spånan. Denna miljö tvingar ditt substrat att hitta en känslig balans mellan varmhårdhet och skjuvseghet. Efter att ha analyserat trasiga verktyg för tyska bilfabriker och amerikanska reparationsverkstäder, kvarstår vår skrotregel: ett hårdare substrat är inte automatiskt bättre, och fel verktyg i en flexibel uppsättning kommer att spricka vid första angrepp.
Kobolt vs. hårdmetallborr för rostfritt stål: De verkliga gränserna för 8 % kobolt HSS och hårdmetall
Vi jämför rutinmässigt två motsatta verkstadsmiljöer: en verkstad för konstruktionsstål i Pennsylvania som använder lösa radialborrar och en produktionsanläggning i Stuttgart som använder 316L på högstyva 5-axliga maskiner. Vid lösa uppställningar eller manuella operationer specificerar vi alltid legering av kvalitet M42 med 8 % kobolt. Dess matris ger den tvärgående brotthållfasthet som krävs för att absorbera kraftiga vibrationer och kast; även vid oregelbunden manuell matning slits den förutsägbart ner på släppningsytan istället för att splittras inuti hålet.
Om din spindelkona däremot bibehåller en rundgång under 3 mikron på en styv VMC, stryper kobolt dina cykeltider. Molybdenet i 316L skapar klibbiga, duktila spånor som håller värme, vilket ofta driver skärtemperaturerna över 700 °C där kobolt snabbt härdar och blir slö. Att uppgradera till mikrokorniga hårdmetallborr för rostfritt stål ger den 90+ HRA-hårdhet och tryckhållfasthet som behövs för att bibehålla storleken, öka penetrationshastigheterna och producera rena hålytor i alla produktionsbatcher.
Varför går universalbeläggningar omedelbart sönder? Verkliga prestanda hos högaluminiumbeläggningar
Ett vanligt misstag i verktygslådor är att ladda med generiska, guldbelagda TiN-belagda borrar. Vi körde spånvidhäftningssimuleringar tillsammans med destruktiva verktygsslitagetester i 304 rostfritt stål för att utvärdera eggens livslängd. Konventionell TiN börjar oxidera runt 550 °C och erbjuder minimal smörjning mot uppvärmda krom-nickelspån; inom några centimeter från axiellt skärande skärning splittras lagret av intensiv termisk spänning, vilket orsakar spånavskärning och packning som oundvikligen förstör verktygskärnan.
För att förhindra spånsvetsning formulerar vi våra borrkronor i rostfritt stål med hjälp av lager av titan med hög aluminiumhalt (AlTiN) och kiseldopade nanokompositer. När skärzoner överstiger 800 °C oxiderar ytaluminiumet till en mikroskopisk safirliknande film (Al₂O₃) som blockerar värmeöverföring och höjer ythårdheten över 3300 HV. Denna barriär sänker friktionen till under 0.4, förhindrar eggbildning och, i kombination med högtrycksvattenlöslig kylvätska, tredubblar den den linjära verktygslivslängden jämfört med standardalternativ.
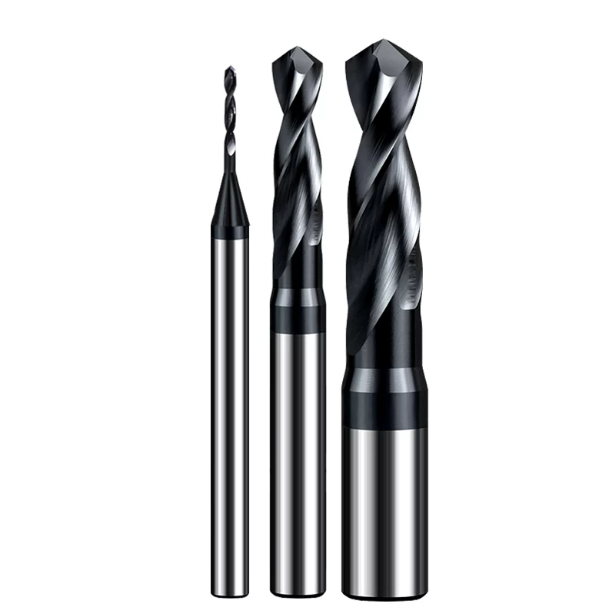
Toppval för industrin: De bästa borrkronorna för rostfritt stål i krävande applikationer med hög volym
När man schemalägger tiotusentals rostfria delar skiftar den primära oron från "kan den skära?" till "hur ofta kommer den här spindeln att stanna?". Vi ser ofta att fabriker förlorar tusentals dollar per timme på stillestånd bara för att spara slantar på verktygskostnader. Vid högkapacitetsbearbetning beror valet av de bästa borrkronorna för rostfritt stål på batchtoleranskonsistens, marginalslitagegränser och förutsägbar verktygslivslängd – inte låga inköpspriser.
Bearbetning av austenitiska legeringar och 17-4PH kräver kompromisslös dynamisk systemstyvhet. Verktygshållarens kast och maskinglapp multiplicerar de alternerande skjuvspänningarna som fokuserar på verktygsspetsen. Om du använder grundläggande jobberverktyg vid tungt produktionsarbete, kommer överdriven skärvärme snabbt att svetsa in spånor i räfflorna och packa verktyget tills kärnan bryts av rent inuti hålet.
Högtrycksborrkronor i solida hårdmetallkronor med invändig kylvätska för rostfritt stål: Lösningar för hög volym för 316L och 17-4PH
Hos en leverantör av olje- och gasventiler i Texas bröt verkstaden verktyg vart tjugonde hål när man körde 5xD-hål i 316L. Kylvätskans munstycken kunde inte penetrera håldjupet. Som ett resultat packade trådiga austenitiska flisor spåren, värmesvetsade fast vid kanterna och kärvade spindeln. Vi drog omedelbart ut de yttre ledningarna och laddade hårdmetallborrkronor för rostfritt stål med kylvätska genom spindeln som kördes vid 35 bar.
Högtrycksvätska som kommer ut ur borrspetsen dämpar temperaturtopparna precis vid skärzonen innan materialet härdar. Den hydrauliska kraften spränger brutna, C-formade spån upp längs spåren och bort från skärningen utan att hacka. För 17-4PH och 316L minskar den inre kylvätskan cykeltiderna med 40 % samtidigt som verktygsmarginalerna bibehålls och verktygsfinheterna konsekvent blir täta i stora serier.
Beräkning av kostnad per hålgräns för indexerbara "U-borrar" i stora konstruktionskomponenter i rostfritt stål
För grovbearbetning av hål över 20 mm brukar vi undvika massiva solida hårdmetallverktyg. På en stor serie av 40 mm varmvalsade 304-plåtar skulle det kosta hundratals dollar per verktyg att köpa stora solida hårdmetallborrar. Råmaterialinneslutningar riskerar att flisas av skäreggar direkt, och långa omslipningstider skapar kostsamma flaskhalsar. Istället använder vi indexerbara U-borrar med hög matning för att balansera asymmetriska radiella belastningar.
Indexerbara borrar sänker nettokostnaden per hål vid grov plåtbearbetning. Det inre skäret balanserar mittskäret medan det yttre skäret justerar diametern. Om en egg flagas på en hård punkt, indexerar operatören helt enkelt det billiga hårdmetallskäret på några sekunder utan att röra verktygsoffseten. Även om de inte kan matcha borrprecisionen hos solida verktyg, hanterar en snabb andrapassage slutliga toleranser till en bråkdel av driftskostnaden.
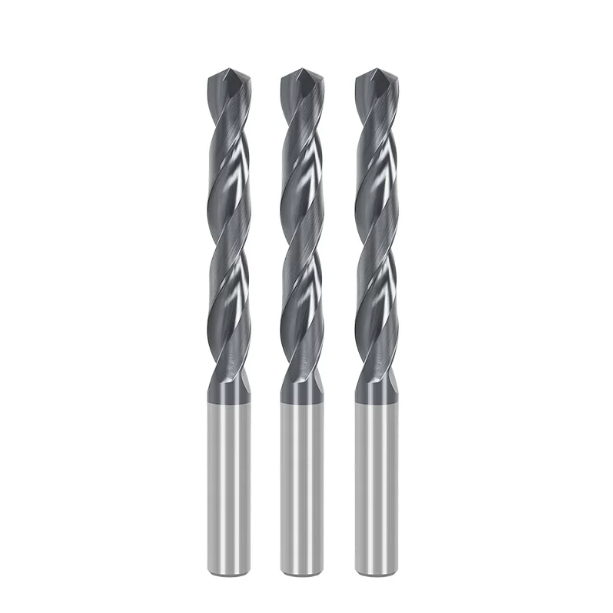
Toppval för verkstaden: Bästa borrkronor för rostfritt stål för prototyptillverkning och småskalig produktion
Små verkstäder och reparationsföretag arbetar sällan med styva fleroperationsmaskiner. Delar är ofta fastspända i lösa skruvstäd, och maskinister använder ofta äldre borrpressar eller handhållen utrustning. Att jaga aggressiva CNC-hastigheter under dessa förhållanden leder direkt till verktygsfel. Vid korta jobb är de bästa borrkronorna för rostfritt stål byggda för vibrationsdämpning och strukturell förlåtelse snarare än råa borrhastigheter.
Alltför många maskinister tillämpar rigida produktionsparametrar för lösa verkstadsuppställningar och får slutligen skrotade delar. För prototyper, icke-standardiserade körningar och fältreparationer måste era verktyg hantera oregelbunden handmatning och lateral böjning utan flisning. Verktygsseghet och stabila egggeometrier måste prioriteras framför hög hårdhet för att förhindra plötsliga, spröda fel.
M42 koboltborr för rostfritt stål: En lösning för problem med "bitning och flisning" på maskiner med låg styvhet och bänkborrar
Unga maskinister som startar specialbyggda verkstäder kämpar ofta med solid hårdmetall eftersom slitna borrpresspinnar och spindelspel direkt flisar spröda eggar. I flexibla uppställningar med låg styvhet styr vi operatörerna mot ett M42-borr för rostfritt stål. M42 är formulerat med 8 % kobolt och ger en optimal hårdhet på 66–68 HRC tillsammans med hög tvärgående brotthållfasthet, vilket gör att verktygskroppen kan absorbera vibrationer som annars skulle splittra hårdmetall.
Borrspetsens geometri är lika viktig som substratets seghet. Standard 118°-spetsar har breda mejselkanter som vandrar över glatt rostfritt material och härdar ytan innan läpparna kan gripa tag. Vi slipar våra koboltborr i verkstadskvalitet med en 135° delspets. Detta gör borrspetsarna tunnare, minimerar tryck och biter direkt in i skärningen utan att vandra, vilket förhindrar att verktyget härdar metallen vid kontakt.
Stegborrar och specialborrar i rostfritt stål för plåt: Förebyggande av deformation och sprickbildning i tunnväggiga rör och kapslingar
Fabriker som tillverkar livsmedelsklassad utrustning eller kapslingar står inför en knepig utmaning: att skära rena hål på 12 till 20 mm i tunn 1 mm plåt. Vanliga spiralborrar griper tag i materialet vid genombrottet när det axiella motståndet minskar. Detta river metallen till ojämna, orunda hål, rynkar panelen och skapar massiva grader som kräver mödosam manuell rengöring.
För plåtinkapslingar och tunna rör rekommenderar vi stegborrar i rostfritt stål med konstruerad radiell avlastning. Varje steg fungerar som en styv pilot för nästa diameter, vilket balanserar skärkrafterna och förhindrar att tunt material griper tag. Tillsammans med raka spångeometrier skär dessa verktyg runda hål utan att deformera arbetsstycket, medan den integrerade axeln fasar av den övre kanten rent i samma slag.
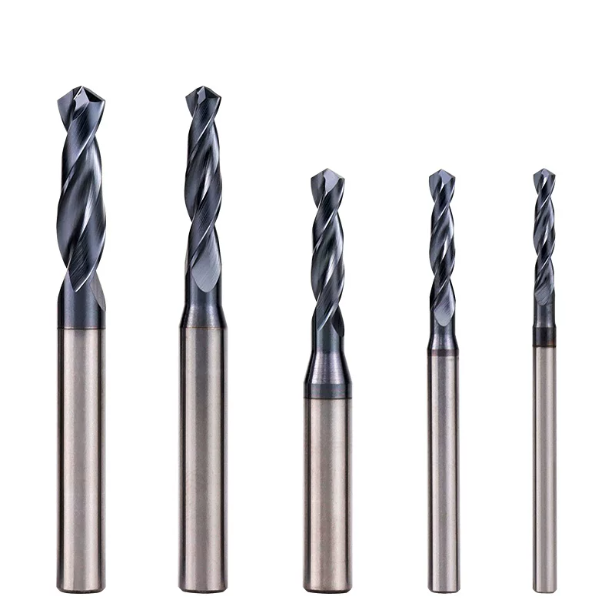
Hur man borrar i rostfritt stål: Praktiska tekniker för att hantera spånavgång och deformationshärdning
När vi handleder maskinister i västerländska verkstäder påminner vi dem om att borrning i rostfritt stål inte är en övning i rå spindelkraft. Det är en kalkylerad, snabb operation för att ligga steget före snabb deformationshärdning. Operatörer som är vana vid kolstål har ofta försiktiga vanor vid sega austenitiska legeringar, bara för att se mörk missfärgning och brända spetsar. Att veta hur man borrar i rostfritt stål handlar om beslutsam, aggressiv inmatning snarare än komplexa, inbyggda rutiner.
När skärkrafter komprimerar austenitiska korngränser, utlöser intensiv skjuvplastisk deformation en snabb fasförskjutning till martensit. Detta lämnar ett tätt, deformationshärdat "vitt lager" med dubbelt så hårdhet som råmaterial. Om ditt verktyg tvekar eller skaver vid kontakt kommer skärläpparna att slipa mot detta självinducerade skal. Värme matas direkt tillbaka in i kanterna och förstör eggen inom några sekunder.
Undvik absolut "gnidning" eller "sladd": Matningstekniker för att förhindra deformationshårdning vid första skäret
Rostfritt stål hanterar tunga skjuvbelastningar bra, men torrfriktion dödar verktygseggar direkt. Maskinister sänker ofta matningshastigheten eller rör manuella pinnar försiktigt av rädsla för att flisa verktyget. Det där höga skriket är inte ett rent snitt – det är metall som kallbearbetas till glashård hud under tryck. När skorpan väl bildats kommer även de vassaste borrkronorna för borrning i rostfritt stål att bränna och smälta på ytan snarare än att bita.
Vår verkstadsregel kräver en omedelbar nedsänkning: i det ögonblick verktyget vidrör materialet måste matningen ingripa helt utan att tveka. Ställ in en fast matning per varv så att läpparna bryter rakt igenom ytskalan och in i ren grundmetall. I CNC-kod, kommendera en positiv nedsänkningsmatning som tvingar ut plastisk deformationsvärme genom spåren. Att bibehålla en hög spånbelastning säkerställer aktiv skärning istället för friktionsinducerad glödgning.
Strategi för skärdjup: G83 vs. G73 returinställningar för tuffa spån i rostfritt stål
Djuphålscykler avgör om verktygens livslängd avgörs eller inte i klibbiga legeringar. Vi felsökte en gång ett avgasgrenrörsjobb där en billeverantör körde standard G83-djuphålscykler, med en fullständig indragning varannan mm för att spola spånorna. Eftersom 304 sträcker sig till duktila band, drog fullständiga indragningar fågelkapslade strängar upp till hålöppningen. Borren snabbade tillbaka in, slog in i spånklumpen och fick verktygshuvudet att explodera.
Vi bytte program till en G73 spånbrytningscykel med 0.15 mm mikroindrag. Detta korta axiella tryckfall snäpper trådiga spånor till korta, hanterbara C-former utan att borren lossnar från skäret. Tillsammans med högtrycksemulsion riktad rakt ner i spåren, spolas kylvätskan enkelt runt de trasiga spånorna. Denna mikroindragningsmetod förhindrar repor i hålväggen och eliminerar dödcykeltid som läggs på att skära luft.
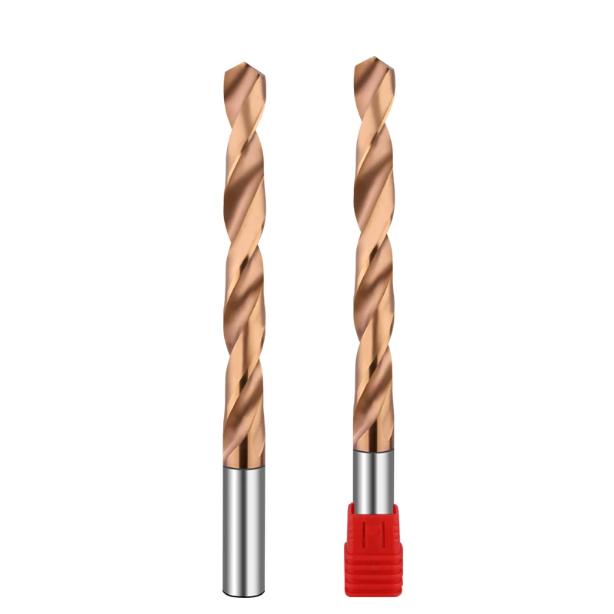
Bästa borrhastighet för rostfritt stål: En snabbreferensguide baserad på 16 års idrifttagning av maskinverktyg
De flesta trasiga borrar beror på inställningar av mätaren snarare än bristfällig metallurgi. I över sexton år har vi på verkstadsgolv sett operatörer öka varvtalet när de jagar cykeltider, bara för att sedan baka in skärläppar i skrot. Andra sänker matningshastigheterna av försiktighet och bränner marginaler genom överdriven uppehållsfriktion. Att hitta den bästa borrhastigheten för rostfritt stål är en balansgång mellan värmeavledning, dynamisk spindelstyvhet och spånbildning i realtid.
Varje framgångsrik strategi för borrning i rostfritt stål bygger på en enkel princip: låg ythastighet i kombination med positiva spånbelastningar. Om du använder små till medelstora CNC-fräsar, börja med ett konservativt ytmått och låt spånformen diktera dina justeringar. Spånorna måste komma ut tillräckligt tjocka för att bära med sig skärvärmen. Om värmen återupptas i verktygsspetsen kommer dina borrkanter att glödga och kärva.
Bästa borrhastigheter för rostfritt stål (karbid vs. koboltbärande borrar): Att gå bortom teoretiska SFM-diagram
Katalognummer för SFM förutsätter vibrationsfria, rena laboratorieuppställningar som sällan matchar en bullrig maskinverkstad. Vid användning av 304 eller 316 följer vi strikta fältgränser för bästa borrhastighet för rostfritt stål. För M42 koboltverktyg, håll ytmatningen strikt mellan 35 och 60 SFM (10–18 m/min), och gå långsammare när styvheten minskar. För belagd mikrokornhårdmetall, håll hastigheterna mellan 115 och 180 SFM (35–55 m/min) under kontinuerlig kylning.
När du har ställt in spindelvarvtalet utifrån önskad ytmängd måste du matcha den med en fast spånbelastning. För en typisk 6 mm (1/4 tum) hårdmetallborr i 316L som roterar nära 2 000 varv/min, håll matningshastigheterna mellan 0.06 och 0.10 mm/varv (0.0025–0.004 IPR). Med kobolt på en äldre maskin vid 700 varv/min, sjunk aldrig under 0.04 mm/varv (0.0015 IPR). Kontrollerad skärkraft är alltid bättre än att låta eggen glida och bli glasyr.
Bedömning av verktygsskick genom ljud: Snabb justering av skärparametrar baserat på spånfärg och spindelbuller
Erfarna maskinister kan avläsa ett snitt genom kapslingsfönstret utan att stoppa spindeln. Vid hälsosam rostfri borrning stabiliseras spindelbelastningsmätaren till ett stadigt, dämpat surrande. Färska spånor ska komma ut tätt krullade med en ljus silverglans eller blek halmfärgad nyans. Det indikerar att kylvätskan fungerar, värme följer med spånan och att verktygskanterna skär rent utan att skära.
Om utkastade spånor blir mörklila eller blåsvarta, eller om maskinen börjar vissla med ett skarpt gnisslande ljud, tryck omedelbart på matningshållaren. Det ljudet betyder att flankspelet har slitits bort och eggen glider. Arbetsstyckets material deformationshärdar snabbt precis under läpparna. Om du tvekar i bara tre sekunder kommer friktionen att svetsa fast verktyget vid hålväggen och skära av skaftet rent.






