
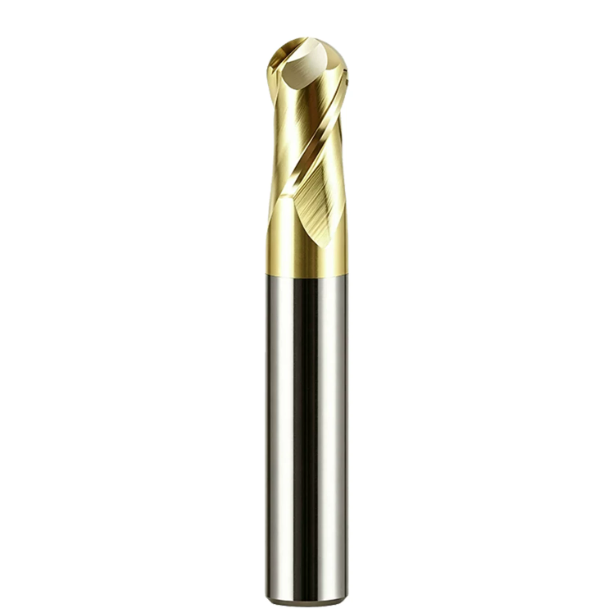
Kilka miesięcy temu nasz długoletni klient, producent podzespołów lotniczych z Kalifornii, skontaktował się z naszym działem technicznym w pilnej sprawie.
Firma przyjęła pilne zamówienie na elementy konstrukcyjne z Ti-6Al-4V (TC4), ale frezowanie głębokich rowków powodowało silne drgania wrzeciona. Maszyna stale uruchamiała alarmy, powierzchnie były szpecone jaskrawymi śladami drgań, a importowane narzędzia skrawające uległy katastrofalnemu wykruszeniu w ciągu zaledwie 15 minut. Obniżenie prędkości skrawania i przejście na grubsze uchwyty narzędziowe jedynie wydłużyło cykle, nie rozwiązując jednak problemu.
Ten scenariusz był nam aż nazbyt dobrze znany. Jako producent narzędzi z ponad dziesięcioletnim doświadczeniem w halach produkcyjnych, wielokrotnie spotykaliśmy się z tym samym wyzwaniem w zakładach w Europie i Ameryce.
Stopy tytanu charakteryzują się niskim modułem sprężystości i wyjątkowo słabą przewodnością cieplną. Ich obróbka siłowa powoduje uszkodzenia narzędzi z powodu utwardzania zgniotowego i dużego oporu skrawania. W tym środowisku wysokich naprężeń nawet wysokiej jakości frezy pełnowęglikowe nie są w stanie wytrzymać zmęczeniowego wykruszania krawędzi spowodowanego przez gwałtowny rezonans harmoniczny.
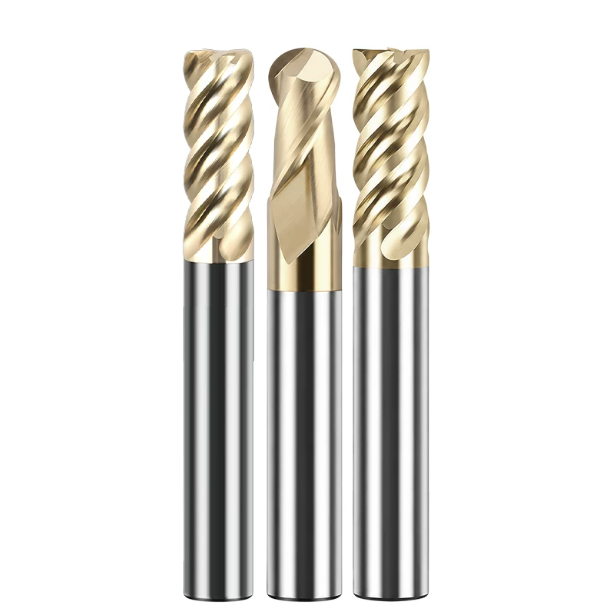
Wysłaliśmy klientowi nasze specjalistyczne frezy walcowo-czołowe CNC do tytanu — frezy 5-ostrzowe ze zmiennym kątem pochylenia linii śrubowej i nierównomierną podziałką zębów.
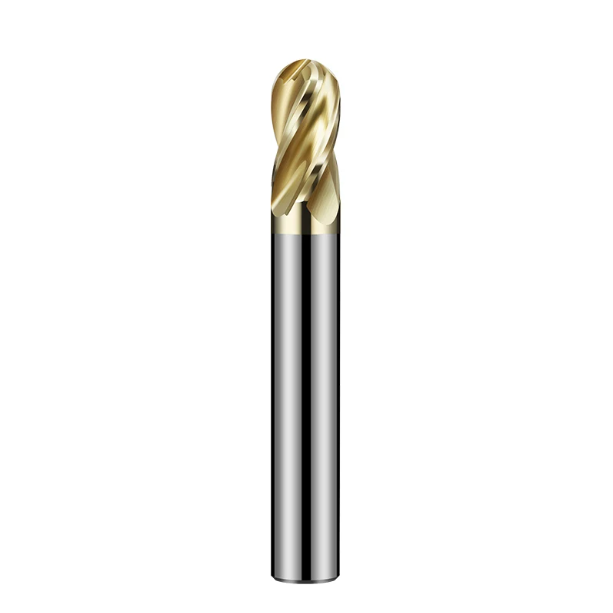
Zasada jest prosta: nierównomierna podziałka zębów przerywa rytmiczny cykl sił skrawania, a zmienna linia śrubowa dynamicznie rozkłada siły wzdłuż osi Z, eliminując akumulację drgań u źródła. Aby wyeliminować drgania narzędzia w głębokich wnękach, zastosowaliśmy tę geometrię tłumiącą drgania w frezach trzpieniowych z długą szyjką i frezach trzpieniowych z czubkiem kulistym do tytanu. Wyniki testów spełniły wszystkie oczekiwania: drgania zniknęły natychmiast, chropowatość powierzchni spadła z Ra 1.6 μm do Ra 0.4 μm, a żywotność narzędzia wzrosła trzykrotnie.
Fakty dowodzą, że podczas obróbki stopów tytanu znacznie lepiej jest pozwolić, aby zoptymalizowana geometria narzędzia przejmowała naprężenia, niż zmuszać obrabiarkę do ich absorbowania.
Jako producenci frezów trzpieniowych, którzy spędzają całe dnie pracując na szlifierkach i w halach produkcyjnych, rozumiemy surowe wymagania dotyczące stabilności łańcucha dostaw i zwrotu z inwestycji (ROI). Dlatego coraz więcej zagranicznych warsztatów obróbczych korzysta z usług niezawodnego chińskiego dostawcy frezów trzpieniowych z węglików spiekanych, dysponującego własnym działem badawczo-rozwojowym – ponieważ naprawdę doskonałe narzędzie niezawodnie wytwarza wysokiej jakości części, jednocześnie obniżając koszt w przeliczeniu na ostrze.
Czy w Twoim warsztacie znajduje się obecnie obrabiarka pracująca poniżej swojej wydajności z powodu drgań tytanu?
Dlaczego konwencjonalne narzędzia nieuchronnie drgają podczas obróbki stopów tytanu
Po ponad 16 latach pracy w warsztacie wiemy, że dziewięciu na dziesięciu inżynierów poszukujących pomocy technicznej w zakresie frezowania tytanu zmaga się z drganiami. Większość operatorów maszyn początkowo zrzuca winę na słabą sztywność maszyny lub niewystarczający przepływ chłodziwa. Jednak po bliższym przyjrzeniu się strefie skrawania, konwencjonalne narzędzia ujawniają wady geometryczne podczas skrawania Ti-6Al-4V. Gdy odstęp między rowkami wiórowymi jest równomierny, siły skrawania oddziałują na przedmiot obrabiany ze stałą częstotliwością, natychmiast wywołując intensywne wibracje w tytanie o wysokiej wytrzymałości.
W większości zastosowań frezowania tytanu standardowe frezy pełnowęglikowe zawodzą, ponieważ ich symetryczna geometria nie radzi sobie z odkształcaniem sprężystym materiału. Moduł sprężystości tytanu jest o połowę mniejszy niż stali, co powoduje, że obrobiona powierzchnia odbija się i silnie ociera o powierzchnię przyłożenia. Jeśli siły promieniowe nie zostaną dynamicznie rozproszone, te okresowe uderzenia przekształcają się w niszczące drgania o wysokiej częstotliwości, które niszczą krawędzie skrawające w ciągu kilku minut.
Śmiertelnie niebezpieczny cykl rezonansu i utwardzania tytanu
Kilka lat temu nasz zespół odwiedził warsztat medyczny i lotniczy w Stuttgarcie w Niemczech, aby rozwiązać pilny problem z wąskim gardłem we frezowaniu. Używali standardowych, czteroostrzowych frezów o równej podziałce do frezowania tytanowych płytek kostnych, ale wrzeciono wydało ogłuszający jęk już po kilku sekundach od kontaktu. Ponieważ tytan zatrzymuje ciepło na krawędzi skrawającej, narzędzia o równej podziałce uderzały w materiał w stałych odstępach czasu, co powodowało, że częstotliwości uderzeń były zgodne z rezonansem wrzeciona.
Ten rezonans natychmiast uruchamia cykl destrukcyjny. Mikrowibracje powodują, że końcówka narzędzia uderza w obrabiany przedmiot na poziomie mikronów, co powoduje silne utwardzenie powierzchni tytanu. Wraz z powstawaniem mikrowykruszeń na końcówce narzędzia, wzrasta opór skrawania, a utwardzona warstwa obrabianego przedmiotu zdziera powłokę narzędzia. W tym niemieckim warsztacie specjalistyczne frezy trzpieniowe do tytanu nie miały geometrii tłumiącej drgania, przez co w ciągu kilku sekund dochodziło do głębokiego zużycia powierzchni przyłożenia i pękania zębów.
Dlaczego zwiększenie sztywności nie rozwiązuje problemu drgań tytanu?
W obliczu drgań przebijających, pierwszą reakcją większości inżynierów jest skrócenie wysięgu narzędzia, zwiększenie siły zacisku belki pociągowej lub przejście na uchwyty hydrauliczne. Chociaż sztywność jest kluczowa, nasze dane z testów cięcia dowodzą, że brutalne przebijanie się przez opór tytanu jedynie przenosi drgania na wyższe częstotliwości, nie eliminując akumulacji energii uderzenia.
Próba przezwyciężenia wysokiej sprężystości tytanu za pomocą samej siły trzymania przekształca drgania o niskiej częstotliwości w destrukcyjne mikrowibracje o wysokiej częstotliwości. Przetestowaliśmy wiele konfiguracji na 5-osiowej platformie CNC, dowodząc, że bez przerwania okresowej fazy sił skrawania, nawet sztywne frezy trzpieniowe CNC do tytanu nie są w stanie wytrzymać naprężeń zmiennych. Aby trwale wyeliminować drgania, należy zakłócić fizyczne warunki rezonansu poprzez specjalistyczną geometrię narzędzia.
Mechanizmy tłumienia drgań za pomocą zmiennej spirali i nierównego skoku: geometryczne sekrety wysokiej klasy frezów trzpieniowych z węglika spiekanego
Ponieważ zwiększenie sztywności uchwytu narzędzia nie eliminuje rezonansu, musimy skupić się na geometrii samej krawędzi skrawającej. Sekret tłumienia drgań w wysokowydajnych frezach pełnowęglikowych tkwi w zmianie fizycznej częstotliwości skrawania. Zmieniając przestrzenny rozkład rowków wiórowych, narzędzie zapobiega narastaniu cyklicznych obciążeń udarowych podczas obróbki tytanu z dużą prędkością.
Wyprodukowanie frezu tytanowego, który wytrzyma ekstremalne temperatury i opory skrawania, wymaga czegoś więcej niż tylko podstawowego szlifowania ściernicy. Programujemy wieloosiowe trajektorie na 5-osiowych szlifierkach CNC, aby zintegrować zmienne kąty pochylenia linii śrubowej i nierówny skok w jednym korpusie narzędzia. Podczas gdy frez obraca się z dużą prędkością obrotową, siły promieniowe i osiowe dynamicznie zmieniają się na każdym zębie, niwelując warunki fizyczne niezbędne do wystąpienia drgań.
Nierówny skok: Zakłócenie okresowej fazy sił skrawania
Konwencjonalne frezy charakteryzują się symetrycznym rozstawem zębów 90°. Jednak podczas personalizacji specjalistycznych frezów trzpieniowych do tytanu, dostosowujemy rozstaw rowków wiórowych do asymetrycznych wzorów, takich jak 88°-92°-88°-92°. Potwierdzone precyzyjnymi systemami optycznymi w naszych szlifierkach, ten asymetryczny rozstaw zaburza równomierny odstęp czasowy, w którym każda krawędź skrawająca uderza w materiał.
W przypadku wytrzymałych, elastycznych stopów tytanu, ta niewielka zmiana zapewnia znaczący wzrost wydajności w warunkach rzeczywistych. Podczas gdy pierwszy ząb generuje niewielką fluktuację siły, kolejny ząb wchodzi w materiał w nieregularnych odstępach, zatrzymując narastanie amplitudy przed jego rozpoczęciem. W naszych niestandardowych narzędziach, nierównomierna podziałka zębów eliminuje stuki o niskiej częstotliwości i zapobiega przedwczesnemu wykruszaniu się końcówek narzędzi.
Zmienna spirala: zmiana kątów odprowadzania wiórów i rozkładu siły skrawania
Oprócz obwodowego rozstawu rowków wiórowych, kąt pochylenia linii śrubowej wzdłuż osi Z narzędzia jest równie istotny dla tłumienia drgań. Podczas gdy standardowe frezy charakteryzują się jednolitym kątem pochylenia linii śrubowej (np. 35°), nasze wysokowydajne frezy trzpieniowe CNC do tytanu wykorzystują zmienny kąt pochylenia linii śrubowej, np. 35°/38° lub 38°/41°. To powoduje ciągłą zmianę kąta wejścia i ścieżki odprowadzania wiórów na różnych głębokościach osiowych.
Ta geometria doskonale sprawdza się przy frezowaniu z dużą osiową głębokością skrawania (Ap). Podczas skrawania Ti-6Al-4V, zęby o różnych wysokościach nie wgryzają się w materiał jednocześnie ani pod tym samym kątem, co łagodzi szczytowe siły skrawania. Podczas intensywnego frezowania bocznego lub głębokiego rowkowania, dźwięk wrzeciona pozostaje niezwykle stabilny, a wióry są odprowadzane płynnie, bez konieczności ponownego frezowania.
Dane z naszych testów na miejscu: Frezy trzpieniowe CNC o stałym skoku i zmiennym skoku spirali/nierównomiernym indeksowaniu do tytanu
Aby zapewnić inżynierom warsztatowym obiektywne dane, przeprowadziliśmy testy porównawcze na 5-osiowym centrum obróbczym z wykorzystaniem bloków Ti-6Al-4V. Oceniliśmy standardowy frez 4-ostrzowy o jednakowej podziałce z naszym frezem trzpieniowym z węglika spiekanego o zmiennej linii śrubowej i nierównej podziałce , przy identycznych prędkościach i posuwach. Bezprzewodowy akcelerometr przymocowany do wrzeciona rejestrował drgania w czasie rzeczywistym.
Standardowe narzędzie powodowało częste skoki wartości G i głośne drgania. Przejście na naszą geometrię tłumiącą drgania zmniejszyło średnie przyspieszenie drgań o ponad 60%. Wykończenie powierzchni poprawiło się z Ra 1.6 μm, na którym widoczne były drgania, do Ra 0.4 μm, co odpowiadało lustrzanemu połyskowi, a zużycie powierzchni bocznej narzędzia spadło o prawie 70%.
Radzenie sobie ze złożonymi kształtami i głębokimi wnękami: zastosowanie tej technologii w frezach trzpieniowych z końcówką kulistą i długą szyjką
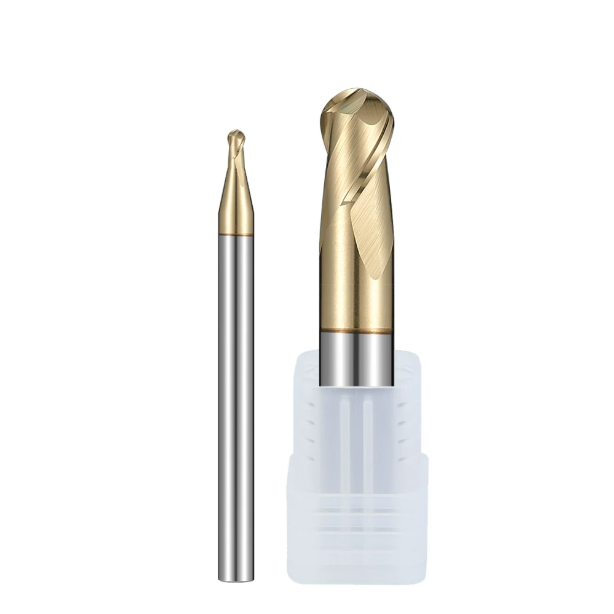
Konturowanie powierzchni 3D i frezowanie głębokich wnęk w tytanie stwarza ogromne wyzwania w zakresie obróbki. Stosowanie standardowych rozwiązań antywibracyjnych bezpośrednio w narzędziach z końcówką kulistą lub długą szyjką często zmniejsza sztywność końcówki narzędzia. Dzięki szeroko zakrojonym pracom badawczo-rozwojowym odkryliśmy, że drgania w narzędziach o wydłużonym zasięgu koncentrują się w strefie przejścia promienia i wysięgu szyjki, co wymaga ukierunkowanego odsprzęgania geometrycznego.
Zastosowanie asymetrycznych, zmiennych kątów pochylenia linii śrubowej i specjalnego rozstawu rowków wiórowych w niestandardowych frezach pełnowęglikowych rozszerza kontrolę drgań na strefy wysokiego ugięcia. Niezależnie od tego, czy frezujesz łopatki silników lotniczych, implanty ortopedyczne, czy głębokie gniazda form, dostosowana geometria narzędzia zapobiega powstawaniu wyżłobień i przywraca precyzję w zastosowaniach wymagających dużego zasięgu.
Kontrola wibracji w przypadku złożonych powierzchni 3D: wyzwania i praktyczne zastosowania frezów trzpieniowych z końcówką kulistą o zmiennej spirali do tytanu
W 5-osiowym frezowaniu tytanu, główną przeszkodą w przypadku narzędzi z końcówką kulistą jest spadek prędkości skrawania (Vc) do wartości bliskiej zeru na wierzchołku, co powoduje rozrywanie materiału zamiast jego skrawania. Wraz z przesuwaniem się punktu styku od wierzchołka do krawędzi bocznej, siły skrawania gwałtownie rosną. Jednolity odstęp między rowkami wiórowymi w tej strefie przejściowej prawie zawsze powoduje silne drgania i powstawanie nadcięć.
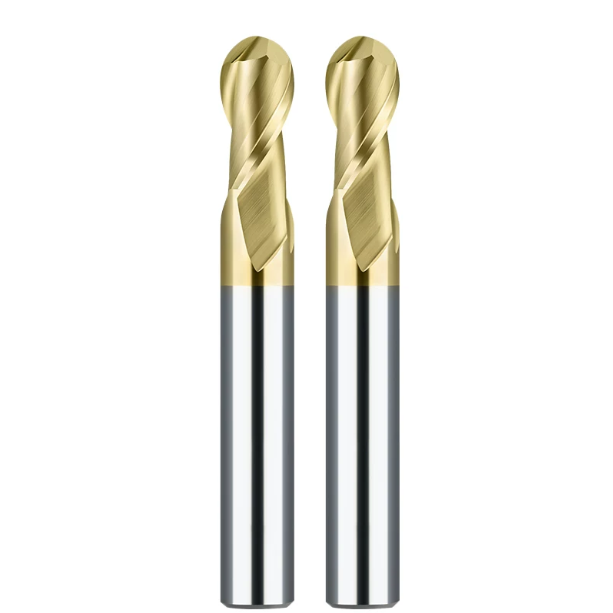
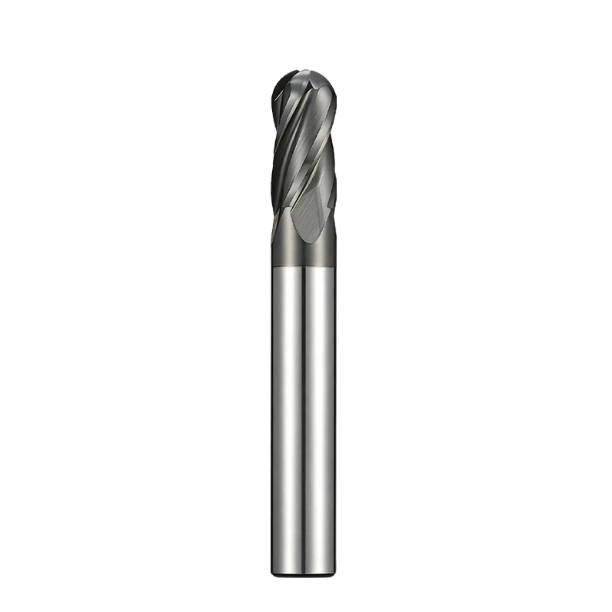
Aby rozwiązać ten problem, opracowaliśmy specjalistyczny frez walcowo-czołowy z końcówką kulistą do tytanu. W naszych szlifierkach 5-osiowych stosujemy płynnie zmieniający się kąt pochylenia linii śrubowej na przejściu między krawędzią kulistą a prostą oraz asymetryczny kąt w pobliżu krawędzi środkowej w kształcie litery S. Dzięki temu siły skrawania są dynamicznie równoważone na całej długości promienia, eliminując skoki nacisku i ostre drgania naroży.
Pokonywanie ugięcia narzędzia w głębokich wnękach: tłumienie drgań i geometria luzu w pełnowęglikowych frezach trzpieniowych z długą szyjką
Gdy wysięg narzędzia przekracza 5D lub 8D, sztywność narzędzia o długiej szyjce gwałtownie spada, przez co ugięcie staje się ciągłym problemem. W warunkach warsztatowych, wydłużone wysięgi potęgują nawet niewielkie wahania siły skrawania poprzez działanie dźwigni. Powoduje to odchylenia szerokości szczeliny, głośny rezonans w głębokich kieszeniach i nagłe pęknięcie narzędzia na szyjce.
Nasze frezy trzpieniowe z długą szyjką produkujemy, łącząc zmienne kąty pochylenia linii śrubowej i nierówny odstęp między zębami, a także stożkową szyjkę dla uzyskania maksymalnej sztywności. Zmienny skok niweluje rezonans o niskiej częstotliwości, a stożkowy luz zwiększa odporność narzędzia na zginanie, umożliwiając operatorom stosowanie agresywnych posuwów bez obawy o odbijanie się narzędzia.
Praktyczne parametry skrawania i unikanie pułapek: poradnik dla doświadczonych inżynierów dotyczący ustawiania frezów trzpieniowych do tytanu
Nawet zaawansowana geometria tłumiąca drgania wymaga inteligentnej strategii skrawania, aby w pełni wykorzystać jej potencjał. Ponad połowa przedwczesnych awarii narzędzi wynika z nieprawidłowego programowania i użycia chłodziwa, a nie z ich jakości. Obrabiacze stali często stosują tradycyjne ścieżki „szerokiego skrawania, płytkiej głębokości” w tytanie, co powoduje ekstremalny wzrost temperatury, który szybko niszczy krawędzie skrawające.
Optymalizacja specjalistycznych frezów trzpieniowych do tytanu wymaga znalezienia równowagi między kontrolą temperatury a zarządzaniem siłą skrawania. Sukces sprowadza się do kontroli grubości wióra i ciepła skrawania. Dzięki zastosowaniu dynamicznego frezowania trochoidalnego i wykorzystaniu geometrii o zmiennej linii śrubowej do odprowadzania wiórów, można przerwać frustrujący cykl niskiej wydajności i ciągłych zmian narzędzi.
Wyważanie głębokości skrawania promieniowego (Ae) i prędkości skrawania (Vc) podczas frezowania trochoidalnego
Pomagając zagranicznym warsztatom maszynowym optymalizować czasy cykli, często wdrażamy dynamiczne frezowanie trochoidalne. Zamiast tradycyjnego frezowania rowków z 50% do 100% zagłębieniem promieniowym (Ae), ścieżki trochoidalne wykorzystują lekkie zagłębienie promieniowe (Ae = 5%–10% D) połączone z głębokim zagłębieniem osiowym (Ap = 1.5–2D). Ten krótki kąt zagłębienia pozwala na schłodzenie krawędzi skrawającej między obrotami.
Połączenie tej strategii lekkiego zaangażowania z naszymi precyzyjnie szlifowanymi frezami trzpieniowymi CNC do tytanu pozwala na pewne zwiększenie prędkości skrawania (Vc) o 30% do 50% bez nagrzewania. Nasze testy warsztatowe pokazują, że takie podejście zwiększa wydajność obróbki skrawaniem (MRR) o ponad 200%, jednocześnie odprowadzając ciepło do wiórów, co znacznie wydłuża żywotność narzędzia w porównaniu z metodami konwencjonalnymi.
Chłodzenie tytanowe i kontrola wiórów: zapobieganie zaburzeniom równowagi cieplnej spowodowanym przez chłodziwo pod wysokim ciśnieniem
Stosowanie chłodziwa na tytanie wymaga szczególnej ostrożności. Często widzimy operatorów rozpylających zewnętrzne dysze chłodziwa bezpośrednio na narzędzia szybkoobrotowe podczas intensywnego cięcia. Naraża to końcówki skrawające – pracujące w temperaturze bliskiej 1,000°C – na intensywny szok termiczny. Szybkie zmiany temperatury powodują mikropęknięcia w podłożu węglikowym, co prowadzi do nagłego łuszczenia się krawędzi.
Aby zapobiec szokom termicznym, zdecydowanie zalecamy stosowanie frezów trzpieniowych z węglika spiekanego z kanałami chłodzącymi przez narzędzie. Wewnętrzne chłodzenie pod ciśnieniem ponad 70 barów dostarcza płyn bezpośrednio do strefy skrawania, wypłukując lepkie wióry tytanowe przez rowki wiórowe o zmiennej linii śrubowej, zanim nagromadzi się ciepło. Jeśli wewnętrzne chłodzenie jest niedostępne, nadmuch powietrza lub chłodzenie metodą MQL często zapewniają lepszą trwałość narzędzia niż przerywane chłodzenie zalewowe.
Rozwiewanie błędnych przekonań: w jaki sposób my, jako chiński producent frezów trzpieniowych, zapewniamy stałą wydajność produkcyjną i jakość
Inżynierowie z zagranicy często mają złożone podejście do chińskich narzędzi skrawających: dążą do korzyści finansowych, martwiąc się jednocześnie o powtarzalność partii. Jako uznani producenci frezów trzpieniowych, specjalizujący się w stopach trudnoobrabialnych, rozumiemy te obawy. Najwyższa wydajność jest definiowana przez dobór surowców, osprzęt maszynowy i sterowanie procesem, a nie przez lokalizację zakładu.
Zapewnienie niezawodnej pracy stopu Ti-6Al-4V wymaga systemu kontroli jakości w obiegu zamkniętym. Każdy etap – od kontroli ziarna węglika i szlifowania CNC w 5 osiach, po honowanie mikroostrzy i powłokę PVD – wymaga absolutnej precyzji. Konkurujemy bezpośrednio z czołowymi zachodnimi markami, ponieważ stosujemy te rygorystyczne standardy techniczne w każdym narzędziu opuszczającym naszą fabrykę.
Precyzyjna kontrola: importowane pręty węglikowe i szlifierki 5-osiowe ANCA/Rollomatic
Aby wyeliminować obawy dotyczące powtarzalności frezów z węglika spiekanego, zachowujemy pełną transparentność w naszym procesie produkcyjnym. Nasze narzędzia tytanowe budujemy z importowanych z Europy prętów z węglika spiekanego o ultradrobnym ziarnie o grubości 0.4 μm. To podłoże charakteryzuje się wyjątkową wytrzymałością na zerwanie poprzeczne (TRS) i twardością, zapobiegając powstawaniu mikrowykruszeń przy dużych obciążeniach skrawania.
Programujemy złożone geometrie – zmienne kąty pochylenia linii śrubowej, nierówny skok i promienie naroży – w 5-osiowych szlifierkach CNC ANCA i Rollomatic, aby zapewnić precyzję przy pojedynczym ustawieniu. Sprawdzane za pomocą optycznych systemów pomiarowych Zoller, utrzymujemy tolerancje średnicy zewnętrznej w zakresie ±0.005 mm i bicie poniżej 0.003 mm w partii 500 sztuk, zapewniając bezproblemową wymianę narzędzi bez konieczności regulacji parametrów.
Powłoka i przygotowanie krawędzi — ostatni krok decydujący o żywotności najwyższej jakości narzędzi frezarskich do tytanu
Szlifowanie skomplikowanej geometrii to dopiero połowa procesu. Świeżo oszlifowane krawędzie mają mikroskopijne zadziory, które szybko odpryskują pod obciążeniem, powodując rozwarstwienie powłoki. Aby temu zapobiec, po szlifowaniu stosujemy proces honowania krawędzi z dokładnością do mikronów, tworząc jednolity mikropromień, który znacząco zwiększa wytrzymałość krawędzi na silne wstrząsy.
Po przygotowaniu krawędzi, nakładamy najwyższej jakości powłoki nanokompozytowe nACo lub AlTiN, odporne na temperatury do 1,100°C. Powłoki te charakteryzują się ekstremalną twardością, niskim tarciem i doskonałą odpornością na utlenianie, zapobiegając przenoszeniu ciepła do rdzenia węglikowego i powstawaniu narostu na ostrzu. To połączenie pozwala na produkcję wytrzymałych frezów trzpieniowych z węglika spiekanego, przeznaczonych do wymagających zastosowań w obróbce tytanu.
Rozwiązania w zakresie zaopatrzenia i testów B2B: Zastępowanie marek pierwszego rzędu naszymi ekonomicznymi chińskimi frezami z węglika spiekanego
Maksymalizacja wydajności obróbki tytanu wymaga wielopłaszczyznowej strategii: eliminacji drgań poprzez zastosowanie geometrii o zmiennym kącie pochylenia/nierównomiernym skoku linii śrubowej, dostosowania sztywności do głębokich gniazd oraz optymalizacji parametrów trochoidalnych dzięki chłodzeniu wewnętrznemu. Zrównoważenie geometrii tłumiącej drgania z mechaniką skrawania pozwala warsztatom osiągnąć wysoką wydajność, dłuższą żywotność narzędzi i niższe koszty operacyjne.
Jeśli zmagasz się z drganiami na tytanowych elementach konstrukcyjnych, głębokich rowkach lub złożonych powierzchniach 3D – lub jeśli wysokie koszty oprzyrządowania obniżają Twoje marże – zapraszamy do analizy obecnych wąskich gardeł. Prześlij nam rysunki komponentów, gatunki tytanu i parametry skrawania. Dzięki 15-letniemu doświadczeniu technicznemu, nasz zespół zarekomenduje zoptymalizowane frezy trzpieniowe do tytanu i dostarczy próbki próbne, aby zwiększyć wydajność Twojego warsztatu.






