
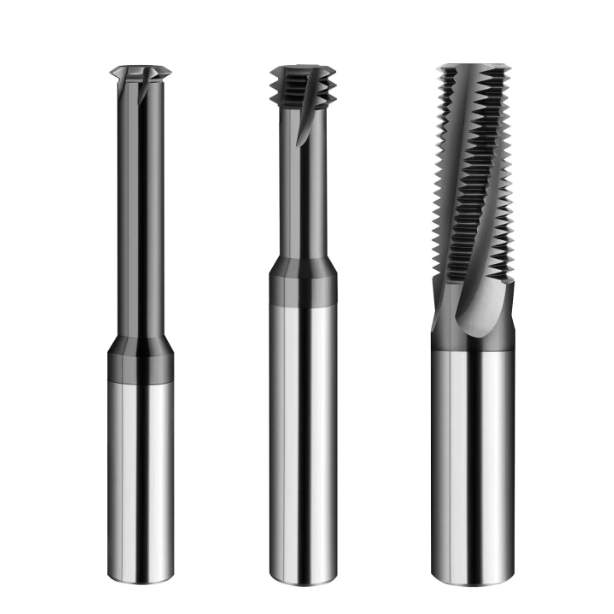
W zeszłym miesiącu klient ze Stuttgartu, specjalizujący się w implantach kręgosłupa, wysłał nam pilnego maila. Wykonywał on na tokarce szwajcarskiej gwint wewnętrzny M1.4×0.3 z otworem nieprzelotowym na śrubach kostnych 316LVM. Mikrogwint pękł u dołu otworu w 23. elemencie, powodując natychmiastowe uszkodzenie półfabrykatu o wartości ponad 80 euro.
W ciągu ostatnich piętnastu lat obserwowaliśmy ten scenariusz setki razy. W zakresie M1–M3, tradycyjne gwintowanie stopów medycznych to ryzyko. Ekstremalne utwardzanie, wysoka wytrzymałość na ścinanie i utrudnione odprowadzanie wiórów z łatwością przewyższają wytrzymałość na skręcanie smukłego narzędzia. Nawet bez pęknięć, sprężyste sprężynowanie i stożkowatość gwintu często powodują awarię części podczas kontroli typu „Go/No-Go”.
Dlatego aktywnie wspieramy producentów kontraktowych branży medycznej w modernizacji ich hal produkcyjnych. W przypadku cennych, cienkościennych komponentów medycznych, frezy do gwintów ze stali nierdzewnej nie są już opcjonalnym ulepszeniem. To jedyny powtarzalny sposób na uzyskanie stałej wydajności na poziomie ponad 99% na liniach mikroobróbki.
Jako wyspecjalizowany producent frezów do gwintów z węglika spiekanego, wiemy, jak szlifować mikronarzędzia na poziomie mikroskopowym. Równoważymy wytrzymałość na zerwanie poprzeczne w ultracienkich podłożach, stosujemy żaroodporne powłoki nanokompozytowe i optymalizujemy geometrię, aby zminimalizować obciążenie promieniowe. Jednak samo narzędzie to tylko 30% sukcesu; pozostałe 70% to opanowanie kompensacji posuwu, ścieżek narzędziowych z wejściem łukowym oraz strategii wieloprzejściowych.
Czy jesteś zmęczony obserwowaniem, jak Twoja szwajcarska tokarka włącza alarm z powodu kolejnej zniszczonej śruby kostnej, zastanawiając się, dlaczego Twoje mikronarzędzia nigdy nie są w stanie wyprodukować więcej niż 500 części?
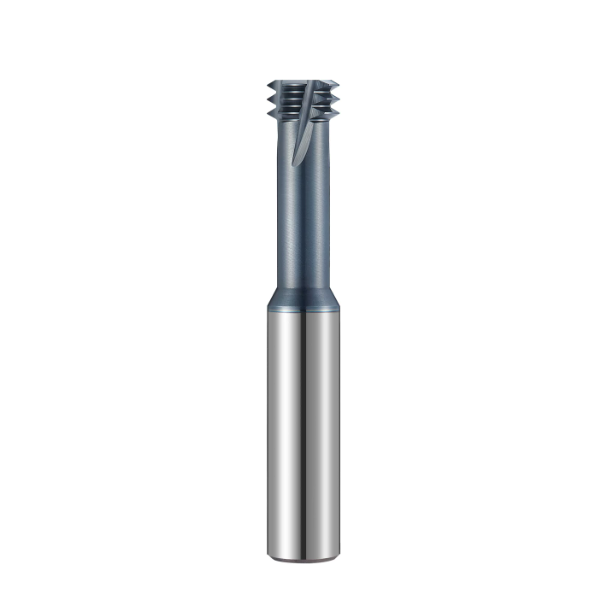
Dlaczego zalecamy całkowitą wymianę gwintowników na frezy z węglika spiekanego do mikrogwintowania w stopach 316LVM i stopach o wysokiej twardości?
Obróbka stali nierdzewnych utwardzanych wydzieleniowo, takich jak 17-4PH czy Custom 465, znacznie różni się od obróbki stali austenitycznej 316LVM, ale oba gatunki mają dwie wspólne, trudne do usunięcia cechy: silne utwardzanie zgniotowe i wysoką odporność na skrawanie. Wielu programistów z przyzwyczajenia trzyma się mikrogwintów, ponieważ kod G jest prosty, a czasy cykli wydają się krótkie. Jednak w otworach M1–M3 nadmierna powierzchnia styku powoduje gwałtowny wzrost momentu skrawającego, który z łatwością przekracza wytrzymałość na ścinanie smukłych trzonków.
Gwintowniki sprawdzają się doskonale w przypadku mosiądzu lub aluminium obrabianego na automatach, ale w przypadku cennych śrub medycznych, złamany gwint niszczy cały element i zatrzymuje linię produkcyjną. Pomagając zakładom medycznym w przechodzeniu na wysokowydajne frezy do gwintów z węglików spiekanych, rozkładamy ten nadmierny moment obrotowy na łatwe do opanowania, lekkie przejścia śrubowe. To rozwiązanie eliminuje ryzyko poważnych awarii i daje kierownikom produkcji pełną, przewidywalną kontrolę nad żywotnością narzędzi i wskaźnikiem braków.
Zero tolerancji dla złamanych narzędzi w produkcji medycznych śrub kostnych: eliminacja złamanych implantów spowodowanych mikropęknięciami
Niewiele rzeczy jest bardziej frustrujących na hali produkcyjnej niż widok maszyny elektroerozyjnej zaciętej podczas próby wypalenia złamanego gwintownika w skomplikowanej śrubie kostnej. Po toczeniu, wierceniu głębokich otworów i przeciąganiu tokarką Torx, nagła awaria gwintownika zamienia drogi, gotowy element w natychmiastowy złom. Oprócz kosztów złomu, złamany gwintownik często uszkadza wrzeciono narzędziowe, tuleję zaciskową lub nastawnik narzędzi.
Frezowanie gwintów zasadniczo zmienia równanie bezpieczeństwa, ponieważ średnica narzędzia jest zawsze mniejsza niż średnica otworu. Nawet jeśli krawędź wyszczerbi się lub przedwcześnie zużyje, frez nigdy nie zatnie się wewnątrz przedmiotu obrabianego. Wióry lub uszkodzone narzędzie można po prostu przepłukać sprężonym powietrzem lub olejem, pozostawiając śrubę nieuszkodzoną. Wyposażenie maszyn w dedykowane frezy do gwintów ze stali nierdzewnej to nie tylko oszczędność dwóch sekund, ale przede wszystkim zakup kompleksowego bezpieczeństwa procesu.
Eliminacja deformacji powstających podczas formowania i cięcia: stosowanie specjalistycznych obcinaków gwintów w celu zapobiegania rozszerzaniu się średnicy zewnętrznej w cienkościennych mikrorurkach
Jeśli używasz pustych śrub kaniuli lub łączników cewników o grubości ścianek poniżej 0.35 mm, wiesz, jak łatwo cienkie ścianki ulegają odkształceniu. Gwintowniki formowane na zimno opierają się wyłącznie na przemieszczeniu materiału, a wynikające z tego promieniowe naprężenia obwodowe szybko powodują wybrzuszenie lub pęknięcie średnicy zewnętrznej. Gwintowniki tnące są niewiele lepsze, generując wystarczające ciśnienie promieniowe, aby wypchnąć cienkie ścianki poza okrągłość o ponad 0.015 mm.
Aby chronić delikatne części, nasze prace wykonujemy za pomocą specjalistycznego, miniaturowego narzędzia do gwintowania. Ponieważ interpolacja śrubowa pozwala na wykonywanie płytkich cięć promieniowych o grubości zaledwie 5–15 mikronów na przejście, siły skrawania pozostają wyjątkowo niskie. W połączeniu z płynnym frezowaniem współbieżnym, metoda ta całkowicie eliminuje rozszerzalność ścianek, zachowuje rzeczywistą koncentryczność i zapewnia czyste wykończenie powierzchni poniżej Ra 0.2, którego nie dorówna żaden gwintownik.
Precyzyjne dokręcanie gwintów ślepych na całej długości: praktyczne studium przypadku na tokarkach typu szwajcarskiego z minimalnym luzem (0.5P)
Programowanie mikrootworów ślepych w prowadnicy Swiss Turn często prowadzi do poważnego wąskiego gardła: projekt wymaga pełnej głębokości gwintu, niemal do samego dna wiertła. Wiele śrub implantowych pozostawia mniej niż 0.5 skoku (0.5P) luzu osiowego. Gwintowniki miniaturowe wymagają fazy natarcia od 1.5P do 2.5P, co zmusza operatorów do niebezpiecznie bliskiego dotarcia do podłoża, co grozi natychmiastowym pęknięciem narzędzia, jeśli wióry zaczną gromadzić się na dnie.
Rozwiązujemy ten problem z wąskim prześwitem, stosując dedykowany frez CNC do gwintów z płaskim dnem i minimalnym promieniem naroża. Umieszczając frez zaledwie 0.1 mm nad dnem otworu i interpolując w górę w kierunku wejścia, olej pod wysokim ciśnieniem wypłukuje wióry przed rozpoczęciem skrawania. Ta strategia od dołu do góry pozwala na wykonywanie czystych gwintów o pełnym profilu, aż do ostatniej części skoku, bez ryzyka uderzenia w dno gwintu lub gromadzenia się wiórów.
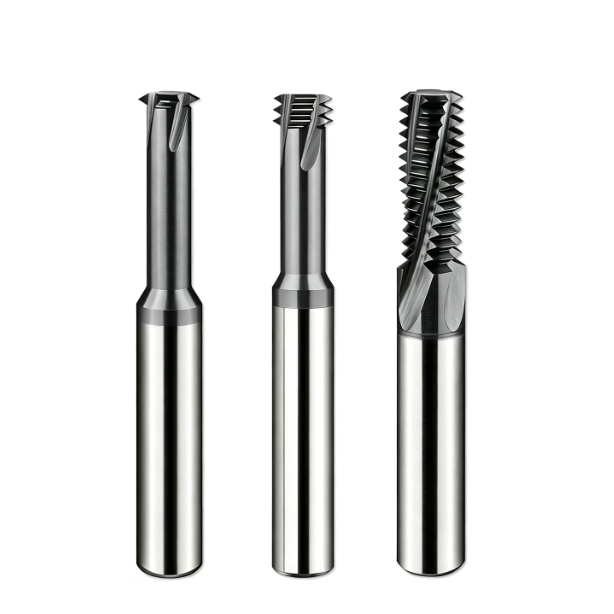
Perspektywa produkcji narzędzi: nasze zasady projektowania geometrycznego dla frezów gwintowych z węglika spiekanego o mikrośrednicach i mikrokrawędziach skrawających
Kierownicy produkcji często pytają nas, dlaczego standardowe frezy o średnicy 0.75 mm mogą mieć radykalnie różną trwałość w identycznych otworach M1. Dane katalogowe to tylko połowa prawdy. W strefach mikroskrawania poniżej 1 mm, przy współczynnikach wysięgu przekraczających 3×D, siły skrawania w austenitycznej stali nierdzewnej szybko powodują znaczne ugięcie narzędzia lub nagłe kruche pęknięcie.
Jako wyspecjalizowany producent frezów do gwintów z węglika spiekanego, nigdy nie ograniczamy się do produkcji profili makro. Smukłe mikrofrezy wymagają maksymalnej sztywności rdzenia, natychmiastowego rozpraszania ciepła i mikroskopijnej precyzji krawędzi. Dobór tych krytycznych parametrów szlifowania w naszym zakładzie zapewnia niezawodne i powtarzalne parametry obróbki na Państwa maszynach CNC.
Delikatna równowaga między grubością rdzenia a rowkami wiórowymi: optymalizacja konstrukcji rowków pod kątem sztywności skrętnej w mikronarzędziach M1–M3
Podczas projektowania mikronarzędzi dla klientów zajmujących się implantami medycznymi, najpoważniejsza debata koncentruje się zazwyczaj na stosunku rdzenia do średnicy. Niektórzy programiści wymagają powiększonych rowków wiórowych do usuwania wiórów z otworów nieprzelotowych. Jednak w przypadku mikronarzędzi o średnicy poniżej M1.6, zbyt głębokie skrawanie rowków wiórowych powoduje utratę bezwładności przekroju poprzecznego, co powoduje drgania skrętne i nierówne powierzchnie boczne gwintu w gumowatym stali 316L.
Dzięki intensywnym testom skrawania odeszliśmy od głębokich rowków w kształcie litery U na naszych miniaturowych frezach węglikowych do gwintów. Zamiast tego szlifujemy płytki rowek o zmiennej krzywiźnie, który zachowuje stosunek sztywnego rdzenia na poziomie 58% do 62%. Taka geometria zachowuje krytyczną odporność na zginanie, całkowicie eliminując stożkowe średnice podziałowe i ugięcie ścianek, powszechne w głębokich mikrootworach.
Rzeczywista wydajność podłoży o ultradrobnym ziarnie i nanopowłok: odporność na naprężenia w wysokiej temperaturze i nanohonowanie stali austenitycznych
Przyjrzyj się wyrzuconym mikronarzędziom pod mikroskopem, a rzadko zobaczysz normalne zużycie ścierne powierzchni przyłożenia. Większość mikrofrezów zawodzi, ponieważ narost na krawędzi skrawającej (BUE) odrywa mikroskopijny promień krawędzi. Stal nierdzewna generuje intensywne lokalne ciepło powyżej 700°C; jeśli krawędź jest ostra jak brzytwa, odpryskuje pod wpływem szoku termicznego, ale nadmierne honowanie natychmiast utwardza obrabiany przedmiot.
Nasze narzędzia szlifujemy z węglika spiekanego o wielkości ziarna submikronowego (0.2–0.4 µm), aby zrównoważyć ekstremalną twardość w wysokiej temperaturze z wytrzymałością krawędzi. Następnie nakładamy kontrolowany mikroostrze o wielkości ziarna 2–4 mikronów oraz powłokę z nanokompozytu bogatego w krzem. Ta gładka bariera zapobiega powstawaniu zgrzein wiórowych podczas precyzyjnego frezowania gwintów w stali nierdzewnej, gwarantując, że krawędź skrawająca przetrwa wielokrotne cykle termiczne bez mikrowykruszeń.
Ścisła kontrola bicia z dokładnością do 0.002 mm: bezpośredni wpływ koncentryczności produkcji na trwałość narzędzia do mikrogwintowania
W przypadku dużych części, bicie 5 mikronów po prostu nieznacznie pogarsza jakość powierzchni; w przypadku mikrogwintowania, 5 mikronów to wyrok śmierci. Podczas nacinania gwintu M1.4, rzeczywiste obciążenie wiórem może wynosić zaledwie 3 do 5 mikronów na ząb. Jeśli bicie dynamiczne przekroczy 3 mikrony, jeden rowek wiórowy przenosi trzykrotnie większe obciążenie, podczas gdy drugi ociera się i utwardza otwór.
Aby zapobiec przedwczesnej awarii, każde produkowane przez nas narzędzie do mikrogwintowania poddawane jest bezkontaktowej kontroli optycznej, co gwarantuje całkowite bicie poniżej 0.002 mm. Zawsze ostrzegamy naszych kolegów z hali produkcyjnej: montaż precyzyjnego narzędzia w zużytej tulei zaciskowej ER niszczy jego wydajność. Mikrofrezy należy łączyć z precyzyjnymi uchwytami termokurczliwymi lub hydraulicznymi, aby wydłużyć żywotność ostrza.
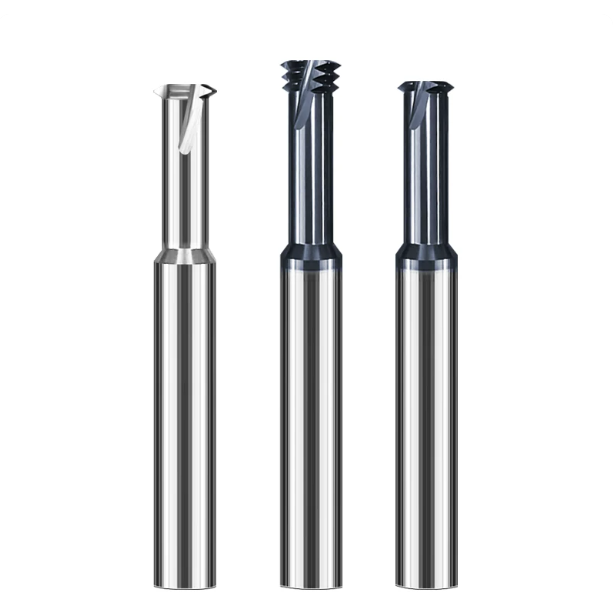
Praktyczne wskazówki dla tokarek typu szwajcarskiego: ścieżki narzędzi i kompensacja programowania dla frezowania gwintów M1–M3 w stali nierdzewnej
Obróbka mikrogwintów na tokarkach typu szwajcarskiego wymaga zupełnie innego podejścia niż programowanie sztywnego, pionowego centrum obróbczego. Kompaktowe wrzeciona narzędzi napędzanych charakteryzują się ograniczoną masą łożysk i niższym tłumieniem skrętnym. W połączeniu ze smukłymi chwytami narzędzi, każdy nagły skok wióra lub uderzenie w wejście narzędzia natychmiast powoduje ugięcie i błędy wymiarowe.
W naszym przypadku rozwiązywania problemów, przedwczesne awarie mikronarzędzi prawie zawsze wynikają z nierównomiernego generowania ścieżki narzędzia, a nie z prędkości obrotowych wrzeciona. W przypadku mikroelementów płynny ruch ścieżki narzędzia jest o wiele ważniejszy niż marka maszyny. Osiągnięcie płynnego, bezproblemowego frezowania gwintów w stali nierdzewnej wymaga stopniowego filtrowania wejścia, zrównoważonych głębokości promieniowych i prawidłowej kompensacji posuwu CNC.
Eliminacja śladów narzędzi i drgań uderzeniowych: Dlaczego zalecamy styczne wejście łuku (wejście/wyjście łuku) podczas rozruchu na miejscu
Wiele warsztatów programuje proste zanurzenie (wektor osi X) w otworze, aby uprościć makroprogramy. W przypadku mosiądzu obrabianego na automatach to rozwiązanie może się sprawdzić, ale w przypadku wytrzymałej stali nierdzewnej proste zanurzenie powoduje natychmiastowe wbicie mikrorowków w materiał. To nagłe uderzenie pozostawia wyraźne ślady na ściance, powoduje drgania wrzeciona i mikropęknięcia krawędzi skrawającej.
Zawsze zalecamy płynne, styczne, 90-stopniowe wejście po łuku z synchronizowaną, śrubową rampą Z, a następnie wyjście po równoważnym łuku. Taka geometria wejścia pozwala na stopniowe narastanie oporu skrawania na frezach do gwintów z węglików spiekanych od zera do pełnego obciążenia. Wyjście narzędzia jest równie czyste, co zapobiega powstawaniu zadziorów na wyjściu i gwarantuje, że profil gwintu przejdzie rygorystyczne kontrole optyczne.
Strategia przejścia promieniowego: unikanie mocnych cięć w jednym przejściu w przypadku stopów 17-4PH i niestandardowych 465
Próba nacięcia pełnej głębokości gwintu w jednym przejściu na stali nierdzewnej utwardzanej wydzieleniowo o twardości 44 HRC to pewny sposób na pęknięcie frezu. Stopy te szybko utwardzają się pod wpływem nacisku, a skrawanie na pełnej głębokości przeciąża smukłe szyjki narzędzi. Silne boczne ugięcie powoduje stożkowe gwinty, które nie przechodzą kontroli przyrządem pomiarowym – lub pękają przed wykonaniem pierwszego obrotu.
Zalecamy podzielenie głębokości promieniowej na dwa przejścia zgrubne i jedno przejście bez obciążenia sprężynowego. W przypadku profilu M2×0.4, należy przyjąć 65% głębokości w pierwszym przejściu, 35% w drugim, a następnie zakończyć przejściem sprężynowym na końcowej średnicy podziałowej. Ta strategia stopniowego zmniejszania głębokości chroni mikrogwinciarkę przed szczytowymi siłami skrawania i całkowicie usuwa stożek.
Konwersja ścieżki środka narzędzia: zapobieganie natychmiastowemu odpryskiwaniu mikrofrezów CNC spowodowanym błędami kompensacji posuwu
To najczęstszy błąd programowania, z jakim spotykamy się, gdy operatorzy przechodzą z frezarek na tokarki typu szwajcarskiego. Jednostki sterujące, takie jak Fanuc czy Mitsubishi, obliczają programowany posuw liniowy (F) na ścieżce środka narzędzia, a nie na obwodzie krawędzi skrawającej. W przypadku małych otworów promień ścieżki środka narzędzia jest znacznie mniejszy niż rzeczywista średnica gwintu.
Jeśli w postprocesorze CAM wyłączona jest wewnętrzna kompensacja posuwu kołowego, sterownik przykłada obciążenie wiórem krawędziowym bezpośrednio do linii środkowej. Ten błąd może łatwo podwoić lub potroić rzeczywiste obciążenie wiórem na krawędzi skrawającej. W przypadku delikatnego frezu do gwintów mikro CNC, to natychmiastowe przeciążenie powoduje uszkodzenie narzędzia już przy pierwszym obrocie; zawsze należy dokładnie sprawdzić skompensowane wartości posuwu przed rozpoczęciem cyklu.
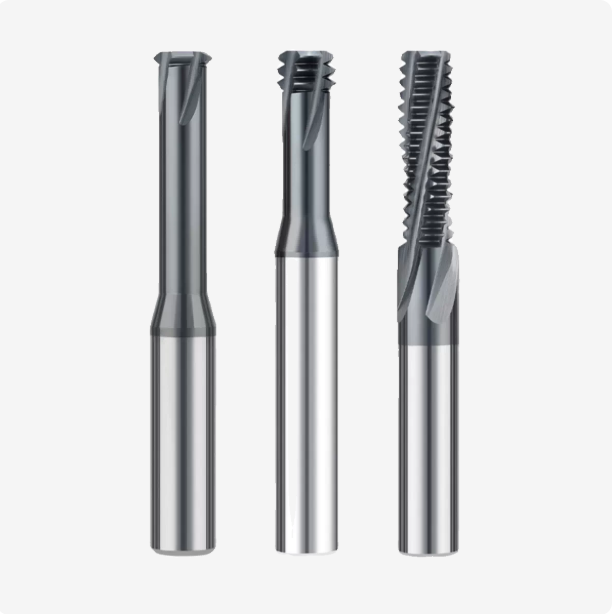
Rozwiązywanie problemów z ugięciem i tolerancją narzędzi: rozwiązania na miejscu dla frezarek do gwintów ze stali nierdzewnej
Niewiele rzeczy frustruje inspektorów jakości i operatorów maszyn bardziej niż nieudane testy „Go/No-Go” gwintu mikrośrub medycznych. Zazwyczaj sprawdzian „Go” obraca się płynnie przez pierwszą połowę skoku, zanim całkowicie się zablokuje na głębokości, podczas gdy sprawdzian „No-Go” wchodzi w otwór zbyt luźno. Ta rozbieżność rzadko jest prostym błędem kalibracji; wynika ona bezpośrednio z fizycznego ugięcia narzędzia podczas frezowania śrubowego.
Stale nierdzewne austenityczne i martenzytyczne charakteryzują się niskim modułem sprężystości i wysoką granicą plastyczności, co oznacza, że niewielkie siły promieniowe łatwo uginają smukłe szyjki narzędzi. Operatorzy często próbują to kompensować, regulując globalne przesunięcie D, ale prowadzi to jedynie do kompromisu między zbyt dużym wejściem a zbyt małym dnem. W przypadku tolerancji wynoszących zaledwie kilkanaście mikronów, zastosowanie frezów do gwintów w stali nierdzewnej wymaga dedykowanej kompensacji ścieżki narzędzia, aby zniwelować ugięcie mechaniczne.
Eliminacja stożka „luźna góra/ciasny dół”: praktyczne regulacje kompensacyjne dla mikroobcinaczy gwintów
Gdy głębokość gwintu osiąga 3×D lub 4×D, konstrukcja zęba bezpośrednio determinuje stopień stożkowatości detalu. Frezy wieloostrzowe o pełnym profilu wydają się wydajne, ponieważ wykańczają profil w jednym przejściu śrubowym, ale zazębienie wielu zębów w lepkim stopie 316L generuje nadmierny nacisk boczny. Spowodowane ugięcie ogranicza głębokość skrawania końcówki narzędzia, pozostawiając niewidoczny stożek, który blokuje sprawdzian.
W przypadku głębokich mikrootworów, przejście na frez do gwintów jednoostrzowych zmniejsza nacisk skrawania o ponad 60%. Jeśli czasy cykli wymagają narzędzia wieloostrzowego, zaprogramuj stopniową kompensację stożka w swoich podprogramach. Rozszerzenie promienia interpolacji na zewnątrz o 0.002 mm na każde 0.5 mm głębokości w osi Z dynamicznie redukuje resztkowy stożek, zapewniając płynny obrót przyrządu pomiarowego do dołu.
Rozwiązania w zakresie czystości i usuwania zadziorów w medycynie: eliminacja mikrozadziorów na grzbietach gwintów M1–M3 w tokarkach szwajcarskich
Mikroimplanty nie mogą mieć luźnych zadziorów ani zagiętych krawędzi wierzchołkowych pod mikroskopami inspekcyjnymi w pomieszczeniach czystych. Ręczne gratowanie wykałaczkami lub szczotkami po usunięciu jest powolne, grozi zarysowaniem precyzyjnych krawędzi wierzchołkowych i pozostawia luźne zanieczyszczenia w ślepych mikrootworach. Części medyczne wymagają zautomatyzowanej, powtarzalnej sekwencji gratowania wykonywanej w całości wewnątrz obudowy urządzenia.
Programujemy miniaturowe frezy do gwintów z węglika spiekanego w zautomatyzowanej sekwencji: wiercenie, fazowanie, gwintowanie i ostateczne gratowanie. Frezowanie gwintu po fazowaniu otworu wstępnego zapewnia precyzyjne zdefiniowanie wierzchołka. Końcowe, sprężynowe przejście o zerowej głębokości na wejściu frezem do gwintów dokładnie ścina przemieszczone mikrozadziory, tworząc powierzchnię o jakości implantu bezpośrednio z przeciwwrzeciona.
Sztywność uchwytu narzędziowego i konfiguracja chłodziwa pod wysokim ciśnieniem: zapewnienie niezawodnego odprowadzania wiórów z mikrootworów
Umieszczenie mikrotrzpieni 3 mm lub 4 mm w zużytych tulejkach zaciskowych ER11 gwarantuje słabą trwałość narzędzia i niespójne rozmiary. Standardowe tuleje zaciskowe rutynowo powodują bicie o 0.008 mm, co natychmiast przekracza delikatną wartość obciążenia wiórami na ząb. Zalewanie zewnętrznej części elementu olejem pod niskim ciśnieniem jest równie nieskuteczne, ponieważ napięcie powierzchniowe uniemożliwia przedostanie się oleju do dna.
Gdy wióry gromadzą się na dnie otworu, obrotowy frez CNC do gwintów pęka w ułamku sekundy. Zalecamy stosowanie precyzyjnych uchwytów termokurczliwych lub hydraulicznych, aby utrzymać całkowite bicie dynamiczne poniżej 0.002 mm. Połączenie tej konfiguracji z wysokociśnieniowym strumieniem oleju o ciśnieniu 80 barów skierowanym bezpośrednio wzdłuż rowków wiórowych narzędzia zapewnia ciągłe usuwanie wiórów i chroni mikroostrza.
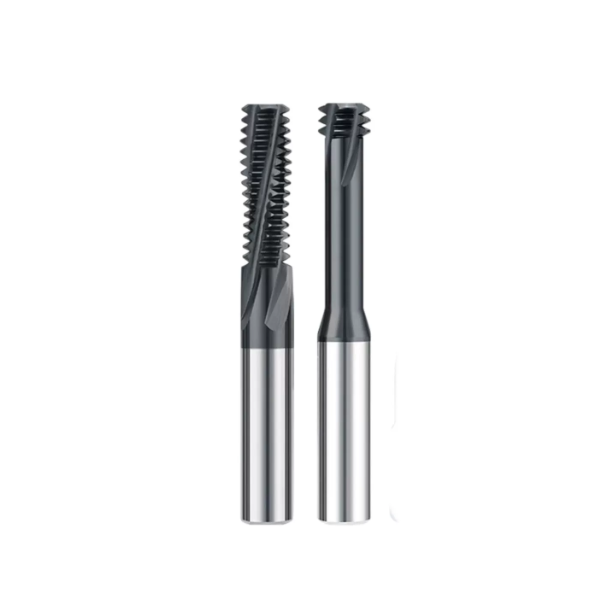
Studium przypadku warsztatu dla klienta: wzrost wydajności i skrócenie czasu cyklu dzięki niestandardowym frezom do gwintów CNC
Pojemnik na złom za tokarką typu szwajcarskiego to ostateczny test każdej strategii narzędziowej. Często odwiedzamy warsztaty obróbki skrawaniem w medycynie, w których pracują najwyższej klasy tokarki szwajcarskie, a które wciąż zacinają się na gwintach od M1 do M3 w wytrzymałych stopach. Szybkie zużycie powierzchni przyłożenia, stożkowatość otworu i uszkodzone narzędzia nieustannie zmuszają operatorów do przerywania produkcji w celu dokonania przesunięć narzędzi i ręcznych kontroli.
Wyeliminowanie tych problemów wymaga jedynie dopasowania geometrii rdzenia narzędzia i ścieżki narzędzia do dokładnych warunków obrabianego przedmiotu. Wymiana gotowych narzędzi z katalogu na frezy CNC do gwintów, przeznaczone do konkretnych zastosowań, przynosi natychmiastowe efekty. Zbieżność otworu znika, żywotność narzędzia się stabilizuje, a operatorzy mogą bez obaw pozwolić maszynom pracować bez nadzoru podczas zmian nocnych.
Obróbka śrub kręgosłupowych 316L (M1.6×0.35) metodą Swiss-Turn: zwiększenie żywotności narzędzia z 80 do 450 części
Warsztat w szwajcarskiej dolinie Jura zmagał się z gwintem wewnętrznym M1.6×0.35 w śrubach rdzeniowych ze stali 316L na tokarce Citizen. Używając standardowego mikrofrezu w jednym przejściu promieniowym, wióry i ugięcie spowodowały wykruszenie rowków po zaledwie 80 częściach. Operatorzy spędzali połowę zmiany na ponownym ustawianiu narzędzi i sortowaniu odrzuconych śrub.
Podzieliliśmy ścieżkę skrawania na dwa przejścia promieniowe (60% i 40% głębokości) i dodaliśmy przejście sprężynowe o głębokości 0.002 mm w celu oczyszczenia stożka. Następnie zmieniliśmy zewnętrzne chłodzenie na linię olejową wysokiego ciśnienia 80 barów i zamontowaliśmy nasze frezy do gwintów ze wzmocnionego węglika spiekanego. Czas frezowania wydłużył się zaledwie o 1.8 sekundy, a użyteczna żywotność narzędzia wzrosła z 80 do ponad 450 śrub na narzędzie, przy wydajności 99.4%.
Obsługa globalnych producentów sprzętu medycznego: Dostarczanie niestandardowych frezów gwintowanych z węglika spiekanego do druku w ciągu 48 godzin
Jeśli masz problemy z cienkościennymi śrubami kostnymi, stopami 46 HRC lub wąskimi rowkami podcięciowymi, nie musisz godzić się na kompromisy z katalogu. Dostępne w sprzedaży narzędzia charakteryzują się dużą długością rowków i standardowymi luzami, które sprzyjają drganiom i ugięciu w ciasnych otworach. Niestandardowe geometrie eliminują to odkształcenie, maksymalizując sztywność trzonu dla dokładnej głębokości otworu.
Jako wyspecjalizowany producent frezów do gwintów z węglika spiekanego , wiemy, jak kluczowe są krótkie terminy realizacji w przypadku produkcji wstępnej urządzeń medycznych. Prześlij nam specyfikację swojego projektu komponentu, gatunku materiału i uchwytu, a my obliczymy optymalną średnicę rdzenia i oszlifujemy niestandardowe mikrofrezy w ciągu 48 godzin. Jeśli trudne mikrogwinty stanowią wąskie gardło w Twoim zakładzie, przeanalizujmy Twoje rysunki i wspólnie dostosujmy parametry skrawania.






