
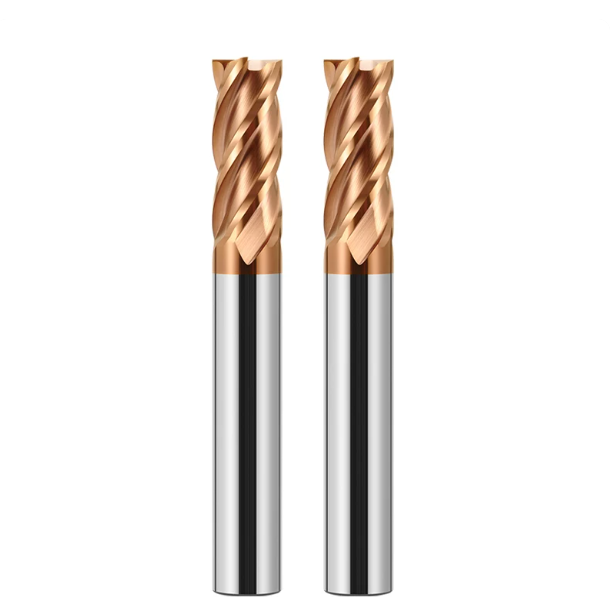
W zeszłym miesiącu partner z branży precyzyjnych form wtryskowych ze Stuttgartu przesłał nam nagranie z hali produkcyjnej. Centrum obróbcze 5-osiowe wykańczało głęboką wnękę formy reflektora. W konfiguracji połączono wstępnie utwardzoną stal NAK80 (HRC 38) z utwardzoną wkładką H13 (HRC 52). Po pierwszym przejściu czujnik zegarowy wykazał 0.035 mm ugięcia narzędzia na dolnej ściance. Podczas drugiego przejścia narzędzie dotarło do dolnego narożnika, wydało ostry dźwięk i natychmiast się wyszczerbiło.
Kierownik warsztatu zapytał nas szczerze: „Czy nie ma uniwersalnego frezu walcowo-czołowego do obu modeli, czy nasze parametry są całkowicie nietrafione?”. W ciągu piętnastu lat szlifowania narzędzi i wsparcia technicznego wielokrotnie spotykaliśmy się z tym problemem. Warsztaty produkujące formy spieszą się z realizacją zleceń, produkując jedną partię czteroostrzowych frezów walcowo-czołowych z węglików spiekanych na materiałach o różnych poziomach twardości. Jednak wstępnie hartowana stal formowa i poddana obróbce cieplnej stal matrycowa zachowują się jak zupełnie inne maszyny.
P20 i NAK80 są miękkie, ale gumowate, łatwo tworzą narosty na krawędziach, pozostawiając faliste ścianki boczne. Utwardzony H13 natychmiast generuje obciążenia termiczne. Standardowe powłoki wypalają się podczas skrawania na sucho, a frez trzpieniowy o długim wysięgu i średnicy 6 mm ugnie się lub pęknie przy niewielkim oporze skrawania. Wada rzadko leży w sztywności maszyny. Raczej wybrany frez trzpieniowy nie ma odpowiedniej struktury ziarna, przygotowania krawędzi i geometrii linii śrubowej do tego zadania.
Jako producenci frezów węglikowych, współpracujący bezpośrednio z warsztatami formowania, znamy koszty zużytych płytek. Pomogliśmy setkom zakładów rozwiązać uporczywe problemy z drganiami i wykruszaniem. Czy w codziennej pracy warsztatu stale balansujesz między jakością wykończenia ścianek a trwałością narzędzia? A może musisz obniżyć posuwy do nieopłacalnych poziomów, aby utrzymać frezy w dobrym stanie?
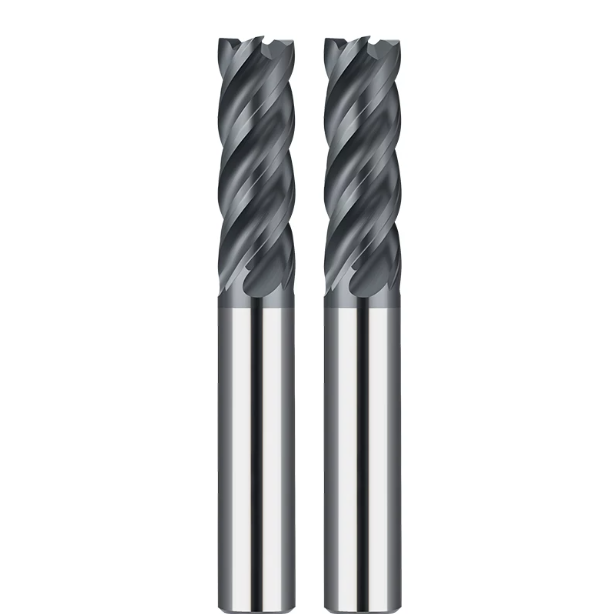
Od stali wstępnie hartowanej do stali hartowanej: kluczowe wyzwania obróbki i kryteria wyboru frezów czołowych z płaskim dnem dla stali P20, NAK80 i H13
Podczas udzielania wsparcia technicznego na miejscu często widzimy, jak operatorzy podejmują ryzykowne kroki na skróty. Używają standardowego frezu walcowo-czołowego w wstępnie zahartowanym gnieździe, zmieniają program i zanurzają się w zahartowanej płytce. Rezultat jest przewidywalny: albo na ściance bocznej pojawiają się wyraźne ślady drgań, albo promień naroża natychmiast pęka. Sztywność wrzeciona rzadko jest przyczyną. Fizyka skrawania i przenoszenie ciepła różnią się zasadniczo między tymi stalami, więc jedna geometria krawędzi nie jest w stanie obsłużyć obu tych zjawisk.
Aby zapobiec ugięciu narzędzia i wykruszaniu krawędzi, dobór narzędzi musi wykraczać poza „wszystko, co tnie”. Stale na formy do tworzyw sztucznych i stale odlewane ciśnieniowo charakteryzują się bardzo zróżnicowaną mikrostrukturą rdzenia. Przed wyborem wielkości ziaren węglika spiekanego oceniamy odporność na odkształcenia plastyczne i przewodność cieplną. Monolityczny frez walcowo-czołowy równoważy twardość rdzenia, wytrzymałość podłoża i pojemność rowka wiórowego. Należy rozważyć ostre ścinanie i sztywność rdzenia pod wpływem promieniowych sił skrawania.
Przyczepność i utwardzanie w stali P20 i NAK80: Dlaczego uniwersalne frezy płaskie często ulegają przedwczesnym awariom podczas czyszczenia narożników
Podczas obróbki stali P20 (HRC 30–34) lub NAK80 (HRC 38–41) głównym wyzwaniem jest przyczepność materiału, a nie zużycie ścierne. Oba stopy płyną pod dużym ciśnieniem skrawania. Ekstremalne ciepło ścinające powoduje zgrzanie mikrocząsteczek na powierzchni natarcia, tworząc narost na krawędzi skrawającej. To zniekształcenie zmienia geometrię skrawania i powoduje wyżłobienie pionowych ścianek. W rezultacie uzyskanie czystego wykończenia podczas lekkich przejść czyszczących staje się bardzo trudne.
Wiele warsztatów nadal używa standardowych, uniwersalnych frezów płasko-czołowych do ciasnego toczenia naroży. Jednak narzędzia te zazwyczaj charakteryzują się zachowawczymi kątami natarcia i brakiem rowków wiórowych o lustrzanym połysku. W miarę jak frez dociera do naroży wewnętrznych, kąt zazębienia gwałtownie wzrasta. Lepkie wióry są ponownie cięte wewnątrz ciasnych rowków wiórowych, rozrywając powierzchnię i wykruszając krawędzie zewnętrzne. W przypadku tych gatunków, otwarte rowki wiórowe i niższe tarcie zawsze przewyższają absolutną wytrzymałość krawędzi.
Obciążenia skrawania w wysokiej temperaturze na hartowanej stali H13 (HRC 50–54): podstawowe wymagania dla specjalistycznych frezów trzpieniowych do stali hartowanej
Obróbka hartowanego H13 (HRC 50–54) wiąże się z zupełnie innymi wyzwaniami fizycznymi. Po obróbce cieplnej wytrzymałość na rozciąganie gwałtownie wzrasta, a siły skrawania rosną wykładniczo. Energia cieplna nie może szybko wydostać się przez wióry, więc wysokie temperatury przenoszą się bezpośrednio na krawędź skrawającą. Chłodziwo zalewające powoduje silne cykle termiczne, tworząc mikroskopijne pęknięcia naprężeniowe w osnowie węglika spiekanego, które prowadzą bezpośrednio do awarii narzędzia.
Z tych powodów wymagamy od operatorów przejścia na dedykowane frezy trzpieniowe do stali hartowanej . Narzędzia te nie opierają się na tępym uderzeniu. Zamiast tego charakteryzują się zdefiniowanym honowaniem krawędzi z ujemnym kątem natarcia i powłokami PVD o wysokiej zawartości aluminium, odpornymi na temperatury powyżej 1,000°C. Praca na sucho z użyciem strumienia powietrza pod wysokim ciśnieniem przy podwyższonej prędkości skrawania zapewnia czyste uplastycznienie strefy ścinania. Standardowe narzędzia pracujące w tym trybie ulegają znacznemu zużyciu powierzchni przyłożenia nawet przed dwoma przejściami wykończeniowymi.
Testy w warunkach rzeczywistych przeprowadzane przez producentów narzędzi: decydujący wpływ wytrzymałości podłoża i tolerancji na poziomie mikronów na żywotność frezów trzpieniowych 6 mm w zastosowaniach o dużym zasięgu
Narzędzia o małej średnicy pozostają najdelikatniejszym wyborem w przypadku głębokich wnęk i wąskich żeber. Nasze testy szlifowania na stole roboczym potwierdzają, że gdy frez walcowo-czołowy o średnicy 6 mm przekroczy stosunek długości do średnicy 4:1 lub 5:1, ugięcie rośnie wraz z sześcianem wysięgu. Jeśli pręt węglikowy nie ma wystarczającej wytrzymałości na zerwanie poprzeczne, frez drga pod wpływem przejściowego obciążenia narożnego. W rezultacie szybko następuje nagłe uszkodzenie trzpienia.
Zespoły zaopatrzeniowe często koncentrują się wyłącznie na cenie jednostkowej, ale precyzja produkcji decyduje o rzeczywistej wydajności. Jeśli narzędzie o średnicy 6 mm ma bicie całkowite (TIR) większe niż 0.003 mm w uchwycie hydraulicznym lub termokurczliwym, obciążenia zębów stają się asymetryczne. Jeden rowek wiórowy pochłania nadmierne uderzenia, skracając całkowitą żywotność narzędzia o połowę. Podczas obróbki głębokich wnęk, wytrzymałość podłoża i koncentryczność chronią elementy lepiej niż sama ekstremalna twardość.
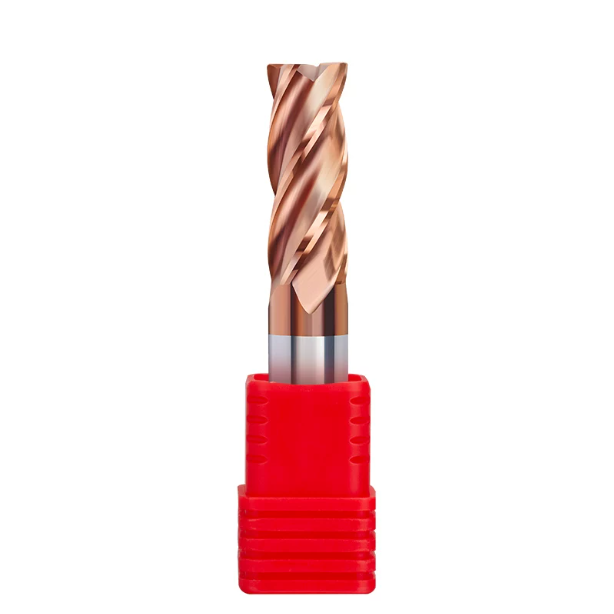
Rozwiązywanie problemu rozmazywania się na ścianach i śladów przejścia narzędzia w modelach P20 i NAK80: konfiguracja frezów trzpieniowych z węglików spiekanych z 4 ostrzami i strategie skrawania
Podczas wykańczania precyzyjnych gniazd form wtryskowych, matowe ślady ciągnięcia i widoczne uskoki wzdłuż ścianek bocznych niszczą jakość powierzchni. Na hali produkcyjnej obserwujemy to zazwyczaj wtedy, gdy operatorzy traktują wykańczanie jak obróbkę zgrubną. Wstępnie utwardzone stale ulegają plastycznemu przepływowi pod wpływem intensywnego ścinania. Gdy wióry rozmazują się na ściankach zamiast być równo ścięte, integralność powierzchni natychmiast spada.
Aby zapobiec tym wadom ścianek bocznych, równoważymy grubość rdzenia, krzywiznę rowka wiórowego i promieniowe zagłębienie. Niezawodny proces utrzymuje grubość wióra ściśle powyżej krytycznego progu tarcia, zamiast wymuszać intensywne skrawanie. Połączenie dedykowanego, 4-ostrzowego frezu trzpieniowego z węglików spiekanych z frezowaniem współbieżnym i stałym obszarem powierzchni utrzymuje pionowe ścianki prostopadle do powierzchni. Znacznie skraca to również czas ręcznego polerowania.
Dlaczego frez trzpieniowy z węglików spiekanych z 4 ostrzami jest podstawowym rozwiązaniem w zakresie kontroli wibracji i wykończenia powierzchni Ra 0.4 na ściankach bocznych NAK80
Obróbka skrawaniem często pyta, dlaczego preferujemy narzędzia czteroostrzowe zamiast dwuostrzowych do lepkiego NAK80. Podczas gdy dwa ostrza zapewniają większe kieszenie wiórowe, utwardzany wydzieleniowo NAK80 (o twardości około 40 HRC) nie posiada naturalnych właściwości tłumiących. Wraz ze wzrostem wysięgu podczas czyszczenia ścianek pionowych, frezy dwuostrzowe ulegają silnym drganiom regeneracyjnym. Powoduje to powstawanie gęstych fal wibracyjnych na ściankach gniazda.
Wybór sztywnego, 4-ostrzowego frezu trzpieniowego z węglika spiekanego zapewnia sztywność skrętną niezbędną do lekkich przejść wykańczających. Ciągłe zagłębianie narzędzia wygładza promieniowe siły skrawania i zapobiega ugięciu frezu przy lekkich przeskokach (Ae 0.05–0.1 mm). Dzięki odpowiedniemu wycięciu wstępnemu, ostrza ostrzy ścinają odkształconą warstwę. Zapewnia to niezawodne utrzymanie wykończenia Ra 0.4 przed polerowaniem.
Olej tnący czy strumień powietrza pod wysokim ciśnieniem? Parametry odprowadzania wiórów zapobiegające tworzeniu się narostów na krawędzi (BUE) na frezach walcowo-czołowych w warunkach rzeczywistych
Wybór chłodziwa do stali klejących często dzieli operatorów między chłodzeniem strumieniowym a cięciem na sucho. Z naszego doświadczenia wynika, że chłodziwa na bazie wody często odparowują przed wniknięciem w strefę skrawania podczas szybkich przejść. Powoduje to szybkie cykle termiczne, które przyspieszają spawanie wiórów na powierzchni natarcia. Po utworzeniu się narostu na krawędzi skrawającej, frez walcowo-czołowy szybko się tępi i rysuje ścianki boczne przedmiotu obrabianego.
W przypadku kieszeni zamkniętych najlepiej sprawdza się sprężone powietrze pod wysokim ciśnieniem w połączeniu ze smarowaniem minimalną ilością (MQL). Skieruj strumień suchego powietrza o ciśnieniu co najmniej 0.6 MPa bezpośrednio na punkt wyjścia narzędzia, aby natychmiast usunąć wióry. Połącz to z szybkim posuwem 0.03–0.05 mm na ząb, aby wyprzedzić warstwę utwardzoną. Odprowadzanie gorących wiórów zapobiega ponownemu przecinaniu i utrzymuje ostre krawędzie skrawające.
Unikanie odprysków spowodowanych nieostrożnym zanurzaniem: praktyczne ustawienia wejścia śrubowego w zamknięte gniazda formy
Najważniejszym momentem podczas frezowania wgłębnego jest otwarcie kieszeni z litego materiału. Niektórzy operatorzy zagłębiają się prosto w dół wzdłuż osi Z lub zbyt agresywnie obniżają poziom. Ponieważ prędkość skrawania w środku frezu walcowo-czołowego spada do zera, wióry nie mogą swobodnie wydostać się na zewnątrz. Zmusza to dolne zęby do ocierania się o uwięzione wióry, co powoduje alarmy przeciążeniowe i wykruszenia naroży.
Zawsze programujemy płynną, śrubową ścieżkę wejścia w obszarach zamkniętych. W stalach gumowatych, takich jak P20 i NAK80, należy zachować kąt rampy między 1.5° a 2.5°. Ustawić średnicę orbity śrubowej na 1.3–1.5 średnicy frezu. Dzięki temu dolna i zewnętrzna krawędź mogą rozkładać obciążenie, zwijając cienkie wióry, które płynnie odprowadzane są do góry bez zacięć.
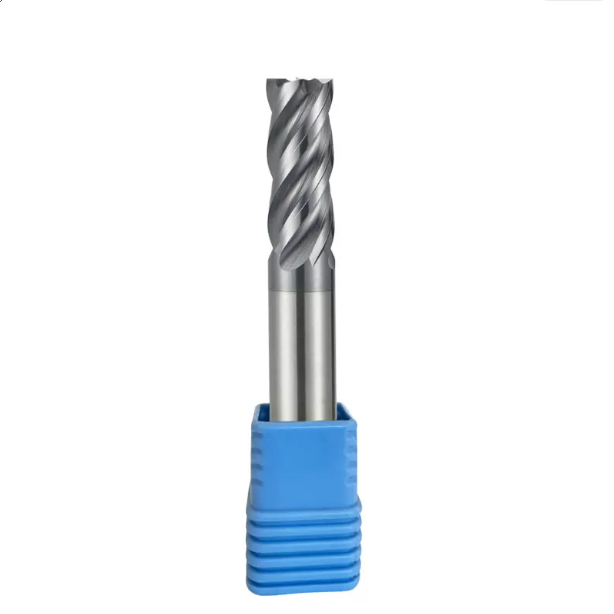
Opanowanie hartowanego H13 (HRC50+): praktyczne doświadczenie z frezami walcowo-czołowymi z węglika spiekanego HRC65 do bezpośredniego frezowania twardych materiałów
Bezpośrednie frezowanie na twardo utwardzonych płytek H13 (HRC 50–54) zastępuje powolną obróbkę elektroerozyjną i eliminuje konieczność stosowania warstw odlanych na powierzchni. Frezowanie na twardo wymaga jednak ścisłej stabilności narzędzia i sztywnej dynamiki maszyny. Wiele warsztatów próbuje skrawać hartowane materiały, stosując standardowe prędkości i posuwy. Narożniki frezów zużywają się w ciągu trzydziestu minut, pozostawiając wyraźne ślady wyżłobień na drogich matrycach.
Stabilne frezowanie twardych materiałów wymaga równomiernego ścinania plastycznego, a nie agresywnych, młotkowanych cięć. W wyniku szeroko zakrojonych testów odkryliśmy, że wióry muszą być ścinane równomiernie, bez nagłych skoków siły. Do frezowania w wysokich temperaturach i przy dużych obciążeniach należy używać frezu walcowo-czołowego z węglika spiekanego o twardości HRC65, zaprojektowanego do obróbki z ekstremalną twardością. Połączenie wysokich prędkości obrotowych wrzeciona z niewielką promieniową głębokością skrawania zapewnia wysoką dokładność wymiarową.
Unikaj stosowania frezów trzpieniowych ogólnego przeznaczenia w formach hartowanych: praktyczne zasady obróbki narożników za pomocą frezów trzpieniowych z węglika spiekanego HRC65 w celu zapobiegania odpryskiwaniu
Usuwanie zahartowanych naroży wewnętrznych często prowadzi do pękania narzędzi. Operatorzy często wprowadzają narzędzia prosto w 90-stopniowe przejścia wewnętrzne. To powoduje gwałtowny wzrost kąta zazębienia narzędzia z lekkiego łuku do 180 stopni w ułamku sekundy. Powstały w ten sposób gwałtowny wzrost siły powoduje rozkruszenie konwencjonalnych krawędzi węglikowych. Zamiast normalnego zużycia powierzchni przyłożenia, cała krawędź naroża ulega natychmiastowemu ścinaniu.
Podczas obróbki naroży frezem walcowo-czołowym z węglika spiekanego HRC65 należy unikać ostrych przejść 90-stopniowych. Zawsze programuj ścieżki trochoidalne lub pętle hamowania narożnego w oprogramowaniu CAM. Zachowaj odstęp promieniowy między 2% a 5% średnicy narzędzia przy płytkich przejściach osiowych. Płynne wchodzenie w naroża pochłania wstrząsy szczytowe i zapobiega mikroskopijnym wykruszeniom na czubku frezu.
Dopasowanie mikroujemnych kątów natarcia i honowanie krawędzi dla frezów trzpieniowych ze stali o wysokiej twardości: nasza strategia produkcyjna zapobiegająca powstawaniu mikroodprysków
Geometria narzędzia do stali hartowanej wymaga innego podejścia niż w przypadku stopów miękkich. Standardowe narzędzia wykorzystują ostre, dodatnie kąty natarcia, aby zmniejszyć siły skrawania. Jednak ostre jak brzytwa krawędzie skrawające łuszczą się jak szkło w kontakcie z twardymi węglikami w hartowanej stali. Podczas cięcia stali H13 poddanej obróbce cieplnej, mikroskopijna krawędź skrawająca wymaga mocnego, strukturalnego podkładu, aby przenieść siłę skrawania na korpus narzędzia.
Szlifujemy te narzędzia z mikroujemnym kątem natarcia od -5° do -8° i stosujemy honowanie krawędzi o grubości 5–10 mikronów na szlifierkach 5-osiowych. Chociaż to zaokrąglenie nieznacznie zwiększa siły nacisku, usuwa mikroskopijne zadziory ściernicy. W połączeniu z ultratwardą powłoką nanokompozytową (do 3600 HV), ta wzmocniona geometria ściska i ścina twarde materiały bez mikroodprysków wzdłuż krawędzi skrawającej.
Przejście z chłodziwa emulsyjnego na zimne powietrze: kontrola temperatury w celu zapobiegania mikropęknięciom spowodowanym szokiem termicznym podczas obróbki stali H13
Operatorzy często zalewają rozgrzane narzędzia chłodziwem zalewowym podczas obróbki H13, myśląc, że chroni to ich krawędź. Jednak podczas obróbki z dużą prędkością temperatura zębów w miejscu skrawania sięga 800°C i szybko spada po wyjściu. Pod mikroskopem elektronowym uszkodzone narzędzia wykazują gęste pęknięcia grzebieniowe biegnące prostopadle do krawędzi. Te mikropęknięcia są spowodowane bezpośrednio przez zmęczenie szokiem termicznym.
Aby zapobiec uszkodzeniom termicznym, specjalistyczne frezy walcowo-czołowe do stali hartowanej należy stosować z strumieniem zimnego powietrza pod wysokim ciśnieniem lub suchego gazu. Zimne powietrze nie musi schładzać frezu do temperatury pokojowej. Zamiast tego stabilizuje temperaturę w strefie skrawania i natychmiast usuwa gorące wióry. Unikanie cykli termicznych i ponownego cięcia wiórów to najpewniejszy sposób na podwojenie żywotności narzędzia.
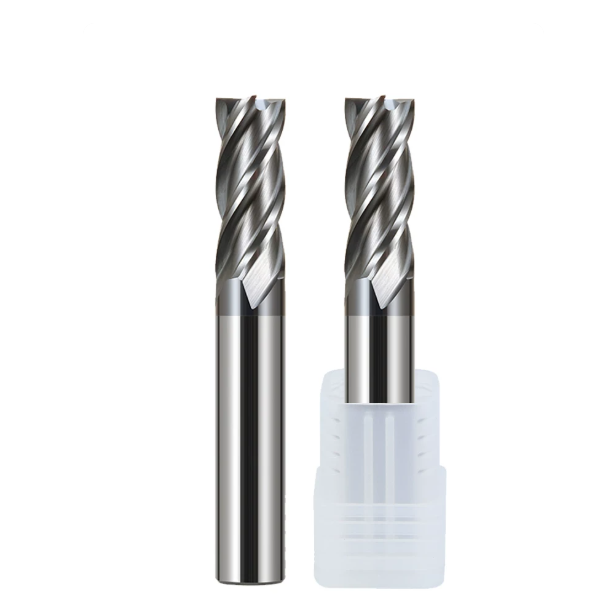
Obróbka głębokich wnęk i mikroszczelin w formach: zarządzanie ugięciem frezu walcowo-czołowego o 6 mm na hali produkcyjnej
Obróbka matryc oświetlenia samochodowego lub obudów złączy elektronicznych wymusza pracę w głębokich, wąskich kieszeniach. Duże narzędzia nie są w stanie obsłużyć tych żeber, więc operatorzy muszą sięgać po smukłe frezy o wydłużonym zasięgu. Często widzimy raporty z maszyn współrzędnościowych (CMM) ujawniające stożkowe ścianki boczne lub wybrzuszone profile pomimo dokładnych odczytów CNC. Ścieżka narzędzia była dokładna, ale wymiary fizyczne części wykraczały poza dopuszczalne granice.
To odchylenie wynika ze sprężystego zginania pod ciągłym bocznym naciskiem skrawania. Wraz ze wzrostem długości wspornika, sztywność promieniowa drastycznie spada. W przypadku typowego frezu trzpieniowego o średnicy 6 mm, samo zmniejszenie prędkości obrotowej wrzeciona nie zapobiegnie drganiom. Bez ścisłej kontroli nad zagłębieniem promieniowym, ugięciem narzędzia i dynamiką wiórów, nieuchronnie dojdzie do zezłomowania gniazd form o wąskiej tolerancji.
Dlaczego frezy trzpieniowe 6 mm są podatne na ugięcie podczas wykańczania ścianek pionowych: techniki kompensacji posuwu w przypadku współczynników nawisu przekraczających 3D
Gdy frez walcowo-czołowy o średnicy 6 mm pracuje przy stosunku długości do średnicy większym niż 3:1 lub 5:1, opór skrawania wzrasta wzdłuż przedłużonego trzonu. Ugięcie wspornika jest proporcjonalne do sześcianu długości wysięgu, co oznacza, że zmiana wysięgu z 18 mm do 30 mm zwielokrotnia wrażliwość na zginanie. Niewielki naddatek na wykończenie 0.05 mm może skrawać pod naciskiem tylko 0.02 mm, pozostawiając resztkowy naddatek, który powoduje zauważalny stożek wymiarowy.
Nie polegaj na przejściach sprężynowych i licz na to, że ściana się wyprostuje. Programujemy segmentowe redukcje posuwu o 15% do 20% w dolnych strefach kieszeni o wysokim oporze, aby zmniejszyć szczytowy nacisk. Połącz to z przejściami frezowania współbieżnego od dołu do góry sterowanymi CAM. Świeżo ścięte dolne warstwy skrawające chronią frez przed sprężystym odbiciem, stabilizując ugięcie i utrzymując prostopadłe ścianki boczne.
Praktyczne zastosowanie wysokowydajnego frezowania (HEM) w obróbce zgrubnej form: stosowanie frezów walcowo-czołowych z płytkimi cięciami promieniowymi i głębokimi cięciami osiowymi w celu zmniejszenia ciśnienia odprowadzania wiórów
Tradycyjna obróbka zgrubna kieszeni wykorzystuje duże nacięcia o małej głębokości osiowej. W hartowanych stalach narzędziowych to brutalne podejście koncentruje nadmierne ciepło tuż przy wierzchołku naroża. Wióry nie mogą wydostać się z wąskich szczelin, wtapiając się w rowki i odpryskując naroża frezu. Wysoki pisk słyszalny na podłodze potwierdza, że narzędzie zacina się pod wpływem niesymetrycznych obciążeń.
Zamiast tego, przechodzimy na metody High-Efficiency Milling (HEM). Używamy wysokiej jakości frezu płaskiego o głębokości osiowej 1.5- lub 2-krotnej średnicy narzędzia, w połączeniu z lekkim przesunięciem promieniowym o 5% do 10%. Rozprowadza to tarcie na całej długości rowka wiórowego. Siła odśrodkowa i strumień powietrza pod wysokim ciśnieniem wyrzucają cienkie, równomierne wióry, podwajając wydajność usuwania metalu i eliminując zakleszczanie się narzędzia.
Dynamiczne wyważenie i bicie zacisku: dlaczego kontrola TIR z dokładnością do 0.003 mm może podwoić żywotność narzędzia frezarskiego o średnicy 6 mm
Przechodząc przez wiele warsztatów formowania, wciąż można zobaczyć zniszczone uchwyty zaciskowe ER, które przekraczają swój okres użytkowania. Operatorzy maszyn zakładają, że niskie obciążenia skrawania frezu walcowo-czołowego o średnicy 6 mm sprawiają, że bicie 0.01 mm jest akceptowalne. W rzeczywistości, całkowite bicie wskazywane (TIR) wynoszące 0.01 mm zmusza jeden ząb do przyjęcia niemal całej siły uderzenia, podczas gdy pozostałe zęby ślizgają się.
Ta cykliczna nierównowaga powoduje mikroodpryskiwanie przeciążonego zęba skrawającego, co prowadzi do szybkiego złamania narzędzia. Zalecamy montaż małych narzędzi w precyzyjnych hydraulicznych lub termokurczliwych uchwytach narzędziowych. Za pomocą czujnika zegarowego sprawdź bicie 20 mm poniżej czoła uchwytu, utrzymując TIR poniżej 0.003 mm. Równomierne rozłożenie wiórów na wszystkich rowkach wiórowych konsekwentnie podwaja żywotność narzędzia podczas serii produkcyjnych.
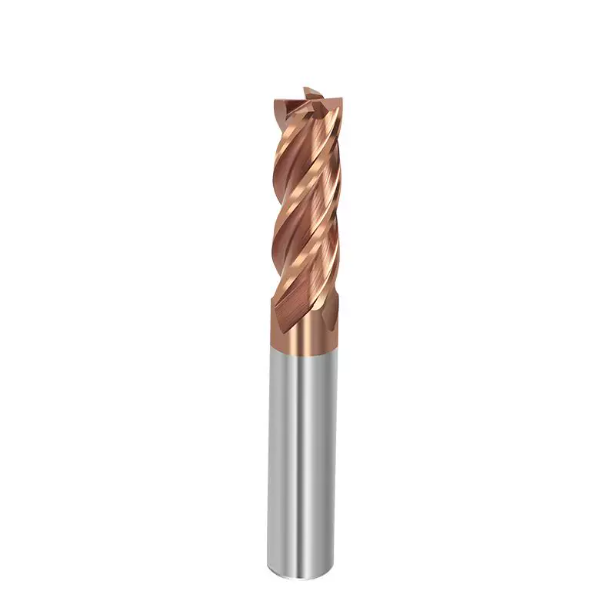
Jak producenci form mogą unikać pułapek: porady producentów frezów węglikowych dotyczące weryfikacji kwalifikacji dostawców
Odwiedzając narzędziownie w Ameryce Północnej i Europie, często dostrzegamy wyraźny brak spójności w procesie zakupowym. Menedżerowie ds. zakupów kupują wyłącznie na podstawie ceny, zakładając, że wszystkie narzędzia z węglika spiekanego działają tak samo. Tymczasem operatorzy maszyn zmagają się z nierównomierną pracą partii, obserwując, jak jeden frez wytrzymuje osiem godzin, a kolejny wykrusza się w ciągu trzydziestu minut. Z naszych linii szlifierskich wiemy, że to surowce i geometria pięcioosiowa decydują o wydajności.
Jeśli Twoja podłoga zmaga się z przedwczesnym odpryskiwaniem w przypadku stali H13 lub nierównym wykończeniem ścianek w przypadku stali P20, sprawdź swój łańcuch dostaw narzędzi. Niezawodni producenci frezów węglikowych zapewniają sprawdzoną powtarzalność, a nie tylko gotowe narzędzia. Ścisłe sortowanie wymiarowe, standardy ziarna submikronowego i automatyczne honowanie krawędzi gwarantują powtarzalną żywotność narzędzi. Ta wewnętrzna kontrola jakości pozwala operatorom na stosowanie agresywnych posuwów z pełnym zaufaniem.
Surowiec z węglika spiekanego Virgin Carbide kontra precyzja szlifowania 5-osiowego: rzeczywista różnica w spójności produkcji
Dążenie do niskich cen zakupu powoduje, że kupujący nie doceniają jakości podłoża z węglika spiekanego. Producenci tanich frezów często używają węglików spiekanych z odzysku, charakteryzujących się nierównomiernym rozkładem ziaren i mikroporowatością. Wady te łatwo pękają w kontakcie z twardymi skupiskami węglika w stalach formowych. Jako renomowani producenci frezów węglikowych, pozyskujemy ultradrobne pręty z czystego węglika wolframu (0.2–0.4 mikrona), aby zapewnić wytrzymałość rdzenia wymaganą do uzyskania ujemnych kątów natarcia i powłok PVD.
Stabilność szlifierki i częstotliwość obciągania ściernic również wpływają na jakość końcowej partii. Sprawdź frezy pod dużym powiększeniem, aby sprawdzić spójność mikrohonowania i przejścia kątów natarcia. Światowej klasy centra szlifierskie utrzymują promienie honowania krawędzi z tolerancją dwóch mikronów w całym cyklu produkcyjnym. Nierównomierne szlifowanie powoduje nierówną wysokość rowków wiórowych, co powoduje natychmiastowe drgania i drastyczne wahania żywotności narzędzi na obrabiarkach.
Przestań płacić za niepotrzebne premie: Strategie dopasowywania materiałów i redukcji kosztów w comiesięcznych zamówieniach na frezy trzpieniowe w formach wtryskowych
Przewymiarowanie frezów to kolejna kosztowna pułapka. Warsztaty często kupują drogie narzędzia klasy lotniczej do obróbki standardowych, wstępnie hartowanych gniazd o twardości około 30 HRC. Ta powłoka odporna na wysoką temperaturę i ujemny kąt natarcia marnują się w przypadku miękkich stali, często pogarszając narost na krawędzi skrawającej i przywieranie materiału obrabianego. Prawdziwe oszczędności wynikają z dopasowania konkretnej fizyki gniazda do docelowej geometrii frezu, zamiast polowania na niskie ceny katalogowe.
Przejrzyj swoje miesięczne zamówienia na frezy trzpieniowe i narzędzia do osobnych etapów produkcji. Używaj polerowanych, tłumiących drgania geometrii do czyszczenia gniazd w dużych ilościach i rezerwuj wyważone narzędzia o niskim biciu do obróbki wykańczającej z dużym zasięgiem. Specjalne powłoki żaroodporne i honowanie krawędzi skrawających o ujemnym kącie skrawania stosuj wyłącznie do płytek hartowanych. Jeśli masz do czynienia z trudnymi wydrukami gniazd lub wąskimi tolerancjami ugięcia, skontaktuj się z naszym zespołem inżynierów, aby omówić rysunki i szczegóły konfiguracji.






