
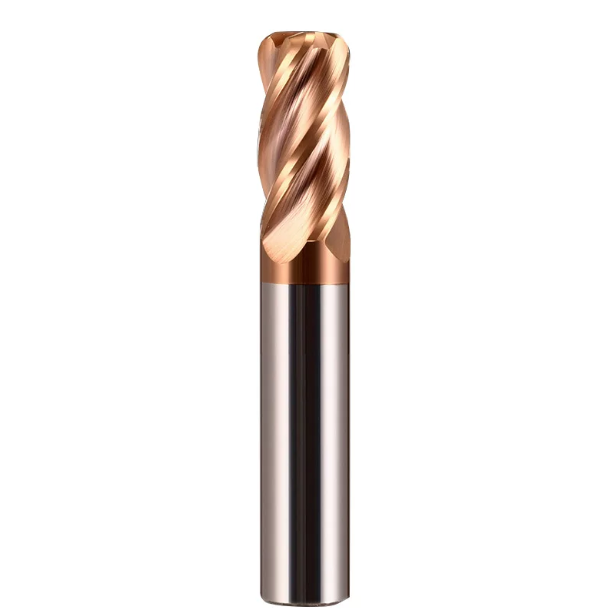
W zeszłym miesiącu klient z Ohio, zajmujący się precyzyjnymi formami wtryskowymi, przesłał nam nagranie z nagłym alarmem wrzeciona. Jego pięcioosiowe centrum obróbcze właśnie przeszło kontrolę dynamicznego wyważania. Jednak standardowy frez węglikowy uległ katastrofalnemu mikrowyszczerbieniu na całej głównej krawędzi skrawającej w niecałe osiem minut podczas frezowania wykańczającego suwaka formy D2 utwardzonego do twardości 63–65 HRC. Powstały pisk o wysokiej częstotliwości natychmiast uruchomił zabezpieczenie przeciążeniowe wrzeciona.
Kierownik hali produkcyjnej założył, że podłoże węglikowe jest zbyt kruche lub że nanopowłoka AlTiN/TiSiN uległa rozwarstwieniu. Jednak nasza inspekcja mikroskopem konfokalnym natychmiast ujawniła prawdziwy problem. Przyczyną tej usterki nie były wady materiału ani słaba przyczepność powłoki. Była to podręcznikowa niezgodność między twardością przedmiotu obrabianego a podstawową geometrią frezu walcowo-czołowego.
Przez ponad 16 lat wspierania warsztatów produkujących formy i maszyny lotnicze w Ameryce Północnej i Europie, wielokrotnie obserwowaliśmy ten rodzaj awarii. Operatorzy przyzwyczajeni do obróbki stali hartowanych, takich jak P20 lub NAK80, polegają na ostrych, dodatnich krawędziach skrawających. Powyżej 60 HRC mechanizm skrawający ulega całkowitej awarii. Metal traci niemal całą ciągliwość, generując ogromne wstrząsy mechaniczne i temperatury na styku przekraczające 900°C. Pod takimi obciążeniami ostre krawędzie ulegają zmiażdżeniu w ciągu milisekund. Przetrwanie stali narzędziowej o twardości 65 HRC wymaga ponownego przemyślenia trzech filarów fizycznych:
- Geometria krawędzi skrawającej frezu walcowo-czołowego: Zastąp dodatnie kąty natarcia sztywnym, ujemnym kątem w kształcie litery T i kontrolowanym honowaniem krawędzi, aby pochłaniać wstrząsy powstające podczas ściskania.
- Sztywność frezu trzpieniowego: grubość rdzenia powinna wynosić 65–70% średnicy narzędzia, aby zablokować ugięcie promieniowe na poziomie mikronów.
- Geometria rowka wiórowego frezu trzpieniowego: Użyj zaprojektowanego zmiennego odstępu skoku, aby przerwać harmoniczne częstotliwości drgań zanim się rozprzestrzenią.
Każdy mikron honowania krawędzi i każdy stopień wzmocnienia klina decydują o rzeczywistej trwałości frezu trzpieniowego. Czy podczas obróbki ultratwardych metali faktycznie ścinasz wióry, czy po prostu używasz wrzeciona maszyny do wbijania węglika spiekanego w hartowaną stal?
Dlaczego frezy trzpieniowe ogólnego przeznaczenia ulegają uszkodzeniu w przypadku stali hartowanej: przeprojektowanie geometrii na podstawie mechanizmów uszkodzeń
Większość operatorów maszyn była świadkiem dokładnie takiego scenariusza na hali produkcyjnej. Operator ładuje wysokowydajny, czteroostrzowy frez palcowy „ogólnego przeznaczenia”, aby skrawać hartowaną stal narzędziową do obróbki na zimno. Program oczyszcza zaledwie dwa narożniki gniazda, zanim miernik obciążenia wrzeciona gwałtownie osiągnie wartość szczytową. Po inspekcji okazuje się, że krawędzie skrawające są już nie do poznania. Operatorzy często obwiniają za to niedostateczny przepływ chłodziwa lub zbyt agresywne posuwy, ale nasza analiza awarii pokazuje, że prawdziwym winowajcą jest sama konstrukcja narzędzia.
W przypadku miękkiej stali narzędzie ścina i zwija ciągliwe wióry za pomocą ostrego kąta klina. Hartowana stal nie jest podatna na odkształcenia plastyczne, co sprawia, że skrawanie staje się procesem mechanicznego usuwania materiału pod wysokim ciśnieniem. Frezy ogólnego przeznaczenia z cienkimi krawędziami skrawającymi i otwartymi rowkami wiórowymi nie są w stanie wytrzymać tych ekstremalnych obciążeń udarowych. Ten fundamentalny konflikt jest powodem, dla którego musimy od podstaw przebudować geometrię frezu walcowo-czołowego ze stali hartowanej, aby umożliwić frezowanie z ekstremalną twardością.
Rozwiązywanie typowych problemów z awariami stali formowej hartowanej o twardości 60–65 HRC: mikroodpryski zamiast normalnego zużycia
Rozwiązując problemy z narzędziami do matryc do metalurgii proszków, stale obserwujemy stopniowe zużycie powierzchni przyłożenia. Podczas frezowania hartowanej stali matrycowej o twardości 60–65 HRC, normalne zużycie ścierne występuje rzadko. Osnowa martenzytyczna jest wypełniona twardymi węglikami. Podczas obróbki stali z dużą prędkością skrawania, mikroskopijna krawędź jest narażona na silne cykliczne uderzenia mechaniczne, szczególnie podczas obróbki przerywanej.
Jeśli krawędź skrawająca nie ma masy w przekroju poprzecznym, ostry wierzchołek pęka niemal natychmiast po wejściu w materiał. Pod mikroskopem widoczne są wówczas poszarpane mikrowykruszenia, a nie gładkie ślady zużycia. Po utworzeniu się wióra, opór skrawania gwałtownie wzrasta i niszczy całą powierzchnię boczną ostrza. Naszym głównym celem w przypadku geometrii frezów trzpieniowych ze stali hartowanej nie jest wyłącznie ostrość, ale zmiana stanu naprężenia krawędzi skrawającej z rozciągania na ściskanie.
Kompromisy fizyczne w geometrii frezu trzpieniowego spowodowane rosnącym oporem skrawania i ciepłem ścinania
Kierownicy warsztatów często pytają, czy możemy zaprojektować frez ze stali hartowanej, który zapewniałby płynne cięcie, a jednocześnie nie wiórkowałby. Podstawy fizyki wymuszają tu twarde kompromisy. Podczas frezowania twardych materiałów, silne ścinanie przekształca ponad 80% energii skrawania w ciepło lokalne, szybko podnosząc temperaturę w strefie skrawania do ponad 900°C. Ostry, dodatni kąt natarcia zmięknie i zapadnie się pod wpływem tych ekstremalnych sił i temperatur.
Przeprojektowanie geometrii frezu trzpieniowego wymaga przemyślanych kompromisów inżynieryjnych. Zastępujemy ostre krawędzie skrawające wzmocnionymi, pasywowanymi mikropowierzchniami, aby sprostać ekstremalnym obciążeniom. Spłaszczamy również rowki wiórowe, aby uzyskać maksymalną odporność na zginanie, poświęcając jednocześnie miejsce na wióry. Chociaż ta ciężka geometria może wydawać się oporna w porównaniu z frezami aluminiowymi, zapewnia ona rdzeniowi z węglika spiekanego wsparcie strukturalne niezbędne do przetrwania ekstremalnych cięć.
Nasze podstawowe strategie regulacji geometrycznej w celu przeciwdziałania odkształceniom termicznym i intensywnym siłom reakcji
Podczas korygowania ugięcia i wykruszania narzędzi w warsztatach klientów, przed wprowadzeniem odpowiednich prędkości posuwu, sprawdzamy masę rdzenia i kąty przyłożenia. Silne opory skrawania powodują znaczne sprężyste odskoki po przejściu krawędzi skrawającej. Zwiększanie kątów przyłożenia powoduje pocienienie struktury ostrza nośnego. Z kolei zbyt ciasne ustawienie przyłożenia generuje silne tarcie, powodując rozszerzalność cieplną, która zacina frez w materiale.
Nasze przetestowane w praktyce rozwiązanie łączy w sobie ciężki rdzeń ze stopniowanym, podwójnym kątem natarcia i ujemną powierzchnią natarcia. Dzięki temu pierwotne obciążenia ścinające są kierowane do sztywnego rdzenia węglikowego, przekształcając siły udarowe w równomierne obciążenia ściskające. Wąski, pierwotny profil natarcia zachowuje wytrzymałość krawędzi, a wtórny zapewnia przestrzeń do swobodnego powrotu sprężystego. Ten specjalistyczny frez walcowy HRC65 do stali hartowanej zapewnia stabilną pracę narzędzi nawet przy minimalnym smarowaniu.
Krytyczny kompromis między odpornością na odpryskiwanie a odprowadzaniem ciepła: Praktyczne projektowanie geometrii krawędzi skrawającej frezu trzpieniowego
Przy powiększeniu 200x, poważne uszkodzenia narzędzia w stali 62 HRC prawie zawsze koncentrują się w strefie 0.05 mm wzdłuż ostrza. Operatorzy często zakładają, że prędkość obrotowa wrzeciona była ustawiona zbyt wysoko. W rzeczywistości problemem jest nieprawidłowo podparty mikroskopijny trójkąt naprężeń na krawędzi skrawającej. W przypadku stali hartowanych krawędź zachowuje się mniej jak ostra brzytwa, a bardziej jak kowadło, wytrzymując tysiące udarów mechanicznych o wysokiej częstotliwości na minutę.
Trwałość narzędzia zależy od zrównoważenia udarności z ciepłem tarcia skrawającego. Zbyt ostra krawędź pęka pod wpływem naprężeń, a nadmierne honowanie zwiększa opory skrawania i zatrzymuje ciepło wewnątrz korpusu narzędzia. Doskonalenie geometrii krawędzi skrawającej frezu trzpieniowego to nasz fundamentalny krok w zapobieganiu przedwczesnemu wykruszaniu i katastrofalnemu ugięciu narzędzia w głębokich gniazdach formy.
Ustawianie zakresu ujemnego kąta natarcia (od -5° do -12°): zapobieganie natychmiastowemu uszkodzeniu krawędzi
Geometrie narzędzi do stali o twardości powyżej 60 HRC konsekwentnie charakteryzują się ujemnymi promieniowymi kątami natarcia. Podczas testów płytek 1.2379 (D2) w Niemczech, narzędzia szlifowane z neutralnym (0°) lub dodatnim kątem natarcia wykazywały mikrowykruszenia w ciągu dziesięciu minut. Dodatnie kąty natarcia poddają kruche ziarna węglika działaniu bezpośredniego naprężenia zginającego. Ponieważ węglik spiekany ma trzykrotnie wyższą wytrzymałość na ściskanie niż na rozciąganie, dodatnie kąty natarcia wystawiają podłoże na jego najsłabszy stan.
Szlifowanie promieniowych kątów natarcia od -5° do -12° kieruje siły skrawania do wewnątrz, w kierunku rdzenia z węglika spiekanego. Wykorzystuje to wysoką wytrzymałość podłoża na ściskanie i obciążenia udarowe. Jednak spadek kąta natarcia poniżej -12° powoduje wzrost oporu skrawania i ciepła tarcia, co powoduje drgania o niskiej częstotliwości na lżejszych maszynach. Aby zapewnić stabilne wykończenie formy, utrzymanie geometrii krawędzi skrawającej frezu walcowo-czołowego w zakresie od -6° do -8° zapewnia najbardziej niezawodną równowagę między wytrzymałością krawędzi a obciążeniem skrawającym.
Szerokość powierzchni T i honowanie krawędzi: współczynniki empiryczne dopasowane do posuwu na ząb (fz)
Precyzyjne szlifowanie ujemnej powierzchni styku T to tylko połowa sukcesu; wydajność zależy od dopasowania szerokości powierzchni styku do zaprogramowanego posuwu na ząb (fz). Często widzimy, jak warsztaty w Ameryce Północnej stosują powierzchnię styku T o szerokości 0.08 mm, posuwając się z posuwem zaledwie 0.02 mm na ząb. W takich warunkach narzędzie w ogóle nie tnie. Zamiast tego faza poleruje utwardzoną powierzchnię, generując intensywne ciepło tarcia, które niszczy krawędź skrawającą w ciągu kilku sekund.
Naszą zasadą jest zachowanie stosunku 1:1 do 1.5:1 między szerokością powierzchni styku T a posuwem na ząb (fz). Aby wykonać skrawanie wykończeniowe przy fz = 0.03 mm, należy utrzymywać szerokość powierzchni styku T w zakresie od 0.03 mm do 0.045 mm pod kątem 10–15°. W połączeniu z ostrzem o gradacji 8–15 mikronów, można usunąć mikroskopijne zadziory szlifierskie. Ta zoptymalizowana geometria krawędzi skrawającej frezu walcowo-czołowego tworzy stabilną płaszczyznę ścinania podczas formowania wiórów i zapobiega powstawaniu mikropęknięć na czubku narzędzia.
Konstrukcja z podwójnym kątem odciążenia: zapobieganie poważnemu przedwczesnemu zużyciu spowodowanemu tarciem podczas odzyskiwania sprężystości
Gdy operatorzy maszyn zgłaszają przedwczesne zużycie powierzchni przyłożenia, kontrola często ujawnia szeroki, wypolerowany pas zużycia. Stale o twardości 65 HRC wykazują intensywny powrót sprężysty po ściskaniu. Zastosowanie pojedynczego, dużego kąta przyłożenia w celu usunięcia tego sprężystego powrotu powoduje, że końcówka skrawająca staje się niebezpiecznie cienka i podatna na pękanie. Zastosowanie małego, pojedynczego kąta przyłożenia powoduje, że sprężysty materiał ociera się o powierzchnię przyłożenia, przyspieszając jej zużycie w ciągu kilku minut.
Rozwiązaliśmy ten problem, stosując stopniowany, podwójny kąt przyłożenia. Główny kąt przyłożenia jest precyzyjnie szlifowany pod kątem 6°–8° na wąskim odcinku 0.10–0.15 mm, zapewniając masę węglika spiekanego bezpośrednio za ostrzem. Drugi kąt przyłożenia natychmiast otwiera się do 12°–15°, zapewniając natychmiastowy prześwit, zapobiegający sprężynowaniu materiału i rozszerzalności cieplnej. Taka geometria znacząco redukuje ciepło tarcia i utrzymuje ścisłe tolerancje podczas precyzyjnego stosowania frezów walcowo-czołowych ze stali hartowanej.
Sztywność równa się trwałości — złoty środek między średnicą rdzenia frezu trzpieniowego a konstrukcją rowka wiórowego
Rozwiązując problemy z niską jakością wykończenia powierzchni stali o twardości powyżej 60 HRC, operatorzy zazwyczaj najpierw sprawdzają bicie wrzeciona i moment obrotowy uchwytu. Prawdziwym winowajcą jest jednak ugięcie korpusu narzędzia. Przy wysokich prędkościach skrawania siły promieniowe gwałtownie rosną na wysięgu narzędzia. Przy braku wystarczającej sztywności zginania w przekroju poprzecznym, nawet niewielkie ugięcie zaburza zaprogramowane ścieżki narzędzia, powodując falistość powierzchni i zmęczenie krawędzi w wysokiej liczbie cykli.
Frezowanie na twardo wymaga sztywności konstrukcyjnej w przypadku głębokiego wióra. Głębokie rowki wiórowe zaprojektowane dla długich, ciągliwych wiórów są całkowicie nieefektywne w przypadku materiałów hartowanych. Twarde stale wytwarzają krótkie, sproszkowane wióry w bardzo płytkiej strefie ścinania. Przeprojektowanie przekrojów poprzecznych w celu zwiększenia średnicy rdzenia frezu trzpieniowego zapewnia niezbędną stabilność fizyczną, zapobiegając ugięciu i drganiom pod dużymi obciążeniami bocznymi.
Maksymalizacja sztywności gięcia poprzez zwiększenie średnicy rdzenia do 65%–70%
Standardowe narzędzia wykorzystują stosunek rdzenia od 50% do 55%, aby usuwać duże wióry podczas obróbki zgrubnej. Nasze testy w tłoczni w Detroit, gdzie skrawano materiał 62 HRC D2, pokazują coś innego. Zwiększenie stosunku rdzenia do średnicy do 65%–70% ugięcia końcówki narzędzia o prawie połowę. Ponieważ sztywność jest skalowana do czwartej potęgi grubości rdzenia, niewielkie przyrosty rdzenia zapewniają ogromną odporność na zginanie.
Zwiększenie grubości rdzenia do około 68% zmniejsza przestrzeń wrębu wiórowego, ale idealnie nadaje się do płytkich skrawań z dużą prędkością. Grubość wióra podczas frezowania 60–65 HRC wynosi zaledwie kilka mikronów na ząb. Głębokie kieszenie wiórowe stają się zbędnymi słabymi punktami konstrukcyjnymi, sprzyjającymi wyginaniu się narzędzia. Utrzymanie węglika spiekanego wzdłuż osi środkowej sprawia, że sztywna średnica rdzenia frezu walcowo-czołowego jest niezbędna do utrzymania ścisłych tolerancji w głębokich wnękach.
Polerowanie rowków wiórowych pod geometrię frezu trzpieniowego w obróbce stali hartowanej (warunki łamania wiórów i płytkiej głębokości obróbki)
Hartowane wióry stalowe mają zerową ciągliwość, zamieniając się w pył ścierny pod wpływem silnego ścinania. Rowki wiórowe nie muszą już toczyć długich loków; muszą usuwać gorące zanieczyszczenia najkrótszą drogą wylotową. Tradycyjne, głębokie kieszenie rowkowe tworzą strefy stagnacji, w których cząstki ścierne zatrzymują ciepło. Te uwięzione wióry działają jak pasta ścierna, szorując ścianki rowków i wtłaczając ciepło bezpośrednio do korpusu narzędzia.
Na 5-osiowych szlifierkach CNC programujemy płytkie profile łukowe z płynnymi przejściami. Po procesie żłobkowania, polerowanie lustrzane zmniejsza chropowatość powierzchni poniżej Ra 0.1 mikrona. Eliminuje to prążki szlifierskie i usuwa mikroskopijne zakotwiczenia, w których twardy pył mógłby przywierać do ścianek. Optymalizacja geometrii żłobka frezu trzpieniowego zapewnia natychmiastowe usuwanie wiórów sproszkowanych pod wpływem dużych sił odśrodkowych i suchego powietrza.
Obliczenia ugięcia statycznego i wpływ rzeczywistego wysunięcia narzędzia na sztywność frezu trzpieniowego
Podczas obróbki głębokich wnęk operatorzy często używają standardowych narzędzi z nadmiernym wysięgiem, aby uniknąć kontaktu z osprzętem. Podstawowa fizyka belki wiertniczej dowodzi, że ugięcie statyczne jest skalowane sześcianem długości wystającej części. Wysunięcie narzędzia z 3xD do 4xD powoduje ponad dwukrotne ugięcie promieniowe przy identycznych obciążeniach. To silne ugięcie przechyla krawędź skrawającą, niszcząc starannie oszlifowane mikrogeometrie.
Aby zachować maksymalną sztywność frezów trzpieniowych, projektujemy narzędzia ze wzmocnionymi szyjkami, stożkami trzpieniowymi i krótkimi rowkami wiórowymi. Ograniczamy rowki wiórowe do 1.5xD–2xD, a resztę wzmacniamy ciężkim trzpieniem, aby tłumić drgania wrzeciona wysokoobrotowego. Operatorzy powinni pamiętać, że każdy dodatkowy milimetr wystającego przedmiotu skraca żywotność narzędzia. Utrzymywanie minimalnego luzu na wysięgu zapewnia ogólną sztywność mocowania.
Tłumienie drgań i zmęczenia wysokocyklicznego: kąt linii śrubowej i nierówny odstęp między rowkami
Wysokie piski podczas frezowania z dużą siłą sygnalizują, że narzędzie wchodzi w drgania regeneracyjne. Przy 60+ HRC, jeśli częstotliwość uderzeń zębów uderza w naturalne harmoniczne maszyny, zmiany grubości wióra gwałtownie się nasilają. Te zmienne obciążenia niszczą wykończenie ścianek bocznych i powodują mikropęknięcia wzdłuż granic ziaren węglika spiekanego. To ciągłe zmęczenie wysokocykliczne degraduje narzędzie na długo przed wystąpieniem normalnego zużycia ściernego.
Obniżenie prędkości wrzeciona w celu wyeliminowania wibracji to nieefektywny kompromis. Prawdziwym rozwiązaniem inżynieryjnym jest zerwanie zbieżności fazowej sił skrawania u źródła. Zmieniając odstęp między rowkami wiórowymi i kąt pochylenia linii śrubowej głównego frezu trzpieniowego, rozpraszamy szczyty uderzeń podczas szlifowania narzędzi. To przerywa synchroniczne pętle sprzężenia zwrotnego harmonicznego, zanim rezonans zdestabilizuje skrawanie.
Empiryczne kompromisy między obciążeniem osiowym a sztywnością promieniową (kąt pochylenia linii śrubowej frezu trzpieniowego: 35° do 45°)
W aluminium kąty pochylenia linii śrubowej od 45° do 50° zapewniają płynne usuwanie wiórów i wysoką siłę ścinającą skierowaną ku górze. Jednak testy płytek matrycowych 63 HRC 1.2379 w Niemczech ujawniły poważne zagrożenia związane z dużymi kątami pochylenia linii śrubowej. Chociaż duże kąty zmniejszają promieniowe obciążenia boczne, przekształcają one nadmierną siłę skrawania w osiowe obciążenia wyrywające. Przy dużych posuwach frezowania, niewielkie osiowe pełzanie narzędzia szybko zaburza tolerancje głębokości skrawania.
Dane z hali produkcyjnej pokazują, że kąt pochylenia linii śrubowej frezu palcowego od 35° do 45° zapewnia najbardziej niezawodne rozwiązanie mechaniczne. Spadek poniżej 30° minimalizuje naprężenia osiowe, ale koncentruje duże obciążenia udarowe promieniowo, co sprzyja ugięciu ścianek. Utrzymanie kątów pochylenia linii śrubowej podstawy między 38° a 42° zapewnia płynne ścinanie na wejściu, a jednocześnie blokuje siły osiowe bezpiecznie w granicach wysuwania uchwytu narzędziowego.
Zmienna helisa i nierówny skok: zakłócanie rezonansu o wysokiej częstotliwości na hali produkcyjnej
Nawet dynamicznie wyważone układy generują ślady drgań podczas obróbki symetrycznymi frezami 4- lub 6-ostrzowymi w stali twardej. Symetryczne ostrza uderzają w obrabiany przedmiot w identycznych odstępach czasu, podając do wrzeciona stałą częstotliwość wzbudzenia harmonicznego. Każdy ząb uderza w falę pozostawioną przez poprzedni ząb, wzmacniając rezonans w całym obszarze skrawania.
Przełamujemy ten schemat, łącząc nierówny odstęp między indeksami ze zmiennymi kątami linii śrubowej. Nieznacznie przesuwamy kąty indeksów linii śrubowej (np. 88°-92°-89°-91°) i zmieniamy kąt linii śrubowej frezu trzpieniowego w poszczególnych rowkach (np. pary 38° i 41°). To zmienia moment wejścia zębów w materiał, powodując, że wzory falowe z kolejnych cięć znoszą się poprzez destrukcyjną interferencję.
Dynamiczne sprzężenie zwrotne dotyczące kątów pochylenia linii śrubowej frezów trzpieniowych podczas frezowania trochoidalnego i operacji szybkiego skrawania płytkiego
Nowoczesne ścieżki trochoidalne CAM wykorzystują lekkie cięcia promieniowe (ae 5%–10%) i głębokie zagłębienie osiowe (ap 1.5xD–2xD). W tym modelu zagłębienia krawędzie skrawające są poddawane szybkim cyklom uderzeń, a nie stałemu naciskowi bocznemu. Wchodzenie i wychodzenie z cięcia z wysoką częstotliwością stawia ekstremalne wymagania dynamicznej stabilności skrętnej frezu.
Niezrównoważony kąt pochylenia linii śrubowej frezu walcowo-czołowego w głębokich przejściach powoduje skręcanie i nieregularne odskakiwanie krawędzi skrawających. Ten mikroruch stick-slip przyspiesza powstawanie wykruszeń wzdłuż zewnętrznych naroży. Połączenie umiarkowanych kątów pochylenia linii śrubowej ze zmiennym odstępem wygładza skoki obciążenia promieniowego podczas wejścia w łuk trochoidalny, umożliwiając serwomotorom obrabiarek płynne radzenie sobie z milisekundowymi zmianami obciążenia.
Wybór liczby ostrzy i wydajność obróbki: wpływ liczby ostrzy frezu trzpieniowego na prędkość posuwu i stabilność
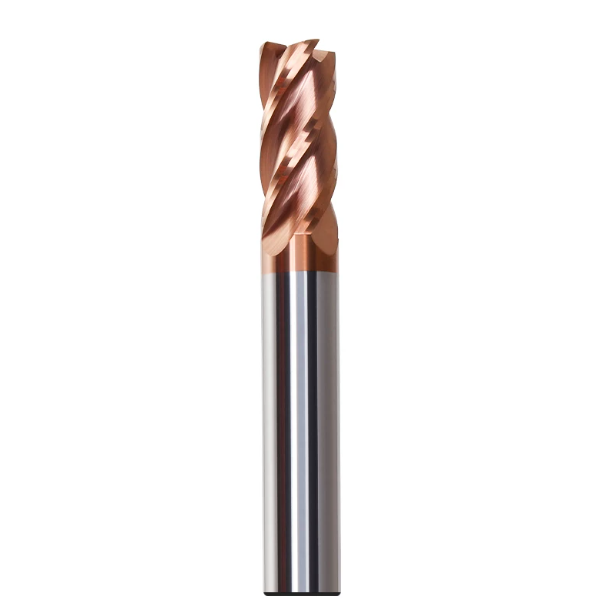
Wiele warsztatów stawia na zbyt bezpieczną obróbkę stali o twardości powyżej 60 HRC. Operatorzy często domyślnie wybierają standardowy frez 4-ostrzowy i zmniejszają posuw, aby uniknąć pęknięcia. Jednak praca z małą liczbą ostrzy przy wysokich prędkościach obrotowych wrzeciona znacznie ogranicza posuw stołu. Wymuszanie posuwu na ząb, aby osiągnąć cele produkcyjne, powoduje gwałtowne wzrosty obciążeń udarowych i wykruszanie krawędzi na twardych powierzchniach obrabianego przedmiotu.
Wybór liczby ostrzy nigdy nie jest decyzją jednowymiarową. Zwiększenie liczby ostrzy zwiększa sztywność przekroju poprzecznego i zachodzenie na siebie powierzchni styku, ale drastycznie zmniejsza przestrzeń wrębu wiórowego. Kluczowe jest zrównoważenie głębokości osiowej, szerokości skrawania i odstępu wiórowego. Optymalizacja liczby ostrzy frezu trzpieniowego to sekret skrócenia czasu cyklu skrawania stali hartowanej bez ryzyka katastrofalnego pęknięcia narzędzia.
Granice zastosowań frezów trzpieniowych 4-ostrzowych, 6-ostrzowych i wieloostrzowych w obróbce materiałów twardych (frezowanie boczne a frezowanie czołowe)
Testy płytek matrycowych do obróbki na gorąco o twardości 64 HRC w Szwecji wykazały, że frezy 4-ostrzowe mają problemy z płytkim profilowaniem. Z powodu szerokich odstępów między krawędziami skrawającymi, każdy powrót zęba w materiał powoduje agresywną falę uderzeniową. Zwiększenie liczby ostrzy do 6 lub 8 zapewnia ciągłe zazębienie wielu zębów. Stabilizuje to wahania momentu obrotowego wrzeciona i obniża gładkość powierzchni ścianek bocznych poniżej Ra 0.2 μm.
Jednak duża liczba ostrzy zawodzi, gdy głębokość osiowa gwałtownie wzrasta. Podczas rowkowania lub czyszczenia ciasnych naroży, wąskie wręby w narzędziach wieloostrzowych gromadzą gorące wióry, powodując szybkie spawanie wiórów. Frezy czteroostrzowe pracują z wolniejszym posuwem stołu, ale ich głębsze ostrza bezpiecznie odprowadzają wióry. Dopasuj liczbę ostrzy frezu trzpieniowego do rodzaju skrawania: wybierz frez wieloostrzowy do płytkiego wykańczania profilu, ale zmniejsz do 4 ostrzy, aby uzyskać głębokie czyszczenie naroży.
Formy cienkościenne i hartowane części z głębokimi wnękami: w jaki sposób strategie wielorowkowe i wysokoposuwowe redukują obciążenie na ząb
Obróbka cienkościennych, poddanych obróbce cieplnej matryc jest trudna, ponieważ stale o twardości 62–65 HRC charakteryzują się zerową plastycznością. Duże obciążenia wiórów pojedynczych zębów wywierają ogromne siły skrawania, które powodują wyginanie delikatnych ścianek. Gdy cienkie elementy wracają do frezu, silne zaciśnięcie miażdży krawędź skrawającą. Ten rodzaj awarii powoduje uszkodzenie drogich wkładek formujących już w ostatnim przejściu wykończeniowym.
Rozwiązanie inżynieryjne łączy dużą liczbę ostrzy z wysokimi prędkościami stołu i niewielkimi wiórami. Obróbka 6 lub 8 ostrzy pozwala zmniejszyć posuw na ząb do 0.015–0.025 mm, utrzymując jednocześnie wysokie prędkości posuwu. To mikrościnanie minimalizuje nacisk boczny na ścianki gniazda. Wykorzystanie sztywnego frezu walcowo-czołowego z liczbą ostrzy chroni delikatne elementy formy przed odkształceniem, jednocześnie zachowując ścisłe tolerancje.
Ograniczanie ryzyka operacyjnego przy wyborze narzędzi o dużej sztywności i wielu ostrzach w środowiskach o ograniczonym odprowadzaniu wiórów
Narzędzia wieloostrzowe mają poważne ograniczenie konstrukcyjne: ciasne kieszenie wiórowe. Podczas badania uszkodzonych narzędzi z węglika spiekanego u brytyjskiego dostawcy sprzętu lotniczego, wrzeciona nie wykazywały żadnych oznak drgań. Zamiast tego, twarde mikrowióry gromadziły się ciasno w wąskich rowkach wiórowych wewnątrz zamkniętej kieszeni. Powstałe hydrauliczne upakowanie wiórów zaklinowało rowek wiórowy i natychmiast złamało korpus narzędzia.
Nigdy nie przeprowadzaj frezowania wieloostrzowego bez przestrzegania zasad dotyczących odprowadzania wiórów. Zastępujemy chłodzenie wysokociśnieniowe suchym powietrzem o ciśnieniu 6 barów lub smarowaniem minimalną ilością (MQL), aby natychmiast usuwać mikrowióry. Zawsze programuj wtaczanie promieniowe zamiast ostrych zakrętów pod kątem 90 stopni. Kontrola przepływu wiórów zapewnia agresywną liczbę ostrzy frezu walcowo-czołowego, co przekłada się na wysoką wydajność i eliminuje ryzyko uszkodzenia narzędzi.
Rozwiązywanie problemów ze zużyciem w warunkach rzeczywistych: regulacje na miejscu w celu optymalizacji żywotności narzędzia frezarskiego
Rozwiązywanie problemów z trudnymi do usunięcia awariami frezowania często ujawnia reaktywne myślenie. Technicy zmieniają powłoki, aby zapobiec wykruszaniu się krawędzi, zmniejszają posuwy, aby naprawić ugięcie, lub zmieniają prędkości, aby wyciszyć drgania. Przy twardości powyżej 60 HRC, mikrogeometria krawędzi skrawającej, sztywność rdzenia i mocowanie uchwytu narzędziowego działają jak połączony system fizyczny. Zmiana jednego parametru prędkości rzadko rozwiązuje leżące u jej podstaw problemy z nierównowagą sił.
Odczytanie śladów zużycia pod mikroskopem to najszybszy sposób na ustalenie mechanizmów awarii narzędzia. Zawsze sprawdzamy, czy krawędzie nie wykruszają się pod wpływem naprężeń rozciągających lub nie trą o siebie w wyniku sprężystego odbicia. Dopasowanie mikrofaz, stopniowanych kątów przyłożenia i masy rdzenia do rzeczywistych wzorów zużycia jest kluczowe. Wyeliminowanie tych fizycznych przyczyn jest jedyną drogą do zapewnienia odpowiedniej trwałości narzędzia frezarskiego.
Studium przypadku terenowego (D2, H13, Cr12MoV przy 60–65 HRC): Jak precyzyjne dostrajanie geometryczne wykładniczo wydłuża żywotność frezu trzpieniowego
W warsztacie tłoczni, w którym stosowano hartowane suwaki D2 i Cr12MoV, wystąpiły poważne problemy ze zużyciem. Zużycie powierzchni przyłożenia przekroczyło 0.2 mm w ciągu dwudziestu minut, co spowodowało, że prostopadłość ścianek suwaka przekroczyła dopuszczalną normę. W powiększeniu krawędzie skrawające wykazywały pęknięcia termiczne pod wpływem ściskania, spowodowane tarciem sprężynowym. Zmniejszyliśmy luz pierwotny do 7°, zwiększyliśmy luz wtórny do 14° i dodaliśmy ujemną powierzchnię styku T o 0.03 mm.
Te subtelne modyfikacje natychmiast zmieniły wydajność narzędzia. Poprawiła się odporność na uderzenia, a dodatkowy luz zapobiegał przedostawaniu się ciepła tarcia do trzonka narzędzia. Całkowita odległość skrawania wzrosła z 18 metrów do prawie 60 metrów, przy zachowaniu chropowatości powierzchni poniżej Ra 0.3 μm. W przypadku problemów z wykruszaniem się krawędzi w przypadku frezów D2 lub H13, regulacja łysinek głównych i łysinek T szybko wydłuży żywotność frezu.
Przyczepność powłoki i wytrzymałość podłoża: synergia między formułami węglika o ultradrobnym ziarnie a geometrią krawędzi skrawającej frezu trzpieniowego
Powłoki nie mogą działać bez odpowiedniego podparcia podłoża. Obrabiacze często dążą do wysokich nanotwardości, ignorując wielkość ziaren węglika spiekanego i przygotowanie krawędzi. Gruboziarniste podłoża odrywają się wzdłuż granic ziaren podczas szlifowania, pozostawiając ząbkowane mikrowcięcia. Nawet najlepsze żaroodporne nanopowłoki rozwarstwiają się, gdy są podparte słabą, poszarpaną krawędzią.
Do frezowania 60+ HRC opracowujemy podłoża z ultradrobnymi ziarnami węglika spiekanego o wielkości 0.2–0.4 μm. Gęste granice ziaren zapewniają wytrzymałość na ściskanie niezbędną do uzyskania ujemnych profili natarcia i zaokrągleń krawędzi. To stałe podłoże odprowadza ciepło ścinające bezpośrednio do wiórów, dzięki czemu nanopowłoka jest odporna na silne utlenianie. Jeśli powłoki przedwcześnie odpadają w warsztacie, należy sprawdzić, czy wytrzymałość podłoża jest odpowiednia do geometrii krawędzi skrawającej frezu walcowo-czołowego.
Wnioski z uruchomienia na miejscu u klientów z Zachodu: lista kontrolna decyzji przy wyborze standardowych lub niestandardowych frezów trzpieniowych HRC65 do stali hartowanej
Nie każda obróbka stali hartowanej wymaga drogiego, niestandardowego frezu. Jeśli wykańczasz płytkie profile na sztywnych maszynach z ciasnymi uchwytami narzędziowymi, standardowe frezy o zmiennej podziałce sprawdzą się doskonale. Standardowe narzędzia z odpowiednim przygotowaniem krawędzi skrawającej w fabryce zapewniają niezawodne czasy cykli obróbki w przypadku geometrii otwartych. Korzystanie z gotowych narzędzi pozwala obniżyć koszty, gdy warunki skrawania mieszczą się w standardowych granicach projektowych.
Jednak głębokie wnęki, cienkie żebra lub długie wysięgi przekraczające 3.5xD szybko przekraczają fizyczne ograniczenia standardowych narzędzi. W przypadku tych trudnych konfiguracji, narzędzia niestandardowe o współczynniku rdzenia 68%, krótkich rowkach wiórowych i wzmocnionych szyjkach są znacznie bardziej ekonomiczne. Wybór odpowiedniego frezu walcowo-czołowego HRC65 do stali hartowanej sprowadza się do zrównoważenia sił skrawania z ograniczeniami geometrycznymi. Jeśli masz problem z ugięciem na twardym wydruku formy, prześlij nam rysunki części i parametry skrawania – możemy przeanalizować Twoją konfigurację i zoptymalizować geometrię narzędzia pod kątem Twojej hali produkcyjnej.






