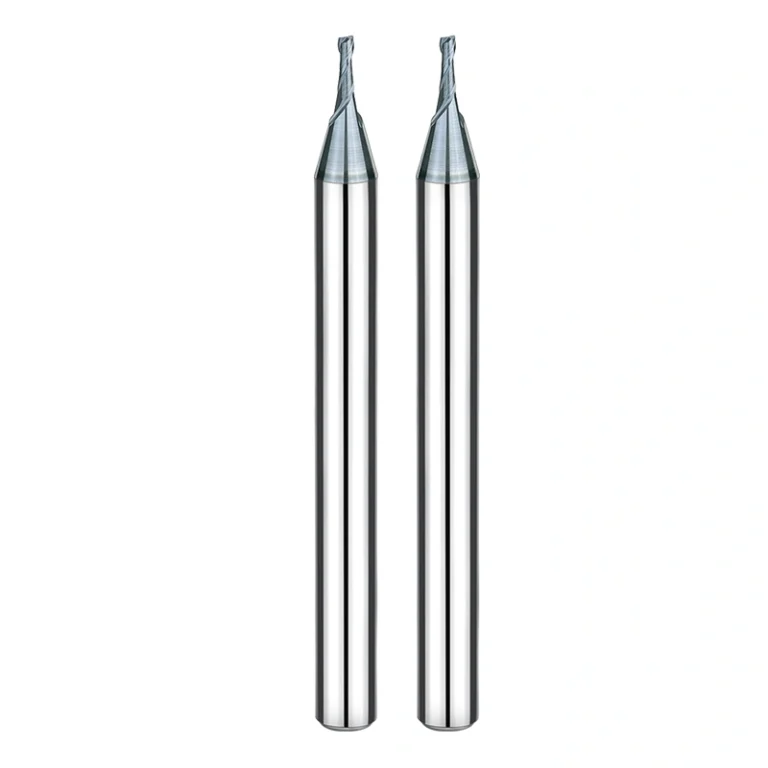
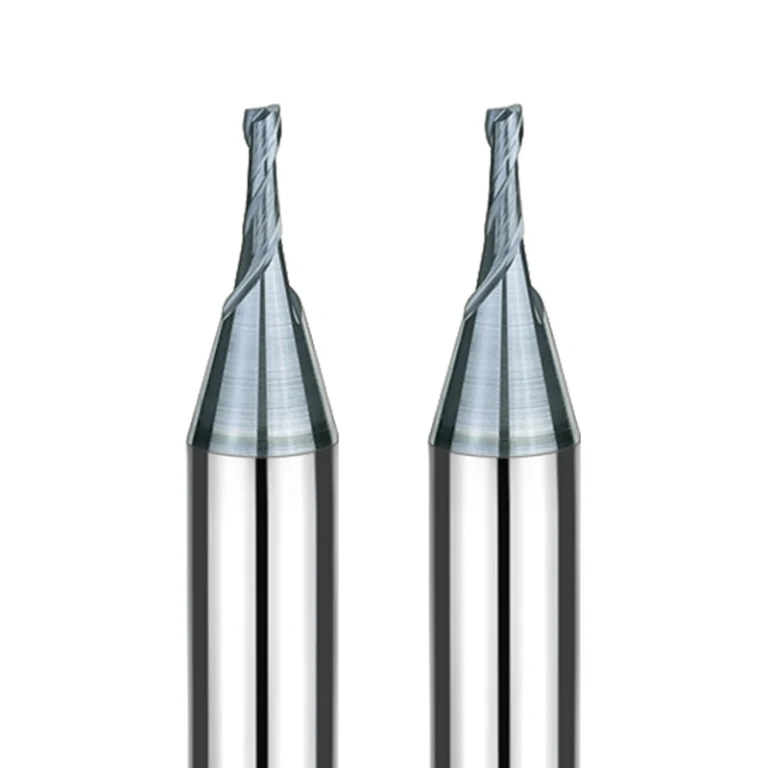
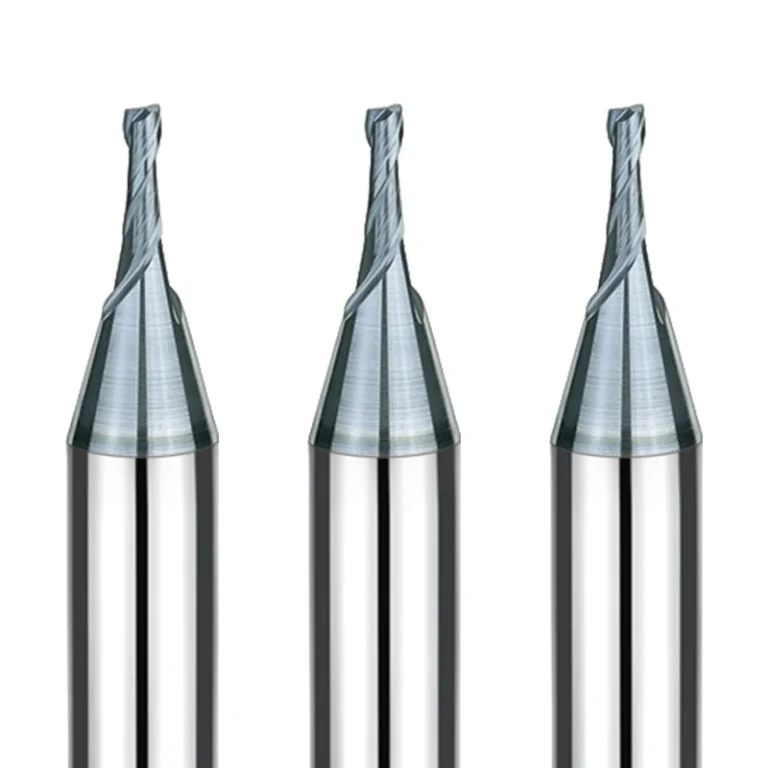
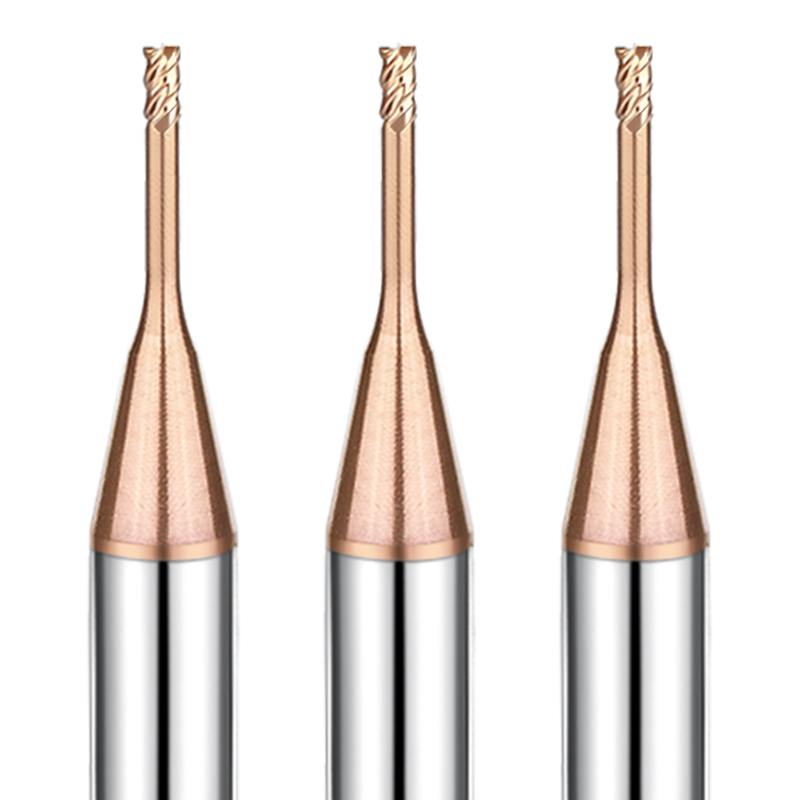
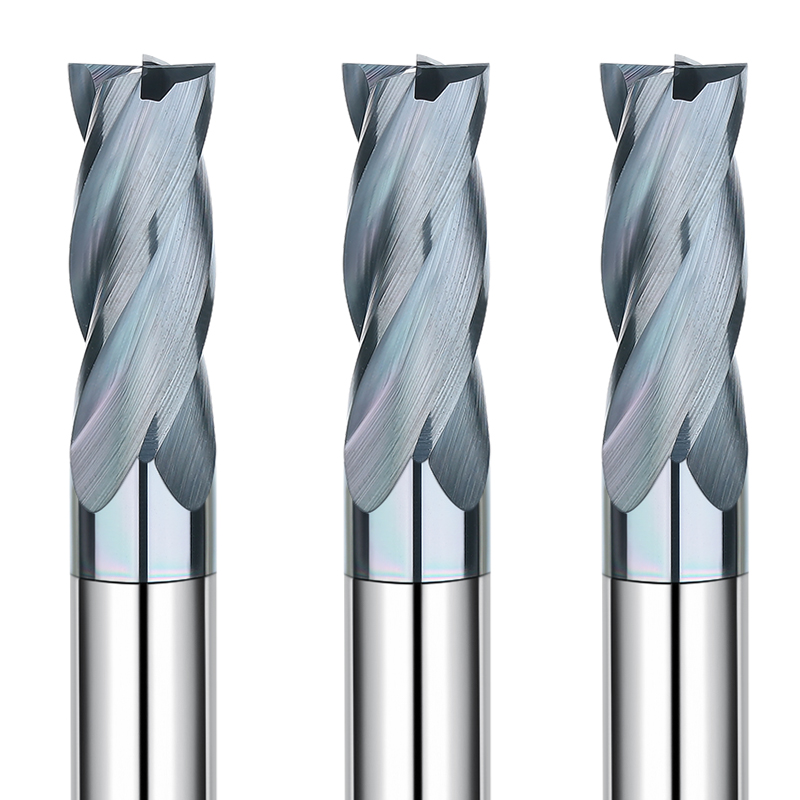
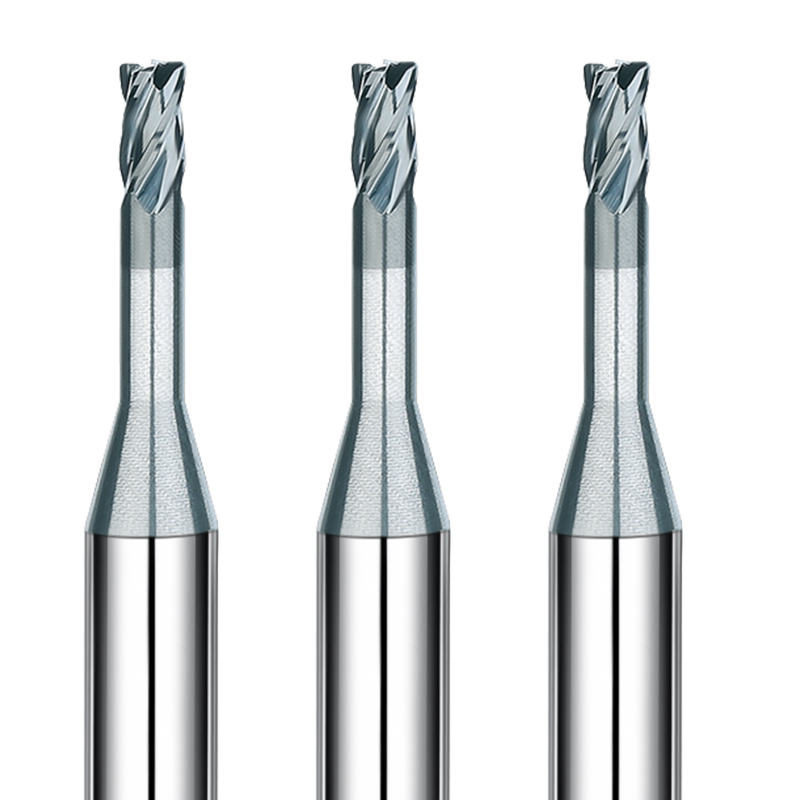
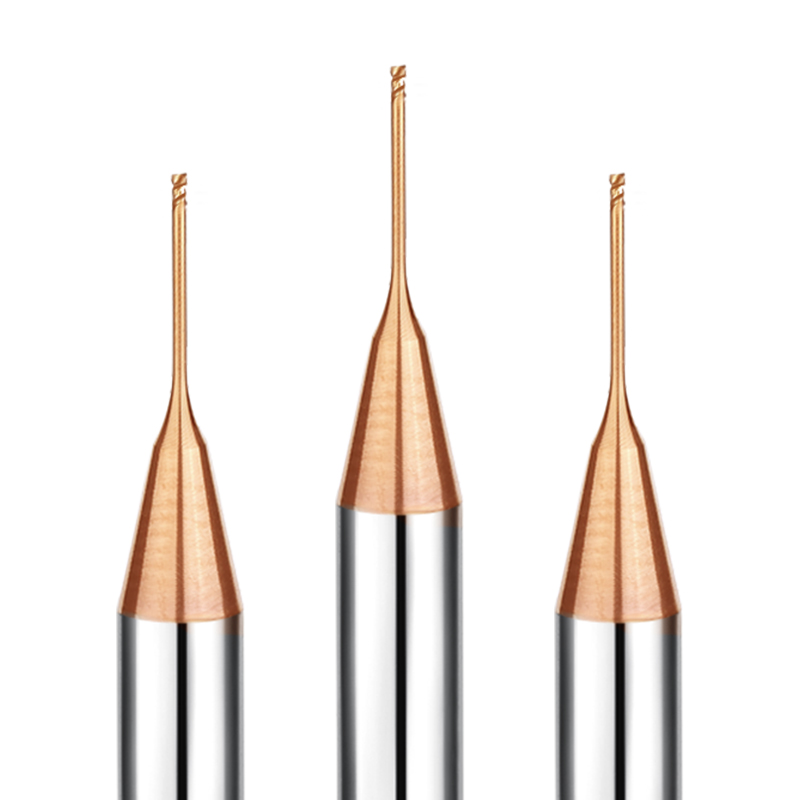
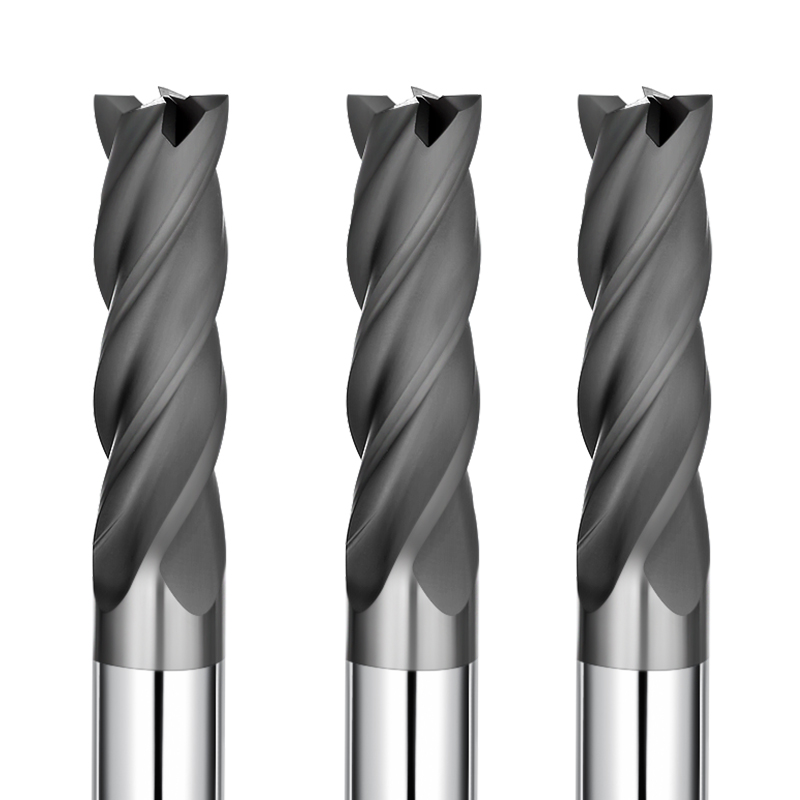
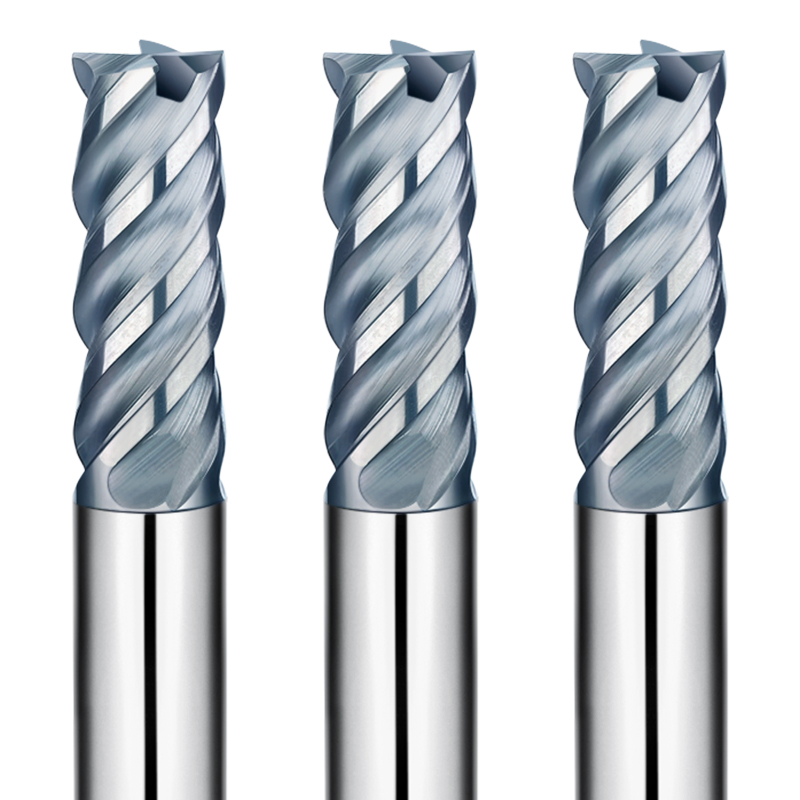
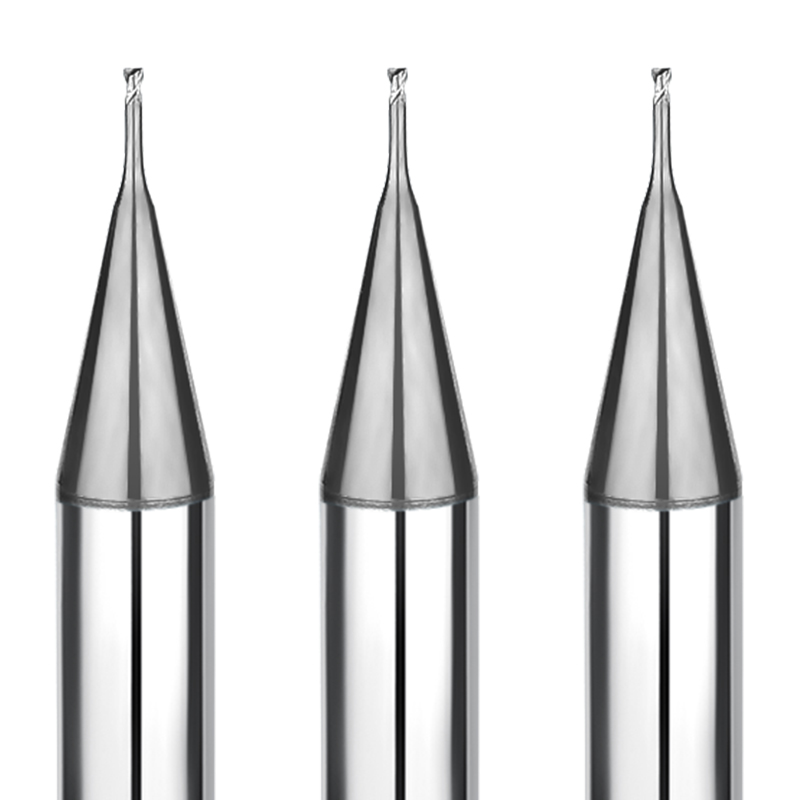
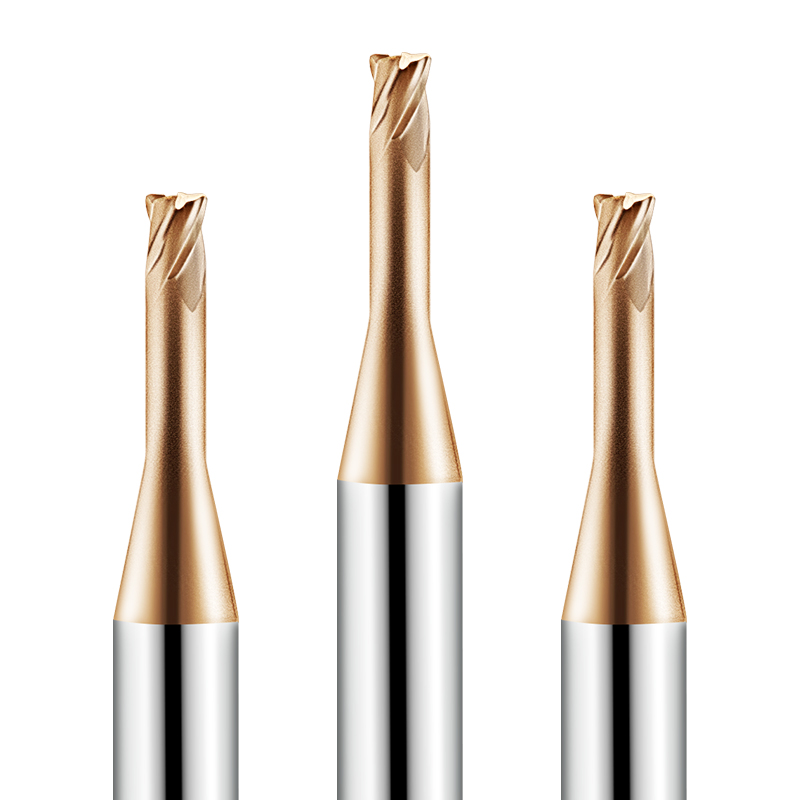
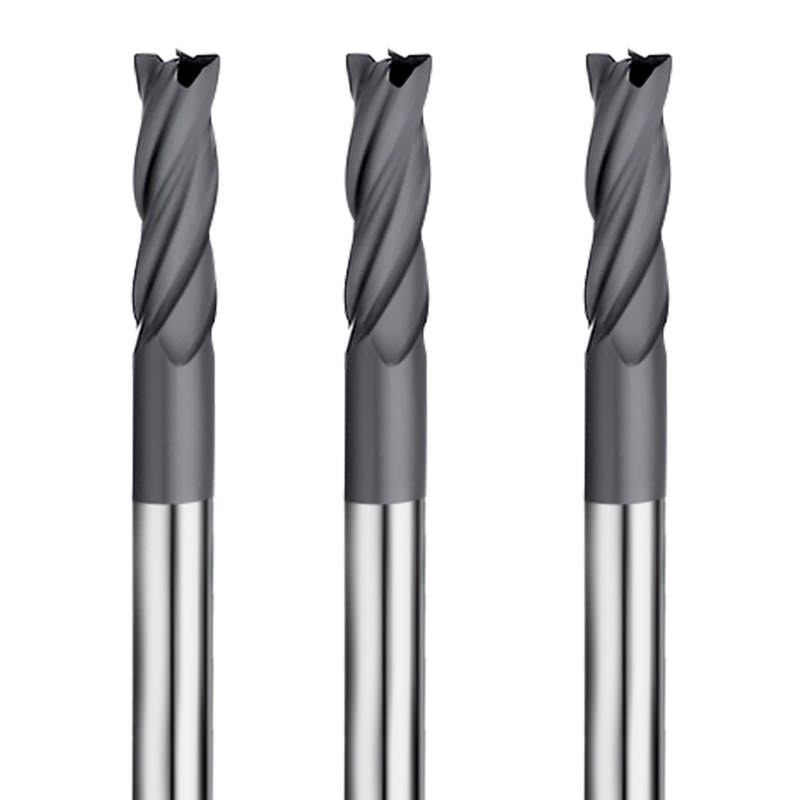
В мире высокоточной обработки микроэлементы требуют инструментов, сочетающих исключительную точность с высокой прочностью. Фреза SAMHO HRC55 с двумя канавками и плоским концом разработана для удовлетворения жестких требований операторов станков с ЧПУ, работающих с алюминиевыми сплавами, предварительно закаленными сталями и цветными металлами.
Основные технические преимущества
- Превосходные характеристики микродиаметра (от Φ0.2 до Φ6.0 мм)
Наша серия микрофрез с плоским концом разработана для обработки сложных деталей и замысловатых изогнутых поверхностей. Будь то фрезерование микрожидкостных каналов или прецизионных корпусов для электроники, эти инструменты обеспечивают необходимую точность размеров для вашего проекта.
- Оптимизированная двухканавочная спиральная конструкция
Разработано для обеспечения:
- Быстрая эвакуация чипов: Предотвращает перегрев при нарезании глубоких канавок или пазов.
- Стабильность резки: Сводит к минимуму вибрацию и дребезжание в условиях высокоскоростных станков с ЧПУ.
- Многоступенчатая возможность: Выполняет черновую, получистовую и чистовую обработку одним инструментом.
- Усовершенствованное покрытие для универсальности при твердости HRC55
Изготовленный из высококачественного твердого сплава с термостойким покрытием, этот инструмент сохраняет остроту лезвия при работе с широким спектром материалов:
- Легированные и углеродистые стали: Надежная работа в общем машиностроении.
- Медь и алюминий: Исключительное качество обработки поверхности при изготовлении пресс-форм для цветных металлов.
- Медицинское оборудование: Высокоточная фрезеровка компонентов хирургического класса.
- Защита инструментов на основе данных
Компания SAMHO предоставляет параметры фрезерования, специфичные для конкретного применения (скорость, подача, глубина резания), для:
- Защитите наконечник инструмента микроскопического диаметра.
- Повышение эффективности обработки
- Значительно сократить производственные затраты
Рекомендации по профессиональному использованию
- Управление скоростью вращения шпинделя: Если станок с ЧПУ не может достичь рекомендуемых оборотов в минуту, пропорционально уменьшите скорость вращения шпинделя и скорость подачи.
- Стратегия охлаждающей жидкости: Для предотвращения износа кромок используйте охлаждающую жидкость на основе масла для нержавеющей стали и жаростойких сплавов.
- Точная настройка: Для наконечников микродиаметра (Φ0.2–0.5 мм) используйте бесконтактные измерительные приборы.
- Контроль вибрации: При возникновении вибрации следует уменьшить скорость подачи, чтобы поддерживать желаемое качество поверхности.
Почему стоит сотрудничать с SAMHO China?
- Качество промышленного уровня: В наличии более 15 моделей с диаметром Φ0.2–6.0 мм.
- Непревзойденные оптовые цены: Прямые поставки с завода для глобальных дистрибьюторов и крупных производственных цехов.
- OEM и кастомизация: Специализированные покрытия или изготовление рулей нестандартной длины доступны благодаря нашей команде инженеров.
Рекомендуемые материалы для обработки (Настоятельно рекомендуется: ⭐️ | Рекомендуется: ⭕️ | Предложено: ◯ )
| Категория |
Рабочий материал |
Класс |
| МЕТАЛЛИЧЕСКАЯ СТАЛЬ |
Углеродистые стали (S45C/S55C) |
⭕️ |
|
Легированные стали (SK/SCM/SUS) |
⭕️ |
|
Предварительно закаленные стали (NAK/HPM) |
⭕️ |
|
Закалённые стали (~55/~60/~70 HRC) |
◯ |
| СПЕЦИАЛЬНЫЙ МАТЕРИАЛ |
Алюминиевые сплавы |
◯ |
|
Graphite |
|
|
Медь |
⭕️ |
|
пластики |
|
|
Углеродное волокно |
|
|
Титановые сплавы |
◯ |
|
Жаростойкие сплавы |
|
|
Цементированный карбид |
|
|
Твердый хрупкий (неметаллический) материал |
|
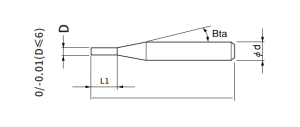
Всего 15 модели
| Номер модели |
наружный диаметр |
Длина реза |
Эффективная длина |
Угол конусности хвостовика |
Общая длина |
Количество флейт |
Диаметр хвостовика |
В наличии |
| SHBS2-0020040 |
0.2 |
0.4 |
– |
12° |
50 |
2 |
4 |
○ |
| SHBS2-0030060 |
0.3 |
0.6 |
– |
12° |
50 |
2 |
4 |
○ |
| SHBS2-0040080 |
0.4 |
0.8 |
– |
12° |
50 |
2 |
4 |
○ |
| SHBS2-0050100 |
0.5 |
1 |
– |
12° |
50 |
2 |
4 |
○ |
| SHBS2-0060150 |
0.6 |
1.5 |
– |
12° |
50 |
2 |
4 |
○ |
| SHBS2-0070180 |
0.7 |
1.8 |
– |
12° |
50 |
2 |
4 |
○ |
| SHBS2-0080200 |
0.8 |
2 |
– |
12° |
50 |
2 |
4 |
○ |
| SHBS2-0100300 |
1 |
3 |
– |
12° |
50 |
2 |
4 |
○ |
| SHBS2-0150400 |
1.5 |
4 |
– |
12° |
50 |
2 |
4 |
○ |
| SHBS2-0200500 |
2 |
5 |
– |
12° |
50 |
2 |
4 |
○ |
| SHBS2-0250650 |
2.5 |
6.5 |
– |
12° |
50 |
2 |
4 |
○ |
| SHBS2-0300800-4 |
3 |
8 |
– |
12° |
50 |
2 |
4 |
○ |
| SHBS2-0401000-4 |
4 |
10 |
– |
– |
50 |
2 |
4 |
○ |
| SHBS2-0401000-6 |
4 |
10 |
– |
12° |
60 |
2 |
6 |
○ |
| SHBS2-0601500 |
6 |
15 |
– |
– |
60 |
2 |
6 |
○ |
Боковое фрезерование
| Рабочий материал |
Бескислородная медь Красная медь |
Углеродистая сталь HRC30-45 и предварительно закаленная сталь |
Закаленная сталь HRC45-55 |
| (мм) Диаметр |
(мин-1)Скорость |
(мм/мин)Подача |
(мин-1)Скорость |
(мм/мин)Подача |
(мин-1)Скорость |
(мм/мин)Подача |
| D1.0 |
10000 |
150 |
10000 |
100 |
8000 |
60 |
| D1.5 |
8000 |
180 |
8000 |
120 |
6000 |
60 |
| D2.0 |
8000 |
200 |
7000 |
120 |
5000 |
60 |
| D2.5 |
6000 |
300 |
6000 |
120 |
4500 |
60 |
| D3 |
7000 |
300 |
5000 |
150 |
4000 |
80 |
| D4 |
7000 |
300 |
4000 |
150 |
4000 |
100 |
| D4 |
7000 |
300 |
4000 |
150 |
4000 |
100 |
| D6 |
7000 |
300 |
3500 |
250 |
3000 |
200 |
Величина фрезерования для бокового фрезерования (мм)
| Рабочий материал \ Длина реза |
2.5D (Длина реза = Диаметр * 2.5) |
4D (Длина реза = Диаметр * 4) |
| Ниже 45HRC |
ae=0.07D ap=2D |
ae=0.07D ap=2D |
| Выше 45HRC |
ae=0.03D ap=1.5D |
ae=0.03D ap=1.5D |
D: Диаметр (мм)
ap: Осевая глубина (мм)
ae: Радиальная глубина (мм)
Примечание:
*Если параметры фрезерования превышают максимальную скорость вращения шпинделя станка, следует пропорционально уменьшить как скорость вращения шпинделя, так и скорость подачи;
*Рекомендует масляную охлаждающую жидкость для нержавеющих сталей и жаропрочных сплавов;
*Рекомендуется использовать бесконтактное измерительное устройство, чтобы избежать повреждения прецизионного наконечника;
*В случае вибрации пропорционально уменьшите скорость вращения шпинделя и скорость подачи.
Контурное фрезерование
| Рабочий материал |
Бескислородная медь Красная медь |
Углеродистая сталь HRC30-45 и предварительно закаленная сталь |
Закаленная сталь HRC45-55 |
| (мм) Диаметр |
(мин-1)Скорость |
(мм/мин)Подача |
(мин-1)Скорость |
(мм/мин)Подача |
(мин-1)Скорость |
(мм/мин)Подача |
| D0.2 |
30000 |
200 |
30000 |
120 |
30000 |
120 |
| D0.3 |
30000 |
220 |
30000 |
150 |
30000 |
150 |
| D0.3 |
30000 |
300 |
30000 |
200 |
30000 |
200 |
| D0.3 |
26000 |
300 |
26000 |
200 |
26000 |
200 |
| D0.3 |
24000 |
500 |
24000 |
300 |
24000 |
300 |
| D0.3 |
20000 |
500 |
20000 |
500 |
20000 |
500 |
| D0.3 |
16000 |
800 |
16000 |
800 |
16000 |
800 |
| D0.3 |
13000 |
1000 |
13000 |
1000 |
13000 |
1000 |
| D0.3 |
13000 |
1200 |
13000 |
1200 |
13000 |
1200 |
| D0.3 |
12000 |
1500 |
12000 |
1500 |
12000 |
1500 |
| D0.3 |
12000 |
1500 |
12000 |
1500 |
12000 |
1500 |
| D0.3 |
11000 |
1800 |
11000 |
1800 |
11000 |
1800 |
| D0.3 |
10000 |
2200 |
10000 |
2200 |
10000 |
2200 |
| D0.3 |
10000 |
2200 |
10000 |
2200 |
10000 |
2200 |
| D0.3 |
9000 |
2500 |
9000 |
2500 |
9000 |
2500 |
Примечание:
*Если параметры фрезерования превышают максимальную скорость вращения шпинделя станка, следует пропорционально уменьшить как скорость вращения шпинделя, так и скорость подачи;
*Рекомендует масляную охлаждающую жидкость для нержавеющих сталей и жаропрочных сплавов;
*Рекомендуется использовать бесконтактное измерительное устройство, чтобы избежать повреждения прецизионного наконечника;
*В случае вибрации пропорционально уменьшите скорость вращения шпинделя и скорость подачи.