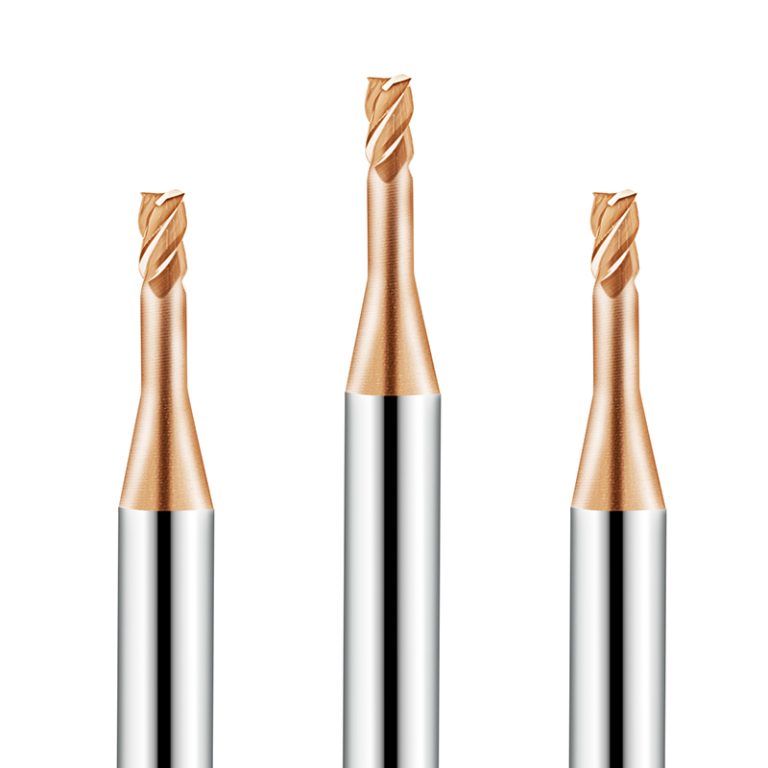
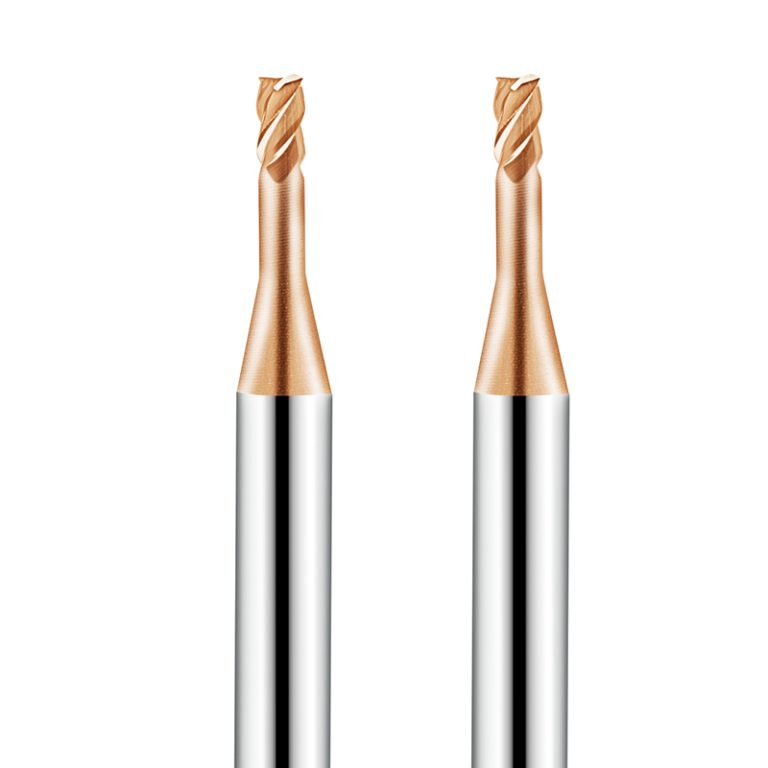
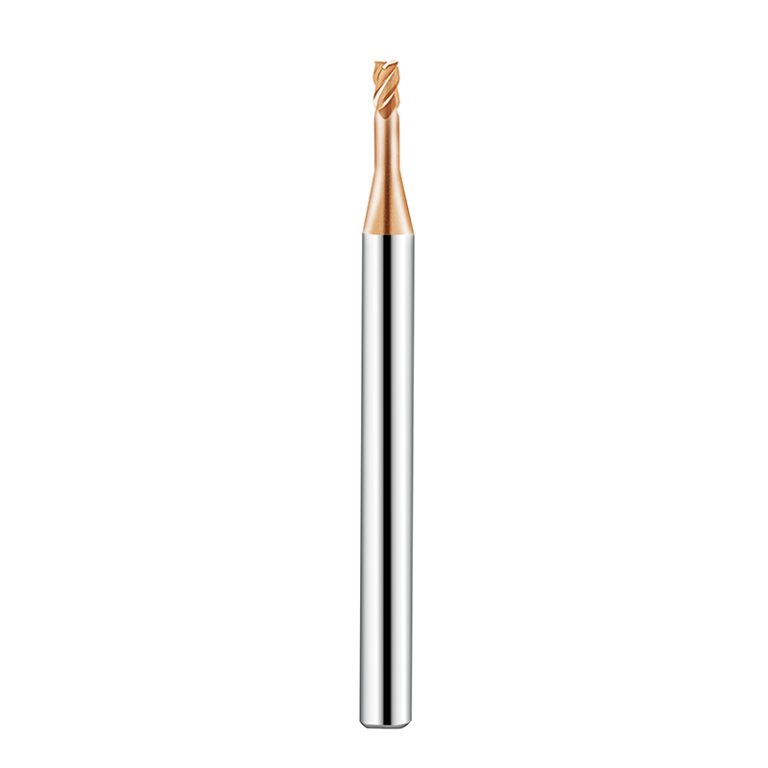
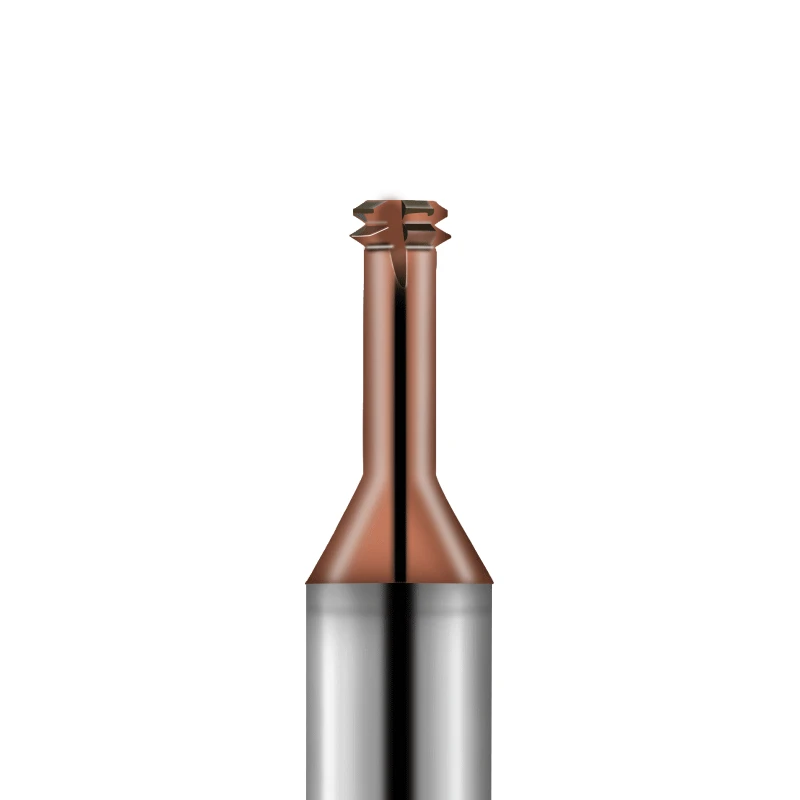
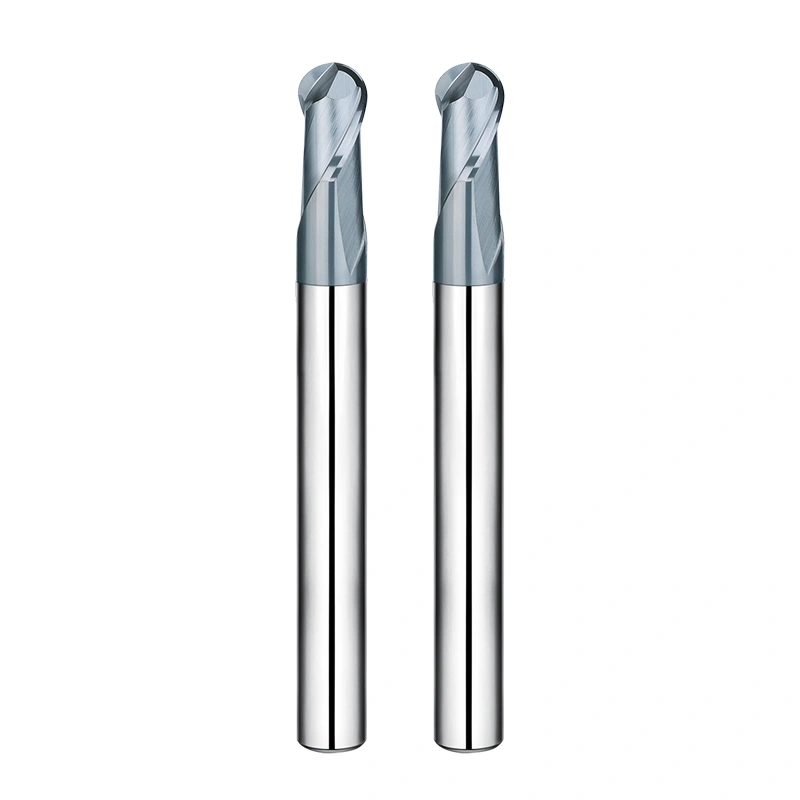
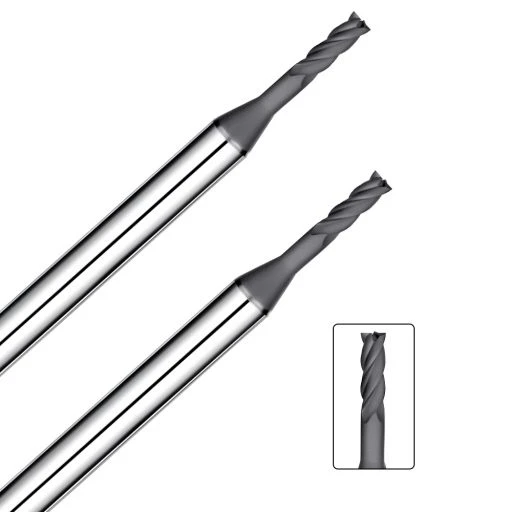
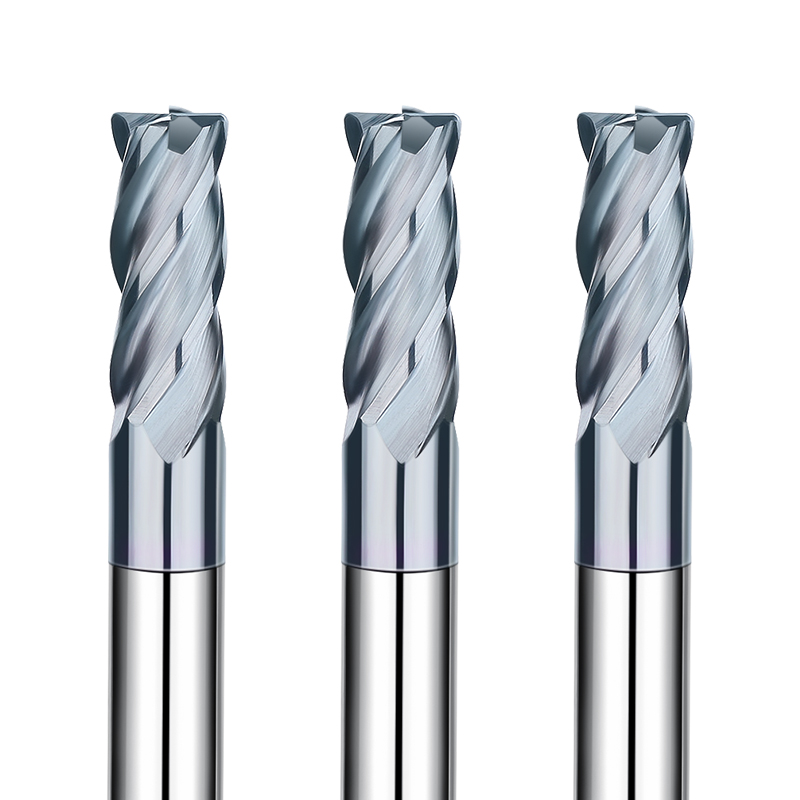
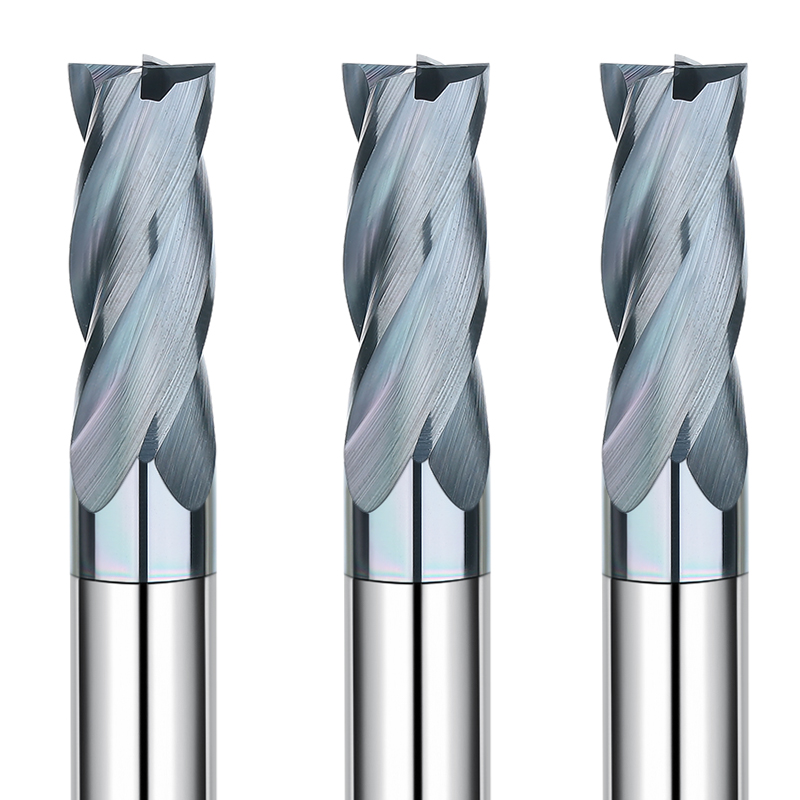
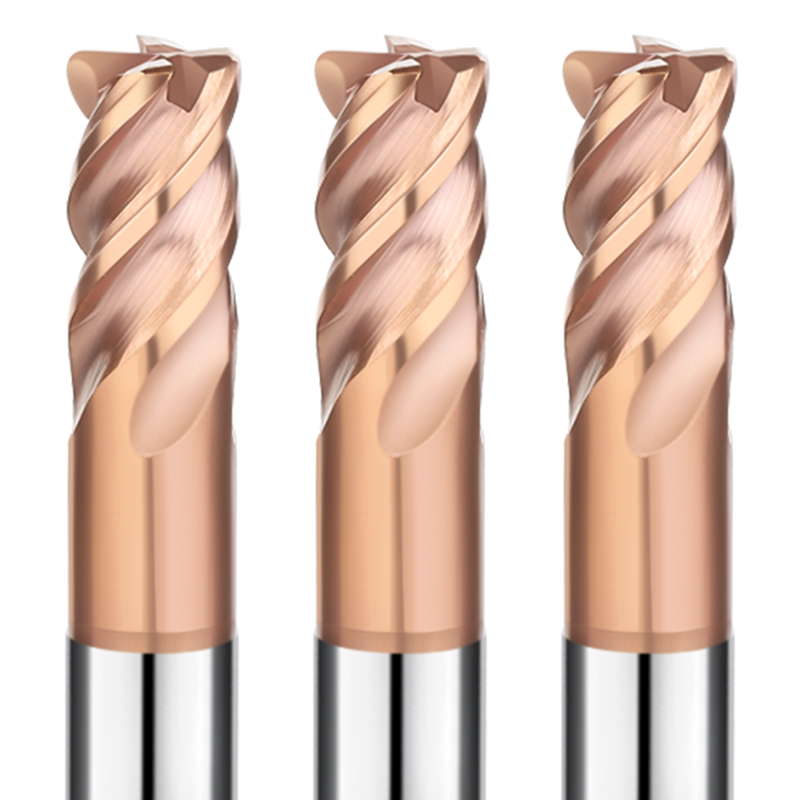
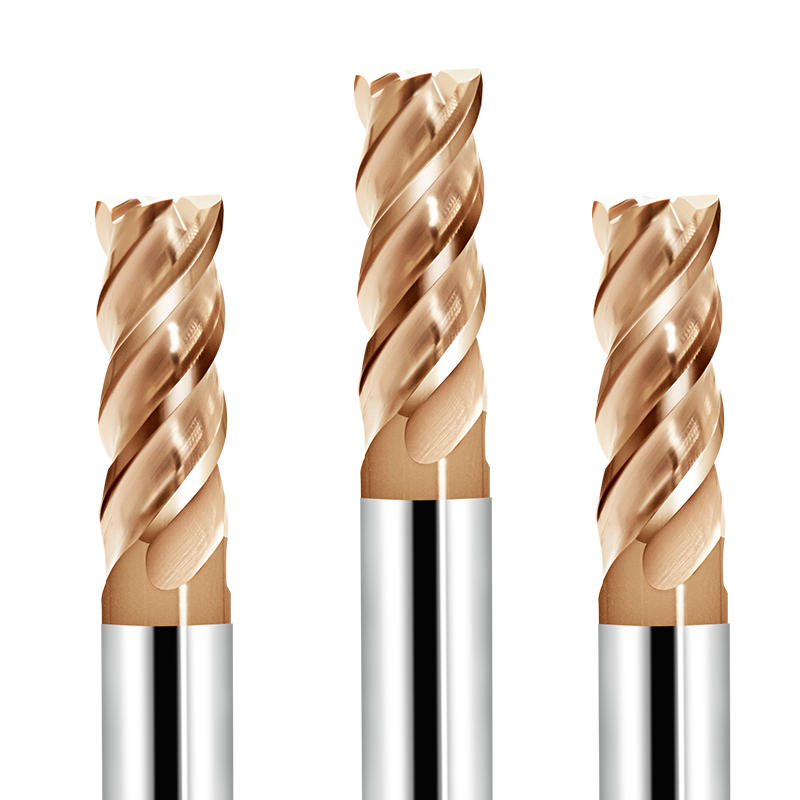
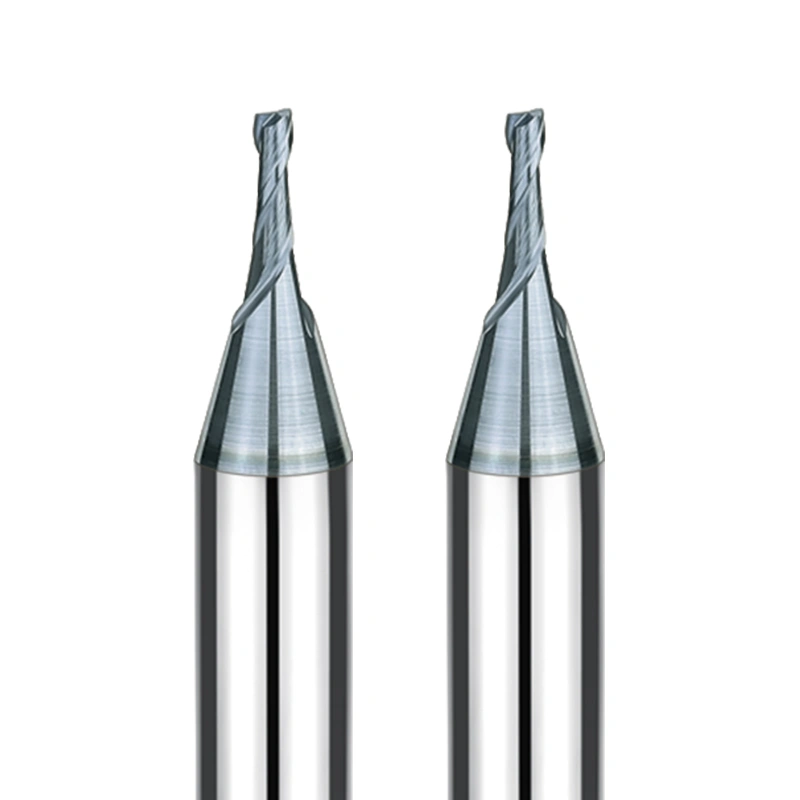
В области обработки закаленной стали требования к характеристикам инструмента чрезвычайно высоки. Режущие инструменты должны обладать превосходной износостойкостью, исключительной стабильностью и обеспечивать точную и эффективную обработку. Четырехзубая концевая фреза с длинной шейкой (D1-D3 мм) от SAMHO со специальным покрытием разработана для решения этих задач. Она оптимизирована для операторов станков с ЧПУ, обеспечивая точную и эффективную обработку закаленной стали, одновременно продлевая срок службы инструмента и повышая производительность.
Расширенные технические характеристики
Высокоадгезионное покрытие для исключительного срока службы инструмента
Наше фирменное высокоэффективное покрытие придает этим инструментам исключительную твердость и химическую инертность.
- Износостойкость: Сохраняет остроту режущей кромки при непрерывной высокотемпературной обработке закаленной стали.
- Предотвращение установки микрочипов: Обеспечивает прочное сцепление покрытия с твердосплавной подложкой даже в условиях высокоскоростной резки.
Передовая геометрия, разработанная для прецизионной обработки закаленной стали.
- Конструкция с длинным грифом и четырьмя флейтами: Идеально подходит для высокоточной фрезеровки на станках с ЧПУ глубоких полостей и закаленных стальных заготовок высокой твердости.
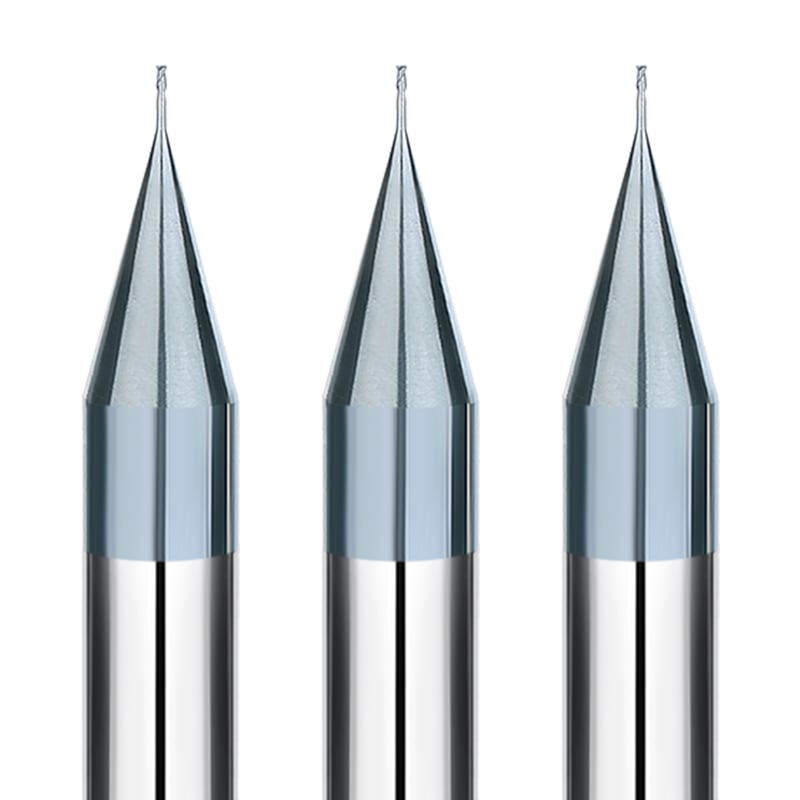
- Оптимизированная геометрия носка и шейки: Снижает нагрузку при резании, минимизирует нагрев и повышает стабильность обработки.
Эффективная резка и удаление стружки
- Оптимизированная геометрия многоканавочного грифа: Улучшает отвод стружки, быстро удаляя ее из зоны резки.
- Сниженное тепловыделение при резке: Минимизирует зону термического воздействия, предотвращая растрескивание или деформацию закаленной стали.
Сверхмелкозернистая твердосплавная подложка и прецизионное шлифование
- Размерная точность: Строго контролируется в пределах ±0.01 мм для обеспечения стабильного серийного производства.
- Исключительная устойчивость к разрушению: Значительно повышает долговечность инструмента, особенно при работе с высокотвердыми и высокоабразивными закаленными сталями.
Целевые приложения и отрасли
Эта серия 4-зубчатых концевых фрез с длинной шейкой специально разработана для прецизионного фрезерования закаленной стали на станках с ЧПУ. Она отличается высокой универсальностью и широким спектром применения:
- Точное фрезерование глубоких полостей в закаленных стальных заготовках высокой твердости.
- Механическая обработка полостей пресс-форм и сложных конструкций. с неизменной точностью.
- Высокоточная контурная обработка и обработка переходов внутренних угловИдеально подходит для сложных узоров.
- Серийное производство заготовок которые требуют исключительной износостойкости и точности размеров.
Почему стоит выбрать SAMHO в качестве оптового партнера?
Индивидуальные OEM/ODM-решения : разработанные с учетом разнообразных требований клиентов.
Точно контролируемый диаметр хвостовика : допуски 0–0.003 мм обеспечивают стабильную и надежную фиксацию инструмента.
Высококачественные материалы и покрытия : обеспечивают исключительную износостойкость и продлевают срок службы инструмента.
Разработан для высокоточной обработки закаленной стали на станках с ЧПУ : высокая эффективность, низкий тепловыделение при резке и неизменно высокая точность.
Рекомендуемые материалы для обработки (Настоятельно рекомендуется: ⭐️ | Рекомендуется: ⭕️ | Предложено: ◯ )
| Категория |
Рабочий материал |
Класс |
| МЕТАЛЛИЧЕСКАЯ СТАЛЬ |
Углеродистые стали (S45C/S55C) |
|
|
Легированные стали (SK/SCM/SUS) |
|
|
Предварительно закаленные стали (NAK/HPM) |
|
|
Закалённые стали (~55/~60/~70 HRC) |
⭐️ |
| СПЕЦИАЛЬНЫЙ МАТЕРИАЛ |
Алюминиевые сплавы |
|
|
Graphite |
|
|
Медь |
|
|
пластики |
|
|
Углеродное волокно |
|
|
Титановые сплавы |
|
|
Жаростойкие сплавы |
|
|
Цементированный карбид |
|
|
Твердый хрупкий (неметаллический) материал |
|
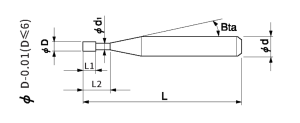
Всего 26 модели
| Номер модели |
наружный диаметр |
Длина реза |
Эффективная длина |
Угол конусности хвостовика |
Общая длина |
Количество флейт |
Диаметр хвостовика |
В наличии |
| SHHLS4-010040 |
1 |
1.5 |
4 |
12° |
50 |
4 |
4 |
○ |
| SHHLS4-010060 |
1 |
1.5 |
6 |
12° |
50 |
4 |
4 |
○ |
| SHHLS4-010080 |
1 |
1.5 |
8 |
12° |
50 |
4 |
4 |
○ |
| SHHLS4-010100 |
1 |
1.5 |
10 |
12° |
50 |
4 |
4 |
○ |
| SHHLS4-010160 |
1 |
1.5 |
16 |
12° |
50 |
4 |
4 |
○ |
| SHHLS4-015040 |
1.5 |
2.3 |
4 |
12° |
50 |
4 |
4 |
○ |
| SHHLS4-015060 |
1.5 |
2.3 |
6 |
12° |
50 |
4 |
4 |
○ |
| SHHLS4-015080 |
1.5 |
2.3 |
8 |
12° |
50 |
4 |
4 |
○ |
| SHHLS4-015100 |
1.5 |
2.3 |
10 |
12° |
50 |
4 |
4 |
○ |
| SHHLS4-015160 |
1.5 |
2.3 |
16 |
12° |
50 |
4 |
4 |
○ |
| SHHLS4-020060 |
2 |
3 |
6 |
12° |
50 |
4 |
4 |
○ |
| SHHLS4-020080 |
2 |
3 |
8 |
12° |
50 |
4 |
4 |
○ |
| SHHLS4-020100 |
2 |
3 |
10 |
12° |
50 |
4 |
4 |
○ |
| SHHLS4-020120 |
2 |
3 |
12 |
12° |
50 |
4 |
4 |
○ |
| SHHLS4-020160 |
2 |
3 |
16 |
12° |
50 |
4 |
4 |
○ |
| SHHLS4-020200 |
2 |
3 |
20 |
12° |
50 |
4 |
4 |
○ |
| SHHLS4-030080 |
3 |
4.5 |
8 |
12° |
50 |
4 |
4 |
○ |
| SHHLS4-030100 |
3 |
4.5 |
10 |
12° |
50 |
4 |
4 |
○ |
| SHHLS4-030120 |
3 |
4.5 |
12 |
12° |
50 |
4 |
4 |
○ |
| SHHLS4-030160 |
3 |
4.5 |
16 |
12° |
50 |
4 |
4 |
○ |
| SHHLS4-030200 |
3 |
4.5 |
20 |
12° |
50 |
4 |
4 |
○ |
| SHHLS4-030080-6 |
3 |
4.5 |
8 |
12° |
50 |
4 |
6 |
○ |
| SHHLS4-030100-6 |
3 |
4.5 |
10 |
12° |
50 |
4 |
6 |
○ |
| SHHLS4-030120-6 |
3 |
4.5 |
12 |
12° |
50 |
4 |
6 |
○ |
| SHHLS4-030160-6 |
3 |
4.5 |
16 |
12° |
50 |
4 |
6 |
○ |
| SHHLS4-030200-6 |
3 |
4.5 |
20 |
12° |
50 |
4 |
6 |
○ |
Параметры контурного фрезерования
| Рабочий материал |
|
Закаленная сталь HRC48-55 |
Закаленная сталь HRC56-62 |
Закаленная сталь HRC63-70 |
| Диаметр |
Эффективная длина (мм) |
(мин-1) Скорость |
(мм/мин) Подача |
(мм) Осевая глубина |
(мм) Глубина радиала |
(мин-1) Скорость |
(мм/мин) Подача |
(мм) Осевая глубина |
(мм) Глубина радиала |
(мин-1) Скорость |
(мм/мин) Подача |
(мм) Осевая глубина |
(мм) Глубина радиала |
| 1 |
4 |
23000 |
900 |
0.04 |
0.5 |
18000 |
800 |
0.03 |
0.4 |
14000 |
500 |
0.02 |
0.3 |
| 1 |
6 |
18000 |
700 |
0.02 |
0.5 |
14000 |
600 |
0.01 |
0.4 |
10000 |
400 |
0.007 |
0.3 |
| 1 |
8 |
16000 |
600 |
0.02 |
0.5 |
12000 |
500 |
0.01 |
0.4 |
8000 |
340 |
0.005 |
0.3 |
| 1 |
10 |
14000 |
500 |
0.01 |
0.5 |
10000 |
400 |
0.007 |
0.4 |
6000 |
250 |
0.005 |
0.3 |
| 1 |
16 |
12000 |
320 |
0.006 |
0.5 |
9000 |
250 |
0.004 |
0.4 |
5500 |
150 |
0.003 |
0.3 |
| 1.5 |
4 |
20000 |
900 |
0.05 |
0.75 |
18000 |
800 |
0.04 |
0.6 |
4000 |
600 |
0.03 |
0.45 |
| 1.5 |
6 |
20000 |
800 |
0.04 |
0.75 |
18000 |
700 |
0.03 |
0.6 |
14000 |
500 |
0.02 |
0.45 |
| 1.5 |
8 |
18000 |
600 |
0.03 |
0.75 |
14000 |
600 |
0.03 |
0.6 |
10000 |
380 |
0.01 |
0.45 |
| 1.5 |
10 |
16000 |
500 |
0.03 |
0.75 |
14000 |
500 |
0.02 |
0.6 |
10000 |
350 |
0.01 |
0.45 |
| 1.5 |
16 |
10000 |
360 |
0.01 |
0.75 |
9000 |
300 |
0.007 |
0.6 |
6800 |
200 |
0.005 |
0.45 |
| 2 |
6 |
18000 |
900 |
0.06 |
1 |
15000 |
750 |
0.05 |
0.8 |
12000 |
600 |
0.03 |
0.6 |
| 2 |
8 |
16000 |
800 |
0.05 |
1 |
12000 |
600 |
0.04 |
0.8 |
9500 |
500 |
0.02 |
0.6 |
| 2 |
10 |
14000 |
700 |
0.05 |
1 |
12000 |
500 |
0.04 |
0.8 |
9500 |
450 |
0.02 |
0.6 |
| 2 |
12 |
12000 |
600 |
0.04 |
1 |
10000 |
500 |
0.03 |
0.8 |
8200 |
400 |
0.01 |
0.6 |
| 2 |
16 |
10000 |
500 |
0.03 |
1 |
9200 |
400 |
0.02 |
0.8 |
7500 |
340 |
0.007 |
0.6 |
| 2 |
20 |
9200 |
380 |
0.02 |
1 |
8500 |
340 |
0.01 |
0.8 |
6000 |
260 |
0.005 |
0.6 |
| 3 |
8 |
14000 |
900 |
0.1 |
1.5 |
10000 |
800 |
0.07 |
1.2 |
8000 |
600 |
0.05 |
0.9 |
| 3 |
10 |
14000 |
900 |
0.1 |
1.5 |
10000 |
800 |
0.07 |
1.2 |
8000 |
600 |
0.05 |
0.9 |
| 3 |
12 |
12000 |
800 |
0.08 |
1.5 |
9200 |
700 |
0.06 |
1.2 |
7200 |
500 |
0.04 |
0.9 |
| 3 |
16 |
10000 |
700 |
0.007 |
1.5 |
8500 |
600 |
0.05 |
1.2 |
6500 |
400 |
0.03 |
0.9 |
| 3 |
20 |
9000 |
700 |
0.07 |
1.5 |
7800 |
600 |
0.04 |
1.2 |
5800 |
400 |
0.02 |
0.9 |
Примечание:
*Если параметры фрезерования превышают максимальную скорость вращения шпинделя станка, следует пропорционально уменьшить как скорость вращения шпинделя, так и скорость подачи;
*Рекомендует масляную охлаждающую жидкость для нержавеющих сталей и жаропрочных сплавов;
*Рекомендуется использовать бесконтактное измерительное устройство, чтобы избежать повреждения прецизионного наконечника;
*В случае вибрации пропорционально уменьшите скорость вращения шпинделя и скорость подачи;
*Если твердость материала превышает HRC58, рекомендуется использовать воздушное охлаждение для черновой обработки и масляное распыление для чистовой обработки.