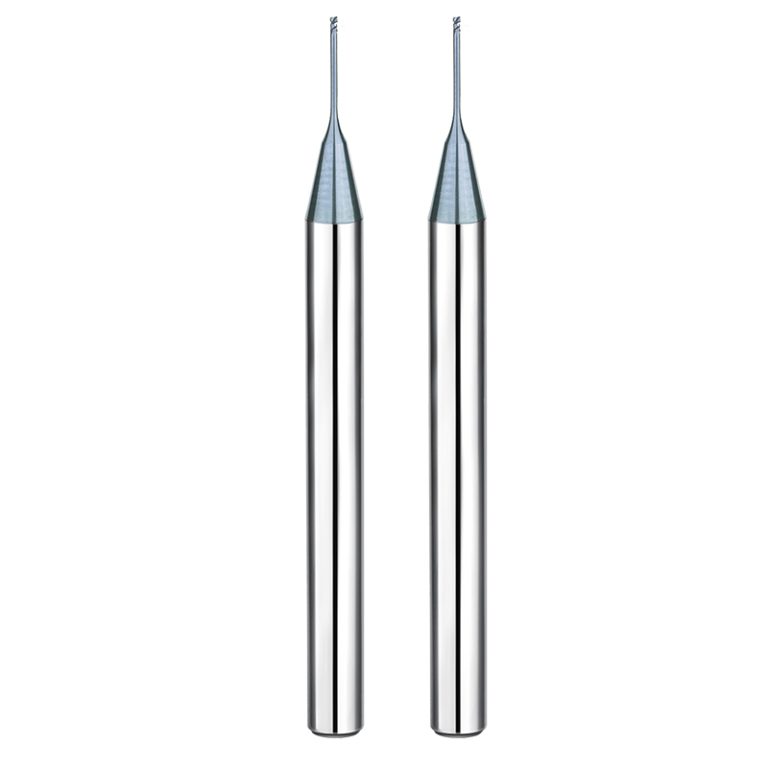
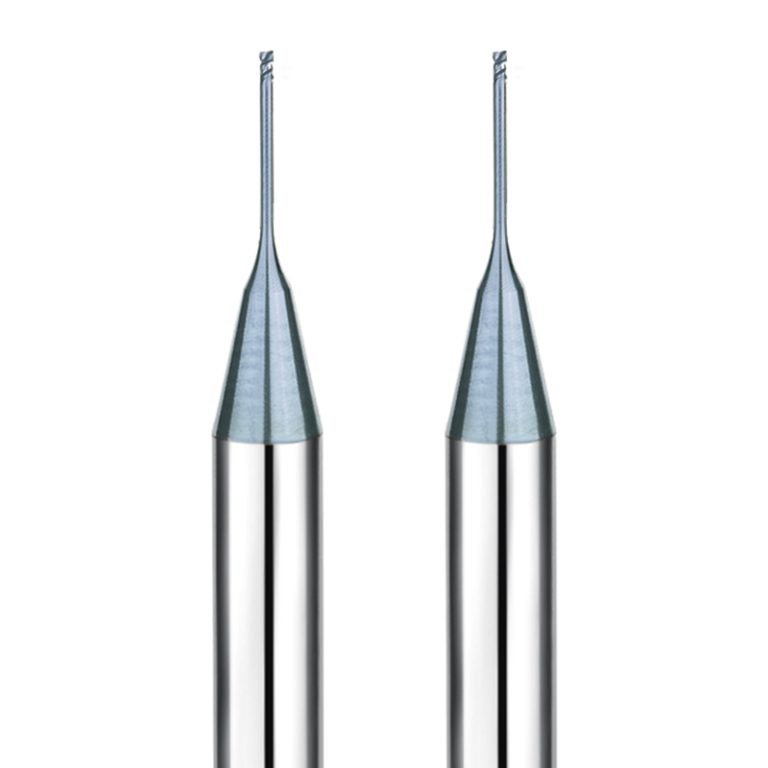
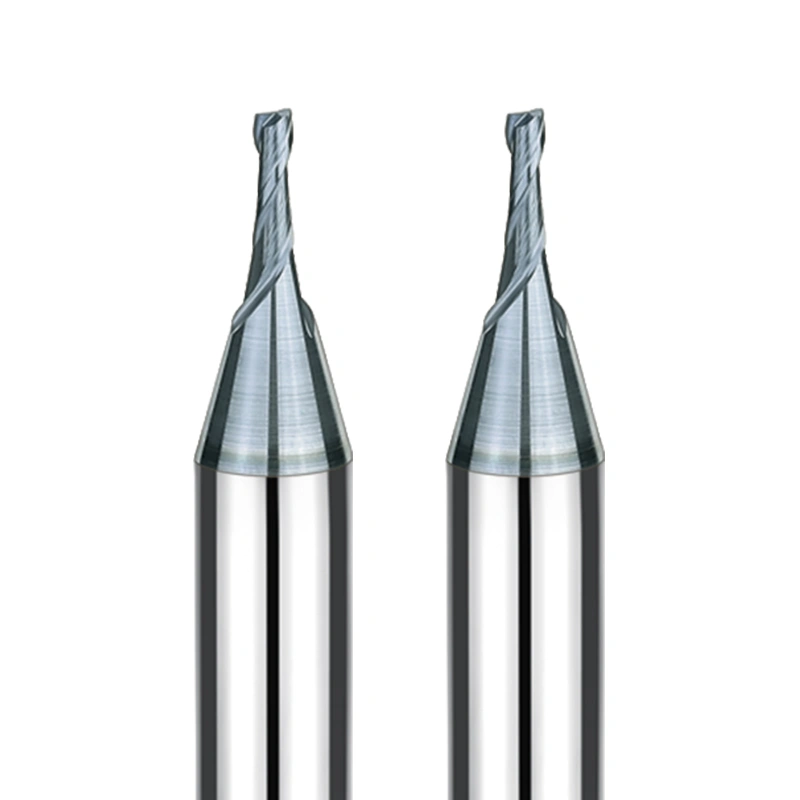
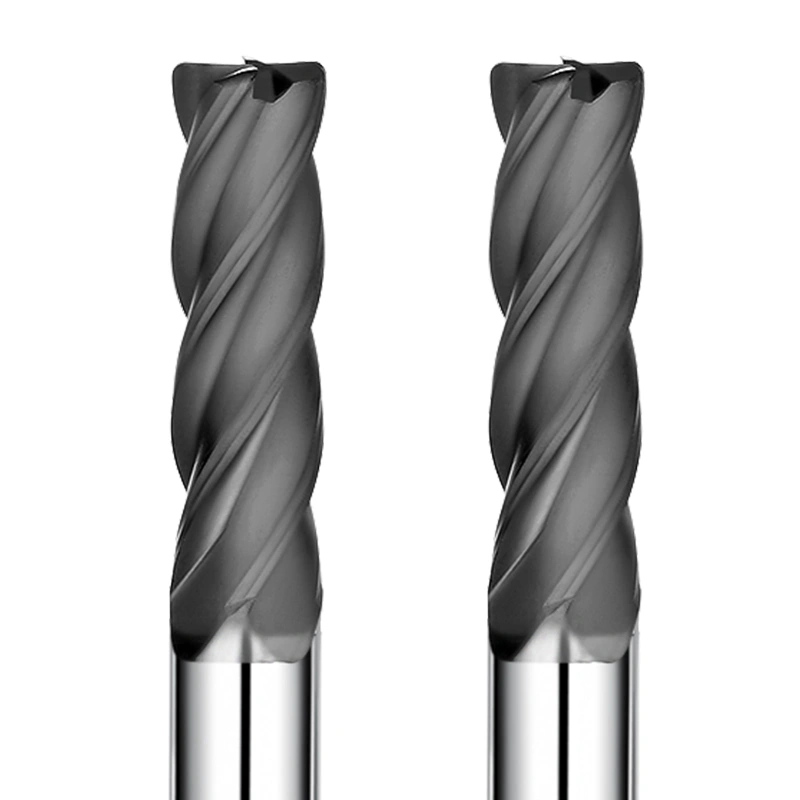
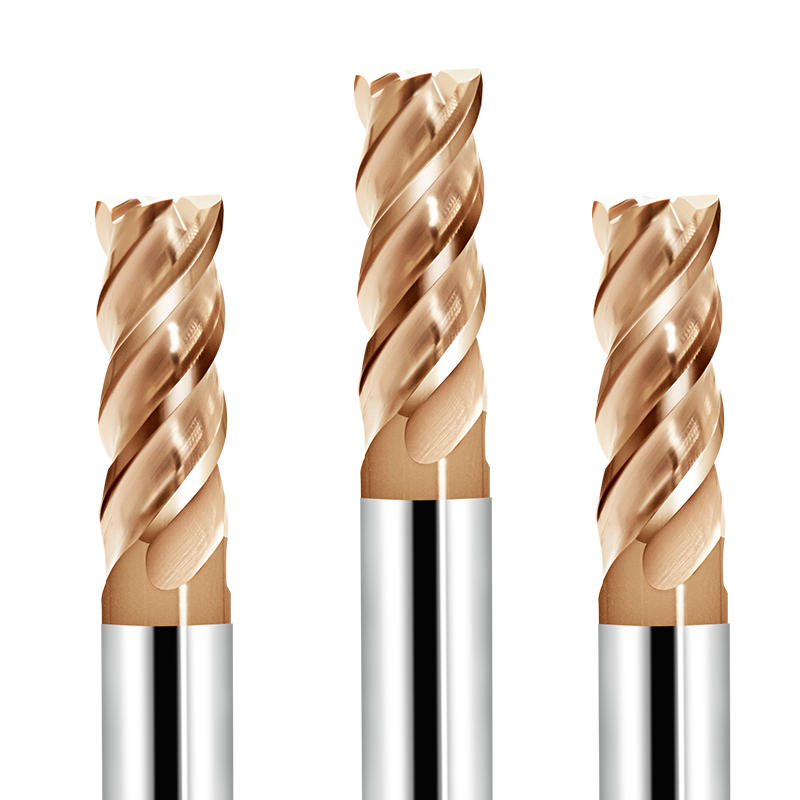
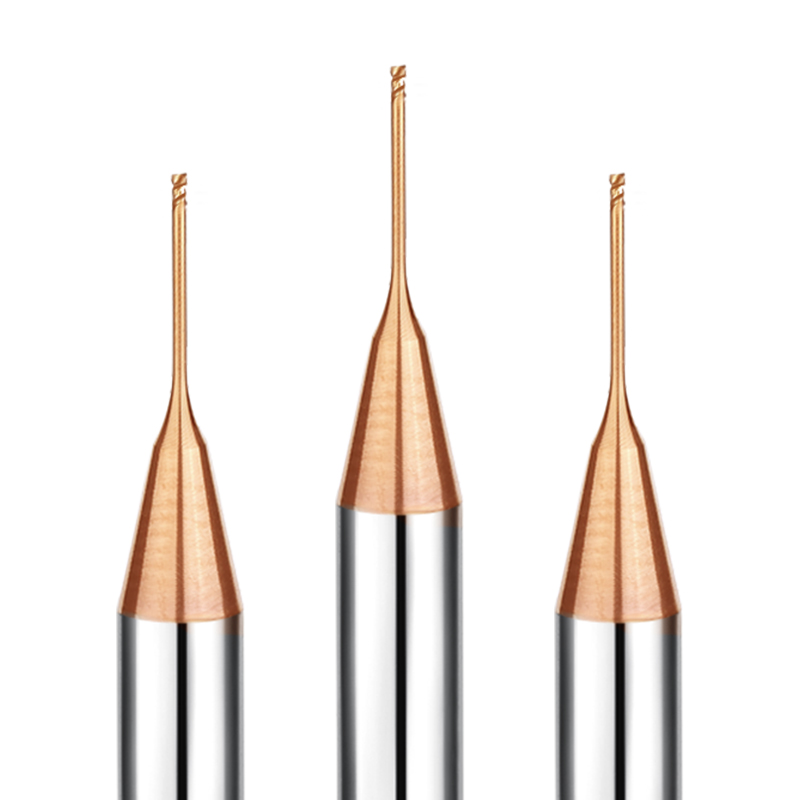
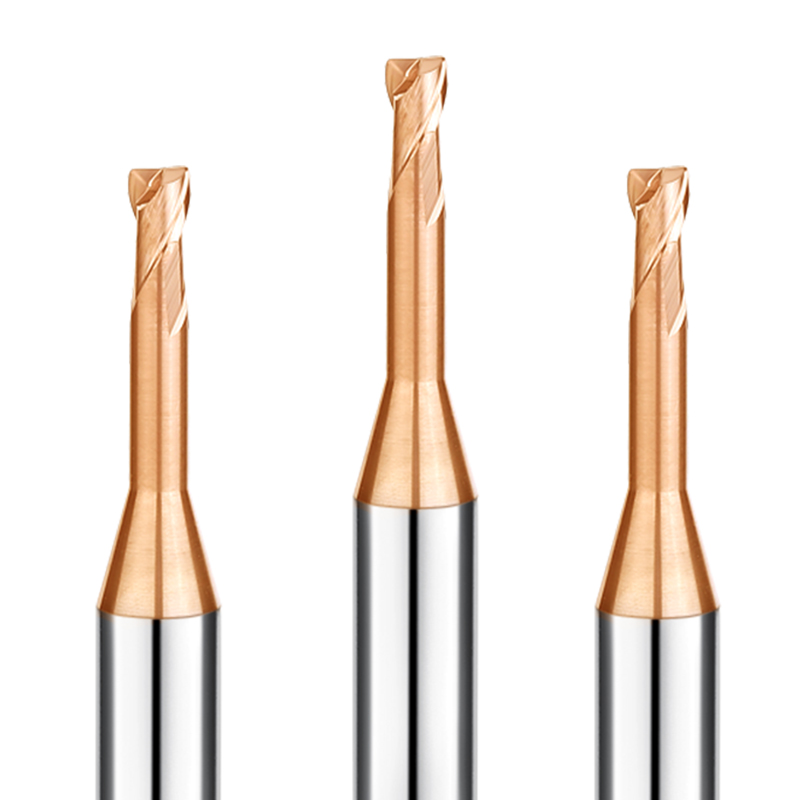
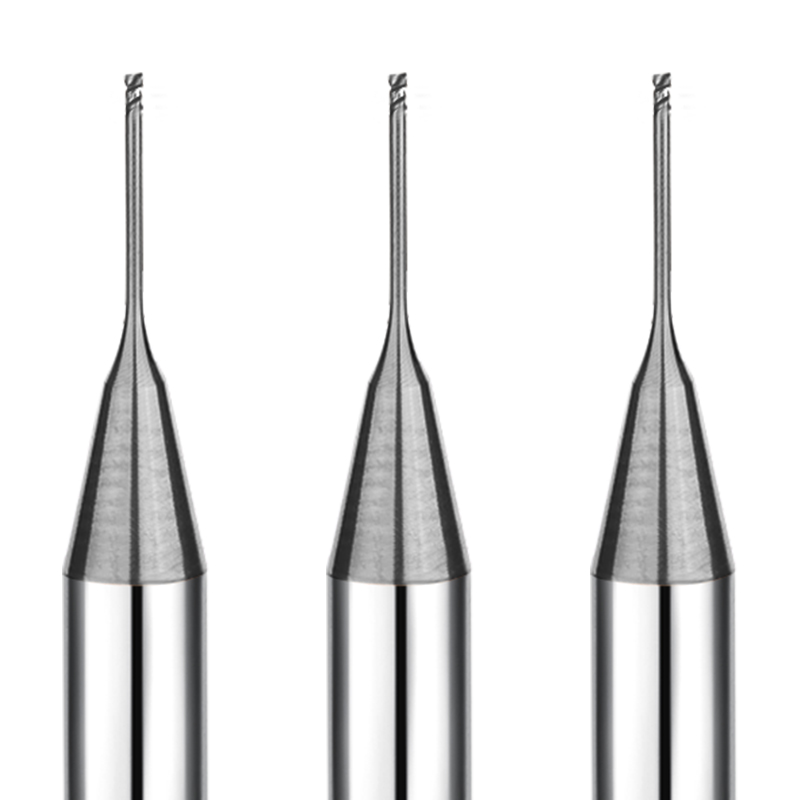
Dvoubřitá fréza s dlouhým krkem a plochým čelním koncem SAMHO HRC55 – vysoce efektivní řešení pro obrábění hlubokých dutin
Vysoká tvrdost (HRC55) pro odolnost proti opotřebení a stabilitu
Tato plochá fréza HRC55 je vyrobena z prvotřídního karbidu. Nabízí vynikající odolnost proti opotřebení a silný výkon proti vylamování. Ideální pro stabilní obrábění materiálů se střední až vysokou tvrdostí.
Dvoubřitá konstrukce pro plynulý odvod třísek
Dvoubřitá fréza s dlouhým krkem zajišťuje větší odvod třísek. Zlepšuje odvod třísek a snižuje jejich hromadění. Díky tomu je obzvláště vhodná pro obrábění nerezové oceli a ocelových forem.
Konstrukce s dlouhým krkem pro obrábění hlubokých dutin
Prodloužený krček umožňuje efektivní obrábění hlubokých děr, drážek a složitých kontur. Snižuje kolize a zvyšuje flexibilitu obrábění.
Vysoce přesná stopka pro stabilní upínání
Tolerance stopky je řízena v rozmezí 0 až -0.003 mm. To zajišťuje vynikající soustřednost a bezpečné upínání. Zlepšuje se přesnost obrábění a prodlužuje se životnost nástroje.
Široká materiálová kompatibilita
Vhodné pro materiály od HRC28 do HRC52, včetně oceli pro formy a nerezové oceli. Široce používané při výrobě forem, přesných součástí a obecném obrábění.
HRC55 2břitá fréza s dlouhým krkem – doporučení pro profesionální použití
Optimalizujte parametry řezání
Upravte otáčky vřetena a rychlost posuvu podle tvrdosti materiálu (HRC 28–52). Vyhněte se nadměrnému řeznému zatížení, abyste zachovali stabilitu nástroje a prodloužili jeho životnost.
Upřednostněte hluboké dutiny a dokončovací operace
Dvoubřitá fréza s dlouhým krkem je určena pro hluboké díry, hluboké drážky a složité kontury. Doporučuje se pro polodokončovací a dokončovací operace pro dosažení lepší kvality povrchu.
Zlepšení efektivity odvádění třísek
Při obrábění nerezové oceli nebo oceli pro formy zajistěte účinné odvádění třísek. Pro zabránění hromadění třísek a ulpívání nástroje se doporučuje chlazení řeznou kapalinou nebo vzduchem.
Zajistěte vysoce tuhé upínání
Pro zajištění stabilního upnutí používejte vysoce přesný držák nástroje. Pro snížení vibrací a zvýšení přesnosti obrábění udržujte vyložení nástroje co nejkratší.
Vyhněte se silnému bočnímu řeznému zatížení
Vzhledem k nižší tuhosti nástrojů s dlouhým krkem se vyhněte těžkému radiálnímu řezání nebo rázovému obrábění. Pro stabilní výkon se doporučuje strategie vícevrstvého nebo vrstveného řezání.
Doporučené materiály pro obrábění (Vysoce doporučené: ⭐️ | Doporučené: ⭕️ | Navrhované: ◯ )
| Kategorie |
Pracovní materiál |
Stupeň |
| OCEL PRO ZÁLIVKY |
Uhlíkové oceli (S45C/S55C) |
⭕️ |
|
Legované oceli (SK/SCM/SUS) |
⭕️ |
|
Předkalené oceli (NAK/HPM) |
⭕️ |
|
Kalené oceli (~55/~60/~70HRC) |
◯ |
| SPECIÁLNÍ MATERIÁL |
Hliníkové slitiny |
◯ |
|
Grafit |
|
|
Měď |
⭕️ |
|
Plasty |
|
|
Uhlíkové vlákno |
|
|
Titanové slitiny |
◯ |
|
Tepelně odolné slitiny |
|
|
Cementovaný karbid |
|
|
Tvrdý křehký (nekovový) materiál |
|
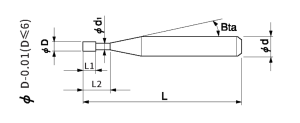
Celkem 37 modely
| Číslo modelu |
Vnější průměr |
Délka řezu |
Efektivní délka |
Úhel kužele stopky |
Celková délka |
Počet flétn |
Průměr stopky |
Na skladě |
| SHBLS2-002005 |
0.2 |
0.3 |
0.5 |
12° |
50 |
2 |
4 |
○ |
| SHBLS2-002010 |
0.2 |
0.3 |
1 |
12° |
50 |
2 |
4 |
○ |
| SHBLS2-002015 |
0.2 |
0.3 |
1.5 |
12° |
50 |
2 |
4 |
○ |
| SHBLS2-003010 |
0.3 |
0.5 |
1 |
12° |
50 |
2 |
4 |
○ |
| SHBLS2-003015 |
0.3 |
0.5 |
1.5 |
12° |
50 |
2 |
4 |
○ |
| SHBLS2-003020 |
0.3 |
0.5 |
2 |
12° |
50 |
2 |
4 |
○ |
| SHBLS2-003030 |
0.3 |
0.5 |
3 |
12° |
50 |
2 |
4 |
○ |
| SHBLS2-004010 |
0.4 |
0.6 |
1 |
12° |
50 |
2 |
4 |
○ |
| SHBLS2-004020 |
0.4 |
0.6 |
2 |
12° |
50 |
2 |
4 |
○ |
| SHBLS2-004030 |
0.4 |
0.6 |
3 |
12° |
50 |
2 |
4 |
○ |
| SHBLS2-004040 |
0.4 |
0.6 |
4 |
12° |
50 |
2 |
4 |
○ |
| SHBLS2-005010 |
0.5 |
0.75 |
1 |
12° |
50 |
2 |
4 |
○ |
| SHBLS2-005020 |
0.5 |
0.75 |
2 |
12° |
50 |
2 |
4 |
○ |
| SHBLS2-005040 |
0.5 |
0.75 |
4 |
12° |
50 |
2 |
4 |
○ |
| SHBLS2-005060 |
0.5 |
0.75 |
6 |
12° |
50 |
2 |
4 |
○ |
| SHBLS2-006020 |
0.6 |
0.9 |
2 |
12° |
50 |
2 |
4 |
○ |
| SHBLS2-006040 |
0.6 |
0.9 |
4 |
12° |
50 |
2 |
4 |
○ |
| SHBLS2-006060 |
0.6 |
0.9 |
6 |
12° |
50 |
2 |
4 |
○ |
| SHBLS2-006080 |
0.6 |
0.9 |
8 |
12° |
50 |
2 |
4 |
○ |
| SHBLS2-008020 |
0.8 |
1.2 |
2 |
12° |
50 |
2 |
4 |
○ |
| SHBLS2-008040 |
0.8 |
1.2 |
4 |
12° |
50 |
2 |
4 |
○ |
| SHBLS2-008060 |
0.8 |
1.2 |
6 |
12° |
50 |
2 |
4 |
○ |
| SHBLS2-008080 |
0.8 |
1.2 |
8 |
12° |
50 |
2 |
4 |
○ |
| SHBLS2-010040 |
1 |
1.5 |
4 |
12° |
50 |
2 |
4 |
○ |
| SHBLS2-010060 |
1 |
1.5 |
6 |
12° |
50 |
2 |
4 |
○ |
| SHBLS2-010080 |
1 |
1.5 |
8 |
12° |
50 |
2 |
4 |
○ |
| SHBLS2-010100 |
1 |
1.5 |
10 |
12° |
50 |
2 |
4 |
○ |
| SHBLS2-015040 |
1.5 |
2.3 |
4 |
12° |
50 |
2 |
4 |
○ |
| SHBLS2-015060 |
1.5 |
2.3 |
6 |
12° |
50 |
2 |
4 |
○ |
| SHBLS2-015080 |
1.5 |
2.3 |
8 |
12° |
50 |
2 |
4 |
○ |
| SHBLS2-015100 |
1.5 |
2.3 |
10 |
12° |
50 |
2 |
4 |
○ |
| SHBLS2-020040 |
2 |
3 |
4 |
12° |
50 |
2 |
4 |
○ |
| SHBLS2-020060 |
2 |
3 |
6 |
12° |
50 |
2 |
4 |
○ |
| SHBLS2-020080 |
2 |
3 |
8 |
12° |
50 |
2 |
4 |
○ |
| SHBLS2-020100 |
2 |
3 |
10 |
12° |
50 |
2 |
4 |
○ |
| SHBLS2-020120 |
2 |
3 |
12 |
12° |
50 |
2 |
4 |
○ |
| SHBLS2-020160 |
2 |
3 |
16 |
12° |
50 |
2 |
4 |
○ |
Parametry frézování kontur SHBLS2
| Pracovní materiál |
Bezkyslíkatá měďČervená měď |
Uhlíková ocel HRC30-45 a předkalená ocel |
Kalená ocel HRC45-55 |
| Průměr (mm) |
(mm)Efektivní délka |
(min-1) Rychlost |
Posuv (mm/min) |
(min-1) Rychlost |
Posuv (mm/min) |
(min-1) Rychlost |
Posuv (mm/min) |
| D0.2 |
0.5 |
30000 |
120 |
30000 |
120 |
30000 |
120 |
| D0.2 |
1 |
30000 |
120 |
30000 |
120 |
30000 |
100 |
| D0.2 |
1.5 |
28000 |
120 |
28000 |
120 |
28000 |
100 |
| D0.3 |
1 |
30000 |
150 |
30000 |
150 |
30000 |
150 |
| D0.3 |
1.5 |
28000 |
120 |
28000 |
120 |
26000 |
120 |
| D0.3 |
2 |
26000 |
120 |
26000 |
120 |
22000 |
100 |
| D0.3 |
3 |
26000 |
100 |
26000 |
100 |
20000 |
80 |
| D0.4 |
1 |
26000 |
300 |
26000 |
300 |
26000 |
260 |
| D0.4 |
2 |
26000 |
220 |
26000 |
220 |
24000 |
200 |
| D0.4 |
3 |
24000 |
180 |
24000 |
180 |
20000 |
200 |
| D0.4 |
4 |
24000 |
150 |
24000 |
150 |
18000 |
150 |
| D0.5 |
1 |
26000 |
400 |
26000 |
400 |
20000 |
300 |
| D0.5 |
2 |
26000 |
300 |
26000 |
300 |
18000 |
200 |
| D0.5 |
4 |
24000 |
180 |
24000 |
180 |
16000 |
150 |
| D0.5 |
6 |
24000 |
150 |
24000 |
150 |
15000 |
100 |
| D0.6 |
2 |
26000 |
500 |
26000 |
500 |
20000 |
500 |
| D0.6 |
4 |
24000 |
300 |
24000 |
300 |
16000 |
200 |
| D0.6 |
6 |
22000 |
200 |
22000 |
200 |
16000 |
150 |
| D0.6 |
8 |
20000 |
150 |
20000 |
150 |
14000 |
100 |
| D0.8 |
2 |
18000 |
600 |
18000 |
600 |
18000 |
500 |
| D0.8 |
4 |
16000 |
400 |
16000 |
400 |
14000 |
300 |
| D0.8 |
6 |
16000 |
300 |
16000 |
300 |
14000 |
200 |
| D0.8 |
8 |
14000 |
150 |
14000 |
150 |
13000 |
150 |
| D1.0 |
4 |
13000 |
800 |
13000 |
800 |
12000 |
800 |
| D1.0 |
6 |
11000 |
600 |
11000 |
600 |
10000 |
600 |
| D1.0 |
8 |
10000 |
300 |
10000 |
300 |
9000 |
300 |
| D1.0 |
10 |
9000 |
150 |
9000 |
150 |
8000 |
120 |
| D1.5 |
4 |
13000 |
1200 |
13000 |
1200 |
13000 |
1000 |
| D1.5 |
6 |
11000 |
800 |
11000 |
800 |
11000 |
600 |
| D1.5 |
8 |
10000 |
500 |
10000 |
500 |
10000 |
400 |
| D1.5 |
10 |
9000 |
400 |
9000 |
400 |
9000 |
300 |
| D2.0 |
4 |
12000 |
1400 |
12000 |
1400 |
10000 |
1000 |
| D2.0 |
6 |
12000 |
1200 |
12000 |
1200 |
10000 |
800 |
| D2.0 |
8 |
10000 |
1000 |
10000 |
1000 |
9000 |
600 |
| D2.0 |
10 |
9500 |
600 |
9500 |
600 |
8000 |
400 |
| D2.0 |
12 |
8500 |
400 |
8500 |
400 |
7000 |
260 |
| D2.0 |
16 |
7000 |
300 |
7000 |
300 |
6000 |
200 |
Poznámka:
*Pokud parametry frézování překročí maximální otáčky vřetena stroje, snižte proporcionálně otáčky vřetena i posuv.
*Doporučená chladicí kapalina olej pro nerezové oceli a žáruvzdorné slitiny;
*Doporučujeme používat bezkontaktní měřicí zařízení, aby nedošlo k poškození přesného hrotu;
*V případě chvění snižte úměrně otáčky vřetena i posuv.