Navrženo pro bezchybné povrchové úpravy a obrábění složitých geometrií
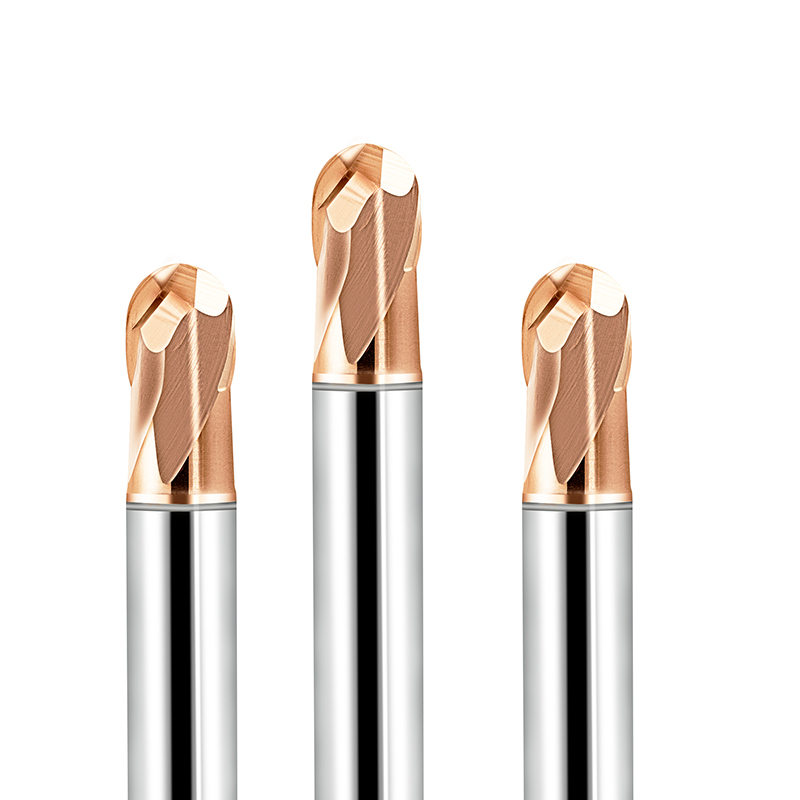
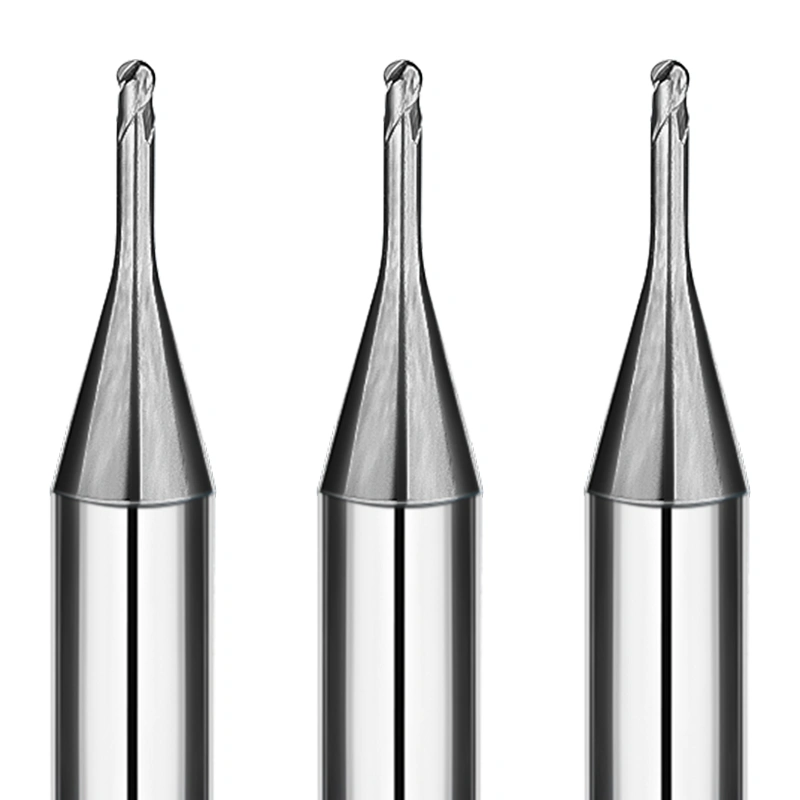
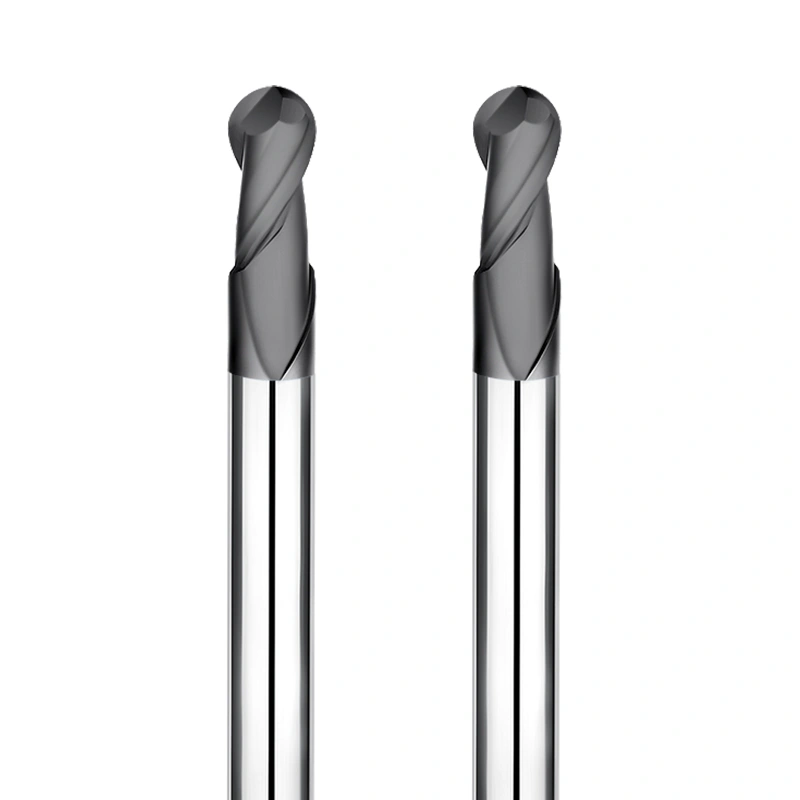
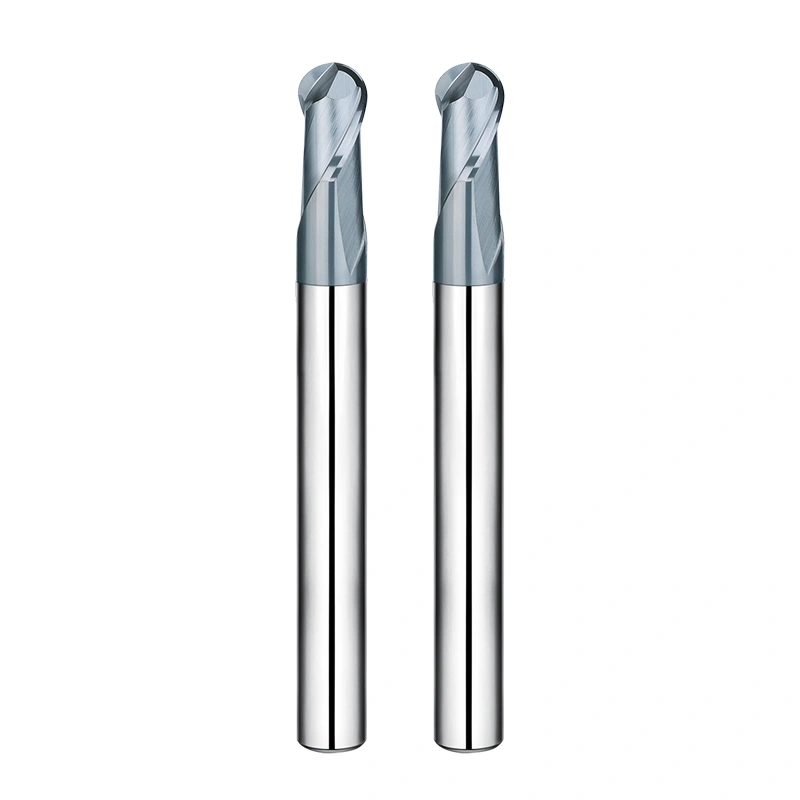
Vysoce přesné kulové frézy SAMHO jsou prémiové řezné nástroje speciálně vyvinuté pro nejnáročnější 3D profilovací aplikace. Tyto nástroje, které dokáží dosáhnout přesnosti obrábění až 0.001 mm , jsou ideálním řešením pro složité zakřivené povrchy, přesné dutiny forem a výrobu vysoce kvalitních součástí. Kombinací optimalizovaných kulových řezných hran s pokročilými karbidovými substráty zajišťuje SAMHO rovnoměrné řezné síly, minimální vibrace a vynikající profil povrchu v široké škále průmyslových materiálů.
Základní technické vlastnosti
Optimalizovaná sférická geometrie
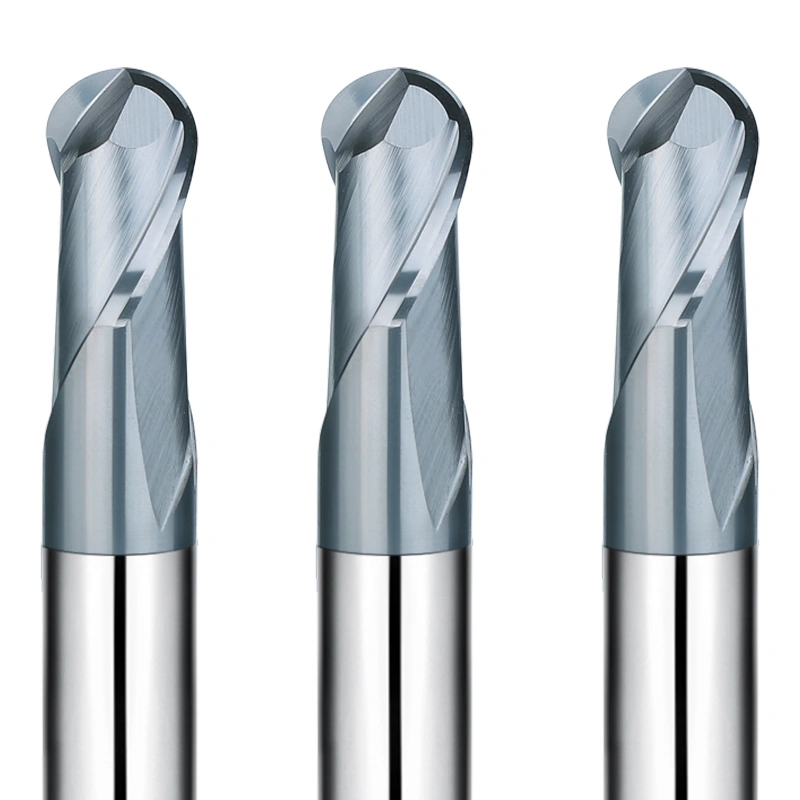
Hladké obrábění s nízkou silou: Precizně navržená polokulová konstrukce s „kulovým nosem“ zajišťuje konzistentní kontaktní body během víceosého frézování. To minimalizuje řezný odpor a harmonické vibrace, což má za následek mimořádně nízkou drsnost povrchu a dokonalou rozměrovou konzistenci při 3D dokončovacích operacích.
Řízení přesnosti R na mikronové úrovni
Přísná tolerance pro formy a matrice: Každá kulová fréza SAMHO prochází přísným 5osým CNC broušením a 100% optickou kontrolou. Kontrolujeme toleranci poloměru a kulovitost v rozmezí $\pm$ 0.005 mm$ , což zajišťuje bezproblémové přecházení mezi řeznými průchody a snižuje potřebu ručního leštění.
Pokročilé vícevrstvé povlaky (HG/HT/HB/HD)
Tepelná stabilita a ochrana proti opotřebení: Naše patentovaná povlaková matrice – od HG AlTiSi+N (3700 HV) pro odolnost proti oxidaci za vysokých teplot až po HD Nano Diamond (10000 HV) pro abrazivní grafit – poskytuje tepelný štít, který prodlužuje životnost nástroje o 20–30 % během delších vysokorychlostních obrábění.
Matice povlaků pro kulové frézy
| Název povlaku |
HG |
HT |
HB |
HD |
| Složení |
AlTiSi+N |
AlTiSi+N |
AlTiCr+N |
Nano diamant |
| Barva |
Bronz |
Bronz |
Tmavošedý |
Tmavošedý |
| Tvrdost (HV) |
3700 |
3500 |
3500 |
10000 |
| KLÍČOVÉ VLASTNOSTI |
Ultra vysoká tvrdost, vynikající odolnost proti oxidaci, vysoká hustota |
Ultra vysoká tvrdost, vynikající odolnost proti oxidaci, vysoká hustota |
Ultranízká oxidace, nízké tření |
Ultra vysoká odolnost proti opotřebení |
| Koeficient tření |
0.40 |
0.36 |
0.30 |
|
| Teplota nástupu oxidace (°C) |
1300 |
1200 |
1100 |
600 |
| Tloušťka povlaku (μm) |
2-4 |
2-4 |
2-4 |
6-10 |
Komplexní produktová řada
-
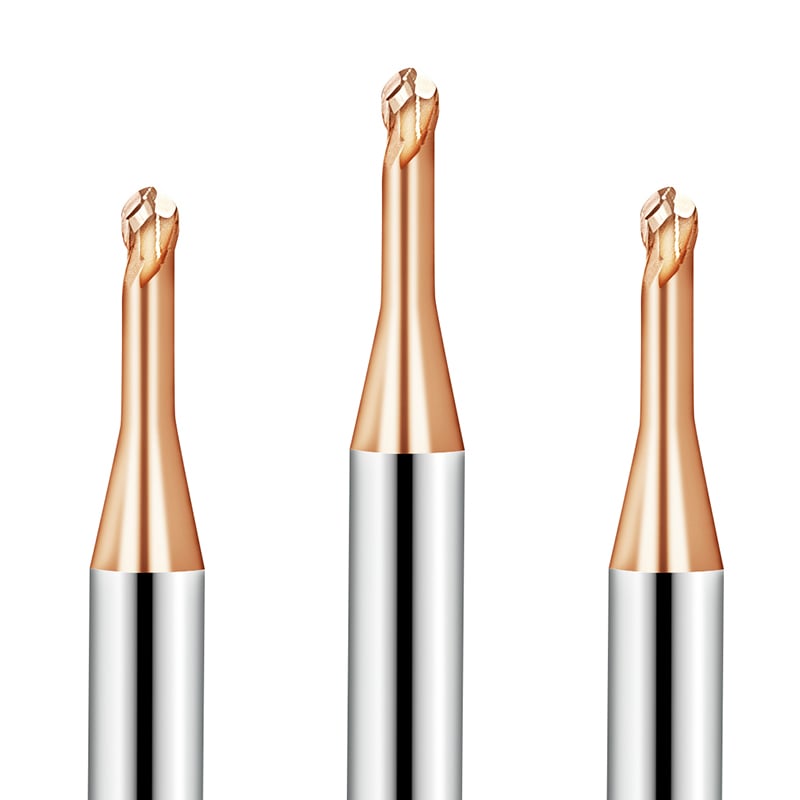
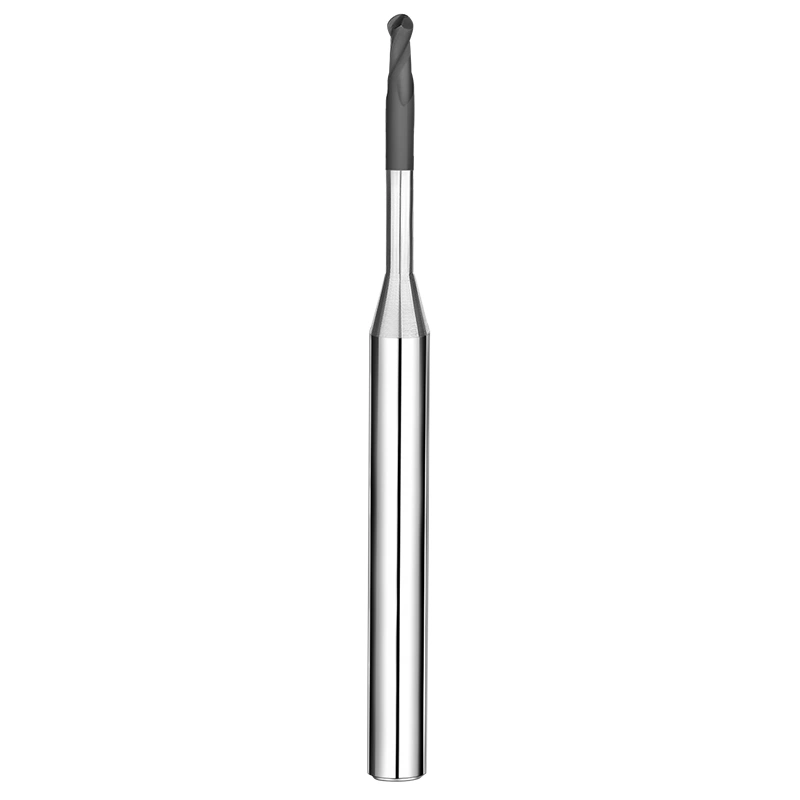
Řada kalených ocelí (HRC55/HRC65): Optimalizováno pro předkalené a kalené lisovací oceli. K dispozici ve standardním provedení a provedení s dlouhým krkem pro hluboké profilování.
-
Řada z hliníku a mědi (s DLC povlakem): Vyznačuje se ultra ostrými hranami a zrcadlově leštěnými drážkami, které zabraňují přilnavosti materiálu v tvárných neželezných kovech.
-
Řada Tungsten Copper: Specializovaná geometrie pro zvládnutí jedinečné abrazivně-tvárné kompozitní povahy wolframových a měděných elektrod.
-
Grafitová a keramická řada: Diamantové povlaky navržené tak, aby odolaly efektu „brusného papíru“ abrazivních nekovových materiálů.
Často kladené otázky: Přesné obrábění a optimalizace kulových čepů
Q1: Jaká je hlavní výhoda použití kulové stopkové frézy oproti ploché stopkové fréze?
A: Kulové frézy jsou určeny pro 3D konturování . Na rozdíl od plochých fréz, které zanechávají stupně na zakřivených površích, kulovitý hrot umožňuje plynulé přechody na 3D geometriích, což je činí nezbytnými pro formy, matrice a aerodynamické díly.
Otázka 2: Jak „příčný posuv“ ovlivňuje povrchovou úpravu při frézování s kulovým čelem?
A: „Přístupný odstup“ je vzdálenost mezi sousedními průchody nástroje. Menší přístupný odstup snižuje „výšku vroubkování“ (drobné výstupky mezi průchody), což vede k mnohem jemnější povrchové úpravě. U vysoce přesných dílů je běžný přístupný odstup 5 % až 10 % průměru nástroje.
Q3: Kdy bych si měl/a zvolit kulovou stopkovou frézu s dlouhým krkem?
A: Verze s dlouhým krkem použijte, pokud potřebujete obrábět hluboké dutiny nebo úzká žebra, kde by standardní stopka kolidovala s obrobkem. Naše konstrukce s dlouhým krkem má zesílený kuželový krk pro minimalizaci průhybu a vibrací.
Q4: Je pro 3D dokončování lepší dvoubřitý nebo čtyřbřitý kulový nos?
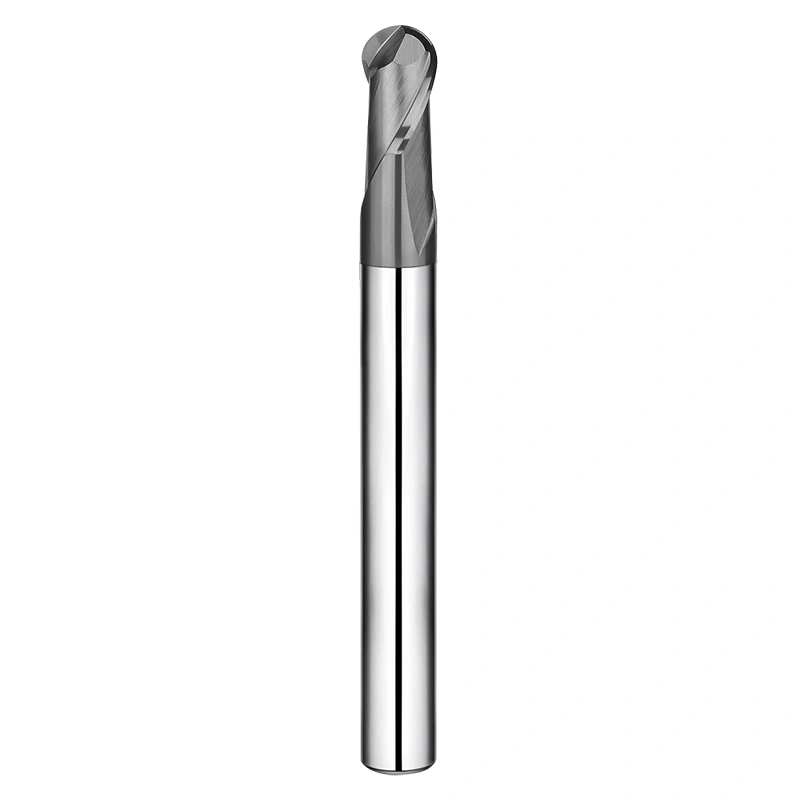
A: Dvoubřitá konstrukce je průmyslovým standardem pro frézování s kulovým čelem , protože poskytuje více prostoru pro třísky, což je zásadní pro řezání kulovým čelem ve středu. Umožňuje také hlubší řezy v měkčích materiálech.
Q5: Co způsobuje „chvění“ během profilování kulového nosu a jak ho mohu zastavit?
A: Chvění je obvykle způsobeno nadměrným dosahem nástroje nebo nesprávnými otáčkami vřetena. Chcete-li mu zabránit, zkuste zmenšit vyložení nástroje, použít konstrukci s proměnnou šroubovicí nebo zvýšit otáčky vřetena a zároveň snížit posuv na zub.
Q6: Mohou kulové frézy SAMHO zpracovávat materiály s tvrdostí HRC 65+?
A: Ano. Naše řada HRC65 je speciálně navržena se submikronovými karbidy a povlaky HG/HT pro zachování integrity řezné hrany při obrábění ultra tvrdých kalených ocelí.
Q7: Jak zajišťujete přesnost R špičky kuličky?
A: Používáme pokročilou technologii 5osého CNC broušení a každý nástroj ověřujeme pomocí laserových měřicích systémů s vysokým rozlišením. Skutečná přesnost R je často uvedena na obalu produktu pro vysoce přesná nastavení.
Q8: Proč se pro měděné a hliníkové kulové mlýny doporučuje povlak DLC?
A: DLC (diamantový uhlík) má extrémně nízký koeficient tření a působí jako „nepřilnavá“ vrstva. Ta zabraňuje přivaření měkkých kovů, jako je měď, k hrotu nástroje a zajišťuje, že kulovitý profil zůstane čistý a přesný.
Otázka 9: Jaký je význam tolerance stopky 0–0.003 mm?
A: Vysokorychlostní 3D frézování je citlivé na „házení“. Malá tolerance stopky zajišťuje, že nástroj je v držáku dokonale vystředěn, což zabraňuje nerovnoměrnému opotřebení drážek a zajišťuje otáčení kulového nosu kolem skutečné osy.
Q10: Může SAMHO poskytnout zakázkové poloměry kulového nosu pro specializované lékařské implantáty?
A: Ano. Nabízíme úpravy od výrobce (OEM) pro nestandardní poloměry (např. R0.15, R0.35) a specializované délky krčku, abychom splnili jedinečné požadavky lékařského, zubního a elektronického mikroobrábění.