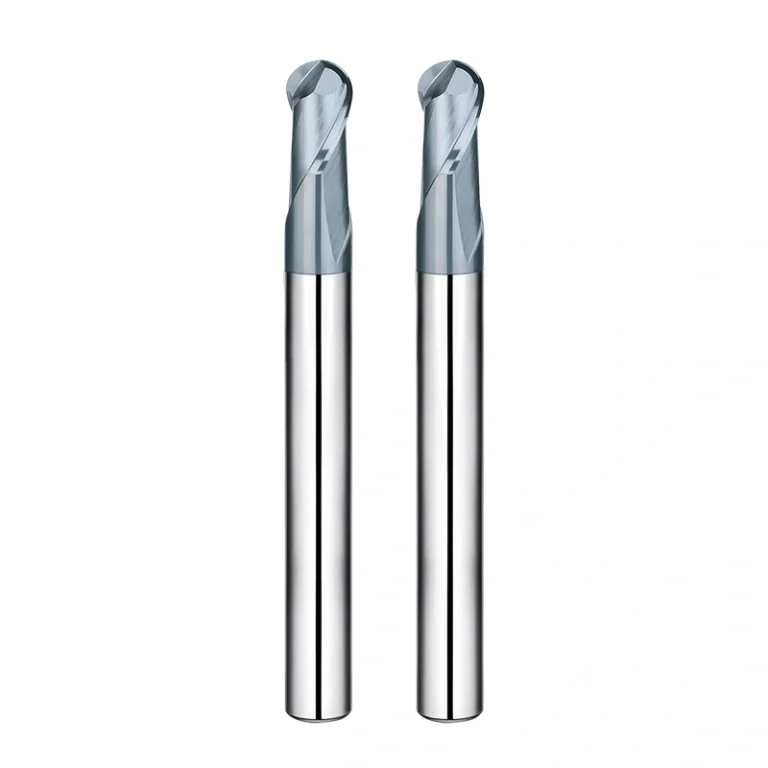
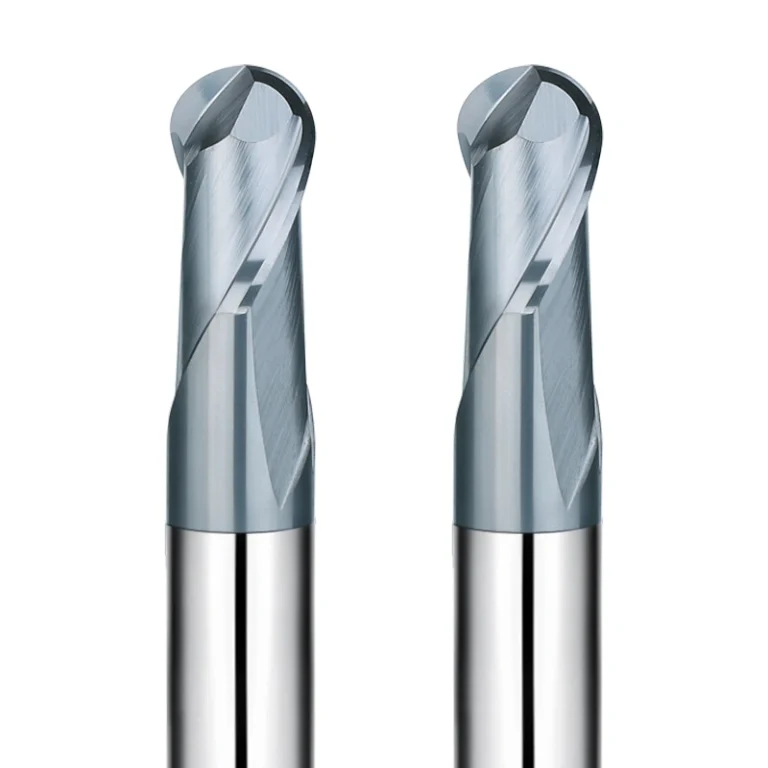
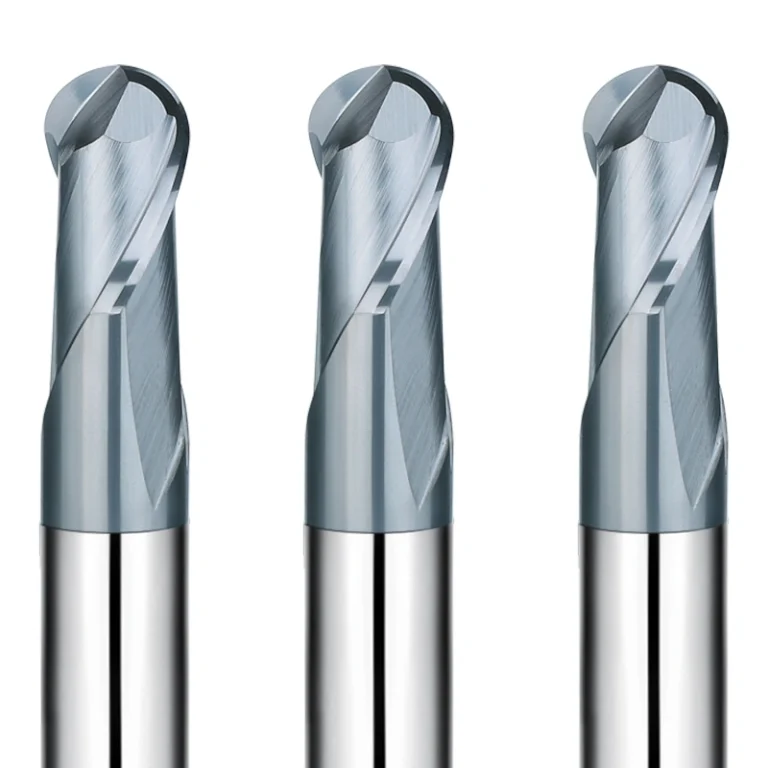
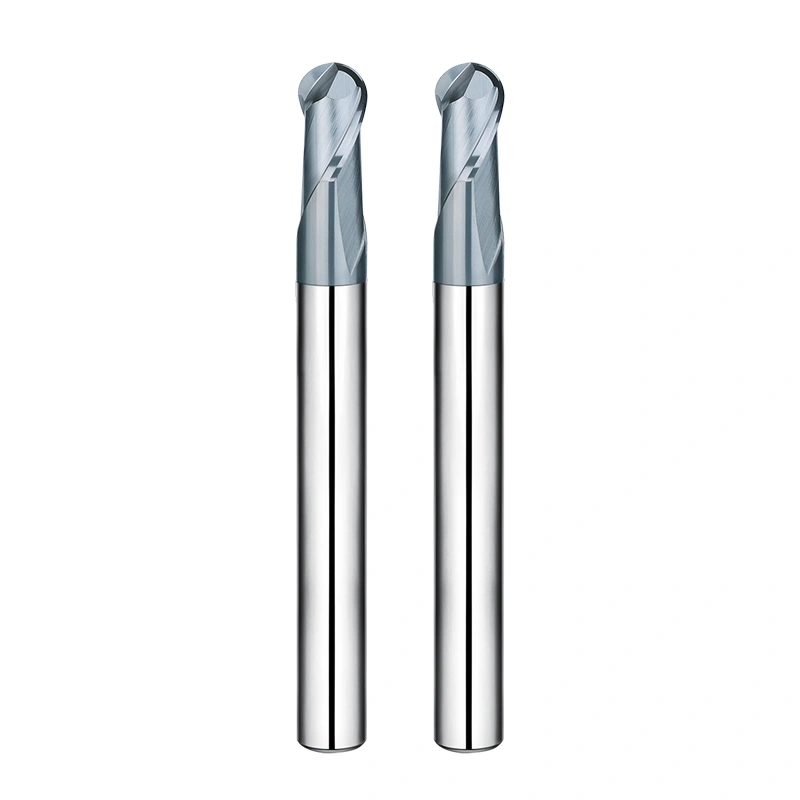
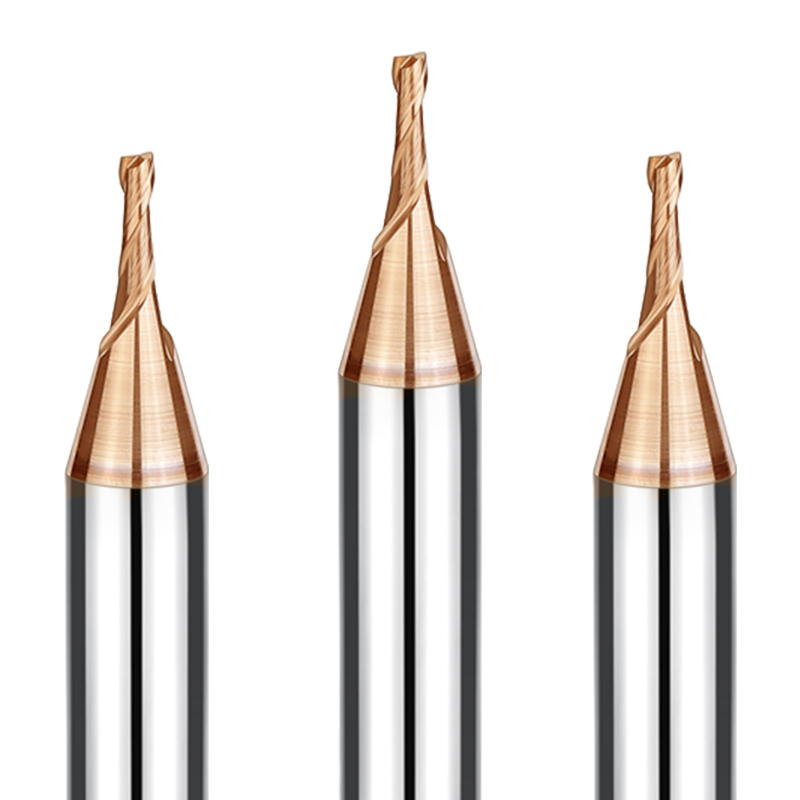
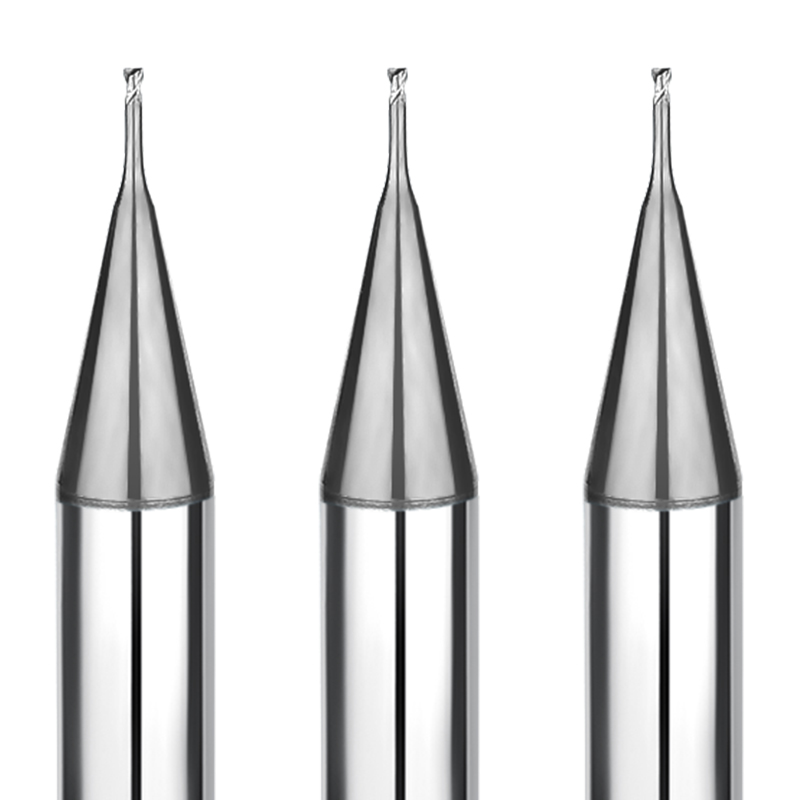
V moderní výrobě forem a součástí je prvořadá integrita povrchu. Dvoubřité kulové frézy SAMHO HRC55 řady HRC2 jsou přesně broušené pomocí nejmodernější CNC technologie, která zajišťuje stabilitu a přesnost potřebnou pro složité 3D povrchy a tvarované prvky.
Základní technické výhody
- Vysoce výkonný karbidový a HB povlak
Tyto frézy, vyrobené z prémiového monolitního karbidu, jsou určeny pro materiály s tvrdostí až do HRC55. Nejnovější nano-povlak řady HB poskytuje výjimečnou tepelnou bariéru, která zajišťuje, že si nástroj zachová ostrost břitu i při vysokorychlostních operacích v houževnatých legovaných ocelích.
- Optimalizovaná dvoubřitá geometrie pro 3D profilování
Dvoubřitá konfigurace nabízí perfektní rovnováhu mezi pevností nástroje a prostorem pro odvod třísek:
- Snížené vibrace: Minimalizuje harmonické chvění během vysokorychlostního dokončování
- Stabilní řezání: Zajišťuje konzistentní kontakt pro hladký, zrcadlově lesklý povrch i na složitých 3D konturách
- Všestrannost: Pro specifické potřeby aplikace jsou k dispozici přizpůsobitelné 3břité a 4břité varianty
- Tolerance ultratěsné stopky
Průměry stopky kontrolované v toleranci 0 až +0.003 mm:
- Maximální kompatibilita: Vhodné pro vysoce přesné držáky nástrojů s tepelným uchycením a hydraulické držáky nástrojů
- Snížená házivost: Prodlužuje životnost nástroje a zlepšuje přesnost obrobku
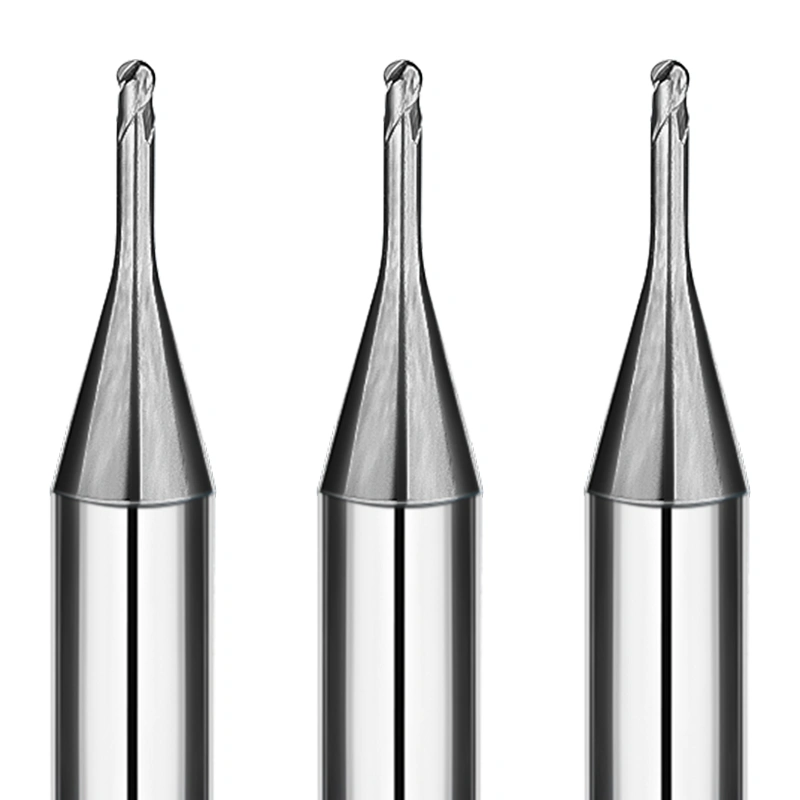
- Široký rozsah průměrů (R0.1 až R10.0 mm)
S 32 specializovanými modely pokrývá SAMHO vše od mikropřesných forem (R0.1 mm) pro elektroniku až po velkoformátová jádra forem (R10.0 mm).
Profesionální aplikace v průmyslu
- Průmysl forem a zápustek: 3D dokončování jader a dutin, zbytkové frézování
- Obecné inženýrství: Přesné obrábění předkalených nástrojových ocelí a uhlíkových ocelí
- Lékařství a letecký průmysl: Komplexní 3D profilování komponent
Parametry a tipy pro řezání ověřené v praxi
- Poměr přesahu: Parametry jsou založeny na dosahu 3×D. Pokud přesah nástroje překročí tuto hodnotu, snižte úměrně otáčky vřetena a posuv, aby se zabránilo průhybu.
- Rady k chlazení: Chladicí olej doporučený pro nerezové oceli a žáruvzdorné slitiny pro udržení mazivosti a prevenci svařování třísek
- Limity stroje: Ujistěte se, že parametry nepřekračují maximální otáčky vřetena vašeho CNC stroje; upravte otáčky a rychlost posuvu společně tak, aby se udrželo zatížení třísky.
Proč nakupovat velkoobchodně od SAMHO?
- Přímá tovární cena: Zbavte se prostředníků, abyste zvýšili ziskovou marži
- Skladem připraveno k odeslání: Obrovské skladové zásoby všech 32 modelů pro okamžité odeslání do celého světa
- OEM a přizpůsobení: Pro zakázkové délky, tvary stopek nebo speciální povlaky kontaktujte náš technický tým prostřednictvím zane@samhotool.com
Doporučené materiály pro obrábění (Vysoce doporučené: ⭐️ | Doporučené: ⭕️ | Navrhované: ◯ )
| Kategorie |
Pracovní materiál |
Stupeň |
| OCEL PRO ZÁLIVKY |
Uhlíkové oceli (S45C/S55C) |
⭕️ |
|
Legované oceli (SK/SCM/SUS) |
⭕️ |
|
Předkalené oceli (NAK/HPM) |
⭕️ |
|
Kalené oceli (~55/~60/~70HRC) |
◯ |
| SPECIÁLNÍ MATERIÁL |
Hliníkové slitiny |
◯ |
|
Grafit |
|
|
Měď |
⭕️ |
|
Plasty |
|
|
Uhlíkové vlákno |
|
|
Titanové slitiny |
◯ |
|
Tepelně odolné slitiny |
|
|
Cementovaný karbid |
|
|
Tvrdý křehký (nekovový) materiál |
|
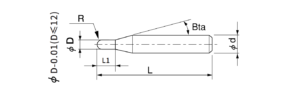
Celkem 32 modely
| Číslo modelu |
Vnější průměr |
Délka řezu |
Úhel kužele stopky |
Celková délka |
Počet flétn |
Průměr stopky |
Na skladě |
| SHBR2-002003 |
R0.1 |
0.3 |
12° |
50 |
2 |
4 |
○ |
| SHBR2-0030045 |
R0.15 |
0.45 |
12° |
50 |
2 |
4 |
○ |
| SHBR2-004006 |
R0.2 |
0.6 |
12° |
50 |
2 |
4 |
○ |
| SHBR2-005008 |
R0.25 |
0.8 |
12° |
50 |
2 |
4 |
○ |
| SHBR2-006009 |
R0.3 |
0.9 |
12° |
50 |
2 |
4 |
○ |
| SHBR2-008012 |
R0.4 |
1.2 |
12° |
50 |
2 |
4 |
○ |
| SHBR2-010015 |
R0.5 |
1.5 |
12° |
50 |
2 |
4 |
○ |
| SHBR2-015023 |
R0.75 |
2.3 |
12° |
50 |
2 |
4 |
○ |
| SHBR2-020030 |
R1 |
3 |
12° |
50 |
2 |
4 |
○ |
| SHBR2-030045-3 |
R1.5 |
4.5 |
- |
50 |
2 |
3 |
○ |
| SHBR2-030045-4 |
R1.5 |
4.5 |
12° |
50 |
2 |
4 |
○ |
| SHBR2-030045-6 |
R1.5 |
4.5 |
12° |
50 |
2 |
6 |
○ |
| SHBR2-040060-4 |
R2 |
6 |
- |
50 |
2 |
4 |
○ |
| SHBR2-040060-6 |
R2 |
6 |
12° |
50 |
2 |
6 |
○ |
| SHBR2-050075 |
R2.5 |
7.5 |
12° |
50 |
2 |
6 |
○ |
| SHBR2-060090 |
R3 |
9 |
- |
50 |
2 |
6 |
○ |
| SHBR2-060090-75 |
R3 |
9 |
- |
75 |
2 |
6 |
○ |
| SHBR2-060090-100 |
R3 |
9 |
- |
100 |
2 |
6 |
○ |
| SHBR2-080120 |
R4 |
12 |
- |
60 |
2 |
8 |
○ |
| SHBR2-080120-75 |
R4 |
12 |
- |
75 |
2 |
8 |
○ |
| SHBR2-080120-100 |
R4 |
12 |
- |
100 |
2 |
8 |
○ |
| SHBR2-080120-150 |
R4 |
12 |
- |
150 |
2 |
8 |
○ |
| SHBR2-100150 |
R5 |
15 |
- |
75 |
2 |
10 |
○ |
| SHBR2-100150-100 |
R5 |
15 |
- |
100 |
2 |
10 |
○ |
| SHBR2-100150-150 |
R5 |
15 |
- |
150 |
2 |
10 |
○ |
| SHBR2-120180 |
R6 |
18 |
- |
75 |
2 |
12 |
○ |
| SHBR2-120180-100 |
R6 |
18 |
- |
100 |
2 |
12 |
○ |
| SHBR2-120180-150 |
R6 |
18 |
- |
150 |
2 |
12 |
○ |
| SHBR2-140200-150 |
R7 |
20 |
- |
150 |
2 |
14 |
○ |
| SHBR2-160240-150 |
R8 |
24 |
- |
150 |
2 |
16 |
○ |
| SHBR2-180250-150 |
R9 |
25 |
- |
150 |
2 |
18 |
○ |
| SHBR2-200300-150 |
R10 |
30 |
- |
150 |
2 |
20 |
○ |
Frézovací podmínky
| Pracovní materiál |
Bezkyslíkatá měď Červená měď |
Uhlíková ocel HRC30-45 a předkalená ocel |
Kalená ocel HRC45-55 |
| Poloměr kulového nosu |
(min-1) Rychlost |
Posuv (mm/min) |
Ap (mm)Axiální hloubka |
Ae (mm)Hloubka poloměru |
(min-1) Rychlost |
Posuv (mm/min) |
Ap (mm)Axiální hloubka |
Ae (mm)Hloubka poloměru |
(min-1) Rychlost |
Posuv (mm/min) |
Ap (mm)Axiální hloubka |
Ae (mm)Hloubka poloměru |
| R1 |
30000 |
150 |
0.006 |
0.006 |
30000 |
150 |
0.006 |
0.006 |
30000 |
150 |
0.006 |
0.006 |
| R0.15 |
26000 |
300 |
0.01 |
0 |
26000 |
300 |
0.01 |
0 |
24000 |
200 |
0.008 |
0.008 |
| R0.2 |
22000 |
400 |
0.015 |
0.015 |
22000 |
400 |
0.015 |
0.015 |
22000 |
300 |
0.01 |
0.01 |
| R0.25 |
20000 |
400 |
0.015 |
0.015 |
20000 |
400 |
0.015 |
0.015 |
22000 |
400 |
0.015 |
0.015 |
| R0.3 |
20000 |
800 |
0.02 |
0.02 |
20000 |
800 |
0.02 |
0.02 |
20000 |
600 |
0.015 |
0.015 |
| R0.4 |
18000 |
1200 |
0.02 |
0.03 |
18000 |
1200 |
0.02 |
0.03 |
20000 |
800 |
0.02 |
0.02 |
| R0.5 |
16000 |
1200 |
0.03 |
0.04 |
16000 |
1200 |
0.03 |
0.04 |
18000 |
1000 |
0.02 |
0.03 |
| R0.75 |
16000 |
1500 |
0.03 |
0.05 |
16000 |
1500 |
0.03 |
0.05 |
16000 |
1200 |
0.02 |
0.04 |
| R1 |
15000 |
1800 |
0.03 |
0.05 |
15000 |
1800 |
0.03 |
0.05 |
14000 |
1800 |
0.02 |
0.05 |
| R1 |
15000 |
1800 |
0.04 |
0.05 |
15000 |
1800 |
0.04 |
0.05 |
14000 |
1800 |
0.02 |
0.05 |
| R1.5 |
14000 |
2200 |
0.04 |
0.07 |
14000 |
2200 |
0.04 |
0.07 |
13000 |
2200 |
0.03 |
0.06 |
| R1.5 |
14000 |
2200 |
0.05 |
0.07 |
14000 |
2200 |
0.05 |
0.07 |
13000 |
2200 |
0.03 |
0.06 |
| R1.5 |
14000 |
2200 |
0.04 |
0.07 |
14000 |
2200 |
0.04 |
0.07 |
13000 |
2200 |
0.03 |
0.06 |
| R2 |
14000 |
2400 |
0.04 |
0.08 |
14000 |
2400 |
0.04 |
0.08 |
12000 |
2400 |
0.03 |
0.06 |
| R2 |
14000 |
2400 |
0.05 |
0.08 |
14000 |
2400 |
0.05 |
0.08 |
12000 |
2400 |
0.03 |
0.06 |
| R2.5 |
12000 |
2600 |
0.05 |
0.08 |
12000 |
2600 |
0.05 |
0.08 |
12000 |
2400 |
0.03 |
0.06 |
| R3 |
12000 |
2600 |
0.05 |
0.08 |
12000 |
2600 |
0.05 |
0.08 |
10000 |
2600 |
0.03 |
0.08 |
| R4 |
10000 |
3000 |
0.05 |
0.1 |
10000 |
3000 |
0.05 |
0.1 |
9000 |
2800 |
0.03 |
0.1 |
| R5 |
9000 |
3000 |
0.05 |
0.12 |
9000 |
3000 |
0.05 |
0.12 |
8000 |
2800 |
0.03 |
0.12 |
| R6 |
9000 |
3000 |
0.05 |
0.15 |
9000 |
3000 |
0.05 |
0.15 |
7000 |
2800 |
0.03 |
0.12 |
| R7 |
7000 |
3000 |
0.08 |
0.15 |
7000 |
3000 |
0.08 |
0.15 |
6000 |
2800 |
0.03 |
0.15 |
| R8 |
6000 |
3000 |
0.08 |
0.15 |
6000 |
3000 |
0.08 |
0.15 |
5500 |
2800 |
0.03 |
0.15 |
| R9 |
5000 |
3000 |
0.08 |
0.15 |
5000 |
3000 |
0.08 |
0.15 |
4500 |
2800 |
0.03 |
0.15 |
| R10 |
4500 |
3000 |
0.08 |
0.15 |
4500 |
3000 |
0.08 |
0.15 |
4000 |
2800 |
0.03 |
0.15 |
Poznámka:
*Výše uvedené parametry frézování jsou vypočítány na základě 3D. Pokud délka přesahu přesáhne 3xD, snižte proporcionálně otáčky vřetena i posuv;
*Doporučená chladicí kapalina olej pro nerezové oceli a žáruvzdorné slitiny;
*Pokud parametry frézování překročí maximální otáčky vřetena stroje, snižte proporcionálně otáčky vřetena i posuv.