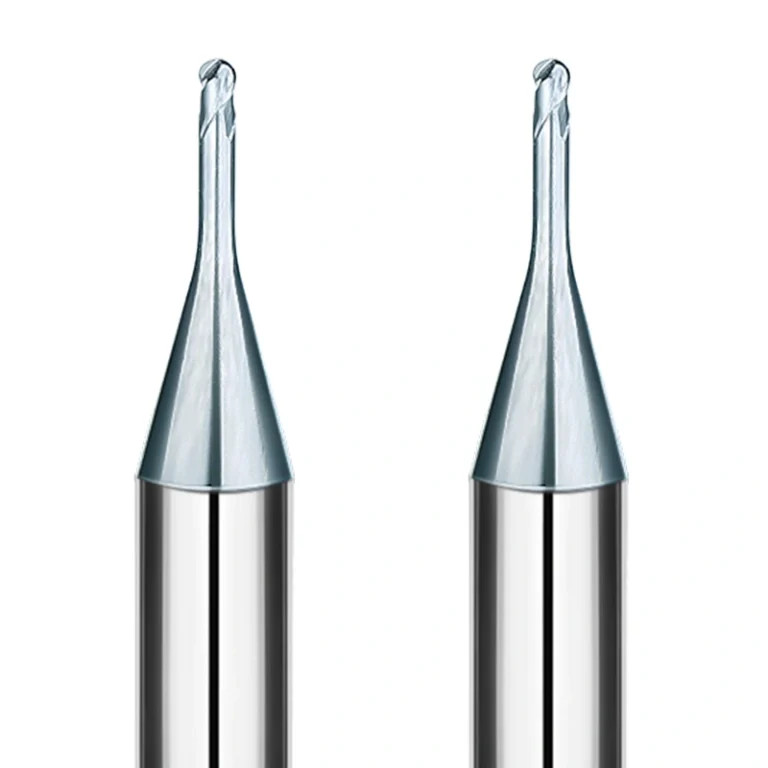
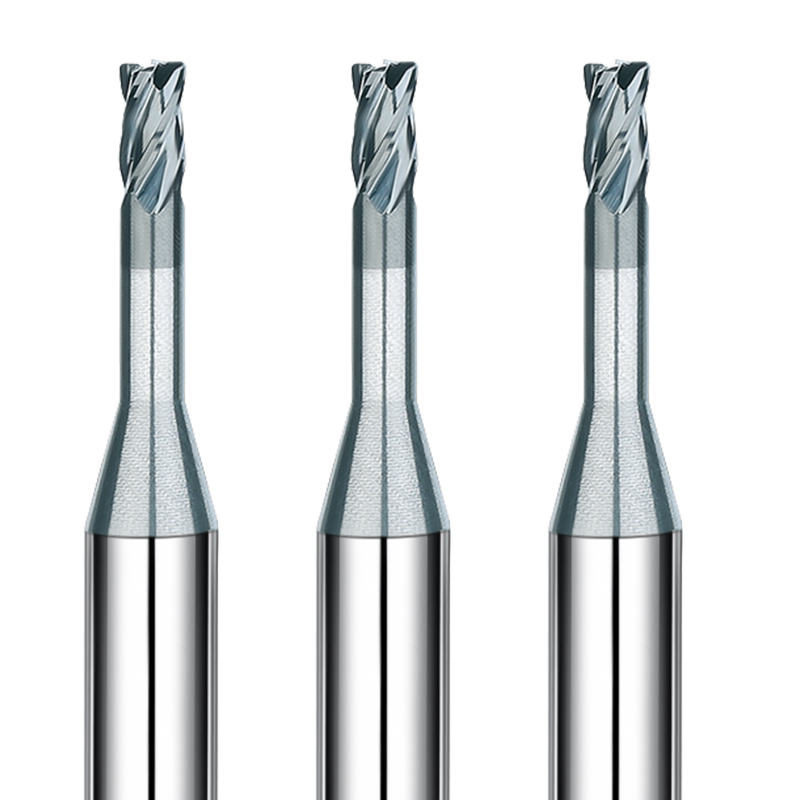
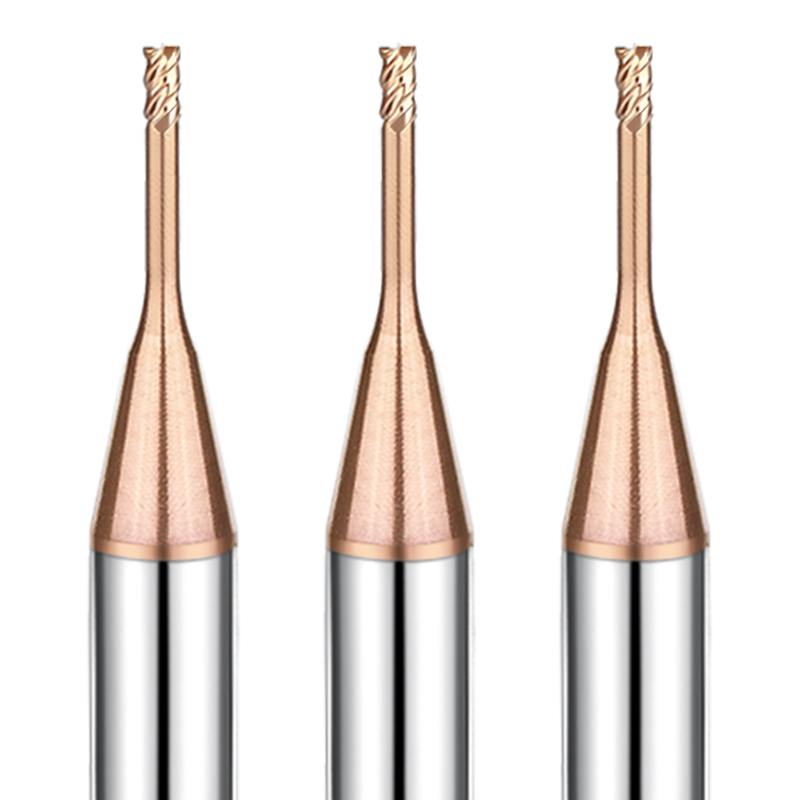
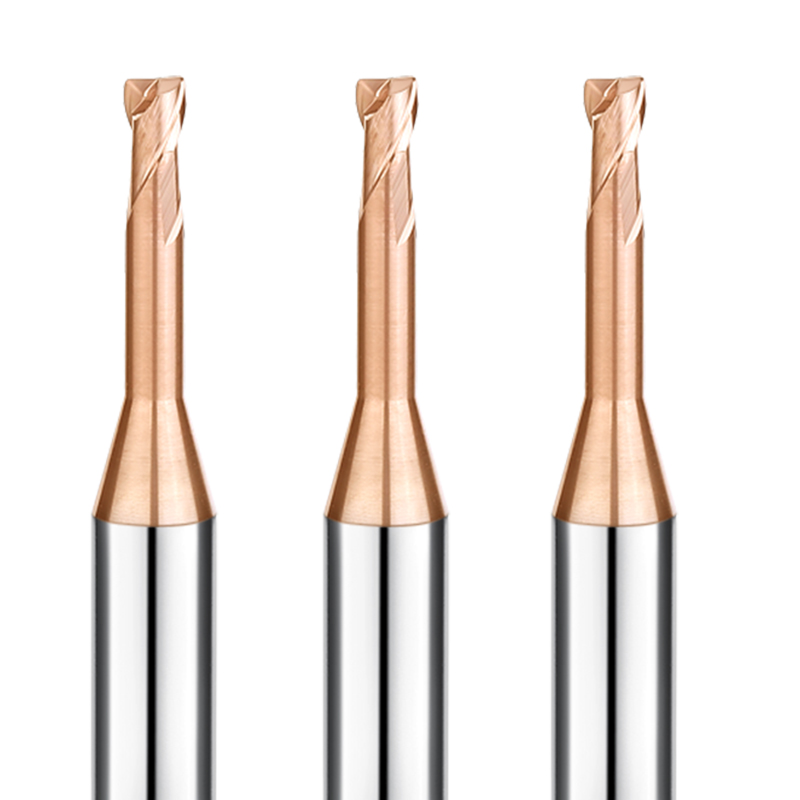
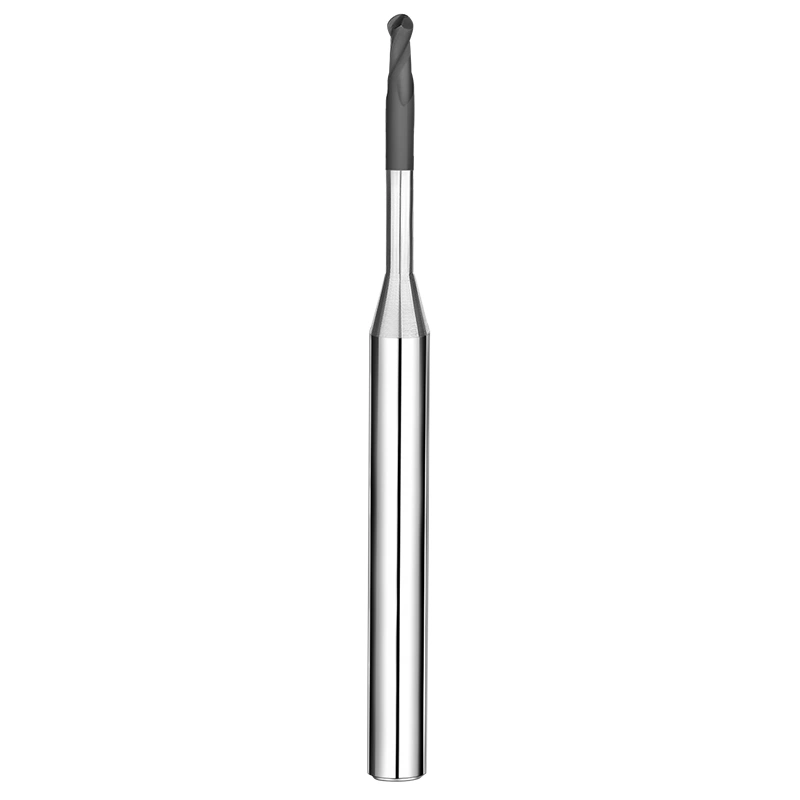
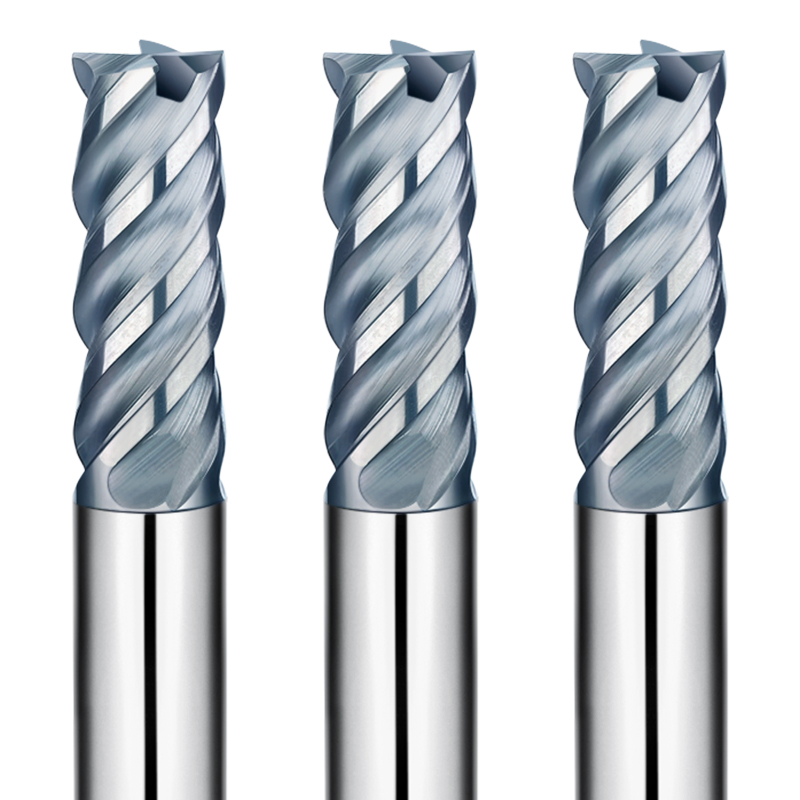
Při výrobě složitých EDM elektrod a mikroforem je dosažení hlubokých prvků při zachování integrity povrchu velkou výzvou. Řada SAMHO WCu s dlouhým krkem je navržena tak, aby poskytovala potřebnou vůli a stabilitu pro obrábění hustých, abrazivních wolframových slitin mědi ve vysoce přesných CNC prostředích.
Pokročilé technické vlastnosti
- Konstrukce s dlouhým krkem pro bezproblémové hluboké frézování
Specializovaná geometrie prodlouženého krčku je klíčová pro přístup k hlubokým dutinám a úzkým prvkům:
- Přístup k hlubokým konturám: Ideální pro složité 3D geometrie elektrod a podřezy
- Zachovat tuhost: Optimalizovaný poměr krčku k průměru zajišťuje stabilní řez a minimalizuje vibrace, což je pro obrábění WCu zásadní.
- Ostrá 2břitá geometrie pro nízký odpor při řezání
Wolframová měď je hustý kompozit, který vyžaduje ostré řezné hrany, aby se zabránilo hromadění tepla:
- Plynulé odvádění třísek: Rychlé odstranění nečistot, aby se zabránilo svařování třísek
- Nižší řezné síly: Zachovává přesnost u tenkostěnných prvků a jemných mikrostruktur
- Ultrajemnozrnný karbid pro extrémní odolnost proti opotřebení
SAMHO používá prémiový ultrajemnozrnný substrát z monolitního karbidu:
- Výjimečná tvrdost: Zachovává ostré hrany i při tření při suchém obrábění nebo MQL
- Odolnost proti odštípnutí: Poskytuje lomovou houževnatost pro konzistentní výkon v hustých neželezných kompozitech
- Kulový hrot pro přesné 3D povrchové úpravy
Přesně broušená polokulová špička:
- Zrcadlové povrchové úpravy: Snižuje potřebu následného zpracování nebo ručního leštění
- Geometrická konzistence: Důležité pro vysoce tolerantní vložky do forem, kde se počítá každý mikron
Komplexní výběr modelů (56 modelů)
S 56 specializovanými modely řady SHDLR pokrýváme rozsah poloměrů od R0.1 do R2.0 mm. Ať už frézujete mikrofluidní kanály nebo velkoformátová jádra elektrod, SAMHO má přesnou velikost a délku krčku, které splňují vaše CNC požadavky.
Cílové aplikace a odvětví
- Výroba EDM elektrod: Vysoce přesné frézování WCu elektrod pro letecký a elektrotechnický průmysl
- Výroba mikroforem: Složité 3D frézování dutin v hustých, abrazivních neželezných slitinách
- Lékařství a automobilový průmysl: Přesné profilování složitých součástí s vysokou tolerancí
Doporučení pro profesionální použití
- Strategie chlazení: Pro zajištění tepelné stability použijte MQL (minimální mazání) nebo suché obrábění s vysokotlakým vzduchem.
- Přesnost nastavení: Pro mikroprůměry (R0.1–R0.5 mm) použijte vysoce přesné hydraulické nebo tepelně upínací držáky, abyste minimalizovali házení a maximalizovali životnost nástroje.
- Ochrana hrotu: Při ustavování nástrojů používejte bezkontaktní měřicí přístroje, abyste zabránili poškození přesně broušeného poloměru.
Proč nakupovat velkoobchodně od SAMHO?
- Velkoobchodní cenová efektivita: Významné úspory pro globální distributory a velkoobchody s elektrodami
- Osvědčený výkon: Specializované substráty určené konkrétně pro výzvy spojené s wolframem a mědí
- Rychlá globální doprava: Více než 56 modelů skladem a připraveno k okamžitému odeslání do zahraničí
Doporučené materiály pro obrábění (Vysoce doporučené: ⭐️ | Doporučené: ⭕️ | Navrhované: ◯ )
| OCEL PRO ZÁLIVKY |
Stupeň |
| Uhlíkové oceli (S45C/S55C) |
|
| Legované oceli (SK/SCM/SUS) |
|
| Předkalené oceli (NAK/HPM) |
|
| Kalené oceli (~55/~60/~70HRC) |
|
| SPECIÁLNÍ MATERIÁL |
| Hliníkové slitiny |
|
| Grafit |
|
| Měď |
|
| Plasty |
|
| Wolframová měď |
⭐ |
| Uhlíkové vlákno |
|
| Titanové slitiny |
|
| Tepelně odolné slitiny |
|
| Cementovaný karbid |
|
| Tvrdý křehký (nekovový) materiál |
|
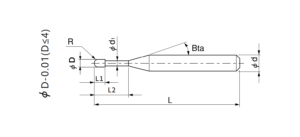
Celkem 56 modely
| Číslo modelu |
Vnější průměr |
Délka řezu |
Efektivní délka |
Úhel kužele stopky |
Celková délka |
Počet fléten |
Průměr stopky |
Na skladě |
| CGLR2-002005 |
R0.1 |
0.2 |
0.5 |
15° |
50 |
2 |
4 |
○ |
| CGLR2-002010 |
R0.1 |
0.2 |
1 |
15° |
50 |
2 |
4 |
○ |
| CGLR2-002015 |
R0.1 |
0.2 |
1.5 |
15° |
50 |
2 |
4 |
○ |
| CGLR2-003010 |
R0.15 |
0.3 |
1 |
15° |
50 |
2 |
4 |
○ |
| CGLR2-003015 |
R0.15 |
0.3 |
1.5 |
15° |
50 |
2 |
4 |
○ |
| CGLR2-003020 |
R0.15 |
0.3 |
2 |
15° |
50 |
2 |
4 |
○ |
| CGLR2-003030 |
R0.15 |
0.3 |
3 |
15° |
50 |
2 |
4 |
○ |
| CGLR2-004010 |
R0.2 |
0.4 |
1 |
15° |
50 |
2 |
4 |
○ |
| CGLR2-004020 |
R0.2 |
0.4 |
2 |
15° |
50 |
2 |
4 |
○ |
| CGLR2-004030 |
R0.2 |
0.4 |
3 |
15° |
50 |
2 |
4 |
○ |
| CGLR2-004040 |
R0.2 |
0.4 |
4 |
15° |
50 |
2 |
4 |
○ |
| CGLR2-005010 |
R0.25 |
0.5 |
1 |
15° |
50 |
2 |
4 |
○ |
| CGLR2-005020 |
R0.25 |
0.5 |
2 |
15° |
50 |
2 |
4 |
○ |
| CGLR2-005040 |
R0.25 |
0.5 |
4 |
15° |
50 |
2 |
4 |
○ |
| CGLR2-005060 |
R0.25 |
0.5 |
6 |
15° |
50 |
2 |
4 |
○ |
| CGLR2-005080 |
R0.25 |
0.5 |
8 |
15° |
50 |
2 |
4 |
○ |
| CGLR2-006020 |
R0.3 |
0.6 |
2 |
15° |
50 |
2 |
4 |
○ |
| CGLR2-006040 |
R0.3 |
0.6 |
4 |
15° |
50 |
2 |
4 |
○ |
| CGLR2-006060 |
R0.3 |
0.6 |
6 |
15° |
50 |
2 |
4 |
○ |
| CGLR2-006080 |
R0.3 |
0.6 |
8 |
15° |
50 |
2 |
4 |
○ |
| CGLR2-008020 |
R0.4 |
0.8 |
2 |
15° |
50 |
2 |
4 |
○ |
| CGLR2-008040 |
R0.4 |
0.8 |
4 |
15° |
50 |
2 |
4 |
○ |
| CGLR2-008060 |
R0.4 |
0.8 |
6 |
15° |
50 |
2 |
4 |
○ |
| CGLR2-008080 |
R0.4 |
0.8 |
8 |
15° |
50 |
2 |
4 |
○ |
| CGLR2-010020 |
R0.5 |
1 |
2 |
15° |
50 |
2 |
4 |
○ |
| CGLR2-010040 |
R0.5 |
1 |
4 |
15° |
50 |
2 |
4 |
○ |
| CGLR2-010060 |
R0.5 |
1 |
6 |
15° |
50 |
2 |
4 |
○ |
| CGLR2-010080 |
R0.5 |
1 |
8 |
15° |
50 |
2 |
4 |
○ |
| CGLR2-010100 |
R0.5 |
1 |
10 |
15° |
50 |
2 |
4 |
○ |
| CGLR2-010120 |
R0.5 |
1 |
12 |
15° |
50 |
2 |
4 |
○ |
| CGLR2-010140 |
R0.5 |
1 |
14 |
15° |
50 |
2 |
4 |
○ |
| CGLR2-010160 |
R0.5 |
1 |
16 |
15° |
50 |
2 |
4 |
○ |
| CGLR2-015040 |
R0.75 |
1.5 |
4 |
15° |
50 |
2 |
4 |
○ |
| CGLR2-015060 |
R0.75 |
1.5 |
6 |
15° |
50 |
2 |
4 |
○ |
| CGLR2-015080 |
R0.75 |
1.5 |
8 |
15° |
50 |
2 |
4 |
○ |
| CGLR2-015100 |
R0.75 |
1.5 |
10 |
15° |
50 |
2 |
4 |
○ |
| CGLR2-015120 |
R0.75 |
1.5 |
12 |
15° |
50 |
2 |
4 |
○ |
| CGLR2-015140 |
R0.75 |
1.5 |
14 |
15° |
50 |
2 |
4 |
○ |
| CGLR2-015160 |
R0.75 |
1.5 |
16 |
15° |
50 |
2 |
4 |
○ |
| CGLR2-020040 |
R1 |
2 |
4 |
15° |
50 |
2 |
4 |
○ |
| CGLR2-020060 |
R1 |
2 |
6 |
15° |
50 |
2 |
4 |
○ |
| CGLR2-020080 |
R1 |
2 |
8 |
15° |
50 |
2 |
4 |
○ |
| CGLR2-020100 |
R1 |
2 |
10 |
15° |
50 |
2 |
4 |
○ |
| CGLR2-020120 |
R1 |
2 |
12 |
15° |
50 |
2 |
4 |
○ |
| CGLR2-020160 |
R1 |
2 |
16 |
15° |
50 |
2 |
4 |
○ |
| CGLR2-030060 |
R1.5 |
3 |
6 |
15° |
50 |
2 |
4 |
○ |
| CGLR2-030080 |
R1.5 |
3 |
8 |
15° |
50 |
2 |
4 |
○ |
| CGLR2-030100 |
R1.5 |
3 |
10 |
15° |
50 |
2 |
4 |
○ |
| CGLR2-030120 |
R1.5 |
3 |
12 |
15° |
50 |
2 |
4 |
○ |
| CGLR2-030160 |
R1.5 |
3 |
16 |
15° |
50 |
2 |
4 |
○ |
| CGLR2-030200 |
R1.5 |
3 |
20 |
15° |
50 |
2 |
4 |
○ |
| CGLR2-040080 |
R2 |
4 |
8 |
- |
50 |
2 |
4 |
○ |
| CGLR2-040100 |
R2 |
4 |
10 |
- |
50 |
2 |
4 |
○ |
| CGLR2-040120 |
R2 |
4 |
12 |
- |
50 |
2 |
4 |
○ |
| CGLR2-040160 |
R2 |
4 |
16 |
- |
50 |
2 |
4 |
○ |
| CGLR2-040200 |
R2 |
4 |
20 |
- |
50 |
2 |
4 |
○ |
Frézovací podmínky
| Pracovní materiál |
Wolframová měď |
| Poloměr kulového nosu |
(mm)Efektivní délka |
(min-1) Rychlost |
Posuv (mm/min) |
Ap (mm) |
Ae(mm) |
| R0.1 |
0.5 |
30000 |
120 |
0.006 |
0.006 |
| R0.1 |
1 |
30000 |
100 |
0.003 |
0.003 |
| R0.1 |
1.5 |
30000 |
100 |
0.003 |
0.003 |
| R0.15 |
1 |
26000 |
200 |
0.006 |
0.006 |
| R0.15 |
1.5 |
26000 |
200 |
0.004 |
0.004 |
| R0.15 |
2 |
24000 |
150 |
0.003 |
0.003 |
| R0.15 |
3 |
18000 |
100 |
0.003 |
0.003 |
| R0.2 |
1 |
2400 |
300 |
0.01 |
0.01 |
| R0.2 |
2 |
20000 |
200 |
0.008 |
0.01 |
| R0.2 |
3 |
18000 |
150 |
0.006 |
0.006 |
| R0.2 |
4 |
16000 |
150 |
0.003 |
0.003 |
| R0.25 |
1 |
20000 |
600 |
0.01 |
0.01 |
| R0.25 |
2 |
18000 |
600 |
0.01 |
0.01 |
| R0.25 |
4 |
16000 |
300 |
0.008 |
0.008 |
| R0.25 |
6 |
14000 |
150 |
0.008 |
0.008 |
| R0.25 |
8 |
14000 |
100 |
0.003 |
0.003 |
| R0.3 |
2 |
20000 |
800 |
0.02 |
0.02 |
| R0.3 |
4 |
15000 |
500 |
0.01 |
0.01 |
| R0.3 |
6 |
13000 |
300 |
0.008 |
0.008 |
| R0.3 |
8 |
13000 |
150 |
0.005 |
0.005 |
| R0.4 |
2 |
18000 |
1200 |
0.02 |
0.02 |
| R0.4 |
4 |
18000 |
800 |
0.02 |
0.02 |
| R0.4 |
6 |
16000 |
600 |
0.01 |
0.02 |
| R0.4 |
8 |
15000 |
400 |
0.005 |
0.01 |
| R0.5 |
2 |
14000 |
1200 |
0.02 |
0.03 |
| R0.5 |
4 |
14000 |
1000 |
0.02 |
0.03 |
| R0.5 |
6 |
14000 |
800 |
0.02 |
0.03 |
| R0.5 |
8 |
12000 |
500 |
0.01 |
0.02 |
| R0.5 |
10 |
12000 |
400 |
0.01 |
0.02 |
| R0.5 |
12 |
10000 |
300 |
0.01 |
0.02 |
| R0.5 |
14 |
10000 |
200 |
0.008 |
0.01 |
| R0.5 |
16 |
10000 |
200 |
0.005 |
0.01 |
| R0.75 |
4 |
16000 |
1400 |
0.02 |
0.04 |
| R0.75 |
6 |
14000 |
1200 |
0.02 |
0.04 |
| R0.75 |
8 |
13000 |
1000 |
0.02 |
0.04 |
| R0.75 |
10 |
12000 |
600 |
0.01 |
0.04 |
| R0.75 |
12 |
11000 |
500 |
0.01 |
0.04 |
| R0.75 |
14 |
10000 |
400 |
0.01 |
0.02 |
| R0.75 |
16 |
9000 |
300 |
0.01 |
0.01 |
| R1 |
4 |
16000 |
2000 |
0.03 |
0.06 |
| R1 |
6 |
14000 |
1800 |
0.03 |
0.06 |
| R1 |
8 |
14000 |
1800 |
0.03 |
0.06 |
| R1 |
10 |
14000 |
1800 |
0.03 |
0.06 |
| R1 |
12 |
12000 |
1400 |
0.02 |
0.06 |
| R1 |
16 |
10000 |
1000 |
0.02 |
0.06 |
| R1.5 |
6 |
16000 |
2000 |
0.03 |
0.06 |
| R1.5 |
8 |
14000 |
1800 |
0.03 |
0.06 |
| R1.5 |
10 |
14000 |
1800 |
0.03 |
0.06 |
| R1.5 |
12 |
14000 |
1800 |
0.03 |
0.06 |
| R1.5 |
16 |
12000 |
1400 |
0.02 |
0.06 |
| R1.5 |
20 |
10000 |
1000 |
0.02 |
0.06 |
| R2 |
8 |
12000 |
2200 |
0.03 |
0.07 |
| R2 |
10 |
12000 |
2200 |
0.03 |
0.07 |
| R2 |
12 |
12000 |
2200 |
0.03 |
0.07 |
| R2 |
16 |
12000 |
2200 |
0.03 |
0.07 |
| R2 |
20 |
11000 |
2000 |
0.03 |
0.07 |
Poznámka:
*Pokud parametry frézování překročí maximální otáčky vřetena stroje, snižte proporcionálně otáčky vřetena i posuv.
*Doporučujeme používat bezkontaktní měřicí zařízení, aby nedošlo k poškození přesného hrotu.