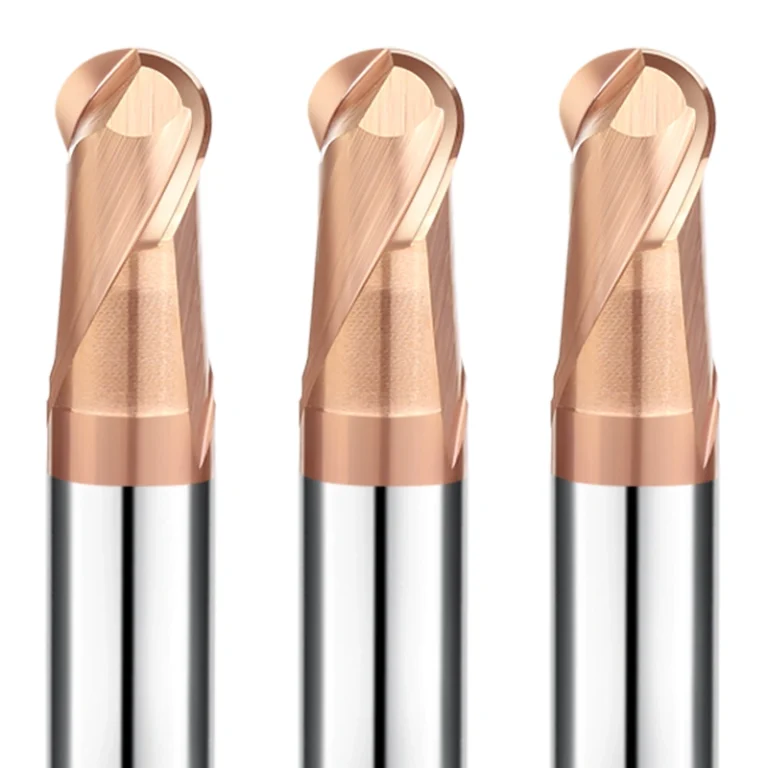
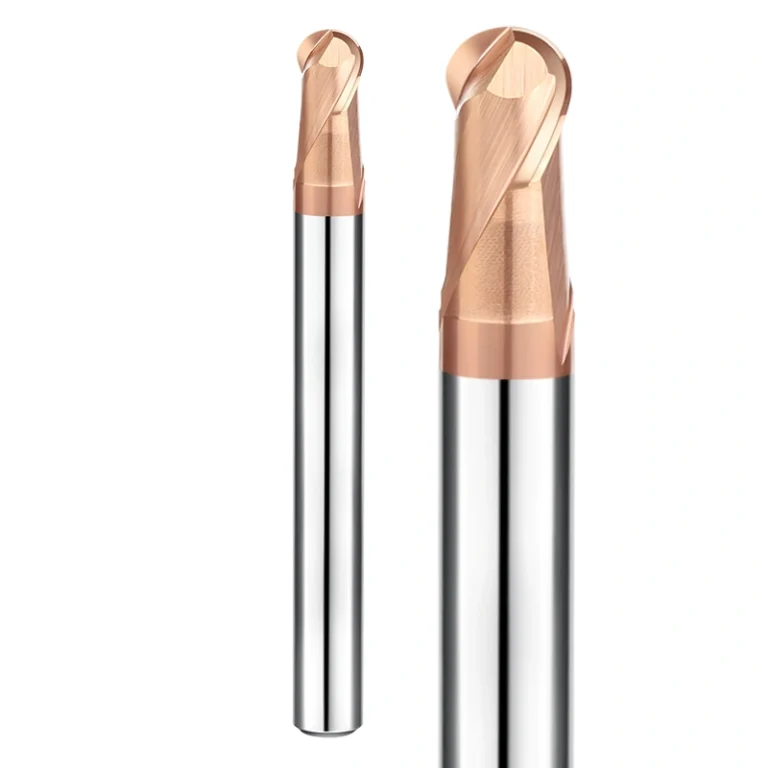
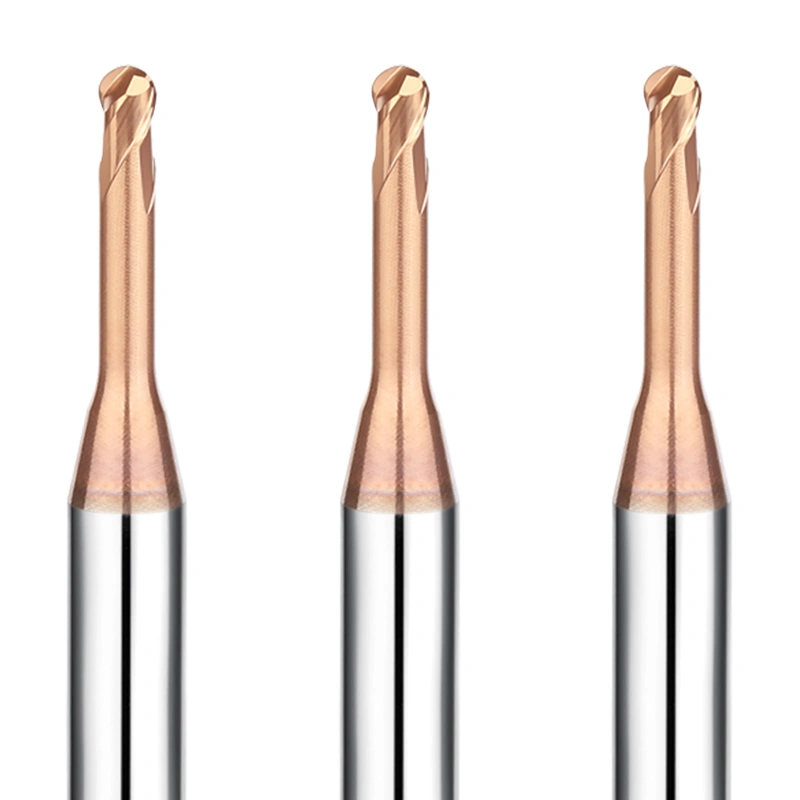
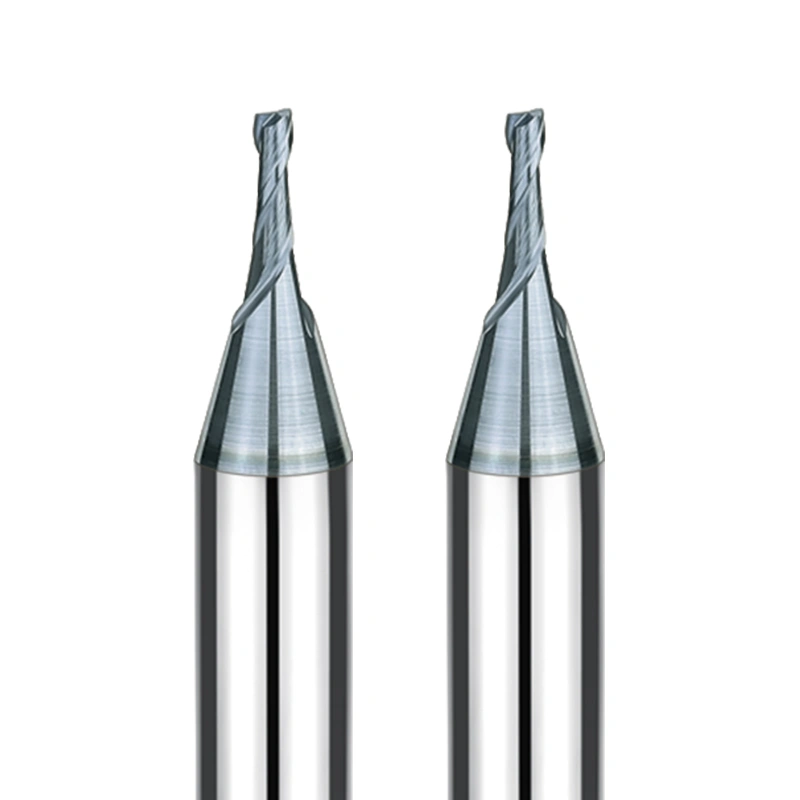
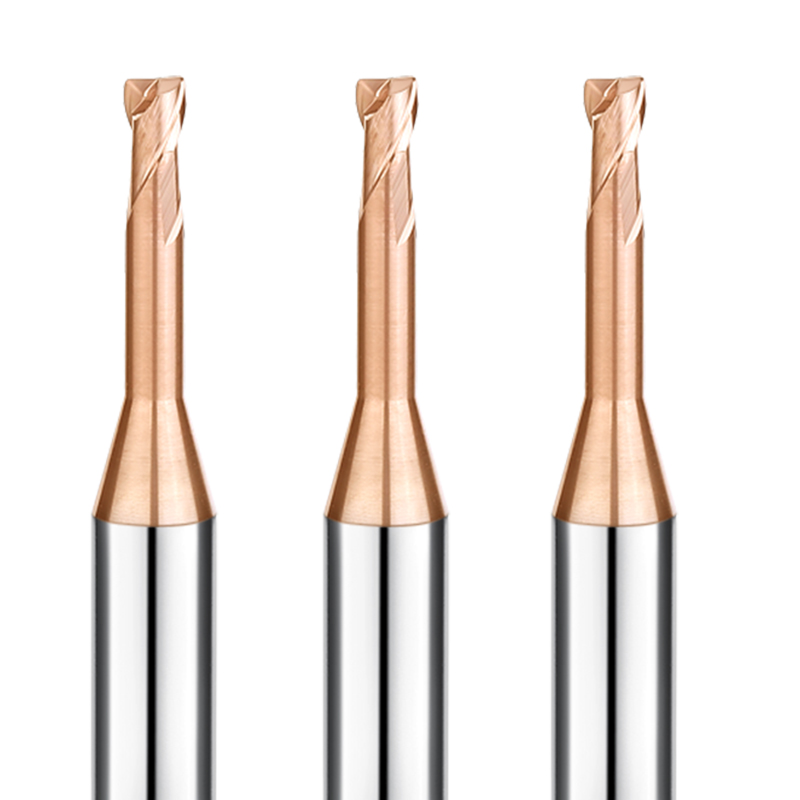
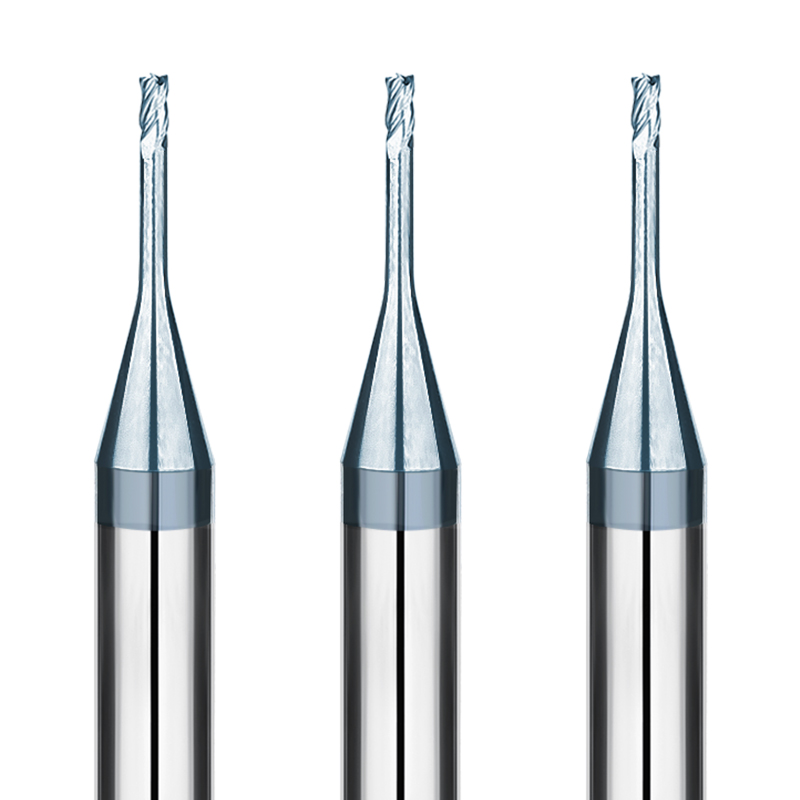
Přesná výroba forem a letecké a kosmické součásti vyžadují nástroje, které odolávají extrémnímu teplu a zároveň si zachovávají dokonalou polokulovou geometrii. Řada dvoubřitých kulových nástrojů SAMHO HRC65 poskytuje výjimečnou rozměrovou přesnost a zrcadlově lesklý povrch na materiálech až do HRC65.
Hlavní inženýrské a technické výhody
- Speciálně navrženo pro vysoce tvrdou ocel (až do HRC65)
Tyto frézy, vyrobené z ultrajemnozrnného karbidového substrátu, disponují lomovou houževnatostí potřebnou pro kalené nástrojové oceli a zápustkové oceli. Vysoce výkonný povlak odolný proti opotřebení zajišťuje dlouhou životnost nástroje a stabilní výkon během prodloužených dokončovacích cyklů.
- Dvoubřitá geometrie pro efektivní odvod třísek
Dostatek prostoru pro třísky je kritický při obrábění hlubokých dutin nebo úzkých 3D kontur:
- Větší stabilita: Ideální pro polodokončování a jemné dokončování
- Vylepšená přesnost: Konzistentní tolerance poloměru pro perfektní zbytkové frézování a frézování
- Optimalizováno pro komplexní 3D konturování
Přesně broušená polokulová špička:
- Povrchová úprava: Eliminuje vroubkování ve složitých 3D profilech
- Složité vlastnosti: Od mikroforem (R 0.15 mm) až po velká jádra forem (R 10 mm), což zajišťuje integritu povrchu ve všech měřítcích
- Vysoce tvrdý povlak v červené barvě pro suché obrábění
Tepelně odolný povlak udržuje ostrost hran i při zvýšených teplotách, což podporuje vysokorychlostní obrábění (HSM) za sucha nebo za podmínek MQL, zvyšuje udržitelnost a snižuje výrobní náklady.
Komplexní výběr modelů (36 modelů)
Pokrývá rozsah průměrů od Φ0.3 mm (R0.15 mm) do Φ20 mm (R10 mm). Ideální pro mikromedicínské součástky nebo velké automobilové lisovací nástroje, vše skladem k okamžitému použití.
Pokyny pro použití pro maximální výkon
- Citlivost převisu: Pro dosažení nejlepších výsledků použijte co nejkratší přesah. Pokud přesah přesahuje 3×D, snižte otáčky vřetena a rychlost posuvu úměrně.
- Strategie chladicí kapaliny: Pro kalené oceli použijte chlazení vzduchem/mlhou a pro nerezové oceli nebo žáruvzdorné slitiny olejové chlazení.
- Bezpečnostní nastavení: Používejte bezkontaktní seřizovače nástrojů, abyste zabránili poškození poloměru během seřizování.
Proč spolupracovat se SAMHO pro velkoobchod?
- Testované parametry: Řezné parametry ověřené v praxi pro zkrácení doby nastavení
- Hromadná dostupnost: Vysoké skladové zásoby všech 36 modelů pro rychlé globální plnění objednávek
- OEM přizpůsobení: Zakázkové délky stopek nebo speciální povlaky k dispozici na vyžádání
Doporučené materiály pro obrábění (Vysoce doporučené: ⭐️ | Doporučené: ⭕️ | Navrhované: ◯ )
| Kategorie |
Pracovní materiál |
Stupeň |
| OCEL PRO ZÁLIVKY |
Uhlíkové oceli (S45C/S55C) |
◯ |
|
Legované oceli (SK/SCM/SUS) |
◯ |
|
Předkalené oceli (NAK/HPM) |
⭕️ |
|
Kalené oceli (~55/~60/~70HRC) |
⭕️ |
| SPECIÁLNÍ MATERIÁL |
Hliníkové slitiny |
|
|
Grafit |
|
|
Měď |
◯ |
|
Plasty |
|
|
Uhlíkové vlákno |
|
|
Titanové slitiny |
◯ |
|
Tepelně odolné slitiny |
|
|
Cementovaný karbid |
|
|
Tvrdý křehký (nekovový) materiál |
|
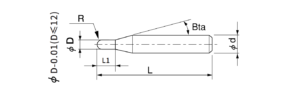
Celkem 36 modely
| Číslo modelu |
Vnější průměr |
Délka řezu |
Efektivní délka |
Úhel kužele stopky |
Celková délka |
Počet flétn |
Průměr stopky |
Na skladě |
| SHGR2-003003 |
R0.15 |
0.45 |
- |
12° |
50 |
2 |
4 |
○ |
| SHGR2-004004 |
R0.2 |
0.6 |
- |
12° |
50 |
2 |
4 |
○ |
| SHGR2-005005 |
R0.25 |
0.8 |
- |
12° |
50 |
2 |
4 |
○ |
| SHGR2-006006 |
R0.3 |
0.9 |
- |
12° |
50 |
2 |
4 |
○ |
| SHGR2-008008 |
R0.4 |
1.2 |
- |
12° |
50 |
2 |
4 |
○ |
| SHGR2-010010 |
R0.5 |
1 |
- |
12° |
50 |
2 |
4 |
○ |
| SHGR2-015025 |
R0.75 |
1.5 |
2.5 |
12° |
50 |
2 |
4 |
○ |
| SHGR2-020040 |
R1 |
2 |
4 |
12° |
50 |
2 |
4 |
○ |
| SHGR2-020040-6 |
R1 |
2 |
4 |
12° |
60 |
2 |
6 |
○ |
| SHGR2-030060-3 |
R1.5 |
3 |
6 |
- |
50 |
2 |
3 |
○ |
| SHGR2-030060-4 |
R1.5 |
3 |
6 |
12° |
50 |
2 |
4 |
○ |
| SHGR2-030060-6 |
R1.5 |
3 |
6 |
12° |
60 |
2 |
6 |
○ |
| SHGR2-040080-4 |
R2 |
4 |
8 |
- |
50 |
2 |
4 |
○ |
| SHGR2-040080-6 |
R2 |
4 |
8 |
12° |
60 |
2 |
6 |
○ |
| SHGR2-050100 |
R2.5 |
5 |
10 |
12° |
60 |
2 |
6 |
○ |
| SHGR2-060120 |
R3 |
6 |
12 |
- |
60 |
2 |
6 |
○ |
| SHGR2-060120-75 |
R3 |
6 |
12 |
- |
75 |
2 |
6 |
○ |
| SHGR2-060120-100 |
R3 |
6 |
12 |
- |
100 |
2 |
6 |
○ |
| SHGR2-080160 |
R4 |
8 |
16 |
- |
60 |
2 |
8 |
○ |
| SHGR2-080160-75 |
R4 |
8 |
16 |
- |
75 |
2 |
8 |
○ |
| SHGR2-080160-100 |
R4 |
8 |
16 |
- |
100 |
2 |
8 |
○ |
| SHGR2-080160-150 |
R4 |
8 |
16 |
- |
150 |
2 |
8 |
○ |
| SHGR2-100200 |
R5 |
10 |
20 |
- |
75 |
2 |
10 |
○ |
| SHGR2-100200-100 |
R5 |
10 |
20 |
- |
100 |
2 |
10 |
○ |
| SHGR2-100200-150 |
R5 |
10 |
20 |
- |
150 |
2 |
10 |
○ |
| SHGR2-120240 |
R6 |
12 |
24 |
- |
75 |
2 |
12 |
○ |
| SHGR2-120240-100 |
R6 |
12 |
24 |
- |
100 |
2 |
12 |
○ |
| SHGR2-120240-150 |
R6 |
12 |
24 |
- |
150 |
2 |
12 |
○ |
| SHGR2-140280-100 |
R7 |
14 |
28 |
- |
100 |
2 |
14 |
○ |
| SHGR2-140280-150 |
R7 |
14 |
28 |
- |
150 |
2 |
14 |
○ |
| SHGR2-160320-100 |
R8 |
16 |
32 |
- |
100 |
2 |
16 |
○ |
| SHGR2-160320-150 |
R8 |
16 |
32 |
- |
150 |
2 |
16 |
○ |
| SHGR2-180360-100 |
R9 |
18 |
36 |
- |
100 |
2 |
18 |
○ |
| SHGR2-180360-150 |
R9 |
18 |
36 |
- |
150 |
2 |
18 |
○ |
| SHGR2-200400-100 |
R10 |
20 |
40 |
- |
100 |
2 |
20 |
○ |
| SHGR2-200400-150 |
R10 |
20 |
40 |
- |
150 |
2 |
20 |
○ |
Frézovací podmínky
| Pracovní materiál |
Předkalené oceli HRC30-45 |
Kalené oceli HRC45-55 |
Kalené oceli HRC55-65 |
| Poloměr kulového nosu |
(min-1) Rychlost |
Posuv (mm/min) |
Ap (mm)Axiální hloubka |
Ae (mm) Poloměr Hloubka |
(min-1) Rychlost |
Posuv (mm/min) |
Ap (mm)Axiální hloubka |
Ae (mm) Poloměr Hloubka |
(min-1) Rychlost |
Posuv (mm/min) |
Ap (mm)Axiální hloubka |
Ae (mm) Poloměr Hloubka |
| R0.15 |
26000 |
300 |
0.01 |
0 |
24000 |
200 |
0.008 |
0.008 |
20000 |
200 |
0.005 |
0.005 |
| R0.2 |
22000 |
400 |
0.015 |
0.015 |
22000 |
300 |
0.01 |
0.01 |
18000 |
300 |
0.008 |
0.008 |
| R0.25 |
20000 |
400 |
0.015 |
0.015 |
22000 |
400 |
0.015 |
0.015 |
16000 |
400 |
0.008 |
0.008 |
| R0.3 |
20000 |
800 |
0.02 |
0.02 |
20000 |
600 |
0.015 |
0.015 |
15000 |
500 |
0.015 |
0.015 |
| R0.4 |
18000 |
1200 |
0.02 |
0.03 |
20000 |
800 |
0.02 |
0.02 |
13000 |
600 |
0.02 |
0.02 |
| R0.5 |
16000 |
1200 |
0.03 |
0.04 |
18000 |
1000 |
0.02 |
0.03 |
12000 |
700 |
0.02 |
0.03 |
| R0.75 |
16000 |
1500 |
0.03 |
0.05 |
16000 |
1200 |
0.02 |
0.04 |
10000 |
800 |
0.02 |
0.04 |
| R1 |
15000 |
1800 |
0.03 |
0.05 |
14000 |
1800 |
0.02 |
0.05 |
9000 |
1200 |
0.02 |
0.04 |
| R1 |
15000 |
1800 |
0.04 |
0.05 |
14000 |
1800 |
0.02 |
0.05 |
9000 |
1400 |
0.02 |
0.04 |
| R1.5 |
14000 |
2200 |
0.04 |
0.07 |
13000 |
2200 |
0.03 |
0.06 |
9000 |
1200 |
0.02 |
0.05 |
| R1.5 |
14000 |
2200 |
0.05 |
0.07 |
13000 |
2200 |
0.03 |
0.06 |
9000 |
1300 |
0.02 |
0.05 |
| R1.5 |
14000 |
2200 |
0.04 |
0.07 |
13000 |
2200 |
0.03 |
0.06 |
9000 |
1500 |
0.02 |
0.05 |
| R2 |
14000 |
2400 |
0.04 |
0.08 |
12000 |
2400 |
0.03 |
0.06 |
8000 |
1500 |
0.02 |
0.06 |
| R2 |
14000 |
2400 |
0.05 |
0.08 |
12000 |
2400 |
0.03 |
0.06 |
8000 |
1500 |
0.02 |
0.06 |
| R2.5 |
12000 |
2600 |
0.05 |
0.08 |
12000 |
2400 |
0.03 |
0.06 |
8000 |
1500 |
0.02 |
0.06 |
| R3 |
12000 |
2600 |
0.05 |
0.08 |
10000 |
2600 |
0.03 |
0.08 |
7000 |
1800 |
0.02 |
0.08 |
| R4 |
10000 |
3000 |
0.05 |
0.1 |
9000 |
2800 |
0.03 |
0.1 |
6500 |
2200 |
0.02 |
0.1 |
| R5 |
9000 |
3000 |
0.05 |
0.12 |
8000 |
2800 |
0.03 |
0.12 |
6000 |
2200 |
0.02 |
0.1 |
| R6 |
9000 |
3000 |
0.05 |
0.15 |
7000 |
2800 |
0.03 |
0.12 |
5000 |
2000 |
0.02 |
0.12 |
| R7 |
7000 |
3000 |
0.08 |
0.15 |
6000 |
2800 |
0.03 |
0.15 |
4000 |
2000 |
0.02 |
0.15 |
| R8 |
6000 |
3000 |
0.08 |
0.15 |
5500 |
2800 |
0.03 |
0.15 |
4000 |
2000 |
0.02 |
0.15 |
| R9 |
5000 |
3000 |
0.08 |
0.15 |
4500 |
2800 |
0.03 |
0.15 |
4000 |
2000 |
0.02 |
0.15 |
| R10 |
4500 |
3000 |
0.08 |
0.15 |
4000 |
2800 |
0.03 |
0.15 |
4000 |
2000 |
0.02 |
0.15 |
Poznámka:
Výše uvedené parametry frézování jsou vypočítány na základě 3xD. Pokud délka přesahu přesáhne 3xD, snižte proporcionálně otáčky vřetena i posuv;
*Doporučená chladicí kapalina olej pro nerezové oceli a žáruvzdorné slitiny;
*Pokud parametry frézování překročí maximální otáčky vřetena stroje, snižte proporcionálně otáčky vřetena i posuv.