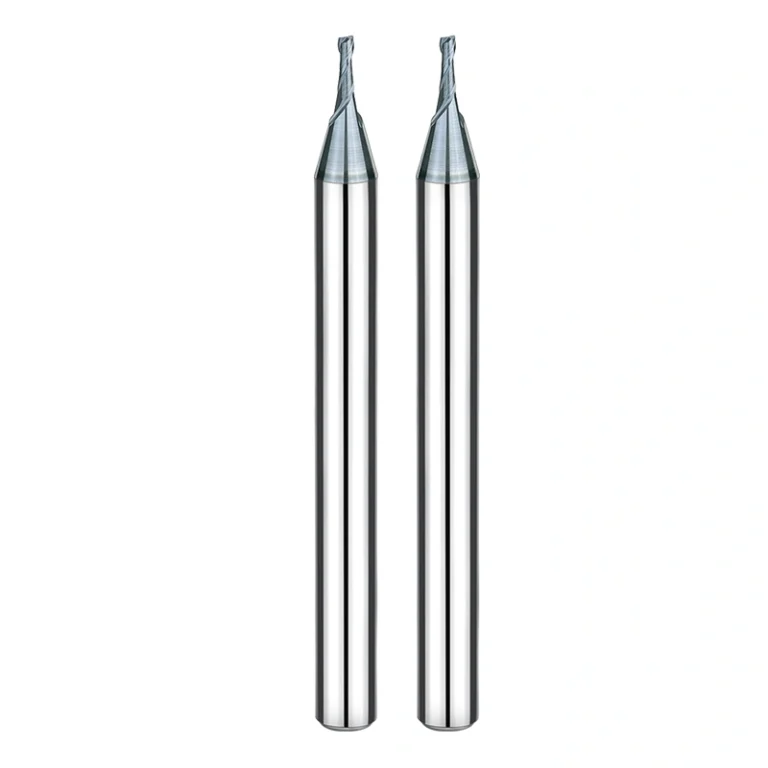
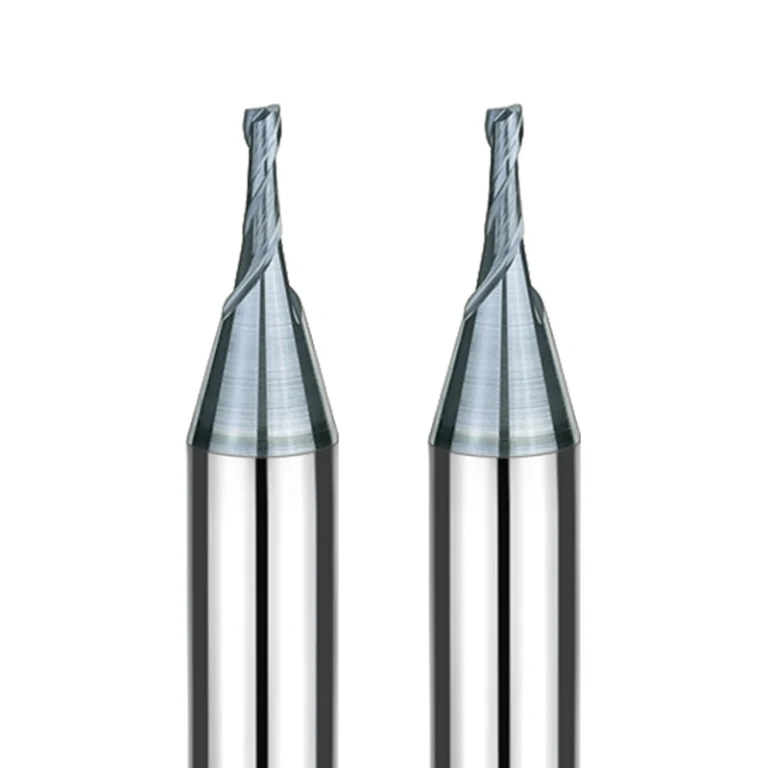
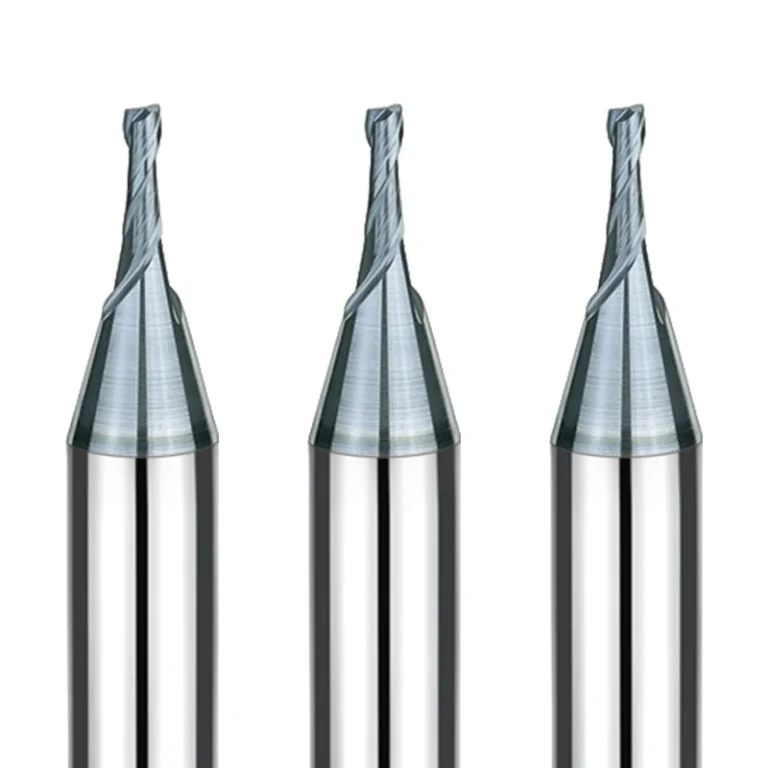
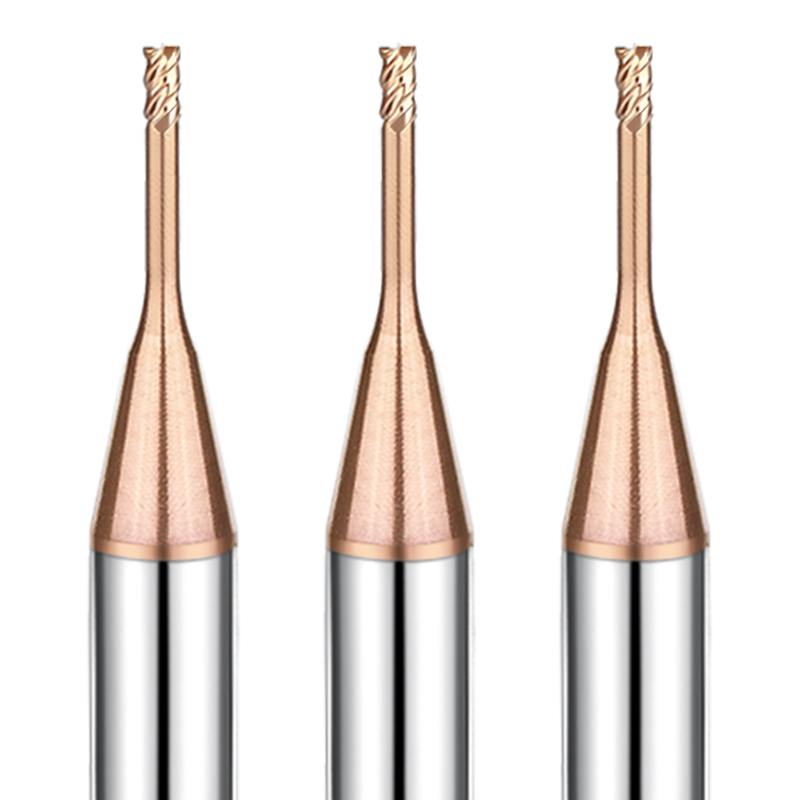
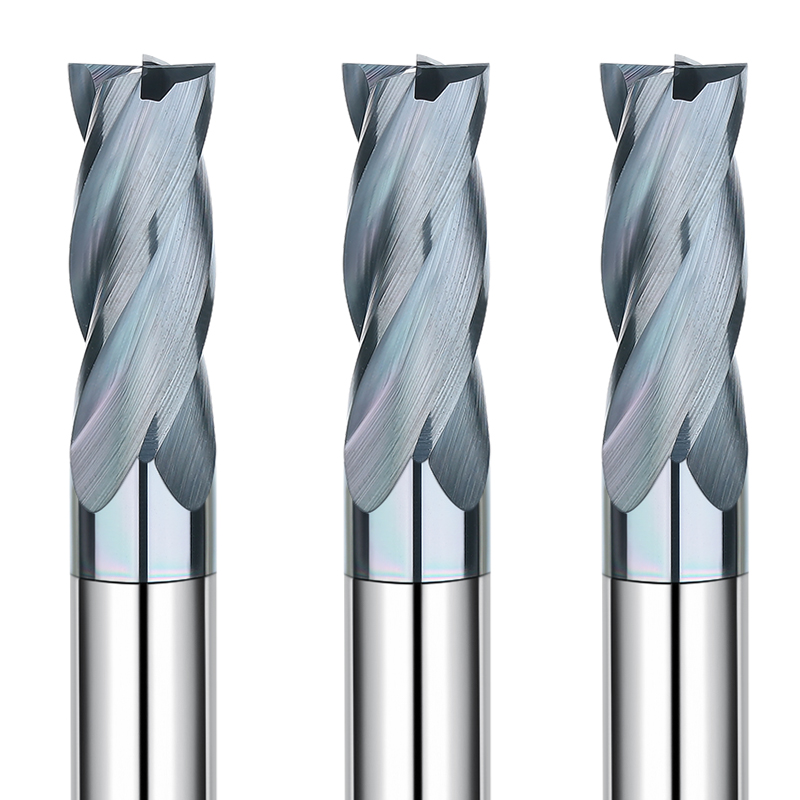
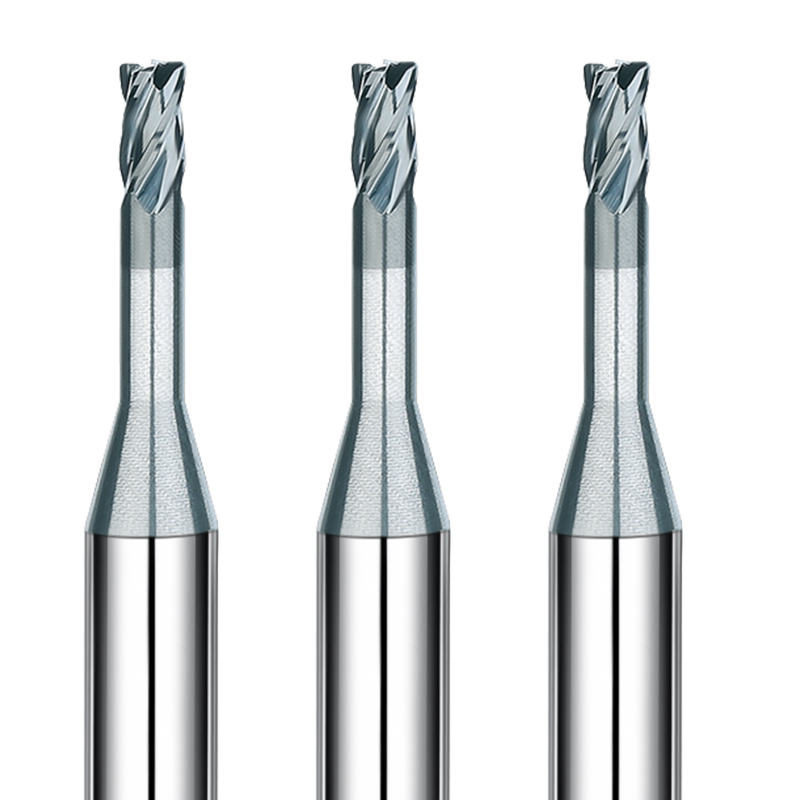
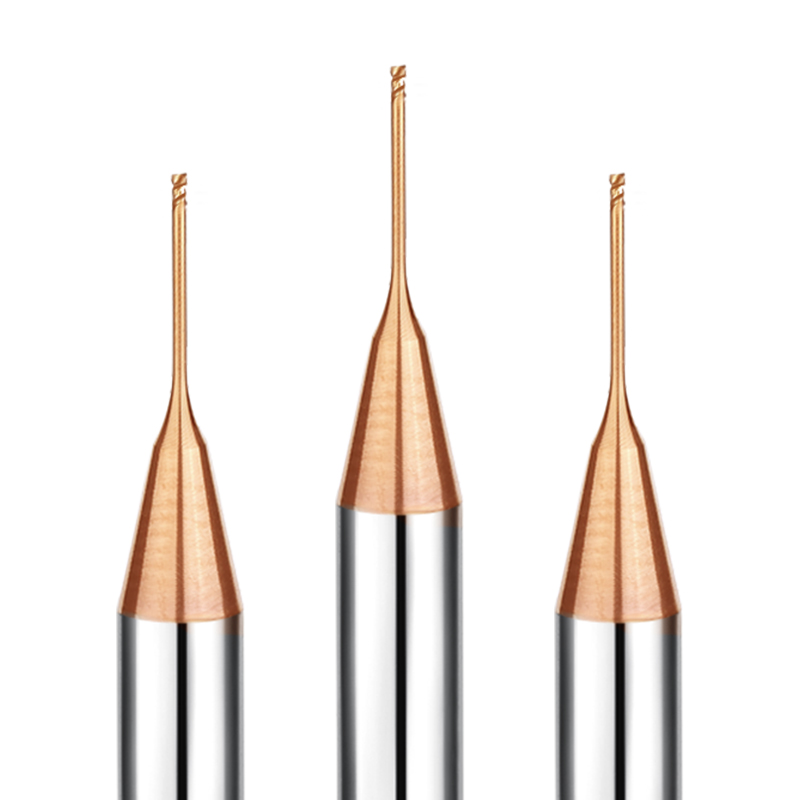
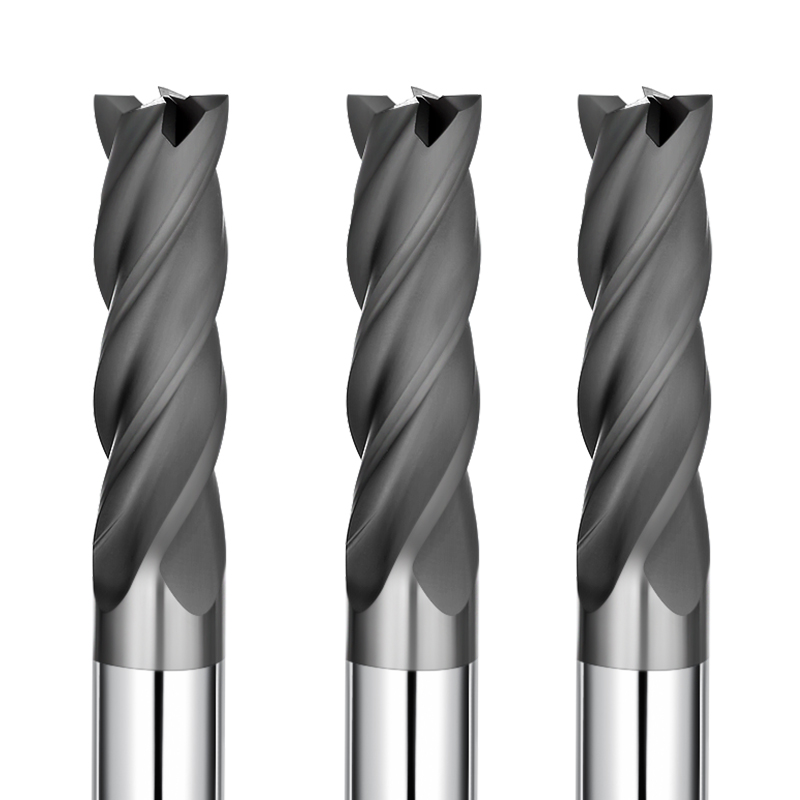
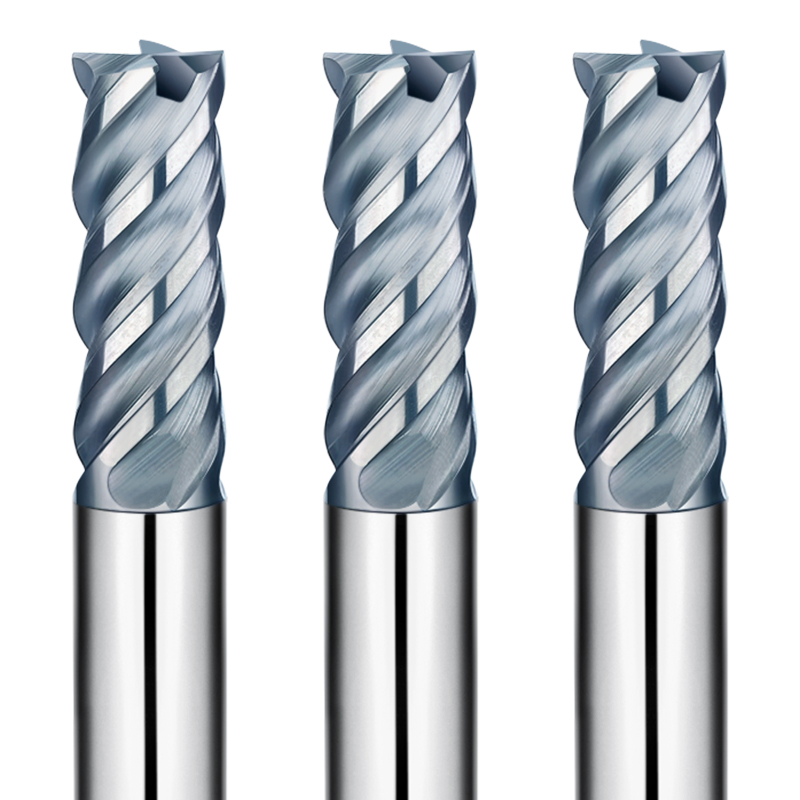
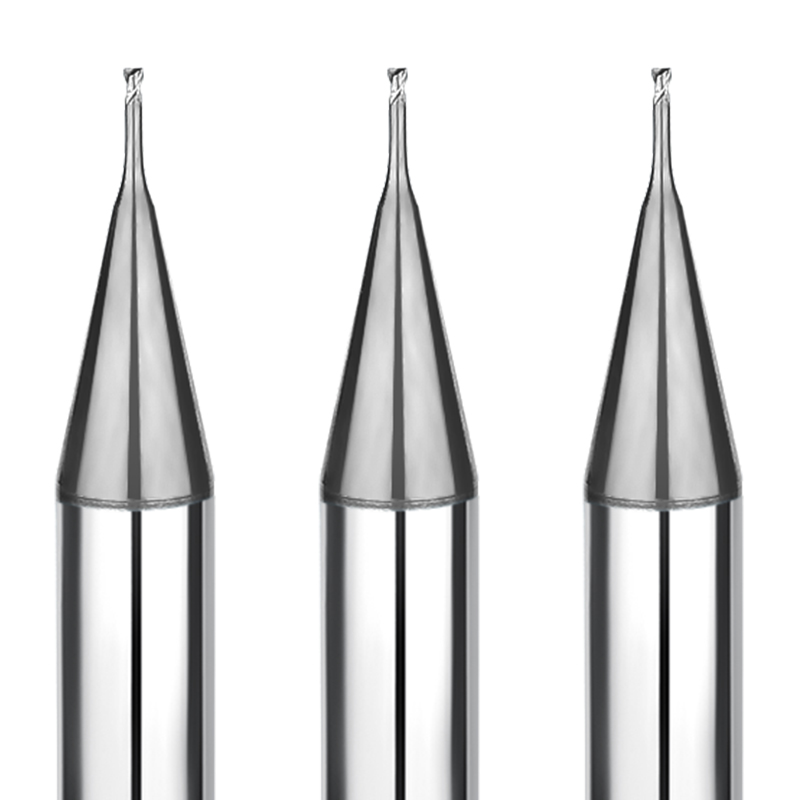
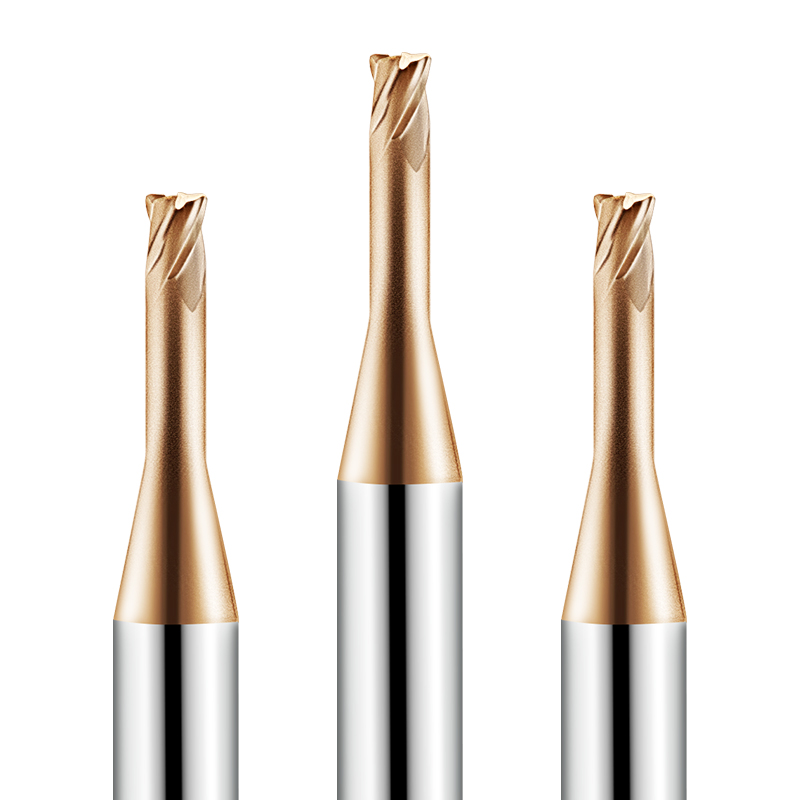
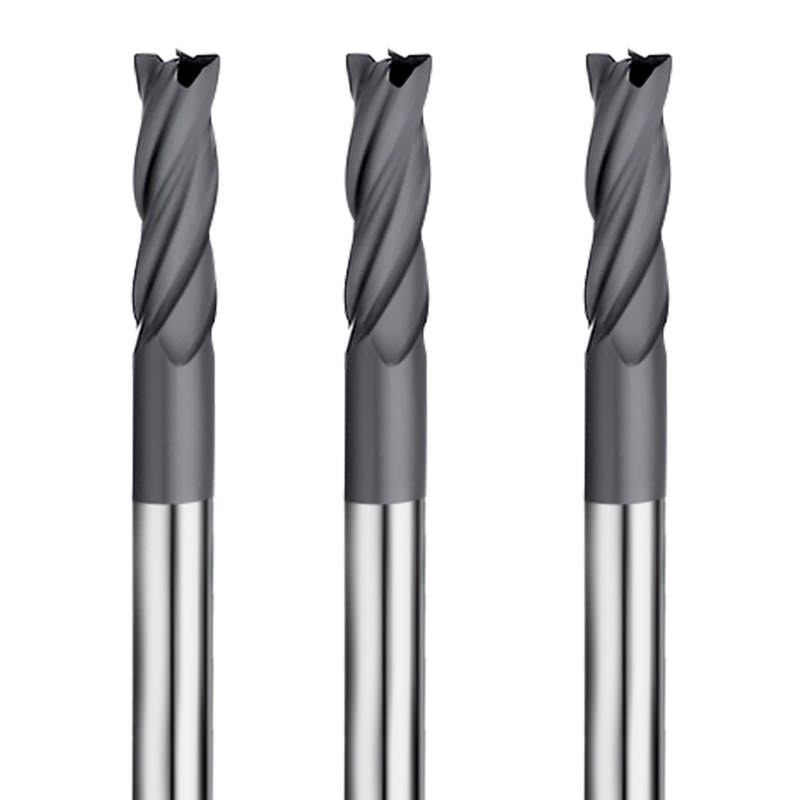
Ve světě vysoce přesné výroby vyžadují mikroprvky nástroje, které vyvažují extrémní přesnost s robustní odolností. Dvoubřitá plochá fréza SAMHO HRC55 je navržena tak, aby splňovala přísné požadavky CNC operátorů pracujících s hliníkovými slitinami, předkalenými ocelemi a neželeznými kovy.
Základní technické výhody
- Vynikající mikroprůměr (Φ0.2 až Φ6.0 mm)
Naše řada mikrofréz s plochým čelním koncem je uzpůsobena pro zpracování složitých detailů a komplexních zakřivených povrchů. Ať už jde o frézování mikrofluidních kanálů nebo přesných elektronických krytů, tyto nástroje poskytují rozměrovou konzistenci, kterou váš projekt vyžaduje.
- Optimalizovaná spirálová konstrukce se dvěma břity
Navrženo pro usnadnění:
- Rychlé odvádění třísek: Zabraňuje hromadění tepla při hlubokých drážkách nebo drážkování
- Stabilita řezání: Minimalizuje vibrace a chvění ve vysokorychlostních CNC prostředích
- Vícestupňová schopnost: Zvládá hrubovací, polodokončovací a dokončovací cykly jedním nástrojem
- Pokročilý povlak pro všestrannost HRC55
Tento nástroj, vyrobený z vysoce kvalitního karbidu s tepelně odolným povlakem, si zachovává ostrost řezných hran u široké škály materiálů:
- Legované a uhlíkové oceli: Spolehlivý výkon ve všeobecném strojírenství
- Měď a hliník: Výjimečné povrchové úpravy při výrobě forem neželezných kovů
- Lékařské vybavení: Vysoce přesné frézování chirurgických komponentů
- Ochrana nástrojů založených na datech
SAMHO poskytuje aplikačně specifické parametry frézování (rychlost, posuv, hloubka řezu) pro:
- Chraňte hrot nástroje s mikroprůměrem
- Zlepšení efektivity obrábění
- Výrazně snížit výrobní náklady
Doporučení pro profesionální použití
- Řízení otáček vřetena: Pokud CNC stroj nemůže dosáhnout doporučených otáček, úměrně snižte otáčky vřetena i posuv.
- Strategie chladicí kapaliny: Pro nerezové oceli a žáruvzdorné slitiny používejte olejové chladivo, abyste zabránili opotřebení hran.
- Přesné nastavení: Pro hroty s mikroprůměrem (Φ0.2–0.5 mm) používejte bezkontaktní měřicí zařízení
- Ovládání vibrací: Pokud dochází k vibracím, snižte rychlost posuvu, abyste zachovali požadovanou kvalitu povrchu.
Proč spolupracovat se společností SAMHO China?
- Průmyslová kvalita: Skladem více než 15 modelů s průměrem Φ0.2–6.0 mm
- Bezkonkurenční velkoobchodní ceny: Přímé dodávky z továrny pro globální distributory a velké dílny
- OEM a přizpůsobení: Specializované povlaky nebo zakázkové délky krků jsou k dispozici prostřednictvím našeho specializovaného technického týmu
Doporučené materiály pro obrábění (Vysoce doporučené: ⭐️ | Doporučené: ⭕️ | Navrhované: ◯ )
| Kategorie |
Pracovní materiál |
Stupeň |
| OCEL PRO ZÁLIVKY |
Uhlíkové oceli (S45C/S55C) |
⭕️ |
|
Legované oceli (SK/SCM/SUS) |
⭕️ |
|
Předkalené oceli (NAK/HPM) |
⭕️ |
|
Kalené oceli (~55/~60/~70HRC) |
◯ |
| SPECIÁLNÍ MATERIÁL |
Hliníkové slitiny |
◯ |
|
Grafit |
|
|
Měď |
⭕️ |
|
Plasty |
|
|
Uhlíkové vlákno |
|
|
Titanové slitiny |
◯ |
|
Tepelně odolné slitiny |
|
|
Cementovaný karbid |
|
|
Tvrdý křehký (nekovový) materiál |
|
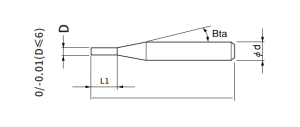
Celkem 15 modely
| Číslo modelu |
Vnější průměr |
Délka řezu |
Efektivní délka |
Úhel kužele stopky |
Celková délka |
Počet flétn |
Průměr stopky |
Na skladě |
| SHBS2-0020040 |
0.2 |
0.4 |
- |
12° |
50 |
2 |
4 |
○ |
| SHBS2-0030060 |
0.3 |
0.6 |
- |
12° |
50 |
2 |
4 |
○ |
| SHBS2-0040080 |
0.4 |
0.8 |
- |
12° |
50 |
2 |
4 |
○ |
| SHBS2-0050100 |
0.5 |
1 |
- |
12° |
50 |
2 |
4 |
○ |
| SHBS2-0060150 |
0.6 |
1.5 |
- |
12° |
50 |
2 |
4 |
○ |
| SHBS2-0070180 |
0.7 |
1.8 |
- |
12° |
50 |
2 |
4 |
○ |
| SHBS2-0080200 |
0.8 |
2 |
- |
12° |
50 |
2 |
4 |
○ |
| SHBS2-0100300 |
1 |
3 |
- |
12° |
50 |
2 |
4 |
○ |
| SHBS2-0150400 |
1.5 |
4 |
- |
12° |
50 |
2 |
4 |
○ |
| SHBS2-0200500 |
2 |
5 |
- |
12° |
50 |
2 |
4 |
○ |
| SHBS2-0250650 |
2.5 |
6.5 |
- |
12° |
50 |
2 |
4 |
○ |
| SHBS2-0300800-4 |
3 |
8 |
- |
12° |
50 |
2 |
4 |
○ |
| SHBS2-0401000-4 |
4 |
10 |
- |
- |
50 |
2 |
4 |
○ |
| SHBS2-0401000-6 |
4 |
10 |
- |
12° |
60 |
2 |
6 |
○ |
| SHBS2-0601500 |
6 |
15 |
- |
- |
60 |
2 |
6 |
○ |
Boční frézování
| Pracovní materiál |
Bezkyslíkatá měď Červená měď |
Uhlíková ocel HRC30-45 a předkalená ocel |
Kalená ocel HRC45-55 |
| Průměr (mm) |
(min-1) Rychlost |
Posuv (mm/min) |
(min-1) Rychlost |
Posuv (mm/min) |
(min-1) Rychlost |
Posuv (mm/min) |
| D1.0 |
10000 |
150 |
10000 |
100 |
8000 |
60 |
| D1.5 |
8000 |
180 |
8000 |
120 |
6000 |
60 |
| D2.0 |
8000 |
200 |
7000 |
120 |
5000 |
60 |
| D2.5 |
6000 |
300 |
6000 |
120 |
4500 |
60 |
| D3 |
7000 |
300 |
5000 |
150 |
4000 |
80 |
| D4 |
7000 |
300 |
4000 |
150 |
4000 |
100 |
| D4 |
7000 |
300 |
4000 |
150 |
4000 |
100 |
| D6 |
7000 |
300 |
3500 |
250 |
3000 |
200 |
Frézovací množství pro boční frézování (mm)
| Obráběný materiál \ Délka řezu |
2.5D (Délka řezu = Průměr * 2.5) |
4D (Délka řezu = Průměr * 4) |
| Pod 45HRC |
ae=0.07D ap=2D |
ae=0.07D ap=2D |
| Nad 45HRC |
ae=0.03D ap=1.5D |
ae=0.03D ap=1.5D |
D: Průměr (mm)
ap: Axiální hloubka (mm)
ae: Radiální hloubka (mm)
Poznámka:
*Pokud parametry frézování překročí maximální otáčky vřetena stroje, snižte proporcionálně otáčky vřetena i posuv.
*Doporučená chladicí kapalina olej pro nerezové oceli a žáruvzdorné slitiny;
*Doporučujeme používat bezkontaktní měřicí zařízení, aby nedošlo k poškození přesného hrotu;
*V případě chvění snižte úměrně otáčky vřetena i posuv.
Frézování kontur
| Pracovní materiál |
Bezkyslíkatá měď Červená měď |
Uhlíková ocel HRC30-45 a předkalená ocel |
Kalená ocel HRC45-55 |
| Průměr (mm) |
(min-1) Rychlost |
Posuv (mm/min) |
(min-1) Rychlost |
Posuv (mm/min) |
(min-1) Rychlost |
Posuv (mm/min) |
| D0.2 |
30000 |
200 |
30000 |
120 |
30000 |
120 |
| D0.3 |
30000 |
220 |
30000 |
150 |
30000 |
150 |
| D0.3 |
30000 |
300 |
30000 |
200 |
30000 |
200 |
| D0.3 |
26000 |
300 |
26000 |
200 |
26000 |
200 |
| D0.3 |
24000 |
500 |
24000 |
300 |
24000 |
300 |
| D0.3 |
20000 |
500 |
20000 |
500 |
20000 |
500 |
| D0.3 |
16000 |
800 |
16000 |
800 |
16000 |
800 |
| D0.3 |
13000 |
1000 |
13000 |
1000 |
13000 |
1000 |
| D0.3 |
13000 |
1200 |
13000 |
1200 |
13000 |
1200 |
| D0.3 |
12000 |
1500 |
12000 |
1500 |
12000 |
1500 |
| D0.3 |
12000 |
1500 |
12000 |
1500 |
12000 |
1500 |
| D0.3 |
11000 |
1800 |
11000 |
1800 |
11000 |
1800 |
| D0.3 |
10000 |
2200 |
10000 |
2200 |
10000 |
2200 |
| D0.3 |
10000 |
2200 |
10000 |
2200 |
10000 |
2200 |
| D0.3 |
9000 |
2500 |
9000 |
2500 |
9000 |
2500 |
Poznámka:
*Pokud parametry frézování překročí maximální otáčky vřetena stroje, snižte proporcionálně otáčky vřetena i posuv.
*Doporučená chladicí kapalina olej pro nerezové oceli a žáruvzdorné slitiny;
*Doporučujeme používat bezkontaktní měřicí zařízení, aby nedošlo k poškození přesného hrotu;
*V případě chvění snižte úměrně otáčky vřetena i posuv.