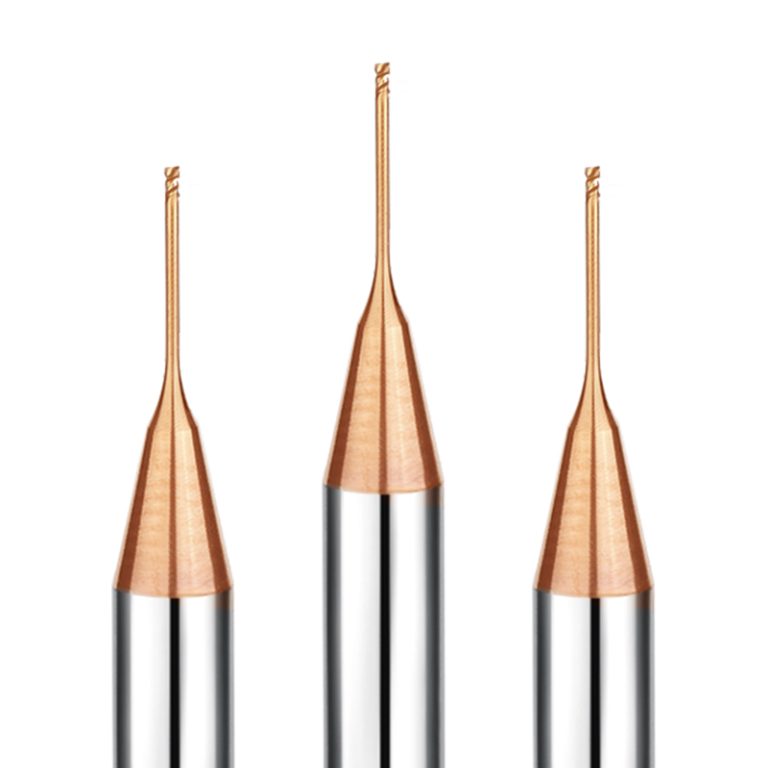
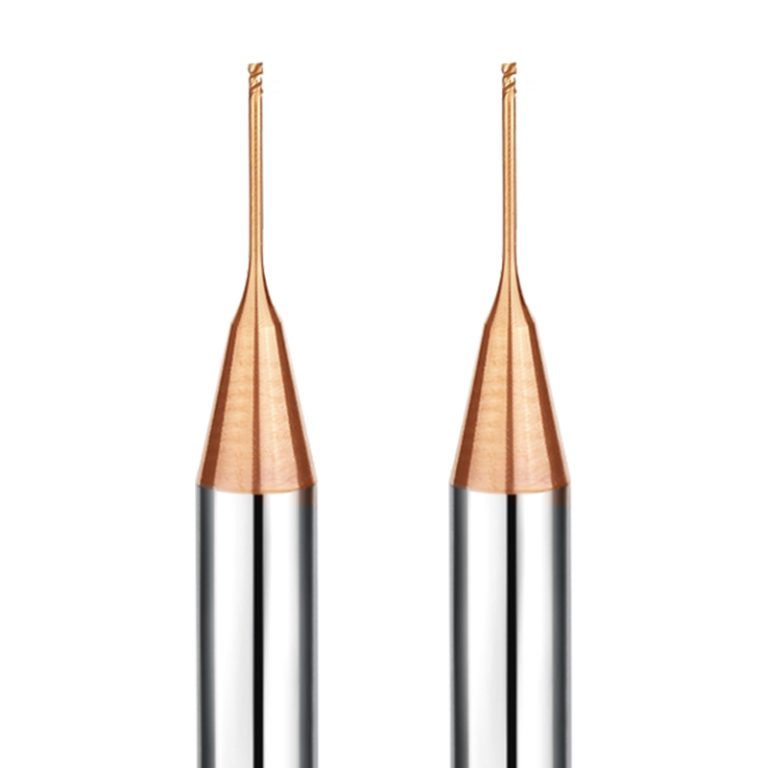
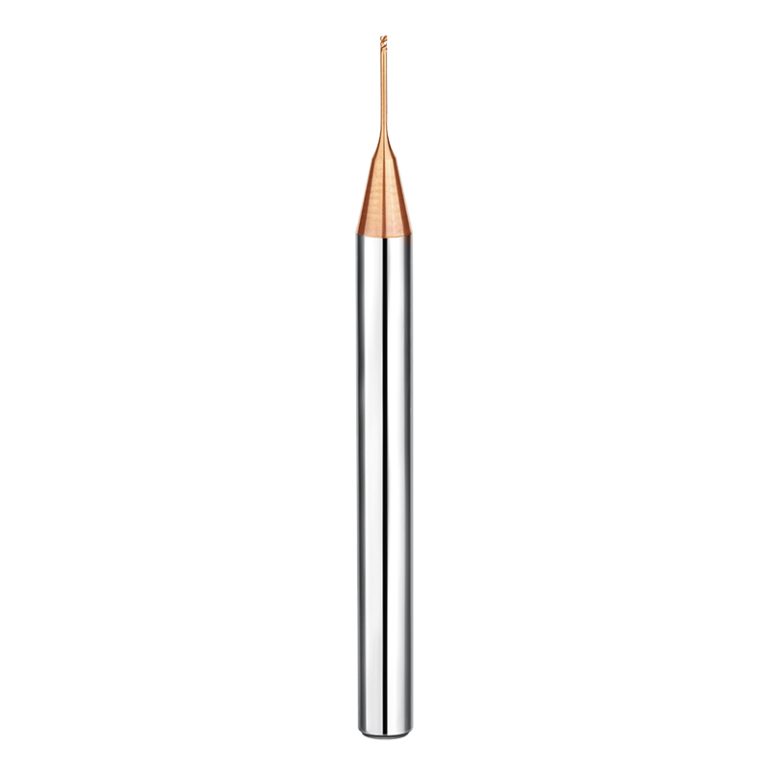
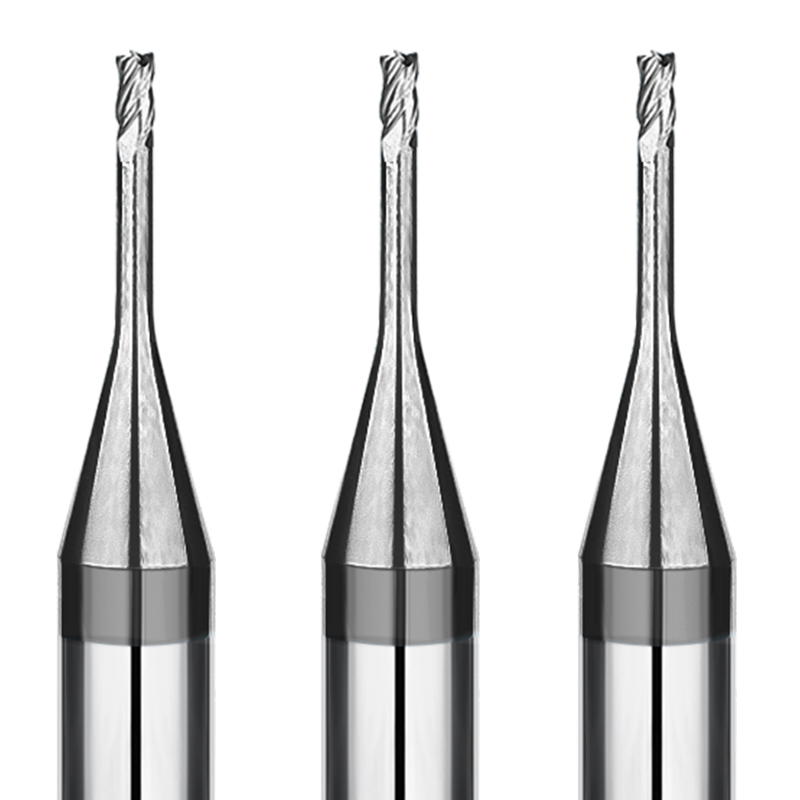
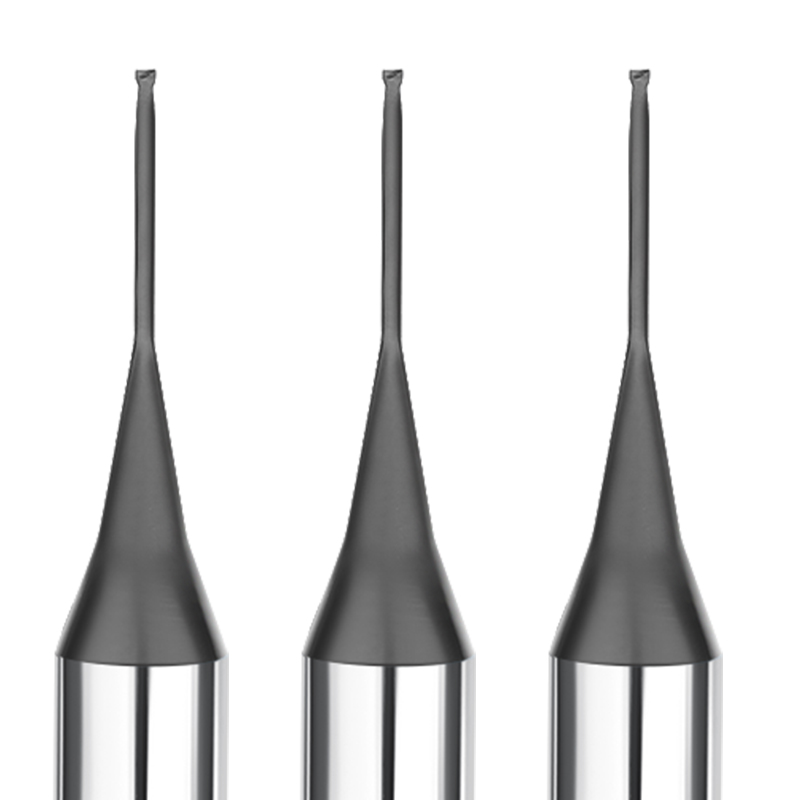
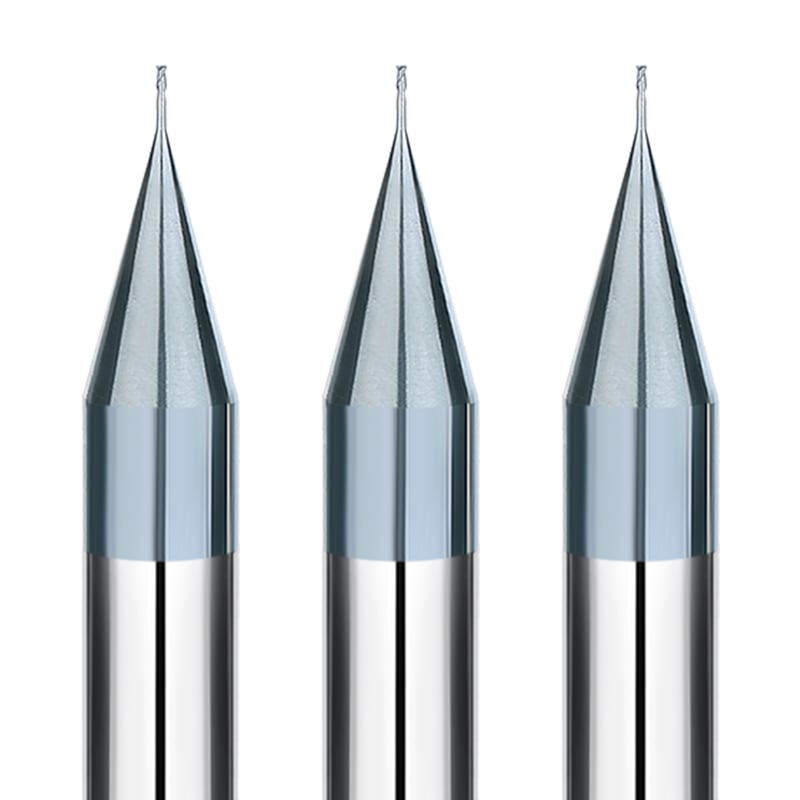
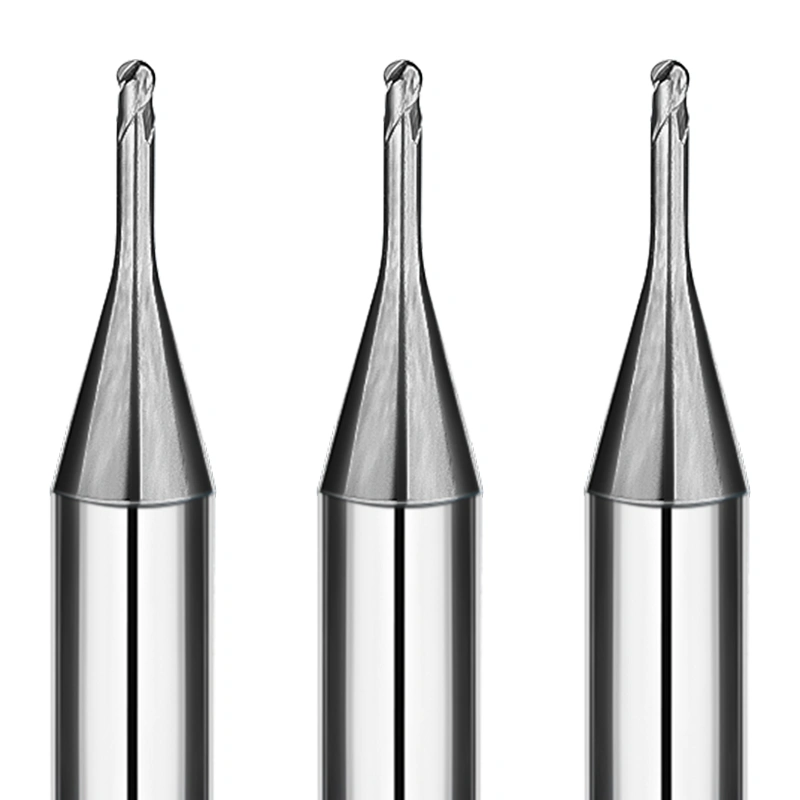
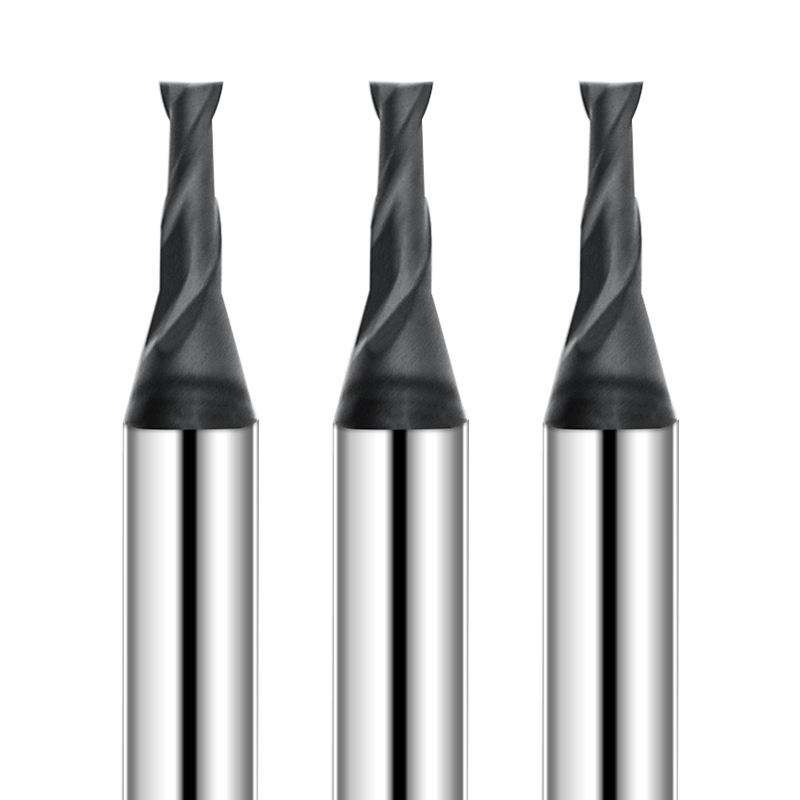
V oblasti obrábění kalené oceli jsou požadavky na nástroje extrémně vysoké. Obsluha CNC strojů potřebuje nástroje, které poskytují jak přesné řezání, tak vynikající odolnost proti opotřebení. Dvoubřitá fréza s dlouhým krkem a plochým koncem s povlakem SAMHO (D0.2-0.8 mm) je navržena tak, aby splňovala tyto požadavky na vysoce intenzivní obrábění. Je speciálně navržena pro CNC obrábění kalené oceli a slitin s vysokou tvrdostí a poskytuje spolehlivý výkon a dlouhou životnost.
Pokročilé technické vlastnosti
Vysoce přilnavý nátěr pro ultra dlouhou životnost
Dvoubřitá fréza s dlouhým krkem a čtvercovým čepem s povlakem SAMHO se vyznačuje patentovaným povlakem s vysokou přilnavostí, který poskytuje výjimečnou tvrdost a chemickou inertnost:
- Odolnost proti opotřebeníZachovává ostrou břitovou desku i při dlouhodobém, vysoce intenzivním CNC obrábění kalené oceli.
- Prevence mikročipováníPovlak pevně přilne k karbidovému substrátu, a to i při vysokorychlostním tření a extrémním teple.
Přesná geometrie břitu pro kalené oceli
Tato dvoubřitá, dlouhokrká fréza s plochým dnem je navržena pro efektivní obrábění složitých kontur a hlubokých dutin:
- Efektivní řezáníOstré dvojité drážky snižují řezné teplo a zlepšují odvod třísek.
- Snížené zatíženíMinimalizuje hromadění tepla a zabraňuje tepelnému praskání v kalených ocelových obrobcích.
Ultrajemnozrnný karbidový substrát a vysoce přesné broušení
Nástroj je vyroben z vysoce pevného, ultrajemnozrnného karbidového substrátu a je povrchově upraven vysoce přesným broušením pro zajištění vynikajícího výkonu:
- Rozměrová přesnostTolerance jsou přísně kontrolovány v rozmezí ±0.01 mm, což zajišťuje konzistentní sériovou výrobu.
- Odolnost proti lomuVýrazně zlepšuje odolnost nástroje, ideální pro obrábění vysoce abrazivních kalených ocelí.
Vysoce účinná konstrukce s dvojitými břity pro „studené řezání“
- Maximalizované odvádění třísekRychle odvádí teplo a nečistoty z řezné zóny.
- Zvýšená stabilita obráběníProdlužuje životnost nástroje a podporuje dlouhodobé, vysoce přesné CNC operace.
Cílové aplikace a odvětví
Tato řada dvoubřitých CNC fréz s dlouhým krkem a plochým koncem je široce použitelná pro:
- Přesné obrábění kalené oceliUrčeno pro vysoce přesné řezání obrobků z vysoce tvrdé oceli.
- Obrábění hlubokých děr a složitých konturEfektivně obrábí hluboké dutiny, vnitřní rohy a složité struktury.
- Obrábění vysokotvrdých slitin a materiálů odolných proti opotřebeníPoskytuje vynikající stabilitu nástroje a dlouhodobou životnost.
- Vysoce přesné dávkové zpracováníZajišťuje rozměrovou konzistenci a opakovatelné výsledky CNC obrábění.
Proč si vybrat SAMHO jako svého velkoobchodního partnera?
Tato řada dvoubřitých CNC fréz s dlouhým krkem a plochým koncem je široce použitelná pro:
- Přesné obrábění kalené oceliUrčeno pro vysoce přesné řezání obrobků z vysoce tvrdé oceli.
- Obrábění hlubokých děr a složitých konturEfektivně obrábí hluboké dutiny, vnitřní rohy a složité struktury.
- Obrábění vysokotvrdých slitin a materiálů odolných proti opotřebeníPoskytuje vynikající stabilitu nástroje a dlouhodobou životnost.
- Vysoce přesné dávkové zpracováníZajišťuje rozměrovou konzistenci a opakovatelné výsledky CNC obrábění.
Doporučené materiály pro obrábění (Vysoce doporučené: ⭐️ | Doporučené: ⭕️ | Navrhované: ◯ )
| Kategorie |
Pracovní materiál |
Stupeň |
| OCEL PRO ZÁLIVKY |
Uhlíkové oceli (S45C/S55C) |
|
|
Legované oceli (SK/SCM/SUS) |
|
|
Předkalené oceli (NAK/HPM) |
|
|
Kalené oceli (~55/~60/~70HRC) |
⭐️ |
| SPECIÁLNÍ MATERIÁL |
Hliníkové slitiny |
|
|
Grafit |
|
|
Měď |
|
|
Plasty |
|
|
Uhlíkové vlákno |
|
|
Titanové slitiny |
|
|
Tepelně odolné slitiny |
|
|
Cementovaný karbid |
|
|
Tvrdý křehký (nekovový) materiál |
|
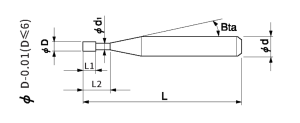
Celkem 23 modely
| Číslo modelu |
Vnější průměr |
Délka řezu |
Efektivní délka |
Úhel kužele stopky |
Celková délka |
Počet flétn |
Průměr stopky |
Na skladě |
| SHHLS2-002005 |
0.2 |
0.3 |
0.5 |
12° |
50 |
2 |
4 |
○ |
| SHHLS2-002010 |
0.2 |
0.3 |
1 |
12° |
50 |
2 |
4 |
○ |
| SHHLS2-002015 |
0.2 |
0.3 |
1.5 |
12° |
50 |
2 |
4 |
○ |
| SHHLS2-003010 |
0.3 |
0.5 |
1 |
12° |
50 |
2 |
4 |
○ |
| SHHLS2-003015 |
0.3 |
0.5 |
1.5 |
12° |
50 |
2 |
4 |
○ |
| SHHLS2-003020 |
0.3 |
0.5 |
2 |
12° |
50 |
2 |
4 |
○ |
| SHHLS2-003030 |
0.3 |
0.5 |
3 |
12° |
50 |
2 |
4 |
○ |
| SHHLS2-004010 |
0.4 |
0.6 |
1 |
12° |
50 |
2 |
4 |
○ |
| SHHLS2-004020 |
0.4 |
0.6 |
2 |
12° |
50 |
2 |
4 |
○ |
| SHHLS2-004030 |
0.4 |
0.6 |
3 |
12° |
50 |
2 |
4 |
○ |
| SHHLS2-004040 |
0.4 |
0.6 |
4 |
12° |
50 |
2 |
4 |
○ |
| SHHLS2-005010 |
0.5 |
0.75 |
1 |
12° |
50 |
2 |
4 |
○ |
| SHHLS2-005020 |
0.5 |
0.75 |
2 |
12° |
50 |
2 |
4 |
○ |
| SHHLS2-005040 |
0.5 |
0.75 |
4 |
12° |
50 |
2 |
4 |
○ |
| SHHLS2-005060 |
0.5 |
0.75 |
6 |
12° |
50 |
2 |
4 |
○ |
| SHHLS2-006020 |
0.6 |
0.9 |
2 |
12° |
50 |
2 |
4 |
○ |
| SHHLS2-006040 |
0.6 |
0.9 |
4 |
12° |
50 |
2 |
4 |
○ |
| SHHLS2-006060 |
0.6 |
0.9 |
6 |
12° |
50 |
2 |
4 |
○ |
| SHHLS2-006080 |
0.6 |
0.9 |
8 |
12° |
50 |
2 |
4 |
○ |
| SHHLS2-008020 |
0.8 |
1.2 |
2 |
12° |
50 |
2 |
4 |
○ |
| SHHLS2-008040 |
0.8 |
1.2 |
4 |
12° |
50 |
2 |
4 |
○ |
| SHHLS2-008060 |
0.8 |
1.2 |
6 |
12° |
50 |
2 |
4 |
○ |
| SHHLS2-008080 |
0.8 |
1.2 |
8 |
12° |
50 |
2 |
4 |
○ |
Parametry frézování kontury
| Pracovní materiál |
Kalená ocel HRC48-55 |
Kalená ocel HRC56-62 |
Kalená ocel HRC63-70 |
| Průměr |
Efektivní délka (mm) |
(min-1) Rychlost |
(mm/min) Posuv |
(mm) Axiální hloubka |
(mm) Hloubka radidlu |
(min-1) Rychlost |
(mm/min) Posuv |
(mm) Axiální hloubka |
(mm) Hloubka radidlu |
(min-1) Rychlost |
(mm/min) Posuv |
(mm) Axiální hloubka |
(mm) Hloubka radidlu |
| 0.2 |
0.5 |
30000 |
200 |
0.003 |
0.1 |
30000 |
160 |
0.003 |
0.08 |
30000 |
120 |
0.003 |
0.06 |
| 0.2 |
1 |
30000 |
150 |
0.003 |
0.1 |
30000 |
120 |
0.003 |
0.08 |
30000 |
80 |
0.003 |
0.06 |
| 0.2 |
1.5 |
30000 |
100 |
0.002 |
0.1 |
30000 |
80 |
0.002 |
0.08 |
30000 |
60 |
0.002 |
0.06 |
| 0.3 |
1 |
30000 |
300 |
0.003 |
0.15 |
30000 |
250 |
0.003 |
0.12 |
30000 |
200 |
0.003 |
0.09 |
| 0.3 |
1.5 |
30000 |
200 |
0.003 |
0.15 |
30000 |
160 |
0.003 |
0.12 |
30000 |
120 |
0.003 |
0.09 |
| 0.3 |
2 |
30000 |
150 |
0.003 |
0.15 |
30000 |
120 |
0.003 |
0.12 |
25000 |
100 |
0.003 |
0.09 |
| 0.3 |
3 |
25000 |
50 |
0.002 |
0.15 |
25000 |
40 |
0.002 |
0.12 |
25000 |
30 |
0.002 |
0.09 |
| 0.4 |
1 |
30000 |
400 |
0.005 |
0.2 |
30000 |
350 |
0.005 |
0.16 |
25000 |
300 |
0.005 |
0.12 |
| 0.4 |
2 |
30000 |
320 |
0.005 |
0.2 |
25000 |
280 |
0.005 |
0.16 |
25000 |
220 |
0.005 |
0.12 |
| 0.4 |
3 |
25000 |
360 |
0.004 |
0.2 |
20000 |
220 |
0.003 |
0.16 |
18000 |
180 |
0.003 |
0.12 |
| 0.4 |
4 |
25000 |
200 |
0.003 |
0.2 |
20000 |
160 |
0.002 |
0.16 |
18000 |
120 |
0.002 |
0.12 |
| 0.5 |
1 |
25000 |
500 |
0.01 |
0.25 |
23000 |
450 |
0.007 |
0.2 |
20000 |
400 |
0.005 |
0.15 |
| 0.5 |
2 |
25000 |
420 |
0.01 |
0.25 |
23000 |
380 |
0.007 |
0.2 |
20000 |
320 |
0.005 |
0.15 |
| 0.5 |
4 |
25000 |
280 |
0.005 |
0.25 |
23000 |
240 |
0.003 |
0.2 |
20000 |
200 |
0.002 |
0.15 |
| 0.5 |
6 |
20000 |
200 |
0.003 |
0.25 |
18000 |
150 |
0.002 |
0.2 |
16000 |
100 |
0.002 |
0.15 |
| 0.6 |
2 |
25000 |
500 |
0.01 |
0.3 |
23000 |
400 |
0.007 |
0.25 |
18000 |
350 |
0.005 |
0.18 |
| 0.6 |
4 |
25000 |
400 |
0.005 |
0.3 |
23000 |
300 |
0.003 |
0.25 |
18000 |
250 |
0.002 |
0.18 |
| 0.6 |
6 |
20000 |
300 |
0.002 |
0.3 |
18000 |
200 |
0.002 |
0.25 |
16000 |
150 |
0.001 |
0.18 |
| 0.6 |
8 |
20000 |
300 |
0.002 |
0.3 |
18000 |
200 |
0.002 |
0.25 |
16000 |
150 |
0.001 |
0.18 |
| 0.8 |
2 |
25000 |
780 |
0.03 |
0.4 |
23000 |
650 |
0.02 |
0.32 |
20000 |
550 |
0.012 |
0.24 |
| 0.8 |
4 |
25000 |
700 |
0.025 |
0.4 |
23000 |
600 |
0.015 |
0.32 |
20000 |
500 |
0.007 |
0.24 |
| 0.8 |
6 |
20000 |
550 |
0.02 |
0.4 |
18000 |
450 |
0.01 |
0.32 |
16000 |
350 |
0.005 |
0.24 |
| 0.8 |
8 |
16000 |
400 |
0.007 |
0.4 |
14000 |
300 |
0.005 |
0.32 |
12000 |
200 |
0.003 |
0.24 |
Poznámka:
*Pokud parametry frézování překročí maximální otáčky vřetena stroje, snižte proporcionálně otáčky vřetena i posuv.
*Doporučená chladicí kapalina olej pro nerezové oceli a žáruvzdorné slitiny;
*Doporučujeme používat bezkontaktní měřicí zařízení, aby nedošlo k poškození přesného hrotu;
*V případě chvění snižte úměrně otáčky vřetena i posuv;
*Pokud je tvrdost materiálu vyšší než 58 stupňů HRC, doporučuje se použít chlazení vzduchem pro hrubování a chlazení olejovou mlhou pro dokončování.