
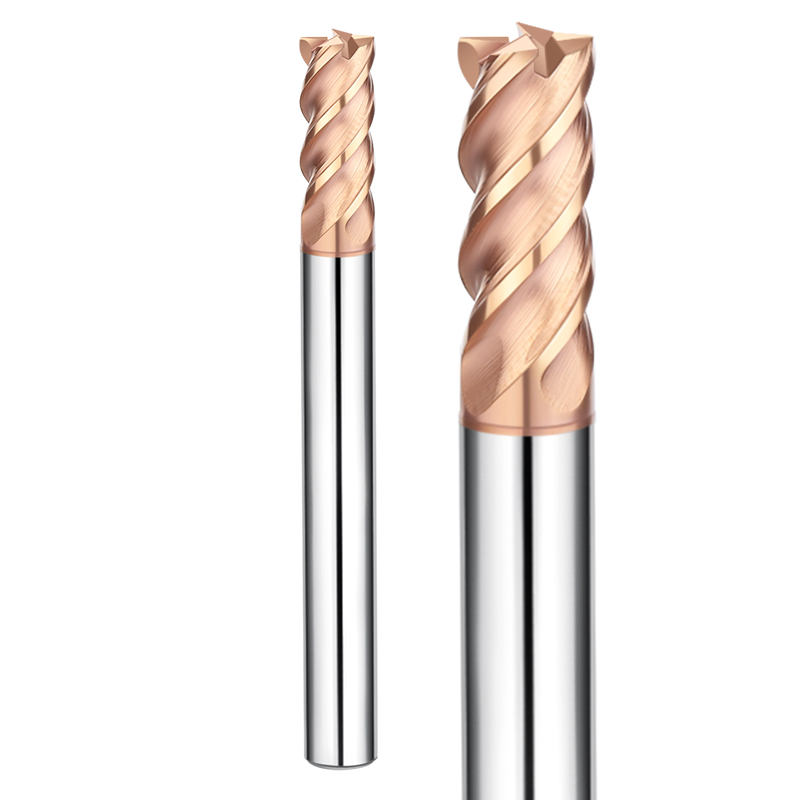
Due mesi fa, abbiamo esaminato un rapporto di guasto sul campo proveniente da un'officina di stampaggio tedesca. Un centro di lavoro a 5 assi stava fresando di finitura la cavità di uno stampo per lavorazione a freddo, trattato termicamente a HRC 63-65. Meno di dieci minuti dopo l'inizio della lavorazione, un forte stridio ha echeggiato dall'involucro e il carico del mandrino è aumentato vertiginosamente. Un utensile piatto rivestito da 6 mm, nuovo di zecca, aveva subito una grave scheggiatura degli angoli, proiettando frammenti di carburo sulla superficie finita.
Il macchinista sospettava una scarsa adesione del rivestimento o un nucleo fragile. Tuttavia, l'analisi della curva di coppia del mandrino e della zona di frattura ha rivelato una situazione diversa. Non si trattava di un difetto di fabbricazione dell'utensile, bensì di un'incompatibilità nella geometria dell'utensile stesso. L'utilizzo di una fresa a candela in metallo duro standard per applicazioni su acciaio temprato concentrava lo shock di taglio e l'eccentricità radiale all'interno di una zona di taglio estremamente sottile.
Negli ultimi sedici anni di supporto alle officine meccaniche in Nord America ed Europa, abbiamo riscontrato questa modalità di rottura centinaia di volte. Quando la durezza del materiale supera i 60 HRC, la deformazione plastica si riduce quasi a zero, trasformando lo scorrimento a taglio in microfratture fragili. Per una selezione efficace delle frese a candela HRC65 è necessario bilanciare il legante al cobalto del substrato, gli angoli di scarico, il passo differenziale e i rapporti di sporgenza, piuttosto che affidarsi alle parole chiave del catalogo.
La fresatura dell'acciaio per utensili temprato non lascia spazio a tentativi ed errori. Una singola scheggiatura sul tagliente rovina una fresa costosa, consuma ore di lavoro fatturabili del mandrino e rischia di rendere inutilizzabile un blocco stampo.
Quando le forze di taglio aumentano vertiginosamente e lo shock termico minaccia l'integrità dell'utensile, avete davvero scelto la fresa giusta per lavorare un materiale con durezza HRC 65?
Dal substrato al rivestimento: la logica dei materiali per la selezione delle frese in acciaio temprato
Quando si interviene su utensili rotti nelle officine dei clienti, spesso si nota che i programmatori scelgono l'utensile più duro con il rivestimento più scuro. La fresatura di materiali duri non è mai una semplice questione di eguagliare la durezza. Un'elevata resistenza allo snervamento convoglia le forze di taglio verso la punta dell'utensile sotto forma di carichi d'impatto ad alta frequenza. Se il nucleo dell'utensile non possiede una sufficiente tenacità alla frattura, anche minime vibrazioni radiali possono causare scheggiature immediate. Un approccio valido alla selezione di frese in acciaio temprato bilancia microdurezza, tenacità alla frattura e stabilità termica.
Sulle nostre linee di rettifica di produzione, trattiamo la struttura del grano del carburo di tungsteno, il volume del legante, i limiti di ossidazione del rivestimento e l'affilatura del tagliente come un sistema integrato. Qualsiasi variazione in questi parametri viene amplificata all'interno di una zona di taglio che raggiunge temperature superiori a 800 °C. La scelta dell'utensile richiede compromessi calcolati in base alla rigidità del mandrino, alle velocità di taglio e ai vincoli di evacuazione dei trucioli, piuttosto che inseguire un singolo valore di picco misurato in laboratorio.
Selezione del substrato per la fresa HRC65: equilibrio tra carburo ultrafine e contenuto di cobalto
I macchinisti ci chiedono spesso se un contenuto di cobalto inferiore si traduca sempre in una maggiore durata dell'utensile. Ridurre la percentuale di cobalto nel legante aumenta la durezza a temperatura ambiente, ma è un'arma a doppio taglio. Una volta abbiamo rettificato un lotto personalizzato di frese con il 6% di cobalto per un produttore svizzero di stampi medicali che lavorava acciaio per polveri metalliche HRC 64. I taglienti si sono scheggiati entrando nei raggi d'angolo perché la resistenza alla rottura trasversale è scesa al di sotto della soglia necessaria per gli urti radiali. Questo guasto ha rafforzato le nostre regole per la configurazione di un substrato per frese a candela HRC65.
I dati di taglio della nostra produzione mostrano che i grani sub-micronici, compresi tra 0.2 e 0.4 micron, offrono il miglior equilibrio. Le particelle ultrafini di carburo di tungsteno formano una matrice densa che resiste alla deformazione plastica sotto carichi di compressione elevati. Manteniamo il contenuto di legante al cobalto tra l'8% e il 10%. Ciò previene l'ammorbidimento termico alle alte temperature di taglio, mantenendo al contempo una resistenza alla flessione sufficiente a impedire la micro-scheggiatura sotto carichi ciclici.
Rivestimenti resistenti all'ossidazione ad alta temperatura: gestione del calore nella lavorazione a secco
Il taglio dell'acciaio HRC 65 converte l'energia di taglio meccanica direttamente in calore intenso. Poiché il funzionamento a secco previene le fratture da shock termico, il tagliente dell'utensile raggiunge regolarmente i 900 °C. Molte officine faticano a scegliere tra i rivestimenti standard AlTiN e AlCrN. Le nostre prove di fresatura dimostrano che il rivestimento AlTiN di base si degrada durante tagli trocoidali intensi perché lo strato di ossido di alluminio si degrada sotto l'attrito termico prolungato, esponendo il substrato in carburo all'usura.
Per lavorazioni a secco aggressive, la durata del rivestimento dipende dal rapporto molare di alluminio e dalla forza di adesione al substrato. I rivestimenti AlCrN ad alto contenuto di alluminio e AlTiSiN drogato con silicio offrono prestazioni nettamente superiori sotto carichi continui a secco. L'aggiunta di cromo innalza la temperatura di inizio ossidazione oltre i 1050 °C, riducendo al contempo l'attrito tra utensile e truciolo. Se le elevate velocità di taglio concentrano il calore nelle scanalature, il passaggio a uno strato ad alto contenuto di alluminio controlla l'usura da cratere e prolunga la durata degli utensili di fresa HRC65.
Affilatura del tagliente e controllo della geometria del tagliente rigido per utensili da taglio in acciaio temprato
Molti operatori presumono che un tagliente affilato come un rasoio riduca la resistenza al taglio, ma questo principio non è valido per le matrici temprate. Un tagliente non affilato esposto all'acciaio ad alta durezza si sbriciola al primo giro, innescando una scheggiatura a cascata lungo la scanalatura. Nella produzione di utensili da taglio specifici per acciaio temprato, sottoponiamo sia gli utensili di sgrossatura che quelli di finitura a una precisa affilatura a spazzola multiasse, sostituendo le bave di rettifica grezze con micro-raggi controllati e portanti.
Il raggio di affilatura esatto dipende dalla strategia di lavorazione. Per le passate di finitura ad alta velocità con carichi di truciolo leggeri, manteniamo l'affilatura del tagliente tra 3 e 5 micron per prevenire l'attrito e l'incrudimento. Per passate di profilatura più pesanti, apriamo l'affilatura a 8-12 micron, supportata da un angolo di spoglia radiale negativo. Questo raggio microscopico sacrifica una piccola quantità di affilatura a taglio per ottenere un'enorme stabilità del tagliente sotto carichi d'urto elevati.

Configurazione geometrica pratica: come scegliere le geometrie delle frese HRC65
Molti programmatori si concentrano esclusivamente sulle qualità del carburo quando ordinano gli utensili. Tuttavia, una volta che il mandrino entra in funzione, la geometria di taglio determina se un tagliente dura tre minuti o tre ore. Gli acciai temprati si flettono molto poco sotto carico, creando picchi di forza improvvisi ogni volta che una scanalatura entra in contatto. La scelta della geometria di una fresa a candela HRC65 richiede di abbinare lo spessore del nucleo dell'utensile, gli angoli di scarico e le tasche per i trucioli direttamente alla rigidità del setup.
Quando si diagnosticano segni di vibrazione o tagli rumorosi sui pezzi dei clienti, la geometria standard dell'acciaio dolce è quasi sempre la causa. I materiali con durezza superiore a HRC 60 generano carichi radiali elevati che flettono istantaneamente gli utensili sottili. Ogni elemento, dalla transizione dell'angolo al profilo dell'angolo di spoglia, deve essere rinforzato contro la spinta laterale. Le scanalature profonde standard tagliano senza problemi nell'acciaio dolce, ma si spezzano sotto le forze di taglio degli acciai per stampi temprati.
Tipologie di frese a candela in acciaio temprato: distribuzione della forza in base alla geometria
Spesso i meccanici tentano di rifinire gli angoli squadrati utilizzando frese a testa piatta affilate. Nei nostri test sul campo, questo metodo causa il più alto tasso di cedimenti catastrofici degli angoli. Gli utensili a testa piatta standard presentano angoli di 90 gradi fragili con un supporto trasversale minimo. Quando gli angoli di avvolgimento aumentano in corrispondenza di angoli stretti, il calore e lo shock meccanico si concentrano sulla punta. Nella scelta dei tipi di frese, consigliamo alle officine di utilizzare frese a testa arrotondata ogni volta che le lavorazioni sugli angoli lo consentono.
Le frese con raggio d'angolo introducono un arco di raccordo uniforme che divide le forze di taglio in vettori assiali e radiali. Questo ulteriore supporto in carburo protegge la punta e lascia una finitura superficiale pulita durante le passate a bassa velocità e ad avanzamento elevato. Le frese a sfera gestiscono bene la profilatura 3D, ma presentano una velocità superficiale pari a zero nella loro zona morta centrale. Quando si profilano cavità temprate, inclinare l'utensile di 10-15 gradi per mantenere il taglio lontano da quel punto morto centrale.
Angoli dell'elica e design della scanalatura: passo variabile e inclinazioni negative
Un fischio acuto proveniente dall'involucro avverte che il tagliente sta per fratturarsi. A HRC 65, i taglienti colpiscono il pezzo in lavorazione con frequenze di eccitazione molto elevate. Le scanalature standard uniformi a 30 gradi creano risonanza armonica a intervalli fissi, generando forti vibrazioni. Affiliamo utensili con indicizzazione non uniforme e angoli di elica variabili (come 35°/38°) per variare la tempistica di impatto dell'utensile e sopprimere le vibrazioni armoniche.
Anche gli angoli di spoglia richiedono un approccio diverso rispetto alla lavorazione di metalli teneri. Per la fresatura di materiali duri, affiliamo un angolo di spoglia negativo da -5° a -15° combinato con superfici di spoglia ridotte. Gli angoli di spoglia negativi spingono le forze di taglio all'interno del corpo dell'utensile sotto forma di sollecitazioni compressive, che il carburo gestisce in modo eccezionale. Grazie alle scanalature poco profonde e lucidate, il nucleo della fresa rinforzato resiste alla flessione torsionale durante i tagli continui.
Selezione del numero di taglienti: abbinamento tra rigidità dell'utensile ed evacuazione dei trucioli per un utensile da taglio in acciaio temprato
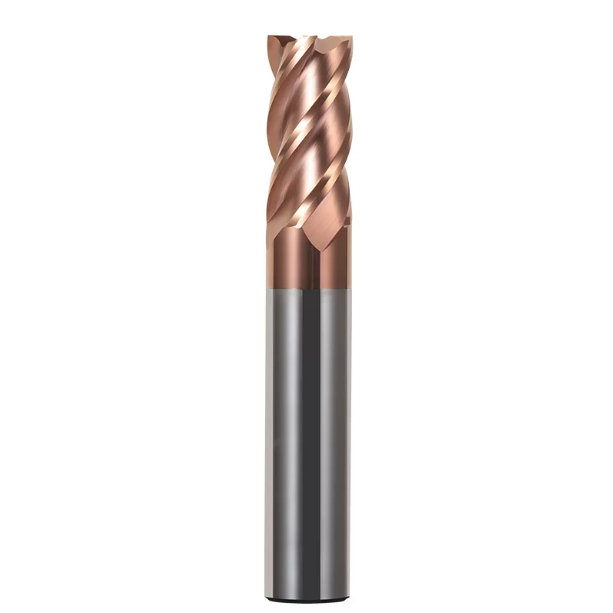
I clienti ci chiedono spesso se sia meglio utilizzare utensili da taglio a 4, 6 o più taglienti. La scelta dipende dal tipo di percorso utensile e dai limiti di evacuazione dei trucioli. Mentre gli utensili a 4 taglienti lasciano ampio spazio per i trucioli, le scanalature profonde compromettono il diametro interno dell'utensile. Quando progettiamo un utensile da taglio specifico per acciaio temprato, aumentiamo lo spessore dell'anima fino al 65% o al 70% del diametro totale dell'utensile per evitare flessioni sotto carico.
Se nella vostra officina utilizzate macchine ad alta rigidità con percorsi utensile trocoidali dinamici, le frese a 6 e 8 taglienti offrono notevoli vantaggi in termini di velocità di avanzamento e durata dell'utensile. Un maggior numero di taglienti consente di raggiungere velocità di avanzamento del tavolo più elevate con un carico di truciolo ridotto per dente (fz), dissipando il calore di taglio con trucioli sottili. Tuttavia, per la finitura di pareti profonde o la fresatura di scanalature chiuse, dove i trucioli possono accumularsi, è consigliabile utilizzare una fresa a 4 taglienti con anima pesante per evitare che i trucioli si incastrino tra le scanalature.
Specifiche dimensionali: Corrispondenza del diametro della fresa HRC65 con i limiti di rigidità
Per lavorare su pareti di cavità alte, gli operatori spesso tendono a spingere gli utensili troppo lontano dal portautensili. Quando il mandrino accelera, l'utensile si flette ed emette un fischio acuto. L'acciaio temprato non offre alcun smorzamento; una sporgenza eccessiva compromette il percorso di taglio in pochi secondi. La scelta del diametro e della lunghezza di sporgenza corretti per una fresa in acciaio HRC65 si riduce alla gestione delle formule di flessione e dei limiti critici di vibrazione.
Un'elevata potenza del mandrino non può compensare una scarsa rigidità dell'utensile. La meccanica delle travi a sbalzo dimostra che la flessione dell'utensile è proporzionale al cubo della lunghezza dello sbalzo e diminuisce con la quarta potenza del diametro dell'utensile. Raddoppiare la sporgenza dell'utensile aumenta la flessione di otto volte a parità di carico radiale. La fresatura di materiali duri richiede configurazioni di utensili rigide; è sempre preferibile utilizzare l'assemblaggio di utensili più corto e robusto possibile.
Determinazione del diametro della fresa a candela HRC65: gestione delle cavità profonde e regola L/D ≤ 3x
Nella finitura di nervature profonde e strette, gli ingegneri si trovano spesso a dover scegliere tra la rigidità dell'utensile e la necessità di raggi di curvatura ristretti. Nel nostro servizio di assistenza sul campo, applichiamo la regola del rapporto lunghezza/diametro pari a 3. Quando si sceglie il diametro di una fresa a candela HRC65, è importante mantenere, ove possibile, la sporgenza non supportata al di sotto di 3 volte il diametro. Una sporgenza superiore a 4 o 5 volte il diametro trasforma un taglio netto in sfregamento e violenta flessione contro superfici indurite.
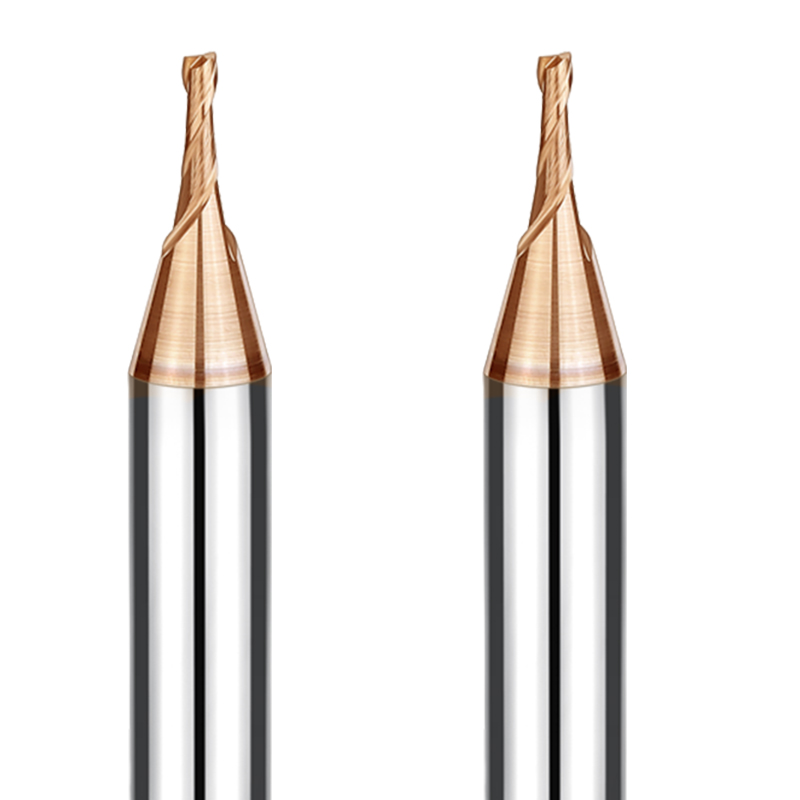
Se è necessario raggiungere cavità profonde, evitare utensili a gambo dritto e a lunga portata. Utilizzare invece utensili a collo conico o sottosquadro con diametri del gambo maggiori per stabilizzare la portata, mantenendo la lunghezza di taglio scanalata la più corta possibile. Per raggiungere profondità elevate, ridurre la profondità di taglio radiale (ae) all'1%-2% del diametro della fresa ed eseguire passaggi rapidi e leggeri. Questo riduce la pressione laterale e compensa gli elevati rapporti L/D senza bloccare l'utensile.
Sistemi di bloccaggio utensili per acciaio temprato: controllo dell'eccentricità con mandrini a calettamento termico e idraulici.
Montare un utensile in carburo di tungsteno di alta qualità in una pinza ER usurata ne compromette istantaneamente le prestazioni. Nei materiali HRC 65, l'eccentricità ammissibile della punta è prossima allo zero. Se la lettura totale dell'indicatore (TIR) supera i 5 micron (0.0002"), gli utensili a più taglienti funzionano come frese a tagliente singolo. Questo sovraccarica il dente di comando, scheggiandolo quasi immediatamente e danneggiando i taglienti rimanenti. L'equilibrio e l'eccentricità del portautensili sono importanti tanto quanto le velocità di avanzamento programmate.
I test effettuati in officina confermano due opzioni affidabili: i mandrini a calettamento termico e i mandrini idraulici ad alta rigidità. I portautensili a calettamento termico aderiscono a 360 gradi attorno al gambo, mantenendo l'eccentricità inferiore a 3 micron a 3 volte il diametro e consentendo di lavorare anche in angoli di sformo ristretti. I portautensili idraulici utilizzano sacche d'olio interne che assorbono le vibrazioni ad alta frequenza durante la profilatura di spalle complesse. Indipendentemente dal tipo di portautensili scelto, prima di iniziare la lavorazione, è consigliabile controllare la punta dell'utensile con un comparatore per mantenere l'eccentricità totale inferiore a 0.003 mm.

Test in condizioni reali su acciai per stampi: fresa a candela HRC65 per acciaio D2 e leghe ad alta durezza.
Testare le frese in un laboratorio sterile è molto diverso dal fresare blocchi di stampi temprati in officina. Molte officine ricevono blocchi trattati termicamente sottovuoto, dove la durezza superficiale oscilla in modo irregolare tra HRC 62 e 65, intrappolando al loro interno forti tensioni residue. Quando testiamo una fresa a candela HRC65 per acciaio D2, non consideriamo la velocità di taglio dell'acciaio tenero. Misuriamo invece se il tagliente mantiene un'usura del fianco costante e prevedibile per ore, senza scheggiature catastrofiche.
Gli ambienti di lavoro in officina presentano infinite variabili. Variazioni nella struttura granulare tra lotti di forgiatura o residui di materiale accumulati negli angoli delle cavità possono far aumentare le forze di taglio in millisecondi. La lavorazione di acciai per utensili ad alta durezza richiede un sistema bilanciato che combini la tenacità dell'utensile con un controllo preciso del carico, un errore di inseguimento della macchina e un raffreddamento adeguato. Il successo dipende dal mantenere i carichi meccanici di taglio ben al di sotto del limite di snervamento del nucleo dell'utensile.
Fresatura dell'acciaio per stampi a freddo D2 temprato (HRC 62–65): Eliminazione della segregazione dei carburi
L'acciaio D2 (1.2379 / Cr12MoV) rimane uno degli acciai per stampaggio più resistenti che lavoriamo. Temprato a HRC 65, la sua microstruttura presenta massicci carburi eutettici ricchi di cromo non disciolti che possono superare una microdurezza di HRC 70. Gli operatori spesso segnalano misteriose scheggiature degli utensili dopo poche passate. Questo problema raramente deriva da un sovraccarico eccessivo dell'utensile; piuttosto, il tagliente si microfrattura a causa della martellatura ripetuta su questi agglomerati di carburi ultra-duri.
Per domare la grave segregazione dei carburi, adottiamo una strategia di fresatura difensiva con utensili in acciaio D2. Rettifichiamo una micro-smussatura rinforzata e un raggio di raccordo sulla punta dell'utensile, creando un tagliente smussato e resistente agli urti che frantuma gli agglomerati di carburo invece di scheggiarli. Inoltre, limitiamo la velocità di taglio a 45-65 m/min e limitiamo il carico di truciolo a circa 0.015 mm per dente (fz). Passate leggere e ad alta frequenza garantiscono un'eccezionale stabilità di taglio ed eliminano la rottura del tagliente.
Fresatura dinamica in S136 e H13 pre-induriti: percorsi trocoidali e gradini radiali leggeri
A differenza degli acciai fragili per lavorazione a freddo, l'acciaio inossidabile per stampi S136 e l'acciaio per stampi a caldo H13 presentano una scarsa conduttività termica e un rapido incrudimento. L'esecuzione di percorsi utensile rettilinei convenzionali in corrispondenza di angoli acuti fa sì che l'angolo di impegno radiale passi da 90° a oltre 180°, causando un'impennata violenta delle forze di taglio. Quando si impostano le lavorazioni su acciai per utensili temprati, si sostituiscono immediatamente i percorsi utensile offset standard con percorsi utensile trocoidali dinamici.
Il nostro approccio, collaudato in officina, sostituisce le profonde passate radiali con la fresatura a pelatura ad alta velocità, utilizzando ampie profondità assiali (ap) e passaggi radiali ultrasottili (ae). Con frese in metallo duro integrale a 4 o 6 taglienti, blocchiamo l'impegno radiale tra il 3% e il 5% del diametro dell'utensile, aumentando contemporaneamente l'avanzamento del tavolo. Questa strategia produce trucioli sottili a forma di mezzaluna che dissipano il calore dal taglio, mantenendo la deflessione radiale dell'utensile prossima allo zero.
Raffreddamento ad aria compressa vs. lubrificazione a quantità minima (MQL): perché il raffreddamento a flusso continuo fallisce sui tagli HRC65
Ogni volta che entriamo nell'officina di un cliente e vediamo un eccesso di liquido refrigerante che inzuppa un sistema HRC 65, arrestiamo immediatamente il mandrino. Inondare gli utensili caldi con il liquido refrigerante è contrario ai principi della fisica della fresatura. La fresatura è un taglio interrotto; i taglienti dell'utensile raggiungono temperature comprese tra 800°C e 900°C durante il taglio, e il liquido refrigerante a base d'acqua fredda li raffredda immediatamente all'uscita. Questo rapido ciclo innesca cricche da shock termico perpendicolari al tagliente, danneggiando i denti in pochi minuti.
Per la fresatura di materiali duri, il nostro standard imprescindibile è l'aria fredda secca ad alta pressione. L'utilizzo di una pistola ad aria compressa a vortice freddo rimuove istantaneamente i trucioli incandescenti, impedendo la rilavorazione dannosa dei trucioli all'interno di cavità profonde dello stampo. Per le nervature profonde che richiedono finiture a specchio sulle pareti laterali, passiamo alla lubrificazione a quantità minima (MQL). Una nebbia di microgocce di olio vegetale crea un film limite ad alta pressione, riducendo drasticamente l'attrito dell'utensile senza provocare shock termici.
Durata dell'utensile vs. costi di produzione: lista di controllo in officina per prolungare la durata delle frese a candela HRC65
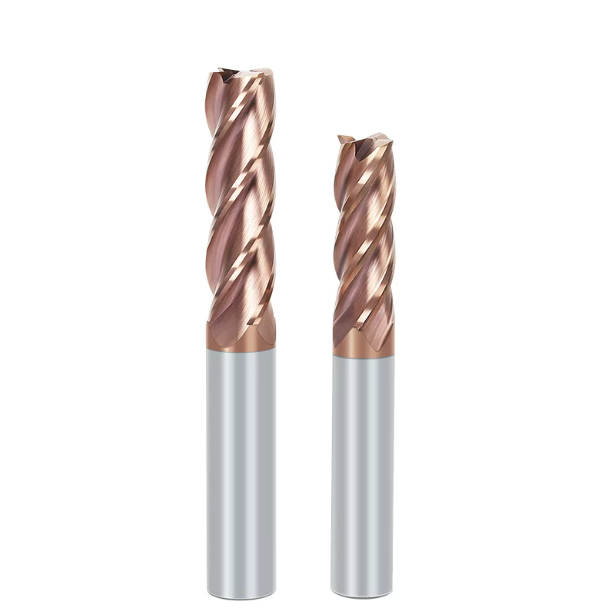
La vera durata di un utensile non si riduce mai al semplice mantenimento della rotazione del mandrino il più a lungo possibile. Se una fresa a candela lavora per quattro ore in una cavità, ma le ultime due ore si consumano a causa dell'attrito, il pezzo si indurisce e si aggiungono ore di lucidatura al banco. Prolungare la durata di una fresa a candela HRC65 significa guidare l'utensile attraverso un'usura uniforme e prevedibile del fianco, sostituendolo appena prima che la rottura del tagliente comprometta la qualità del pezzo.
La durata dell'utensile riflette ogni scelta effettuata nella configurazione di lavorazione: substrato in carburo, geometria negativa, portautensili rigido e rimozione dei trucioli a secco. Invece di sostituire frese di marche diverse dopo la scheggiatura di un dente, è consigliabile utilizzare una checklist diagnostica standardizzata. Individuare i meccanismi di usura e regolare l'avanzamento consente di ottenere la massima durata dell'utensile e la massima uniformità superficiale anche in configurazioni complesse.
Diagnosi di modelli di usura anomali: usura a cratere, abrasione dei fianchi e sfaldamento del rivestimento.
Prima di gettare una fresa smussata nel cestino degli scarti, ispezionate i suoi taglienti con una lente d'ingrandimento da officina 20x. Le modalità di rottura vi indicano esattamente come si sta comportando il vostro sistema. Fratture massicce sugli angoli indicano uno shock iniziale o una scarsa tenacità del substrato. Un'abrasione uniforme del fianco conferma un'usura dell'utensile pulita e prevedibile. Crateri profondi dietro il tagliente indicano che le temperature nella zona di taglio hanno superato i limiti termici del rivestimento.
Se si nota delaminazione del rivestimento o crateri profondi, passare a un rivestimento AlCrN o AlTiSiN resistente all'ossidazione e aumentare la pressione dell'aria per dissipare il calore. Se si osservano minuscole micro-scheggiature a forma di guscio lungo il bordo di scarico primario, è probabile che il raggio di levigatura sia troppo ristretto o che il mandrino stia captando micro-vibrazioni. Diagnosticare prima il tipo di usura garantisce che la successiva regolazione dei parametri risolva il problema alla radice.
Gestione del carico e velocità/avanzamento: garantire una durata costante dell'utensile di fresa HRC65
I macchinisti spesso oscillano tra gli estremi: o accelerano troppo bruscamente, rischiando di spezzare i taglienti, oppure trattano l'utensile con troppa delicatezza, consumandolo rapidamente. Nell'acciaio temprato, un'accelerazione troppo lenta è più pericolosa di un'accelerazione eccessiva. Se l'avanzamento per dente scende al di sotto del raggio di affilatura del tagliente, la fresa brucia la superficie del pezzo, provocando incrudimento e consumando la superficie di spoglia. Per ottenere una durata stabile delle frese in acciaio HRC65 è necessario mantenere uno spessore del truciolo (hm) costante.
Se si programmano passate di finitura 3D, ridurre il passo radiale (ae) e aumentare l'avanzamento programmato del tavolo per mantenere la fresa in modo pulito. Quando si lavora su angoli o cavità profonde, utilizzare percorsi utensile dinamici che regolano l'avanzamento in tempo reale in base agli angoli di impegno dell'utensile. Mantenere le forze di taglio piatte e costanti previene picchi di carico che possono incrinare i fragili taglienti in metallo duro.
Lista di controllo per la pre-lavorazione: riscaldamento del mandrino, eccentricità dinamica e danni causati dal sistema di impostazione utensili.
Oltre alle velocità di avanzamento e di rotazione, le abitudini di impostazione trascurate compromettono le lavorazioni di fresatura di materiali duri ancor prima che l'utensile entri in contatto con il metallo. Spesso si osservano operatori che iniziano tagli aggressivi su mandrini freddi, causando variazioni della profondità assiale dovute all'espansione dei cuscinetti. Anche le sonde di impostazione degli utensili con carichi di molla elevati possono microfratture nelle punte in metallo duro durante la fase di contatto. Lo sporco all'interno dei coni degli utensili è un altro fattore che spinge l'eccentricità oltre i limiti accettabili.
Se riscontrate problemi di deriva dimensionale o scheggiature immediate degli angoli, implementate una rigorosa checklist di pre-lavorazione. Riscaldate accuratamente il mandrino fino alla temperatura di esercizio. Pulite i coni del portautensili per garantire una concentricità totale dell'indicatore inferiore a 0.003 mm sulla punta dell'utensile e ammorbidite le procedure di contatto del dispositivo di impostazione utensili. Se avete difficoltà con le vibrazioni o con la breve durata degli utensili su stampi temprati, condividete i disegni dei vostri pezzi e le impostazioni in modo che possiamo ottimizzare una soluzione di lavorazione per la vostra officina.






