Progettato per finiture superficiali impeccabili e lavorazioni di geometrie complesse
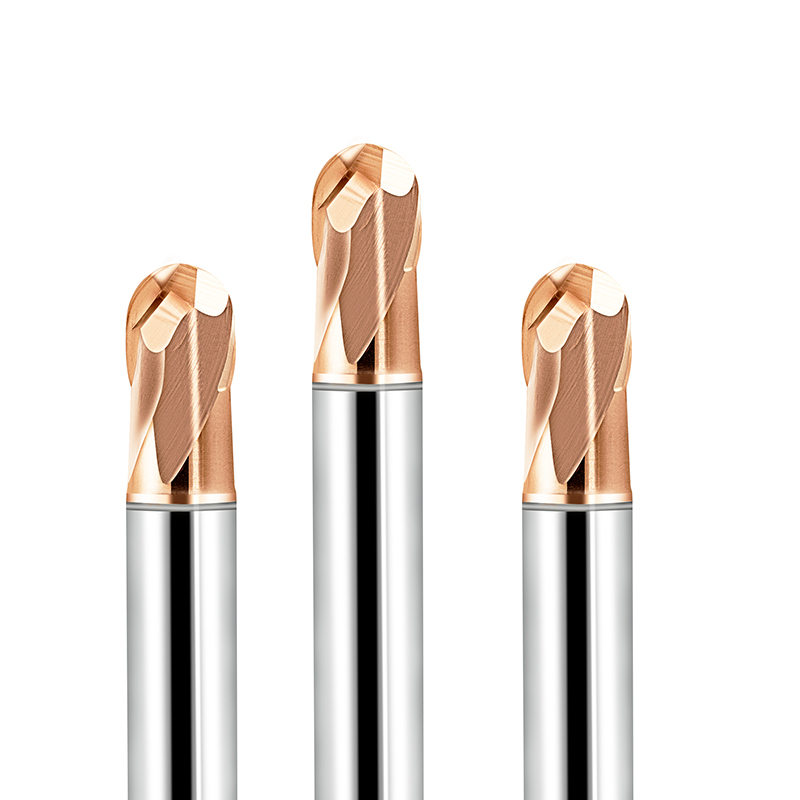
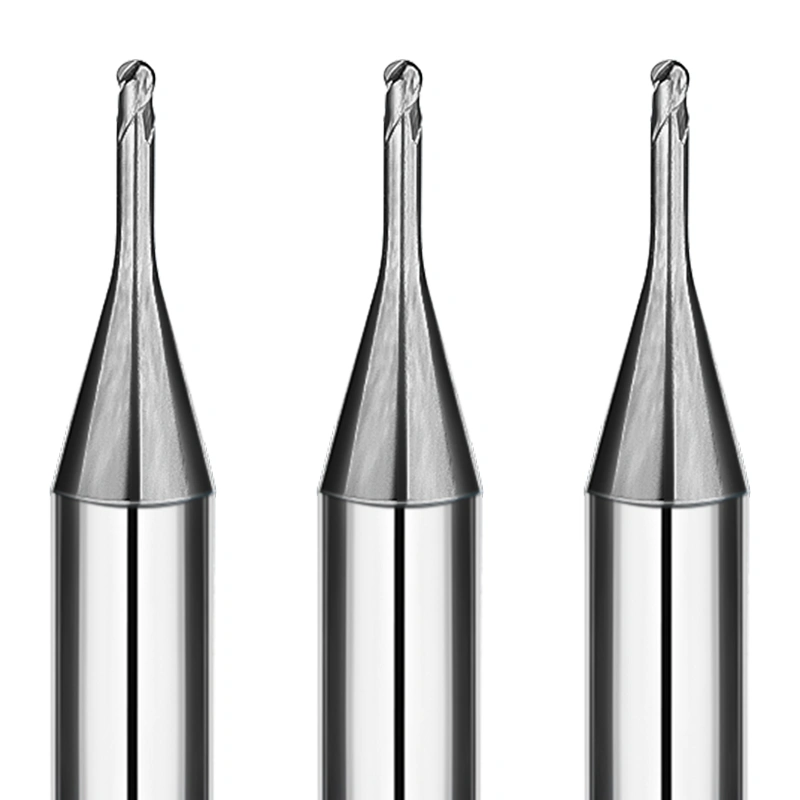
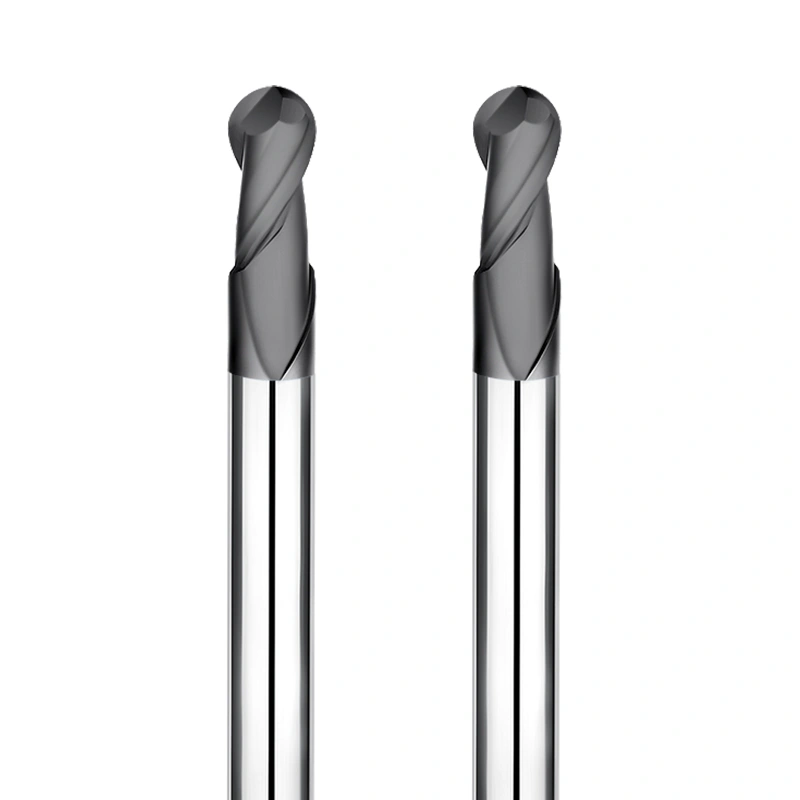
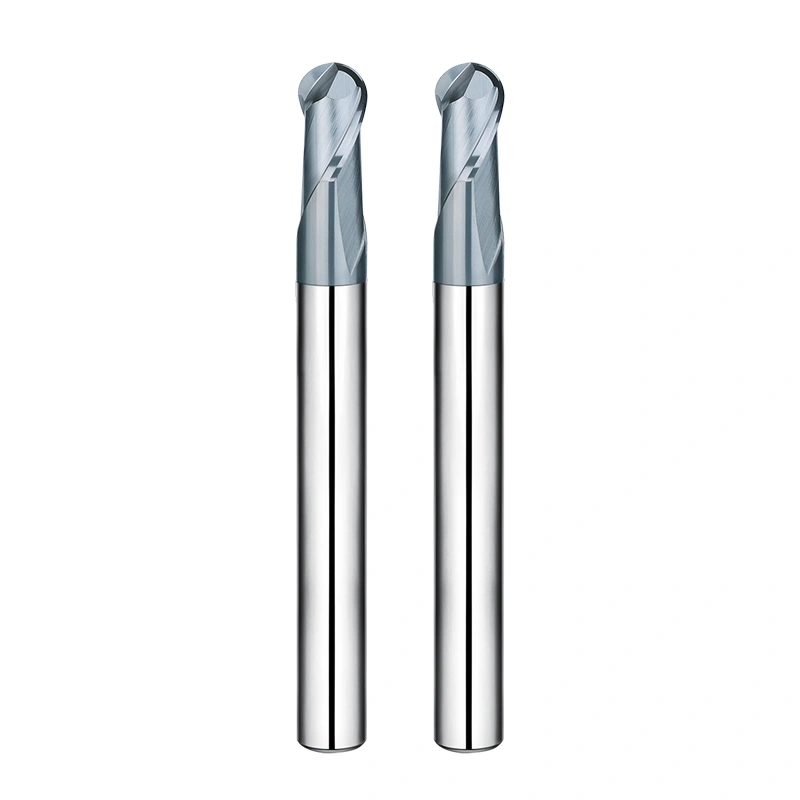
Le frese a sfera di alta precisione di SAMHO sono utensili da taglio di prima qualità, sviluppati specificamente per le applicazioni di profilatura 3D più esigenti. In grado di raggiungere una precisione di lavorazione fino a 0.001 mm , questi utensili rappresentano la soluzione ideale per superfici curve complesse, cavità di stampi di precisione e produzione di componenti con finitura di alta qualità. Combinando taglienti sferici ottimizzati con substrati in carburo avanzati, SAMHO garantisce forze di taglio uniformi, vibrazioni minime e un profilo superficiale superiore su un'ampia gamma di materiali industriali.
Caratteristiche tecniche principali
Geometria sferica ottimizzata
Lavorazione fluida e a bassa forza: il design emisferico a "punta sferica", progettato con precisione, garantisce punti di contatto uniformi durante la fresatura multiasse. Ciò riduce al minimo la resistenza al taglio e le vibrazioni armoniche, con conseguente rugosità superficiale eccezionalmente bassa e perfetta uniformità dimensionale nelle operazioni di finitura 3D.
Controllo della precisione R a livello di micron
Tolleranze rigorose per stampi e matrici: ogni fresa a sfera SAMHO viene sottoposta a una rigorosa rettifica CNC a 5 assi e a un controllo ottico al 100%. Controlliamo la tolleranza del raggio e la sfericità entro ± 0.005 mm , garantendo una transizione perfetta tra le passate di taglio e riducendo la necessità di lucidatura manuale.
Rivestimenti multistrato avanzati (HG/HT/HB/HD)
Stabilità termica e protezione dall'usura: la nostra matrice di rivestimento proprietaria, che spazia da HG AlTiSi+N (3700 HV) per la resistenza all'ossidazione ad alte temperature a HD Nano Diamond (10000 HV) per la grafite abrasiva, fornisce uno scudo termico che prolunga la durata dell'utensile del 20-30% durante cicli di lavorazione prolungati ad alta velocità.
Matrice di rivestimento per fresa a testa sferica
| Nome del rivestimento |
HG |
HT |
HB |
HD |
| Composizione |
AlTiSi+N |
AlTiSi+N |
AlTiCr+N |
Nano diamante |
| Colore |
Bronzo |
Bronzo |
Grigio scuro |
Grigio scuro |
| Durezza (HV) |
3700 |
3500 |
3500 |
10000 |
| Funzionalità principali |
Durezza elevatissima, eccellente resistenza all'ossidazione, alta densità |
Durezza elevatissima, eccellente resistenza all'ossidazione, alta densità |
Ossidazione bassissima, basso attrito |
Resistenza all'usura ultraelevata |
| Coefficiente di attrito |
0.40 |
0.36 |
0.30 |
<0.1 |
| Temperatura di inizio ossidazione (°C) |
1300 |
1200 |
1100 |
600 |
| Spessore del rivestimento (μm) |
2-4 |
2-4 |
2-4 |
6-10 |
Serie di prodotti completa
-
Serie in acciaio temprato (HRC55/HRC65): ottimizzata per acciai per stampi pre-temprati e temprati. Disponibile nelle versioni standard e a collo lungo per la profilatura in profondità.
-
Serie Alluminio e Rame (rivestimento DLC): Caratterizzata da bordi ultra affilati e scanalature lucidate a specchio per prevenire l'adesione del materiale nei metalli non ferrosi duttili.
-
Serie Tungsteno-Rame: Geometria specializzata per gestire la particolare natura composita abrasiva-duttile degli elettrodi W-Cu.
-
Serie Grafite e Ceramica: soluzioni con rivestimento diamantato progettate per resistere all'effetto "carta vetrata" dei materiali non metallici abrasivi.
FAQ: Lavorazione e ottimizzazione di precisione delle punte a sfera
D1: Qual è il principale vantaggio dell'utilizzo di una fresa a testa sferica rispetto a una fresa a testa piatta?
A: Le frese a punta sferica sono progettate per la sagomatura 3D . A differenza delle frese piatte, che lasciano gradini sulle superfici curve, la punta sferica consente transizioni fluide su geometrie 3D, rendendole essenziali per stampi, matrici e componenti aerodinamici.
D2: In che modo il "passo laterale" influisce sulla finitura superficiale nella fresatura a sfera?
A: Il "passo laterale" è la distanza tra passaggi utensile adiacenti. Un passo laterale minore riduce l'altezza delle "scanalature" (le piccole creste tra i passaggi), ottenendo una finitura superficiale molto più fine. Per i pezzi di alta precisione, un passo laterale compreso tra il 5% e il 10% del diametro dell'utensile è comune.
D3: Quando dovrei scegliere una fresa a sfera a collo lungo?
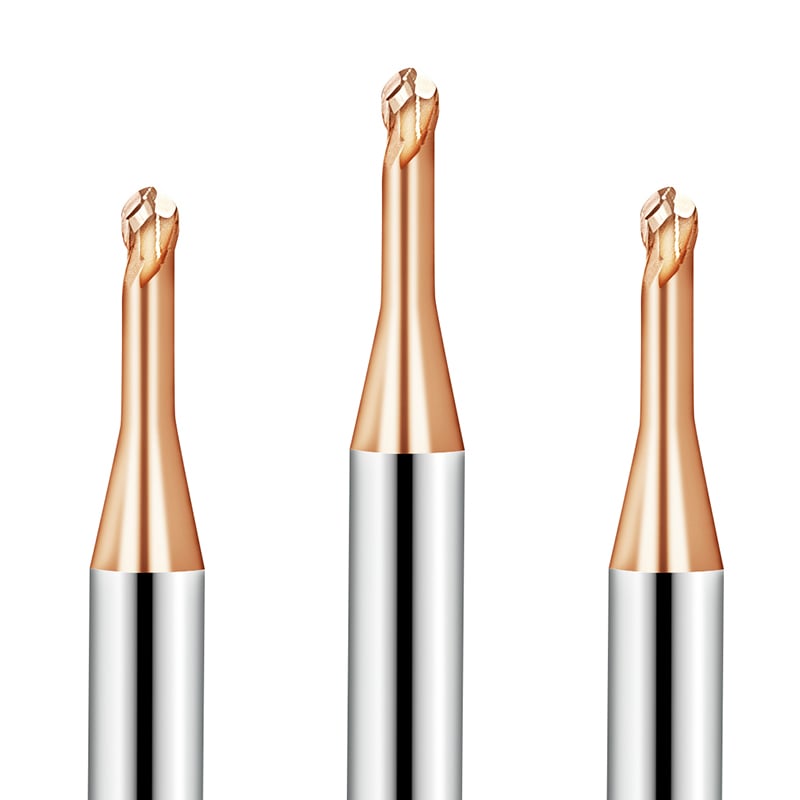
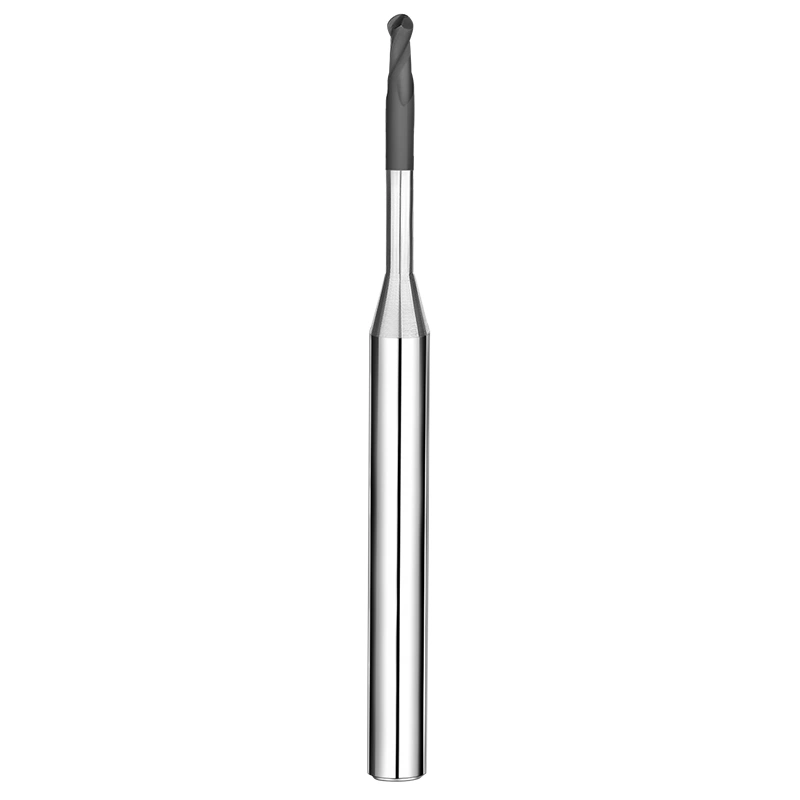
A: Utilizzare le versioni a collo lungo quando è necessario lavorare cavità profonde o nervature strette dove un gambo standard interferirebbe con il pezzo in lavorazione. Il nostro design a collo lungo presenta un collo conico rinforzato per ridurre al minimo la flessione e le vibrazioni.
D4: Per la finitura 3D è meglio una fresa a sfera a 2 o 4 scanalature?
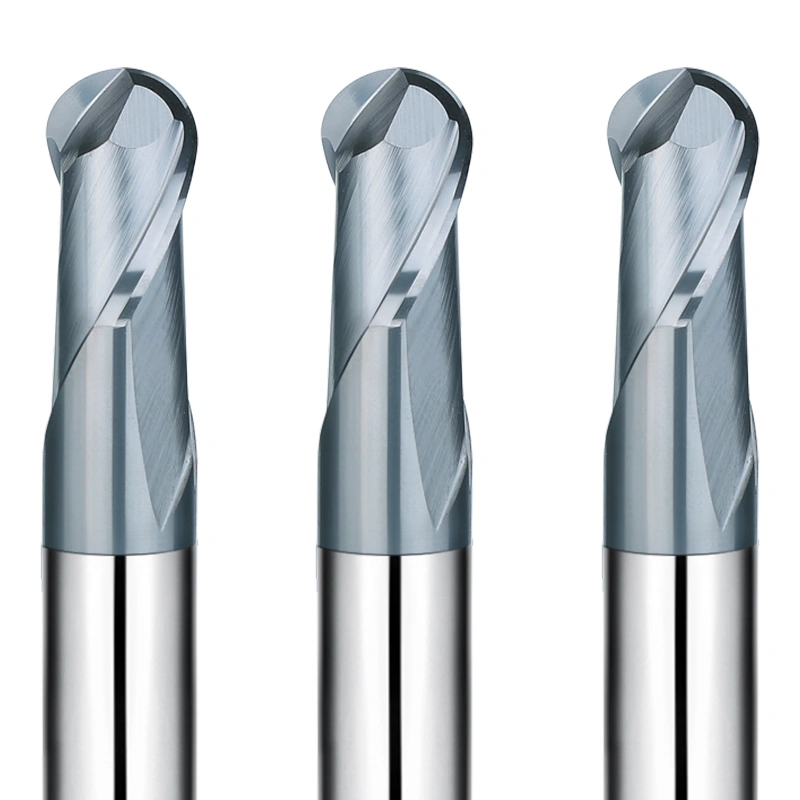
A: Il design a 2 taglienti è lo standard del settore per la fresatura a punta sferica perché offre maggiore spazio per i trucioli, elemento fondamentale per l'azione di taglio centrale della punta sferica. Consente inoltre tagli più profondi in materiali più morbidi.
D5: Quali sono le cause delle "vibrazioni" durante la profilatura della punta sferica e come posso eliminarle?
A: Le vibrazioni sono generalmente causate da una portata eccessiva dell'utensile o da velocità del mandrino errate. Per eliminarle, provare a ridurre la sporgenza dell'utensile, utilizzare un design a elica variabile o aumentare la velocità del mandrino diminuendo l'avanzamento per dente.
D6: Le frese a sfera SAMHO sono in grado di lavorare materiali con durezza HRC 65+?
R: Sì. La nostra serie HRC65 è specificamente progettata con rivestimenti in carburo sub-micronici e HG/HT per mantenere l'integrità del tagliente durante la lavorazione di acciai temprati ultraduri.
D7: Come garantite la precisione R della punta della sfera?
A: Utilizziamo una tecnologia di rettifica CNC a 5 assi avanzata e verifichiamo ogni utensile con sistemi di misurazione laser ad alta risoluzione. La precisione R effettiva è spesso indicata sulla confezione del prodotto per le configurazioni di alta precisione.
D8: Perché si consiglia il rivestimento DLC per le frese a sfera in rame e alluminio?
A: Il DLC (Diamond-Like Carbon) ha un coefficiente di attrito estremamente basso, che funge da strato antiaderente. Ciò impedisce ai metalli teneri come il rame di saldarsi alla punta dell'utensile, garantendo che il profilo sferico rimanga pulito e preciso.
D9: Qual è il significato della tolleranza del gambo di 0–0.003 mm?
A: La fresatura 3D ad alta velocità è sensibile all'eccentricità. Una tolleranza ristretta del gambo garantisce che l'utensile sia perfettamente centrato nel portautensili, prevenendo un'usura irregolare delle scanalature e assicurando che la punta sferica ruoti su un asse preciso.
D10: SAMHO è in grado di fornire raggi di curvatura personalizzati per le punte delle sfere degli impianti medicali specializzati?
R: Sì. Offriamo la personalizzazione OEM per raggi non standard (ad esempio, R0.15, R0.35) e lunghezze del collo speciali per soddisfare i requisiti specifici della microlavorazione in ambito medico, dentale ed elettronico.