
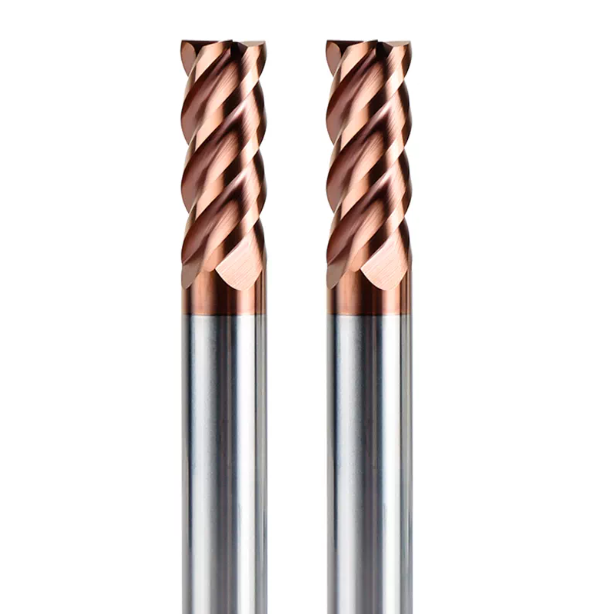
Il mese scorso, un cliente di lunga data di Stoccarda, in Germania, specializzato in stampi a iniezione di precisione, ci ha contattato con urgenza. Stavano lavorando inserti in acciaio S136 a finitura a specchio (temprati a HRC63-65) su un centro di lavoro verticale a 5 assi. Durante la sgrossatura degli angoli di cavità profonde, le punte degli utensili hanno subito micro-scheggiature dopo soli 12 minuti di lavorazione. Ciò ha costretto a una riduzione del 40% della velocità del mandrino e ha paralizzato il loro programma di produzione automatizzato del fine settimana.
Il responsabile di processo del cliente ci ha chiesto direttamente via e-mail: "Il progetto specifica parametri standard di fresatura antivibrazione. Abbiamo provato tre diversi fornitori di frese in metallo duro integrale, pubblicizzate come 'in grado di lavorare materiali con durezza HRC65', ma la durata del taglio varia drasticamente tra di esse. Come mai?"
Abbiamo riscontrato questo scenario ripetutamente nei nostri 16 anni di supporto alle officine meccaniche in Europa e Nord America. Quando si cerca un produttore affidabile di frese a candela HRC65, acquirenti e ingegneri degli utensili spesso si perdono tra le specifiche di marketing. I cataloghi promettono substrati di tungsteno sub-micronici, granulometria di 0.2 μm e rivestimenti compositi ad alta temperatura. Eppure, i dati reali sui carichi di lavoro rivelano che molti utensili commercializzati come frese a candela per acciaio duro si rompono già al primo taglio interrotto.
In qualità di produttori di utensili da taglio, con macchine rettificatrici CNC interne ed esami di taglio giornalieri, sappiamo cosa è necessario per garantire una lunga durata degli utensili. La realizzazione di una fresa affidabile in acciaio temprato HRC65 richiede ben più di un centro di rettifica a 5 assi di alta qualità. Richiede una robustezza del substrato bilanciata, una micro-affilatura precisa, un'adesione del rivestimento verificata e una geometria ottimizzata per resistere a temperature estreme. Se la vostra officina si trova a dover affrontare variazioni di eccentricità, scheggiature del tagliente o costi degli utensili in costante aumento, chiedetevi: prima di testare una fresa su acciaio temprato, come potete verificare realmente le affermazioni di un fornitore in merito alla lavorazione ad alta durezza?
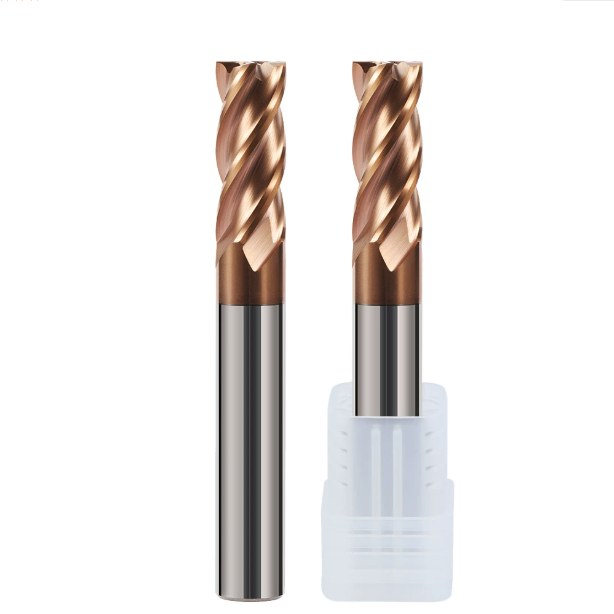
Selezione di barre e substrati: perché il carburo convenzionale ha difficoltà con le frese a candela HRC65
I produttori di utensili ci pongono spesso una semplice domanda: perché gli utensili realizzati con barre di carburo di tungsteno europee di alta qualità si rompono sull'acciaio per stampi temprato dopo aver funzionato perfettamente su materiale pre-temprato? La risposta risiede nel profilo di sollecitazione microscopica della fresatura di materiali duri. I substrati convenzionali sub-micronici resistono bene agli impatti a temperatura ambiente, ma forze di taglio estreme mettono rapidamente a nudo i difetti interni del materiale. Per produrre una fresa a candela in carburo HRC65 affidabile è necessario spostare l'attenzione dalla resistenza agli urti ambientali verso il mantenimento della durezza alle alte temperature e la resistenza alla deformazione plastica.
Nel nostro laboratorio metallurgico, abbiamo sezionato centinaia di utensili da taglio rotti, restituiti dai clienti dopo le prove di lavorazione. La maggior parte delle fratture catastrofiche ha origine da vuoti microscopici lungo l'interfaccia tra il carburo di tungsteno e il legante di cobalto. Il taglio di acciai pre-temprati genera un attrito moderato che i substrati più flessibili possono assorbire. Al contrario, la lavorazione di acciai con durezza superiore a HRC60 porta istantaneamente le temperature della zona di taglio oltre gli 800 °C. Senza pressatura isostatica a caldo (HIP) e una microstruttura uniforme, il carburo standard si flette, si incrina e si trancia sotto carico.
Rapporto tra dimensione del grano e contenuto di cobalto: la causa principale della frattura del substrato nelle officine di stampaggio europee e americane che lavorano l'acciaio temprato
Due anni fa, abbiamo aiutato un'officina di stampaggio di Detroit a risolvere i problemi di un processo di fresatura ad alta velocità su acciaio per stampi DC53 trattato termicamente a HRC64. L'officina aveva segnalato che le loro frese si spezzavano nettamente all'altezza del collo senza alcun preavviso. Le nostre analisi di laboratorio hanno identificato le classiche fratture da fatica a basso numero di cicli e da taglio fragile. Il cliente aveva scelto un carburo con il 12% di cobalto per aumentarne la resistenza agli urti. Nella fresatura di materiali estremamente duri, un eccesso di cobalto accelera la rottura catastrofica anziché prevenirla.
I nostri dati di taglio confermano che una fresa ad alte prestazioni per acciaio duro richiede una granulometria ultrafine da 0.2 μm a 0.4 μm, abbinata a una frazione di massa di cobalto dall'8% al 10%. Un'elevata percentuale di cobalto si ammorbidisce rapidamente ad alte temperature di taglio, perdendo aderenza alla matrice di carburo di tungsteno e causando deformazione plastica. Ridurre la percentuale di cobalto al di sotto del 6% previene la deformazione, ma rende il tagliente fragile e soggetto a scheggiature. Troviamo un equilibrio tra questi due aspetti, garantendo durezza a caldo e resistenza alla compressione, pur mantenendo un'adeguata tenacità di base.
Adesione del rivestimento e limiti termici: delaminazione misurata di rivestimenti compositi AlTiN, AlCrN e nano-micro nella macinazione a secco.
La fresatura a secco di cavità profonde nell'acciaio temprato rivela spesso uno schema di guasto comune. Dopo venti minuti di funzionamento continuo, i trucioli rosso brillante diventano viola scuro e producono scintille intense. La finitura superficiale si degrada istantaneamente. L'ispezione della superficie di spoglia con un microscopio digitale 3D di solito rivela un esteso distacco del rivestimento nella zona di usura primaria. Su una fresa a candela in acciaio temprato HRC65, il rivestimento perso espone il carburo grezzo ai trucioli incandescenti, causando una rapida usura adesiva e una rottura termica in pochi secondi.
Nella nostra officina, abbiamo testato l'usura del rivestimento su blocchi SKD11 temprati a HRC63. Il rivestimento standard monostrato AlTiN si ossida e si degrada a temperature prossime agli 800 °C. I rivestimenti AlCrN introducono il cromo, aumentando la resistenza all'ossidazione oltre i 1050 °C per limitare l'adesione della punta. Per percorsi utensile trocoidali profondi, preferiamo rivestimenti compositi nanostratificati come AlTiSiN. La struttura granulare drogata con silicio blocca le cricche termiche e resiste a carichi di adesione critici superiori a 80 N, sebbene richieda una micro-affilatura precisa per prevenire l'infragilimento del bordo durante la deposizione.
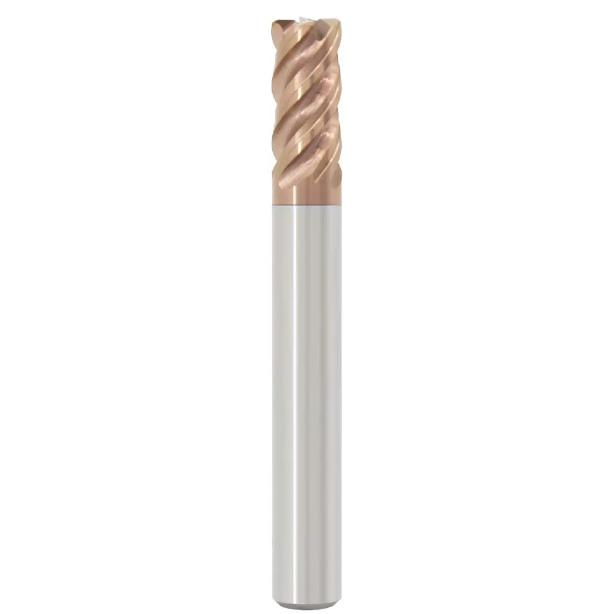
Parametri microgeometrici chiave: progettazione pratica di taglienti e scanalature per frese in acciaio duro
Il profilo di una scanalatura rettificata può apparire perfettamente liscio su un comparatore ottico, ma cedere in pochi secondi su blocchi di matrice temprati. Nel nostro lavoro di sviluppo degli utensili, abbiamo scartato l'ipotesi che taglienti più affilati producano una minore resistenza al taglio. Progettare una fresa per acciaio temprato non è un esercizio di simmetria a livello macroscopico. Richiede la progettazione di una microgeometria stabile che bilanci la resistenza dell'angolo del cuneo, le forze di taglio normali e l'evacuazione del truciolo.
Quando si lavora materiali con durezza superiore a HRC60, una deviazione angolare di 1 grado altera la dissipazione del calore e i percorsi di sollecitazione meccanica sulla punta dell'utensile. Durante la risoluzione di un problema di utensile per un produttore di stampi svizzero, abbiamo riscontrato un eccessivo accumulo di trucioli durante la fresatura di sgrossatura. L'analisi delle forze di taglio ha mostrato un angolo di scarico primario sovradimensionato, che ha generato un angolo a cuneo debole, soggetto a collasso sotto carichi di taglio elevati. La progettazione degli utensili per l'acciaio temprato deve dare priorità alla rigidità del cuneo, utilizzando una geometria delle scanalature ottimizzata per mantenere canali di evacuazione dei trucioli liberi.
Angolo di spoglia negativo abbinato a un grande spessore del nucleo: compromessi ingegneristici tra resistenza all'impatto e rimozione dei trucioli nella fresatura di materiali duri
I trucioli ricavati dall'acciaio temprato non si arricciano in modo uniforme come quelli dell'acciaio a basso tenore di carbonio; si spezzano in frammenti distinti e fragili sotto forte pressione. Poiché i carichi di taglio si concentrano lungo una stretta fascia di contatto, le nostre frese personalizzate in acciaio HRC65 presentano angoli di spoglia radiali negativi da -8° a -15° e un diametro del nucleo maggiorato dal 68% al 72%. Questa geometria reindirizza le pesanti forze di taglio verso il centro rigido dell'utensile, sfruttando la superiore resistenza alla compressione del carburo per resistere a carichi dinamici elevati.
L'aumento dello spessore del nucleo comporta un compromesso ingegneristico diretto: riduce lo spazio utilizzabile delle scanalature, rendendo i trucioli soggetti a rilavorazione all'interno di cavità profonde dello stampo. Per risolvere un problema di rottura durante la fresatura di scanalature profonde per un fornitore francese del settore automobilistico, abbiamo combinato una smussatura a doppio angolo di spoglia negativo con una scanalatura parabolica asimmetrica. Questo profilo ha ripristinato lo spazio laterale per il truciolo, preservando al contempo la rigidità flessionale della sezione trasversale. Se la vostra applicazione richiede la fresatura di nervature profonde, un'elevata rigidità del nucleo funziona solo se l'avanzamento per dente è calibrato in modo da evitare l'intasamento delle scanalature.
Controllo pratico dell'affilatura dei bordi (microraggio da 5μm a 15μm): prevenzione delle micro-scheggiature
I taglienti appena rettificati da una rettificatrice CNC a 5 assi rivelano, se osservati ad alto ingrandimento, micro-intagli frastagliati. Quando una nuova fresa entra in contatto con l'acciaio temprato senza un trattamento controllato del tagliente, questi difetti microscopici di rettifica si frantumano all'istante. Sulle nostre linee di produzione di frese in metallo duro HRC65, affiliamo i taglienti con un micro-raggio preciso compreso tra 8 μm e 12 μm. Questo raggio rimuove i grani superficiali danneggiati e crea un tagliente uniforme e resistente.
Spesso, le impostazioni di officina oscillano tra due estremi: lasciare i bordi al di sotto dei 5 μm (causando scheggiature da impatto istantanee) o affilare eccessivamente oltre i 15 μm. Un raggio eccessivo supera lo spessore minimo del truciolo, sostituendo il taglio netto con lo sfregamento, una forte flessione dell'utensile e la bruciatura della superficie del pezzo. Ispezioniamo i bordi affilati per un fattore K controllato, spostando il micro-raggio verso la faccia di spoglia con un profilo a cascata asimmetrico. Questo profilo riduce al minimo le micro-scheggiature iniziali e fornisce un substrato privo di tensioni per l'adesione del rivestimento nanotecnologico.
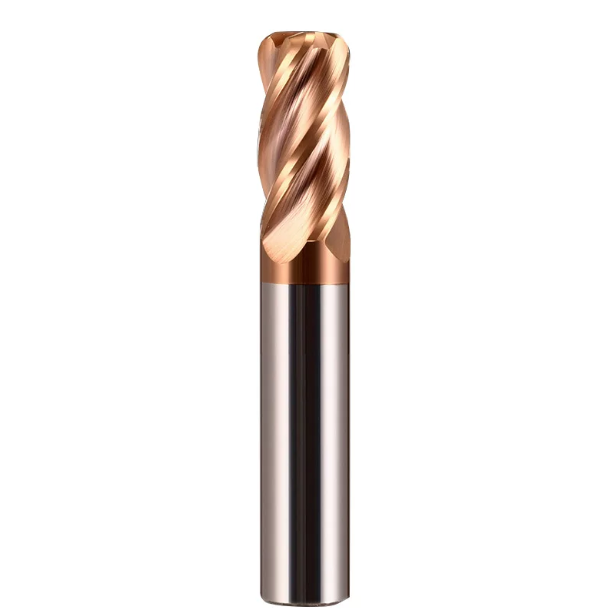
Prototipazione e controllo qualità in loco: come testare le frese su acciaio temprato
I certificati di collaudo di laboratorio spesso appaiono impeccabili, con valutazioni di bilanciamento G2.5, eccentricità inferiore a 3 μm e adesione del rivestimento certificata. Ricordiamo regolarmente ai responsabili degli utensili europei e americani che le schede di ispezione statica non sono mai predittive delle vibrazioni dinamiche di taglio. L'unico metodo affidabile per testare le frese su acciaio temprato consiste nel montare un blocco di prova trattato termicamente direttamente su un centro di lavoro CNC rigido. Le prestazioni devono essere verificate utilizzando la corrente di carico del mandrino reale, la firma sonora e le armoniche della forza di taglio.
Nel nostro centro di collaudo, evitiamo prove a secco delicate senza taglio in condizioni ideali. La fresatura reale prevede invece una durezza variabile del nucleo, materiale non tagliato in angoli stretti e improvvisi cambi di direzione programmati. Il nostro protocollo interno di verifica dei lotti sottopone gli utensili a attrito continuo con le pareti laterali, carichi di taglio alternati e picchi termici. Far funzionare le frese vicino alla loro soglia fisica ci fornisce i dati empirici necessari prima di approvare gli utensili per la produzione in serie.
Test di fresatura con fresa a candela in acciaio temprato S136: prestazioni nella sgrossatura di angoli di cavità profonde e nella fresatura laterale per acciaio per stampi a finitura a specchio.
La lavorazione dell'acciaio per stampi ESR resistente alla corrosione con durezza HRC52–54 rappresenta una seria sfida per le officine di produzione di utensili medicali e ottici. Questo materiale combina un'elevata durezza con una notevole tenacità all'abrasione, causando un'eccessiva formazione di materiale sul tagliente e un rapido incrudimento durante la fresatura profonda delle nervature laterali. Durante la qualificazione di ogni fresa in acciaio temprato S136, la nostra procedura di prova prevede una profondità di sporgenza pari a 3xD utilizzando il raffreddamento ad aria compressa. Valutiamo l'integrità del raggio d'angolo e la progressione dell'usura del fianco dopo 40 minuti di passaggi ininterrotti di pulizia dell'angolo.
Durante una prova congiunta con un'officina di stampaggio britannica, abbiamo valutato campioni con diverse finiture superficiali di spoglia. L'usura del fianco da sola non era sufficiente a determinare il successo della pulizia degli angoli. L'attrito delle scanalature causava la saldatura di micro-trucioli all'interno delle scanalature strette, degradando la rugosità superficiale da Ra 0.2 μm a oltre Ra 0.8 μm in pochi minuti. Abbiamo scoperto che una leggera tempra dell'acutezza del bordo preserva la resistenza del micro-raggio, mentre la lucidatura a specchio delle scanalature garantisce l'espulsione immediata dei trucioli dalle cavità strette.
Test di resistenza rigorosi in loco: test di scheggiatura della fresa HRC65 in condizioni di taglio interrotto e aumenti improvvisi della velocità di avanzamento.
I percorsi di taglio regolari spesso nascondono microfratture all'interno del substrato in carburo. La rottura grave del tagliente si verifica quasi sempre in fase di entrata e uscita da tagli interrotti. Sulle nostre linee di esportazione automatizzate, ogni lotto deve superare il test di scheggiatura della fresa a candela HRC65 prima della spedizione. Fresiamo una serie di scanalature e fori trasversali quadrati mediante elettroerosione a filo su un blocco matrice HRC65, quindi facciamo passare la fresa attraverso questi spazi ad elevate velocità superficiali per sollecitare il tagliente.
Gli utensili che sopravvivono senza spezzarsi a metà non sono automaticamente considerati idonei. Ispezioniamo il tagliente al microscopio per valutare l'origine delle cricche e la propagazione delle scheggiature. Una micro-scheggiatura uniforme inferiore a 5 μm dopo 50 passaggi interrotti indica una normale usura da fatica. Fratture profonde a forma di guscio, più larghe di 30 μm, indicano una distribuzione difettosa del legante del substrato o tensioni residue di rettifica incontrollate. Rinforziamo lo spessore dell'angolo a cuneo per assorbire questi improvvisi picchi di taglio.
Registrazione standardizzata dell'usura: confronto della durata degli utensili per frese a candela HRC65 basato su VB = 0.15 mm
La stima della durata residua dell'utensile basata sul suono del mandrino o sulla sensazione dell'operatore crea tolleranze di cavità incoerenti e spreca carburo utilizzabile. Nella nostra officina applichiamo rigorosamente la misurazione ottica dell'usura secondo lo standard ISO per ogni ciclo di prova di durata delle frese a candela HRC65. Impostiamo un'usura uniforme del fianco di VB = 0.15 mm come punto di interruzione obbligatorio. La lavorazione si arresta immediatamente se l'usura massima localizzata del fianco (VBmax) supera 0.20 mm.
L'usura del fianco aumenta lentamente e in modo prevedibile durante un periodo di base stabile da VB = 0.05 mm a 0.12 mm. Una volta che l'usura supera 0.15 mm, l'attrito di taglio innesca un accumulo di calore esponenziale e degrada l'interfaccia di adesione tra rivestimento e substrato. Proseguire oltre questa soglia porta a deriva dimensionale, flessione dell'utensile ed errori di sovraccarico del mandrino. La sostituzione degli utensili di taglio a VB = 0.15 mm comporta una perdita marginale di tempo di produzione, ma garantisce zero scarti sulle linee di stampaggio automatizzate senza presidio.
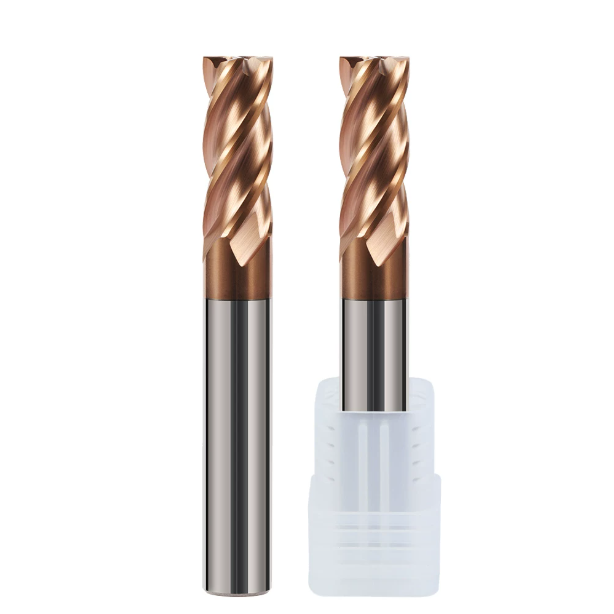
Gestione delle condizioni specifiche per la lavorazione di stampi in acciaio temprato: impostazioni dei parametri per frese in acciaio temprato HRC65 nella fresatura a secco e nella fresatura trocoidale profonda.
Le frese che eccellono su una piattaforma di prova rigida spesso falliscono quando vengono utilizzate per la lavorazione di stampi con cavità profonde. Gli operatori spesso si affidano a velocità e avanzamenti medi indicati sulla confezione dell'utensile, ignorando le differenze strutturali. Una fresa ad alte prestazioni in acciaio temprato HRC65 opera entro un intervallo ristretto di velocità e avanzamento. Il metodo di evacuazione dei trucioli, la rigidità dinamica della macchina utensile e l'angolo di impegno istantaneo della fresa determinano il successo nel mondo reale.
La scanalatura a tutta larghezza nell'acciaio temprato accelera rapidamente il cedimento dell'utensile. Al di sopra di HRC60, la resistenza alla deformazione aumenta vertiginosamente, generando calore di taglio localizzato più velocemente di quanto i trucioli possano dissiparlo. I percorsi utensile tradizionali a filo d'acqua raddoppiano l'angolo di impegno della fresa all'interno degli angoli della tasca, superando la resistenza al taglio del tagliente. Il collegamento di percorsi utensile dinamici, sistemi di rimozione dei trucioli e limiti precisi di avanzamento per dente costituisce la nostra prima difesa contro il cedimento catastrofico del tagliente.
Gestione delle cricche termiche in ambienti di taglio a secco, con raffreddamento ad aria e nebbia d'olio: insegnamenti tratti da un'operazione di lavorazione a 5 assi di un cliente tedesco.
Durante l'allestimento di una cella a 5 assi per un produttore di stampi per l'industria automobilistica nella Germania meridionale, abbiamo testato un acciaio per stampi da 1.2379 mm temprato a HRC64. L'officina utilizzava un sistema di raffreddamento ad alta pressione per eliminare i fumi all'interno della cabina della macchina. Entro dieci minuti dalla fresatura di una scanalatura stretta, si sono formate delle crepe parallele a forma di pettine lungo i taglienti, che hanno causato una grave sfaldatura. Questo rapido affaticamento superficiale è stato causato da shock termici alternati.
Durante la fresatura, i taglienti raggiungono temperature prossime ai 1,000 °C, seguite da un rapido raffreddamento all'uscita dei denti dal taglio. Abbiamo convertito completamente l'operazione alla soffiatura ad aria fredda e installato una fresa per acciaio temprato progettata per la fresatura a secco. La soffiatura ad aria per la lavorazione a secco non si limita a raffreddare l'utensile; fornisce una pressione dinamica dell'aria per espellere i trucioli caldi e abrasivi dalla cavità, prevenendo pericolosi tagli successivi.
Soppressione delle vibrazioni e controllo della finitura superficiale nella fresatura trocoidale (bassa profondità radiale, alta velocità di taglio)
La sgrossatura di cavità profonde e temprate mediante tagli radiali profondi e basse velocità di taglio superficiale distrugge rapidamente i taglienti in metallo duro integrale. Consigliamo ai clienti di adottare strategie trocoidali ad alta velocità, combinando un basso passo radiale (ae) con la massima profondità assiale (ap). La fresatura di nervature profonde con una fresa a più taglienti in metallo duro HRC65 con un impegno radiale dal 3% all'8% e una velocità di taglio di 120-180 m/min stabilizza lo spessore del truciolo entro un intervallo di taglio ottimale.
La fresatura trocoidale ad alta velocità dipende dalla capacità di previsione del controllore della macchina e da un'accelerazione servo reattiva. Senza una curvatura dell'arco uniforme, il ritardo del servo produce vibrazioni armoniche che si propagano lungo le pareti laterali e scheggiano le punte degli utensili. Durante la messa a punto dei programmi, regoliamo l'avanzamento per dente per stabilizzare le forze di taglio sugli utensili a lunga portata. La combinazione di angoli di elica variabili con spaziatura non uniforme delle scanalature interrompe le frequenze di vibrazione, garantendo finiture laterali lisce e pronte per la lucidatura.
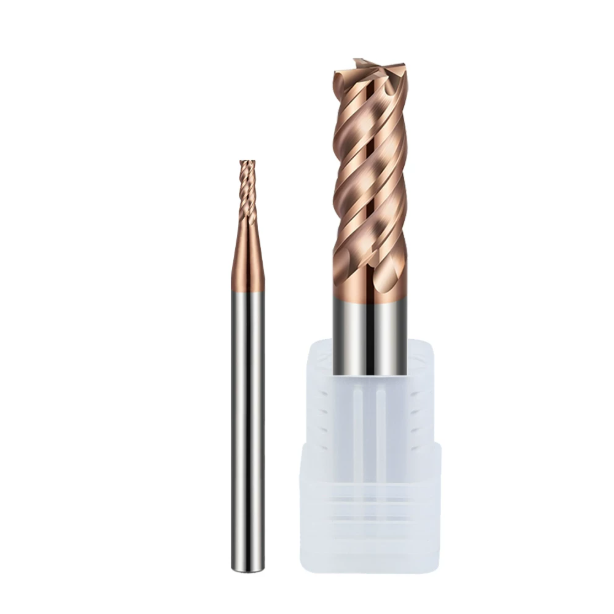
Capacità di personalizzazione e consegna in lotti: valutare la reale competenza produttiva di un'azienda produttrice di frese personalizzate in acciaio HRC65.
Molti responsabili degli utensili valutano i fornitori basandosi esclusivamente su prove di taglio iniziali con campioni selezionati a mano. Nel nostro stabilimento di produzione, rettificare un singolo prototipo con una durata eccezionale dell'utensile è semplice. La vera sfida è mantenere tolleranze ristrette su una produzione di 1,000 pezzi. Quando si valuta un fornitore per una fresa a candela HRC65 personalizzata , è necessario guardare oltre le affermazioni del catalogo. Concentrarsi sulla stabilità della compensazione termica dei loro centri di rettifica CNC a 5 assi e sul loro controllo delle tolleranze a circuito chiuso in-process.
Durante la nostra esperienza con officine di stampaggio in Europa e Nord America, abbiamo riscontrato che la maggior parte dei guasti prematuri degli utensili è dovuta a derive geometriche a livello di lotto. La fresatura ad alta durezza non ammette variazioni dimensionali. Una deviazione di 5 μm nel diametro di taglio o una transizione irregolare del collo compromettono la consistenza della cavità. Senza rigide procedure di rettifica e controlli automatizzati in corso di produzione, la produzione personalizzata ad alta variabilità degrada rapidamente la qualità degli utensili e aumenta gli scarti.
Attrezzature di rettifica e controllo dell'eccentricità: uniformità dell'eccentricità radiale entro 3 μm utilizzando macchine Rollomatic e Walter.
Visitare una fabbrica di utensili significa guardare oltre i marchi sulle involucri delle macchine. Sulle nostre rettificatrici a 5 assi Rollomatic e Walter, la nostra priorità è l'autocompensazione termica durante otto ore di rettifica continua. Per una fresa a candela in metallo duro HRC65 ad alte prestazioni, l'eccentricità radiale totale lungo l'intera lunghezza della scanalatura deve rimanere inferiore a 3 μm. Se l'eccentricità sale a 5 μm, le basse velocità di avanzamento per dente trasformano istantaneamente la lavorazione a più scanalature in un sovraccarico a singola scanalatura, causando una rapida micro-scheggiatura.
Mantenere una concentricità inferiore a 3 μm in produzione richiede una rigorosa disciplina ambientale e meccanica. Utilizziamo mandrini a espansione idraulica, misurazione pneumatica senza contatto e olio di rettifica sintetico raffreddato entro ±0.5 °C. Molte rettificatrici conto terzi saltano i cicli di ravvivatura della mola per aumentare la produttività. Noi imponiamo la ravvivatura dei rulli diamantati con monitoraggio delle emissioni acustiche a intervalli fissi. Questo passaggio aggiuntivo garantisce una microgeometria identica dal primo all'ultimo utensile.
Collo alleggerito e raggi d'angolo personalizzati: soddisfare i requisiti di consegna e tolleranza per la lavorazione di nervature profonde
Le frese standard a gambo dritto non riescono a superare le nervature profonde degli stampi per connettori e pressofusione di alta precisione. Le officine di attrezzaggio richiedono frese a lungo raggio con alleggerimenti del collo e raggi d'angolo personalizzati. Durante la produzione di utensili specializzati per un'azienda di stampaggio di Detroit con cavità di profondità 8xD, le transizioni smussate standard si rompevano a causa della flessione. Abbiamo progettato un profilo del collo liscio e parabolico a gradini per la nostra fresa a candela per acciaio temprato, eliminando completamente le concentrazioni di stress sotto carichi laterali elevati.
La realizzazione di raggi d'angolo estremamente ridotti, con tempi di consegna ristretti, richiede un controllo preciso della mola. Deviazioni di profilo superiori a ±3 μm lasciano segni visibili sulle superfici degli stampi ottici durante la finitura a micro-avanzamento. Rettifichiamo i piccoli raggi utilizzando mole diamantate a grana ultrafine con legante in resina, verificando i punti di raccordo tangenziale su comparatori ottici 100x. Sebbene le scanalature del collo compromettano inevitabilmente la rigidità del gambo, le transizioni geometriche fluide e le rigorose tolleranze di profilo garantiscono una flessione prevedibile dell'utensile.
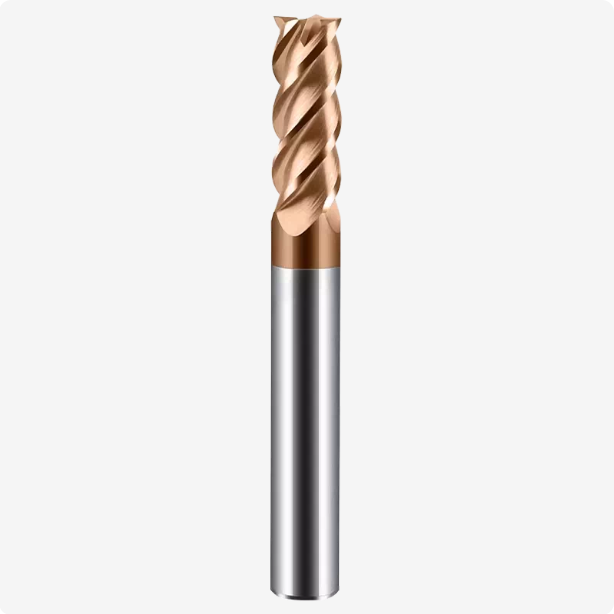
Valutazione dei costi e del valore di approvvigionamento: analisi del prezzo delle frese HRC65 in base ai cicli di lavorazione effettivi.
Gli utensili rappresentano solo il 3-5% dei costi fissi di un'officina meccanica tipica, eppure determinano la produttività di un centro di lavoro da mezzo milione di dollari. Nelle revisioni tecniche con i nostri partner B2B, vediamo regolarmente acquirenti concentrarsi sul prezzo di acquisto ignorando i tempi di fermo macchina e gli scarti. Un confronto reale dei prezzi delle frese HRC65 deve tenere conto del volume di materiale asportato, dei tempi di ciclo e dell'utilizzo del mandrino. Una fresa più economica che si usura rapidamente costa molto di più in termini di ore macchina perse.
Ogni dettaglio progettuale, dalla densità del grano di carburo all'adesione del rivestimento, dall'affilatura dei taglienti alla concentricità delle scanalature, influisce direttamente sul costo totale della lavorazione. Se si fresano acciai con durezza superiore a HRC60 e si arresta continuamente il mandrino per sostituire gli utensili usurati, è opportuno spostare l'attenzione dal prezzo di acquisto al costo per pollice cubo di metallo asportato. La valutazione degli utensili su interi cicli di produzione permette di distinguere rapidamente gli utensili economici da quelli ad alta efficienza.
Superare la trappola del prezzo unitario: i veri costi degli utensili, tenendo conto dei tassi di asportazione del materiale e dei tempi di inattività.
Durante un'analisi comparativa dei costi degli utensili per un'officina di stampaggio per il settore automobilistico, abbiamo testato una fresa di un concorrente, dal prezzo inferiore del 35%, confrontandola con la nostra fresa specifica per acciaio temprato. Su blocchi stampo in acciaio HRC64, l'utensile a basso costo ha subito una forte usura del fianco e ha richiesto la sostituzione dopo 25 minuti. Il nostro utensile ottimizzato ha funzionato senza problemi per 75 minuti con velocità di taglio e avanzamenti identici. Considerando i tempi di fermo del mandrino, la preimpostazione dell'utensile e l'intervento dell'operatore, la fresa più economica ha comportato un aumento dei costi dei pezzi del 28%.
Se monitorate le spese di lavorazione nel vostro stabilimento, calcolate il costo per volume di taglio prima della rottura dell'utensile a VB = 0.15 mm. Aggiungete al calcolo le tariffe orarie dell'officina e i tempi di fermo per il cambio utensile. Una fresa di alta qualità che aumenta la velocità di asportazione del materiale del 20% grazie a una durezza a caldo superiore si ripaga immediatamente. Ancora più importante, l'usura uniforme dell'utensile consente turni automatizzati senza presidio e senza rotture catastrofiche degli utensili.
Standard per l'ispezione dei lotti e i resi: liste di controllo per l'accettazione della qualità utilizzate dai principali acquirenti B2B occidentali per valutare i produttori OEM/ODM di frese in metallo duro.
Gli ingegneri esperti nella progettazione di utensili raramente accettano le frese basandosi su prove di taglio soggettive. Utilizzano liste di controllo qualità strutturate per verificare la coerenza dei lotti prima del rilascio. Durante la qualificazione di un lotto di produzione di ogni fresa in metallo duro HRC65, il nostro laboratorio di ispezione verifica tre parametri critici: eccentricità della scanalatura inferiore a 3 μm, profili di affilatura del tagliente uniformi e resistenza ai graffi del rivestimento. Variazioni in uno qualsiasi di questi punti introducono vibrazioni eccessive e guasti prematuri sul mandrino.
Se state perfezionando le procedure di ispezione degli utensili in entrata, richiedete ai vostri fornitori di fornire dati di eccentricità tracciabili, tabelle di affilatura dei taglienti e documentazione sulla granulometria del carburo. Ogni cavità dello stampo, cono del mandrino e blocco matrice trattato termicamente si comporta in modo diverso sotto carico. Se la vostra officina riscontra problemi di flessione degli utensili, scheggiature degli angoli o durata irregolare degli utensili, possiamo esaminare i disegni dei pezzi, le qualità dell'acciaio e i percorsi utensile per adattare la geometria di una fresa alla vostra specifica configurazione di fresatura.






