Un'e-mail urgente proveniente da un cliente della Baviera, in Germania, specializzato nella produzione di stampi, evidenzia un problema comune a molte officine meccaniche di precisione: durante la lavorazione di finitura degli angoli di inserti per stampi in acciaio 1.2379 (AISI D2) temprati a 65 HRC con una fresa a candela in metallo duro integrale da 6 mm, l'utensile ha sviluppato scheggiature microscopiche sul tagliente dopo meno di due pezzi. Ciò ha innescato un picco immediato nella forza di taglio, causando la rottura istantanea dell'utensile.
La reazione istintiva dell'operatore è stata quella di ridurre la velocità di avanzamento della fresa HRC65 sul pannello di controllo per "andare sul sicuro". Paradossalmente, questo ha accelerato l'usura del fianco e bruciato l'utensile. Non si tratta di un caso isolato. È un problema ricorrente che affrontiamo fornendo assistenza tecnica in loco alle officine di stampaggio in Europa e Nord America.
Quando si fresano materiali con durezza compresa tra 60 e 65 HRC, molti operatori si concentrano esclusivamente sui limiti di temperatura del rivestimento o sulla velocità del mandrino, ignorando la variabile di controllo più critica: la velocità di avanzamento della fresa. Quando la durezza del pezzo si avvicina a quella dell'utensile, i calcoli dell'avanzamento non seguono più regole lineari. Se l'avanzamento scende al di sotto dello spessore minimo del truciolo, il tagliente si limita a sfregare e lucidare la superficie indurita. Al contrario, un leggero sovraccarico di avanzamento frantuma il fragile tagliente in metallo duro.
Raggiungere un equilibrio tra resistenza all'usura e resistenza alla scheggiatura richiede di collegare direttamente la velocità di taglio e l'avanzamento all'impegno radiale (ae), alla sporgenza dell'utensile e alla preparazione del tagliente. La messa a punto dei parametri di avanzamento di una fresa HRC65 si basa sul controllo delle irregolarità microscopiche e sull'assottigliamento del truciolo, non sulla copia di formule generiche da manuale.
Vi è mai capitato di trovarvi di fronte a un centro di lavoro e di osservare una fresa importata scheggiarsi in pochi minuti, chiedendovi se ridurre l'avanzamento per sicurezza o aumentarlo per riuscire a tagliare la crosta indurita?
Perché i valori consigliati portano al cedimento dell'utensile? La nostra finestra di velocità di avanzamento derivata empiricamente per frese a candela HRC 65
Le tabelle di taglio presenti nei cataloghi sembrano perfette sulla carta, ma si basano su condizioni ideali. I costruttori di stampi le testano su centri di lavoro orizzontali ultra-rigidi con blocchi di prova spessi e solidi e con eccentricità pari a zero. Nelle cavità degli stampi reali, tuttavia, si incontrano picchi di carico sugli angoli, lievi flessioni dell'utensile e irregolarità del materiale. In queste condizioni, i dati del catalogo spesso causano un'immediata rottura del tagliente.
In officina, la finestra di velocità di avanzamento utilizzabile per le frese è ristretta e non ammette errori. Non la consideriamo mai un valore statico. Al contrario, regoliamo la velocità di avanzamento in base al passo radiale, alla sporgenza dell'utensile e alla rigidità della macchina. Mantenere stabile il carico del mandrino e sopprimere le vibrazioni ad alta frequenza è sempre più importante che inseguire velocità di asportazione del materiale teoriche.
Definizione di velocità di taglio e avanzamenti di riferimento per i materiali comunemente trattati termicamente nelle officine occidentali
Il nostro team assiste frequentemente officine che utilizzano acciaio AISI D2 (1.2379) trattato criogenicamente, CPM 1V in metallo sinterizzato e H13 completamente temprato. Anche se tutti e tre raggiungono una durezza di 60-65 HRC, le loro prestazioni di taglio sono molto diverse. Il D2 presenta carburi eutettici grossolani e abrasivi che martellano il tagliente. I metalli sinterizzati come il CPM hanno una struttura di carburi uniforme, ma la loro matrice densa crea un'enorme resistenza al taglio.
Per stabilire una velocità di avanzamento di taglio sicura, in genere partiamo da una velocità superficiale conservativa di 45-75 m/min (150-250 SFM). Per acciai ad alto contenuto di cromo come il D2, l'avanzamento deve essere sufficientemente positivo da tagliare le dure cavità in carburo. Per acciai per stampi a caldo più tenaci, riduciamo leggermente la velocità superficiale e manteniamo il carico sul dente in modo che i trucioli disperdano il calore.
Errori comuni: “Attrito di lucidatura” dovuto a un’alimentazione insufficiente vs. micro-scheggiatura dovuta a un’alimentazione eccessiva
L'istinto più pericoloso quando si lavora su acciaio temprato è quello di ridurre l'avanzamento al 30%. Quando l'avanzamento per dente scende al di sotto del raggio di affilatura del tagliente, l'utensile non riesce a tranciare il materiale. Semplicemente scivola, sfrega e lucida la superficie temprata. Questo forte attrito provoca picchi di temperatura localizzati, incrudisce il pezzo e distrugge rapidamente il fianco dell'utensile.
Se però si spinge troppo l'avanzamento, lo shock d'impatto supererà la resistenza alla rottura trasversale del carburo. Ciò provoca micro-scheggiature lungo il tagliente. Una volta iniziate le micro-scheggiature, le forze di taglio raddoppiano in pochi secondi e l'utensile si rompe. Quando si ottimizzano i parametri di taglio di una fresa a candela in carburo, prestare attenzione a eventuali rumori sordi e controllare la presenza di bordi bianchi e lacerati sul piano di taglio.
Linee guida di riferimento per la prevenzione della rottura degli utensili: parametri di avanzamento collaudati per frese in metallo duro integrale
Per aiutare le officine meccaniche a evitare dolorosi tentativi ed errori, abbiamo sviluppato valori di riferimento basati su centinaia di ore di test sul campo. Per una fresa a 4 taglienti in metallo duro integrale, montata su un mandrino a calettamento termico o idraulico con sporgenza inferiore a 3D, si consiglia un carico di truciolo (fz) compreso tra 0.008 e 0.035 mm/dente (0.0003″–0.0014″ IPT). Questo fornisce un valore di riferimento affidabile per prevenire rotture premature.
Abbinate a questo una profondità di taglio radiale ridotta (ae) limitata al 4-8% del diametro della fresa. Non utilizzate mai refrigerante liquido: usate sempre un getto d'aria secca ad alta pressione per rimuovere i trucioli e prevenire le cricche da shock termico. Se la vostra configurazione non è sufficientemente rigida, riducete il passo radiale anziché la velocità di avanzamento, assicurandovi di non scendere mai al di sotto dello spessore minimo del truciolo.
Specifiche degli utensili e limiti di taglio: impostazione precisa dei parametri di taglio delle frese a candela in metallo duro
Quando si lavora acciaio per utensili con durezza 60-65 HRC, valutare i parametri isolatamente è un errore costoso. Velocità e avanzamenti dipendono direttamente dalla rigidità del nucleo dell'utensile, dalla geometria delle scanalature e dalla dinamica della macchina utensile. A questo livello di durezza, un minimo errore di calcolo nel passo laterale o nel carico del dente crea una flessione radiale istantanea. Tale forza si concentra direttamente sul raggio d'angolo, causando un'immediata rottura del tagliente.
Definiamo sempre i limiti di rigidità dell'intera configurazione prima di modificare le velocità di avanzamento. Quando risolviamo problemi per clienti negli Stati Uniti e in Europa, controlliamo innanzitutto la sporgenza dell'utensile, la scelta del mandrino e l'eccentricità del mandrino stesso. La messa a punto dei parametri di taglio delle frese in metallo duro funziona solo se si conoscono i limiti meccanici del portautensili e della macchina.
Bilanciamento tra numero di taglienti e rigidità del nucleo: calcolo dell'avanzamento per dente (fz) per frese in metallo duro integrale a 4 e più taglienti.
La scelta del numero di taglienti è un compromesso costante tra spessore del materiale e spazio per l'evacuazione dei trucioli. La fresatura di materiali ad alta durezza genera trucioli fini e aghiformi anziché trucioli lunghi e arricciati, quindi non sono necessari taglienti sovradimensionati. Gli utensili standard a 4 taglienti offrono un'ottima evacuazione dei trucioli, ma le frese a 5 o 6 taglienti forniscono un diametro del nucleo significativamente maggiore. Questa maggiore sezione trasversale resiste alle forze di flessione e consente avanzamenti del tavolo più elevati.
Non affidatevi alle formule standard dei cataloghi per calcolare il carico di truciolo. Con una fresa rigida a più taglienti in metallo duro integrale, è necessario regolare il valore target in base all'angolo di impegno radiale. Tempi di contatto dell'arco più brevi implicano un carico di truciolo inferiore per dente ($f_z$) aumentando al contempo l'avanzamento programmato del tavolo. Abbinate a percorsi utensile ad alta velocità, le passate a più taglienti poco profonde proteggono i delicati taglienti molto meglio delle passate a 4 taglienti più pesanti.
Formule empiriche per la regolazione delle velocità di avanzamento della fresatura basate su sporgenza e bilanciamento dinamico
L'interferenza con il pezzo spesso costringe gli operatori a sporgenze eccessive che raggiungono le 4D o 5D. La flessione dell'utensile aumenta con il cubo della lunghezza di sporgenza. Quando l'estensione dell'utensile supera le 3D, le forze di taglio innescano intense vibrazioni ad alta frequenza. Nell'acciaio 65 HRC, le vibrazioni agiscono come una micro-martellatura sul tagliente, asportando i rivestimenti e rompendo il carburo.
Per le cavità profonde, applichiamo una rigorosa regola di riduzione graduale. Fino a 3D di sporgenza, si utilizzano velocità e avanzamenti di base. A 4D, si riduce la velocità di avanzamento di fresatura del 25-35% e si programmano ingressi ad arco fluidi. Oltre i 5D, si passa a prolunghe in metallo pesante o con gambo in carburo. La soppressione delle vibrazioni di risonanza diventa la priorità assoluta, anche se ciò significa ridurre la superficie lavorata per evitare frequenze di vibrazione.
Differenze nei parametri di avanzamento per frese a candela HRC65: fresatura trocoidale/ad alta avanzamento vs. fresatura laterale a piena profondità
I macchinisti spesso alternano la fresatura laterale a profondità totale e la sgrossatura trocoidale dinamica. Entrambi i metodi creano sollecitazioni termiche e meccaniche completamente diverse sul tagliente dell'utensile. La fresatura laterale a profondità totale utilizza un piccolo impegno radiale (ae), producendo un forte assottigliamento del truciolo. Se non si compensa con un avanzamento per dente maggiore, la scanalatura sfregherà invece di tagliare.
I percorsi di pelatura dinamici e ad alta velocità utilizzano piccoli passi laterali e avanzamenti lineari aggressivi, ma l'angolo di impegno radiale cambia continuamente. Durante la messa a punto dei parametri di avanzamento della fresa HRC65, ci concentriamo sulle transizioni degli angoli e sugli archi di impegno della fresa. Mantenere le forze di taglio uniformi e prevedibili durante l'impegno dell'utensile nell'acciaio duro previene rotture improvvise dovute a urti.
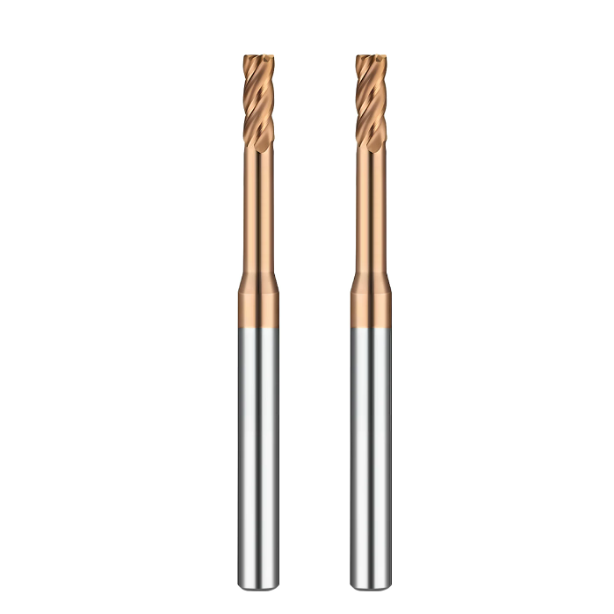
Messa a punto in loco delle macchine per la lavorazione degli stampi: applicazione pratica delle velocità di avanzamento delle frese in metallo duro per l'acciaio temprato
Le cavità reali degli stampi mettono in luce i limiti delle velocità e degli avanzamenti di base. Nel nostro lavoro di consulenza, oltre l'80% delle scheggiature sui bordi si verifica durante improvvisi cambi di geometria: angoli interni, ingressi di tasche e scanalature. Una volta che l'acciaio temprato raggiunge una durezza di oltre 60 HRC, qualsiasi picco di pressione dell'utensile provoca immediatamente una rottura fragile.
Per ottenere risultati ottimali, è fondamentale regolare dinamicamente l'avanzamento lungo il percorso utensile. Non utilizzare mai un'unica velocità di avanzamento costante in una cavità complessa e temprata. Utilizzare percorsi utensile adattivi, decelerazione in curva e smussatura del raggio per uniformare i carichi di taglio. La regolazione precisa dell'avanzamento della fresa in metallo duro per la lavorazione dell'acciaio temprato su superfici difficili consente di mantenere gli utensili in funzione per ore senza scheggiature.
Strategie di decelerazione e compensazione dell'avanzamento angolare per la pulizia di cavità profonde in stampi per materie plastiche e pressofusione
Gli angoli interni sono la causa principale di guasti nelle lavorazioni di precisione con stampi. Quando un utensile passa da una parete dritta a un angolo acuto di 90 gradi, l'angolo di impegno dell'utensile passa improvvisamente da 15 gradi a oltre 90 gradi. Questo brusco aumento provoca un picco nel carico del truciolo. Senza un sistema di decelerazione preventiva, il mandrino sobbalza e l'angolo dell'utensile si spezza all'istante.
Risolviamo questo problema programmando zone di decelerazione a gradini nel software CAM o con la funzione look-ahead sulla macchina. Avvicinandosi a un angolo, ridurre la velocità di avanzamento della fresa dell'acciaio dello stampo del 30-50% circa mezzo diametro della fresa prima dell'angolo. L'aggiunta di raccordi d'angolo anziché angoli vivi elimina i picchi di shock, sacrificando secondi nel tempo di ciclo a favore di una maggiore affidabilità del processo.
Strategie di ingresso per acciaio per stampi 60–65 HRC in cavità chiuse: rampa e interpolazione elicoidale
L'immersione verticale nell'acciaio 65 HRC è un modo sicuro per distruggere un utensile da taglio. La superficie di contatto con il centro dell'utensile è prossima allo zero e non c'è modo per i trucioli di fuoriuscire. Quando si lavora con tasche o scanalature in elementi chiusi, richiediamo che la rampa lineare o l'interpolazione elicoidale siano gli unici metodi di ingresso accettabili.
Regolate l'angolo di rampa in modo che corrisponda direttamente alla velocità di avanzamento. Per l'acciaio 65 HRC, mantenete gli angoli di rampa tra 0.5 e 1.5 gradi, raramente superando i 2 gradi. Durante l'ingresso elicoidale, impostate l'avanzamento della fresa a candela HRC65 a circa il 60% della velocità di fresatura laterale lineare. Mantenete il diametro del foro elicoidale tra 1.2 e 1.6 volte il diametro dell'utensile per garantire un percorso di uscita libero per i trucioli.
Valutazione della fatica termica nei rivestimenti resistenti all'usura in condizioni di attrito di avanzamento estreme
I rivestimenti moderni come AlTiN, AlCrN e i nanocompositi di silicio fungono da importanti scudi termici sull'acciaio temprato. Tuttavia, un avanzamento troppo lento genera un attrito eccessivo, portando le temperature della zona di taglio oltre i 900 °C. I ripetuti cicli termici tra un taglio e l'altro causano microfratture dovute a coefficienti di dilatazione termica non corrispondenti, con conseguente grave sfaldamento del rivestimento.
Ispezionare l'usura del fianco con un microscopio tascabile. Se si notano anelli di scolorimento e bordi del rivestimento scrostati, il calore da attrito sta deteriorando lo strato di legame. Evitare il raffreddamento a flusso continuo, che provoca un rapido shock termico e fratture del carburo. Utilizzare invece un sistema di raffreddamento a secco con un forte getto d'aria ad alta pressione o con lubrificazione a quantità minima (MQL) e mantenere un avanzamento positivo della fresa a HRC65 in modo che i trucioli possano dissipare il calore.
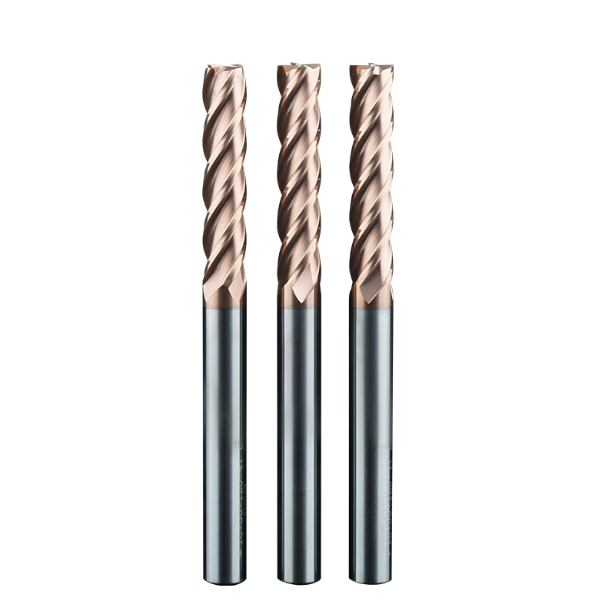
Risoluzione dei problemi in officina: deduzione delle impostazioni della velocità di avanzamento della fresa a partire dalla morfologia del truciolo e dai modelli di usura.
In assenza di dinamometri in officina, i trucioli metallici sulla carcassa della macchina e le tracce di usura sul fianco dell'utensile rappresentano i migliori indicatori diagnostici. Negli stabilimenti europei e nordamericani, spesso risolviamo i problemi di scheggiatura anomala del tagliente in pochi minuti semplicemente estraendo il portautensili e analizzando le scanalature. A 65 HRC, un'evacuazione anomala dei trucioli è un segnale di allarme immediato che indica un imminente guasto dell'utensile.
Imparare a ricostruire a ritroso il processo di taglio a partire dai detriti di lavorazione previene inutili riscritture del programma. Ispezionare la geometria del truciolo e la scheggiatura dei fianchi permette di capire immediatamente se la velocità di avanzamento della fresa sta sovraccaricando il substrato in carburo con forze di taglio eccessive o se sta sfregando sulla superficie indurita a causa di un carico di truciolo insufficiente.
Osservazione del colore del truciolo (dal blu intenso al rosso scuro) e dell'arricciamento: un metodo rapido da effettuare in loco per determinare se la velocità di avanzamento della fresatura è eccessiva o insufficiente.
Nella fresatura a secco dell'acciaio per utensili temprato, il truciolo deve dissipare il calore generato dal taglio. Cercate trucioli uniformi, aghiformi e strettamente arricciati o a forma di "C" in miniatura, con un colore di tempra blu scuro uniforme. Questo colore indica che la zona di taglio ha raggiunto la temperatura ideale per ammorbidire la matrice, mentre la velocità di avanzamento della fresatura ha dissipato efficacemente il calore.
Se i trucioli appaiono di colore giallo pallido, argenteo o polveroso, l'avanzamento è troppo leggero. Il tagliente sta lucidando l'acciaio e il fianco dell'utensile si surriscalderà rapidamente. Se i trucioli appaiono rosso scuro, neri o presentano bordi frastagliati e strappati, ridurre immediatamente l'avanzamento del piano di lavoro. Carichi eccessivi di trucioli creano forti picchi di taglio che rompono le delicate punte in metallo duro.
Una strategia "temporanea" per regolare la velocità di avanzamento delle frese in metallo duro durante la lavorazione di acciaio temprato con rigidità limitata dell'utensile.
Spesso vediamo officine che lavorano pezzi con durezza 60-65 HRC su macchine BT40 o CAT40 standard con lunghezze di riferimento elevate per evitare interferenze con le attrezzature. Spingere al limite le profondità di taglio indicate a catalogo su queste configurazioni provoca vibrazioni e flessioni a ogni spalla. In ambienti a bassa rigidità, velocità e avanzamenti standard portano rapidamente alla rottura degli utensili.
Se riscontri una scarsa rigidità, passa a un approccio radiale più leggero. Riduci la profondità di taglio radiale (ae) e regola con precisione l'avanzamento della fresa in metallo duro per l'acciaio temprato , diminuendo il carico di truciolo per dente e aumentando la velocità del mandrino. Il materiale viene asportato con passaggi rapidi e a bassa forza, preservando la durata dell'utensile e le dimensioni del pezzo quando non è possibile passare a un mandrino più rigido.
Lista di controllo pratica per l'ottimizzazione delle velocità di avanzamento per frese a candela HRC65: bilanciare la rugosità della superficie dello stampo (Ra < 0.4) con la durata dell'utensile.
Raggiungere una finitura a specchio con una rugosità superficiale inferiore a Ra 0.4, mantenendo al contempo gli utensili in funzione per cicli prolungati, richiede rigorosi controlli pre-lavorazione. Le finiture superficiali di alta qualità dipendono interamente da un contatto dell'utensile senza vibrazioni, piuttosto che dalla sola altezza teorica della cuspide. La flessione o l'eccentricità rovinano istantaneamente la finitura superficiale sull'acciaio temprato.
Se riscontri problemi con la qualità della finitura o con la durata incostante dell'utensile, verifica che l'eccentricità rimanga inferiore a 0.003 mm (0.0001"), mantieni la sporgenza inferiore a 3D e programma la decelerazione a gradini degli angoli. Una volta chiusi questi cicli fisici, la velocità di avanzamento calibrata della fresa HRC65 manterrà pareti della cavità prevedibili e a specchio per oltre 30 ore di funzionamento.
Ogni configurazione si comporta in modo diverso. Se state lavorando acciai per utensili difficili come CPM o Vanadis, o se avete a che fare con sporgenze eccessive su mandrini CAT40, condividete con noi i dettagli della vostra configurazione. Siamo sempre lieti di confrontarci con altri operatori del settore e di mettere a punto una strategia di taglio efficace.