
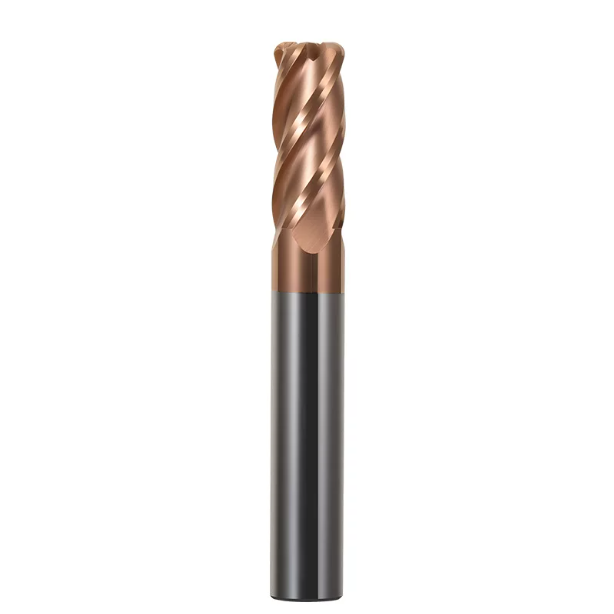
Il mese scorso, un'officina di stampi di precisione di Stoccarda ci ha contattato per un problema urgente. Durante la fresatura di finitura di una serie di inserti per stampi da 1.2379 (D2) temprati a HRC65 su un centro di lavoro a 5 assi, si è verificato un problema. Dopo soli 18 minuti di tempo di lavorazione, una scheggiatura catastrofica ha distrutto la punta dell'utensile.
Inizialmente, i tecnici dell'officina attribuirono la colpa alla rigidità del substrato in carburo o alla resistenza termica del rivestimento. Testarono frese in metallo duro integrale a grana ultrafine di tre fornitori di alta qualità, ma ogni utensile si ruppe nello stesso identico punto: l'angolo della punta. Al microscopio ad alto ingrandimento, l'adesione tra il substrato e il rivestimento AlTiN appariva intatta. Il vero colpevole era la zona di transizione geometrica della fresa a raggio d'angolo.
Oltre un decennio di assistenza sul campo in Europa e Nord America ci ha insegnato una regola fondamentale: al di sopra di 60-65 HRC, i margini di lavorazione standard si azzerano. Molte officine che si occupano della lavorazione dell'acciaio per stampi HRC65 modificano la velocità del mandrino, l'avanzamento o il refrigerante ad alta pressione, trascurando la microgeometria. Il raggio di curvatura del tagliente è il vero elemento cruciale che determina la distribuzione del carico e i percorsi di evacuazione termica.
Una fresa a raggio d'angolo efficiente per acciaio temprato non è mai un semplice utensile squadrato con un arco applicato all'angolo. La dimensione del raggio, la smussatura tangenziale fino al bordo periferico, la preparazione del tagliente e l'angolo di spoglia micro-negativo determinano la risoluzione della forza. Una minima discrepanza nella rettifica provoca picchi di forza radiale su una zona di contatto di 30 micron. Le temperature di taglio locali superano rapidamente i 900 °C, frantumando il tagliente sotto l'effetto combinato dell'impatto e della fatica termica.
Se la microgeometria non riesce a canalizzare i carichi d'urto verso il nucleo solido dell'utensile durante la fresatura dinamica, costosi rivestimenti nanotecnologici e configurazioni rigide della macchina non possono salvare la punta. Quanto a lungo può resistere una fresa ad acciai ad alta durezza quando forza e calore si concentrano in un unico punto teorico?
Scheggiature dei bordi e danni termici: la verità dietro i guasti degli utensili: frese a raggio d'angolo contro frese a testa quadrata nella lavorazione di acciai per stampi incruditi.
Ogni programmatore CNC conosce questo suono: una fresa a testa quadrata nuova di zecca inizia a tagliare con un suono nitido e pulito. Dieci minuti dopo, gli indicatori di carico del mandrino iniziano a lampeggiare. Segue uno schiocco sordo, che lascia un solco profondo sulla parete laterale dello stampo. Nel confronto tra frese a raggio d'angolo e frese a testa quadrata, la geometria determina se si ottiene un'usura del fianco prevedibile o una scheggiatura catastrofica.
La lavorazione di cavità profonde e indurite con angoli vivi, spesso dovuta alla rimozione di residui di lavorazione, può causare fratture premature. Gli angoli vivi, privi di materiale di supporto, riducono drasticamente la massa termica disponibile nel punto di incontro tra la superficie frontale e il fianco periferico. In assenza di un raggio di raccordo, le sollecitazioni meccaniche raggiungono picchi in quel punto teorico. L'utilizzo di un raggio di raccordo crea un intervallo di lavorazione sicuro, bilanciando la durata dell'utensile con i limiti di pulizia della cavità.
Perché le frese a testa quadrata con angoli vivi si scheggiano inevitabilmente entro 20 minuti nella lavorazione dell'acciaio per stampi HRC65?
Le frese a testa quadrata utilizzate nella lavorazione di acciaio per stampi con durezza HRC65 si trovano ad affrontare limiti di snervamento del materiale estremamente elevati. A 65 HRC, i trucioli non possono arricciarsi tramite la normale deformazione plastica. Il materiale si rompe invece per tranciatura a causa della propagazione di microfratture ad alta pressione. Un angolo vivo supporta un volume di carico prossimo allo zero. Lo shock iniziale di innesto supera istantaneamente la resistenza alla rottura trasversale del carburo, spezzando immediatamente l'angolo.
La trappola termica è altrettanto distruttiva. Poiché la geometria tagliente non presenta volume di transizione, il trasferimento di calore per conduzione si arresta. Il calore generato dall'attrito di taglio non può disperdersi attraverso trucioli fragili, portando la temperatura della punta oltre i 900 °C a pochi micron dal bordo. Lo shock termico incrina il rivestimento, degrada la fase legante di cobalto e ammorbidisce il carburo. Una volta ammorbidito, anche un micro-impatto distrugge il bordo non arrotondato.
Come la geometria del raggio d'angolo modifica la forza di taglio risultante: eliminazione di stress e concentrazione di calore
L'introduzione di un arco sposta il vettore della forza di taglio, che rappresenta il valore fondamentale del raggio di curvatura dell'angolo del tagliente. Un angolo acuto dirige la resistenza primaria al taglio perpendicolarmente all'asse della fresa, creando un momento flettente eccessivo contro il punto più debole. Un arco d'angolo controllato distribuisce questo carico puntuale lungo una linea di impegno, scomponendo le forze in una spinta radiale gestibile e in una componente assiale diretta verso l'alto, nel mandrino.
L'angolo arrotondato crea anche un percorso conduttivo tridimensionale all'interno del corpo dell'utensile. La maggiore massa di carburo crea un forte gradiente di temperatura, allontanando il calore distruttivo dal taglio verso il gambo. Il profilo ad arco, inoltre, assottiglia il truciolo verso il fondo, uniformando l'ingresso del taglio e riducendo i picchi di impatto. Ciò impedisce l'accumulo localizzato di calore e garantisce un'usura del fianco uniforme e prevedibile.
Studio di caso pratico in officina: D2/1.2379 Sgrossatura e fresatura di finitura con una fresa a raggio d'angolo in metallo duro
L'anno scorso, un cliente ha avuto difficoltà con una cavità profonda di uno stampo realizzata in acciaio per utensili a freddo 1.2379 a 64-65 HRC. Per la sagomatura e la sgrossatura, ha utilizzato un utensile quadrato standard da 10 mm a 4 taglienti. A 1,800 giri/minuto e con un passo di 0.02 mm/dente, la fresa perdeva 0.3 mm di materiale dagli angoli ogni 15-18 minuti. I frequenti arresti bloccavano la produzione e le superfici delle pareti erano ricoperte da evidenti segni di vibrazione.
Abbiamo sostituito quella configurazione con una fresa a raggio d'angolo in metallo duro da 10 mm con raggio d'angolo R0.5 e micro-angolo di spoglia negativo. Abbiamo aumentato la velocità di taglio del 15% e incrementato la profondità di taglio assiale. La punta arrotondata ha assorbito facilmente gli urti in curva, prolungando la durata dell'utensile stabile oltre i 70 minuti senza scheggiature. Un utensile micro-quadrato è stato mantenuto solo per la pulizia finale degli angoli, triplicando la produttività complessiva dell'officina.
Un gioco geometrico micrometrico: l'impatto del raggio d'angolo e delle tolleranze di transizione sulla rigidità della punta dell'utensile.
Le officine di stampaggio europee e americane spesso richiedono tolleranze del raggio d'angolo entro ±0.005 mm. Molti operatori pensano che ciò impedisca solo la formazione di bave sulla linea di separazione negli stampi a iniezione. In realtà, la smussatura tangenziale del bordo influisce direttamente sulla durata a fatica della punta dell'utensile sotto carichi ciclici. Un minuscolo gradino di 2 micron nel punto in cui l'angolo incontra il bordo esterno agisce come un forte concentratore di stress che innesca una rottura prematura sotto rotazione ad alta velocità.
I nostri test in officina dimostrano che la micro-levigatezza è molto più importante della dimensione nominale del raggio nella fresatura di materiali ultra-duri. Le rettificatrici CNC multiasse con mole di precisione sono indispensabili per raccordare in modo impeccabile l'angolo di spoglia frontale, l'arco del raggio e la scanalatura elicoidale. Un raggio d'angolo del tagliente impeccabile elimina le micro-tacche localizzate, fungendo da principale difesa fisica contro la propagazione delle cricche da fatica nell'acciaio temprato.
Microgeometria del tagliente: preparazione del tagliente e adattamento delle tolleranze del raggio d'angolo
Spesso i macchinisti si concentrano sulla velocità di avanzamento trascurando la preparazione microscopica del tagliente. Lavorare un tagliente grezzo e affilato come un rasoio su acciaio a 65 HRC provoca micro-scheggiature in pochi secondi. I dati della nostra officina dimostrano che il raggio di curvatura dell'angolo del tagliente richiede un'affilatura del tagliente calibrata con precisione. Su utensili con raggio di curvatura da R0.5 a R1.0, manteniamo la smussatura a cascata affilata rigorosamente tra 8 e 15 micron.
Una levigatura inferiore a 5 micron permette ai carburi di martensite dura di frantumare i fragili bordi dei grani all'impatto. Superati i 20 micron, il tagliente diventa eccessivamente negativo, generando picchi di forza di taglio e bruciando il pezzo fino a renderlo blu. La levigatura deve inoltre essere uniforme lungo l'intero arco dell'angolo. Qualsiasi microvariazione tra l'apice del raggio e il fianco rettilineo provoca picchi di carico che compromettono la prevedibilità dell'usura.
Progettazione per la resistenza alle scheggiature: geometria del raggio d'angolo per acciaio temprato HRC65
La lavorazione dell'acciaio in prossimità del limite di taglio del carburo di tungsteno richiede l'abbandono della geometria standard con angolo di spoglia positivo. Nella nostra specifica geometria del raggio d'angolo della fresa HRC65, rettifichiamo l'angolo di spoglia a -8° a -12°. Abbiniamo questo a un gioco primario rigido di 6° a 8° e a uno scarico eccentrico. Questo profilo sacrifica la facilità di taglio per creare una zona di forte sollecitazione di compressione dietro il tagliente.
Un angolo di spoglia negativo converte la trazione distruttiva in carichi di compressione gestibili. Allo stesso tempo, la geometria del gioco secondario impedisce un eccessivo attrito contro la zona di recupero elastico del pezzo. L'acciaio per utensili temprato ritorna alla sua forma originale in modo aggressivo sotto carico; un gioco insufficiente provoca un riscaldamento da attrito eccessivo, mentre un gioco eccessivo indebolisce il supporto del substrato. Bilanciare questi angoli entro un intervallo ristretto mantiene la punta stabile sotto carichi ciclici elevati.
Effetti collaterali di raggi d'angolo non corretti nella fresatura dinamica: picchi di forza radiale e comparsa di segni di vibrazione
Di fronte a bordi scheggiati, gli operatori spesso passano istintivamente a un raggio molto più ampio. Nei percorsi utensile dinamici, questo può rivelarsi controproducente, generando picchi di forze di taglio radiali. Quando il raggio d'angolo si avvicina alla profondità di taglio assiale lungo pareti ripide, la lunghezza dell'arco di impegno si espande. Ciò esercita una forte spinta laterale sul pezzo e sul mandrino, provocando vibrazioni se la rigidità del portautensili è al limite.
Al contrario, ridurre il raggio d'angolo su un utensile da 10 mm diminuisce la flessione radiale ma concentra i carichi termici e meccanici in un punto microscopico. Nelle nostre analisi tecniche, consigliamo di lasciare uno spessore di finitura di 0.3 mm e di eseguire la sgrossatura con una fresa a candela in metallo duro con raggio d'angolo R0.5 o R0.8. Questo compromesso garantisce elevate velocità di avanzamento, evita vibrazioni del pezzo e preserva la durata dell'utensile.
Selezione degli utensili e strategia di lavorazione: scelta delle frese a raggio d'angolo per acciai per stampi temprati
Molti programmatori trattano l'acciaio temprato come una versione più lenta del materiale pre-temprato, mantenendo rapporti di profondità di taglio identici. Nelle cavità con durezza da 60 a 65 HRC, un impegno radiale e assiale improprio può rompere gli utensili in pochi secondi. La scelta di una fresa a raggio d'angolo per l'acciaio temprato richiede un equilibrio tra la rigidità flessionale complessiva del gambo e i limiti di fatica localizzata del tagliente.
Le configurazioni ad alta rigidità con guide a rulli precaricate e mandrini HSK63A gestiscono raggi di curvatura maggiori a velocità di taglio elevate e carichi assiali. Al contrario, i coni BT30 più piccoli o gli utensili a lungo raggio stridono sotto raggi di curvatura ampi. Adattiamo la geometria e i percorsi utensile alle dinamiche del vostro mandrino, trovando il punto di equilibrio ottimale tra velocità di asportazione del materiale e durata dell'utensile.
Selezione del raggio d'angolo: analisi della distribuzione della forza su R0.2, R0.5 e R1.0 per la lavorazione dell'acciaio per stampi.
La scelta di una fresa con raggio d'angolo per l'acciaio per stampi implica chiari compromessi meccanici tra le geometrie R0.2, R0.5 e R1.0. Su utensili da 10 mm, una fresa R0.2 riproduce fedelmente gli angoli interni acuti del pezzo, riducendo i tempi di elettroerosione a tuffo successivi. Tuttavia, il suo piccolo raggio si comporta come un contatto puntiforme, offrendo solo dal 20% al 30% in più di resistenza all'impatto rispetto a un utensile quadrato.
Passando a un raggio R0.5, le forze di taglio vengono ridistribuite assialmente, raddoppiando di fatto la durata dell'utensile a parità di velocità di avanzamento. Questa è la nostra raccomandazione standard per la sgrossatura di cavità temprate. Un raggio R1.0 resiste facilmente a tagli interrotti di media intensità. Tuttavia, genera un'elevata spinta laterale che può facilmente deformare le sezioni a parete sottile, rendendo difficile il controllo dimensionale.
Fresatura dinamica vs. strategie di avanzamento elevato/taglio superficiale: ottimizzazione della profondità e della larghezza di taglio per cavità profonde e pareti laterali ripide
Nella programmazione di pareti laterali ripide, le officine devono scegliere tra passate trocoidali e tagli superficiali ad alta velocità di avanzamento. L'utilizzo di una fresa con raggio d'angolo per percorsi utensile dinamici (ap da 1.0D a 1.5D, ae dal 5% all'8% D) protegge gli angoli inferiori distribuendo al contempo il calore lungo i fianchi della scanalatura. Questa strategia eccelle in aree aperte su macchine con elevati tassi di accelerazione.
Nelle cavità profonde oltre le sporgenze 4xD, i tagli assiali profondi provocano una forte flessione dell'utensile e vibrazioni. In questo caso, è consigliabile passare a una strategia di avanzamento elevato: limitare la profondità assiale al 20-30% del raggio (0.2-0.3 mm per un utensile R1.0) e aumentare l'avanzamento per dente oltre 0.25 mm. Questo permette di assottigliare il truciolo e di convogliare la resistenza al taglio verso il mandrino, bloccando completamente le vibrazioni.
Controllo termico e delaminazione del rivestimento: perché il raggio della radice del taglio deve corrispondere al raggio dell'angolo.
Il raggio dell'angolo esterno di un utensile deve integrarsi perfettamente con il raggio di taglio alla base della scanalatura. A 65 HRC, i trucioli incandescenti si arricciano strettamente lungo la superficie di spoglia sotto l'intenso calore. Anche con un raggio d'angolo rettificato di precisione, un brusco gradino di rettifica nel taglio intrappola i trucioli arricciati. Ciò causa un eccessivo accumulo di trucioli e una scanalatura secondaria.
I trucioli intrappolati causano picchi termici immediati alla base della scanalatura. Le differenze di dilatazione termica provocano quindi il distacco dei rivestimenti nanostrutturati PVD avanzati dal substrato in carburo. Una volta che il rivestimento si deteriora, il carburo di tungsteno nudo sfrega contro l'acciaio temprato, accelerando la rapida usura a cratere. Rettifichiamo le radici delle scanalature e le transizioni degli angoli come un profilo continuo, garantendo che i trucioli vengano rimossi liberamente con un attrito minimo.
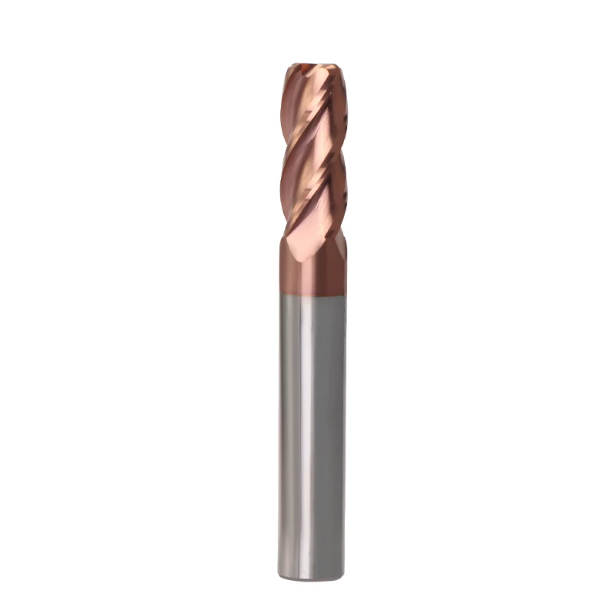
Frese a raggio d'angolo personalizzate come soluzioni su misura per stampi a cavità complessi europei e americani
L'assistenza fornita alle officine di stampaggio a iniezione per il settore automobilistico e medicale in Europa e Nord America ha rivelato una realtà inequivocabile: oltre il 30% delle lavorazioni su materiali ad alta durezza fallisce con gli utensili da taglio standard. Nelle cavità con durezza superiore a 60 HRC, l'usura del rivestimento è raramente il punto di rottura. Gli utensili standard a scanalatura lunga mancano di rigidità e i gambi dritti entrano in contatto con angoli di sformo elevati. Anche una semplice riduzione dell'avanzamento provoca vibrazioni, scheggiature dei bordi e scarti di lavorazione.
Quando gli utensili standard incontrano ostacoli strutturali, l'adattamento geometrico è l'unica soluzione economicamente vantaggiosa. Una fresa a raggio d'angolo personalizzata non mira a inseguire specifiche estreme. Riprogetta la lunghezza della scanalatura, lo scarico del collo e le transizioni di raccordo per mantenere i momenti flettenti all'interno del nucleo. Questa messa a punto mirata garantisce tempi di ciclo affidabili e una perpendicolarità costante delle pareti in cavità di stampi profonde.
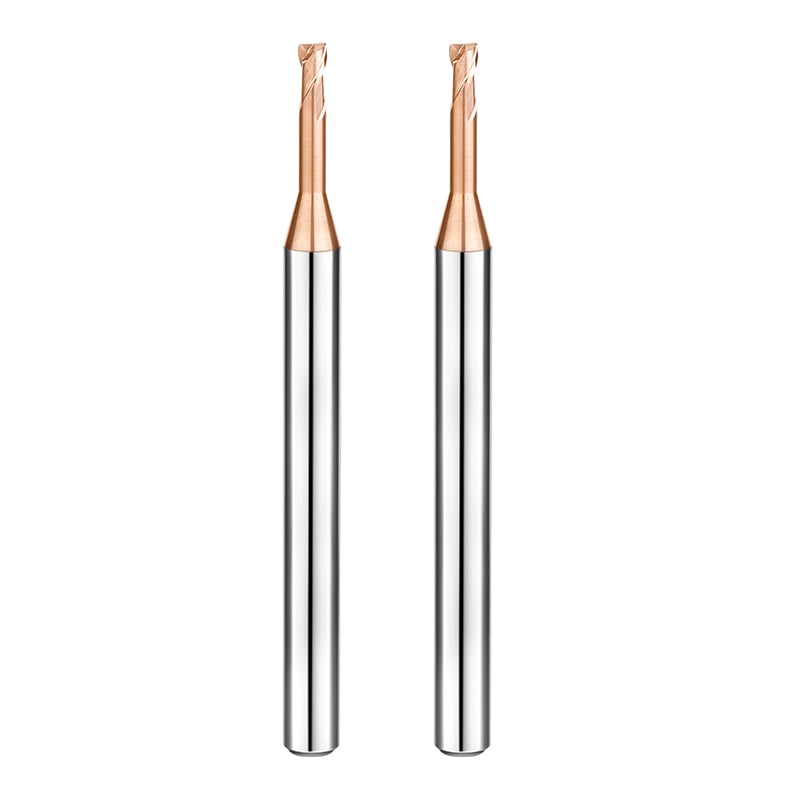
Frese a raggio d'angolo personalizzate per scanalature profonde ultra-strette e componenti a parete sottile: ottimizzazione della lunghezza di gioco e del rinforzo del collo.
Nelle scanalature profonde e nelle fessure a parete sottile, il rapporto lunghezza-diametro raggiunge facilmente 5:1 o 6:1. La flessione dell'utensile aumenta cubicamente con la sporgenza, causando immediatamente vibrazioni nelle scanalature standard. Per queste configurazioni, progettiamo una fresa a raggio d'angolo personalizzata con un profilo a collo conico e scanalatura corta. Limitiamo la lunghezza di taglio a 1.0-1.5xD e rettifichiamo il collo con una conicità rigida da 1° a 3°.
Questa transizione rinforzata aumenta il modulo di sezione e sposta le frequenze di vibrazione naturali lontano dalla risonanza della macchina. I raccordi di transizione raccordati eliminano i punti di stress localizzati lungo il collo. Sul fondo della scanalatura, piccoli raggi d'angolo come R0.15 o R0.25 prevengono la scheggiatura dei bordi riducendo al contempo la deflessione radiale. Anche a profondità considerevoli, gli utensili mantengono la planarità del fondo e la verticalità delle pareti entro 5 micron.
Ottimizzazione dei raggi d'angolo e degli angoli di elica per frese personalizzate in base alla rigidità della macchina utensile (ad esempio, BT30 vs. HSK63A)
La conicità del mandrino impone vincoli geometrici all'utensile. Durante la sgrossatura di acciai 65 HRC su coni BT30 più piccoli, la limitata forza di trazione e la rigidità radiale creano seri rischi di risonanza. Le scanalature simmetriche e i raggi ampi trasmettono vibrazioni intense direttamente ai cuscinetti del mandrino. In queste configurazioni, una fresa a raggio d'angolo deve privilegiare basse forze radiali tramite un raggio compatto R0.3 e scanalature elicoidali disuguali di 35°/38°.
Il passaggio a mandrini a doppio contatto HSK63A o BBT50 modifica completamente questa dinamica. L'elevata rigidità di serraggio supporta angoli robusti da R0.8 a R1.0 abbinati a scanalature elicoidali ripide da 42° a 45°. Queste scanalature ripide espellono i trucioli fini e induriti in modo pulito verso l'alto lungo le pareti della cavità. L'ampio raggio d'angolo dirige i carichi pesanti assialmente sul mandrino, aumentando la velocità di asportazione del materiale senza usurare la conicità.
Spunti tratti dalle officine europee e americane: un ciclo di feedback tecnico dai parametri di taglio alla progettazione di utensili personalizzati.
I nostri migliori dati tecnici provengono direttamente da picchi di carico del mandrino, scansioni della finitura superficiale e valutazioni dell'usura al microscopio direttamente in officina. La messa a punto degli utensili in loco trasforma minime variazioni nello spessore del truciolo e nella rottura del tagliente in dati ingegneristici precisi. Questo feedback continuo alimenta i modelli CAD, chiudendo il cerchio tra le lavorazioni reali e i programmi di rettifica.
Quando un'officina di stampaggio ha segnalato micro-scheggiature in cavità profonde lavorate a caldo, non ci siamo limitati a suggerire di ridurre la superficie di taglio. Al contrario, abbiamo riprogettato il raggio di curvatura del tagliente della punta dell'utensile per il lotto successivo. Abbiamo sostituito la levigatura simmetrica con una preparazione del tagliente a cascata direzionale e regolato il gioco di scarico radiale. Basare la geometria dell'utensile su dati reali di officina è ciò che garantisce alle nostre frese personalizzate un funzionamento affidabile per decine di ore.
Risoluzione dei problemi in loco e raddoppio della durata degli utensili: il nostro approccio pratico alla selezione delle frese a raggio d'angolo
Gli utensili raramente si rompono per la normale usura abrasiva; i guasti sono dovuti a parametri non corrispondenti in officina. La preparazione di precisione dei bordi, gli angoli di spoglia negativi e le passate superficiali ad alta velocità di avanzamento funzionano solo se il codice NC rispetta le leggi della fisica del taglio. Il nostro supporto per la selezione delle frese con raggio d'angolo va oltre i grafici statici di velocità e avanzamento. Risolviamo i problemi direttamente in officina, bilanciando la rigidità del mandrino, la sporgenza e gli archi di contatto d'angolo.
Se state fresando cavità con durezza superiore a 60 HRC e avete difficoltà a gestire gli angoli scheggiati, smettete di ridurre automaticamente la velocità di avanzamento. Controllate invece le dinamiche termiche che si verificano sulla punta dell'utensile. La fresatura di materiali duri non lascia margine di errore in una zona di taglio di 30 micron. Invece di cambiare marca di fresa alla cieca, create una routine diagnostica oggettiva basata sulla durezza del nucleo e sulla formazione del truciolo per stabilizzare il processo.
Tre errori comuni nei parametri delle officine meccaniche occidentali: velocità del mandrino eccessive combinate con velocità di avanzamento insufficienti.
Visitando le officine meccaniche si scopre un'abitudine comune tra gli operatori: la paura di rompere gli utensili porta a regimi di rotazione elevati e velocità di avanzamento ridotte. Trattare l'utensile con troppa delicatezza ne rovina il tagliente. Ridurre il carico di truciolo al di sotto di 0.01 mm per dente spinge lo spessore di taglio al di sotto del raggio del tagliente affilato. Invece di tranciare il metallo in modo netto, l'utensile sfrega e brucia le superfici piane lucidate, generando un intenso attrito che innesca una rapida fessurazione termica.
Le lavorazioni in curva senza riduzione dell'avanzamento rappresentano un altro grave rischio. Quando i percorsi utensile curvano verso angoli interni, l'arco di impegno aumenta bruscamente, sottoponendo l'angolo a uno shock termico. Il liquido di raffreddamento a flusso continuo aggiunge shock termico, provocando microfratture nel carburo caldo sotto stress termico ciclico. In caso di scheggiatura prematura, passare al getto d'aria fredda secca o alla lubrificazione a quantità minima (MQL) e aumentare l'avanzamento in modo che le scanalature penetrino in modo netto e dissipino il calore.
Interpretazione della morfologia del truciolo: messa a punto della velocità di taglio per frese a raggio d'angolo HRC65 in base al colore di ossidazione e all'arricciamento
Il miglior indicatore di processo è il cumulo di trucioli all'interno della camera di lavorazione. Quando si regola una fresa a raggio d'angolo HRC65 , è meglio evitare di usare il misuratore di carico sulla console e ispezionare i trucioli con una lente d'ingrandimento tascabile 10x. In condizioni termiche bilanciate, i trucioli formano delle spire strette a forma di "C" o delle piccole virgole. Il loro colore dovrebbe variare da un blu scuro uniforme a un blu grigiastro, a conferma che il calore di taglio fuoriesce insieme al truciolo.
Schegge argentate e brillanti, accompagnate da una fine polvere metallica, indicano abrasione e lucidatura dovute a una bassa profondità di taglio o a un'alimentazione insufficiente. Al contrario, schegge annerite, filamenti o scintille intense segnalano che le temperature superano le soglie termiche del rivestimento; in tal caso, ridurre immediatamente la profondità di taglio del 10-15%. L'interpretazione della morfologia delle schegge consente di correggere i parametri prima che una scheggiatura catastrofica sui fianchi rovini il pezzo.
Il nostro processo di ottimizzazione in loco per la selezione della fresa a raggio d'angolo
Le prove di taglio strutturate prevengono la perdita di migliaia di dollari in blocchi stampo danneggiati. Il nostro supporto tecnico per la selezione delle frese con raggio d'angolo si basa su quattro fasi rigorose: analisi della geometria dell'applicazione, modellazione dinamica dell'impegno, analisi del micro-truciolo e ispezione ottica dell'usura. Non avviamo mai le nuove frese al limite massimo di velocità; iniziamo all'80% della velocità di base per valutare lo shock all'ingresso dell'angolo.
Se state pianificando percorsi utensile per cavità complesse, e dovete scegliere tra una fresa a appoggio R0.2, una fresa di sgrossatura R0.5 o una fresa a collo di scarico personalizzata, comunicateci il tipo di acciaio, la profondità della cavità e l'interfaccia del mandrino. Analizzeremo insieme gli aspetti fisici. L'abbinamento della geometria della cavità, della microstruttura del pezzo e delle tolleranze di preparazione del tagliente garantisce una durata affidabile dell'utensile, anche negli acciai più duri.






