
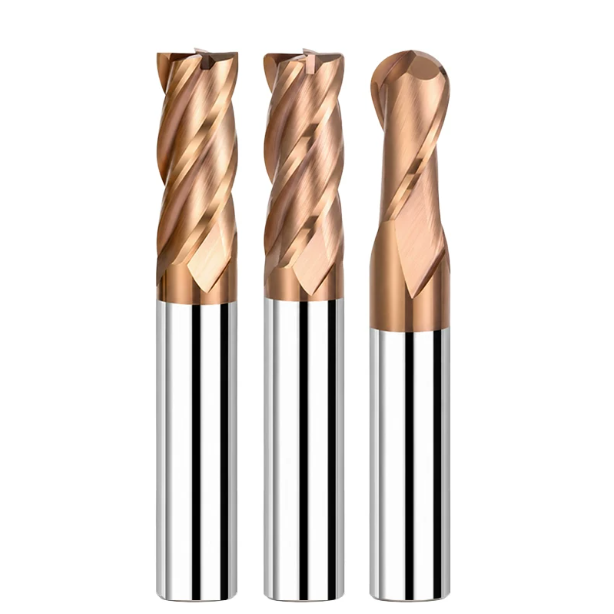
Tre mesi fa, un'officina di stampi di precisione dell'Ohio ci ha inviato un video di un arresto di emergenza. Una fresa a 6 taglienti con punta sferica si è spezzata di netto a metà dopo quattro minuti all'interno di una macchina a 5 assi. Il pezzo era in acciaio per utensili per lavorazione a freddo 1.2379 (D2), completamente temprato a 64 HRC. L'operatore ha immediatamente attribuito la colpa a un substrato in carburo fragile e ad avanzamenti aggressivi.
Le nostre verifiche a distanza delle curve di carico del mandrino e i dati delle ispezioni sul campo hanno rivelato una situazione diversa. L'eccentricità residua del portautensili era di 7 micron, l'ingresso della fresatura in concordanza non presentava un movimento di decelerazione dell'arco e il rivestimento si è guastato a causa del picco di attrito di 900 °C durante la lavorazione a secco. In oltre sedici anni di supporto a stabilimenti di produzione di utensili negli Stati Uniti e in Europa, abbiamo affrontato questo preciso schema di guasto decine di volte.
Quando la durezza del materiale raggiunge i 60 HRC, le abitudini di lavorazione convenzionali si rivelano completamente controproducenti. Gli operatori spesso riducono la velocità del mandrino per "proteggere" il tagliente, accelerando così il rischio di guasti catastrofici. Il successo di una fresa a candela HRC65 non dipende mai solo dal valore nominale stampato sulla confezione. La fresatura dell'acciaio temprato è una battaglia su scala microscopica contro shock meccanici ciclici e attrito estremo:
- Preparazione del substrato e dei bordiUna fresa a candela in metallo duro integrale richiede una matrice a grana ultrafine e un'elevata resistenza alla rottura trasversale. Un angolo di spoglia negativo crea un campo di stress compressivo, mentre l'affilatura del tagliente determina se l'utensile taglia in modo netto o scheggia contro i duri carburi della matrice.
- Disposizione del nucleo e del flautoPer qualsiasi fresa in acciaio temprato, il diametro del nucleo e la spaziatura non uniforme dell'elica determinano la rigidità strutturale durante i tagli a sbalzo lungo.
- Barriera Termica: Gli strati di rivestimento delle frese avanzate HRC65 devono formare una densa pellicola protettiva di ossido sotto temperature estreme. Senza questa barriera, il legante al cobalto si ammorbidisce in pochi secondi.
Una volta che l'eccentricità è bloccata entro 3 micron mediante portautensili a calettamento termico, la dinamica del percorso utensile determina il risultato. Perché le velocità di taglio standard a catalogo causano ancora micro-scheggiature inaspettate negli angoli di cavità profonde?
La logica fondamentale nella scelta degli utensili: perché gli utensili in carburo convenzionali si scheggiano immediatamente sull'acciaio HRC65?
Se si utilizza una fresa a candela generica su acciaio per utensili a 65 HRC, si sentirà quasi immediatamente uno schiocco secco. Molti operatori, istintivamente, riducono la velocità di avanzamento o rallentano il mandrino. Questa modifica, tuttavia, di solito fa sì che l'utensile di ricambio si scheggi ancora più velocemente. Video ad alta velocità mostrano che i materiali ultraduri producono una zona di deformazione plastica estremamente ristretta. Una fresa a spoglia positiva standard non è in grado di tagliare questo materiale in modo netto; lo ara e lo schiaccia fino a quando il tagliente non si frattura sotto tensione.
Questo contatto estremo elimina l'ammortizzazione elastica su cui si basano gli utensili generici. Sottoposti a pressioni di contatto enormi, la matrice legante in cobalto si ammorbidisce e perde la presa sui grani di carburo di tungsteno. Quando si seleziona una fresa a candela HRC65 ad alte prestazioni, il nostro primo compito è sfatare un mito comune: l'obiettivo non è un tagliente affilato come un rasoio che scivoli attraverso l'acciaio. Al contrario, è necessario un microprofilo rigido che reindirizzi le forze di taglio in pura compressione prima che la punta dell'utensile si frantumi.
Analisi empirica della granulometria del substrato: equilibrio tra resistenza all'impatto e durezza nella selezione delle frese in metallo duro
Spesso i macchinisti presumono che una granulometria più fine o una maggiore durezza siano sempre preferibili. Tuttavia, le prove di trazione e le prove di fresatura su grani da 0.2 micron rispetto a quelli da 0.5 micron rivelano un compromesso più complesso. I grani sub-micronici, al di sotto di 0.2 micron, raggiungono una durezza estrema superiore a 93 HRA, ma la loro tenacità alla frattura diminuisce drasticamente. Un singolo punto duro dovuto a un trattamento termico non uniforme può frantumare l'utensile come se fosse vetro.
Durante le nostre prove sul campo per la selezione di frese in metallo duro, abbiamo privilegiato una matrice con l'8% di cobalto abbinata a una struttura a grana sub-micronica da 0.4 a 0.6 micron. Questa composizione sacrifica meno di 0.5 HRA in durezza grezza rispetto ai gradi ultrafini. In cambio, mantiene una resistenza alla rottura trasversale superiore a 4000 MPa. Questa maggiore tenacità previene la rottura dei denti durante i tagli interrotti in acciaio Caldie o D2 temprato.
Dalla frantumazione alla micro-scheggiatura: meccanismi di rottura delle frese in acciaio temprato in condizioni di taglio estreme (HRC 60–68)
Osservate al microscopio da officina con un ingrandimento di 200x, l'usura normale e la rottura catastrofica appaiono completamente diverse. Durante le prove di fresatura a secco con una fresa a candela in acciaio temprato, il processo di rottura inizia quando il rivestimento nanotecnologico si consuma. Il legante di cobalto esposto si ammorbidisce a circa 800 °C. La superficie di spoglia subisce quindi un collasso plastico su scala microscopica, distruggendo il supporto meccanico dietro la levigatrice.
Quando il collasso plastico altera il profilo del tagliente, l'attrito di taglio aumenta bruscamente. Le microfratture si propagano lungo i bordi dei grani di carburo e si trasformano in scheggiature visibili del tagliente. Gli operatori spesso attribuiscono la colpa a velocità di avanzamento elevate, ma i nostri dati dimostrano che la causa principale è l'avanzamento insufficiente. Quando lo spessore del truciolo scende al di sotto del raggio di affilatura del tagliente, l'utensile sfrega e indurisce la superficie invece di tagliare.
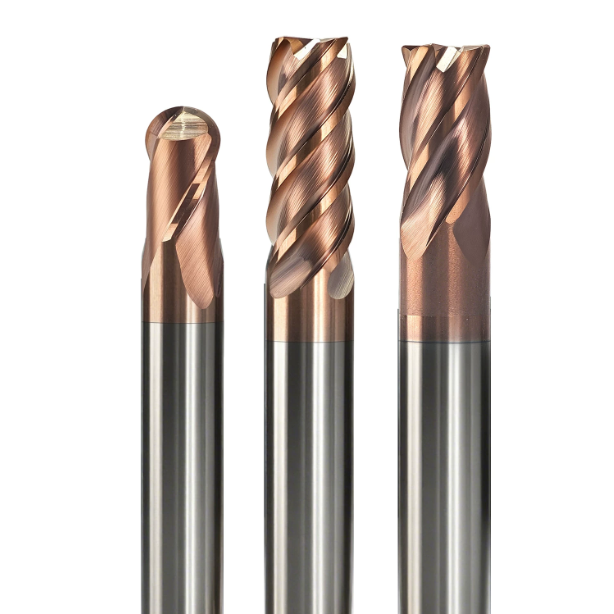
La geometria determina la durata: geometria della fresa HRC65 e parametri di rinforzo del tagliente
Molti ingegneri si affidano esclusivamente alle valutazioni di durezza riportate nei cataloghi e ai nomi commerciali dei rivestimenti. Se la microgeometria è difettosa, anche il miglior substrato in carburo si deteriorerà entro due passaggi. Durante un audit presso un'officina svizzera di stampaggio medicale che lavorava acciaio metallurgico in polvere a 63 HRC, utensili identici hanno mostrato una variazione di durata tre volte superiore. La differenza era dovuta alla qualità dell'affilatura delle scanalature e ai profili di micro-affilatura del tagliente.
Gli utensili progettati per materiali temprati appaiono visibilmente smussati a un'attenta ispezione. L'ottimizzazione della geometria delle frese in acciaio HRC65 richiede un equilibrio tra la resistenza del cuneo e la resistenza al taglio. Sostituiamo gli angoli di spoglia positivi standard con angoli di spoglia nulli o negativi e ispessiamo il fondo della scanalatura con un ampio raggio di raccordo. Questo convoglia le forze di taglio verso il nucleo solido del corpo dell'utensile, anziché lasciare la punta senza supporto ad assorbire l'impatto.
Angolo di spoglia negativo e profilo a T: caratteristiche di progettazione fondamentali per prevenire la scheggiatura negli utensili di fresatura ad alta durezza
Le frese di finitura standard utilizzano angoli di spoglia positivi per facilitare il taglio. Su acciaio per stampi temprato, questo sottile cuneo si frattura al primo passaggio. I nostri dati di affilatura degli utensili confermano che gli angoli di spoglia radiali devono rimanere compresi tra -8° e -12°. Mentre un angolo di spoglia negativo aumenta la pressione radiale dell'utensile, dirige il vettore di taglio primario direttamente nel corpo dell'utensile. Ciò crea uno stato di stress idrostatico che sopprime le cricche di trazione tra i grani di carburo.
Per massimizzare la durata di un utensile di fresatura ad alta durezza, è opportuno combinare l'angolo di spoglia negativo con una scanalatura a T progettata e un'affilatura controllata del tagliente. Un tagliente affilato come un rasoio si scheggia entro i primi due metri di taglio. L'aggiunta di una smussatura di 0.03-0.05 mm di larghezza a -15°, abbinata a un'affilatura di 10-15 micron, rinforza il tagliente contro gli urti. L'attrito genera inoltre calore localizzato nella zona di taglio che ammorbidisce l'acciaio per un taglio stabile.
Nucleo variabile ed elica disuguale: rapporti empirici per eliminare le chiacchiere autoeccitate
Le vibrazioni sono molto più dannose per gli utensili in metallo duro integrale rispetto all'usura graduale del fianco. Durante la risoluzione di un problema a uno stampo per tranciatura a Detroit, abbiamo scoperto che tagli più profondi di 0.1 mm causavano forti vibrazioni e segni di ondulazione sulla superficie. Un'ispezione dell'utensile ha rivelato il problema: le scanalature profonde lasciavano il diametro del nucleo pari solo al 58% del diametro esterno dell'utensile. L'elevata resistenza al taglio costringeva l'utensile a flettersi e a vibrare.
Per la finitura dell'acciaio temprato, aumentiamo il diametro del nucleo al 65% o al 72% del diametro esterno e utilizziamo una conicità posteriore rinforzata. Per interrompere la risonanza armonica, combiniamo angoli di elica variabili (come 38°/41°) con spaziatura delle scanalature non uniforme (come 88°/92°). Questa geometria limita l'evacuazione dei trucioli, ma i tagli radiali leggeri producono trucioli molto fini. La rigidità dell'utensile risultante stabilizza il taglio e impedisce la scheggiatura prematura.
Bilanciare il numero di taglienti e la rigidità: scegliere la configurazione giusta per le frese a candela in acciaio HRC65 (4 taglienti, 6 taglienti o più?).
In molte officine, i meccanici utilizzano frese a 4 taglienti per tutti i metalli duri. Altri passano direttamente a frese a 6 o 8 taglienti per la finitura ad alta velocità. Ogni corpo utensile ha una sezione trasversale fissa. L'aggiunta di un tagliente obbliga a restringere la gola del truciolo o ad assottigliare il nucleo dell'utensile. Non è possibile aggiungere taglienti senza compromettere l'evacuazione del truciolo.
La finitura dei metalli temprati si basa su un leggero impegno radiale (ae) e su elevate velocità di avanzamento del tavolo (Vf). I trucioli risultanti assomigliano a polvere, rendendo la capacità di evacuazione meno critica. Quando si sceglie una configurazione di scanalature per una fresa a candela HRC65, l'obiettivo principale è bilanciare la rigidità del nucleo con l'evacuazione istantanea dei trucioli. Un maggior numero di scanalature distribuisce i carichi d'impatto su più denti, mantenendo al contempo elevate le velocità di asportazione del materiale.
Frese a 4 taglienti vs. frese a 6 taglienti per acciaio temprato: limiti di sporgenza nella fresatura laterale e nella fresatura di profili.
Il numero di taglienti determina il limite massimo di velocità di avanzamento durante la profilatura e la contornatura di superfici poco profonde. Durante dei test di riferimento presso uno stabilimento di stampaggio per auto in Michigan, abbiamo confrontato utensili montati all'interno di una piccola sporgenza di 3D. A 12,000 giri/min, un utensile a 6 taglienti ha consentito un avanzamento del piano di lavoro superiore del 50% rispetto a una fresa standard a 4 taglienti. Il maggiore innesto dei denti ha stabilizzato le forze di taglio e prodotto finiture delle pareti laterali paragonabili alla rettifica.
Estendere la sporgenza dell'utensile oltre i 4D cambia completamente la dinamica di taglio. Una fresa a 6 taglienti crea un attrito laterale continuo lungo i gambi lunghi, generando stress torsionale. La superficie irregolare del materiale innesca quindi vibrazioni ad alta frequenza. Quando si utilizza una fresa a 4 taglienti rispetto a una a 6 taglienti per l'acciaio temprato con sporgenze lunghe, il design a 4 taglienti risulta vincente. La sua maggiore spaziatura dei denti consente all'utensile di flettersi e ritornare alla posizione originale in modo pulito, senza scheggiature.
Gestione di cavità di stampaggio profonde e angoli stretti: bilanciamento tra evacuazione dei trucioli e larghezza di taglio per l'acciaio HRC62
Scanalature profonde e raggi interni stretti rappresentano il rischio maggiore di rottura degli utensili nelle cavità degli stampi. Durante la risoluzione dei problemi relativi alle piastre antiusura con durezza 62 HRC, abbiamo riscontrato che gli utensili si rompevano sistematicamente all'interno degli angoli interni. L'analisi del percorso utensile ha mostrato che l'angolo di impegno della fresa aumentava bruscamente da 30° a 180° nelle curve strette. Questo picco accumulava trucioli nelle scanalature entro mezzo giro, causando un accumulo di calore e la rottura catastrofica della punta.
Per scanalature e angoli stretti, seguiamo una semplice regola: meno taglienti e gole di evacuazione truciolo più ampie. Anche per la finitura, una fresa per acciaio HRC62 in un angolo profondo dovrebbe utilizzare una geometria a 4 taglienti con scarico del collo. Programmare un'entrata ad arco o trocoidale, mantenendo il passo radiale tra il 2% e il 5% del diametro dell'utensile. I getti d'aria ad alta pressione possono quindi rimuovere i trucioli liberamente e prevenire l'affollamento dei denti.
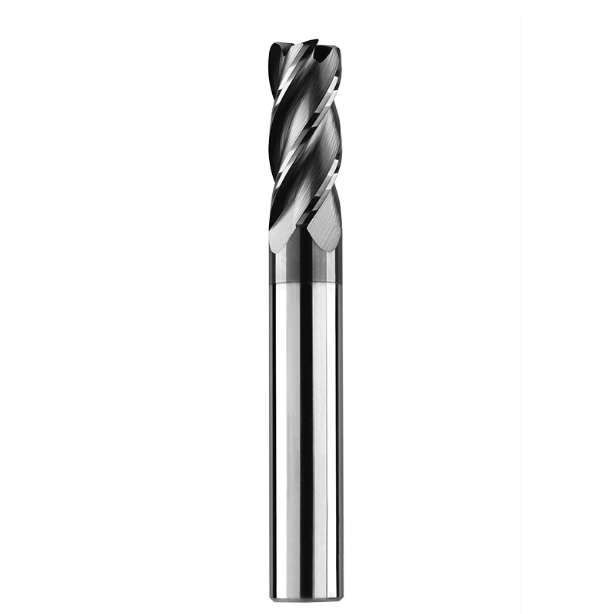
Resistenza alla temperatura e adesione dei rivestimenti in condizioni reali: rivestimenti per frese HRC65 e soluzioni di taglio a secco ad alta temperatura.
Quando i taglienti si usurano rapidamente, gli operatori spesso attribuiscono la colpa alla durezza del rivestimento e cercano valori superiori a 3800 HV. Nei nostri test su pezzi con durezza 65 HRC, l'attrito nella zona di contatto porta regolarmente le temperature locali oltre i 900 °C. Gli ambienti termici estremi richiedono più della semplice durezza a temperatura ambiente. La barriera all'ossidazione del rivestimento, la stabilità termica e l'adesione al substrato in carburo determinano la durata dell'utensile.
Se un rivestimento si sfalda a causa di uno shock termico precoce, il substrato nudo subisce una rapida usura per diffusione. Nello sviluppo della nostra strategia di rivestimento per frese HRC65, non ci limitiamo a considerare i valori Vickers standard presenti nei cataloghi. Ci concentriamo sulla facilità con cui il film forma uno strato protettivo di ossido sotto calore prolungato. Un rivestimento efficace agisce come uno scudo termico, consentendo al calore di taglio di ammorbidire la zona di taglio mantenendo al contempo freddo il nucleo in metallo duro.
Analisi delle prestazioni di rivestimenti nanocompositi AlTiSiN/TiSiN: resistenza alla scheggiatura su frese in metallo duro integrale per acciaio temprato HRC65
I rivestimenti standard AlTiN si degradano e si ossidano rapidamente a temperature superiori a 800 °C. In Svezia, abbiamo testato rivestimenti speciali su acciai per stampi a caldo con durezza 64 HRC. Il rivestimento nanocomposito TiSiN ha superato le prestazioni delle alternative monostrato convenzionali. L'aggiunta di silicio forma una matrice di nitruro di silicio amorfo (Si3N4) attorno ai bordi dei grani. Questa barriera blocca lo scorrimento dei bordi dei grani e innalza la soglia di ossidazione oltre i 1100 °C.
L'adesione interfacciale è altrettanto critica durante la fresatura laterale interrotta. Su una fresa in metallo duro integrale HRC65, le strutture nanocomposite in TiSiN resistono alla propagazione delle microfratture sotto forti sollecitazioni cicliche. Nei test di adesione ai graffi, questi film superano costantemente gli 80 N. Questa forza di adesione previene lo sfaldamento e la delaminazione dei bordi. Sulla superficie di spoglia si forma uno strato di ossido resistente e autoriparante, che mantiene l'usura del fianco prevedibile e lenta.
Aria fredda o lubrificazione a quantità minima (MQL)? Linee guida per la rottura del truciolo e il raffreddamento per prevenire la formazione di cricche termiche nella fresatura ad alta velocità dell'acciaio temprato.
Inondare la zona di taglio con liquido refrigerante su acciaio temprato è un modo sicuro per rompere il carburo. Il tagliente si riscalda fino a circa 1000 °C durante il taglio, per poi raffreddarsi bruscamente nell'istante in cui esce. Questo ciclo termico estremo crea in pochi minuti microfratture a forma di pettine perpendicolari al tagliente. Queste fratture termiche causano rapidamente scheggiature strutturali del tagliente e rotture dei denti.
Per la fresatura ad alta velocità di materiali duri, utilizzare invece la fresatura a secco con un getto d'aria compressa pulito e ad alta pressione. L'obiettivo non è raffreddare la punta dell'utensile, poiché il calore locale contribuisce ad ammorbidire la zona di taglio. L'aria compressa ad alta pressione rimuove istantaneamente i trucioli caldi e abrasivi, impedendo che le scanalature li ritaglino. Nelle cavità profonde soggette ad accumulo di calore, aggiungere un sistema MQL con un flusso di olio vegetale da 10 a 20 ml/ora per ridurre l'attrito senza causare shock termici.
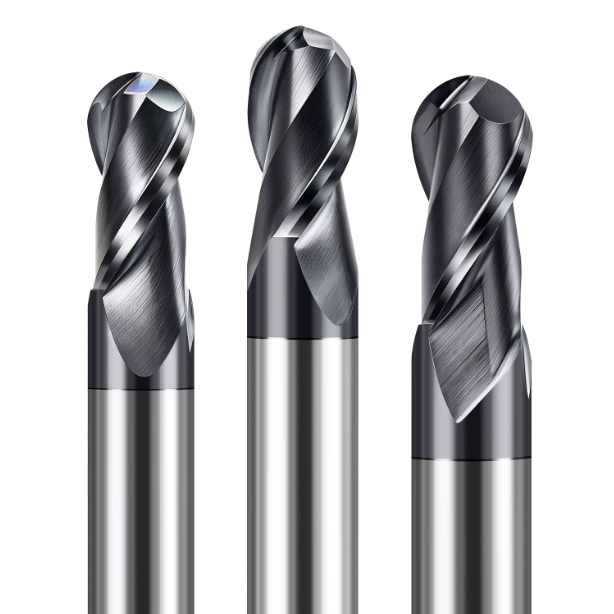
Parametri testati in officina: principi fondamentali di taglio e strategie di percorso utensile per frese a candela per la lavorazione dell'acciaio temprato.
Quando si tagliano metalli con durezza superiore a 60 HRC, molti operatori riducono la velocità superficiale (Vc) per proteggere l'utensile. Questa strategia, tuttavia, spesso si rivela controproducente. Le basse velocità di taglio impediscono alla zona di taglio di riscaldarsi a sufficienza per ammorbidire il materiale. I picchi di carico sul mandrino causano una rapida usura abrasiva dovuta all'attrito diretto contro la matrice dura. La relazione tra velocità di taglio, profondità assiale (ap) e larghezza radiale (ae) richiede una strategia diversa per gli acciai duri.
Quando si impostano i parametri per una fresa a candela per acciaio temprato , la nostra regola di base è semplice: limitare la larghezza radiale, aumentare la profondità assiale e incrementare la velocità superficiale. Su acciai con durezza 62-65 HRC, utilizziamo velocità superficiali comprese tra 100 e 160 m/min. Manteniamo un contatto radiale stretto, in genere tra il 2% e l'8% del diametro della fresa. Questo breve arco di contatto permette ai trucioli di dissipare il calore di taglio prima che possa penetrare nella punta dell'utensile.
Fresatura trocoidale e finitura ad alta velocità: algoritmi di compensazione dinamica per ae e fz
I programmatori che eseguono tagli laterali poco profondi spesso ricavano i valori di avanzamento per dente (fz) direttamente dai cataloghi degli utensili. Questo di solito porta a tempi di ciclo scadenti e all'attrito dell'utensile. Quando la larghezza radiale scende al di sotto del 10% del diametro dell'utensile, lo spessore effettivo del truciolo ($hm$) si riduce ben al di sotto dell'avanzamento per dente programmato. Senza compensazione dell'assottigliamento del truciolo, lo spessore effettivo del truciolo scende al di sotto del raggio di affilatura del tagliente, causando l'attrito dell'utensile e l'incrudimento del taglio.
Per la fresatura trocoidale o la finitura radiale leggera, applichiamo formule di compensazione per aumentare la velocità di avanzamento da 1.5 a 2.5 volte. Ciò garantisce che il tagliente penetri in modo netto nella zona di taglio. Sugli angoli del percorso utensile, sostituiamo i bruschi cambi di direzione con anelli trocoidali morbidi o ingressi ad arco. Smussare l'angolo di impegno previene i picchi di forza in modo molto più efficace rispetto alla regolazione dell'interruttore di override dell'avanzamento sul pannello di controllo della macchina.
Strategie di lavorazione per le zone di discontinuità di sollecitazione negli acciai per stampi temprati (D2, Cr12MoV, NAK80)
Gli acciai per utensili temprati e rinvenuti raramente presentano tensioni interne uniformi. In un'officina di stampaggio a iniezione in Italia, abbiamo analizzato un problema di deformazione da sgrossatura su grandi blocchi di acciaio D2 a 62 HRC. I gradienti di raffreddamento in prossimità del nucleo e dei fori per i bulloni causavano variazioni locali di durezza di 3-4 HRC, lasciando elevate tensioni residue di trazione. Il passaggio di una fresa attraverso queste zone a velocità di avanzamento fissa trasforma una piccola flessione dell'utensile in un improvviso shock da impatto.
Su acciai ad alto tenore di carbonio e cromo, sostituiamo le passate singole pesanti con tagli a Z costante e passaggi più leggeri. In prossimità di cavità profonde, nervature o bordi trattati termicamente, programmiamo una zona di riduzione dell'avanzamento dal 20% al 30%. Eseguiamo anche una passata di semifinitura per eliminare le irregolarità superficiali lasciate dal movimento di distensione. La levigatura delle irregolarità del materiale fino al livello micrometrico mantiene le forze di taglio stabili e entro i limiti elastici dell'utensile.

Reclami frequenti dei clienti e risoluzione dei problemi in loco nelle officine occidentali
Circa il 70% dei "problemi di qualità degli utensili" segnalati su acciaio temprato sono riconducibili a errori di impostazione o shock termici. Le sezioni precedenti hanno trattato la tenacità del nucleo, gli angoli di spoglia negativi con micro-levigature, i rivestimenti barriera termica e i percorsi utensile radiali leggeri. Gli ambienti di officina aggiungono variabili imprevedibili, come il gioco delle guide o i fori delle pinze sporchi. Un singolo problema di impostazione può compromettere un processo di taglio altrimenti impeccabile.
Se si utilizza una fresa in acciaio temprato che si rompe prematuramente, non limitarsi a ridurre la velocità di avanzamento o a scartare il lotto. Arrestare il mandrino e ispezionare la causa del guasto. Esaminare il tagliente al microscopio per verificare se si è scheggiato a causa di un impatto o se si è incrinato a causa del calore. Il controllo dell'eccentricità totale dell'assemblaggio sulla faccia del mandrino di solito rivela la causa principale in pochi minuti.
Usura precoce della punta o fessurazioni termiche? Criteri rapidi in loco per determinare la fine della vita utile dell'utensile.
La scarsa illuminazione dell'officina può far sembrare l'usura del fianco una semplice abrasione. Ispezioniamo sempre i bordi usurati con un microscopio tascabile 50x. Una superficie di usura liscia e uniforme, di larghezza inferiore a 0.1 mm e con una debole lucentezza metallica, indica una normale usura del fianco. Sottili crepe a pettine perpendicolari al tagliente o crateri a forma di conchiglia indicano cricche da fatica termica dovute a shock termici ciclici.
Se si osservano cricche termiche su acciaio con durezza superiore a 60 HRC, controllare innanzitutto la pressione del getto d'aria; dovrebbe rimanere al di sopra di 0.6 MPa. Interrompere l'erogazione del refrigerante liquido, passare all'aria secca per rimuovere i trucioli e ridurre la velocità di taglio del 10-15% per stabilizzare le temperature. Se al microscopio si nota un'usura del fianco pulita che si propaga troppo rapidamente senza microcricche, ridurre la profondità radiale e aumentare il carico di trucioli per mantenere il calore nei trucioli stessi.
Eccentricità del portautensili e bilanciamento dinamico del mandrino: come evitare che un'eccentricità radiale superiore a 3 μm comprometta un intero lotto di frese in metallo duro integrale.
Nella fresatura di materiali duri, l'eccentricità radiale influisce direttamente sulla durata a fatica dell'utensile. Quando la profondità radiale è impostata su un valore delicato compreso tra 0.05 e 0.1 mm, un'eccentricità di 5 micron significa che un dente sopporta quasi il doppio del carico di taglio. Il dente opposto tocca appena il materiale da tagliare. Questo shock ciclico frattura rapidamente il dente sovraccarico, innescando una reazione a catena che rompe le scanalature rimanenti.
Se si lavora con materiali ad alta durezza utilizzando pinze ER standard, verificare l'eccentricità totale con un comparatore da 1.5D lungo il gambo. Se l'ago oscilla oltre i 3 micron, la durata dell'utensile ne risentirà, indipendentemente dal grado del metallo duro. Per gli acciai temprati, montare ogni fresa in metallo duro integrale in un mandrino a calettamento termico o idraulico bilanciato a G2.5 al di sopra dei 15,000 giri/min. Mantenere l'eccentricità al di sotto dei 3 micron è essenziale per una durata costante dell'utensile.






