
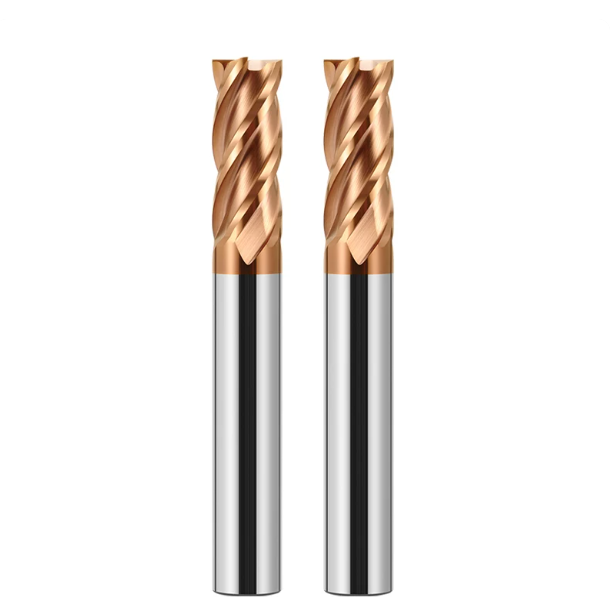
Minulý měsíc nám partner pro přesné vstřikovací formy ve Stuttgartu zaslal záběry z dílny. Pětiosé centrum dokončovalo hlubokou dutinu formy pro světlomety. Souprava byla kombinována s předkaleným brusným kotoučem NAK80 (HRC 38) a kalenou břitovou destičkou H13 (HRC 52). Po prvním průchodu úchylkoměr odhalil výchylku nástroje na spodní stěně o 0.035 mm. Při druhém průchodu nástroj zasáhl spodní roh, vydal ostré cvaknutí a okamžitě se odštípl.
Vedoucí dílny se nás otevřeně zeptal: „Neexistuje pro obě univerzální fréza s plochými čelními zuby, nebo jsou naše parametry úplně mimo?“ Za patnáct let broušení nástrojů a technické podpory jsme se s tímto problémem setkávali opakovaně. Formovny uspěchají zakázky tím, že jednu dávku čtyřbřitých karbidových fréz tlačí na různé stupně tvrdosti materiálu. Předkalená ocel pro formy a tepelně zpracovaná ocel pro zápustky se však chovají jako úplně jiné tvory.
P20 a NAK80 jsou měkké, ale zároveň lepkavé, snadno vytvářejí nárůstky na břitech, které zanechávají zvlněné bočnice. Kalená H13 okamžitě zvyšuje tepelné zatížení. Standardní povlaky se při suchém řezu spalují a fréza s dlouhým dosahem 6 mm se při malém řezném odporu vychýlí nebo zlomí. Chyba zřídkakdy spočívá v tuhosti stroje. Spíše to znamená, že zvolená fréza postrádá strukturu zrna, přípravu břitu a geometrii šroubovice pro daný úkol.
Jakožto výrobci karbidových fréz, kteří spolupracují přímo s lisovnami, známe náklady na vyřazené břitové destičky. Pomohli jsme stovkám závodů vyřešit přetrvávající problémy s chvěním a vylamováním. Stává se vám ve vašem každodenním provozu neustále balancovat mezi povrchovou úpravou stěny a životností nástroje? Nebo musíte snižovat posuvy na nerentabilní úroveň, jen abyste zachovali neporušenost fréz?
Od předkalených po kalené oceli: Klíčové výzvy obrábění a kritéria pro výběr fréz s plochým dnem pro oceli P20, NAK80 a H13
Při poskytování technické podpory na místě často vidíme, jak operátoři volí riskantní zkratky. Obrábějí standardní plochou frézu v předkalené dutině, změní program a vrhnou se do kaleného břitu. Výsledek je předvídatelný: buď se na boční stěně objeví silné stopy po chvění, nebo se rohový rádius okamžitě zlomí. Tuhost vřetena je zřídkakdy hlavní příčinou. Fyzika řezu a přenos tepla se u těchto ocelí zásadně liší, takže jedna geometrie břitu nemůže zvládnout obojí.
Aby se zabránilo vychýlení nástroje a vylamování hran, musí výběr nástrojů jít nad rámec „čehokoli, co řeže“. Ocele pro plastové formy a oceli pro tlakové lití se vyznačují velmi odlišnými mikrostrukturami jádra. Před výběrem velikosti zrna karbidu vyhodnocujeme odolnost proti plastické deformaci a tepelnou vodivost. Plochá fréza s plochým čelním nástavcem vyvažuje tvrdost jádra, houževnatost substrátu a kapacitu drážky. Musíte zvážit ostré smykové působení oproti tuhosti jádra při radiálních řezných silách.
Adheze a zpevnění v P20 a NAK80: Proč univerzální ploché frézy často předčasně selhávají během čištění rohů
Při obrábění ocelí P20 (HRC 30–34) nebo NAK80 (HRC 38–41) je hlavní výzvou adheze materiálu, nikoli abrazivní opotřebení. Obě slitiny tečou při vysokých řezných tlacích. Extrémní smykové teplo za studena svařuje mikročástice na čele a vytváří nárůstek na břitu. Toto zkreslení mění geometrii řezu a vyřezává svislé stěny. V důsledku toho je dosažení čistého povrchu během lehkých čistících průchodů velmi obtížné.
Mnoho dílen stále používá standardní, univerzální ploché frézy pro ostré obrábění v zatáčkách. Tyto nástroje však obvykle mají konzervativní úhly čela a postrádají zrcadlově leštěné drážky. Jakmile fréza dosáhne vnitřních rohů, úhel záběru prudce stoupá. Lepkavé třísky se znovu řezají do úzkých drážek, trhají povrch a odštípávají vnější hrany. U těchto jakostí otevřené drážky a nižší tření vždy překonávají absolutní pevnost břitu.
Vysokoteplotní řezné zatížení na kalené oceli H13 (HRC 50–54): Základní požadavek na specializované stopkové frézy pro kalené oceli
Obrábění kalené oceli H13 (HRC 50–54) představuje zcela odlišné fyzikální výzvy. Po tepelném zpracování dochází k prudkému nárůstu pevnosti v tahu a exponenciálně rostou řezné síly. Tepelná energie nemůže rychle unikat třískami, takže se vysoké teplo přenáší přímo do břitu. Přívod chladicí kapaliny způsobuje silné tepelné cykly, které vytvářejí mikroskopické lomy v karbidové matrici, jež vedou přímo k selhání nástroje.
Z těchto důvodů požadujeme, aby obsluha přešla na specializované frézy pro kalené oceli . Tyto nástroje se nespoléhají na tupý úder. Místo toho se vyznačují definovaným honováním hran s negativními úhly čela a povlaky PVD s vysokým obsahem hliníku s teplotou nad 1 000 °C. Suchý chod s vysokotlakým prouděním vzduchu při zvýšených obvodových rychlostech čistě plastifikuje smykovou zónu. Standardní nástroje, které se zde obrábějí, trpí silným opotřebením hřbetu ještě před dokončením dvou průchodů.
Reálné testování výrobci nástrojů: Rozhodující vliv houževnatosti substrátu a tolerancí na úrovni mikronů na životnost 6mm fréz v aplikacích s dlouhým dosahem
Nástroje s malým průměrem zůstávají nejcitlivější volbou pro hluboké dutiny a úzká žebra. Naše testy na stolním brusném stole potvrzují, že jakmile 6mm fréza s koncovkou překročí poměr délky k průměru 4:1 nebo 5:1, průhyb se zvyšuje s třetí stranou vyložení. Pokud karbidová tyč nemá dostatečnou příčnou pevnost v tahu, fréza při přechodném zatížení v rohu chvěje. Poté rychle následuje náhlé selhání stopky.
Týmy pro nákup se často zaměřují výhradně na jednotkovou cenu, ale přesnost výroby určuje skutečný výkon podlahy. Pokud má nástroj o průměru 6 mm v hydraulickém nebo smršťovacím sklíčidle celkovou házivost (TIR) větší než 0.003 mm, zatížení zubů se stává asymetrickým. Jedna drážka absorbuje nadměrné rázy, čímž se celková životnost nástroje zkracuje na polovinu. Při obrábění hlubokých dutin chrání houževnatost a soustřednost substrátu vaše díly konzistentně lépe než samotná extrémní tvrdost.
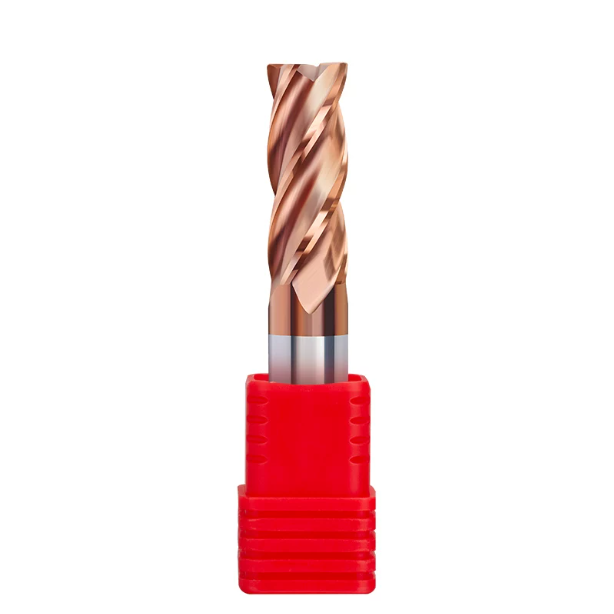
Řešení rozmazání stěn a stop po průchodu nástrojem na P20 a NAK80: Konfigurace 4břitých karbidových fréz a řezných strategií
Při dokončování dutin přesných vstřikovacích forem zhoršují kvalitu povrchu matné stopy po tažení a viditelné přečnívání podél bočních stěn. V dílně zjišťujeme, že k tomu obvykle dochází, když obsluha zachází s dokončováním jako s hrubováním. Předkalené oceli podléhají plastickému toku pod intenzivním smykovým tlakem. Když se třísky rozmazávají o stěnu, místo aby byly čistě smykem obráběny, okamžitě se snižuje celistvost povrchu.
Abychom těmto vadám bočních stěn zabránili, vyvažujeme tloušťku jádra, zakřivení drážek a radiální záběr. Spolehlivý proces udržuje tloušťku třísky striktně nad kritickou hranicí tření, spíše než aby vynucoval těžké řezy. Spojení specializované čtyřbřité karbidové frézy se sousledným frézováním a konstantní délkou povrchu udržuje svislé stěny kolmé. Také výrazně zkracuje dobu ručního leštění.
Proč je čtyřbřitá karbidová fréza základním řešením pro kontrolu vibrací a povrchovou úpravu Ra 0.4 na bočnicích NAK80
Strojníci se často ptají, proč u lepkavé oceli NAK80 upřednostňujeme čtyřbřitý nástroj před dvoubřitým. Zatímco dva břity poskytují větší kapsy na třísky, precipitačně kalený NAK80 (kolem HRC 40) postrádá přirozené tlumicí vlastnosti. S rostoucím přesahem během čištění svislých stěn trpí dvoubřité frézy silným regeneračním chvěním. To zanechává husté vibrační vlnky na stěnách dutiny.
Volba pevné čtyřbřité karbidové frézy poskytuje torzní tuhost potřebnou pro lehké dokončovací průchody. Plynulý záběr nástroje vyhlazuje radiální řezné síly a zabraňuje vychýlení frézy při lehkých překročeních (Ae 0.05–0.1 mm). Při správném primárním odlehčení drážky čistě smyknou deformovanou vrstvu. To spolehlivě udržuje povrchovou úpravu Ra 0.4 před leštěním.
Řezný olej nebo vysokotlaký vzduch? Parametry odvodu třísek pro prevenci tvorby nárůstků na břitu (BUE) na plochých frézách v reálném obrábění
Volba chladicí kapaliny pro lepkavé oceli často rozděluje obsluhu mezi řezáním v hlubokém proudu a řezáním za sucha. Z našich zkušeností vypařují chladicí kapaliny na vodní bázi před proniknutím do řezné zóny během vysokorychlostních průchodů. To vytváří rychlé tepelné cykly, které urychlují svařování třísky na čelní ploše. Jakmile se vytvoří nárůstek na břitu, fréza s plochým čepem se rychle otupuje a poškrábe boční stěny obrobku.
Pro uzavřené kapsy je nejvhodnější použití vysokotlakého vzduchu v kombinaci s mazáním minimálním množstvím (MQL). Pro okamžité odstranění třísek namiřte proud suchého vzduchu o tlaku alespoň 0.6 MPa přímo na výstupní bod nástroje. Pro okamžité odstranění třísek je nutné dodržet stabilní posuv 0.03–0.05 mm na zub. Odvod horkých třísek zabraňuje opětovnému řezání a udržuje břity ostré.
Zabránění odštípnutí způsobenému neopatrným zapichováním: Praktické nastavení pro spirálový vstup do uzavřených dutin forem
Nejkritičtějším momentem při frézování dutin je otevření kapsy z plného materiálu. Někteří operátoři se zanořují přímo dolů podél osy Z nebo zapouštějí příliš agresivně. Protože řezná rychlost ve středu frézy klesá téměř k nule, třísky nemohou snadno unikat. To nutí spodní zuby brousit o zachycené třísky, což způsobuje alarmy přetížení a vyštípnutí rohů.
V uzavřených oblastech vždy programujeme hladkou spirálovitou vstupní dráhu. U gumovitých ocelí, jako jsou P20 a NAK80, udržujte úhel náběhu mezi 1.5° a 2.5°. Průměr spirálové dráhy nastavte mezi 1.3 a 1.5násobkem průměru frézy. To umožňuje rozdělení zatížení mezi spodní a vnější hrany a kroucení tenkých třísek, které plynule odcházejí směrem nahoru bez zasekávání.
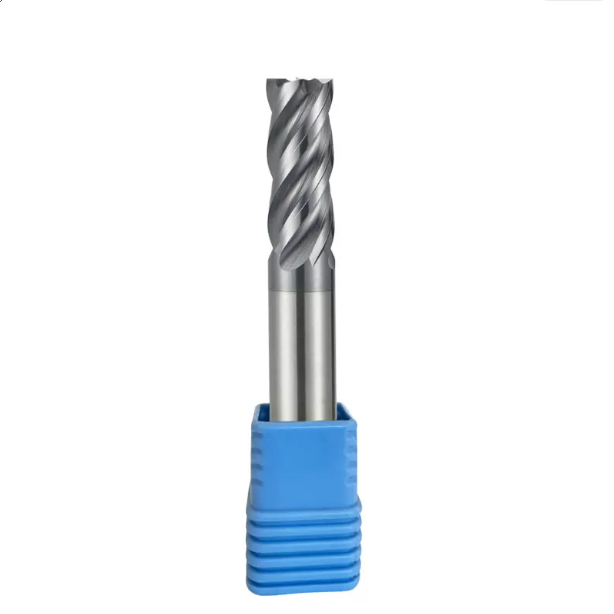
Zvládnutí kalené oceli H13 (HRC50+): Praktické zkušenosti s plochými frézami z karbidu HRC65 pro přímé frézování tvrdých materiálů
Přímé frézování za tvrda zušlechtěných břitových destiček H13 (HRC 50–54) nahrazuje pomalé elektroerozivní obrábění a eliminuje povrchové vrstvy přelití. Frézování za tvrda však vyžaduje přísnou stabilitu nástroje a pevnou dynamiku stroje. Mnoho dílen se pokouší obrábět kalené materiály standardními rychlostmi a posuvy. Rohy frézy se opotřebují během třiceti minut a na drahých nástrojích zanechávají silné stopy po řezu.
Stabilní frézování tvrdých materiálů vyžaduje stabilní plastické smykové namáhání, nikoli agresivní, příklepové řezy. Rozsáhlým testováním jsme zjistili, že třísky se musí odrážet rovnoměrně bez náhlých silových skoků. Pro frézování za vysokých teplot a s vysokým zatížením použijte karbidovou frézu s plochým koncem HRC65, navrženou pro extrémní tvrdost. Pro zachování přísné rozměrové přesnosti kombinujte vysoké otáčky vřetena s malými radiálními hloubkami řezu.
Nepoužívejte univerzální frézy na kalené formy: Praktické zásady pro začištění rohů pomocí plochých fréz z tvrdokovu HRC65, aby se zabránilo vylamování.
Obrábění kalených vnitřních rohů způsobuje časté lomení nástrojů. Obsluha často zavádí nástroje přímo do vnitřních přechodů o 90 stupňů. To během zlomku sekundy zvýší úhel záběru nástroje z lehkého oblouku až na 180 stupňů. Výsledný silový nárůst rozbije konvenční karbidové břity. Místo běžného opotřebení hřbetu se okamžitě odštípne celá rohová hrana.
Při obrábění rohového materiálu karbidovou frézou s plochou stopkou HRC65 se musíte vyhnout ostrým přechodům o 90 stupňů. V CAM softwaru vždy naprogramujte trochoidální dráhy nebo smyčky zpomalení rohů. Udržujte radiální přesah mezi 2 % a 5 % průměru nástroje s mělkými axiálními průchody. Plynulé odvalování do rohů absorbuje rázové špičky a zabraňuje mikroskopickému vylamování na špičce frézy.
Úprava mikronegativních úhlů čela a honování hran pro frézy z vysoce tvrdé oceli: Naše výrobní strategie pro prevenci mikrovylamování
Geometrie nástroje pro kalené oceli vyžaduje jiný přístup než pro měkké slitiny. Standardní nástroje používají ostré pozitivní úhly čela ke snížení řezných sil. Nicméně, břity ostré jako břitva se odštěpují jako sklo o tvrdé karbidy v kalené oceli. Při řezání tepelně zpracované oceli H13 potřebuje mikroskopická řezná hrana silnou strukturální podložku pro přenos řezného tlaku do plného tělesa nástroje.
Tyto nástroje brousíme s mikronegativním úhlem čela -5° až -8° a na 5osých bruskách nanášíme honovací nástroj o tloušťce 5–10 mikronů. Toto zaoblení sice mírně zvyšuje axiální síly, ale odstraňuje mikroskopické otřepy z brusného kotouče. V kombinaci s ultra tvrdým nanokompozitním povlakem (až 3600 HV) tato zesílená geometrie stlačuje a stříhá tvrdé materiály bez mikroodlupování podél břitu.
Přechod z emulzního chladiva na studený vzduch: Regulace teploty pro prevenci mikrotrhlin způsobených tepelným šokem při obrábění oceli H13
Operátoři často během obrábění H13 tryskávají na žhavé nástroje proudovou chladicí kapalinou v domnění, že tím chrání břit. Při vysokorychlostních řezech však teploty zubů v řezu dosahují 800 °C a na výstupu z břitu rychle ochlazují. Pod elektronovým mikroskopem vykazují vadné nástroje husté hřebenové trhliny kolmé k břitu. Tyto mikrotrhliny jsou způsobeny přímo únavou z tepelného šoku.
Abyste zabránili tepelnému poškození, používejte specializované frézy na kalené oceli s vysokotlakým studeným vzduchem nebo suchým plynem. Studený vzduch nemusí ochlazovat frézu na pokojovou teplotu. Místo toho stabilizuje teploty v řezné zóně a okamžitě odfoukne horké třísky. Nejspolehlivějším způsobem, jak zdvojnásobit životnost nástroje, je vyhnout se tepelnému cyklování a opětovnému řezání třísek.
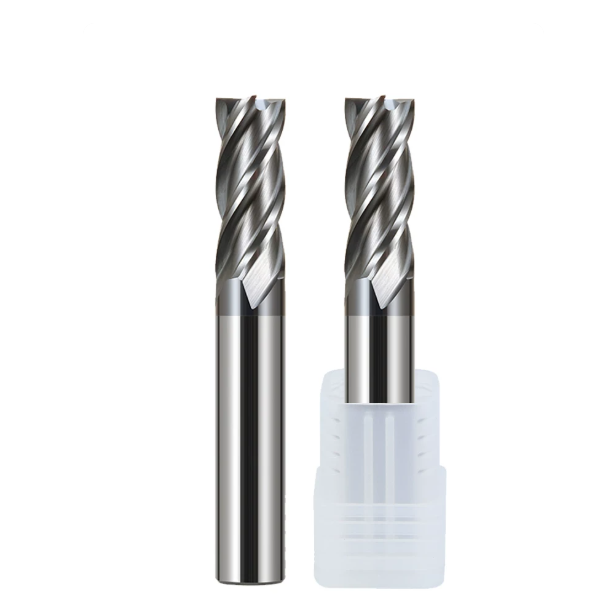
Obrábění hlubokých dutin a mikroprvků ve formách: Zvládání 6mm průhybu frézy ve výrobní hale
Obrábění osvětlovacích hlavic pro automobily nebo krytů elektronických konektorů vás nutí používat hluboké a úzké kapsy. Velké nástroje nemohou tato žebra vyčistit, takže obsluha musí sáhnout po štíhlých frézách s prodlouženým dosahem. Často vidíme zprávy ze souřadnicových měřicích strojů (SMS), které odhalují zúžené boční stěny nebo vyboulené profily i přes přesné CNC odečty. Dráha nástroje byla přesná, ale fyzické rozměry součásti se vychýlily mimo přijatelné limity.
Tato odchylka pramení z elastického ohybu při neustálém bočním řezném tlaku. S rostoucí délkou konzoly drasticky klesá radiální tuhost. U běžné 6mm frézy pouhé snížení otáček vřetena chvění nezastaví. Bez přísné kontroly nad radiálním záběrem, vychýlením nástroje a dynamikou zatížení třísek nevyhnutelně dojde k poškození dutin forem s přesnými tolerancemi.
Proč jsou 6mm frézy náchylné k průhybu při dokončování svislých stěn: Techniky kompenzace posuvu pro poměry přesahu přesahující 3D
Pokud 6mm fréza obrábí s poměrem délky k průměru větším než 3:1 nebo 5:1, řezný odpor se podél prodloužené stopky zvětšuje. Průhyb konzoly se škáluje s třetí mocninou délky přesahu, což znamená, že změna přesahu z 18 mm na 30 mm znásobuje citlivost na ohyb. Malý přídavek na dokončení 0.05 mm může pod tlakem řezat pouze 0.02 mm, což zanechává zbytkový materiál, který vytváří znatelné rozměrové zúžení.
Nespoléhejte se na pružinové průchody a nedoufejte, že se stěna narovná. V zónách dolních kapes s vysokým odporem programujeme segmentované snížení posuvu o 15 % až 20 %, abychom snížili maximální axiální sílu. Toto kombinujte s průchody sousledného frézování zdola nahoru s CAM řízením. Čerstvě řezané spodní dna podpírají frézu proti elastickému odrazu, stabilizují průhyb a udržují kolmé boční stěny.
Praktické využití vysoce účinného frézování (HEM) při hrubování forem: Použití plochých fréz s mělkými radiálními a hlubokými axiálními řezy pro snížení tlaku při odvodu třísek
Tradiční hrubování kapes využívá velké přesahy s malými axiálními hloubkami. U kalených nástrojových ocelí tento přístup s využitím hrubé síly koncentruje nadměrné teplo přímo v rohu. Třísky nemohou uniknout z úzkých drážek, svařují se do drážek a odštípávají rohy frézy. Vysoký zvuk slyšitelný po podlaze potvrzuje, že nástroj se dusí asymetrickým zatížením.
Místo toho přecházíme na vysoce účinné frézování (HEM). Používáme prémiovou plochou frézu s hloubkou osy 1.5x nebo 2x větší než je průměr nástroje, a to v kombinaci s lehkým radiálním přesahem 5 % až 10 %. Tím se rozloží tření po celé délce drážky. Odstředivá síla a vysokotlaký proud vzduchu čistě odlétají tenké, rovnoměrné třísky, čímž se zdvojnásobuje rychlost úběru kovu a zároveň se eliminuje zasekávání nástroje.
Dynamické vyvážení a upínací házení: Proč může kontrola házivosti nástroje s přesností na 0.003 mm zdvojnásobit životnost frézy o průměru 6 mm
Při procházce mnoha dílnami na výrobu forem stále vidíte opotřebované kleštiny ER, které dosáhly své životnosti. Strojníci předpokládají, že nízké řezné zatížení na 6mm fréze činí házivost 0.01 mm přijatelnou. Ve skutečnosti 0.01 mm nutí celkové indikované házivost (TIR) nutit jednu drážku přenášet téměř veškerý náraz, zatímco ostatní zuby prokluzují.
Tato cyklická nerovnováha způsobuje mikroodlupování přetíženého řezného zubu, což vede k rychlému zlomení nástroje. Doporučujeme montáž malých nástrojů do přesných hydraulických nebo teplem smršťovacích držáků. Pomocí úchylkoměru zkontrolujte házivost 20 mm pod špičkou držáku, přičemž házivost (TIR) je pod 0.003 mm. Rovnoměrné vyvážení zatížení třískami na všech drážkách konzistentně zdvojnásobuje životnost nástroje ve výrobních sériích.
Jak se mohou výrobci forem vyhnout nástrahám: Rady od výrobců karbidových fréz ohledně ověřování kvalifikace dodavatelů
Při návštěvách nástrojáren v Severní Americe a Evropě často pozorujeme zjevný rozpor v nákupech. Manažeři nákupu nakupují výhradně na základě ceny, za předpokladu, že všechny monolitní karbidové nástroje fungují stejně. Mezitím se obráběči potýkají s nepravidelnou konzistencí šarží a sledují, jak jedna fréza vydrží osm hodin, zatímco další se vytříbí za třicet minut. Z našich brusných linek víme, že suroviny a pětiosá geometrie definují výkon.
Pokud se vaše podlaha potýká s předčasným odlupováním v H13 nebo s nerovným povrchem stěn v P20, zkontrolujte si dodavatelský řetězec nástrojů. Spolehliví výrobci karbidových fréz dodávají osvědčenou konzistenci, nejen balené nástroje. Přísné rozměrové třídění, standardy submikronové zrnitosti a automatizované honování hran zaručují opakovatelnou životnost nástroje. Tato interní kontrola kvality umožňuje obsluze s naprostou jistotou používat agresivní posuvy.
Přesnost broušení z panenského karbidu vs. 5osé broušení: Skutečný rozdíl v konzistenci výroby
Honba za nízkými nákupními cenami vede kupující k přehlížení kvality karbidového substrátu. Levné frézy často používají recyklované karbidové třídy s nerovnoměrným rozložením zrn a mikroporézností. Tyto vady se snadno lámou o tvrdé karbidové shluky v ocelových formách. Jako renomovaní výrobci karbidových fréz dodáváme ultrajemné karbidové tyče (0.2–0.4 mikronu), které dodávají houževnatost jádra potřebnou pro negativní úhel čela a PVD povlaky.
Stabilita brusky a intervaly orovnávání kotoučů také ovlivňují kvalitu konečné šarže. Pro kontrolu konzistence mikrohonování a přechodů úhlu drážky kontrolujte frézy pod vysokým zvětšením. Brusná centra světové třídy udržují poloměry honování hran v toleranci dvou mikronů v rámci celé výrobní série. Nerovnoměrné broušení vytváří nerovnoměrnou výšku drážky, což způsobuje okamžité chvění a drastické kolísání životnosti nástrojů na vašich strojích.
Přestaňte platit za zbytečné příplatky: Strategie pro porovnávání materiálů a snižování nákladů pro měsíční hromadné nákupy fréz ve formárnách
Přílišná specifikace fréz je další nákladnou pastí. Dílny často kupují drahé nástroje letecké a kosmické třídy pro řezání standardních předkalených dutin s tvrdostí okolo HRC 30. Tento vysokoteplotní povlak a negativní úhel čela se u měkčích ocelí plýtvají, což často zhoršuje nárůstek na břitu a rozmazávání obrobku. Skutečné úspory plynou z přizpůsobení specifické fyziky dutin cílovým geometriím fréz, spíše než z honění se za levnými katalogovými cenami.
Projděte si své měsíční objednávky fréz a rozdělte nástroje podle fáze výroby. Pro velkoobjemové čištění dutin používejte leštěné geometrie tlumící vibrace a pro dokončování s dlouhým dosahem si rezervujte vyvážené nástroje s nízkým házivostí. Pro kalené břitové destičky si ponechte speciální žáruvzdorné povlaky a honovací nástroje s negativní hranou. Pokud se potýkáte s odolnými otisky dutin nebo s nízkými tolerancemi průhybu, kontaktujte náš technický tým, aby zkontroloval vaše výkresy a podrobnosti o nastavení.






