
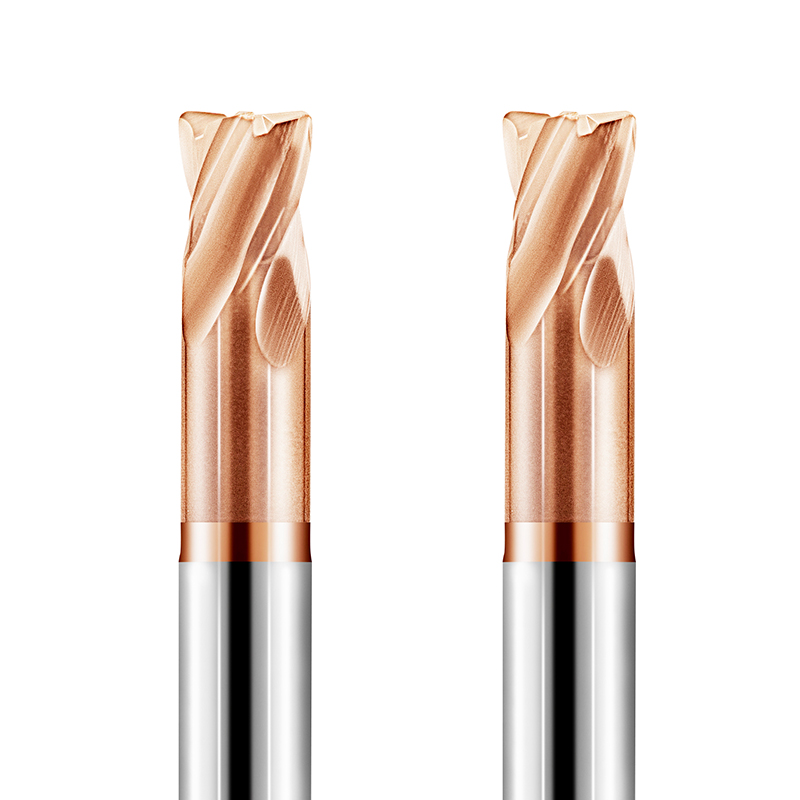
Minulý měsíc se na nás obrátil dlouholetý klient ze Stuttgartu v Německu s naléhavou žádostí o řešení problému. Šlo o profilové razníky z nástrojové oceli pro práci za studena D2/1.2379, tepelně zpracované na tvrdost HRC 64–66. Jejich čtyřbřité frézy – u kterých se očekávalo spolehlivé dokončení dvou celých cyklů – selhávaly do 12 minut. Řezné hrany vykazovaly neustálé mikrovylamování a na rohových poloměrech docházelo k úplnému odlupování materiálu.
Tým na místě instinktivně snížil otáčky vřetena v domnění, že pomalejší řez nástroj ochrání. Během našich 16 let výroby řezných nástrojů zůstává tato chyba jednou z nejčastějších při frézování za tvrda. Při obrábění ultratvrdých ocelí příliš pomalý chod brání tomu, aby smyková zóna dosáhla kritické plastifikační teploty. Břit se s obrovským odporem prořezává studeným materiálem, čímž se mechanismus opotřebení posouvá z řízeného oděru na silné únavové odlupování.
Nalezení optimální řezné rychlosti pro frézy HRC65 není nikdy tak jednoduché jako kopírování parametrů z obalu. Reálné okno pro řeznou rychlost karbidové frézy je velmi tenké. Faktory, jako je velikost zrna karbidového substrátu, prahové hodnoty tvrdosti AlTiSiN v červené barvě, házivost vřetena a zvýšení poměru přesahu o pouhých 0.5, mohou snížit vaše pracovní parametry na polovinu. Proto vždy vyhodnocujeme řeznou rychlost frézy pro kalené oceli spolu se ztenčováním třísky a tepelným odvodem.
Když je obrobek natolik tvrdý, že standardní pilník od něj sklouzává, důležitá je jedna otázka: odvádí řezná rychlost skutečně teplo spolu s třískou – nebo každá otáčka vřetena postupně tříští špičku nástroje?

Frézovací charakteristiky kalené oceli (HRC 62–68) a referenční okno pro řezné rychlosti karbidových fréz
Při technických hovorech s lisovnami a zápustkami často vidíme, jak obráběči aplikují na obrobky s tvrdostí nad HRC 62 postupy s předkalenou ocelí (HRC 50). Jakmile materiál překročí HRC 60, základní fyzika řezu se zcela změní. Plastický tok prudce klesá, smykové prokluzování se stává prudkým a třísky se vynořují jako nespojité, vysokofrekvenční segmenty. Řezný odpor a okamžité tepelné výkyvy se zvyšují nelineárně.
Pro výrobce řezných nástrojů znamená nastavení spolehlivé řezné rychlosti karbidové frézy vyvážení mechanického rázu a tepelného smykového změkčení. Příliš pomalý chod vede k opracování nezměkčeného základního materiálu břitem, což vede k silné mechanické únavě materiálu. Příliš rychlý chod vede k tomu, že teploty rozhraní přesáhnou 1000 °C, což vede k odlupování povlaků a spojovací vrstvy. Potřebujete ověřenou základní rychlost, která koncentruje tepelnou energii striktně uvnitř primární smykové zóny.
Empirický rozsah řezných rychlostí pro stopkové frézy HRC65 (Vc: 45–120 m/min)
V našem testovacím centru a v závodech výrobních partnerů se praktická referenční rychlost frézování čelních fréz HRC65 u ocelí jako 1.2379 (D2) nebo CPM-10V pohybuje mezi 45 a 120 m/min. Tento široký rozsah není otevřenou výzvou k náhodnému upravování knoflíků pro potlačení posuvu. Vaše použitelná plocha je přímo vázána na radiální záběr (Ae) a kinematiku dráhy nástroje.
Při tradičním bočním frézování nebo rohovém profilování s radiálním odstupem 15–25 % držíme rychlost obrábění povrchu na konzervativních 45–70 m/min, abychom zabránili tepelnému hromadění v rozích. U dynamických trochoidálních drah s radiálním záběrem omezeným na 3–8 % Ae však kontaktní oblouk prudce klesá. Každá drážka má dostatek času na chlazení vzduchem na otáčku, což nám umožňuje zvýšit řeznou rychlost na 90–120 m/min pro vysoké rychlosti úběru materiálu.
Proč byste pro výpočty řezné rychlosti CNC neměli jednoduše aplikovat standardní parametry ocelových forem
V mnoha dílnách smluvních zakázek programátoři stále čerpají výchozí vzorce pro rychlost obrábění forem a oceli přímo ze standardních CAM knihoven. Z našich zkušeností z praxe vyplývá, že to zůstává hlavní příčinou katastrofického selhání nástrojů u kalených nástrojových ocelí. Konvenční vzorce předpokládají předvídatelnou objemovou tažnost. Při tloušťce HRC65 se smyková zóna zužuje na několik mikronů, zatímco koeficienty tření a specifické řezné síly dramaticky stoupají.
Zavedení standardních vzorců do vašeho nastavení vede k vysokému zatížení třískou v kombinaci s příliš konzervativní obvodovou rychlostí. To je v přímém rozporu s principy tvrdého frézování. Vysoké zatížení třískou generuje boční síly vychylování nástroje, které lámou karbidové drážky. Pokud nekompenzujete řeznou rychlost CNC s ohledem na ztenčení třísky a efektivní průměr, drážka spíše tře, než řeže. Efektivní otáčky vždy vypočítáváme zpětně od skutečné maximální tloušťky třísky (Hex).
Porovnání prahových hodnot tepelné degradace: Řezná rychlost pro frézování oceli HRC62 vs. HRC65
Mnoho obráběčů se domnívá, že mezi HRC62 a HRC65 se liší pouze 3 body Rockwella, za předpokladu, že 5% úprava rychlosti je dostatečná. Naše metalografické studie opotřebení nástrojů ukazují, že tyto dvě úrovně tvrdosti se nacházejí na zcela odlišných stranách útesu tepelné degradace. Pro řeznou rychlost frézování oceli HRC62 mikrostruktura stále umožňuje mírnou plastickou deformaci, čímž udržuje opotřebení hřbetu postupné a zvládnutelné mezi 80 a 130 m/min.
Při tvrdosti HRC65 jsou karbidy slitiny mnohem hustší a více rozptýlené v martenzitické matrici, což vytváří extrémní tření na hraně drážky. Použití rychlostí HRC62 na materiálu HRC65 degraduje nanokompozitní povlaky AlTiSiN během několika minut rychlou oxidací a tepelnou difúzí. Naše pravidlo je jednoduché: vzdejte se 15–25 % plochy, abyste stabilizovali pásma opotřebení boků, spíše než abyste se honili za okrajovými zisky za hranicemi tepelného selhání.
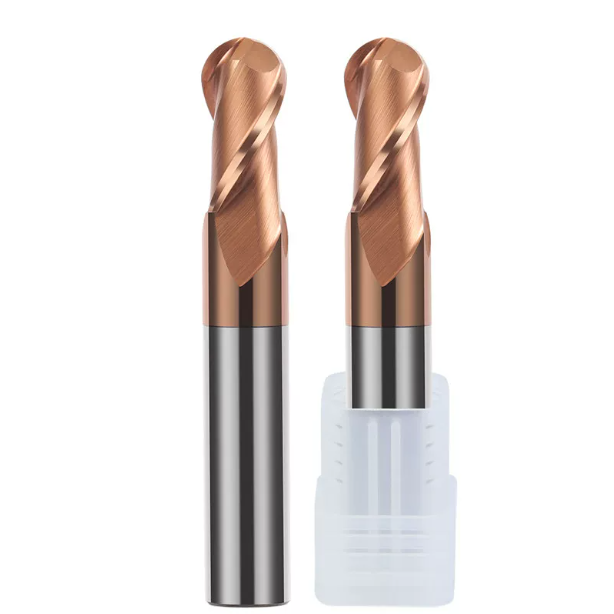
Klíčové proměnné ovlivňující řeznou rychlost frézování kalené oceli: povlaky, substráty a tuhost přesahu
Při odstraňování problémů v hrubovacích a dokončovacích operacích v amerických a evropských nástrojárnách se neustále setkáváme s klasickou chybou. Pokud fréza odštěpuje při doporučených otáčkách, obsluha instinktivně předpokládá, že obvodová rychlost je příliš vysoká, a stáhne zpět korekci vřetena. Obvodová rychlost nikdy nepracuje ve vakuu. Její účinnost je zcela určena dynamickou tuhostí systému držák nástroje a obrobek.
Při výrobě nástrojů ověřujeme, že skutečný limit řezné rychlosti pro frézy na kalené oceli závisí na skrytých strukturálních proměnných. Ultratvrdé oceli vyvíjejí na břit silné reaktivní radiální síly. Pokud substrát postrádá odolnost proti nárazům nebo se povlak odlupuje v důsledku tepelného namáhání, rychlost řezu na povrchu se stává irelevantní. Je nutné vyvážit chemii substrátu s celkovým tlumením při seřízení.
CNC frézovací řezné nástroje pro ultra vysokou tvrdost: Velikost zrna substrátu a tepelná stabilita AlTiSiN
Řezání oceli HRC 62–68 ničí univerzální karbid. U vysoce výkonných CNC frézovacích řezných nástrojů stlačujeme velikost zrna karbidu wolframu na 0.2–0.4 mikronu a udržujeme obsah kobaltu mezi 8 % a 10 %. Jedná se o záměrný inženýrský kompromis. Obětujeme objemovou tažnost, abychom dosáhli tvrdosti 93–94 HRA, čímž zabraňujeme deformaci břitu při extrémním zatížení.
Během zkoušek suchého řezání se teploty kontaktní zóny běžně pohybují mezi 900 °C a 1050 °C. Standardní povlaky TiAlN oxidují a odlupují se nad 800 °C, čímž zbavují ochranu hran. Náš nanokompozitní povlak AlTiSiN s vysokým obsahem křemíku vytváří amorfní pasivační tepelnou bariéru SiO₂, která odolává oxidaci nad 1150 °C. Tato nanobariéra vám poskytuje tepelnou odolnost potřebnou k udržení vyšších rychlostí linky.
Vliv přesahu (poměru L/D) a radiálního házení na rychlostní limity frézy HRC65
Zeptejte se nás na hlavní důvod, proč jsou obráběči nuceni snižovat rychlosti, a odpovědí je délka přesahu. U forem s hlubokými dutinami obsluha často vysouvá nástroje s přesahem 4D až 5D, aby vyčistila stěny, a pak se diví, proč nástroj chvěje. Průhyb se zvyšuje s třetí mocninou délky přesahu. Při zatížení třískou na úrovni mikronů toto ohýbání vytváří silné vysokofrekvenční vibrace.
Toto chvění ničí frézu HRC65 . Jakmile vyložení nástroje přesáhne 4D, musíte snížit obvodovou rychlost o 20 % až 35 % ve srovnání s 3D nastavením. Celkové indikované házení (TIR) na špičce nástroje musí zůstat striktně pod 0.003 mm. Pokud házení přesáhne 0.005 mm, jeden zub absorbuje celý radiální ráz a mikrotrhliny. Pro hluboké obrábění přejděte na nástroj s krčkem a zesíleným kuželem.
Logika pro nastavení řezné rychlosti při frézování na základě odstupu třísek a počtu drážek (4břitý vs. 6břitý)
Volba mezi 4 a 6 břity závisí na vyvážení pevnosti jádra a objemu kapes pro ukládání třísek. Mnoho obráběčů se domnívá, že tenké třísky ospravedlňují použití 6břitých nebo 8břitých nástrojů pro maximalizaci posuvu stolu. Zatímco další břity zvyšují tuhost jádra, snižují vzdálenost od třísek. V omezených řezech se žhavé, lámané třísky mohou shlukovat do úzkých drážek a přivařovat k tělesu frézy.
Doporučujeme stupňovité nastavení řezné rychlosti pro frézování. Pro hrubování nebo těžší radiální řezy (Ae nad 15 %) použijte 4břitou stopkovou frézu. Otevřené břity umožňují okamžité odstranění třísek studeným vzduchem pod vysokým tlakem, čímž se zabrání opětovnému řezání. 6břité frézy použijte pro lehké dokončování bočnic (Ae pod 3 %). V tomto nastavení můžete bezpečně zvýšit obvodovou rychlost a použít vysokofrekvenční mikrosmyk pro dosažení zrcadlového lesku.
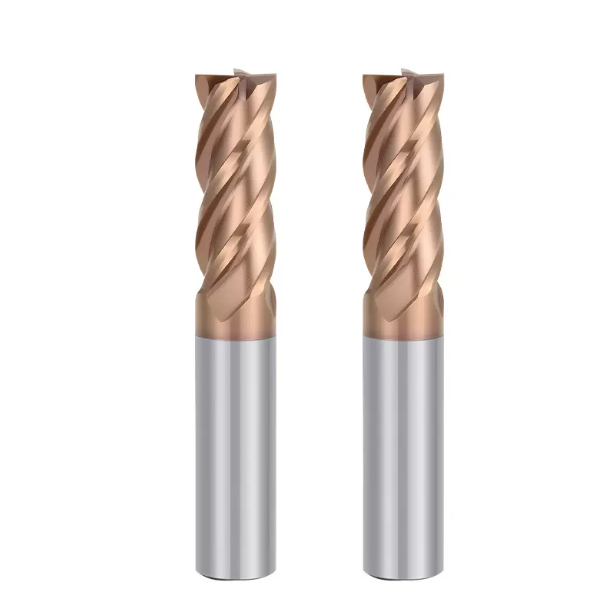
Posuvy a rychlosti karbidových fréz pro vysokofrekvenční frézování v moderních lisovnách
Při auditech zařízení na výrobu forem pozorujeme dva extrémy. Tradiční dílny používají příliš konzervativní posuvy z obavy z poškození nástrojů, zatímco moderní nástrojárny používají vysokofrekvenční mikrofrézování pro dosažení výjimečné kvality povrchu. Bez ohledu na řídicí jednotku vašeho stroje musí být rychlost obrábění a posuv úzce spjaty.
Nastavení posuvů a rychlostí pro karbidové frézy závisí na udržování konstantní dynamické tloušťky třísky (Hex). Pokud posuv na zub klesne pod honovací poloměr, břit se přestane smykově obrábět a začne se obrábět orbou. Tím se obrobek zpevní a spálí se čelo. Pokud posuv tlačíte příliš vysoko, nadměrný radiální tlak způsobí zlomení břitu. Rychlost, posuv a pracovní krok je nutné dynamicky koordinovat.
Optimalizace poměrů Ae a Ap pro maximalizaci řezné rychlosti frézy HRC65 v trochoidálních drahách nástroje
Při hrubování hlubokých kapes dynamické trochoidální dráhy z velké části nahradily tradiční obrábění v úrovni Z. Bezpečně zvyšujeme řeznou rychlost naší frézy HRC65 na 100–120 m/min přísným omezením radiálního záběru. Radiální krok (Ae) nastavujeme na 3–6 % průměru nástroje a zároveň axiální hloubku (Ap) frézy zpracováváme na 1.5 až 2násobek průměru frézy, abychom využili celou délku drážky.
Tato geometrie udržuje zub v záběru pouze 10–15 % každé otáčky, přičemž zbývajících 85 % je otevřených pro chlazení vzduchem. Řezné teplo se čistě odvádí, aniž by migrovalo do jádra nástroje. Vzhledem k malému Ae dochází ke ztenčení třísky. Musíte použít kompenzaci posuvu, která zvýší naprogramovanou hodnotu Fz 2x až 3x, aby zub čistě stříhal, a ne třel.
Vyvážení rychlosti frézování kalené oceli a posuvu na zub (Fz) pro prevenci vylamování rohů
Dynamika řezání se zhroutí, když fréza přechází z rovných stěn na ostré vnitřní poloměry. Obsluha často drží hladký profilový řez, jen aby slyšela hlasité lupnutí, když fréza narazí na vnitřní roh. Úhly záběru nástroje se okamžitě zvýší, což znásobí řezné síly a zlomí křehké rohové poloměry. Nikdy nepoužívejte přímočaré posuvy přes vnitřní poloměr kapsy.
Naše pravidlo ověřené v praxi chrání rychlost frézování kalené oceli: udržujte vysokou obvodovou rychlost a nízké zatížení třískami (0.03–0.06 mm/zub) podél rovných stěn. Jak se dráha blíží k rohu, naprogramujte rutiny CAM s předběžným vyhledáváním tak, aby se zpomalil posuv o 40–60 % a snížily se otáčky vřetena o 10 %. Pro postupné čištění rohového materiálu používejte loupací průchody, místo abyste najednou zahušťovali celý poloměr.
3D konturování formy: Výpočet řezné rychlosti pro frézování na základě efektivního průměru a vyhlazování dráhy
Dokončování 3D kontur kulovým hrotem představuje klamnou geometrickou past. Obráběči programují obvodovou rychlost pomocí jmenovitého průměru nástroje a pak se potýkají s hrubým dokončením a rychlým opotřebením hrotu. Problém je v geometrii: vypočítejte řeznou rychlost pro frézování pomocí efektivního průměru řezu (Deff) při skutečné hloubce řezu, nikdy ne s použitím jmenovitého průměru nástroje (Dc).
Při malých axiálních hloubkách (Ap 0.05–0.1 mm) se efektivní průměr řezu zmenšuje na zlomek nominální velikosti. Řezná hrana v blízkosti nulového středu se sotva pohybuje, táhne se a rozmazává po ocelové formě. Kompenzujte to zvýšením otáček vřetena o 30 % až 50 % spolu s vysokorychlostním vyhlazováním s předstihem. Pokud otáčky vřetena dosáhnou maxima, nakloňte nástroj o 15 stupňů na 5osé frézce, abyste odstranili úvratě z řezu.
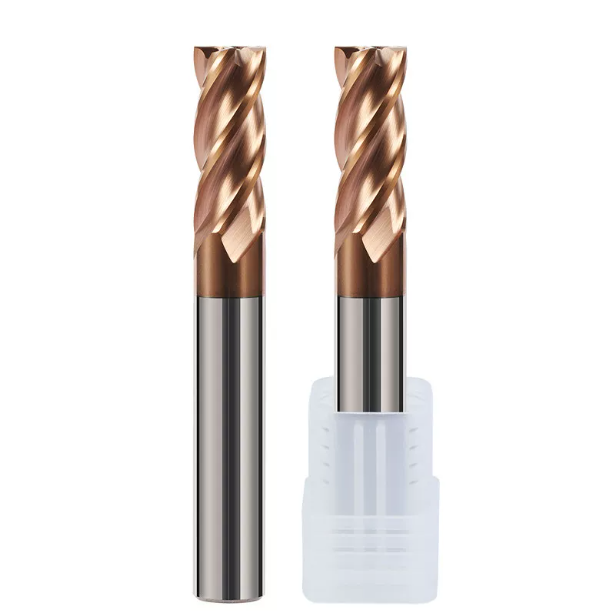
Řešení problémů na místě: Diagnostika selhání nástroje při CNC frézování kalené oceli
Když vyřizujeme technické výzvy z evropských a amerických obráběcích dílen, často se setkáváme s operátory, kteří svalují vinu na kvalitu nástrojů a předčasně vyměňují frézy. Z našich zkušeností vyplývá, že každá opotřebovaná fréza vytažená z vřetena slouží jako záznamník provozních dat. Frézování na tvrdo umožňuje prakticky nulovou toleranci chyb. Malé nevyváženosti parametrů zanechávají na břitech zřetelné mechanické a tepelné stopy.
Efektivní řešení problémů vyžaduje zpětné inženýrství těchto specifických vzorců opotřebení. U vysoce výkonných fréz pro kalené oceli CNC je katastrofické selhání zřídka způsobeno jedinou proměnnou. Je důsledkem cyklického mechanického zatížení a tepelných šoků. Před čištěním nástroje zkontrolujte hřbetní plochu pod 20násobným dílenským mikroskopem, abyste oddělili tepelné poškození od mechanického nárazu.
Tepelné praskání a mikrovyštěpení v rané fázi: Určení, zda je řezná rychlost CNC příliš vysoká nebo zda je posuv příliš nízký
Při zvětšení naznačují rovnoběžné hřebenovité trhliny probíhající kolmo k břitu tepelnou únavu. Když obsluha posune řeznou rychlost cnc nad tepelný strop povlaku, rychlé cykly ohřevu a ochlazování vytvářejí silné tepelné namáhání. Jakmile toto cyklické roztažení překročí lomovou houževnatost karbidové matrice, mikrotrhliny se šíří do substrátu a způsobují odlupování hran.
Tepelné praskání však může pramenit také z nedostatečného zatížení třískou. Pokud je posuv na zub příliš malý, břit se tře o zpevněný materiál, místo aby odděloval čisté třísky, čímž se teplo koncentruje na špičce nástroje. Zkontrolujte barvu třísky: pokud jsou třísky tmavě modré nebo fialové s hřebenovými lomy, snižte rychlost linky o 15–20 %. Pokud jsou třísky práškové nebo bledé, zvyšte posuv, abyste odvedli teplo.
Nárůstek na hraně (BUE) a zrychlené opotřebení: Řešení nedostatku změkčení vyvolaného smykem
Obrábění nástrojové oceli HRC 65 občas vede k nárůstu na hraně nebo silnému opotřebení kráterů, což mnoho inženýrů zaskočí. V našich zkouškách vřeten k tomu dochází, když je skutečná rychlost frézování kalené oceli pod plastifikačním oknem. Smyková zóna nikdy nedosáhne 600 °C–800 °C potřebných pro lokální tepelné změknutí, což nutí frézu prořezávat nepoddajný materiál.
Toto nízkoteplotní orování ničí broušení hran a za studena přivařuje mikročástice k břitu. Když se tyto usazeniny odlupují, strhávají s sebou karbidová zrna, což urychluje opotřebení hřbetu. Namísto snižování otáček – což prohlubuje cyklus orování – zvyšte řeznou rychlost o 10–15 %, pokud to dovolí tuhost nastavení. Dojde k tepelnému změkčení, které změní řez z tupého na čistý brum.
Praktické ověření chladicích médií: Proč suché obrábění s vírovou studenovzdušnou pistolí překonává náběhové chlazení
Zaplavení řezu HRC 65 vodou rozpustnou chladicí kapalinou při zvětšení kouře je rychlý způsob, jak zničit karbid. Rotující drážky během milisekund cyklicky mění teplotu mezi 1 000 °C v řezu a pokojovou teplotou v proudu chladicí kapaliny. Toto extrémní tepelné cyklování způsobuje silný tepelný šok, který vede k rychlé delaminaci povlaku a mikropraskání podél hranic zrn.
Při stanovování základní řezné rychlosti pro frézování použijte vířivou pistoli na studený vzduch. Chlazený stlačený vzduch (-5 °C až 5 °C) neochlazuje těleso frézy; poskytuje kinetickou sílu k odstraňování třísek a zabránění opětovnému řezání. V hlubokých dutinách, kde dochází k zastavení odvádění třísek, je proveditelné mazání minimálním množstvím (MQL) rostlinným olejem, ale vysokotlaké náběhové řezné kapaliny nadělá mnohem více škody než užitku.






