
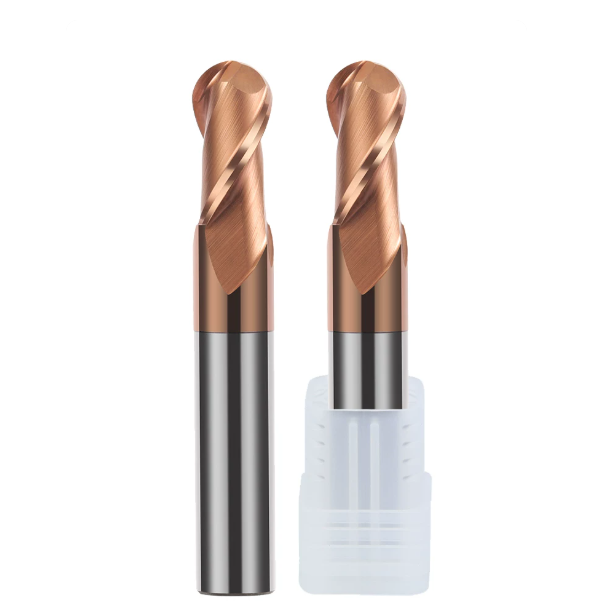
Před dvěma měsíci jsme pracovali na místě v závodě na lisování automobilových nástrojů ve Stuttgartu v Německu. Tým frézoval ocel 1.2379 (D2) tepelně zpracovanou na HRC62 na tříosém vysokorychlostním obráběcím centru. Obsluha pracovala s tradiční konstantní Z-lineární dráhou nástroje. Vřeteno vydávalo vysoký zvukový zvuk, fréza neustále trpěla mikrovyštěpováním v rozích, životnost nástroje se zastavila na 35 minutách a viditelné stopy po frézování ničily povrch.
S touto situací se setkáváme neustále v evropských i amerických obráběcích dílnách. Při hrubování ocelí HRC55 až HRC65 programátoři často volí mělké axiální řezy a pomalé posuvy. To nutí úvrat nástroje – kde řezná rychlost klesá na absolutní nulu – táhnout a obrábět ocel. Výsledné zpevnění a intenzivní tření rychle zničí i prémiovou kulovou frézu z karbidu.
Řešením není používání pomalejších posuvů. Je potřeba změnit mechaniku řezné síly pomocí dynamických drah nástroje CAM. Konkrétně to znamená přizpůsobení strategií trochoidního a odlupovacího frézování přímo kulové fréze pro kalené oceli. Reálná data z dílny potvrzují tři spolehlivá pravidla:
- Konstantní ovládání úhlu záběruTradiční lineární rohy způsobují skokový úhel záběru radiálního řezu od 30° do 180°, což způsobuje extrémní vychýlení. Trochoidální dráhy aretují radiální šířku řezu (ae) na 3 % až 8 % průměru nástroje, čímž eliminují rázové zatížení.
- Využití ztenčování třísek pro vysokou míru návratnosti výroby (MRR)Při malých radiálních přesazích se skutečná tloušťka třísky dramaticky zmenšuje. Zvýšení posuvu stolu toto ztenčení kompenzuje tím, že tepelnou energii přenáší přímo do odlétajících třísek, nikoli do jádra nástroje.
- Odstranění hřebenatek pomocí loupacího frézováníVelké axiální hloubky v kombinaci s mikroradiálními přechody umožňují hladké odlupování materiálu po obvodovém poloměru kuličky. To vede k povrchové úpravě pod Ra 0.4 µm a zkracuje dobu ručního leštění na stole.
V naší brusírně provádíme nekonečné rázové testy jader drážek a úprav hran pro tvrdé frézovací nástroje. I ty nejjemnější submikronové karbidové a nanokompozitní povlaky selžou na kalené oceli bez správné kinematiky dráhy nástroje. Opravdu se vaše nástroje spalují, protože je ocel příliš tvrdá, nebo váš CAM kód naráží špičku frézy do cihlové zdi?
Proč lisovny v Evropě a USA přecházejí z fréz s plochým dnem na kulové frézy z karbidu pro hrubovací operace po kalení?
Po celá desetiletí se v nástrojárnách v Severní Americe a Evropě hrubovala kalená nástrojová ocel pomocí fréz s kulatým nebo hranatým ostřím. U složitých 3D kontur a strmých úhlů úkosu však břitové destičky s hranatým ostřím snášejí hrubé bodové rázy. To vede k vylamování hran, předčasnému opotřebení rohů a nepravidelné životnosti nástroje. Dnes zkušení programátoři stále častěji používají karbidové kulové frézy s trochoidálními drahami nástroje pro spolehlivé hrubování tvrdých dutin.
Čtvercové frézy vytvářejí silné, stupňovité špičky řezné síly. Plynulý kulový poloměr naopak usnadňuje vniknutí břitu do řezu s progresivním tangenciálním odporem. Čtvercové nástroje sice uvádějí vyšší teoretickou rychlost úběru kovu, ale nemohou se vyrovnat bezrázovým přechodům zatížení u kulatého profilu nad HRC58. Naše dílenské zkoušky dokazují, že hrubování kulovým hrotem snižuje katastrofické zlomení nástroje téměř na nulu a zároveň drasticky stabilizuje zatížení vřetena.
H3: Řešení problémových bodů pro německého klienta s lisovacími formami pro automobilový průmysl: Od náhlých pravoúhlých přechodů ke konstantním kontaktním úhlům
Během našeho terénního provozu v roce 2024 pro klienta ze Stuttgartu, který se zabývá obráběním automobilových forem, jsme narazili na klasický úzký profil oceli HRC60 D2. Pokaždé, když fréza vjela do hlubokého 90° rohu, zatížení vřetena prudce vzrostlo z 35 % na více než 85 %. Stroj vydával hrozné skřípavé sténání a jeden ze tří nástrojů se při soustružení roztříštil. Obsluha to sváděla na nízkou tuhost stroje a neustále snižovala rychlost posuvu.
Příčina byla v NC programu jasná: dráha nástroje vedla přímo do rohu, čímž se úhel záběru frézy zvýšil z 30° na plných 180°. Lineární pohyby jsme nahradili plynulými, smyčkovitými trochoidními oblouky, které omezovaly radiální kontakt frézy na konstantních 8 %. Použitím stejné kulové frézy rázové zatížení okamžitě zmizelo, chvění ustalo a nástroj dokončil čtyři hodiny hrubování v kuse s nulovým opotřebením břitu.
H3: Skutečný vzorec pro kompenzaci posuvu na zub odvozený z našich dílenských testů týkajících se efektu „ztenčování třísky“
Mnoho programátorů se setkává s problémy, když sníží radiální přesah (ae) na 4 % nebo 5 % bez úpravy posuvu. Používají nominální katalogové rychlosti posuvu na zub (fz). Při lehkých radiálních záběrech je skutečná tloušťka třísky velmi malá. Břit se místo smyku tře a prokluzuje, což vytváří extrémní tření, které během několika minut strhává PVD povlak.
Abychom to vyřešili, naše testovací centrum používá efektivní multiplikátor kompenzace posuvu. Například při obrábění kulové frézy o průměru 8 mm s radiální šířkou řezu 0.4 mm je nutné více než zdvojnásobit naprogramovanou rychlost posuvu. Tím se dosáhne správné, skutečné tloušťky třísky, která absorbuje řezné teplo a odvádí ho od stopky nástroje.
Proč se kulové frézy určené pro kalené oceli tak snadno ničí „nadměrným řezným teplem“ během trochoidního frézování?
Strojníci se nás často ptají: pokud ztenčování třísek snižuje řezné teploty, proč hroty nástrojů stále černají, spalují se a selhávají během tvrdého trochoidálního frézování? Odpověď spočívá ve frekvenci cyklů. Trochoidální pohyby probíhají v hustých, nepřetržitých vysokorychlostních obloucích, které udržují nástroj v téměř neustálém záběru. Vysokoteplotní nanokompozitní povlaky pomáhají, ale nemohou překonat špatný odvod třísek.
Při frézování nad HRC60 ničí zachycené třísky opětovným řezáním břity. Zpevněné mikrotřísky se uvnitř drážky chovají jako karbidové brusné zrno. To, co pod světly dílny vypadá jako obyčejný oděr, je téměř vždy tepelné únavové praskání v substrátu. Pokud používáte kulovou frézu pro kalené oceli, nespoléhejte se na přívod chladicí kapaliny; pro okamžité odstranění třísek tryskou sušte suchým vysokotlakým vzduchem.
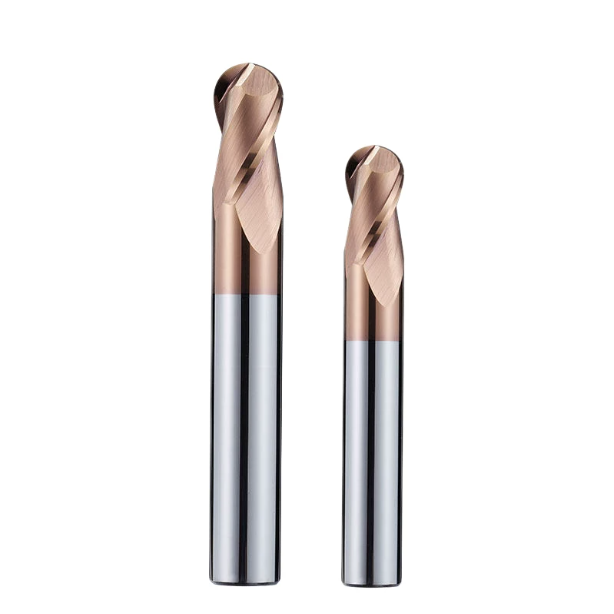
Zvládnutí kalených ocelí pro formy (HRC 55–65): Mikrogeometrie a řízení odvodu třísek pro kulové frézy HRC 65
Obrábění vakuově kalených nástrojových ocelí určených pro práci za tepla nebo práškovou metalurgii posouvá řezné nástroje na jejich fyzické limity. Jakmile tvrdost materiálu překročí 55 % HRC, úběr kovu se přesouvá z plastické smykové deformace na mikrolomové vytlačování. Pokud používáte univerzální nástroje se standardními profily úhlu čela, vysoké smykové tlaky způsobí během několika minut odštípnutí a delaminaci břitu.
Spolehlivé frézování tvrdých materiálů závisí spíše na mikrogeometrii než na makroskopickém tvaru drážky. Speciální kulová fréza s čepelí HRC65 vyžaduje ultrajemný submikronový karbidový substrát, optimalizovaný jádrový materiál a nastavený honovací poloměr. Obsluha se často zaměřuje pouze na otáčky a posuv stolu a přehlíží, jak mikroúprava břitu určuje, zda se břit hladce stříhá, nebo se pod zatížením drolí.
Proč používáme při výrobě kulových fréz HRC65 mírně negativní úhel čela v kombinaci se negativní fazetkou (honováním)?
Zákazníci se našich brusičů nástrojů často ptají: „Proč neostřit břit více, aby se snížily řezné síly?“ Naše zkušební zařízení ukazují, že ostré břity s pozitivním úhlem čelu vystavují vysokému tahovému napětí při nárazu na tvrdé karbidové vměstky s tvrdostí nad HRC60. Slinutý karbid dobře zvládá tlak, ale jeho pevnost v tahu je nízká. Při vysokém tahovém zatížení se ostré břity odlupují jako křehké sklo.
Při broušení naší řady kulových fréz z tvrdého karbidu pro frézování tvrdých materiálů nastavujeme radiální úhel čela mezi -5° a -8° a aplikujeme honovací nástroj na břity o délce 5 až 10 µm. Tento negativní profil úhlu čela přeměňuje ostré tahové síly na tlaková napětí, která může karbidové jádro absorbovat. Mírně zvyšuje pasivní radiální axiální sílu, ale zároveň udržuje břit tuhý a bez třísek během agresivních hrubovacích řezů.
Řešení problému odstraňování zbytkového materiálu ve vnitřních rozích formy: Jak trochoidální dráhy zabraňují předčasnému vylamování v kulovém hrotu (Zero-Speed Center)
V hlubokých dutinách forem si operátoři často všímají frustrujícího vzorce poruch: vnější drážky zůstávají ostré, ale přesná středová špička se odlomí a zčerná. K tomu dochází proto, že se poloměr řezu zmenší na nulu u kulové špičky, čímž se plocha sníží na naprostou nulu. Nástroj nemůže stříhat materiál ve středu; pouze drtí a roztírá ocel pod silným axiálním přítlakem.
Vyřešili jsme tento problém pro evropského výrobce vstřikovacích forem, jehož standardní dráhy vodorysky zatlačovaly střed frézy přímo do zbylého rohového materiálu. Přeprogramovali jsme CAM soubor s konvexními trochoidálními odlupovacími průchody a přidali jsme malý úhel náklonu, abychom udrželi řezný kontakt mezi 30 % a 70 % poloměru kuličky. V kombinaci s vhodnou kulovou stopkovou frézou pro kalené oceli tato změna eliminovala vyfukování hrotu a snížila lom rohového nástroje o více než 80 %.
Chlazení vzduchem, olejová mlha (MQL) nebo suché řezání? Data o tepelné únavě nástroje z testů forem pro tlakové lití HRC62
Výběr chladicí kapaliny při frézování za tvrdých podmínek vyvolává neustálé debaty. V naší zkušební laboratoři jsme provedli zkoušky prodlouženého opotřebení na tlakově litých blokech HRC62 1.2344 (premium H13). Použití vodou rozpustné chladicí kapaliny se ukázalo jako katastrofální: čelo nástroje dosáhlo v řezu teploty 900 °C a na výstupu se okamžitě zkalilo. Tento silný tepelný šok způsobil popraskání břitu hustými hřebenovými lomy a zničení kulové frézy za méně než dvacet minut.
Naproti tomu suchý provoz s čistým stlačeným vzduchem o tlaku 6 barů nebo vyšším vedl k hladkému a předvídatelnému opotřebení hřbetu. Vysokotlaký vzduch okamžitě odvádí žhavé třísky, čímž zabraňuje poškrábání při opakovaném řezání bez tepelného šoku. Pro požadavky na vysokou povrchovou úpravu čisté mazání minimálním množstvím (MQL) příjemně snižuje tření při obrábění. Pokud nemusíte dodržovat přísné teplotní limity napříč velkým dílem, je pro tvrdé trochoidální frézování mnohem bezpečnější proudění suchého vzduchu než přívod chladicí kapaliny.
Praktické porovnávání parametrů: Pokyny pro hluboký řez pro různé velikosti fréz a kalené materiály
Při řezání kalené nástrojové oceli mnoho obráběčů používá katalogové rychlosti a posuvy vyražené na obalu. To funguje na předkalené P20, ale mezi HRC55 a HRC65 to způsobuje okamžité vylamování. Frézování na tvrdo neodpouští špičky v zatížení třískami; různé průměry fréz mají zcela odlišné poměry jádra k vnějšímu průměru, příčné pevnosti v tahu a objemy drážek pro odvod třísek. Nelze použít lineární logiku škálování napříč různými průměry nástrojů.
Když nastavujeme dráhy nástroje pro zahraniční dílny, programujeme spíše podle tuhosti těla nástroje než podle katalogových maxim. Velké nástroje mají vysokou torzní tuhost, aby zvládly hlubší axiální řezy, za předpokladu, že radiální přesah zůstane nízký, aby se zastavily harmonické složky vřetena. Mikrofrézy mají tenká jádra žeber, kde drobné posuvné hroty okamžitě zlomí krček. Nastavení dynamických limitů pro specifické velikosti fréz je nezbytné pro skutečně tvrdé frézování.
H3: Tabulka gradientů parametrů napříč velikostmi: Limity pro nastavení trochoidálního přesahu (ae) – od mikrofréz po standardní velikosti čelních fréz
Programátoři se často dostanou do potíží při zmenšování kroků od středních nástrojů k mikrofrézám. U nástroje o průměru 12 mm řeže radiální řez 8 % (ae = 0.96 mm) hladce ve vysokorychlostních drahách nástroje. Pokud se stejný poměr 8 % sníží na mikrofrézu o průměru 2 mm nebo 3 mm, fréza se zasekne v okamžiku, kdy se dotkne oceli. Mikrodrážky jsou mělké, takže vysoké zatížení třískami je ucpává a překračuje smykovou mez karbidu.
V našem testovacím centru, které používáme závitořeznou ocel HRC60, omezujeme radiální přesah pro mikronástroje do 3 mm na 2 % až 4 % průměru nástroje. Chcete generovat řeznou stopu pomocí otáček vřetena, spíše než širší řez. Jakmile přejdete na standardní velikosti kulových fréz s karbidovým čepem od 6 mm do 16 mm, můžete přesah otevřít na 5 %–8 %. Nalezení této ideální vzdálenosti je lepší než neustálé hledání agresivních šířek řezu.
Proč je 8mm kulová stopková fréza „zlatým prahem“ pro hrubování a polodokončování hlubokých dutin v evropské a severoamerické výrobě vstřikovacích forem?
Při procházce po dílnách s vysoce přesnými nástroji v Německu a USA jsme si všimli konzistentního trendu. Nejvíce zásobeným nástrojem téměř nikdy není tuhý 10mm nebo hbitý 6mm nástroj. Téměř vždy se jedná o 8mm frézu. Toto je oborový konsenzus týkající se vyvážení geometrie kapsy, tuhosti nástroje a vůle držáku nástroje.
Mechanicky poskytuje kulová fréza o průměru 8 mm téměř 2.3krát větší ohybovou odolnost než nástroj o průměru 6 mm, což dramaticky snižuje vysokofrekvenční chvění. Formy na automobilová osvětlení a spotřebiče obvykle obsahují zaoblení dna R4 až R5 v hlubokých žebrech, takže fréza o průměru 8 mm je přesně vhodná pro odstraňování zbytků materiálu. Vyvažuje tuhost potřebnou pro agresivní řezy s 3D dosahem pro obrábění tvarů, což z ní činí nejbezpečnějšího pracovního koně pro práci s hlubokými dutinami.
Kompenzace bočního vychýlení nástroje během trochoidního a odlupovacího frézování s kulovými frézami s dlouhým vyložením (4D+) 8 mm
Hluboké dutiny formy nad 35 mm vynucují dlouhé přesahy nástroje, které zesilují konzolový efekt. Používání kulové frézy o průměru 8 mm s vyložením 4xD nebo 6xD způsobuje mikroskopické boční vychýlení pod radiálním řezným tlakem. Pokud vaše dráha CAM řídí teoretický profil stěny při hlubokém dokončovacím řezu, získáte kuželovitost: horní část stěny se podřízne, zatímco dno si ponechá přebytečný materiál.
Tento problém jsme pro francouzského výrobce forem pro letecký průmysl vyřešili třístupňovým nastavením. Nejprve jsme snížili radiální šířku a posuv stolu o 15 % až 20 %, abychom snížili sílu odtlačování. Poté jsme naprogramovali stupňovité axiální úrovně odlupování podél stěny, abychom řídili kontaktní zónu aktivní drážky. Nakonec jsme ponechali 0.02 mm pro průchod pružinou s nulovým zatížením. Mechanické řízení řezných sil je vždy lepší než spoléhání se na kompenzaci poloměru na straně stroje.
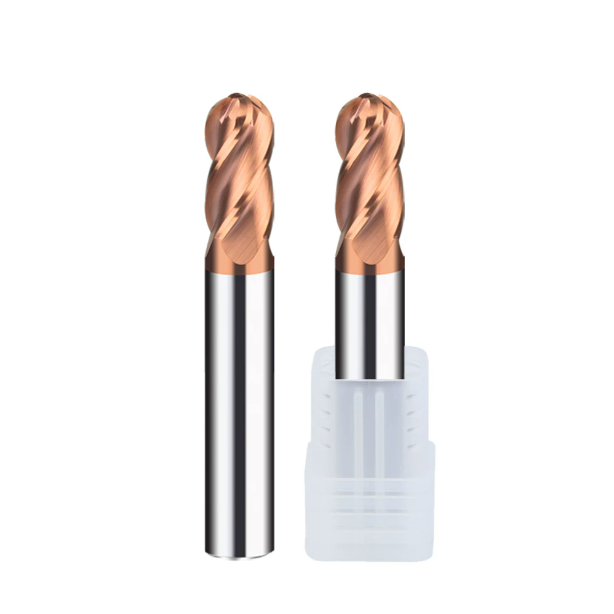
Frézování loupáním pro dokončování kalených bočnic a hlubokých drážek: Dosažení drsnosti povrchu Ra 0.2 před leštěním
Dokončování kalených stěn dutin tradičními mělkými vodoryskami ve výšce Z vytváří masivní úzká hrdla v dílně. Stovky mělkých průchodů zanechávají jemné vroubkování, které nutí dělníky strávit 15 až 20 hodin ručním leštěním. Ruční práce riskuje vymývání ostrých dělicích linií a tolerancí uchycení. Frézování odlupováním tento problém řeší nahrazením mělkých stupňů hlubokým axiálním záběrem a malými radiálními stupni, čímž se ocel loupe jako u přesného soustruhu.
Toto nastavení používáme na veletrzích nástrojů a ve výrobních závodech po celém světě. Pokud je vaše nastavení pevné a házivost držáku zůstává pod 3 mikrony, přesná kulová fréza s odlupovacími dráhami konzistentně dosahuje povrchů s Ra 0.2 až Ra 0.4 µm přímo z vřetena. To zkracuje dobu leštění na stole až o 70 % a eliminuje deformace povrchu, čímž zajišťuje plynulé a bezodrazové vyhazování plastových dílů.
Praktické využití malé radiální hloubky (ae ≤ 2 % D) a velké axiální hloubky (ap): Rozložení opotřebení hrotu nástroje prostřednictvím kulového obloukového břitu
Mnoho programátorů váhá s hlubokým zapuštěním frézy do kaleného řezu, protože se obávají, že řezné zatížení nástroj zlomí. Fyzika ve skutečnosti hraje ve váš prospěch: při lehkých axiálních řezech se teplo a zatížení soustředí přímo na špičku frézy, čímž se rychle opotřebovává špička frézy. Frézování odlupováním nahrazuje šířku řezu hloubkou řezu, maximalizuje axiální hloubku a zároveň omezuje radiální přesah na 1 % až 2 % průměru nástroje.
Testování na nerezové oceli pro formy třídy HRC54 třídy 420 ukázalo, že se tím rozprostírá řez podél rozšířené obvodové kontaktní plochy. Tenké třísky snižují boční axiální síly a rozprostírají řezné teplo po celé délce drážky, místo aby se ohříval špička. Spojení této strategie se specializovanou kulovou frézou pro kalené oceli zdvojnásobuje nebo ztrojnásobuje životnost nástroje ve srovnání s frézováním na vodorysce s postupným snižováním.
Odstranění stop po řezu: Souběžné/konvenční frézování a techniky vstupu/výstupu pro severoamerické klienty zabývající se zdravotnickými prostředky
Loni jsme pomohli dodavateli zdravotnických nástrojů z Bostonu s čištěním povrchových úprav kovových vložk do forem HRC58. Zákazník se neustále potýkal se svislými čarami a mikrostupni na stěnách kapes, přičemž skeny souřadnicových měřicích strojů ukazovaly vlnitost přesahující 5 mikronů. Dílna se pokusila upravit posuvy, rychlosti a značky nástrojů, ale povrchové stopy zůstaly.
Skutečný průlom přišel s přeprogramováním nájezdových a výjezdových drah nástroje. Zrušili jsme veškeré přímočaré zanořování a výjezdy ve prospěch plynulých tangenciálních oblouků spárovaných s překrývajícími se šroubovicovými vyjetími. Také jsme v celém cyklu vynutili čistě sousledné frézování, čímž jsme zabránili náhlým změnám výchylky běžným u konvenčních řezů. Práce s tuhou karbidovou kulovou frézou s touto dráhou vyčistila stupně a poskytla čistý povrch při optické kontrole.
Praktické využití kompenzace úhlu nastavení při vysokorychlostním 5osém odlupovacím frézování kulovými frézami z karbidu
Pokud používáte 5osý stroj, nikdy nedržte osu nástroje kolmou k řezné ploše kalené oceli. Tříosý stroj vás nutí řezat středovým hrotem, kde řezná plocha klesá na nulu. 5osý stroj vám umožňuje naklánět nástroj a odvádět kontaktní bod od této středové mrtvé zóny. Zaražení středu kuličky do tvrdé oceli vytváří mikrosváření, rozmazané povrchy a chvění.
Při loupání strmých stěn na matricech HRC62 programujeme úhel nastavení 15° až 20° se sklonem 5° podél obrysu stěny. Tím se udržuje řezný kontakt v ideálním místě kulové frézy z tvrdokovu, kde je obvodová rychlost nejvyšší a geometrie drážky čistě střihá. Obejití nulového hrotu eliminuje chvění, udržuje stabilní zatížení vřetena a vytváří zrcadlový lesk po vyjmutí ze stroje.
Nastavení dráhy CAM a tuhost vřetena stroje: Typická chyba způsobená programováním, se kterou jsme se setkali v dílně zákazníka
Když nám dílny volají ohledně rozbitých nástrojů nebo špatného chvění, operátoři obvykle viní nekonzistentní dávky nástrojů nebo tvrdá místa v oceli. U kalené oceli vysoké smykové napětí zvětšuje každou chybu v nastavení obrábění. Drobné hroty dráhy nástroje nebo dynamické házení spouštějí destruktivní vysokofrekvenční rezonanci v zóně řezu. Řezné síly pak během milisekund překročí mez kluzu karbidu.
Naším prvním diagnostickým krokem nikdy není výměna frézy; vytáhneme protokoly zatížení vřetena a zkontrolujeme zveřejněný G-kód. Mezi teoretickými body pohonu CAM a reálnými limity zrychlení servopohonů často existuje obrovský rozdíl. Obrábění přesné karbidové kulové frézy po úzkých 3D konturách vyžaduje plynulý pohyb servopohonu. Náhlé změny vektoru a nízká tuhost stroje zůstávají hlavními tichými zabijáky břitů.
Plánování posuvu (adaptivní optimalizace posuvu): Řešení pro náhlé skoky v řezném zatížení na šikmých plochách
Při optimalizaci programů pro italského výrobce vstřikovacích forem pro automobilový průmysl jsme odhalili zásadní chybu v oblasti úkosů stěn dutiny. Programátor spustil jednu pevnou rychlost posuvu po celém 3D povrchu. Jakmile nástroj přešel z plochého dna kapsy na strmou stěnu o úhlu 60°, kontaktní plocha a objem třísek se okamžitě zdvojnásobily. Zatížení vřetena prudce vzrostlo, řez vrzal a břit se odlamoval v důsledku silného nadměrného záběru.
Tento problém jsme vyřešili povolením adaptivního plánování posuvu v jejich postprocesoru. Rutina automaticky sníží naprogramovanou rychlost posuvu o 25 % až 35 % před vstupem do strmých stěn a po stabilizaci zatížení se plynule vrátí zpět. Díky tomu se řezné síly na kulové fréze pro obrábění kalené oceli napříč 3D povrchy udržují stabilní. Zabraňuje se vychýlení nástroje, eliminuje se drážkování a zabraňuje se náhlému lomu hrotu.
Meze zrychlení/zpomalení obráběcího stroje a dynamického vyvážení: Jak může házení držáku nástroje (> 0.003 mm) okamžitě zničit nástroj během odlupovacího frézování
Při frézování tvrdých materiálů s odlupováním umožňuje celkové indikované házení (TIR) nulové kompromisy. Pokud je radiální přesah ($a_e$) pouze 0.05 mm až 0.15 mm, házení nad 0.003 mm nutí jeden břit přenášet téměř veškeré zatížení. Tento nerovnoměrný mechanický ráz způsobí během několika minut mikroodštípnutí zatíženého zubu. Jakmile selže tento jediný zub, okamžitě následuje katastrofální porucha celého nástroje.
Ve švýcarské hodinářské dílně bojovali operátoři s nepravidelnou životností nástrojů pomocí standardních kleštinových upínačů ER. Pomocí zkušebního indikátoru jsme změřili házivost hrotu nástroje na vřetenu; naměřila hrozných 0.008 mm. Při 20 000 ot./min se nástroje zaběhly za méně než deset minut. Nařídili jsme přechod na vysoce pevné hydraulické nebo tepelně upínací držáky vyvážené na G2.5 při 25 000 ot./min. Použití kulové frézy o průměru 8 mm v tomto pevném nastavení zajistilo tichý řez a zrcadlový lesk Ra 0.2 µm.
Nastavení trochoidálních poloměrů oblouků pro obrábění rohů hluboké dutiny: Proč se naprogramovaný poloměr rohu nikdy nesmí rovnat poloměru nástroje
Nejčastější chybou, se kterou se setkáváme při frézování hlubokých dutin, je sladění naprogramovaného poloměru rohu s poloměrem nástroje. Pokud použijete kulový frézovací nástroj R4 k opracování vnitřního rohu R4, úhel záběru nástroje se v místě vrcholu zvýší z 15° na plný úhel 90° nebo 180°. Tento okamžitý nárazový impuls zatížení přitlačí nástroj k polotovaru a během zlomku sekundy zlomí krček nástroje.
Školíme programátorské týmy podle jednoho přísného geometrického pravidla: vždy udržujte naprogramovaný poloměr vnitřního rohu alespoň o 10 % až 20 % větší než poloměr vaší kulové frézy. Pokud tiskové tolerance vyžadují přesný úzký roh, naprogramujte trochoidální smyčkové dráhy pro odlupování materiálu vrstvu po vrstvě. Dávání prostoru nástroji pro dýchání eliminuje zasekávání v celé drážce a umožňuje vřetenu stroje plynule klouzat úzkými rohy.
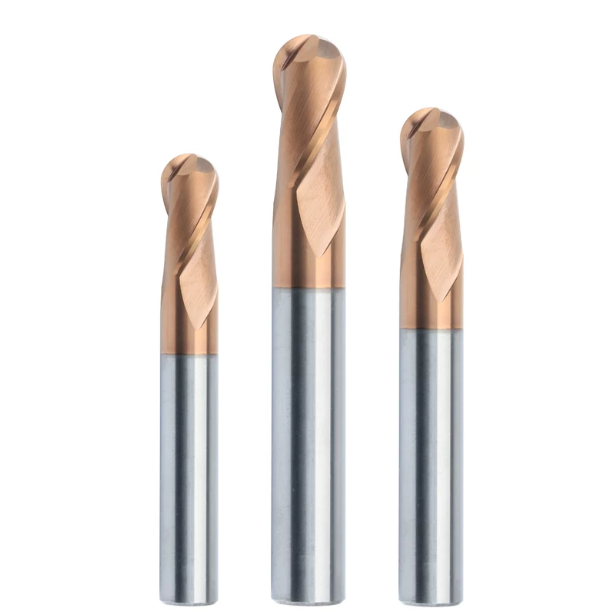
Rozbor výroby nástrojů: Základní kvalita pro kompetentního výrobce kulových fréz
Strojníci si často všímají, že identický CAM kód vede k zcela odlišné životnosti nástroje při přechodu mezi různými značkami nástrojů. Při obrábění ocelí s tvrdostí mezi HRC55 a HRC65 nemají řezné nástroje žádnou toleranci pro chyby. Spolehlivý výrobce kulových fréz dělá mnohem víc než jen brousí rozměry drážek podle tisku; udržuje přísné kontrolní smyčky zahrnující strukturu zrn karbidu wolframu, házivost profilu a přilnavost povlaku.
Vzhledem k tomu, že jsme strávili desítky let brusnými stroji a podporou lisoven po celém světě, víme, že se dílny nejvíce obávají neočekávaného odštípnutí a nekonzistence mezi jednotlivými šaržemi. Pokud jeden nástroj řeže čtyři hodiny, zatímco další se rozbije za čtyřicet minut, je příčinou téměř vždy kvalita výroby nástroje. Mikroskopické vady substrátu se při vysokofrekvenčním řezném rázu zvětšují a ničí nastavené parametry obrábění.
Submikronové karbidové substráty: Proč standardní karbidové třídy neodolávají vysokofrekvenčnímu nárazu kalené oceli?
Při konstrukci nástrojů pro tvrdé závitové oceli jsme testovali desítky druhů karbidu wolframu s různými poměry kobaltového pojiva. Mnoho obráběčů se domnívá, že tvrdší druhy substrátů jsou vždy lepší pro tvrdé frézování. Ve skutečnosti jsou tvrdší standardní druhy příliš křehké. Vysokorychlostní trochoidní průchody nad 10 000 ot./min. způsobují tisíce mechanických rázů každou sekundu; hrubá zrna karbidu se rychle šíří do zlomených stopek nástroje.
Abychom dosáhli maximální odolnosti proti opotřebení a zároveň vysoké rázové houževnatosti, vyrábíme naše řady kulových fréz z karbidu s použitím ultrajemných submikronových tyčí (velikost zrna 0.2 až 0.5 µm) s 8 % až 10 % kobaltu. Tato hustá mikrostruktura pevně uzavírá hranice zrn a tlumí náhlé výkyvy řezné síly. Pokud se u houževnatých ocelí pro tváření za studena často láme nástroj, zkontrolujte specifikace substrátu; přechod na ultrajemnozrnný karbid s vysokou příčnou pevností v tahu často problém vyřeší.
Testování adheze nanokompozitních povlaků (nACo / AlCrN): Zajištění sférickosti hran a integrity spoje povlaku před odesláním
Teploty v zóně okamžitého řezu během frézování tvrdým loupáním běžně přesahují 800 °C, což z PVD povlaku dělá váš primární tepelný štít. Při kontrole kvality povlaku kontrolujeme spíše odolnost proti oxidaci a adhezi mezifázových spojů než lesk povrchu. Nanokompozitní povlaky nACo nebo AlCrN s vysokým obsahem hliníku nabízejí extrémní tvrdost za vysokých teplot, ale špatná příprava substrátu způsobuje rychlé odlupování při vysokém smykovém zatížení, což během několika sekund spálí břit.
Kromě pevnosti vazby povlaku je skutečná kulatnost profilu řezné kuličky nedílnou součástí. V našem brusírně se každá vysoce přesná kulová fréza pro kalené oceli před odesláním ověřuje interferometrií v bílém světle a opticky. Přesnost profilu kuličky držíme striktně v rozmezí $\pm 0.003\text{ mm}$. Pokud máte potíže s odstraněním stop po otisku na bočních stěnách dutiny, zkontrolujte kulatnost výbrusu nástroje; pokud je poloměr kuličky vybroušen nekruhově, kvalita povrchu se zastaví nad Ra 0.2 µm.
Praktické mechanismy zpětné vazby pro řešení problémů s abnormálním poškozením nástroje (jako zkušený výrobce kulových stopkových fréz)
Podpora přesných lisoven v Severní Americe a Evropě nás naučila, že dodavatel řezných nástrojů musí sloužit jako prodloužení vaší programovací místnosti. Když zákazník nahlásí předčasné selhání břitu nebo neočekávané vylamování, nikdy nehádáme na základě fotografie z mobilního telefonu. Prověřujeme kompletní datovou sadu: specifikace vřetena, naměřenou házivost držáku, nezpracované CAM soubory a provádíme metalografickou mikroskopickou analýzu vrácených opotřebovaných fréz.
Skutečná optimalizace dráhy nástroje je společný inženýrský proces mezi dílnou a bruskou. Pokud čelíte náročným výzvám, jako je čištění hlubokých žeber nad HRC60, stabilizace tenkostěnných loupacích řezů nebo řešení neobvyklého vylamování, zašlete nám své řezné parametry, výkresy obrobků a specifikace oceli. Ve spolupráci s vámi jako specializovaný výrobce kulových fréz dokážeme analyzovat skutečné řezné síly a zajistit spolehlivý proces, který chrání vaše zisky.






