
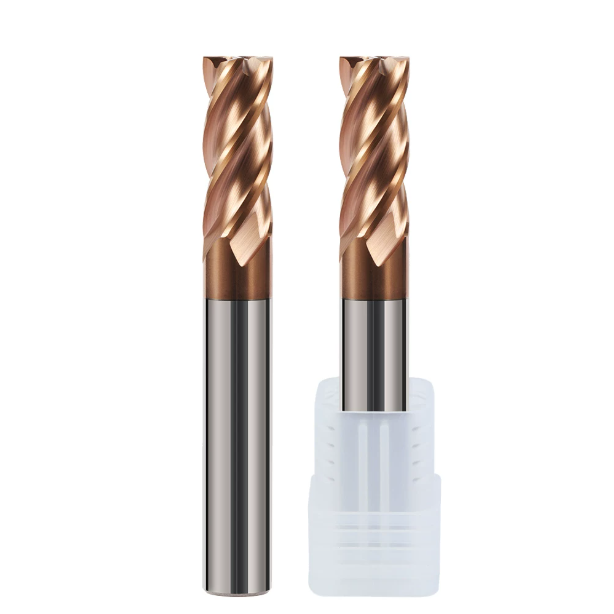
Minulý měsíc nám výrobce vstřikovacích forem v Ohiu zaslal přímo do technické schránky urgentní hlášení o zmetku. Na vysokorychlostním 5osém stroji dokončovali frézování kluzné břitové destičky vyrobené z nástrojové oceli AISI D2 (kalené na 62 HRC). Právě když nástroj dosáhl pravoúhlého průchodu pro začištění rohu u třetího dílu, vřeteno zaskřípalo. 90° roh jejich monolitní karbidové frézy se katastrofálně odštípl, stěna dutiny se prořízla o 0.04 mm a vznikl odpad součástky v hodnotě 3 200 dolarů.
Tento scénář je běžný v našich záznamech technické podpory. Mnoho obráběčů, kteří pracují s ocelemi o tvrdosti 55–65 HRC, instinktivně snižuje rychlost posuvu nebo zaplavuje řez vodou rozpustnou chladicí kapalinou. Při frézování za tvrda však nízké rychlosti zvyšují tření, zatímco kapalná chladicí kapalina vyvolává prudký tepelný šok, který láme karbid. Při této tvrdosti se úběr kovu přesouvá z plastického smyku na lokalizovanou tlakovou deformaci, což znamená, že konvenční logika nástrojů okamžitě selhává.
Standardní čtvercová fréza má při extrémním kontaktním tlaku Achillovu patu: svůj nepodepřený 90° roh. Bez optimalizace přípravy hran, optimalizovaných velikostí zrn substrátu a povlaků pro vysoké teploty se standardní nástroje spálí během několika minut. Spolehlivé obrábění vyžaduje vyváženou tuhost jádra, drážky tlumící vibrace, mikrotrochoidální dráhy a specializované čtvercové frézy z karbidu HRC65. Bojuje vaše dílna s tímto cyklem, kdy rohy fréz selhávají ještě před dokončením dvou dílů?
Praktická problematická místa při obrábění kalené oceli: Proč standardní hranaté frézy často selhávají při obrábění materiálů s tvrdostí 55–65 HRC?
Když tvrdost obrobku dosáhne rozsahu 55–65 HRC, tradiční řezné mechanismy již neplatí. Univerzální čtvercová fréza, která hladce obrábí středně uhlíkovou ocel, se zde setkává s extrémní radiální odolností. S prudkým nárůstem zatížení vřetena vytvářejí řezné síly obrovské jednotkové tlakové napětí na špičku. Bez specializovaných geometrií s vysokou tvrdostí se mikrotrhliny šíří karbidovou matricí během několika sekund.
Operátoři se často snaží zachránit životnost nástroje snížením řezných rychlostí na polovinu a snížením posuvů. Tato intuice se vymstí. Neoptimální obráběcí rychlosti nedokážou odvést teplo generované třením, což nutí břit třít se o abrazivní karbidové sraženiny. Tento cyklus urychluje mechanickou únavu, což dokazuje, že obrábění kalené oceli vyžaduje vysokou tvrdost za červena, osvědčenou mikrogeometrii a nepoddajnou stabilitu břitu.
Katastrofa mikrovyštípávání na hrotech nástrojů 90°: Analýza dvojích mechanismů tepelného namáhání a mechanického rázu při obrábění razníkem D2 a DC53
Při řešení problémů s projektem lisování jsme provedli audit linky vyrábějící razníky z ocelí pro tváření za studena D2 a DC53 (60 HRC). Při použití standardní čtvercové frézy pro kalené oceli k očištění ostrých vnitřních rohů se hroty zlomily během dvou cyklů. Mikroskopická kontrola ukázala klasické termomechanické odlupování: zlom začal na nejvzdálenějších mikronech 90° rohu a odlupoval se směrem k boku.
Ostré rohy mají zanedbatelnou hmotnost pro rozptyl tepelné energie. Teploty v kontaktní zóně rychle překračují 900 °C, zatímco tělo nástroje zůstává chladné, což vytváří strmý teplotní gradient a cyklické napětí. V kombinaci s tvrdými karbidy v DC53 funguje každý náraz zubu jako mikrokladivo. Bez konstrukčního negativního zkosení tato kombinovaná napětí ničí ostré rohy.
Nulová tolerance pro chyby při výběru nástroje: Proč standardní stopkové frézy pro předkalené oceli (HRC 30–40) selhávají u kalených dílů?
Dílny často předpokládají, že fréza určená pro P20 nebo 718H (HRC 30–40) zvládne 58 HRC jednoduše proto, že má prvotřídní povlak. Viděli jsme, že tento předpoklad zničil mnoho cenných obrobků. Předkalené oceli umožňují plastické smykové řezání, což vyžaduje hluboké drážky a pozitivní úhly čela pro odvod třísek. Tytéž geometrie se ukazují jako osudné u plně kalené nástrojové oceli.
Obrábění s vysokou tvrdostí vyžaduje opačný geometrický přístup. Hluboké drážky pro odvod třísek snižují průměr jádra, což způsobuje nadměrné vychýlení a zasekávání frézy pod zatížením. Břity s kladným úhlem postrádají oporu a okamžitě se odštěpují o tvrdé matrice. Chyba v programování 15 % u oceli s tvrdostí 35 HRC pouze urychluje opotřebení; u oceli s tvrdostí 62 HRC způsobuje nedostatečná opora břitu okamžité a katastrofické selhání.
Průhyb nástroje a zúžení stěny obrobku: Jak jsme vyřešili rozměrovou odchylku při frézování hlubokých dutin do rohu pro německého výrobce automobilových forem
Výrobce forem ve Stuttgartu nás požádal o vyřešení vady kuželovitosti u břitových destiček s hlubokou dutinou (62 HRC) frézovaných s přesahem 4×D. Zprávy ze souřadnicového měřicího stroje (CMM) ukázaly odchylku 0.035 mm podél dna dutiny spolu s výraznými stopami po deformaci na základně. Výměna standardních karbidových čtvercových fréz od hlavních katalogových značek problém kuželovitosti nevyřešila.
Hlavní příčinou bylo mikroskopické vychýlení způsobené radiálními řeznými silami. Přestože se monolitní karbid vyznačuje vysokým modulem pružnosti, smyková odolnost oceli o tvrdosti 62 HRC ohýbala uspořádání 4×D mimo toleranci. Místo přechodu na větší nástroj jsme použili vlastní konstrukci s proměnnou šroubovicí a snížili radiální stoupání (Ae) na 0.04 mm pomocí vícevrstvého profilování. Tím se snížil radiální odpor a kuželovitost bočnice se dostala pod 0.005 mm.
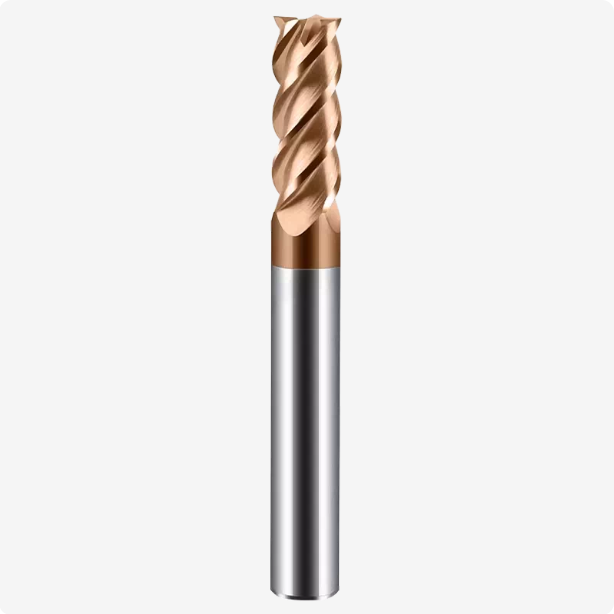
Tuhost nástroje a konfigurace drážek – klíčové vlastnosti čtyřbřitých čtvercových fréz při jemném frézování kalené oceli
Při frézování materiálu o tvrdosti 55–65 HRC je fréza vystavena konstantním, vysokofrekvenčním ohybovým silám. Zatímco dvoubřité nebo tříbřité nástroje vynikají při hrubování měkkých kovů, čtyřbřitá čtvercová fréza je základním standardem pro jemné profilování kalených závitových ocelí. Čtyři břity poskytují základní hmotu potřebnou pro strukturální tuhost a zároveň rovnoměrně rozkládají zatížení třískou, aby se zabránilo zlomení zubu při rázovém zatížení.
Profily drážek však musí být pro frézování tvrdých materiálů pečlivě navrženy. Příliš široké drážky oslabují modul pružnosti v ohybu frézy, což vede k průhybu a vibracím. Naopak, příliš mělké drážky mohou zachycovat jemné, horké třísky podobné prachu a způsobovat svařování hran. Vyvážení prostoru pro odvod třísek s hmotností jádra přímo určuje pravoúhlost ramene a životnost nástroje.
Praktické kompromisy mezi tloušťkou jádra a vzdáleností od třísek: Nastavení kritických hodnot tloušťky jádra pro zakázkové čtyřbřité čtvercové frézy pro kalené oceli
Při broušení vysoce výkonné čtyřbřité čtvercové frézy na našich 5osých CNC bruskách je průměr jádra naším primárním konstrukčním parametrem. Univerzální frézy obvykle používají tloušťku stěny 50 % až 55 % celkového průměru nástroje. Pro tvrdé frézování je tento poměr příliš flexibilní; naše specializované nástroje navrhujeme s robustním poměrem jádra 62 % až 68 %, který u dokončovacích nástrojů s dlouhým dosahem dosahuje až 70 %.
Strojníci se často ptají: způsobuje 70% tloušťka můstku stlačování třísek? Při profilování s vysokou tvrdostí zůstává radiální záběr pod 5 % průměru nástroje (D), což vede k práškovému prachu, nikoli ke zkrouceným proužkům. Zvětšené drážky zde nejsou nutné; maximalizace tloušťky můstku jádra exponenciálně snižuje průhyb nástroje a stabilizuje špičku nástroje během řezání úzkých bočních stěn.
Hodnota zesílení hran pomocí negativních úhlů čela: Empirická data o použití mikronegativního srážení hran (T-Land) k prevenci mikroodlupování během počátečního záběru
Strojníci často hodnotí ostrost břitu přejetím nehtem po břitu. Účinná čtvercová fréza pro kalené oceli se však na dotek často jeví jako relativně tupá. Tento profil je záměrnou konstrukční volbou: kladné úhly čela 6° až 8° postrádají mechanickou podložku potřebnou pro tvrdé nástrojové oceli, což vede k okamžitému zhroucení břitu při kontaktu s primárními karbidy.
Při testování na nástroji DC53 s tvrdostí 62 HRC vykazovaly nemodifikované ostré hrany kontinuální mikrovylamování (0.02–0.04 mm) do tří minut od zahájení řezu, což generovalo drsný hluk vřetena. Přidáním 0.03 mm široké sražení T-faze -15° v kombinaci s honovaným rádiusem 8–12 μm dosáhly stejné nástroje 45 minut stabilního řezu. Opotřebení hřbetu zůstalo předvídatelné a lineární, což dokazuje, že řízená příprava hran tvoří nezbytnou ochranu proti mikrovylamování.
Variabilní rozteč a variabilní konstrukce šroubovice: Jak severoamerický výrobce lékařských nástrojů eliminoval povrchové chvění a vady kolmosti potlačením vibrací
Kalifornská dílna na výrobu zdravotnických přípravků se potýkala s hlubokými vertikálními stopami po chvění na kalených nerezových součástech o tvrdosti 58 HRC, kde drsnost povrchu zůstávala na hodnotě Ra 0.8 μm. Jejich standardní karbidové čtvercové frézy s pevnými drážkami s úhlem šroubovice 35° generovaly hlasitou harmonickou rezonanci mezi 4 000 a 8 000 ot./min, která vytlačovala boční stěny obrobku mimo toleranci.
Problém spočíval v rovnoměrném záběru zubů: drážky s pevnou šroubovicí narážely na obrobek ve statických časových intervalech, čímž zesilovaly přirozenou rezonanční frekvenci sestavy. Tento problém jsme vyřešili přechodem na asymetrickou geometrii nástroje s nerovnoměrnou roztečí indexů a střídavou proměnnou šroubovicí 38°/41°. Tato konstrukce narušila harmonické zpětnovazební smyčky, eliminovala chvění, snížila drsnost povrchu pod Ra 0.3 μm a udržela přesnou kolmost stěny.
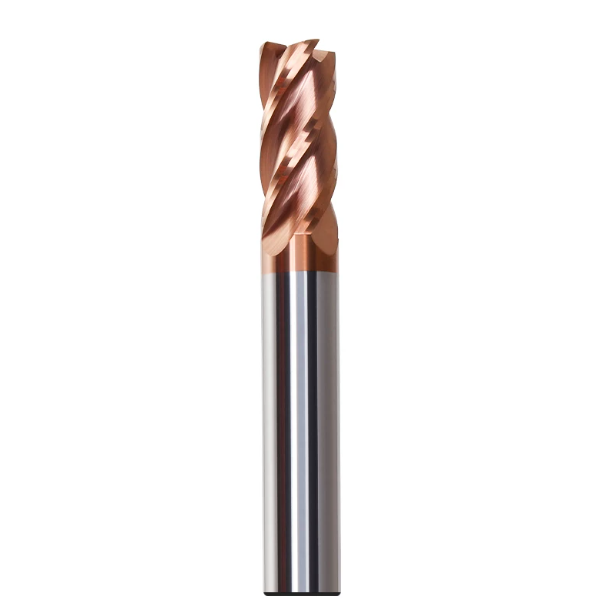
Vysoce odolná kombinace substrátu a povlaku: Čtvercové frézy z tvrdokovu HRC65 pro extrémní tvrdost
Strojníci pracující s ocelemi s tvrdostí 55–65 HRC se často domnívají, že rychlé opotřebení hřbetu pramení výhradně z poškození povlaku nebo nedostatečné tvrdosti substrátu. Ve skutečnosti je frézování za tvrda neúprosným kompromisem mezi odolností proti abrazi a lomovou houževnatostí. Naše specializované karbidové frézy s hranatými čelními frézami s tvrdostí 65 HRC tento mikrostrukturální konflikt přímo řeší: křehké karbidové substráty praskají při nárazu, zatímco standardní povlaky oxidují při intenzivním teple při suchém frézování.
Substrát a povlak musí fungovat jako integrovaný nosný systém. Pokud podkladová wolframová tyč postrádá dostatečnou příčnou pevnost v tahu, vysoké radiální řezné síly spouštějí mikroplastickou deformaci. Povrchová vrstva se pak hroutí jako led na vodě. Frézování na tvrdo vyžaduje husté, submikronové karbidové jádro spárované s tepelnou bariérou odolnou vůči oxidaci, která je určena pro teploty nad 1 000 °C.
Ultrajemná velikost zrna a poměr kobaltu: Optimální legující substrát pro odolnost proti opotřebení a praskání – ověřeno v dílně s ocelemi D2 a Crucible CPM
Obrábění práškových metalurgických ocelí s vysokým obsahem vanadu, jako je D2 nebo Crucible CPM-10V, rychle odhaluje strukturální vady komerčně dostupných karbidových tyčí. Kalené na tvrdost 62–64 HRC tyto oceli obsahují abrazivní karbidové sraženiny, které fungují jako vnitřní brusné kotouče. V našich auditech v dílnách standardní karbidové frézy s hranatým koncem zřídka selhávají postupným otupováním; místo toho tvrdé vměstky iniciují lokalizované mikrotrhliny, které se šíří podél hranic zrn.
Prostřednictvím rozsáhlých dílenských řezných zkoušek jsme standardizovali tyče ze slinutého karbidu s ultrajemnou velikostí zrna 0.2–0.4 μm a obsahem kobaltu 8–10 %. Nízký obsah kobaltu sice vede k vysoké tvrdosti, ale způsobuje katastrofální vylamování při bočním zatížení, zatímco nadbytek pojiva snižuje odolnost proti opotřebení na boku. Tato rovnováha zajišťuje tvrdost 93–94 HRA a pevnost v tahu přes 3800 MPa, což brání šíření trhlin během přerušovaných řezů.
Meze tepelné odolnosti nanokompozitních Si-Ti povlaků: Ověření „červené tvrdosti“ pomocí oxidačních prahů 1100 °C při suchém řezání
Frézování za sucha nad 60 HRC vytváří extrémně okamžité teploty řezné hrany. Konvenční povlaky AlTiN zahajují degradaci mřížkové fáze kolem 800 °C, kde vnější difuze hliníku spouští měknutí, oxidaci a rychlé abrazivní opotřebení. U našich vysoce výkonných čtvercových fréz pro nástroje z kalené oceli nanášíme křemíkem dopované nanokompozitní povlaky, jako jsou TiAlSiN a AlCrSiN.
Křemík tvoří povrchovou vrstvu amorfního oxidu křemičitého (SiO2), která zvyšuje prahovou hodnotu odolnosti proti oxidaci nad 1100 °C. Nanokrystaly vložené do této amorfní matrice dosahují tvrdosti 36–38 GPa a zároveň fungují jako tepelná bariéra. Tato bariéra odvádí řezné tření od jádra, čímž zabraňuje změknutí kobaltové pojivové fáze a zároveň zachovává kritické rozměrové tolerance.
Řízení parametrů honování břitu: Proč příliš ostrý hrot urychluje selhání nástroje při obrábění materiálů s tvrdostí 62+ HRC
Učni v dílně se často domnívají, že břity ostré jako břit snižují zatížení nástroje a prodlužují životnost frézy. Při frézování za tvrda je však primárním bodem selhání nehonovaná břitová destička. Čerstvě broušená čtvercová fréza bez mikroúpravy břitu zanechává poloměr břitu pouze 2–4 μm. Při intenzivním řezném tlaku se tento nepodložený, tenký karbidový hřeben okamžitě zlomí.
Naše testy na nástrojové oceli s tvrdostí 62 HRC potvrzují, že na nehonovaných hranách dochází během několika sekund k nepravidelnému mikrovylamování, které urychluje opotřebení hřbetu. Naproti tomu mikrohonování břitu na kontrolovaný poloměr 8–15 μm s lehkým negativním zkosením rohu chrání špičku. I když to mírně zvyšuje počáteční radiální zatížení, zabraňuje to předčasnému vylamování a zajišťuje předvídatelnou životnost nástroje.
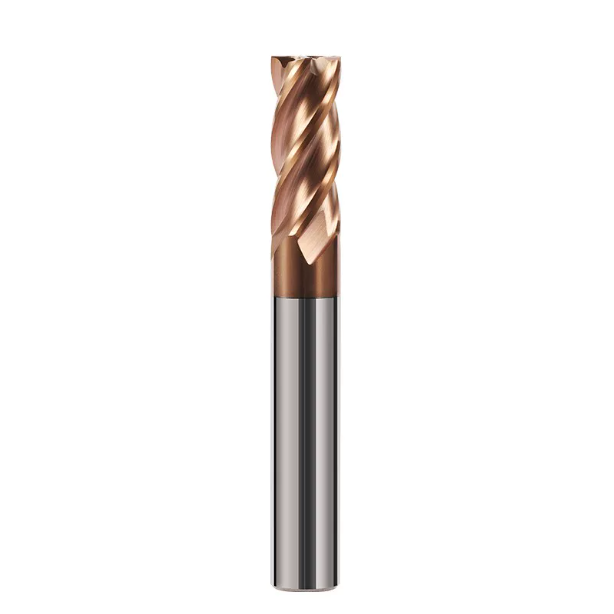
Proces a provádění parametrů v dílně: Logika dráhy nástroje pro prodloužení životnosti hranatých fréz pro kalené oceli
Při lomu řezných nástrojů v kalených ocelích obsluha obvykle viní výrobce nástroje. Kontrola CNC kódu však obvykle odhalí jako skutečnou příčinu agresivní nebo náhlé změny dráhy nástroje. Protože slitiny s tvrdostí 55–65 HRC mají minimální tažnost, použití čtvercové frézy pro kalené oceli vyžaduje udržování konstantní tloušťky třísky a předvídatelných řezných sil od vstupu do výstupu.
Tradiční návyky při výrobě forem, jako je přímé zapichování a náhlé změny směru o 90°, musí být eliminovány. Každý ostrý přechod v dráze CAM vytváří silné zátěžové špičky, které otřesou špičku nástroje. I na pevných 5osých obráběcích centrech platí, že dráhy nástroje, které nedokážou tlumit práci s vysoce tvrdými materiály, zlomí špičkové frézy v důsledku okamžitého přetížení průřezu.
Přísný zákaz přímého zanořování: Povinné spirálové zahlubování 1°–2° a trochoidální zpomalení v rozích
Při řešení problémů s projektem zápustky ve Velké Británii jsme sledovali, jak operátor zapichuje standardní frézu přímo dolů do dna dutiny o tvrdosti 60 HRC podél osy Z. Tento přístup je pro jakoukoli čtvercovou frézu fatální. Protože obvodová rychlost ve středu nástroje klesá téměř na nulu, přímé zapichování vystavuje spodní zuby hrubému protlačování za studena, což způsobuje okamžité prasknutí rohů.
Naše programovací protokoly vyžadují vstup do dutiny pomocí spirálové rampy s úhlem 1° až 2° nebo lineárního náběhu s nízkým úhlem, čímž se axiální axiální síla přemění na zvládnutelné radiální řezné síly. Navíc při najíždění na vnitřní rohy se úhly záběru zvyšují z 90° na 180°. Programátoři musí použít trochoidální zaoblení rohů a snížit rychlost posuvu o 30–50 %, aby se zabránilo zachycení rohů.
Okno parametrů dynamického frézování (HEM): Empirická data ukazující, jak lehký radiální záběr (Ae: 2 %–8 %) a hluboká axiální hloubka řezu (Ap) rovnoměrně rozkládají opotřebení po celé délce hrotu nástroje
Tradiční postupy pro tvrdé frézování se spoléhají na konzervativní hloubky řezu v kombinaci s velkými odsazeními (malé Ap, velké Ae). Tato zastaralá strategie koncentruje řezné teplo a abrazivní síly přímo na křehký roh 90°. Pro maximalizaci produktivity s karbidovými čtvercovými frézami HRC65 by se dílny měly zaměřit na vysoce účinné frézování (HEM), které využívají celou délku drážky.
U nástrojové oceli o tvrdosti 62 HRC používáme axiální hloubku (Ap) 1.0–1.5× průměr a omezujeme radiální přesah (Ae) na 2–8 % průměru frézy, čímž zvyšujeme obvodové rychlosti na 100–140 m/min. Radiální ztenčování třísky umožňuje vyšší posuvy a zároveň rozkládá tření po celé drážce. Tento přístup zajišťuje výrazně vyšší rychlosti úběru kovu a prodlužuje životnost nástroje.
Praktická tabu týkající se chladicích médií: Proč požadujeme, aby zahraniční klienti upustili od emulzí rozpustných ve vodě ve prospěch chlazení vysokotlakým vzduchem a mazání s minimálním množstvím (MQL)
Při obrábění rozžhavených kalených součástí obsluha často tryská pracovní zónu vysokotlakou emulzí. Důsledně nedoporučujeme zahlcování chladicí kapalinou při frézování za tvrda. Frézy zažívají špičky v kontaktní zóně nad 800 °C; prosakování zubů při výstupu z řezu spouští prudké tepelné cykly, které vytvářejí mikroskopické hřebenové trhliny a způsobují předčasné selhání karbidových čtvercových fréz.
Doporučujeme suché řezání pomocí suchých vzduchových trysek o tlaku 6 barů nebo studenovzdušných pistolí. Tlakový vzduch odvádí abrazivní třísky, čímž zabraňuje jejich opětovnému odřezávání a vzniku rýh na bočních stěnách. Pokud díly vyžadují ultrajemnou povrchovou úpravu Ra, mazání minimálním množstvím (MQL) poskytuje optimální mezní mazání bez tepelného šoku, prodlužuje životnost drážky a zároveň zachovává integritu stěn dutiny.
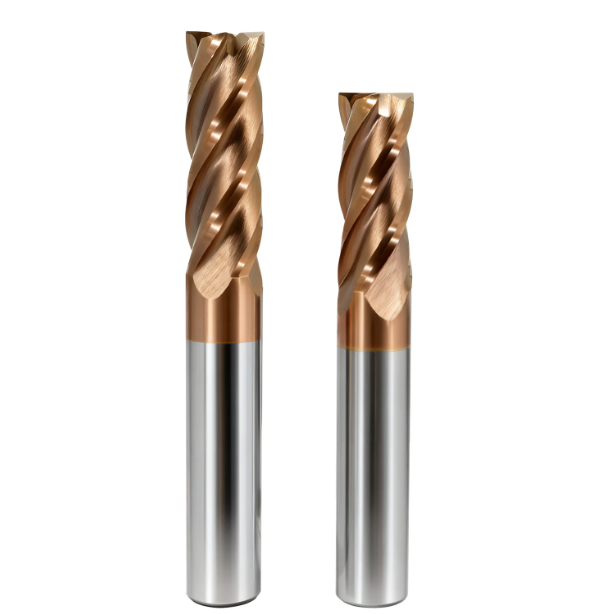
Geometrická přesnost a upínací systémy: Klíčové externí faktory pro maximalizaci potenciálu karbidových čtvercových fréz
Když dojde během frézování za tvrdých podmínek k náhlému zlomení nástroje nebo jeho předčasnému opotřebení, obsluha instinktivně upraví dráhy nástroje nebo z toho vyvodí vinu za kvalitu frézy. Diagnostika v terénu však odhalí, že hlavní příčinou jsou často nedostatky v upnutí. Dokonce i špičkové karbidové frézy s hranatým koncem selhávají, pokud jsou upnuty v nástrojích s nízkou tuhostí nebo v ustaveních s nadměrným házením, což zcela eliminuje výhody přípravy hran a povlakování.
Frézování nástrojových ocelí s tvrdostí 55–65 HRC neponechává prostor pro absorpci mechanických vibrací. Faktory, jako je čistota kuželu vřetena, síla uchycení tažné tyče, dynamické vyvážení nástroje a plocha kontaktu s povrchem, přímo určují dynamické zatížení břitu. Obráběči musí k fréze, držáku nástroje a rozhraní vřetena přistupovat jako k integrovanému pevnému celku, aby maximalizovali výkon.
„Poloviční“ efekt zvýšení házivosti o 3 μm na životnost nástroje: Proč zákazníkům doporučujeme kombinovat hydraulické držáky s tepelným uchycením nebo vysoce tuhé hydraulické držáky
Během procesních auditů pro evropské výrobce forem jsme zdokumentovali jasné údaje o průhybu nástroje: při 10 000 ot./min v oceli s tvrdostí 60 HRC se zvýšením dynamického celkového indikovaného házení (TIR) z 3 μm na 6 μm snižuje životnost nástroje o více než 40 %. Nad 10 μm přenáší jedna drážka více než 70 % řezného zatížení, takže u čtvercových fréz je nevyhnutelné otřepávání rohů.
Důrazně žádáme provozovny manipulující s kalené nástrojové oceli, aby se zbavily standardních kleštinových sklíčidel ER a nasadily tepelně upínací nebo vysoce tlumicí hydraulické držáky. Tepelně upínací sklíčidla poskytují symetrické upínací síly v rozsahu 360° a udržují házivost do 3 μm, zatímco hydraulické držáky absorbují vysokofrekvenční chvění během přerušovaných profilovacích průchodů. Tato modernizace držáků nástrojů se snadno amortizuje tím, že zabraňuje zmetkům dílů.
Kritická „červená čára“ pro poměr přesahu (L/D): Vzorce pro nastavení hloubky řezu a rychlosti pro zmírnění vibrací při překročení 3D přesahu
Frézování hlubokých dutin láká obsluhu k vysunutí nástrojů za hranice vyložení 4×D nebo 5×D. Protože se průhyb konzoly zvyšuje s třetí mocninou nepodepřeného přesahu, prodloužení frézy z 2.5×D na 4×D snižuje konstrukční ohybovou odolnost na méně než jednu třetinu. Při vysokých bočních silách trpí prodloužená čtvercová fréza pro kalené oceli silným elastickým průhybem a harmonickým chvěním.
Přesah 3×D považujeme za provozní červenou čáru při frézování za tvrda. Pokud geometrie dutin vyžadují hlubší dosah, snižte radiální záběr (Ae) o 25–30 % na každý další 1×D délky a vylaďte otáčky vřetena směrem od rezonančních zón v ohybu. Vždy volte zesílené stopky s kuželovým odlehčením krčku, abyste zachovali tuhost paty nástroje.
Řízení stop po švech: Strategie dokončování pro eliminaci švů a povrchových nerovností při vrstveném obrábění
Strojníci se často potýkají se stopami po odskocích, které zanechávají vícevrstvé dokončování v úrovni Z na jádrech forem. Při použití čtyřbřité čtvercové frézy pro odskoky stěn dutin v ocelích s tvrdostí 60 HRC zanechává drobné radiální vychýlení v rohovém průsečíku viditelné čáry napříč překrývajícími se úrovněmi, což ničí povrchovou úpravu s Ra 0.2 μm.
Odstranění stupňovitých stop vyžaduje nepřetržitý záběr frézy. Ponechte 0.03–0.05 mm přířezu pro vyhrazený dokončovací průchod, axiálně vyrovnejte profil a přejděte do spojité sestupné spirálové dráhy nástroje. Naprogramujte pozvolné obloukové nájezdy a vyjezdy, abyste eliminovali prodlevy nástroje a zabránili tak vzniku stop po vychýlení podél hotových stěn.
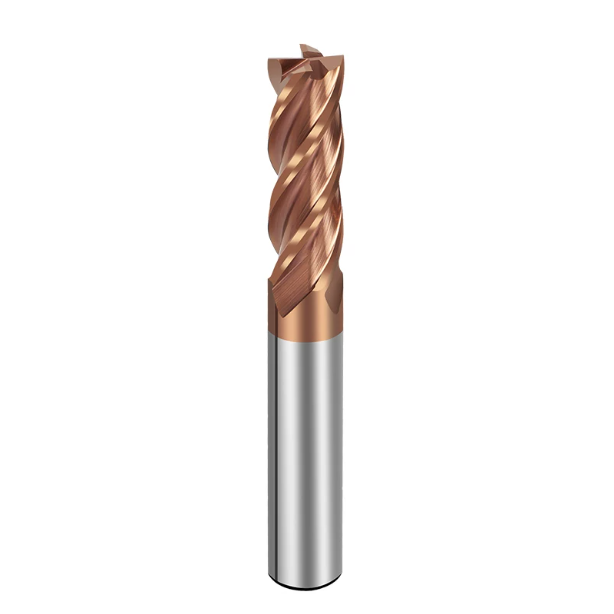
Implementace a vyhýbání se úskalím: Naše doporučení pro přizpůsobení jako výrobce hranatých fréz
Frézování kalených nástrojových ocelí je vzájemně závislý inženýrský proces, který propojuje trajektorie CAM, meze házení, houževnatost substrátu a mikrohonované břity. Jako specializovaný výrobce čtvercových fréz často vidíme, jak se obráběcí dílny snaží používat jediné univerzální nástroje napříč různými slitinami. Při frézování za tvrda diktují drobné odchylky karbidů velmi odlišné napětí na břitu.
Stabilita nástroje závisí na sladění geometrie frézy se skutečným řezným prostředím. Výběr fréz pouze na základě jmenovitého průměru a katalogových tabulek tvrdosti vede k vylamování hran a odřezávání břitových destiček. Sladění rozměrů jádra, velikostí zrn substrátu a odlehčení drážky s nastavením stroje je nezbytné pro snížení výrobních nákladů.
Přesné sladění jakostí a stupňů tvrdosti oceli pro formy: Stručný průvodce výběrem nástrojů (S136, 1.2379 a H13 v tepelně zpracovaném stavu)
Nástrojové oceli vykazují po tepelném zpracování odlišné mikrostruktury, které vyžadují specifické řezné geometrie. Pokud frézujete oceli pro práci za tepla, jako je H13 (50–54 HRC), upřednostněte povlaky odolné vůči tepelným nárazům a velkou rozteč drážek na vaší čtvercové fréze pro kalené oceli. U ocelí pro práci za studena s tvrdostí 58–62 HRC, jako je D2 (1.2379), upřednostňujte mikronegativní T-fazory a rozšířené jádrové můstky pro boj s abrazivním opotřebením.
Korozivzdorné třídy jako S136 nebo 420ESR (52–56 HRC) sice vykazují nižší odolnost proti řezu, ale vykazují vysoký sklon k odírání, což urychluje tvorbu nárůstků na hranách (BUE). Pokud obrábíte tyto zrcadlově lesklé součásti forem, použijte specializované karbidové čtvercové frézy se zrcadlově leštěnými drážkami a mikrozaoblenými řeznými hranami. Před konečným výběrem nástroje vždy zkontrolujte kontrolní listy tepelného zpracování.
Optimalizace návrhu odlehčení krčku: Vlastní specifikace pro prevenci kolize stopky a zachování tuhosti při obrábění hlubokých děr a úzkých dutin
Hluboké, úzké kapsy představují těžký kompromis: krátké drážky způsobují neřezné tření stopky, zatímco dlouhé drážky způsobují nadměrné vychýlení a chvění nástroje. Specifikace krčkového podbroušení u čtyřbřité čtvercové frézy vyvažuje dosah se strukturální tuhostí. Volba libovolných délek podbroušení však vede k ohybu a vibracím během vysokorychlostního záběru.
Při navrhování vlastních otisků fréz specifikujte řezné drážky, které pokrývají axiální ústupek ($A_p$) plus vzdálenost pro odvádění třísek 1.0–1.5 mm, přičemž zbývající hloubka kapsy ponechána pro odlehčený krček. Průměry krčku udržujte mezi 92 % a 95 % jmenovitého průměru nástroje s velkými přechodovými poloměry, které zachovávají pevnost stojiny a zabraňují kolizi stopky.
Řízení konzistence od malosériového prototypování až po hromadnou výrobu: Dodávání standardů kvality pro konzistentní opracování řezných hran zákazníkům v zahraničí
Jeden prototyp frézy může během zkušebních běhů snadno dosáhnout přesných tolerancí, ale hromadná výroba vyžaduje stejnou životnost nástroje u stovek fréz. U specializovaných karbidových čtvercových fréz HRC65 může odchylka broušení 3 μm zničit spolehlivost procesu. Nekonzistentní výkon nástroje obvykle pramení z tepelného namáhání při broušení nebo z odchylujících se honovacích cyklů při přípravě břitu.
Pokud se ve vaší dílně vyskytují odchylky v životnosti nástrojů u identických programů přesahující 20 %, je problémem konzistence výroby. Výrobní kontroly, jako je laserové orovnávání kotoučů během procesu, cykly pro odlehčení pnutí a 100% optická 3D kontrola honování rohů, zajišťují konzistentní tolerance ±0.005 mm. Pokud se při frézování za tvrda potýkáte s přetrvávajícími problémy s vylamováním, uvítáme diskuzi na základě vašich výkresů dílů a nastavení dílny.






